
Moeilijk te bewerken metalen voor CNC-bewerking
Hoewel sommige metalen materialen efficiënt kunnen worden bewerkt met behulp van conventionele CNC-processen, vereisen andere een veel strengere controle op de snijomstandigheden, het warmtebeheer, het gereedschap, de werkstukopspanning en de inspectie. Deze materialen worden vaak aangeduid als “moeilijk te bewerken metalen”, omdat hun inherente eigenschappen het materiaalverwijderingsproces onvoorspelbaar maken en hogere eisen stellen aan het bewerkingsproces.
Titaniumlegeringen, superlegeringen op nikkelbasis, gehard staal, bepaalde roestvrijstalen, wolfraam, molybdeen en andere speciale metalen worden vaak gebruikt in toepassingen die uitzonderlijke sterkte, temperatuurbestendigheid, corrosiebestendigheid, slijtvastheid of andere functionele eigenschappen vereisen. Toch zijn het juist deze eigenschappen – waardoor ze effectief kunnen presteren in veeleisende omgevingen – die aanzienlijke uitdagingen vormen tijdens het productie- en bewerkingsproces.
Wat is CNC-bewerking van moeilijk te bewerken metalen?
Bij CNC-bewerking van moeilijk te bewerken metalen gaat het om de productie van metalen onderdelen waarbij tijdens het verspanen een strikte controle van de procesparameters vereist is. In vergelijking met gemakkelijk te bewerken materialen, kunnen deze metalen hogere snijkrachten opwekken, warmteophoping in de snijzone veroorzaken, gereedschapsslijtage versnellen of tijdens de bewerking aan werkverharding onderhevig zijn. De bewerkbaarheid wordt bepaald door de inherente eigenschappen van het materiaal; factoren zoals de legeringssamenstelling, hardheid, warmtebehandelingsconditie, geometrie van het onderdeel, toleranties, oppervlakteafwerking en specifieke bewerkingshandelingen zijn allemaal van invloed op hoe het materiaal zich tijdens de bewerking gedraagt.
Zo vormen titaniumlegeringen vaak een uitdaging bij de bewerking vanwege de combinatie van hoge sterkte en relatief lage warmtegeleiding. Legeringen op nikkelbasis behouden hun hoge sterkte bij hoge temperaturen – waardoor ze geschikt zijn voor veeleisende bedrijfsomstandigheden – maar dit maakt het verspanen ook moeilijker. Gehard staal vertoont daarentegen een hoge hardheid, wat leidt tot grotere snijkrachten en versnelde slijtage van het gereedschap.
Bij de praktische CNC-productie gaat het doel dan ook verder dan alleen het verwijderen van materiaal; het gehele proces moet tegelijkertijd zorgen voor de stabiliteit van het gereedschap, de warmteontwikkeling beheersen, kritieke oppervlakken beschermen en garanderen dat het uiteindelijke onderdeel aan alle specificaties voldoet.
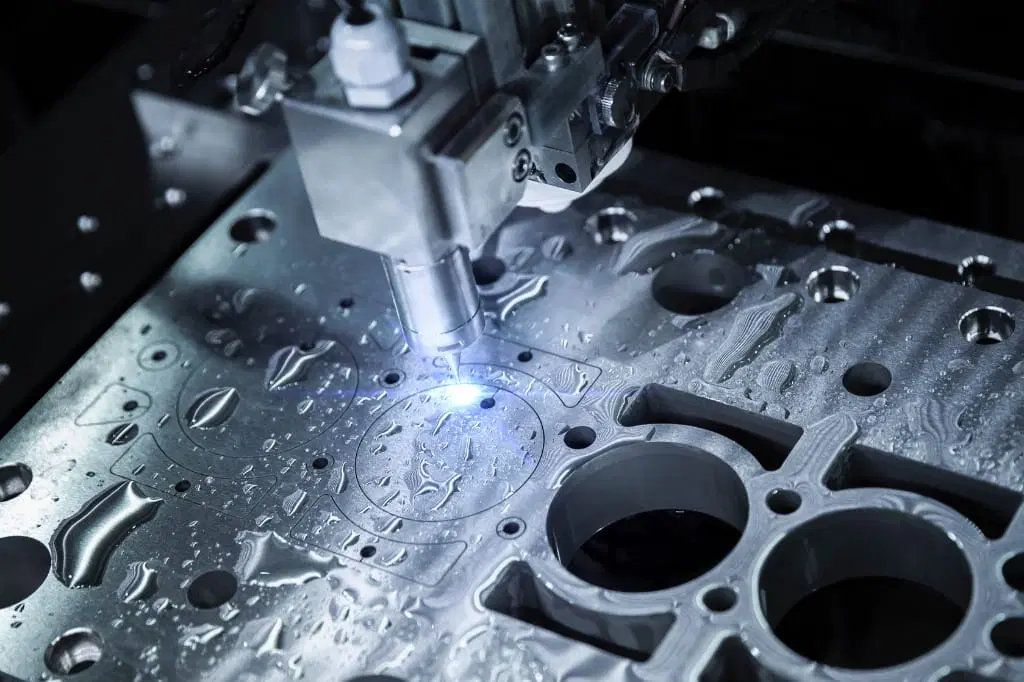
Veelvoorkomende, moeilijk te bewerken metalen
“Moeilijk te bewerken metalen” omvatten een breed scala aan materiaalcategorieën en niet slechts één enkele legeringsfamilie; zelfs binnen dezelfde categorie kunnen de materiaaleigenschappen aanzienlijk verschillen.
Titaniumlegeringen
Titaniumlegeringen (zoals Ti-6Al-4V) worden op grote schaal gebruikt vanwege hun hoge sterkte-gewichtsverhouding en uitstekende corrosiebestendigheid, en komen veel voor in de lucht- en ruimtevaart, de medische sector en de hoogwaardige machinebouw. Tijdens de verspaningsbewerking leidt de lage warmtegeleiding van titanium vaak tot een aanzienlijke warmteopbouw in de snijzone. Bovendien behouden titaniumlegeringen hun hoge sterkte zelfs bij hoge temperaturen, wat resulteert in aanzienlijke snijbelastingen.
Legeringen op nikkelbasis
Tot de legeringen op nikkelbasis behoren materialen zoals Inconel, Hastelloy en Monel. Ze worden doorgaans gebruikt in toepassingen die een hoge sterkte en corrosiebestendigheid vereisen, evenals het vermogen om hun prestaties te behouden bij hoge temperaturen of in veeleisende omgevingen. Hun hoge sterkte en taaiheid maken het verspanen ervan een uitdaging. Bovendien kunnen verharding door vervorming en warmteontwikkeling tijdens het verspanen de stabiliteit van het bewerkingsproces en de standtijd van het gereedschap beïnvloeden.
Gehard staal
Gehard staal wordt doorgaans gekozen wanneer onderdelen een hoge hardheid, slijtvastheid of hoge mechanische sterkte moeten hebben. De hoge hardheid zorgt voor een grotere snijweerstand en stelt hogere eisen aan het bewerkingsproces. Deze materialen worden vaak gebruikt bij de vervaardiging van matrijzen, industriële machines, gereedschapsopspanningen en slijtvaste onderdelen.
Specifieke soorten roestvrij staal
Roestvrij staal mag niet als één enkele bewerkingscategorie worden beschouwd; verschillende soorten roestvrij staal kunnen bij CNC-bewerking zeer uiteenlopende prestaties vertonen. Bepaalde soorten zijn gevoelig voor snelle verharding door bewerking of overmatige warmteontwikkeling tijdens het verspanen, wat uitdagingen met zich meebrengt op het gebied van spanenbeheersing, maatvastheid en oppervlaktekwaliteit. Andere soorten zijn daarentegen speciaal ontworpen voor een betere bewerkbaarheid.
Vuurvaste metalen en speciale metalen
Wolfraam, molybdeen, Kovar, Invar en andere speciale metalen worden in specifieke productiesectoren gebruikt vanwege hun unieke fysische of thermische eigenschappen. Voor deze materialen zijn vaak op maat gemaakte bewerkingsstrategieën nodig in plaats van standaardbewerkingsmethoden. De toepassingen variëren van halfgeleiderapparatuur, elektronica en energiesystemen tot precisie-instrumenten en diverse andere gespecialiseerde producten.
Moeilijk te bewerken metalen versus gemakkelijk te bewerken metalen
De bewerkbaarheid hangt af van het materiaal, de kwaliteit, de toestand, de geometrie en het bewerkingsproces. De volgende vergelijking geeft een algemeen overzicht van de verschillen bij de fabricage.
| Factor | Gemakkelijk te bewerken metalen | Moeilijk te bewerken metalen |
| Snijweerstand | Over het algemeen lager | Vaak hoger |
| Slijtage van gereedschap | Over het algemeen gemakkelijker te beheersen | Kan van groter belang zijn |
| Snijwarmte | Over het algemeen gemakkelijker te beheren | Kan zich concentreren op het snijgebied |
| Chipproductie | Vaak beter voorspelbaar | Kan wat lastiger zijn |
| Stabiliteit bij de bewerking | Over het algemeen gemakkelijker te onderhouden | Vereist een nauwkeurigere procescontrole |
| Cyclustijd | Vaak korter | Kan langer duren |
| Procesplanning | Vrij eenvoudig | Er kan een meer gedetailleerde planning nodig zijn |
| Voorbeelden | Aluminium, messing, gemakkelijk te bewerken staal | Titanium, nikkellegeringen, gehard staal |
Dit betekent niet dat elk aluminium onderdeel eenvoudig te vervaardigen is, of dat elk titanium onderdeel moeilijk te vervaardigen is. De geometrie, toleranties, afmetingen, oppervlakte-eisen, de mogelijkheden van de machines en de productiehoeveelheid kunnen de daadwerkelijke moeilijkheidsgraad van de productie beïnvloeden.
Waarom zijn deze materialen moeilijk te verwerken?
De uitdagingen die gepaard gaan met moeilijk te bewerken metalen vloeien doorgaans voort uit de gecombineerde effecten van verschillende materiaaleigenschappen.
Hoge sterkte en hoge hardheid
Materialen met een hoge sterkte zijn zeer goed bestand tegen vervorming tijdens het verspanen; daarom moeten snijgereedschappen een grotere weerstand overwinnen bij het afvoeren van materiaal. Materialen met een hoge hardheid verhogen bovendien de belasting op de snijkant. Het is moeilijker om een stabiel verspaningsproces te handhaven wanneer het materiaal tijdens de bewerking zijn hoge sterkte behoudt.
Lage warmtegeleiding
Sommige moeilijk te bewerken metalen kunnen de warmte niet effectief uit de snijzone afvoeren, waardoor een groot deel van de gegenereerde warmte zich concentreert op het contactvlak tussen het gereedschap en het werkstuk. Overmatige warmte versnelt de slijtage van het gereedschap en brengt de maatvastheid in gevaar – factoren die met name van cruciaal belang zijn bij het bewerken van dunwandige componenten of onderdelen die een hoge maatnauwkeurigheid vereisen.
Werkverharding
De oppervlaktehardheid van bepaalde legeringen neemt tijdens het verspaningsproces toe als gevolg van plastische vervorming. Het verspanen wordt moeilijker als de daaropvolgende gereedschapspaden herhaaldelijk in gebieden snijden die al aan werkverharding zijn onderworpen. Het is van cruciaal belang om een stabiel gereedschapspad aan te houden en onnodige wrijving of herhaaldelijk contact met verharde zones te vermijden.
Hoge snijweerstand
In vergelijking met materialen die beter te bewerken zijn, vereisen materialen met een hoge taaiheid en sterkte vaak grotere snijkrachten. Als het werktuigmachinesysteem onvoldoende stijfheid heeft, kunnen deze hoge krachten het risico op doorbuiging van het gereedschap, trillingen, verplaatsing van het werkstuk en maatafwijkingen vergroten.
Warmteontwikkeling
Er ontstaat warmte telkens wanneer materiaal door snijden wordt verwijderd. Bij moeilijk te bewerken metalen zorgen factoren zoals een hoge snijweerstand, de omstandigheden waarin het gereedschap in contact komt met het werkstuk en een beperkt warmteafvoervermogen ervoor dat warmtebeheer een grotere uitdaging vormt. Temperatuurschommelingen kunnen zowel de prestaties van het gereedschap als de toestand van het werkstuk beïnvloeden, met name tijdens langdurige bewerkingen.
Het maken van chips is moeilijk.
Spaanders die bij bepaalde materialen ontstaan, zijn moeilijk te beheersen of te verwijderen. Een slechte spaanderbeheersing kan de snijzone verstoren, het bewerkte oppervlak beschadigen, de warmteontwikkeling vergroten en de continue bewerking onderbreken. Een effectieve spaanderafvoer is met name belangrijk bij het bewerken van diepe holtes en diepe gaten.
Welke problemen doen zich voor bij het CNC-bewerken van moeilijk te bewerken metalen?
De hierboven genoemde materiaaleigenschappen leiden uiteindelijk tot uitdagingen tijdens de daadwerkelijke CNC-bewerking van metaal.

Overmatige slijtage van gereedschap
Slijtage van gereedschap is een van de grootste problemen bij het bewerken van moeilijk te bewerken metalen. Naarmate de snijkant slijt, kunnen de snijkrachten toenemen en kunnen maatafwijkingen optreden. Daarom is het noodzakelijk om de toestand van het gereedschap in de gaten te houden en gereedschap tijdig te vervangen door geschikte alternatieven, in plaats ervan uit te gaan dat één enkel stuk gereedschap gedurende een gehele productiebatch consistente prestaties zal blijven leveren.
Overmatige snijwarmte
Te hoge snijtemperaturen verkorten de levensduur van het gereedschap en hebben invloed op de oppervlaktekwaliteit. In dunwandige of complex gevormde onderdelen kan bovendien warmte worden opgeslagen, waardoor het risico op maatveranderingen toeneemt. Bij zowel het voorbewerken als het nabewerken moet rekening worden gehouden met warmtebeheersing; dit mag niet worden beschouwd als een afzonderlijk probleem dat pas na de productie moet worden aangepakt.
Geluid en trillingen
Door hogere snijkrachten is het moeilijker om trillingen onder controle te houden. Trillingen laten zichtbare sporen achter op het oppervlak van het werkstuk en verminderen de maatnauwkeurigheid. Dit risico neemt toe bij het bewerken van diepe holtes, dunne wanden, slanke onderdelen of gebieden waar het gereedschap ver moet uitsteken, wat ertoe kan leiden dat onderdelen niet voldoen aan de kwaliteitseisen van de klant.
Opgebouwde rand
Als de spanen niet doeltreffend kunnen worden afgevoerd, kunnen ze in de holte achterblijven of de daaropvolgende verspaningsbewerkingen hinderen. De afvoer van spanen is met name van cruciaal belang bij het boren en bij de bewerking van diepe holtes, waar de weg waarlangs de spanen de snijzone kunnen verlaten, beperkt is.
Problemen met de oppervlaktekwaliteit
Een stabiel bewerkingsproces is van cruciaal belang voor het bereiken van een consistente oppervlaktekwaliteit. Factoren zoals slijtage van het gereedschap, trillingen, oververhitting, onstabiel snijden of herhaaldelijk contact met verhard materiaal kunnen allemaal van invloed zijn op de uiteindelijke oppervlakteafwerking. Dit is met name van belang voor afdichtingsvlakken, pasvlakken, precisiegaten en onderdelen met specifieke eisen ten aanzien van de ruwheid.
Afwijkingen in de afmetingen
Afwijkingen in de afmetingen kunnen worden veroorzaakt door een combinatie van factoren, waaronder slijtage van het gereedschap, thermische uitzetting, verkeerde uitlijning van het gereedschap, verplaatsing van het werkstuk en restspanning. Bij precisieonderdelen is het simpelweg programmeren van nominale afmetingen in de CNC-machine bij lange na niet voldoende om deze effecten te beheersen.
Vervorming van het werkstuk
Zelfs als het hoofdmateriaal een hoge sterkte heeft, kunnen dunwandige delen en lichtgewicht constructies onder snijkrachten toch verschuiven of vervormen. Het vastklemmen van het werkstuk is een cruciale stap in het productieproces; hierbij moet worden gezorgd voor voldoende ondersteuning van het onderdeel, terwijl onaanvaardbare vervorming moet worden voorkomen.
Hoe werken materiaaleigenschappen en complexe geometrieën op elkaar in?
De moeilijkheidsgraad van de bewerking neemt aanzienlijk toe wanneer moeilijk te bewerken materialen worden gecombineerd met uitdagende werkstukgeometrieën. Hoewel een materiaal dat een strikte beheersing van de snijkrachten vereist, relatief goed te hanteren is bij het bewerken van een massief, stijf blok, neemt de moeilijkheidsgraad sterk toe als het werkstuk dunne wanden, diepe holtes, kleine inwendige radii of complexe 3D-oppervlakken vertoont.
Dunwandige onderdelen
Dunwandige constructies hebben een beperkte stijfheid. Snijkrachten kunnen vervorming of trillingen veroorzaken, terwijl snijwarmte tot maatveranderingen kan leiden. Wanneer moeilijk te bewerken materialen worden gecombineerd met dunwandige geometrieën, moet bij het bewerkingsproces een evenwicht worden gevonden tussen de efficiëntie van de materiaalafname en de stabiliteit van het werkstuk.
Diepe holtes
Diepe holtes beperken de toegankelijkheid voor het gereedschap en bemoeilijken de afvoer van spanen. Bovendien vermindert een te grote overhang van het gereedschap de algehele snijstijfheid. Bij moeilijk te bewerken metalen verergeren deze omstandigheden trillingen, doorbuiging van het gereedschap en warmtegerelateerde problemen.
Kleine inwendige radii
Bij het bewerken van kleine inwendige radii kan het nodig zijn om kleinere gereedschappen te gebruiken of het aantal bewerkingsgangen te verhogen. Kleine gereedschappen hebben een kleiner snijcontactoppervlak en zijn gevoeliger voor doorbuiging en trillingen. Deze combinatie maakt het proces complexer bij het bewerken van moeilijk te bewerken materialen.
Diepe gaten
Het bewerken van diepe gaten brengt een aantal unieke uitdagingen met zich mee op het gebied van de toegankelijkheid van het gereedschap, de afvoer van spanen, de snijwarmte en de bewerkingsnauwkeurigheid. Hoe dieper het gat, hoe belangrijker de processtabiliteit en een nauwkeurige regeling van de materiaalafname worden.
Complexe 3D-oppervlakken
Bij het bewerken van complexe oppervlakken zijn vaak continue gereedschapsbewegingen nodig en veranderen de snijcontactomstandigheden voortdurend. Om bij het bewerken van moeilijk te bewerken materialen stabiele snijomstandigheden te handhaven bij wisselende oppervlaktegeometrieën, is een zorgvuldige procesplanning vereist. Meervoudige-as-bewerkingstechnologie kan de toegankelijkheid voor het gereedschap verbeteren en het aantal benodigde instellingen voor complexe onderdelen verminderen.
Kenmerken met nauwe toleranties
Wanneer moeilijk te bewerken materialen gepaard gaan met strenge maatvoeringseisen, wordt het toegestane afwijkingsbereik bij de bewerking zeer klein. Voor kritieke onderdelen met nauwe toleranties worden factoren zoals slijtage van het gereedschap, snijwarmte, trillingen, werkstukopspanning en controle aanzienlijk belangrijker.
Hoe bewerken CNC-fabrikanten moeilijk te bewerken metalen?
Het bewerken van moeilijk te bewerken metalen vereist een gecoördineerde productieworkflow in plaats van slechts afzonderlijke aanpassingen.
Procesplanning
Procesplanning begint met inzicht in de materiaalspecificaties, de geometrie van het onderdeel, de tolerantie-eisen, de oppervlakteafwerking, het productievolume en de inspectiecriteria. De bewerkingsvolgorde kan worden gepland op basis van de kenmerken die de grootste invloed hebben op de stabiliteit van het productieproces.
Stabiliteit van werktuigmachines en werkstukopspanningen
Een stevige machineopstelling helpt de snijkrachten onder controle te houden en ongewenste verplaatsingen tot een minimum te beperken. De werkstukopspanning moet voldoende ondersteuning bieden en tegelijkertijd vervorming van het werkstuk voorkomen — een factor die met name van cruciaal belang is voor dunwandige componenten en werkstukken met complexe geometrieën.
Regeling van de snijparameters
Het instellen van de verspaningsparameters vereist een grondige analyse van de materiaaleigenschappen, de bewerkingsprocessen, de gereedschapspaden en de productiefasen. Voor voorbewerking en nabewerking zijn vaak verschillende strategieën nodig vanwege hun uiteenlopende doelstellingen: bij voorbewerking ligt de nadruk op gecontroleerde materiaalafname, terwijl bij nabewerking dimensionale nauwkeurigheid en oppervlaktekwaliteit voorop staan.
Warmte- en koelvloeistofbeheer
Warmtebeheer omvat de effectieve toevoer van koelvloeistof, het handhaven van stabiele snijomstandigheden en een procesplanning die is afgestemd op het voorkomen van overmatige warmteontwikkeling. Het doel is om een stabiel snijproces te waarborgen en tegelijkertijd zowel het snijgereedschap als het werkstuk te beschermen.
Optimalisatie van het gereedschapspad
Een stabiele aangrijping van het gereedschap helpt drastische schommelingen in de snijbelastingen te voorkomen. Bij complexe werkstukken kunnen de gereedschapspaden zo worden gepland dat onnodige in- en uitstapbewegingen van het gereedschap tot een minimum worden beperkt, waardoor voorspelbare snij-eigenschappen op verschillende oppervlakken worden gewaarborgd.
Monitoring van gereedschapsslijtage
Door de toestand van het gereedschap te monitoren, kan worden vastgesteld wanneer slijtage de bewerkingsprestaties begint te beïnvloeden. Beslissingen over het vervangen van gereedschap kunnen worden gebaseerd op vastgestelde procesvoorwaarden en inspectieresultaten, in plaats van te wachten tot er duidelijke bewerkingsfouten optreden.
Tussentijdse en eindcontrole
Door middel van inspectie wordt gecontroleerd of het bewerkingsproces de vereiste maatnauwkeurigheid en oppervlakte-eigenschappen waarborgt. Kritieke kenmerken kunnen tijdens de productie worden gecontroleerd, terwijl bij de eindcontrole wordt nagegaan of het afgewerkte onderdeel aan alle gespecificeerde eisen voldoet.
Als gespecialiseerde fabrikant van onderdelen uit moeilijk te bewerken metalen is Xtamde in staat om een breed scala aan dergelijke materialen te bewerken, waaronder magnesium, Invar, Kovar, Monel, titanium, molybdeen en meer. Onze ingenieurs hebben uitgebreide projectervaring opgebouwd, waardoor zij in staat zijn om diverse problemen op te lossen die zich tijdens de daadwerkelijke productie voordoen en proactief risico’s te beperken die van invloed kunnen zijn op de resultaten van de verdere productieprocessen. Of het nu gaat om prototyping of massaproductie, wij zijn er volledig van overtuigd en enthousiast om onze klanten een uitstekende samenwerkingservaring te bieden.
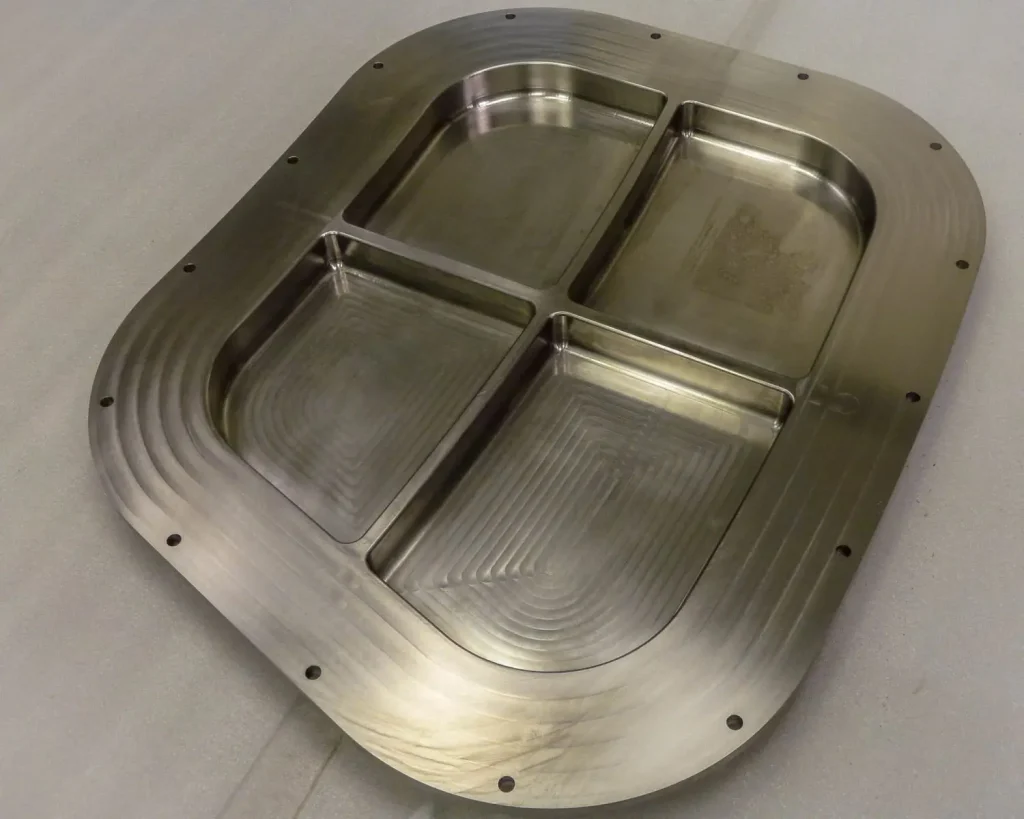
Waar worden moeilijk te bewerken metalen gebruikt?
Moeilijk te bewerken metalen worden gebruikt in sectoren waar een hoge sterkte, hittebestendigheid, corrosiebestendigheid, slijtvastheid of specifieke materiaaleigenschappen vereist zijn.
- Lucht- en ruimtevaart en vliegtuigonderdelen: Titanium en legeringen op nikkelbasis worden gebruikt voor constructieonderdelen, motoronderdelen, behuizingen, beugels en complexe precisievormen.
- Medische en chirurgische onderdelen: Titanium en roestvast staal worden gebruikt voor precisieonderdelen waarbij maatnauwkeurigheid, corrosiebestendigheid en een gecontroleerde oppervlaktekwaliteit vereist zijn.
- Energie- en stroomvoorzieningsapparatuur: Legeringen op nikkelbasis en vuurvaste metalen worden gebruikt voor onderdelen die worden blootgesteld aan hoge temperaturen, corrosie en zware bedrijfsomstandigheden.
- Apparatuur voor chemische verwerking: Hastelloy en andere corrosiebestendige legeringen worden gebruikt voor kleppen, fittingen, behuizingen, assen en andere onderdelen die worden blootgesteld aan agressieve chemicaliën.
- Halfgeleider- en elektronica-apparatuur: Wolfraam, molybdeen, Kovar en Invar worden gebruikt voor gespecialiseerde onderdelen waarvoor specifieke thermische, elektrische of maatvastheidseigenschappen vereist zijn.
- Hoogwaardige industriële componenten: Gehard staal en speciale legeringen worden gebruikt voor gereedschappen, opspanningen, machineonderdelen en slijtvaste toepassingen.
Conclusie
Bij het bewerken van moeilijk te bewerken metalen komt meer kijken dan alleen het kiezen van de juiste CNC-bewerkingsmachine. Materiaaleigenschappen – zoals sterkte, hardheid, thermische eigenschappen, de neiging tot koudverharding en andere factoren – hebben een aanzienlijke invloed op de snijkrachten, warmteontwikkeling, gereedschapsslijtage, spanenbeheersing, oppervlakteafwerking en maatvastheid.
De uitdaging bij het verspanen wordt nog groter wanneer deze materialen dunne wanden, diepe holtes, ingewikkelde interne structuren, complexe 3D-oppervlakken of strenge tolerantie-eisen vertonen. Daarom hangt een succesvolle productie af van een grondige beheersing van de gehele processtroom, die alles omvat van de beoordeling van materiaal en geometrie tot verspaningsstrategieën, werkstukopspanning, warmtebeheer, controle van de gereedschapstoestand en eindcontrole.
Materialen zoals titaniumlegeringen, legeringen op nikkelbasis, gehard staal, specifieke roestvrijstalen, wolfraam en molybdeen blijven een cruciale rol spelen in sectoren als de lucht- en ruimtevaart, medische technologie, energie, halfgeleiders, de chemische industrie en andere gebieden van de precisieproductie. Hoewel deze materialen vaak strengere bewerkingsprocessen vereisen in vergelijking met gemakkelijk te bewerken metalen, maken een gedegen procesplanning en productiecontrole het volkomen mogelijk om een consistente, betrouwbare kwaliteit te waarborgen gedurende de gehele productiecyclus, van prototyping tot massaproductie.

