
Welke invloed heeft de ductiliteit van het materiaal op CNC-bewerking?
Wanneer een CNC-snijgereedschap materiaal van een werkstuk verwijdert, breekt het materiaal niet zomaar af op het moment dat het gereedschap ermee in contact komt; het ondergaat eerst een vervorming. Afhankelijk van het materiaal kan deze vervorming leiden tot doorlopende spanen, onderbroken spanen of fijne fragmenten. Sommige materialen rekken uit en buigen rond de snijkant voordat ze afbreken, waardoor de spaandervorming moeilijker te beheersen is. Ductiliteit is een belangrijke materiaaleigenschap die deze verschillen verklaart.
Ductiliteit verwijst naar het vermogen van een materiaal om plastische vervorming te ondergaan voordat het breekt. Zeer ductiele materialen kunnen aanzienlijke blijvende vervorming weerstaan voordat ze breken, terwijl materialen met een lage ductiliteit onder vergelijkbare belastingsomstandigheden doorgaans al na minimale plastische vervorming breken.
Bij CNC-bewerking beïnvloedt dit verschil de manier waarop materiaal van het werkstuk wordt afgescheiden, de spaandervorming, het ontstaan van bramen en de kwaliteit van het bewerkte oppervlak. Zeer ductiele materialen kunnen lange, doorlopende spanen produceren of rond de snijkant vervormen voordat ze loskomen. Afhankelijk van het materiaal en de snijomstandigheden kunnen ze ook opbouw aan de snijkant (BUE) op het gereedschap veroorzaken of bramen achterlaten langs de randen van het bewerkte gebied.
Een hoge ductiliteit betekent niet noodzakelijkerwijs dat een materiaal moeilijk te bewerken is. Materialen zoals aluminium, koper, messing, roestvrij staal en technische kunststoffen vertonen elk een unieke combinatie van ductiliteit, sterkte, hardheid en andere eigenschappen; hun daadwerkelijke bewerkbaarheid hangt niet alleen af van de ductiliteit. Inzicht in hoe ductiliteit de CNC-bewerking beïnvloedt, helpt ingenieurs en productieteams bij het selecteren van de juiste gereedschappen, het beheersen van de spaandervorming, het minimaliseren van bramen en het bereiken van een consistente oppervlaktekwaliteit.
Wat is materiaalduktiliteit?
Ductiliteit verwijst naar het vermogen van een materiaal om blijvend te vervormen voordat het breekt. Stel je voor dat je twee verschillende metalen proefstukken uitrekt: het ene rekkt aanzienlijk uit voordat het breekt, terwijl het andere al na een minimale blijvende rek breekt. Onder identieke testomstandigheden vertoont het eerste materiaal een hogere ductiliteit.
Ingenieurs beoordelen de ductiliteit doorgaans aan de hand van trektests. Een belangrijke maatstaf is de “rek bij breuk”, die aangeeft in hoeverre een proefstuk langer wordt voordat het breekt; deze wordt meestal uitgedrukt als een percentage van de oorspronkelijke meetlengte. Een materiaal met een breukrek van 30% ondergaat tijdens een trektest bijvoorbeeld een veel grotere verlenging dan een materiaal met een breukrek van 5%. Deze waarden karakteriseren het gedrag van het materiaal onder specifieke testomstandigheden; ze betekenen niet dat een CNC-gefreesd onderdeel tijdens het verspaningsproces in dezelfde mate zal uitrekken.
Dit onderscheid is van cruciaal belang, omdat de spanningsomstandigheden bij trekproeven sterk verschillen van die bij verspanen. Tijdens het verspanen ondergaat het materiaal intense plaatselijke vervorming, hoge rekverhoudingen, wrijving en – doorgaans – hoge temperaturen. Hoewel trekproefwaarden helpen bij het karakteriseren van materiaaleigenschappen, kunnen ze op zichzelf de vorm van de spanen of de grootte van de bramen niet voorspellen. Ductiliteit verschilt ook van sterkte en hardheid. Kracht beschrijft de weerstand van een materiaal tegen vervorming of breuk als gevolg van een uitgeoefende belasting, terwijl hardheid beschrijft de weerstand tegen plaatselijke vervorming; ductiliteit daarentegen beschrijft de mate van plastische vervorming die een materiaal kan weerstaan voordat het breekt.
Een materiaal kan dus zowel een hoge sterkte als een goede ductiliteit bezitten. Deze combinatie van eigenschappen is van grote waarde bij CNC-bewerking, aangezien het materiaal bestand is tegen vervorming en tegelijkertijd een aanzienlijke plastische vervorming kan ondergaan voordat het breekt.
Hoe de ductiliteit de spaandervorming beïnvloedt
Het maken van chips is een van de meest intuïtieve manieren om de invloed van ductiliteit op CNC-bewerking te begrijpen.
Wanneer de snijkant het werkstuk raakt, wordt het materiaal ervoor onderworpen aan druk en afschuiving. Zodra het materiaal van het werkstuk is losgekomen, wordt het als spaander langs het gereedschapsoppervlak afgevoerd. Bij ductiele materialen ondergaat het metaal vóór het loskomen een aanzienlijke plastische vervorming. Onder de juiste snijomstandigheden resulteert dit doorgaans in een doorlopende spaander die over het voorvlak van het gereedschap stroomt.
Doorlopende spanen vormen niet per se een probleem. Bij veel bewerkingen duiden ze erop dat het materiaal continu wordt afgeschoven in plaats van in onregelmatige stukjes te breken. De echte uitdaging ligt in het beheersen van de lengte, vorm en baan van de spaander. Neem bijvoorbeeld het boren in een ductiel metaal: in plaats van in korte stukjes te breken, kan het materiaal lange, gekrulde spanen vormen die aan elkaar blijven zitten of zich om de boor wikkelen. Als deze spanen niet soepel uit het gat worden afgevoerd, kunnen ze het verdere snijproces hinderen, krassen op het bewerkte oppervlak veroorzaken of het risico op schade aan het gereedschap vergroten.
Het gaat niet alleen om het feit dat het materiaal ductiel is; het is veeleer het samenspel tussen de vervormingseigenschappen van het materiaal, de geometrie van het gereedschap en de beschikbare ruimte voor de afvoer van spanen dat leidt tot moeilijk te beheersen spaanvormen. Materialen met een lagere ductiliteit kunnen onder bepaalde omstandigheden kortere of meer gefragmenteerde spanen produceren. Een lage ductiliteit garandeert echter geen gemakkelijke spaancontrole, en niet alle ductiele materialen produceren onvermijdelijk lange, doorlopende spanen. Factoren zoals snijsnelheid, voedingssnelheid, gereedschapsgeometrie en de microstructuur van het materiaal beïnvloeden allemaal de spaandervorming. Het uiteindelijke doel is niet om de ductiliteit van het materiaal te elimineren, maar om snijomstandigheden vast te stellen – afgestemd op het specifieke materiaal en proces – die spaanders produceren die gemakkelijk te beheersen zijn.
Waarom ductiele materialen meer bramen kunnen veroorzaken
De vorming van bramen is een ander belangrijk gevolg van plastische vervorming. Een braam wordt gedefinieerd als het overtollige materiaal dat na bewerking aan de rand van een werkstuk achterblijft. Bramen ontstaan doorgaans wanneer materiaal in de buurt van een rand buigt of uitrekt in plaats van netjes af te breken.
Neem bijvoorbeeld het frezen van een gleuf in een metalen plaat: naarmate het snijgereedschap de rand van de gleuf nadert, wordt het resterende materiaal dunner en verliest het zijn structurele steun. Als het materiaal plastisch vervormt in plaats van netjes af te breken, kan er een klein stukje metaal aan de rand achterblijven; dit stukje is de braam.
Ductiele materialen zijn bijzonder gevoelig voor dit verschijnsel, omdat ze de neiging hebben om te buigen en uit te rekken voordat ze breken. In plaats van netjes af te breken langs de beoogde rand, kan het materiaal naar buiten worden geduwd of omgevouwen.
Bramen kunnen allerlei praktische problemen veroorzaken. Ze kunnen de montage bemoeilijken, de pasvorm tussen in elkaar grijpende onderdelen aantasten, de afmetingen van randen veranderen of extra ontbraamwerkzaamheden noodzakelijk maken. Bij onderdelen met kleine gaten, smalle sleuven of complexe geometrieën kunnen zelfs kleine bramen ernstige gevolgen hebben.
De ductiliteit is niet de enige factor die van invloed is op de vorming van bramen. De stand van de snijkant ten opzichte van de rand van het werkstuk, de scherpte van het gereedschap, de voedingssnelheid, de materiaalsterkte en de ondersteuningsomstandigheden onder de snijkant zijn allemaal van invloed op het uiteindelijke resultaat.
Ingenieurs moeten het beheersen van bramen al in de fase van de procesplanning aanpakken, in plaats van dit te beschouwen als een probleem dat pas na afloop van de bewerking moet worden opgelost. Voor precisieonderdelen moet in de technische tekeningen duidelijk worden aangegeven welke randen moeten worden ontbraamd, of scherpe randen behouden moeten blijven en of specifieke afschuiningen of randstralen zijn toegestaan. Deze specificaties helpen bij het bepalen van de juiste bewerkings- en afwerkingsstrategieën voor het onderdeel.
Hoe de ductiliteit de oppervlakteafwerking beïnvloedt
Het bewerkte oppervlak ontstaat terwijl de snijkant over het werkstuk beweegt. In het ideale geval verwijdert het gereedschap op gecontroleerde wijze materiaal, waardoor een oppervlak ontstaat dat voldoet aan de gespecificeerde eisen inzake ruwheid en afmetingen. Bij zeer ductiele materialen wordt het proces complex als het materiaal tijdens het snijden vloeit of uitsmeert (vastkleeft) in plaats van netjes af te breken. Afhankelijk van de materiaaleigenschappen en de snijomstandigheden kan de snijkant materiaal opzij duwen, aangekleefd materiaal achterlaten of oneffenheden in het oppervlak veroorzaken als gevolg van een onstabiele spaandervorming.
Zo kan een zacht, buigzaam metaal bijvoorbeeld gemakkelijk te snijden lijken omdat het gereedschap bij het binnendringen weinig weerstand ondervindt; als de snijkant echter niet scherp genoeg is of het materiaal aan het gereedschap blijft kleven, kan de uiteindelijke oppervlaktekwaliteit toch onbevredigend zijn. Dit benadrukt een belangrijk verschil: een materiaal dat gemakkelijk te doorboren is, levert niet noodzakelijkerwijs onder alle snijomstandigheden een uitstekende oppervlakteafwerking op.
De oppervlakteruwheid wordt ook beïnvloed door de voedingssnelheid, de geometrie van het gereedschap, gereedschapsslijtage, trillingen van de machine, de microstructuur van het materiaal en de afwerkingsstrategieën. Hoewel ductiliteit bepaalde oppervlaktefouten helpt verklaren, mag dit niet worden gezien als de enige oorzaak van een slechte oppervlaktekwaliteit. Wanneer ductiele materialen uitsmeren of overtollig materiaal achterlaten rond werkstukken, is het aanpassen van de gereedschapsinstellingen of snijstrategieën vaak effectiever dan het simpelweg verlagen van de bewerkingsparameters. De juiste corrigerende maatregel hangt af van het specifieke type defect; zo verschillen bijvoorbeeld de analyse en oplossing van oppervlakteproblemen die worden veroorzaakt door een opgebouwde rand (BUE) van die welke worden veroorzaakt door trillingen of doorbuiging van het gereedschap.
Wat is een opgebouwde rand, en waarom is dat belangrijk?
Een opgebouwde snijkant (BUE) is een verschijnsel waarbij materiaal van het werkstuk tijdens het bewerkingsproces aan de snijkant of het aangrenzende gereedschapsoppervlak blijft kleven en zich daar ophoopt. BUE-vorming treedt op wanneer factoren zoals druk, wrijving, temperatuur en de interactie tussen het materiaal en het gereedschap ervoor zorgen dat het materiaal aan het gereedschap blijft kleven in plaats van als spaander te worden afgevoerd.
Ductiele materialen zijn onder bepaalde verspaningsomstandigheden gevoelig voor BUE-vorming, aangezien ze de neiging hebben om te vervormen en vast te kleven op het raakvlak tussen het gereedschap en het werkstuk. Aluminium en bepaalde andere non-ferro-legeringen zijn veelvoorkomende voorbeelden, hoewel deze neiging varieert afhankelijk van de materiaalkwaliteit, de toestand van het gereedschap, de coating en de bewerkingsparameters.
Naarmate de BUE toeneemt, verandert dit tijdelijk de effectieve geometrie van het snijgereedschap. Vervolgens kan het aangekoekte materiaal afbreken en het pas bewerkte oppervlak aantasten. Dit kan leiden tot een ongelijkmatige oppervlakteafwerking, gewijzigde snij-eigenschappen en maatafwijkingen.
Het is belangrijk om op te merken dat de vorming van BUE niet uitsluitend wordt veroorzaakt door de ductiliteit van het materiaal; factoren zoals snijsnelheid, het materiaal van het snijgereedschap, de spaanhoek, smering en de toestand van de snijkant spelen ook een rol. Het gebruik van de juiste gereedschapsgeometrie, het scherp houden van de snijkant en het instellen van geschikte snijparameters kunnen het risico op de vorming van BUE helpen verminderen. Specifieke oplossingen zijn afhankelijk van het materiaal van het werkstuk en het type bewerking.
Maakt een hogere ductiliteit CNC-bewerking altijd moeilijker?
Niet per se. Hoewel de ductiliteit zeker specifieke uitdagingen bij de bewerking met zich meebrengt, kan deze in de juiste toepassingen ook voordelen bieden.
Zeer ductiele materialen zijn bestand tegen scheurvorming tijdens vervorming — een waardevolle eigenschap voor onderdelen die tijdens het gebruik worden blootgesteld aan stoten, buiging of vervormingsbewerkingen. Tijdens de verspaningsbewerking vergemakkelijkt dit vervormingsvermogen de vorming van doorlopende spanen, hoewel het ook het afbreken van spanen kan bemoeilijken en tot hardnekkige bramen kan leiden.
Materialen met een lagere ductiliteit zijn gevoeliger voor breuken en kunnen kortere spanen opleveren. Deze broosheid kan echter ook andere problemen veroorzaken – zoals afbrokkeling van de snijkant, oppervlakteschade of gevoeligheid voor plaatselijke spanning – afhankelijk van de specifieke materiaaleigenschappen en de betreffende bewerkingen.
Er bestaat geen absolute regel die stelt dat een hoge ductiliteit gelijkstaat aan een slechte bewerkbaarheid, of dat een lage ductiliteit gelijkstaat aan een goede bewerkbaarheid.
Ingenieurs moeten rekening houden met het gedrag van een materiaal tijdens specifieke bewerkingsprocessen. Zo kan bijvoorbeeld de afvoer van spanen het belangrijkste aandachtspunt zijn bij boorwerkzaamheden; bij het frezen van dunwandige structuren kan meer aandacht moeten worden besteed aan vervorming en de vorming van bramen; en bij precisie-oppervlakteafwerking kunnen het uitsmeren van materiaal (hechting) of de vorming van opgebouwde randen (BUE) cruciale factoren zijn. Ductiliteit vormt pas een uitdaging bij de bewerking wanneer de effecten ervan in strijd zijn met het bewerkingsproces of de technische eisen van het afgewerkte onderdeel.
Hoe de vervormbaarheid van invloed is op verschillende CNC-bewerkingen
De invloed van de ductiliteit hangt af van de manier waarop het snijgereedschap in het werkstuk grijpt.
CNC-frezen
Tijdens het freesproces dringt de snijkant herhaaldelijk in het materiaal in en trekt zich er weer uit. Telkens wanneer een tand in contact komt met het werkstuk, ondergaat deze een vervorming en wordt een deel van het materiaal verwijderd. Bij ductiele materialen kunnen de ontstane spanen lang of doorlopend zijn, afhankelijk van de geometrie van het gereedschap en de snijomstandigheden. Plastische vervorming kan leiden tot de vorming van bramen aan de randen van sleuven, holtes en buitencontouren.
De richting van het gereedschapspad is van cruciaal belang, aangezien deze bepaalt hoe de snijkant het materiaal raakt en in hoeverre de punt van de snijkant wordt ondersteund. Bij onderdelen waarvoor een hoge randkwaliteit vereist is, moet bij het plannen van de bewerkingsvolgorde rekening worden gehouden met de mogelijke plaats van bramen.
CNC-draaien
Bij het draaien verwijdert het snijgereedschap continu materiaal van een roterend werkstuk. Bij ductiele materialen kunnen lange, gekrulde spanen ontstaan die het snijgebied belemmeren als ze niet onder controle worden gehouden.
De vorm van de spanen is van belang, omdat lange spanen zich om het werkstuk, het gereedschap of nabijgelegen apparatuur kunnen wikkelen. Ze kunnen bovendien het oppervlak beschadigen als ze na het ontstaan tegen het onderdeel schuren.
Een geschikte geometrie van de spaanafbreker en de juiste snijomstandigheden kunnen helpen om beter hanteerbare spanen te produceren. Een spaanafbreker die goed werkt voor het ene materiaal of het ene voedingsbereik, presteert echter mogelijk niet even goed voor een ander materiaal of een ander voedingsbereik.
CNC-boren
Bij het boren ontstaat een bijzonder lastige situatie voor de afvoer van spanen, omdat het verspanen in een gat plaatsvindt.
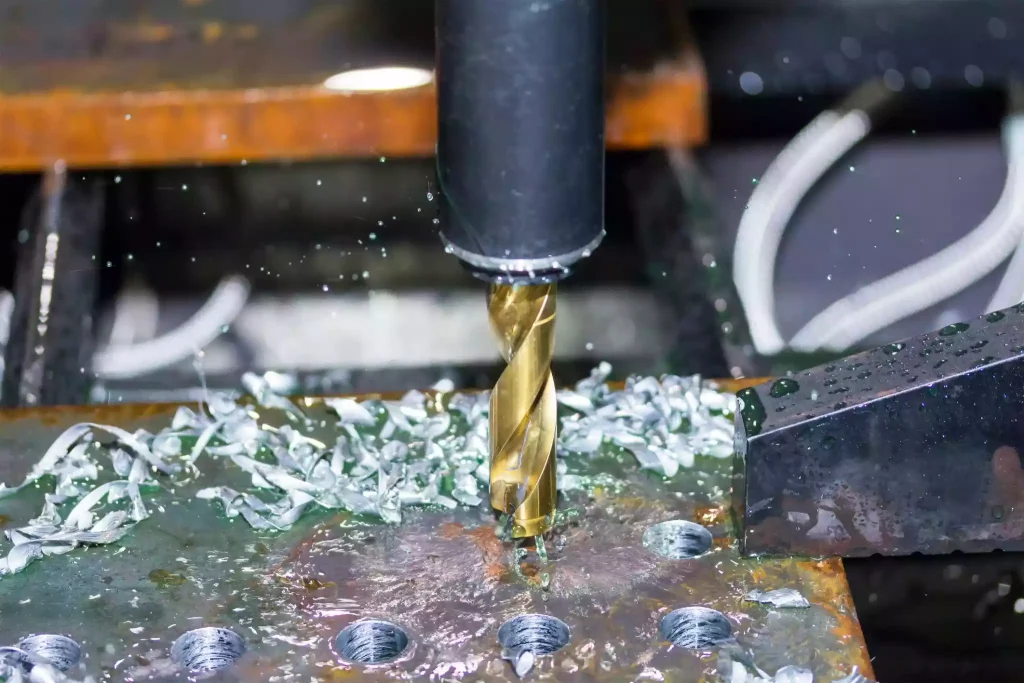
Bij ductiele materialen kunnen lange spanen in het gat achterblijven of zich om de boor heen verstrikken. Als de spanen niet kunnen ontsnappen, kunnen ze het verdere snijproces belemmeren, de wrijving vergroten, het oppervlak van het gat beschadigen of bijdragen aan het uitvallen van het gereedschap.
Hoe dieper het gat is in verhouding tot de diameter, hoe belangrijker de afvoer van spanen kan worden. De geometrie van de boor, het ontwerp van de spaankanalen, de koelvloeistoftoevoer en de boorcyclus zijn allemaal van invloed op hoe effectief de spanen uit het gat worden afgevoerd.
Om deze reden kan het zijn dat een ductiel materiaal dat relatief eenvoudig te frezen is, toch een zorgvuldige procesontwikkeling vereist wanneer er een diepe, smalle opening in wordt geboord.
Hoe de keuze van gereedschap bijdraagt aan het beheer van de ductiliteit
Bij de keuze van het gereedschap moet rekening worden gehouden met de vervormings- en afscheidingseigenschappen van het materiaal tijdens het snijproces. Een scherpe snijkant zorgt voor een zuiverdere afscheuring en beperkt onnodige materiaalvervorming tot een minimum. De geometrie van het gereedschap is ook van invloed op de spaanafvoer en het gemak waarmee de spanen zich van het werkstuk losmaken.
Bij ductiele materialen die de neiging hebben om lange, doorlopende spanen te vormen, helpt het gebruik van een spaanafbreekfunctie om de spanen in kortere stukken te breken. De specifieke ontwerpkeuzes zijn afhankelijk van het materiaal, de bewerking, het voedingsbereik en de snijdiepte.
Ook gereedschapscoatings en substraatmaterialen zijn van invloed op de wrijving en de hechting aan het materiaal. Aangezien het resultaat afhangt van het materiaal van het werkstuk en de snijomstandigheden, moet men niet zomaar een bepaalde coating kiezen, louter omdat het materiaal ductiel is.
Het doel is om de interactie tussen het gereedschap en het werkstuk te beheersen, in plaats van simpelweg op zoek te gaan naar een harder of duurder gereedschap. Als bijvoorbeeld bij het bewerken van aluminiumlegeringen een slechte oppervlaktekwaliteit ontstaat doordat materiaal aan de snijkant blijft kleven, is het vaak effectiever om een geschikt, scherp gereedschap te kiezen en de snijcondities opnieuw te evalueren, dan het probleem simpelweg toe te schrijven aan normale slijtage van het gereedschap. Als de belangrijkste uitdaging bij het diepboren de vorming van lange spanen is, dan moeten de spaanafvoer en de boorgeometrie voorrang krijgen boven de oppervlakteafwerking. Aanpassingen aan de bewerkingsstrategie moeten worden gebaseerd op de specifieke problemen die tijdens het proces worden waargenomen.
Hoe bramen te verminderen en spanen onder controle te houden bij het bewerken van ductiele materialen
De eerste stap bij het opzetten van een betrouwbaar bewerkingsproces is het duidelijk in kaart brengen van de specifieke problemen die worden veroorzaakt door de ductiliteit van het materiaal.
Als het gaat om lange, draadachtige of verstrikte spanen, moet het bewerkingsteam mogelijk de spaanafbreekgeometrie van het snijgereedschap, de voedingsparameters en de ruimte voor spaanafvoer opnieuw beoordelen. Bij het bewerken van diepe gaten zijn ook de methoden voor koelvloeistoftoevoer en de strategieën voor de boorcyclus van cruciaal belang. Als bramen het belangrijkste probleem vormen, moet de aandacht worden gericht op de ondersteuning van de snijkant, de scherpte van het gereedschap, de snijrichting, de bewerkingsvolgorde en de gespecificeerde toestand van de snijkant. Hoewel sommige bramen tot een minimum kunnen worden beperkt door procesaanpassingen, kan voor andere toch een specifieke ontbraambewerking nodig zijn. Als er vlekken of materiaalhechting op het bewerkte oppervlak optreden, moet de aandacht worden gericht op de vorming van opgebouwde randen (BUE), de toestand van de snijkant, de gereedschapsgeometrie, de smering en de geschiktheid van de snijparameters.
Deze kwesties mogen niet door elkaar worden gehaald. Hoewel lange spanen, bramen en vlekken op het oppervlak allemaal verband houden met de ductiliteit van het materiaal, verschillen de onderliggende oorzaken ervan en kunnen ze om verschillende oplossingen vragen. Het is even belangrijk om duidelijkheid te scheppen over het verwachte bewerkingsresultaat. De bewerkingsaanpak voor onderdelen waarbij een lichte randafbreking is toegestaan, kan verschillen van die voor onderdelen die een nauwkeurige controle van het snijrandprofiel of braamvrije montagegaten vereisen. Specifieke tekeningsvereisten en inspectienormen bepalen welke corrigerende maatregelen gepast zijn.
Waarom de geometrie van onderdelen van belang is bij het bewerken van ductiele materialen
Ductiliteit geeft de vervormingseigenschappen van een materiaal weer, terwijl de geometrie van het onderdeel bepaalt waar een dergelijke vervorming tot productieproblemen kan leiden.
Het bewerken van gemakkelijk bereikbare buitenoppervlakken is relatief eenvoudig, zelfs wanneer het materiaal tijdens het verspanen doorlopende spanen produceert; smalle sleuven of diepe gaten vormen echter een grote uitdaging vanwege de beperkte ruimte die beschikbaar is voor de afvoer van spanen.
Hoewel bramen aan niet-functionele buitenranden wellicht weinig invloed hebben op de prestaties van het onderdeel, kunnen bramen in precisiegaten er daarentegen voor zorgen dat in elkaar te passen onderdelen niet goed op elkaar aansluiten.
Bij dunwandige constructies spelen nog andere factoren een rol. Door hun beperkte stijfheid zijn ze gevoeliger voor snijkrachten en vervorming van het werkstuk. Hoewel de ductiliteit van invloed is op de manier waarop het materiaal bij de snijkant vervormt, bepaalt deze op zichzelf niet of een dunne wand zal buigen of verdraaien.
Bij het beoordelen van onderdelen voor CNC-productie op maat moet niet alleen rekening worden gehouden met materiaalspecificaties, maar ook met de geometrie van de onderdelen, eisen aan de randen, wanddikte, toegankelijkheid voor gereedschap en inspectienormen. Hierdoor kan het productieteam al vóór aanvang van de productie anticiperen op en mogelijke uitdagingen signaleren met betrekking tot spanenbeheersing en ontbramen.
Conclusie
De ductiliteit van een materiaal is van invloed op CNC-bewerking, omdat deze bepaalt in hoeverre een materiaal plastisch kan vervormen voordat het breekt. Tijdens het verspaningsproces beïnvloedt deze eigenschap de vorming en afvoer van spanen, het ontstaan van bramen en de kwaliteit van het bewerkte oppervlak.
Xtmade vervaardigt op maat gemaakte onderdelen volgens de specificaties van de klant, waaronder tekeningen, materiaaleisen en bewerkingsvereisten. Tijdens de planningsfase van de bewerking beoordelen we mogelijke problemen – zoals spaanderbeheersing, braambeheer en oppervlaktekwaliteit – door rekening te houden met specifieke materiaaleigenschappen, de geometrie van het onderdeel en de bewerkingshandelingen, en op basis daarvan stellen we passende bewerkingsstrategieën op. Ons doel is niet om zeer ductiele materialen te vermijden, maar om hun vervormingsgedrag volledig te begrijpen, zodat we een stabiel bewerkingsproces, hoogwaardige randen en een consistente maatnauwkeurigheid en kwaliteit kunnen garanderen.

