
Welke invloed heeft de materiaalsterkte op CNC-bewerking?
Wanneer een CNC-machine metaal snijdt, moet het snijgereedschap het materiaal binnendringen en het in de vorm van spanen verwijderen. Hoe gemakkelijker een materiaal vervormt en afbreekt, hoe minder mechanische weerstand het gereedschap ondervindt. Juist daarom is de materiaalsterkte een cruciale factor.
In vergelijking met materialen met een lagere sterkte zijn materialen met een hoge sterkte beter bestand tegen vervorming. Wanneer de snijkant een materiaal met hoge sterkte probeert te doorboren, is er doorgaans meer kracht nodig om het materiaal te vervormen en spanen te vormen. Deze extra kracht heeft invloed op het snijgereedschap, de spil, het werkstukopspansysteem, de stabiliteit van de machine en zelfs de maatnauwkeurigheid van het afgewerkte onderdeel.
Er is echter een belangrijk punt dat gemakkelijk over het hoofd wordt gezien:
Een materiaal met een hogere sterkte is niet per se moeilijker te bewerken. Sterkte is slechts één van de factoren die van invloed zijn op de bewerkingskenmerken. Eigenschappen zoals hardheid, ductiliteit, warmtegeleiding en de neiging tot koudverharding – samen met de materiaalsamenstelling, de geometrie van het gereedschap, de snijomstandigheden en de geometrie van het werkstuk – beïnvloeden allemaal het daadwerkelijke snijproces aan de snijkant. Inzicht in dit onderscheid helpt verklaren waarom twee materialen met vergelijkbare sterktewaarden tijdens CNC-bewerking sterk uiteenlopende eigenschappen kunnen vertonen.
Wat is materiaalsterkte?
Een goed begrip van materiaalsterkte is erg nuttig. Stel je voor dat je dezelfde duwkracht uitoefent op twee verschillende materialen: het ene vervormt gemakkelijk, terwijl het andere weerstand biedt aan de externe kracht en zijn oorspronkelijke vorm behoudt. Het laatste materiaal is beter bestand tegen vervorming – met andere woorden, het heeft een hogere materiaalsterkte. In de techniek wordt deze eigenschap beschreven aan de hand van verschillende sterkte-indicatoren.
- Vloeigrens verwijst naar het kritieke punt waarop een materiaal een blijvende vervorming begint te ondergaan. Onder deze grens keert het materiaal doorgaans terug naar zijn oorspronkelijke toestand zodra de belasting wordt weggenomen; zodra de vloeigrens wordt overschreden, treedt blijvende vervorming op.
- Treksterkte verwijst naar de maximale spanning die een materiaal kan weerstaan voordat het volledig bezwijkt wanneer het aan trek wordt blootgesteld.
CNC-bewerking is geen eenvoudige trektest, dus deze waarden kunnen niet rechtstreeks worden omgezet in snijparameters. Ze helpen echter wel om een belangrijke eigenschap van het materiaal te karakteriseren: het vermogen om vervorming onder mechanische belasting te weerstaan – precies het soort vervorming dat optreedt wanneer een snijgereedschap materiaal afneemt.
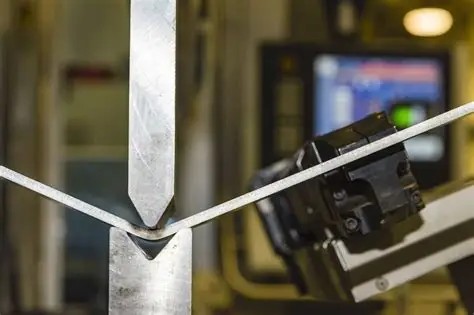
Wat gebeurt er als een CNC-gereedschap sterk materiaal snijdt?
Laten we de werktuigmachine zelf even buiten beschouwing laten en de snijkant van het gereedschap nader bekijken. Terwijl het gereedschap door het werkstuk beweegt, “snijdt” de snijkant niet simpelweg door het materiaal heen – zoals een keukenmes dat zacht voedsel snijdt – maar creëert in plaats daarvan een zone van intense vervorming direct vóór de snijkant. Terwijl de spaander zich vormt, wordt het materiaal samengedrukt en afgeschoven terwijl het omhoog wordt gedrukt.
Het vereenvoudigde proces verloopt als volgt:
Snijgereedschap → Vervorming van het materiaal → Spaanvorming → Materiaalafname
Als het materiaal zeer goed bestand is tegen vervorming, moet het gereedschap meer kracht uitoefenen om die vervorming teweeg te brengen. Dit is een van de belangrijkste manieren waarop de materiaalsterkte het bewerkingsproces beïnvloedt.
Een voorbeeld uit de praktijk kan beginners helpen dit concept te begrijpen. Stel je voor dat je met een mes een stuk zacht plastic snijdt; daar is maar heel weinig kracht voor nodig. Stel je nu eens voor dat je met datzelfde mes een veel taaier materiaal zou snijden – dan zou je vanzelfsprekend meer druk uitoefenen.
CNC-bewerkingsmachines werken volgens een vergelijkbaar principe, hoewel het daadwerkelijke verspaningsproces veel complexer is en gepaard gaat met veel hogere snelheden en krachten. Het cruciale verschil ligt in het feit dat, aangezien deze krachten op het gehele bewerkingssysteem inwerken, de CNC-machine de stabiliteit van de positie van het gereedschap moet handhaven. Bijgevolg kan een toename van de snijkrachten een aanzienlijke uitdaging vormen tijdens het productieproces.
Waarom zorgt een hogere sterkte voor een grotere snijkracht?
Hoe hoger de materiaalsterkte, hoe groter de weerstand tegen vervorming. Een grotere weerstand tegen vervorming houdt in dat er aan de snijkant doorgaans meer kracht nodig is om de vervorming te veroorzaken die nodig is voor de vorming van spanen. Een grotere snijkracht betekent een overeenkomstige toename van de mechanische belasting die op het snijgereedschap en de bewerkingsmachine wordt uitgeoefend.
Dit betekent niet dat de toename van de snijkracht bij alle hoogsterke materialen gelijkmatig is. De werkelijke snijkrachten zijn afhankelijk van diverse factoren, waaronder de toestand van het materiaal, de geometrie van het gereedschap, de snijcontact, de voedingssnelheid, de snijdiepte en de specifieke bewerking. Niettemin blijft deze fundamentele relatie een waardevolle richtlijn:
Grotere weerstand tegen vervorming → mogelijk hogere snijkrachten → grotere mechanische belasting van het bewerkingssysteem.
Daarom is de materiaalsterkte van cruciaal belang – en dat geldt al voordat het werkstuk op de bewerkingsmachine wordt geplaatst.
Waar gaat die extra kracht naartoe?
Zodra de snijkracht is opgewekt, verdwijnt deze niet zomaar in het niets; ze verspreidt zich door het bewerkingssysteem. De snijkant vangt de kracht als eerste op. Vervolgens wordt de kracht doorgegeven via het snijgereedschap, de gereedschapshouder, de spil, het frame van de bewerkingsmachine en de werkstukopspanning, om uiteindelijk op het werkstuk in te werken. Het bewerkingssysteem kan worden voorgesteld als een ketting. Als elke schakel in de ketting voldoende stijfheid bezit, blijft het snijproces stabiel. Als een onderdeel binnen het systeem echter onvoldoende stijfheid heeft – dat wil zeggen te flexibel is – kan die extra kracht verplaatsing of trillingen veroorzaken. Het bewerken van hoogsterke materialen houdt meer in dan alleen het vinden van een “sterker gereedschap”; het snijgereedschap is slechts één schakel in het gehele systeem.
Hoe de snijkracht het snijgereedschap kan beïnvloeden
Naarmate de snijkrachten toenemen, stijgt de mechanische belasting op de snijkant evenredig. Het gereedschap moet stabiel blijven en zijn beoogde snijgeometrie behouden. Als het gereedschap onvoldoende stijfheid heeft voor de specifieke bewerking, kan het onder de belasting licht vervormen – of doorbuigen. Hoewel deze vervorming minimaal is, zijn dergelijke minieme veranderingen cruciaal bij CNC-bewerkingsprocessen die zeer nauwkeurige toleranties vereisen.
Neem bijvoorbeeld het frezen van materiaal vanaf de zijkant van een werkstuk: als het gereedschap tijdens zwaar frezen lichtjes van het werkstuk afbuigt, kan de daadwerkelijk verwijderde hoeveelheid materiaal kleiner zijn dan de bedoeling was. In dit scenario werkt de bewerkingsmachine zelf precies volgens het geprogrammeerde gereedschapspad, maar heeft het gereedschap door de snijkrachten een lichte verplaatsing ondergaan.
De positioneringsnauwkeurigheid van een werktuigmachine is niet hetzelfde als de daadwerkelijke snijnauwkeurigheid. Hoewel CNC-systemen een uiterst nauwkeurige positionering van de spil kunnen realiseren, blijft het snijproces zelf onvermijdelijk onderhevig aan de invloed van fysieke krachten.
Waarom de geometrie van onderdelen net zo belangrijk is als de sterkte van het materiaal
Neem bijvoorbeeld twee onderdelen die zijn vervaardigd uit hetzelfde hoogsterkte materiaal. Het eerste is een massief blok, terwijl het tweede een dunwandige structuur heeft waarvan de dikte slechts een fractie bedraagt van de dikte van het oorspronkelijke blok. Hoewel het materiaal identiek is, verschillen de uitdagingen bij de bewerking aanzienlijk. Het massieve blok biedt stevige ondersteuning tegen snijkrachten, terwijl de dunwandige structuur flexibeler en minder stijf is. Tijdens de bewerking oefent het snijgereedschap kracht uit op beide onderdelen; het massieve blok weerstaat deze kracht met een verwaarloosbare verplaatsing, terwijl de dunwandige structuur gevoelig is voor vervorming (doorbuiging).
Zelfs als het materiaal ongewijzigd blijft, kan een dergelijke vervorming leiden tot maatfouten. Ingenieurs mogen de materiaalsterkte niet los zien van de geometrie van het onderdeel. Dit kan als volgt worden uitgelegd:
De materiaalsterkte beïnvloedt de grootte van de snijkracht, terwijl de stijfheid van het werkstuk bepaalt hoe het werkstuk op die kracht reageert. Hoewel deze twee begrippen met elkaar verband houden, zijn het toch twee verschillende concepten.
Materiaalsterkte is niet hetzelfde als hardheid
Dit is een van de meest voorkomende bronnen van verwarring. Mensen gebruiken de termen “sterk” en “hard” vaak door elkaar, maar in de materiaalkunde duiden ze op verschillende eigenschappen.
Onder sterkte wordt in de eerste plaats verstaan het vermogen van een materiaal om vervorming of breuk te weerstaan wanneer het wordt blootgesteld aan externe krachten (belastingen). Hardheid, daarentegen, beschrijft de weerstand van een materiaal tegen plaatselijke vervorming, zoals indrukken of krassen. Hoewel deze twee eigenschappen met elkaar verband houden, kenmerken ze verschillende fysische gedragingen.
Dit onderscheid is van cruciaal belang bij CNC-bewerking: de hardheid heeft een aanzienlijke invloed op de snijweerstand en de slijtage van het gereedschap, terwijl de sterkte vooral verband houdt met de mechanische kracht die nodig is om het materiaal tijdens het snijproces te vervormen.
Neem bijvoorbeeld een materiaal dat een hoge sterkte heeft maar slechts een matige hardheid: het kan tijdens de bewerking aanzienlijke snijkrachten opwekken, maar het gedrag aan de snijkant komt niet noodzakelijkerwijs overeen met dat van een extreem hard materiaal. Omgekeerd kunnen materialen met een hoge hardheid ernstige slijtage aan het gereedschap veroorzaken – problemen die niet alleen door de sterkte kunnen worden verklaard. Het is te simplistisch om te concluderen dat “dit materiaal moeilijk te bewerken is, simpelweg omdat het sterk is”. Een meer gepaste vraag zou zijn:
Welke specifieke combinatie van materiaaleigenschappen bepaalt hoe dit specifieke materiaal zich gedraagt bij een bepaald snijproces?
Waarom de materiaalsterkte op zichzelf geen voorspeller is voor de bewerkbaarheid
Bewerkbaarheid is geen afzonderlijke materiaaleigenschap, maar een alomvattende beschrijving van hoe moeilijk of gemakkelijk het is om een materiaal onder specifieke omstandigheden te bewerken. De materiaalsterkte is slechts één factor. Hardheid is een andere. De ductiliteit beïnvloedt de spaandervorming en de vervormingseigenschappen van het materiaal, terwijl de thermische geleidbaarheid van invloed is op de warmteafvoer uit de snijzone. Bovendien zijn sommige materialen gevoelig voor werkharding, wat betekent dat het materiaal nabij het bewerkte oppervlak steeds moeilijker verder te verspanen is.
Het bewerkingsproces zelf brengt extra variabelen met zich mee. Hetzelfde materiaal kan zich anders gedragen, afhankelijk van of het wordt gefreesd, gedraaid, geboord of getapt. Voorbewerkingen, waarbij grote hoeveelheden materiaal worden verwijderd, gaan gepaard met heel andere mechanische omstandigheden dan nabewerkingen, waarbij slechts kleine hoeveelheden worden verwijderd.
Er bestaat dan ook geen algemene regel die luidt:
Hogere sterkte = slechtere bewerkbaarheid.
Een nauwkeurigere samenhang is:
Materiaaleigenschappen + Snijgereedschap + Bewerkingsvoorwaarden + Stijfheid van de bewerkingsmachine + Geometrie van het werkstuk → Daadwerkelijke bewerkingsprestaties
Dit is een meer praktische benadering voor het beoordelen van materialen voor CNC-bewerking.
Hoe de materiaalsterkte van invloed is op CNC-frezen
Frezen is hiervan een goed voorbeeld, aangezien de snijkrachten fluctueren terwijl het gereedschap draait en de afzonderlijke snijtanden in en uit contact komen met het materiaal. Bij het bewerken van hoogsterke materialen kan het gereedschap worden blootgesteld aan enorme mechanische belastingen, met name wanneer er veel materiaal moet worden afgedragen. De uitdaging wordt nog groter als de snijdiepte (of ingrijpdiepte) aanzienlijk is of als het werkstuk zelf onvoldoende stijfheid heeft.
Zo leidt het voorbewerken van een grote holte in een hoogwaardige legering doorgaans tot veel grotere mechanische belastingen dan de lichte sneden die bij de nabewerking worden gebruikt.
Bij de beoordeling van het proces moeten ingenieurs verder kijken dan alleen de materiaalsterkte en rekening houden met een reeks factoren: de hoeveelheid materiaal die per bewerking wordt verwijderd, de wijze waarop het gereedschap wordt ondersteund, de stijfheid van het werkstuk en de dynamische veranderingen in de snijkrachten terwijl het gereedschap over het werkstuk beweegt.
Hoe de materiaalsterkte van invloed is op CNC-draaien
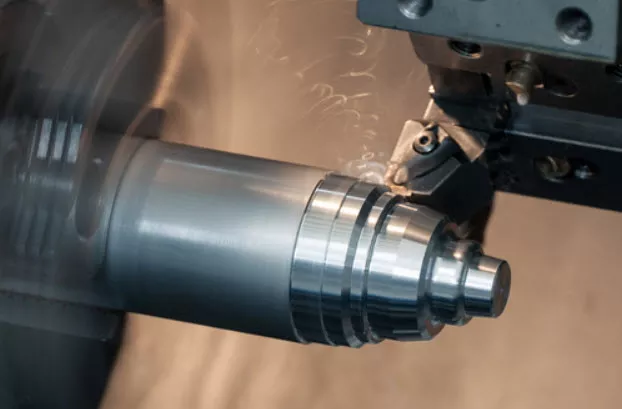
Het draaiproces creëert een unieke snijomgeving waarin het snijgereedschap materiaal van het oppervlak van een roterend werkstuk verwijdert. De sterkte van het werkstuk is van invloed op de benodigde snijkrachten, met name bij zware sneden. De opspanning van het werkstuk is van cruciaal belang, aangezien deze krachten uiteindelijk worden overgebracht op de klauwplaat, het opspansysteem of een ander klemmechanisme. Als een aanzienlijk deel van het werkstuk buiten de klauwplaat uitsteekt, kan het zich gedragen als een flexibele balk; wanneer het snijgereedschap kracht uitoefent op het overhangende uiteinde, kan het werkstuk vervormen (doorbuigen).
Hetzelfde materiaal kan voor het ene type onderdeel heel gemakkelijk te bewerken zijn, maar voor een ander type juist een enorme uitdaging vormen. De oorzaak van het probleem ligt niet per se bij het materiaal zelf. Belangrijke factoren kunnen onder meer de diameter, de lengte, de wanddikte, de ondersteuningsomstandigheden of de bewerkingsvolgorde van het onderdeel zijn.
Wat betekent materiaalsterkte voor de snijparameters?
Hoewel de materiaalsterkte zeker van invloed is op de snijomstandigheden, mag dit geen reden zijn om de bewerkingsparameters klakkeloos te verlagen. De snijsnelheid, de voedingssnelheid, de snijdiepte en de ingrijpdiepte van het gereedschap hebben allemaal invloed op de snijkrachten die tijdens het bewerkingsproces worden gegenereerd.
Zo leidt het vergroten van de hoeveelheid materiaal die in één bewerking wordt verwijderd doorgaans tot een verandering in de mechanische belasting van het gereedschap, terwijl het verhogen van de voedingssnelheid het volume materiaal verandert dat per tijdseenheid door de snijkant wordt verwijderd. Er bestaat geen algemene regel die bijvoorbeeld voorschrijft dat de voedingssnelheid met een vast percentage moet worden verlaagd bij elke stapsgewijze toename van de materiaalsterkte.
Om de juiste bewerkingsvoorwaarden te bepalen, is een uitgebreide beoordeling nodig van het specifieke materiaal, het snijgereedschap, de bewerkingsmachine, de geometrie van het werkstuk en de bewerkingshandelingen. Dit is met name belangrijk omdat te conservatieve snijvoorwaarden op zichzelf al tot problemen kunnen leiden; het proces kan onnodig traag worden zonder dat er daadwerkelijk aan stabiliteit wordt gewonnen. In de praktijk van de CNC-productie is de keuze van parameters eerder een technische afweging dan een eenvoudige berekening die uitsluitend op treksterkte is gebaseerd.
De rol van de geometrie van het gereedschap
Bij het bewerken van hoogsterke materialen moeten snijgereedschappen mechanische belastingen effectief kunnen weerstaan. De geometrie van het gereedschap bepaalt hoe de snijkant in het materiaal grijpt, evenals de processen van spaandervorming en -afvoer.
Factoren zoals de spaanhoek, de vrijloophoek, de randvoorbereiding, de vorm van de spaangroef, de diameter van het gereedschap en het materiaal waarvan het gereedschap is vervaardigd, zijn allemaal van invloed op de snijprestaties. Cruciaal is dat er niet één “optimale” gereedschapsgeometrie bestaat die geschikt is voor alle hoogsterkte materialen.
De keuze van het gereedschap moet worden afgestemd op het specifieke materiaal en de bewerking. De ontwerpvereisten voor voorbewerkingsgereedschappen – bedoeld voor het verwijderen van grote hoeveelheden materiaal – verschillen aanzienlijk van die voor nabewerkingsgereedschappen, die zijn ontworpen om uiterst nauwkeurige oppervlakken te produceren.
Dit principe geldt zowel voor boor- als voor draaibewerkingen. De keuze van het gereedschap moet worden gebaseerd op de materiaaleigenschappen en de specifieke bewerking, in plaats van uit te gaan van generalisaties zoals “voor hoogsterke materialen zijn hardmetalen gereedschappen nodig”.”
Leidt een hoge materiaalsterkte altijd tot slijtage van het gereedschap?
Hoewel een hoge sterkte de mechanische belasting inderdaad verhoogt, wordt de slijtage van gereedschap beïnvloed door allerlei andere factoren.
Factoren zoals hardheid, schurende bestanddelen, temperatuur, chemische interacties tussen het gereedschap en het werkstuk, snijsnelheid, smeeromstandigheden, de geometrie van het gereedschap en de morfologie van de spanen hebben allemaal invloed op de standtijd van het gereedschap.
Hoewel snijkracht en gereedschapsslijtage met elkaar verband houden, zijn het twee verschillende zaken. Een gereedschap kan worden blootgesteld aan hoge mechanische belastingen, maar het dominante slijtageproces hoeft niet gedurende het gehele bewerkingsproces constant te blijven. Sterkte alleen kan de moeilijkheidsgraad van het bewerken van een materiaal niet volledig verklaren; een materiaal kan nog steeds ernstige gereedschapsslijtage veroorzaken vanwege zijn hardheid of thermische eigenschappen. Beslissingen over de standtijd van een gereedschap moeten worden gebaseerd op de daadwerkelijke bewerkingsprestaties, in plaats van uitsluitend te vertrouwen op één enkele indicator voor materiaaleigenschappen.
Welke hoogsterkte materialen kunnen moeilijk te bewerken zijn?
Hoogsterkte staalsoorten, gelegeerd staal, roestvrij staal, titaniumlegeringen en legeringen op nikkelbasis kunnen allemaal grote uitdagingen vormen bij de bewerking, hoewel de onderliggende redenen verschillen. Bij bepaalde staalsoorten zijn mechanische belastingen en hardheid belangrijke factoren. Titaniumlegeringen combineren een hoge sterkte met andere bewerkingsproblemen, zoals problemen met het warmtebeheer en complexe interacties tussen het materiaal en het snijgereedschap. Superlegeringen op nikkelbasis bezitten een combinatie van hoge sterkte, hittebestendigheid en andere materiaaleigenschappen die extreme eisen stellen aan de prestaties van het gereedschap en de stabiliteit van de bewerking.
Het louter opsommen van “moeilijk te bewerken materialen” biedt weinig praktische waarde bij het nemen van productiebeslissingen.
De belangrijkere vraag is:
Welke specifieke eigenschappen zorgen ervoor dat een materiaal bij een bepaalde bewerking moeilijk te bewerken is? Zodra dit duidelijk is, wordt het veel eenvoudiger om de juiste gereedschappen en bewerkingsstrategieën te kiezen.
Hoe ingenieurs rekening houden met de materiaalsterkte vóór de bewerking
Wanneer een klant tekeningen of CAD-modellen aanlevert voor CNC-gefreesde onderdelen, vormen materiaalspecificaties slechts één aspect van de overwegingen bij de productie. Het bewerkingsteam moet ook inzicht hebben in de beoogde toepassing van het materiaal en de specifieke eisen die aan het afgewerkte onderdeel worden gesteld. Hoewel het bewerken van hoogsterkte materialen over het algemeen goed te doen is in combinatie met robuuste, stijve geometrieën, vereist het gebruik van dezelfde materialen in ontwerpen met dunne wanden, diepe holtes, lange overhangen of nauwe toleranties een nog zorgvuldiger procesplanning.
Hier komt een “Design for Manufacturability” (DFM)-beoordeling om de hoek kijken. Het doel is niet om het onderdeel van de klant opnieuw te ontwerpen, maar om te beoordelen hoe het bestaande ontwerp zich tijdens de productie zal gedragen. Dit maakt een uitgebreide beoordeling mogelijk van diverse factoren, waaronder materiaaleigenschappen, geometrie, toleranties, eisen aan de oppervlakteafwerking, toegankelijkheid voor gereedschap, werkstukopspanning, bewerkingsvolgordes en inspectiecriteria. Deze aanpak is veel betrouwbaarder dan het bepalen van bewerkingsparameters uitsluitend op basis van de materiaalsterkte.
Een eenvoudige manier om na te denken over materiaalsterkte bij CNC-bewerking
Als je nog niet bekend bent met CNC-bewerking, kun je de onderlinge verbanden onthouden aan de hand van een eenvoudige logische keten:
Materiaalsterkte → Weerstand tegen vervorming → Snijkrachten → Reactie van de machine, het gereedschap en het werkstuk → Kwaliteit van het werkstuk
De materiaalsterkte bepaalt de grootte van de weerstand die het snijgereedschap ondervindt. Deze weerstand vormt een deel van de snijkrachten. Deze krachten werken in op het gereedschap, de werktuigmachine, de werkstukopspanning en het werkstuk. Mits het bewerkingssysteem voldoende stijfheid heeft en de snijstrategie geschikt is, blijft het bewerkingsproces stabiel. Als de snijkrachten echter de effectieve capaciteit van het systeem overschrijden, kunnen er problemen ontstaan zoals vervorming van het gereedschap of het werkstuk, trillingen of maatafwijkingen.
Het is echter belangrijk om hieraan toe te voegen dat:
De materiaalsterkte is slechts één van de vele variabelen. Hardheid, ductiliteit, thermische eigenschappen, verharding door vervorming, gereedschapskeuze, machineprestaties, de geometrie van het werkstuk en de bewerkingsomstandigheden bepalen samen het uiteindelijke bewerkingsresultaat.
Conclusie
Bij CNC-bewerking is de materiaalsterkte van cruciaal belang, aangezien deze de weerstand van het materiaal tegen vervorming weergeeft. Tijdens het snijproces moet het materiaal vóór de snijkant vervormen en loskomen om materiaalafname mogelijk te maken. Bijgevolg vereisen materialen met een hogere sterkte vaak grotere snijkrachten, waardoor de mechanische belasting van het snijgereedschap, de bewerkingsmachine, het werkstukopspansysteem en het werkstuk zelf toeneemt.
Kracht alleen geeft echter geen volledig beeld van de bewerkbaarheid.
Materialen met een hoge sterkte zijn niet per se moeilijk te bewerken, en materialen met een lage sterkte zijn ook niet per se gemakkelijk te bewerken. Factoren zoals hardheid, ductiliteit, thermische eigenschappen, de neiging tot koudverharding, de keuze van het gereedschap, de snijomstandigheden, de stijfheid van de machine en de geometrie van het werkstuk hebben allemaal invloed op het daadwerkelijke bewerkingsproces.
Voor ingenieurs en inkoopmedewerkers in de productiesector is de meest effectieve aanpak om alle relevante factoren in hun totaliteit in ogenschouw te nemen:
Materiaal + Geometrie van het onderdeel + Snijgereedschap + Machinecapaciteit + Bewerkingsstrategie + Kwaliteitseisen
Xtmade is een professionele leverancier van op maat gemaakte producten, met een team van ingenieurs dat zich toelegt op deskundige DFM (Design for Manufacturability) en materiaalanalyse. Wij kunnen de juiste materialen voor uw specifieke toepassing selecteren om precisieonderdelen op maat te vervaardigen. Wij bieden een breed scala aan materialen en bewerkingsprocessen; neem gerust op elk moment contact met ons op.

