
Welke invloed hebben thermische eigenschappen op CNC-bewerking?
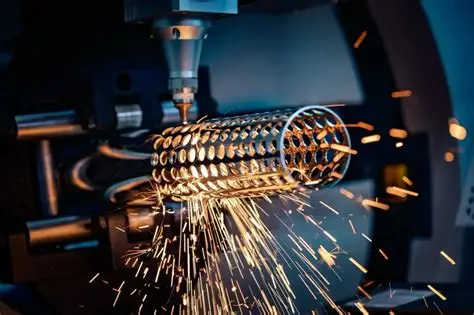
Bij het CNC-bewerken van materialen ontstaat onvermijdelijk warmte. Wanneer de snijkant het materiaal raakt, vervormt het werkstuk en ontstaan er spanen, terwijl er wrijving ontstaat tussen het gereedschap, de spanen en het bewerkte oppervlak. Een aanzienlijk deel van de energie die tijdens dit proces wordt verbruikt, wordt omgezet in warmte.
Het gedrag van de gegenereerde warmte hangt tot op zekere hoogte af van de thermische eigenschappen van het te bewerken materiaal. Sommige materialen voeren warmte relatief snel weg uit de snijzone, terwijl bij andere materialen de warmte zich ophoopt in de buurt van de snijkant, wat leidt tot hoge temperaturen die zowel het gereedschap als het werkstuk beïnvloeden. Bovendien zetten materialen uit wanneer ze worden verwarmd, maar niet alle materialen vertonen dezelfde uitzettingscoëfficiënten of reageren op dezelfde manier op temperatuurschommelingen.
Deze verschillen verklaren waarom een CNC-bewerkingsproces dat geschikt is voor het ene materiaal, bij toepassing op een ander materiaal kan leiden tot problemen zoals slijtage van het gereedschap, maatafwijkingen of een slechte oppervlaktekwaliteit. Thermische eigenschappen beïnvloeden de CNC-bewerking doordat ze van invloed zijn op de warmteontwikkeling, -verdeling en -regeling tijdens het verspaningsproces. Inzicht in deze eigenschappen stelt productie-ingenieurs in staat om de juiste snijgereedschappen te selecteren, bewerkingsparameters in te stellen, de temperatuur van het werkstuk te beheersen en maatnauwkeurigheid te waarborgen.
Wat zijn thermische eigenschappen bij CNC-bewerking?
Thermische eigenschappen geven aan hoe een materiaal op warmte reageert. Hoewel verschillende eigenschappen van belang zijn voor CNC-bewerking, waarvan er drie bijzonder belangrijk zijn: warmtegeleidbaarheid, thermische uitzetting en soortelijke warmtecapaciteit.
Warmtegeleidingsvermogen geeft aan hoe gemakkelijk warmte door een materiaal wordt geleid. Onder vergelijkbare omstandigheden voeren materialen met een hoge warmtegeleidbaarheid warmte over het algemeen effectiever af uit plaatselijke zones met hoge temperaturen dan materialen met een lage warmtegeleidbaarheid.
Thermische uitzetting beschrijft de neiging van de afmetingen van een materiaal om te veranderen als reactie op temperatuurschommelingen. Metalen zetten doorgaans uit bij verwarming en krimpen bij afkoeling. De mate van deze uitzetting hangt af van het materiaal zelf, de omvang van de temperatuurverandering en de meetrichting.
Specifieke warmtecapaciteit geeft de hoeveelheid energie aan die nodig is om de temperatuur van een bepaalde massa materiaal met een bepaalde waarde te verhogen. Het beïnvloedt de snelheid waarmee de temperatuur verandert wanneer het materiaal wordt verwarmd, hoewel de daadwerkelijke thermische reactie ook afhangt van de warmtegeleidbaarheid, de massa, de geometrie en de omstandigheden van de warmteoverdracht.
Deze eigenschappen weerspiegelen verschillende aspecten van het thermisch gedrag. Een materiaal met een hoge thermische geleidbaarheid vertoont niet noodzakelijkerwijs een lage thermische uitzetting; omgekeerd voert een materiaal waarvoor veel energie nodig is om de temperatuur te verhogen, de tijdens het verspanen gegenereerde warmte niet noodzakelijkerwijs snel af. In de context van CNC-bewerking is de cruciale vraag niet louter of de thermische eigenschappen van een materiaal “goed” of “slecht” zijn, maar veeleer hoe het thermisch gedrag ervan samenhangt met het bewerkingsproces en de specifieke eisen die aan het afgewerkte onderdeel worden gesteld.
Waar komt de warmte vandaan tijdens CNC-bewerking?
Hoe ontstaat warmte tijdens het verspaningsproces? Wanneer een frees of draaigereedschap materiaal afneemt, ondergaat het werkstuk vervorming en afscheiding, waardoor spanen ontstaan. Dit vervormingsproces kost energie, waarvan het grootste deel wordt omgezet in warmte. Bovendien zorgt wrijving – die ontstaat doordat spanen over het snijvlak van het gereedschap glijden en door de interactie tussen het gereedschap en het werkstuk – voor nog meer warmte.
De temperaturen in de buurt van de snijkant kunnen aanzienlijk hoger zijn dan de gemiddelde temperatuur van het werkstuk of de omgeving in de werkplaats. De warmte wordt verdeeld over de spanen, het gereedschap, het werkstuk en de omgeving. De specifieke verdelingsverhouding hangt af van factoren zoals het materiaal, de snijsnelheid, de geometrie van het gereedschap, de voedingssnelheid, de wijze van koelvloeistoftoevoer en de specifieke bewerking.
Deze warmteverdeling is van cruciaal belang: hoewel de chips een aanzienlijke hoeveelheid warmte afvoeren, kunnen het gereedschap en het werkstuk toch te maken krijgen met aanzienlijke temperatuurschommelingen.
Neem bijvoorbeeld de bewerking van een onderdeel met een klein, geconcentreerd snijgebied. Als spanen de warmte efficiënt afvoeren, zal de thermische reactie van het gereedschap en het werkstuk drastisch verschillen van een scenario waarin de warmte zich sterk ophoopt in de buurt van de snijkant. Als er warmte wordt opgebouwd rond precisieconstructiedetails, kunnen plaatselijke temperatuurstijgingen de prestaties van het gereedschap aantasten of leiden tot maatafwijkingen tijdens en na de bewerking. Hoewel thermische eigenschappen het proces zeker beïnvloeden, zijn ze niet de enige bepalende factor; de snijomstandigheden en de interactie tussen het gereedschap en het werkstuk spelen een even cruciale rol.
Hoe thermische geleidbaarheid van invloed is op CNC-bewerking
Bij het beoordelen van thermische effecten tijdens CNC-bewerking is warmtegeleidbaarheid een van de meest cruciale materiaaleigenschappen waarmee rekening moet worden gehouden. Materialen met een hoge warmtegeleidbaarheid kunnen warmte uit de snijzone effectiever afvoeren naar andere delen van het werkstuk. Afhankelijk van de specifieke bewerkingsomstandigheden helpt dit om plaatselijke warmteontwikkeling te beperken.
Materialen met een lage warmtegeleidbaarheid voeren warmte relatief inefficiënt af, wat leidt tot een grotere warmteophoping ter hoogte van het raakvlak tussen het gereedschap en de spanen en tot een toename van de thermische belasting op de snijkant. Dit verschil is vooral duidelijk bij de bewerking van materialen zoals titaniumlegeringen en superlegeringen op nikkelbasis, die over het algemeen een lagere warmtegeleidbaarheid hebben dan veel gangbare aluminiumlegeringen.
Een lage thermische geleidbaarheid betekent echter niet dat elk deel van het werkstuk onder alle snijomstandigheden warmer wordt. De daadwerkelijke temperatuurverdeling hangt af van factoren zoals snijsnelheid, spaandervorming, gereedschapsgeometrie, het gebruik van koelvloeistof, contacttijd en de hoeveelheid verwijderd materiaal. Het praktische probleem is dat wanneer de warmte zich concentreert in de buurt van de snijkant, het gereedschap aan hogere thermische spanning kan worden blootgesteld. Afhankelijk van het materiaal van het gereedschap en de snijomstandigheden kan dit specifieke slijtageprocessen versnellen of leiden tot defecten aan de snijkant.
Zo is een snijstrategie die geschikt is voor aluminiumlegeringen mogelijk niet geschikt voor legeringen op nikkelbasis. Aluminiumlegeringen voeren warmte doorgaans snel af, terwijl legeringen op nikkelbasis de neiging hebben om meer warmte in de buurt van de snijzone vast te houden. Het toepassen van dezelfde aanpak met betrekking tot snijsnelheden, gereedschapskeuze en warmtebeheer leidt dan ook niet noodzakelijkerwijs tot dezelfde bewerkingsresultaten. Het is essentieel om de bewerkingscondities af te stemmen op het specifieke materiaal. Hoewel thermische geleidbaarheid deze verschillen mede verklaart, moet de uiteindelijke bewerkingsstrategie ook rekening houden met factoren zoals materiaalsterkte, hardheid, koudverhardingseigenschappen, gereedschapscompatibiliteit en de specifieke bewerkingshandelingen die worden uitgevoerd.
Waarom warmte tot maatfouten kan leiden
Bij precisiebewerking is thermische uitzetting een van de belangrijkste effecten van temperatuur. Een werkstuk kan bij een bepaalde temperatuur aan de maatvoeringseisen voldoen, maar de afmetingen kunnen veranderen naarmate de temperatuur varieert. Dit hoeft niet per se te duiden op een verlies aan positioneringsnauwkeurigheid van de CNC-machine; het kan veeleer zijn dat het materiaal zelf thermisch uitzet of krimpt.
Neem bijvoorbeeld het frezen van een metalen onderdeel met strikte maattoleranties: tijdens het verspaningsproces ontstaat er warmte in het bewerkte gebied en de omgeving daarvan. Als het onderdeel wordt gemeten terwijl het nog restwarmte bevat, kunnen de verkregen gegevens afwijken van metingen die worden uitgevoerd nadat het onderdeel weer een stabiele temperatuur heeft bereikt. Hoewel dit verschil misschien klein is, kunnen zelfs minieme maatveranderingen cruciaal zijn wanneer het toegestane tolerantiebereik krap is. Voor een eenvoudig onderdeel dat vrij kan uitzetten, kan de lengteverandering worden geschat met behulp van de volgende formule:
ΔL = αL₀ΔT
waarbij ΔL de lengteverandering is, L₀ de aanvankelijke lengte, α de thermische uitzettingscoëfficiënt van het materiaal en ΔT de temperatuurverandering.
Deze relatie onderstreept het belang van materiaaleigenschappen, oorspronkelijke afmetingen en temperatuurschommelingen. Bij eenzelfde temperatuurverandering zal een langer onderdeel van hetzelfde materiaal doorgaans een grotere absolute lengteverandering vertonen dan een korter onderdeel.
Praktijksituaties bij de verspaning zijn veel complexer dan dit eenvoudige model doet vermoeden. De temperatuurverdeling over het werkstuk kan ongelijkmatig zijn, en opspannoconstructies kunnen thermische uitzetting beperken. Dunwandige structuren, asymmetrische geometrieën en ongelijkmatige materiaalafname maken het moeilijk om thermische effecten te voorspellen. Maatcontrole omvat meer dan alleen nauwkeurige coördinatenprogrammering; de thermische toestand van het werkstuk, de bewerkingsvolgorde, de opspanningsmethode en het inspectieproces beïnvloeden allemaal de uiteindelijke meetresultaten.
Hoe thermische uitzetting verschillende onderdelen beïnvloedt
Thermische uitzetting is een cruciale factor bij de bewerking van grote componenten, dunwandige constructies en precisieonderdelen met nauwe toleranties. Grote metalen componenten kunnen zelfs bij matige temperatuurschommelingen aanzienlijke maatveranderingen ondergaan; hoe groter de betreffende afmeting, hoe groter de potentiële absolute uitzetting of krimp. Dunwandige constructies brengen weer andere uitdagingen met zich mee. Door hun beperkte stijfheid en het ontbreken van substantiële materiaalsteun kan hun reactie op ongelijkmatige verwarming en afkoeling zowel hun vorm als hun afmetingen beïnvloeden.
Neem bijvoorbeeld het frezen van een diepe uitsparing in een onderdeel: er wordt materiaal aan één kant weggehaald, waardoor de resterende wanddikte afneemt. Als het verspaningsproces in dat gebied tot ongelijkmatige opwarming leidt, kan de wand tijdens de bewerking plaatselijk uitzetten en vervolgens bij het afkoelen vervormen. Aangezien snijkrachten en restspanningen ook vervorming kunnen veroorzaken, zijn thermische effecten niet de enige oorzaak van dergelijke problemen.
Thermische vervorming mag daarom niet worden verward met conventionele gereedschapsafbuiging. Gereedschapsafbuiging verwijst naar het fenomeen waarbij snijkrachten ervoor zorgen dat het gereedschap afwijkt van het beoogde traject, terwijl thermische vervorming verwijst naar veranderingen in de afmetingen of vorm van het materiaal als gevolg van temperatuurschommelingen. Beide factoren beïnvloeden de nauwkeurigheid van het werkstuk en kunnen gelijktijdig optreden tijdens hetzelfde bewerkingsproces. Bij het oplossen van dimensionale problemen moeten ingenieurs onderscheid maken tussen deze verschillende oorzaken, in plaats van simpelweg aan te nemen dat alle afwijkingen voortkomen uit de CNC-machine of het snijgereedschap.
Hoe thermische eigenschappen de levensduur van snijgereedschap beïnvloeden
Snijgereedschappen worden blootgesteld aan zowel mechanische belastingen als hoge temperaturen. De invloed van warmte op de levensduur van het gereedschap hangt af van het materiaal van het gereedschap, het materiaal van het werkstuk, de snijomstandigheden en de daarmee samenhangende slijtageprocessen.
Bij hoge temperaturen kunnen bepaalde gereedschapsmaterialen hun hardheid verliezen of gevoeliger worden voor slijtage. Afhankelijk van de materiaalcombinatie en de bedrijfsomstandigheden kan warmte ook invloed hebben op chemische reacties tussen het gereedschap en het werkstuk. Wanneer materialen een lage warmtegeleiding hebben, kan warmte zich ophopen in de buurt van de snijkant. Bij veeleisende verspaningsbewerkingen verhoogt dit de thermische belasting van het gereedschap, waardoor de prestaties ervan sneller achteruitgaan.
Superlegeringen op nikkelbasis zijn hiervan een goed voorbeeld. Hoewel deze materialen zijn ontworpen om bij hoge temperaturen uitstekende mechanische eigenschappen te behouden, betekent dit niet dat ze gemakkelijk te bewerken zijn. Door de combinatie van hun mechanische sterkte, thermische eigenschappen en neiging tot vervormingsverharding wordt de snijkant vaak blootgesteld aan zware bedrijfsomstandigheden.
Hier moet een belangrijk onderscheid worden gemaakt: het vermogen van een materiaal om tijdens het gebruik hoge temperaturen te weerstaan, is niet hetzelfde als het vermogen om warmte af te voeren tijdens de bewerking. Zelfs onderdelen die zijn ontworpen voor motoromgevingen met hoge temperaturen, kunnen tijdens de productie strikt gecontroleerde verspaningsomstandigheden vereisen. De thermische geleidbaarheid alleen is niet voldoende om de standtijd van het gereedschap te voorspellen; er moet ook rekening worden gehouden met factoren zoals snijsnelheid, voedingssnelheid, gereedschapsgeometrie, coatings, methoden voor het aanbrengen van koelvloeistof en specifieke slijtageprocessen.
Betekent een hogere snijsnelheid altijd meer warmte?
Het verhogen van de snijsnelheid versnelt over het algemeen de snelheid waarmee mechanische energie wordt omgezet in thermische energie en beïnvloedt de manier waarop de warmte wordt verdeeld over de spanen, het snijgereedschap en het werkstuk. Het is misleidend om aan te nemen dat hogere snijsnelheden onvermijdelijk leiden tot een gelijkmatige temperatuurstijging in het gehele werkstuk.
Bij hogere snelheden neemt de tijd die tijdens elk contactmoment beschikbaar is voor warmteoverdracht binnen de snijzone af. Afhankelijk van het materiaal en de bewerking kan een groter deel van de gegenereerde warmte via de spanen worden afgevoerd. Tegelijkertijd kan de snijkant te maken krijgen met hogere lokale temperaturen en kan het gereedschap worden blootgesteld aan zwaardere thermische belasting. Deze effecten kunnen gelijktijdig optreden. Het uiteindelijke resultaat hangt af van het materiaal, het gereedschap, de snijcontactomstandigheden en de bewerkingsomstandigheden. Een snijsnelheid die de efficiëntie voor één specifiek materiaal verhoogt, kan de standtijd van het gereedschap verkorten of procesinstabiliteit veroorzaken wanneer deze op een ander materiaal wordt toegepast.
Het verlagen van de snijsnelheid is ook niet per se de optimale oplossing. In sommige gevallen kunnen te lage snijparameters leiden tot de vorming van opgebouwde randen (BUE), wrijving (in plaats van snijden) of andere ongewenste bewerkingsverschijnselen. Het doel is om een geschikt bewerkingsbereik te bepalen voor een specifieke materiaal-gereedschapscombinatie en dat bereik te valideren op basis van criteria zoals de standtijd van het gereedschap, maatvastheid, oppervlaktekwaliteit en productie-eisen.
De rol van koelvloeistof bij warmtebeheer
Hoewel koelvloeistof doorgaans wordt geassocieerd met temperatuurverlaging, reikt de rol ervan bij CNC-bewerking veel verder dan alleen het verlagen van de temperatuur van het werkstuk. Afhankelijk van de specifieke bewerking en het koelsysteem bevordert koelvloeistof de warmteafvoer, smeert het het contactvlak tussen het gereedschap en het werkstuk, vermindert het de wrijving en helpt het bij de afvoer van spanen. De effectiviteit ervan hangt af van het vermogen om de snijzone te bereiken en van de vraag of het bewerkingsproces voldoende warmteoverdracht mogelijk maakt. Bij bepaalde bewerkingen – bijvoorbeeld wanneer een gereedschap diep in een holte doordringt of een diep gat boort – kan het een uitdaging zijn om toegang te krijgen tot het snijvlak.
Koelingsstrategieën moeten worden afgestemd op het te bewerken materiaal en de specifieke bewerking; een koelingsmethode die geschikt is voor open frezen levert mogelijk niet dezelfde resultaten op bij het bewerken van diepe gaten. Factoren zoals het ontwerp van het gereedschap, de toedieningsmethoden van het koelmiddel, de spaanafvoer en de snijomstandigheden moeten allemaal in hun totaliteit in overweging worden genomen. Bovendien kan koelvloeistof thermische uitzetting niet volledig uitsluiten. Zelfs wanneer de snijtemperaturen worden geregeld, kan het werkstuk tijdens de bewerking nog steeds opwarmen of temperatuurschommelingen ondergaan tussen de bewerking en de inspectie. Voor precisieonderdelen is het gebruik van koelvloeistof geen doel op zich; het uiteindelijke doel is om de thermische omstandigheden effectief te beheersen om maatvastheid en een betrouwbare oppervlaktekwaliteit te waarborgen.
Waarom temperatuurregeling belangrijk is tijdens de inspectie
De afmetingen van bewerkte onderdelen blijven vaak niet direct na het verspanen stabiel. Als een onderdeel tijdens de bewerking warm wordt, kunnen de afmetingen ervan veranderen tijdens het afkoelen. Daardoor kunnen metingen die direct na de bewerking worden uitgevoerd, afwijken van metingen die worden uitgevoerd nadat de temperatuur zich heeft gestabiliseerd.
Dit is met name van cruciaal belang wanneer de toleranties zo krap zijn dat maatafwijkingen als gevolg van temperatuurschommelingen niet kunnen worden genegeerd in verhouding tot de toegestane tolerantie. Om dezelfde reden zijn de omgevingsomstandigheden tijdens de inspectie van essentieel belang. De resultaten van precisiemetingen worden beïnvloed door de temperatuur van het werkstuk en, indien van toepassing, van de meetapparatuur. Om ervoor te zorgen dat meetgegevens betrouwbaar vergelijkbaar zijn met de specificaties in de tekening, moet het meetproces worden uitgevoerd onder geschikte en gecontroleerde temperatuuromstandigheden.
Dit betekent niet dat alle CNC-gefreesde onderdelen een lange afkoelperiode nodig hebben. De specifieke aanpak hangt af van factoren zoals de afmetingen van het onderdeel, het materiaal, de tolerantie-eisen, de meetmethoden en de productiebehoeften. Voor grote, precisieonderdelen is het temperatuurstabilisatieproces vaak een cruciale stap in het inspectieprotocol, in plaats van een optionele afwerkingsstap. Het is ook belangrijk om onderscheid te maken tussen thermische effecten en de invloed van restspanningen. Zelfs nadat de temperatuur van het onderdeel is gestabiliseerd, kunnen restspanningen nog steeds vervorming veroorzaken na materiaalverwijdering of het losmaken uit de opspanning. Hoewel zowel thermische uitzetting als restspanning tot maatafwijkingen kunnen leiden, zijn ze het gevolg van verschillende fysische mechanismen.
Hoe verschillende materialen reageren op warmte tijdens CNC-bewerking
Inzicht in de thermische eigenschappen van materialen helpt verklaren waarom bewerkingsstrategieën moeten worden aangepast aan verschillende materialen.
In vergelijking met titaniumlegeringen en superlegeringen op nikkelbasis vertonen aluminiumlegeringen over het algemeen een hogere warmtegeleiding. Warmte wordt sneller afgevoerd door aluminium, hoewel de daadwerkelijke temperatuurverdeling nog steeds wordt beïnvloed door de verspaningsomstandigheden, de samenstelling van de legering en de eigenschappen van het gereedschap. Aluminiumlegeringen hebben een relatief hoge thermische uitzettingscoëfficiënt; dit is een bijzonder belangrijke factor bij het bewerken van lange werkstukken of onderdelen met strenge tolerantie-eisen. De eigenschappen van roestvrij staal variëren per kwaliteit, maar veel gangbare kwaliteiten hebben een lagere warmtegeleiding dan aluminiumlegeringen. Hun bewerkbaarheid hangt ook af van de materiaalsterkte, de neiging tot koudversteviging en de snijomstandigheden. Bijgevolg is warmtebeheer slechts één onderdeel van de algehele bewerkingsstrategie. Titaniumlegeringen hebben doorgaans een slechte warmtegeleiding, wat leidt tot aanzienlijke warmteophoping nabij de snijzone. Dit maakt de temperatuur van de snijkant en de gereedschapskeuze cruciale overwegingen, vooral bij veeleisende bewerkingen. Superlegeringen op nikkelbasis vormen een andere klasse materialen die tijdens de bewerking ernstige thermische uitdagingen met zich meebrengen. Hoewel ze uitstekende prestaties bij hoge temperaturen bieden, betekent dit niet dat ze gemakkelijk te bewerken zijn; de geschiktheid van het gereedschap, de snijomstandigheden en de strategieën voor warmtebeheer moeten zorgvuldig worden geëvalueerd.
De bovenstaande voorbeelden mogen niet worden beschouwd als een algemene ranglijst van de bewerkbaarheid van materialen. Elke materiaalcategorie omvat verschillende kwaliteiten, en de bewerkbaarheid hangt af van de specifieke legeringssamenstelling, de toestand van het materiaal, de geometrie, de keuze van het gereedschap en het bewerkingsproces zelf. Het belang van inzicht in thermische eigenschappen ligt in het vermogen om de onderliggende oorzaken van verschillen in het bewerkingsgedrag van materialen bloot te leggen, waardoor ingenieurs worden geholpen bij het selecteren van geschikte processen en het vermijden van het toepassen van identieke bewerkingscondities op alle materialen.
Hoe ingenieurs omgaan met thermische effecten bij maatwerk CNC-bewerkingen
Warmtebeheer begint met inzicht in de wisselwerking tussen het materiaal, het werkstuk en het bewerkingsproces. Voor kleine, dikwandige werkstukken met ruime toleranties hebben matige temperatuurschommelingen doorgaans weinig invloed; voor grote, dunwandige werkstukken die strakke profiel- en positietoleranties vereisen, kunnen de effecten van ongelijkmatige verwarming, thermische uitzetting en afkoeling echter aanzienlijk zijn. Bij het selecteren van materialen en het beoordelen van de bewerkbaarheid moeten overwegingen verder gaan dan louter sterkte of hardheid. Ingenieurs moeten ook de thermische geleidbaarheid en uitzettingskenmerken van het materiaal, de totale afmetingen van het werkstuk, de wanddikte, de locaties van kenmerken, de bewerkingsvolgordes en de inspectie-eisen uitgebreid beoordelen. Vervolgens kunnen passende bewerkingsstrategieën worden geformuleerd om specifieke risico’s aan te pakken. Afhankelijk van de eigenschappen van het werkstuk kunnen deze strategieën onder meer bestaan uit het selecteren van geschikte snijgereedschappen en -parameters, het optimaliseren van de koelvloeistoftoevoer, het afstemmen van de materiaalafname, het werkstuk de tijd geven om thermische stabiliteit te bereiken voordat kritische afmetingen worden gemeten, of het inplannen van inspecties in belangrijke productiefasen.
Eén enkele maatregel volstaat vaak niet om alle warmtegerelateerde problemen op te lossen. Zo zal het simpelweg verlagen van de snijsnelheid wellicht niet volstaan om maatafwijkingen als gevolg van ongelijkmatige koeling te corrigeren, terwijl het louter verhogen van de koelvloeistofstroom wellicht geen oplossing biedt voor vervormingsproblemen die voortkomen uit restspanningen of onjuiste werkstukopspanning. Bij maatwerkproductie is het primaire doel om de onderliggende oorzaken van afwijkingen te identificeren en deze aan te pakken met gerichte oplossingen. Dit vereist een diepgaand inzicht in het gedrag van het materiaal tijdens het verspanen, de mechanismen waarmee het werkstuk reageert op warmte en mechanische krachten, en de methoden die worden gebruikt om de uiteindelijke afmetingen te controleren.
Conclusie
Thermische eigenschappen beïnvloeden het CNC-bewerkingsproces doordat ze bepalen hoe een materiaal warmte absorbeert, doorgeeft en erop reageert. De thermische geleidbaarheid beïnvloedt de warmteverdeling in de snijzone, terwijl de thermische uitzettingskenmerken bepalen hoe de afmetingen van het werkstuk veranderen bij temperatuurschommelingen; de specifieke warmtecapaciteit beïnvloedt ook hoe de temperatuur van het materiaal reageert op de toegevoerde energie. Deze eigenschappen hebben invloed op de belasting van het gereedschap, de slijtage van het gereedschap, de maatvastheid, de oppervlaktekwaliteit en de inspectieresultaten, maar werken niet op zichzelf. Factoren zoals snijomstandigheden, gereedschapsgeometrie, koelmiddeltoepassing, werkstukgrootte, werkstukopspanningsmethoden en restspanningen beïnvloeden allemaal het uiteindelijke bewerkingsresultaat.
Betrouwbare CNC-bewerking is afhankelijk van een effectief beheer van de onderlinge verbanden tussen materiaaleigenschappen, warmteontwikkeling, warmteoverdracht, de geometrie van het werkstuk, bewerkingsomstandigheden en maatvoeringseisen. Xtmade is een dienstverlener op het gebied van maatwerkproductie met tientallen jaren ervaring, die in staat is om op basis van technische tekeningen onderdelen uit diverse materialen te vervaardigen. Met uitgebreide materiaalkennis en operationele expertise helpen zij klanten bij het selecteren van de juiste materialen en staan zij te allen tijde open voor vragen.

