
Vijf-assige afwerking van zijwanden van structurele onderdelen voor de lucht- en ruimtevaart: uitdagingen bij de besturing van gereedschapsassen en optimalisatiemethoden bij het programmeren in NX
Structurele onderdelen voor de lucht- en ruimtevaart worden doorgaans gekenmerkt door complexe ruimtelijke contouren, diepe uitsparingen, dunne wanden en zijwanden met meerdere hoeken. Naarmate onderdeelontwerpen steeds ingewikkelder worden, stuit traditionele drieassige bewerking steeds vaker op beperkingen wat betreft de toegankelijkheid voor gereedschap, het aantal opstellingen en de bewerkingsefficiëntie. Vijfassige gelijktijdige bewerking past zich aan de bewerkingsvereisten vanuit verschillende richtingen aan door middel van gecoördineerde meerassige bewegingen tussen het gereedschap en het werkstuk, wat duidelijke voordelen biedt bij het bewerken van complexe zijwanden, uitsparingen en ruimtelijke oppervlakken op structurele onderdelen voor de lucht- en ruimtevaart.
Het kiezen van een vijfassige bewerking leidt echter niet automatisch tot een ideaal gereedschapspad. Dit geldt met name bij de afwerking van zijwanden, waarbij het gereedschap voortdurend zijn oriëntatie moet aanpassen om de geometrie van de wand te volgen. Als de richting van de gereedschapsas slecht wordt geregeld, kunnen er problemen ontstaan, zoals abnormale naderings- en terugtrekrichtingen, snelle omkeringen van de gereedschapsas en discontinue bewerking op bepaalde plaatsen, wat uiteindelijk de oppervlaktekwaliteit en de stabiliteit van de bewerking beïnvloedt.
Aan de hand van een casestudy over het verspanen van structurele onderdelen voor de lucht- en ruimtevaart op een Duitse GROB-vijfassige bewerkingsmachine richt dit artikel zich op het contourfrezen in NX (UG) en worden twee typische programmeeruitdagingen bij de vijfassige nabewerking van zijwanden geanalyseerd. Vervolgens worden oplossingen gepresenteerd waarbij de aangrijpvector wordt aangepast en hulpgeometrie wordt gebruikt om de overgangen tussen de gereedschapsassen te regelen.
GROB-vijfassige machine: de hardwarebasis voor de bewerking van complexe structurele onderdelen voor de lucht- en ruimtevaart
Alvorens de CAM-programmering te analyseren, is het nuttig om inzicht te krijgen in de opbouw van de in dit geval gebruikte bewerkingsmachine.
In dit voorbeeld wordt gebruikgemaakt van een Duitse GROB-vijfassige machine. In vergelijking met conventionele vijfassige machines hebben de bewegingsstructuur van de werktafel en de opstelling van de spil opvallende ontwerpkenmerken die meer bewegingsruimte bieden voor het bewerken onder verschillende hoeken van grote, complexe onderdelen.
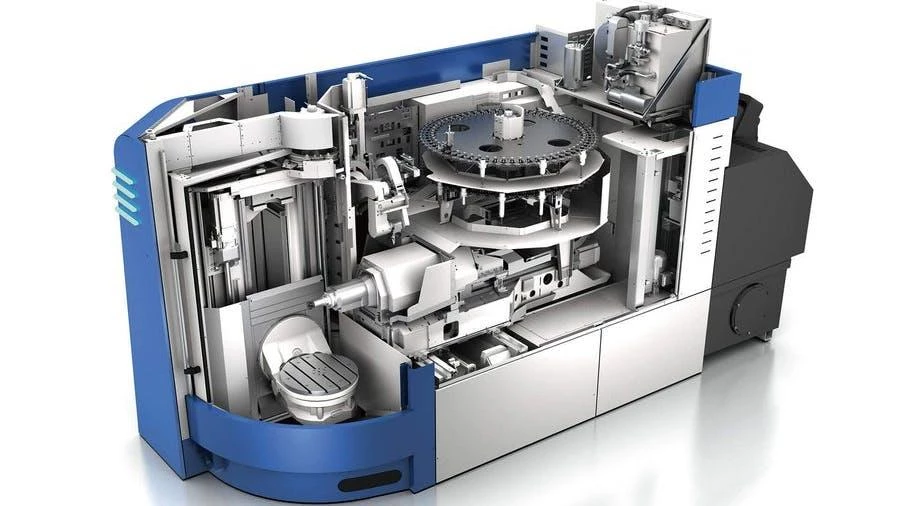
De grote kantelhoek van de A-as verbetert de bewerkingsmogelijkheden voor complexe oriëntaties
De A-as-werktafel van deze machine kan tot 230° kantelen, waardoor een breed scala aan werkstukoriëntaties mogelijk is.
Constructieonderdelen voor de lucht- en ruimtevaart hebben vaak bewerkingsvlakken die in verschillende richtingen wijzen, en sommige zijwanden kunnen alleen worden bewerkt als het gereedschap vanuit een specifieke hoek wordt aangevoerd. Een groot kantelbereik biedt meer mogelijkheden voor het positioneren van verschillende bewerkingsvlakken en voor de toegang van het gereedschap.
Bovendien ondersteunt de machine omgekeerd (kop-onder) bewerken. Tijdens het verspanen kunnen de spanen onder invloed van de zwaartekracht soepeler uit het bewerkingsgebied worden afgevoerd, waardoor de ophoping van spanen op het gereedschap en het werkstukoppervlak wordt verminderd en de spaanafvoer in diepe uitsparingen en complexe structuurgebieden wordt verbeterd.
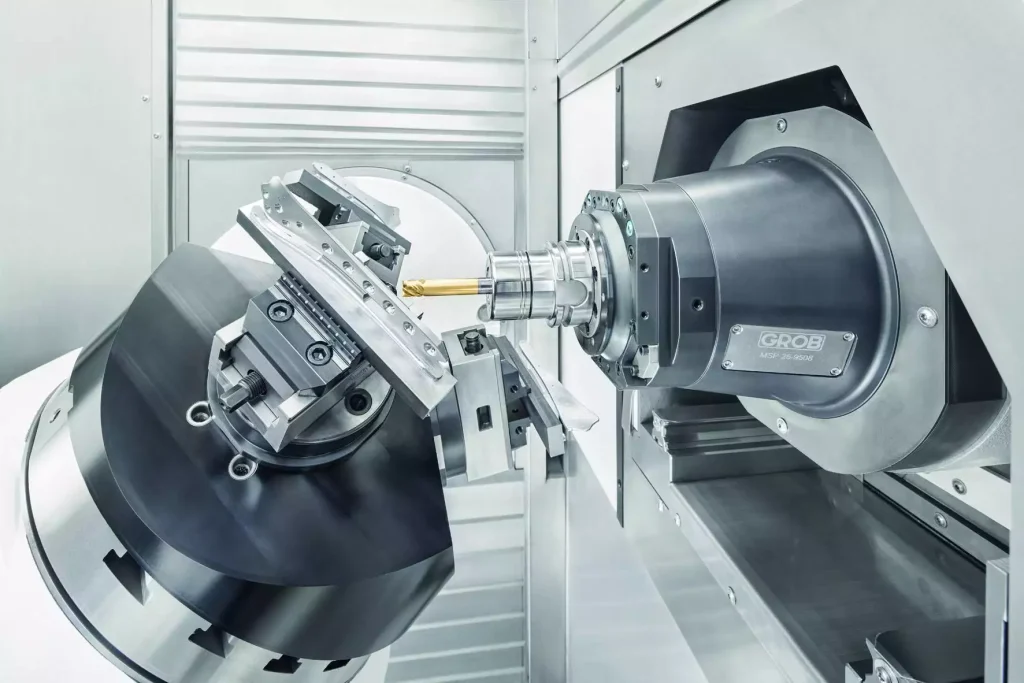
Het tunnelvormige spilontwerp biedt een oplossing voor het ruimteprobleem bij grote werkstukken en lange gereedschappen
Een ander opvallend kenmerk is de tunnelvormige spilconstructie die bij GROB-machines wordt toegepast.
Bij het bewerken van grote constructieonderdelen voor de lucht- en ruimtevaart is het werkstuk vaak groot en zijn sommige delen diep, waardoor lange gereedschappen nodig zijn. Als de interne bewegingsruimte van de machine onvoldoende is, kan het zijn dat de bewerking toch onmogelijk is vanwege interferentie tussen de spil, het gereedschap en het werkstuk, zelfs als het gereedschap zelf de beoogde positie kan bereiken.
Dankzij het tunnelvormige ontwerp van de spil kan de spil naar de achterzijde van de machine worden teruggetrokken, waardoor extra bewegingsruimte ontstaat voor combinaties van grote werkstukken en lange gereedschappen. Binnen het beschikbare verplaatsings- en bewegingsbereik maakt dit een flexibelere planning van de bewerkingsrichtingen mogelijk en worden ruimtelijke beperkingen bij bepaalde complexe bewerkingsposities verminderd.
Er moet worden opgemerkt dat de machineconstructie slechts de basis vormt voor de bewegingsmogelijkheden. Of een onderdeel daadwerkelijk kan worden bewerkt, hangt ook af van de slag van de draaias, de lengte van het gereedschap, de afmetingen van de gereedschapshouder, de opspanning van het werkstuk en de botsingsgrenzen van de machine.
Bij vijfassige bewerking bepaalt de machineconstructie de bovengrens van de beschikbare bewegingsruimte, terwijl de CAM-programmering bepaalt hoe op een verstandige manier gebruik kan worden gemaakt van die bewegingsmogelijkheden.
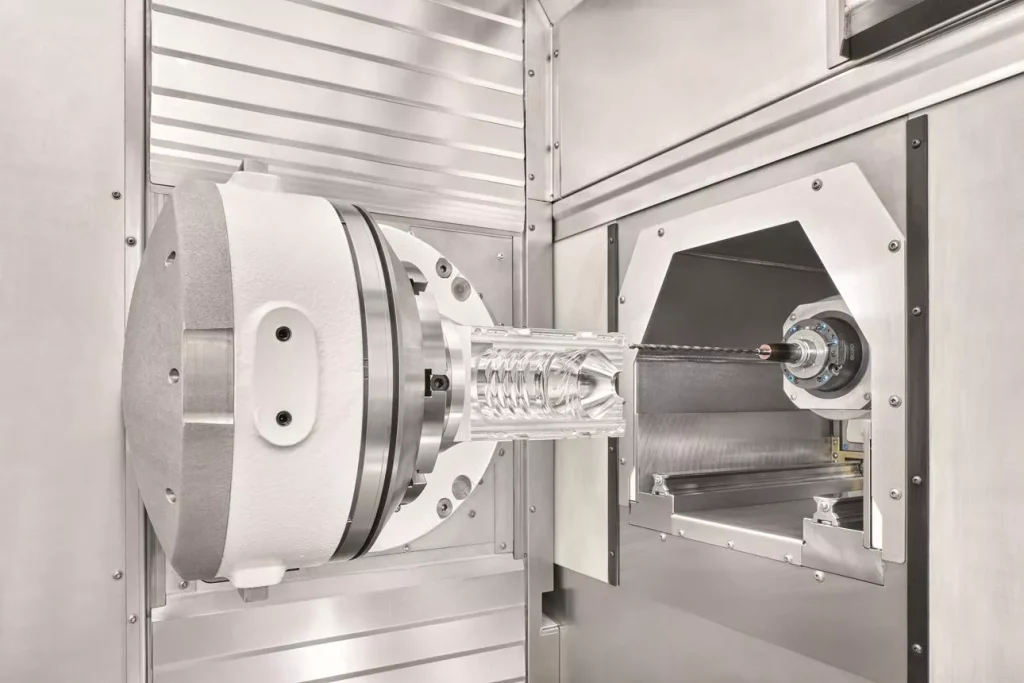
NX-vijfassige afwerking van zijwanden: waarom kiezen voor Contour Profile?
Bij NX-programmering kan de bewerking ‘Contour Profile’ worden gebruikt voor de afwerking van zijwanden met vijf assen.
Het belangrijkste kenmerk van deze bewerking is dat de wand met de zijkant van het gereedschap wordt bewerkt, in plaats van uitsluitend gebruik te maken van het eindvlak van het gereedschap. Bij zijwanden met gekromde oppervlakken maakt deze aanpak optimaal gebruik van de flank van het gereedschap, waardoor een groot deel van de wand in één doorlopende bewerking kan worden afgewerkt. Deze methode is zeer geschikt voor het voorbewerken en afwerken van zijwanden.
Hoewel het hier in alle gevallen om bewerkingen aan de zijwand gaat, kunnen verschillende geometrieën totaal verschillende eisen stellen aan de besturing van de gereedschapsas.
Bij het bewerken van bijvoorbeeld een conventionele S-vormige zijwand heeft de wand een variërende kromming, maar blijft de as van het gereedschap over het algemeen relatief stabiel terwijl het gereedschap langs het traject beweegt, en is de verandering eenvoudig te regelen.
Complexe ruimtelijke zijwanden zijn een ander verhaal.
Omdat de positie en de hoek van de zijwand in de ruimte voortdurend veranderen, moet het gereedschap niet alleen langs de bewerkingscontour bewegen, maar ook zijn oriëntatie aanpassen aan de geometrie van de wand. Op sommige plaatsen kan het zelfs nodig zijn dat de spil over een grote hoek draait.
Als het freespad met standaardparameters wordt gegenereerd, kunnen de naderings- en terugtrekrichtingen van het gereedschap onredelijk zijn, of kan de gereedschapsas op sommige lokale plaatsen plotseling van richting veranderen.
Daarom is de sleutel tot het vijfassig afwerken van zijwanden niet alleen het genereren van een volledig bewerkingspad, maar ook het waarborgen dat het gereedschap gedurende het gehele bewerkingsproces een redelijke ruimtelijke oriëntatie behoudt.
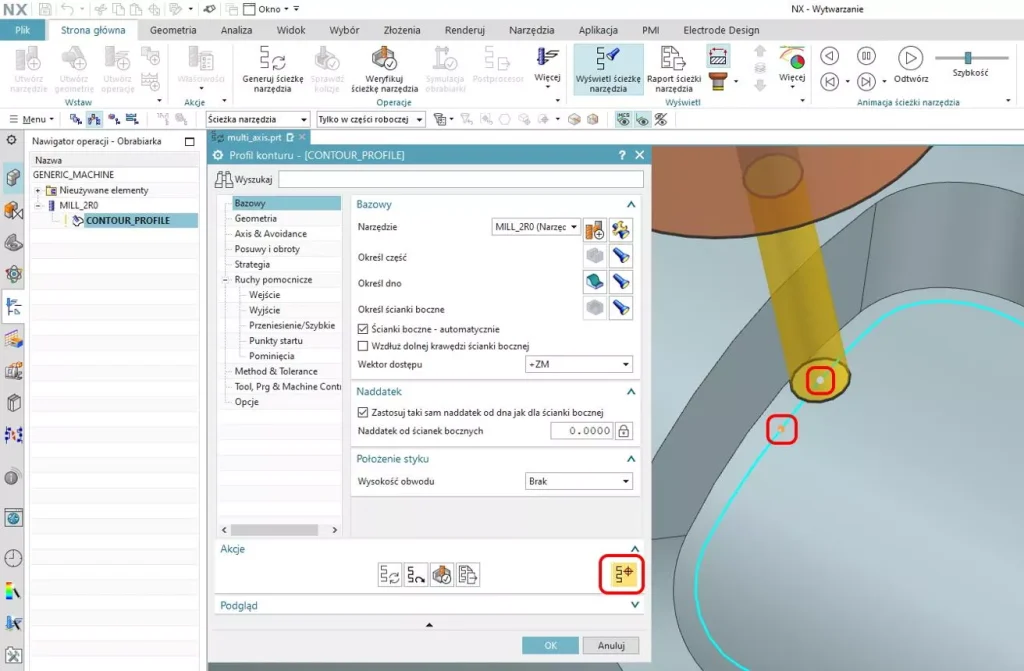
Probleem 1: Onjuiste aanstuur- en terugtrekinstructies — Hoe de inschakelvector correct in te stellen
Als u in NX een bewerking van het type ‘Contourprofiel’ hebt aangemaakt en vervolgens alleen de te bewerken bodem en zijwanden selecteert om daarna het gereedschapspad te genereren, kan het voorkomen dat de in- en uitgangsrichtingen van het gereedschap op bepaalde posities onredelijk zijn.
Dit geldt met name wanneer de zijwand grote veranderingen in de ruimtelijke hoek ondergaat. Het gegenereerde gereedschapspad bestrijkt weliswaar het beoogde bewerkingsgebied, maar de oriëntatie van het gereedschap tijdens het naderen en terugtrekken komt mogelijk niet overeen met wat de bedoeling was.
Oorzaak van het probleem
Een belangrijk verschil tussen vijfassige en drieassige bewerking is dat de richting van het gereedschap niet altijd vastligt.
Tijdens de bewerking moet de as van het gereedschap worden aangepast aan de ruimtelijke positie van het werkstukoppervlak. Wanneer de hoek van de zijwandgeometrie sterk verandert, moeten de spil- en rotatieassen hun oriëntatie dienovereenkomstig aanpassen.
Als de strategie voor het naderen en terugtrekken onvoldoende rekening houdt met deze verandering, kan het gereedschap het werkstuk vanuit een ongeschikte richting naderen of onnodige oriëntatieaanpassingen uitvoeren tijdens het terugtrekken.
Dergelijke problemen vergroten niet alleen de kans op interferentie tussen het gereedschap en het werkstuk, maar kunnen er ook toe leiden dat de naderings- en terugtrekbewegingen minder soepel verlopen, wat de stabiliteit van de bewerking beïnvloedt.
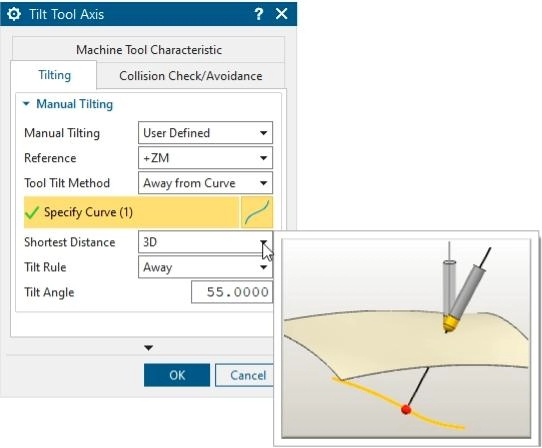
Belangrijke parameter: Engage-vector (naderingsvector)
Om dit probleem op te lossen, moet je je richten op de parameter ‘engage vector’ in de bewerking ‘Contour Profile’.
De aanraakvector bepaalt hoe het gereedschap ten opzichte van de te bewerken wand wordt gepositioneerd en vormt het richtingsreferentiepunt dat het gereedschap gebruikt wanneer het het bewerkingsgebied nadert.
Bij conventionele bewerking van zijwanden kan een vaste richting volstaan om aanvaardbare aanloop- en terugloopbanen te verkrijgen. Wanneer de geometrische hoek van de zijwand echter sterk verandert, met name bij een ruimtelijke draai van meer dan 180°, is een vaste richting mogelijk niet toereikend om de daadwerkelijk vereiste spindelrotatie te accommoderen.
Parameterinstelling: overschakelen van ‘Vaste richting’ naar ‘Van de lijn af’
Voor de geometrie in dit geval kan de koppelingsvector worden gewijzigd van “Vaste richting” naar “Van de lijn af”.”
Het belangrijkste verschil tussen de twee instellingen zit hem in de manier waarop de referentie voor de gereedschapsrichting wordt gedefinieerd.
“Met ”Vaste richting“ wordt de oriëntatie van het gereedschap bepaald aan de hand van een opgegeven vaste richting. Wanneer de zijwand in de ruimte een scherpe bocht maakt, kan het zijn dat er geen ideale in- en uitgangsrichtingen worden verkregen.
“Away From Line” bepaalt de plaatsingsrichting van het gereedschap op basis van een overeenkomstige geometrische referentieverhouding. In dit geval houdt deze aanpak beter rekening met de grote hoekveranderingen van de zijwand en zorgt deze ervoor dat de naderings- en terugtrekrichtingen van het gereedschap logischer zijn.
Nadat u de parameter hebt aangepast, moet u het gereedschapspad opnieuw berekenen en vooral letten op het volgende:
- Of het gereedschap vanuit een redelijke richting het bewerkingsgebied nadert.
- Of er sprake is van onnodige spilrotatie wanneer het gereedschap wordt teruggetrokken.
- Of het gereedschap, de gereedschapshouder en het werkstuk elkaar hinderen tijdens het naderen en terugtrekken.
- Of de beweging van de draaias binnen het toegestane bereik van de machine blijft.
Door de inbrengvector aan te passen, wordt allereerst het probleem met de oriëntatie bij het naderen en terugtrekken bij complexe zijwandbewerkingen opgelost, waarmee de basis wordt gelegd voor de daaropvolgende optimalisatie van de continuïteit van de gereedschapsas.
Houd er rekening mee dat “Away From Line” geen algemene regel is voor alle zijwanden die groter zijn dan 180°. De uiteindelijke keuze moet nog steeds worden gebaseerd op de specifieke geometrie en de resultaten van de simulatie van het gereedschapspad.
Opmerking over de terminologie: De Engelse interface van NX kan deze opties, afhankelijk van de versie, iets anders benoemen (bijvoorbeeld “Fixed Direction” en “Away from Line” onder de Gereedschapsas / Rijden (instellingen). Controleer dit alstublieft aan de hand van de daadwerkelijke menuteksten van uw NX-versie voordat u dit publiceert.
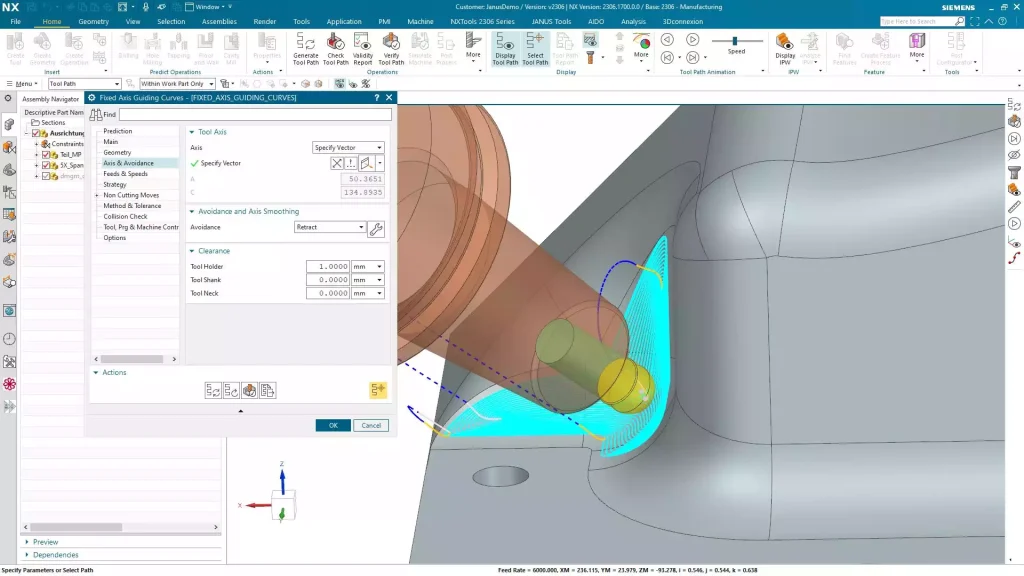
Probleem 2: Snelle omkering van de gereedschapsas — Hoe de overgangen tijdens de bewerking te verbeteren
Nadat u het probleem met de naderings- en terugtrekrichting hebt opgelost, kunt u te maken krijgen met een andere, moeilijkere situatie: de gereedschapsas keert snel om in een lokaal bewerkingsgebied.
In het gegenereerde gereedschapspad is te zien dat op bepaalde punten de richting van de gereedschapsas abrupt en scherp verandert terwijl het gereedschap langs de zijwand beweegt, zonder vloeiende overgang tussen de twee aangrenzende bewerkingsgebieden.
Dit verschijnsel komt vrij vaak voor op complexe ruimtelijke zijwanden.
Waarom leidt automatische besturing van de gereedschapsassen tot problemen met het omkeren?
De bewerking ‘Contourprofiel’ biedt een automatische besturingsmodus voor de gereedschapsas.
In deze modus berekent NX de richting van de gereedschapsas op basis van de normaal op de spoorlijn aan de onderkant van de zijwand. Bij wanden met een relatief regelmatige geometrie levert deze berekening doorgaans aanvaardbare bewerkingsresultaten op.
Automatische berekening betekent echter niet dat de asrichting van het gereedschap onder alle complexe geometrische omstandigheden optimaal zal zijn.
Wanneer de ruimtelijke hoek, de kromming of de lokale geometrische verhoudingen van de zijwand sterk veranderen, kan de automatisch berekende richting van de gereedschapsas vrij snel veranderen.
Dit geldt met name op het raakvlak tussen twee bewerkingsgebieden. Als er geen duidelijke referentie voor de overgang van de gereedschapsas is, kan er een snelle omkering van de gereedschapsas plaatsvinden.
Als de as van het gereedschap te snel verandert, neemt de bewegingsbelasting op de rotatieassen van de machine toe en kan dit ertoe leiden dat de snijrichting plotseling verandert. Bij de afwerking van constructieonderdelen voor de lucht- en ruimtevaart, waar hoge eisen aan worden gesteld, kunnen dergelijke plotselinge veranderingen in de snijrichting ook van invloed zijn op de lokale oppervlaktekwaliteit.
Daarom kun je bij complexe ruimtelijke zijwanden niet volledig vertrouwen op de automatische berekening van de gereedschapsassen.
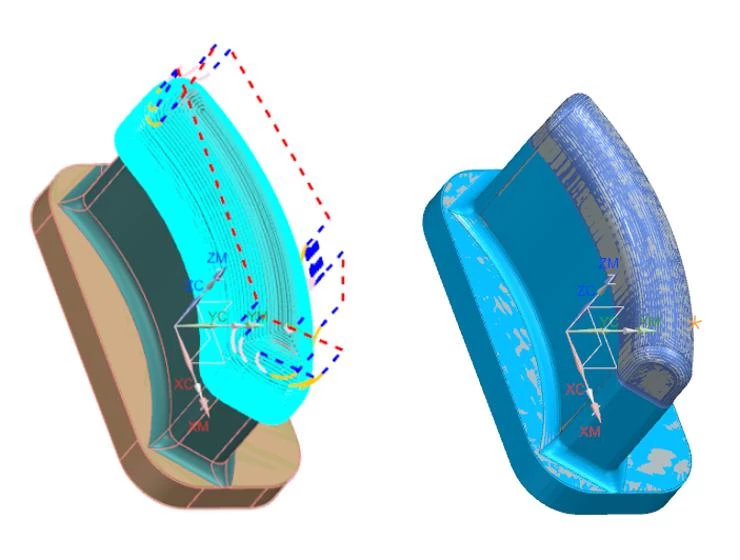
Optimalisatieaanpak: een referentie voor de overgang van de gereedschapsas vaststellen aan de hand van hulpgeometrie
Als u alleen maar steeds opnieuw de standaardparameters van de bewerking ‘Contourprofiel’ aanpast, is het moeilijk om de geometrische verhoudingen waarop de automatische berekening van de gereedschapsassen is gebaseerd, fundamenteel te wijzigen.
Een meer directe oplossing is om terug te keren naar de NX-modelleringsomgeving en hulpgeometrie te maken die een duidelijke referentierichting aangeeft voor de verandering van de gereedschapsas.
Concreet worden een hulplijn en de opdracht “Divide Face” gebruikt om de oorspronkelijk aaneengesloten, complexe zijwand op te splitsen in bewerkingsgebieden met duidelijk afgebakende grenzen. Vervolgens wordt het gereedschap via de functie ‘Align to Edge’ in de gereedschapsasstrategie ertoe gebracht zijn oriëntatie aan te passen aan de opgegeven grenzen.
Het doel van deze methode is niet om de uiteindelijke geometrie van het onderdeel te wijzigen, maar om duidelijkere referentievoorwaarden te bieden voor de berekening van de CAM-gereedschapsassen.
Specifieke procedure
Stap 1: Teken een hulplijn
Ga eerst terug naar de NX-modelleringsomgeving en maak een lijn op basis van de gewenste overgang tussen de richtingen van de twee gereedschapsassen.
Deze lijn is geen gewone markering; het is een belangrijk geometrisch referentiepunt voor het later instellen van de oriëntatie van de gereedschapsas.
Bepaal bij het aanmaken ervan de richting van de lijn op basis van de werkelijke ruimtelijke positie van de zijwand, zodat deze de beoogde overgangsrichting van de gereedschapsas weergeeft.
Of de richting van de hulplijn redelijk is, heeft direct invloed op de daaropvolgende besturing van de gereedschapsas; deze mag dus niet willekeurig worden bepaald.
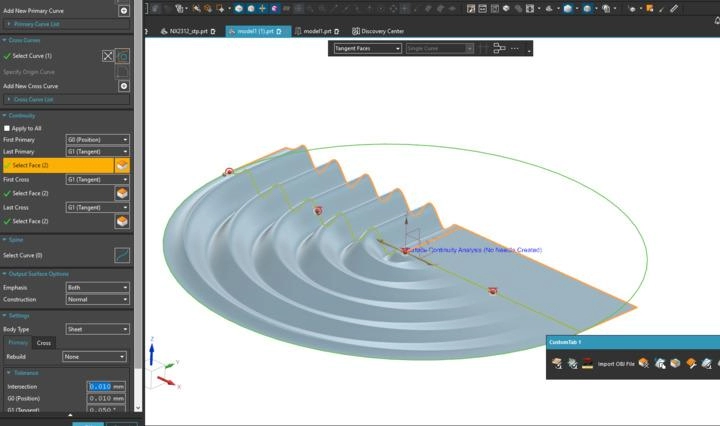
Stap 2: Gebruik de opdracht ‘Vlak splitsen’ om het oppervlak te splitsen
Nadat u de hulplijn hebt gemaakt, gebruikt u de opdracht ‘Vlak splitsen’ om de oorspronkelijke zijwand te bewerken en het doelvlak op te splitsen in de bijbehorende bewerkingsgebieden.
Het doel van de splitsing is om duidelijke geometrische grenzen vast te stellen, zodat de daaropvolgende besturing van de gereedschapsas de opgegeven rechte rand kan herkennen en gebruiken.
Houd er rekening mee dat de functie ‘Vlakken splitsen’ voornamelijk wordt gebruikt als programmeerhulp en als geometrische referentie, en dat deze functie de uiteindelijke ontwerpcontour van het onderdeel niet mag wijzigen. Controleer in de praktijk of de randen van de gesplitste vlakken aaneengesloten zijn en of de splitsing invloed heeft op de selectie van de oorspronkelijke bewerkingsgebieden.
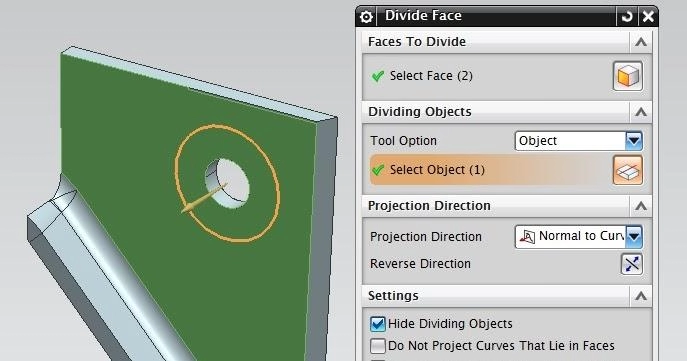
Stap 3: Wijzig de strategie voor de gereedschapsas in ‘Uitlijnen op rand’
Nadat de hulpgeometrie is voorbereid, opent u de bewerking “Contourprofiel” opnieuw en wijzigt u in de instellingen voor de gereedschapsas de oorspronkelijke automatische gereedschapsasmodus in ‘Uitlijnen op rand’.”
Bij deze optie worden de rechte randen tussen de boven- en onderkant van de muur gebruikt als uitlijningsreferentie voor het gereedschap, zodat het gereedschap zijn oriëntatie kan bepalen aan de hand van de opgegeven grens.
Bij oppervlakken met duidelijk gedefinieerde rechte randen zorgt deze aanpak voor een directere regeling van de richting van de gereedschapsas en worden de ongewenste afwijkingen beperkt die bij automatische berekeningen onder complexe geometrische omstandigheden kunnen optreden.
In dit geval kan de gereedschapsas, door de hulplijn om te zetten in een grensreferentie die bruikbaar is voor de gereedschapsasstrategie, zo worden geleid dat de overgang tussen de twee bewerkingsgebieden in de beoogde richting plaatsvindt.
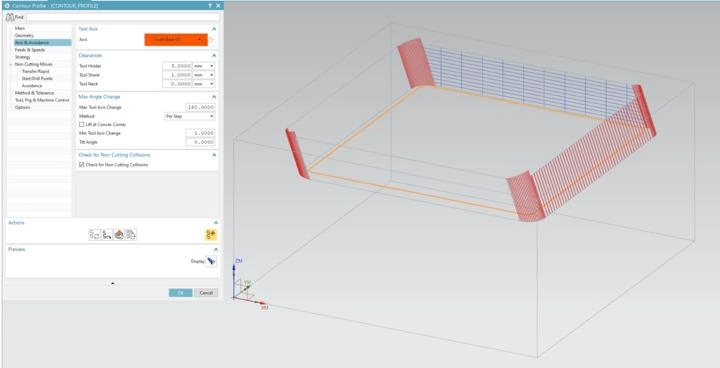
Stap 4: Genereer het bewerkingspad opnieuw en controleer de resultaten
Genereer het gereedschapspad ‘Contour Profile’ opnieuw nadat u de strategie voor de gereedschapsas hebt aangepast.
Concentreer u op de punten waar voorheen een snelle omkeer plaatsvond, en controleer of de as van het gereedschap nu in de beoogde richting verandert en of de overgang tussen de twee gebieden soepeler verloopt.
Controleer tegelijkertijd met behulp van machinesimulatie de ruimtelijke verhoudingen tussen het gereedschap, de gereedschapshouder, de spil en het werkstuk, en zorg ervoor dat de beweging van de rotatieas de grenzen van de machine niet overschrijdt.
Pas wanneer het gereedschapspad, de variatie in de gereedschapsas en de machinebeweging allemaal aan de vereisten voldoen, kan het geoptimaliseerde gereedschapspad worden gebruikt voor de daadwerkelijke bewerking.
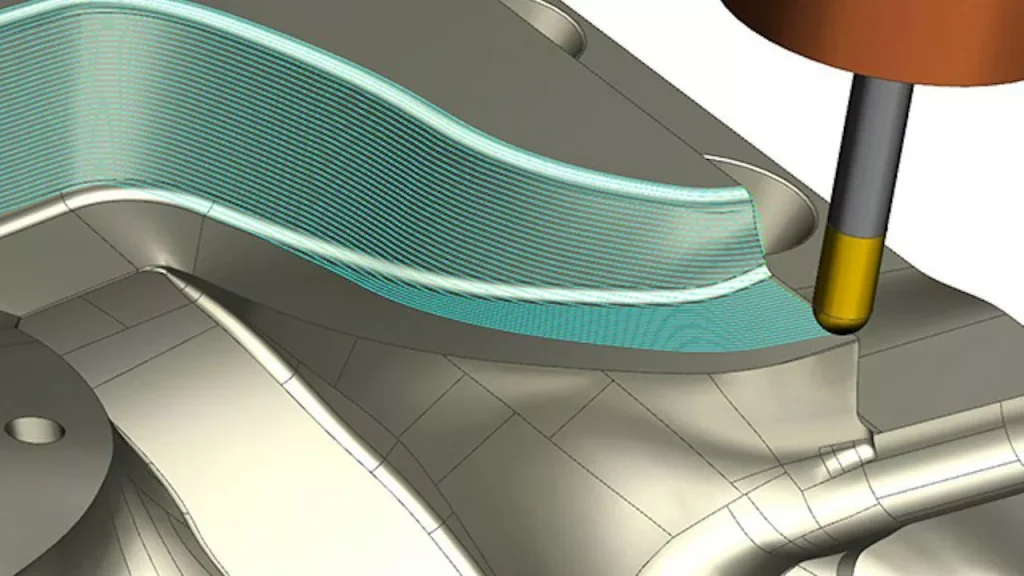
De kern van vijfassige zijwandbewerking: laat de as van het gereedschap de geometrie volgen, in plaats van erdoor te worden beperkt
Dit voorbeeld laat zien dat de moeilijkheid bij het vijfassig afwerken van zijwanden niet uitsluitend in het gereedschapspad zelf ligt, maar in de vraag hoe de oriëntatie van het gereedschap redelijk kan worden afgestemd op de complexe ruimtelijke geometrie.
Bij contourfrezen kunnen zijwanden met de flank van het gereedschap worden bewerkt, waardoor het aantal herhaalde bewerkingsgangen wordt verminderd en onder geschikte geometrische omstandigheden een hoge bewerkingsefficiëntie wordt bereikt. Wanneer de zijwand echter verandert van een conventionele vorm naar een complex ruimtelijk oppervlak, worden de aanloop- en terugtrekrichtingen en de continuïteit van de gereedschapsas belangrijke factoren die de bewerkingsresultaten beïnvloeden.
In deze zaak werden twee verschillende benaderingen gehanteerd:
Pas eerst de koppelingsvector aan. Om afwijkende nadering- en terugtrekrichtingen op zijwanden met grote ruimtelijke hoeken aan te pakken, is de aangrijpvector gewijzigd van “Vaste richting” naar “Van de lijn af”, waardoor de oriëntatie van het gereedschap bij het binnenkomen en verlaten van het bewerkingsgebied is verbeterd.
Ten tweede: gebruik hulpgeometrie om de overgangen tussen de gereedschapsassen te regelen. Om de snelle omkering van de automatische gereedschapsas op complexe oppervlakken op te vangen, werd een hulplijn aangemaakt, werd het oppervlak opgedeeld en werd de strategie “Uitlijnen op rand” toegepast om een duidelijke geometrische referentie te bieden voor veranderingen in de gereedschapsas.
De twee methoden hebben respectievelijk betrekking op de aanloop- en terugtrekrichtingen en op de overgangen van de gereedschapsas tijdens de bewerking. Ze illustreren tevens een belangrijk programmeerprincipe bij complexe vijfassige bewerkingen: vertrouw niet volledig op de automatische berekening door de software, maar stel in plaats daarvan actief redelijke besturingsvoorwaarden voor de gereedschapsas vast op basis van de geometrische kenmerken van het werkstuk.
Het voordeel van gelijktijdige vijfassige bewerking ligt niet alleen in het feit dat het gereedschap het werkstuk vanuit meer richtingen kan benaderen, maar – wat nog belangrijker is – in het gebruik van een degelijke planning van de gereedschapspaden en een goede besturing van de gereedschapsassen, waardoor complexe ruimtelijke zijwanden op een meer continue en stabiele manier kunnen worden afgewerkt.
Bent u op zoek naar een productiepartner voor complexe CNC-gefreesde onderdelen?
Voor complexe onderdelen is meer nodig dan alleen geavanceerde bewerkingsmachines. Ze vereisen ook een zorgvuldige beoordeling van de tekeningen, een praktische DFM-analyse, passende bewerkingsstrategieën en betrouwbare kwaliteitscontroles gedurende het hele productieproces.
Bij Xtmade leveren we op maat gemaakte 5-assige CNC-precisiebewerking voor complexe metalen en kunststof onderdelen. Van meerassige bewerking en ingewikkelde constructieve kenmerken tot onderdelen met nauwe toleranties: onze engineering- en productieteams werken op basis van uw bestaande tekeningen, CAD-bestanden en technische specificaties om praktische productieoplossingen te ontwikkelen.
Of u nu structurele onderdelen voor de lucht- en ruimtevaart, precisiebehuizingen, mechanische onderdelen of op maat bewerkte assemblages nodig hebt: wij kunnen uw project ondersteunen, van de evaluatie van het productieproces tot de eindcontrole en levering.
Heeft u een onderdeel dat u wilt laten produceren? Stuur ons dan uw tekeningen of CAD-bestanden voor een productiebeoordeling en een offerte.

