
CNC-bewerking van aluminium behuizingen: verbetering van de stabiliteit van de koelvloeistof en de bewerkingskwaliteit
Behuizingen van aluminiumlegeringen worden op grote schaal gebruikt in motoren, generatoren, industriële apparatuur en de automobielsector. Dankzij hun uitstekende bewerkbaarheid zijn ze uitermate geschikt voor CNC-frees-, boor-, tap- en draaibewerkingen. Het bereiken van een constante bewerkingskwaliteit vereist echter meer dan alleen de keuze van de juiste snijgereedschappen en procesparameters.
Bij de CNC-bewerking van aluminiumlegeringen speelt snijvloeistof een cruciale rol. De koel- en smeereigenschappen ervan hebben een directe invloed op de afvoer van spanen, de slijtage van het gereedschap, de oppervlakteafwerking en de algehele stabiliteit van het productieproces. Als de snijvloeistof instabiel wordt, kunnen er problemen ontstaan zoals olie-water-scheiding, overmatige schuimvorming, bacteriegroei en het ontstaan van onaangename geuren, wat het dagelijkse productiebeheer bemoeilijkt.
Bij aluminiumonderdelen waarvoor meerdere bewerkingsfasen nodig zijn, kunnen deze problemen niet alleen de productie-efficiëntie belemmeren, maar ook de kwaliteit van de uiteindelijke onderdelen in gevaar brengen. Een grondig inzicht in de factoren die leiden tot instabiliteit van de koelvloeistof kan fabrikanten helpen om betrouwbaardere bewerkingsprocessen op te zetten.
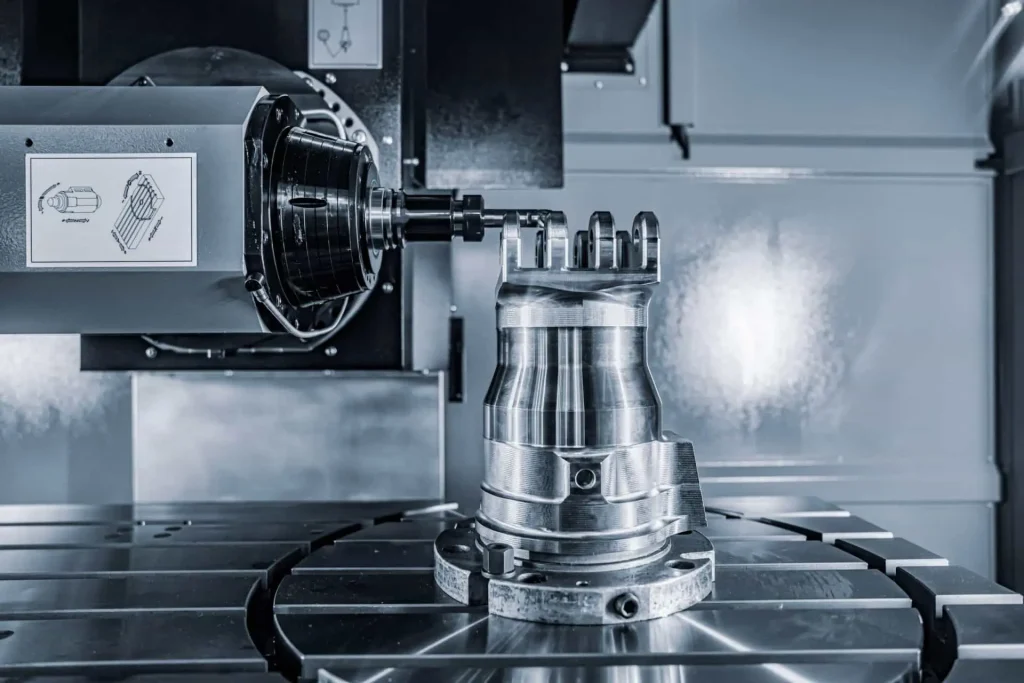
Veelvoorkomende problemen met koelvloeistoffen bij CNC-bewerking van aluminiumlegeringen
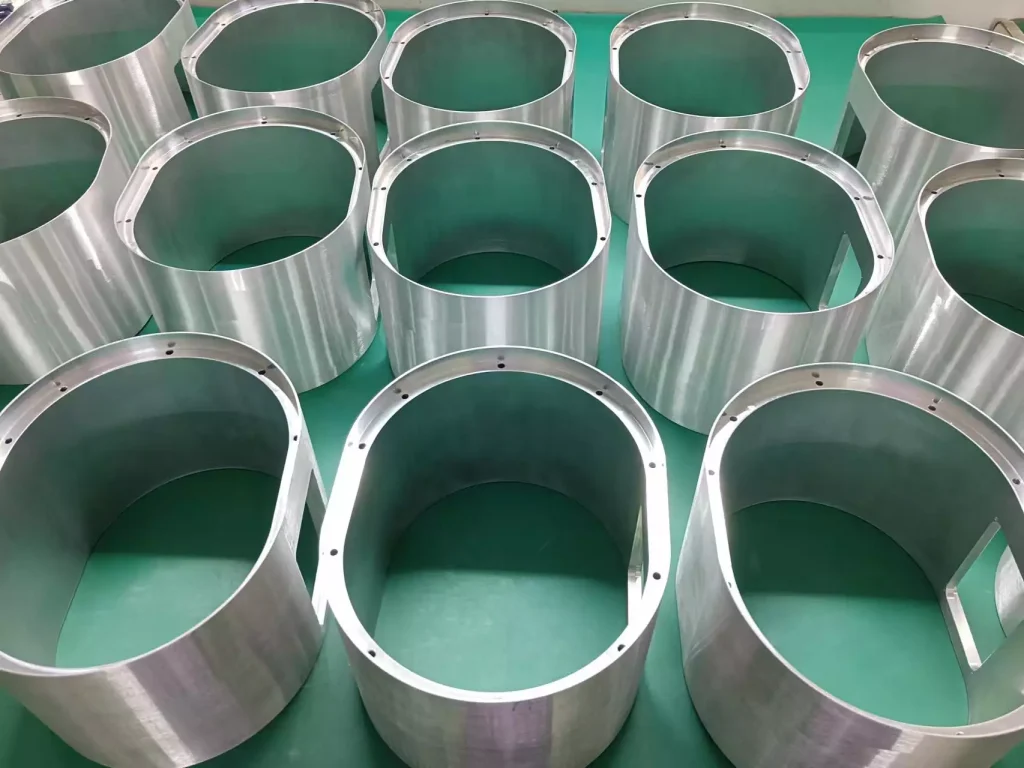
Laten we de productie van een aluminium generatorbehuizing als voorbeeld nemen; dit onderdeel ondergaat meerdere CNC-bewerkingsprocessen, die elk specifieke eisen stellen aan de snijvloeistof. Bij het frezen ontstaan veel warmte en spanen; bij het boren is effectieve koeling en spaanafvoer nodig; en bij het tappen is een goede smering van groot belang om wrijving te verminderen en schade aan de schroefdraad te voorkomen.
Tijdens het productieproces kunnen zich verschillende problemen voordoen die verband houden met snijvloeistoffen:
Emulsiescheiding (stratificatie)
Snijvloeistoffen op waterbasis moeten tijdens het gebruik als mengsel stabiel blijven. Als een emulsie uit elkaar valt, kunnen zich oliedruppeltjes op het oppervlak ophopen, terwijl de samenstelling van de onderliggende vloeistof ongelijkmatig wordt. Dit heeft niet alleen een negatieve invloed op de smerende werking, maar bemoeilijkt ook het beheer van de vloeistofconcentratie.
Bacteriële verontreiniging en geuren
Als snijvloeistoffen niet goed worden onderhouden, kunnen ze een broedplaats voor micro-organismen worden. Een dergelijke verontreiniging kan leiden tot onaangename geuren, veranderingen in het uiterlijk van de vloeistof en een kortere levensduur.
Overmatige schuimvorming
Overmatig schuim belemmert de circulatie van de snijvloeistof, waardoor de efficiëntie van de koelvloeistoftoevoer afneemt. Bovendien kan dit de netheid van de bewerkingsmachine in gevaar brengen en de onderhoudslast vergroten.
Onvoldoende smering tijdens het tappen
Tijdens het tappen ontstaat er intense wrijving tussen het snijgereedschap en het werkstuk. Onvoldoende smering leidt tot versnelde slijtage van het gereedschap, problemen bij de afvoer van spanen en een mogelijke verslechtering van de schroefdraadkwaliteit.
Deze problemen doen zich niet op zichzelf voor; ze hangen vaak nauw samen met factoren zoals de samenstelling van de snijvloeistof, de gebruiksconcentratie, de waterkwaliteit, de mate van vervuiling en de algehele bedrijfsstatus van het koelsysteem.
Waarom de stabiliteit van snijvloeistof cruciaal is bij het verspanen van onderdelen van aluminiumlegeringen
Bij de CNC-bewerking van aluminium vervult snijvloeistof meerdere functies. De prestaties ervan hebben een directe invloed op de bewerkingsomstandigheden en de consistentie van de productie.
Koeling en temperatuurregeling
Bij frees- en boorbewerkingen ontstaat warmte door wrijving tussen de snijkant en het werkstuk van aluminiumlegering. Snijvloeistof helpt de warmte uit de snijzone af te voeren en minimaliseert overmatige temperatuurschommelingen, waardoor de bewerkingsomstandigheden stabieler blijven.
Smering en gereedschapsbescherming
Smering vermindert de wrijving tussen het snijgereedschap en het werkstuk. Dit is met name belangrijk bij het tappen (het snijden van schroefdraad); onvoldoende smering kan leiden tot een grotere snijweerstand, voortijdige slijtage van het gereedschap en zelfs schade aan de schroefdraad.
Afvoer van spaanders
Afhankelijk van de legeringssamenstelling, de geometrie van het gereedschap en de snijparameters kunnen bij het bewerken van aluminiumlegeringen lange, draadachtige of sterk hechtende spanen ontstaan. Door op de juiste manier snijvloeistof toe te passen, worden de spanen onmiddellijk uit de snijzone weggespoeld, waardoor het risico op spaanafzetting, hernieuwd snijden en krassen op het oppervlak van het werkstuk wordt verminderd.
Oppervlaktekwaliteit en maatvastheid
Onstabiele bewerkingsomstandigheden kunnen gemakkelijk leiden tot de vorming van opbouwranden (BUE), versnelde slijtage van het gereedschap en wisselende snijprestaties. Effectieve koeling en smering helpen deze risico’s te beperken en zorgen voor een constante oppervlaktekwaliteit en nauwkeurige maatvoering.
Snijvloeistof alleen kan de bewerkingsnauwkeurigheid niet volledig garanderen. In de praktijk moet men ook rekening houden met een reeks andere factoren, waaronder de keuze van het gereedschap, de stijfheid van de bewerkingsmachine, de opspanning van het werkstuk, de snijparameters en het warmtebeheer.
Belangrijke factoren die de stabiliteit van snijvloeistoffen beïnvloeden
Wanneer een snijvloeistof tekenen van scheiding of schuimvorming vertoont of een onaangename geur gaat afgeven, is het simpelweg verhogen van de concentratie van de vloeistof wellicht niet voldoende om de onderliggende oorzaak aan te pakken. In dergelijke gevallen moeten verschillende operationele factoren worden onderzocht.
Concentratie van de snijvloeistof
De concentratie beïnvloedt het smeervermogen, het koelvermogen, de roestbescherming en de algehele stabiliteit van de snijvloeistof. Een te lage concentratie kan leiden tot onvoldoende smering en verminderde roestbescherming, terwijl een te hoge concentratie kan leiden tot meer residu, een grotere neiging tot schuimvorming en hogere bedrijfskosten (afhankelijk van de specifieke productformule). De juiste concentratie moet worden bepaald op basis van de aanbevelingen van de fabrikant en worden aangepast aan het specifieke bewerkingsproces.
Door regelmatig metingen uit te voeren met een gekalibreerde refractometer kan de concentratie binnen het voorgeschreven bereik worden gehouden. Bij het uitvoeren van metingen is het bovendien belangrijk om de juiste correctiefactor voor de refractometer toe te passen voor het betreffende product.
Waterkwaliteit en hardheid
Bij in water oplosbare snijvloeistoffen is de waterkwaliteit een andere cruciale factor die van invloed is op de prestaties.
De waterhardheid kan van invloed zijn op de stabiliteit van emulsies, terwijl opgeloste mineralen en andere verontreinigingen de schuimvorming en de algehele prestaties van de vloeistof kunnen beïnvloeden. Zowel te hard als te zacht water kan bij bepaalde samenstellingen van snijvloeistoffen problemen veroorzaken. De waterbron moet worden beoordeeld om er zeker van te zijn dat de parameters ervan binnen de door de leverancier van de snijvloeistof aanbevolen bereiken vallen.
Microbiële besmetting
Bacteriegroei wordt doorgaans in verband gebracht met onjuiste vloeistofbeheer, de ophoping van verontreinigingen, plekken waar vloeistof kan stagneren en ongeschikte bedrijfsomstandigheden.
Regelmatige controle, het handhaven van een goede vloeistofcirculatie, het tijdig verwijderen van oppervlakteolie en het reinigen van de koelvloeistoftank kunnen het risico op verontreiniging helpen verminderen.
Het toevoegen van biociden zonder eerst de bron van de verontreiniging vast te stellen, is geen betrouwbare onderhoudsstrategie voor de lange termijn. Eventuele corrigerende maatregelen moeten in overeenstemming zijn met de instructies van de fabrikant van de snijvloeistof en de relevante veiligheidsvoorschriften op de werkplek.
Verontreiniging door vreemde olie en metaaldeeltjes
Tijdens het productieproces kunnen hydraulische oliën, smeeroliën en bewerkingsresten in het koelsysteem terechtkomen. Deze verontreinigingen beïnvloeden niet alleen de werking van de snijvloeistof, maar kunnen ook leiden tot de vorming van een olielaag op het oppervlak van de vloeistof. Bovendien kunnen fijne metaalspaanders en slib zich ophopen in de koelvloeistoftank en de circulatieleidingen.
Een goede filtratie, het verwijderen van olie (afscheiden) en regelmatige reiniging van het systeem helpen om de koelvloeistof schoon te houden.
Praktische maatregelen om de prestaties van snijvloeistoffen te verbeteren
Om de stabiliteit van de snijvloeistof te verbeteren, is een alomvattende aanpak nodig die zowel de productkeuze, de procescontrole als het routineonderhoud omvat.
Het kiezen van een koelvloeistof voor de bewerking van aluminiumlegeringen
Het gekozen product moet geschikt zijn voor het materiaal van de aluminiumlegering, het specifieke bewerkingsproces, de materialen van de onderdelen van de werktuigmachine en de vereiste kwaliteit van de oppervlakteafwerking.
Bij bewerkingen zoals frezen, boren en tappen moet de samenstelling van de snijvloeistof een optimale balans bieden tussen koeling, smering, corrosiebescherming en schuimbeheersing.
De aanbevolen concentratie handhaven
Er moet een protocol voor regelmatige concentratiecontrole worden opgesteld; vertrouw niet uitsluitend op visuele inspectie. Houd de meetgegevens bij en pas de instellingen aan op basis van de daadwerkelijke productieomstandigheden.
Optimalisatie van de koelvloeistofcirculatie en -filtratie
Zorg ervoor dat de koelvloeistof de snijzone goed bereikt. Gebruik een geschikt filtersysteem om opgehoopte metaalspanen en fijne deeltjes onmiddellijk te verwijderen en zo de vorming van “dode zones” (gebieden met stilstaand water) in de koelvloeistoftank te voorkomen.
Beheersing van verontreiniging
Verwijder, waar mogelijk, alle “trampolie” (vreemde olie) die in het systeem is terechtgekomen. Reinig de koelvloeistoftank regelmatig en voorkom dat vreemde chemicaliën of reinigingsmiddelen in het systeem terechtkomen.
Controle van de toestand van de snijvloeistof
Bij routineonderhoud moeten de concentratie, de pH-waarde, het uiterlijk, de geur, de schuimeigenschappen en de mate van vervuiling van de snijvloeistof worden gecontroleerd. Als er afwijkingen worden geconstateerd, moet eerst de oorzaak worden onderzocht en geanalyseerd — vervang de snijvloeistof niet zomaar en voeg geen chemische additieven toe zonder een grondige beoordeling.
Verschillende CNC-bewerkingen vereisen verschillende smeeromstandigheden
Bij de vervaardiging van een aluminium behuizing kunnen verschillende bewerkingsstappen nodig zijn, die elk hun eigen eisen stellen.
CNC-frezen
CNC-frezen vereist een doeltreffende koeling en spaanafvoer. De toevoer van koelvloeistof moet helpen voorkomen dat zich spanen ophopen en moet de kans verkleinen dat spanen opnieuw in de afgewerkte oppervlakken snijden.
Ook de geometrie van het gereedschap, de snijsnelheid, de voedingssnelheid en de richting van de koelvloeistof zijn van invloed op de opbouwrand en de oppervlakteafwerking.
CNC-boren
CNC-boren produceert spanen binnen een relatief beperkt snijgebied. Onvoldoende afvoer van spanen kan leiden tot ophoping van spanen, hogere snijkrachten en een slechte kwaliteit van de gaten.
De toevoer van koelvloeistof moet zorgen voor een effectieve warmteafvoer en spaanafvoer, met name bij het bewerken van diepere gaten.
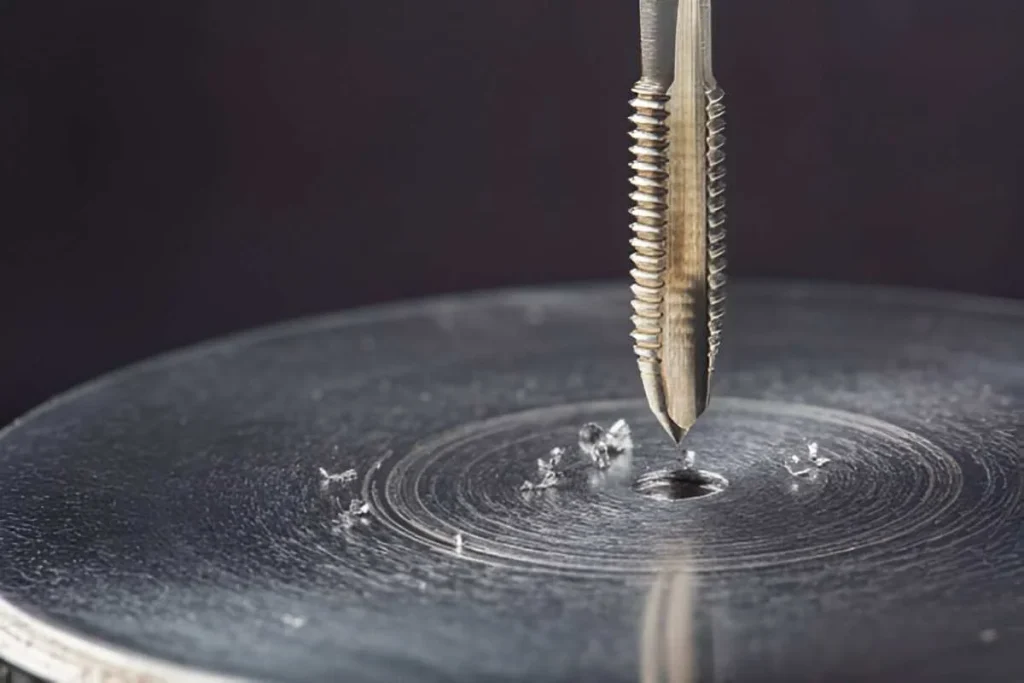
CNC-tappen
Bij het tappen moet extra aandacht worden besteed aan de smering vanwege het contact tussen de flanken van het gereedschap en het materiaal van het werkstuk.
De snijvloeistof moet voldoende smering bieden en tegelijkertijd de spaanafvoer bevorderen. Een juiste tapgeometrie, schroefdraadspecificaties, snijsnelheid en de staat van het gereedschap blijven eveneens van groot belang.
Om één koelsysteem voor meerdere bewerkingen te kunnen gebruiken, is een samenstelling nodig die aan alle eisen van het bewerkingsproces tegelijk kan voldoen.
Hoe snijvloeistoffen en verbeteringen in de verspaningsprocessen te beoordelen
Een stabiel koelsysteem moet worden beoordeeld aan de hand van meetbare productie-indicatoren en niet alleen op basis van het uiterlijk.
Fabrikanten kunnen verschillende aspecten in de gaten houden:
- Stabiliteit van de vloeistof: Controleer of er sprake is van emulsiescheiding, drijvende olie, overmatig schuim en ongebruikelijke afzettingen.
- Consistentie van de concentratie: Leg de metingen van de refractometer vast en houd de veranderingen tijdens de productie bij.
- Microbiële toestand: Controleer de geur, pH-veranderingen en verontreiniging volgens de onderhoudsaanbevelingen van de leverancier van de koelvloeistof.
- Prestaties van het gereedschap: Vergelijk de slijtage, de levensduur en de vervangingsfrequentie van gereedschappen onder constante bewerkingsomstandigheden.
- Kwaliteit van het bewerkte oppervlak: Beoordeel de oppervlakteruwheid en controleer op krassen, opgebouwde randen en andere bewerkingsfouten.
- Kwaliteit van de draad: Controleer de schroefgaten met behulp van geschikte schroefdraadkalibers en meetmethoden.
- Exploitatiekosten: Houd het bijvullen van koelvloeistof, de afvoer ervan, de onderhoudsfrequentie en het verbruik van gereedschap bij.
Bij het beoordelen van een wisseling van koelvloeistof moeten fabrikanten de resultaten onder gecontroleerde omstandigheden met elkaar vergelijken. De materiaalkwaliteit, het type gereedschap, de snijparameters, de machine-instellingen en de concentratie van de koelvloeistof moeten worden gedocumenteerd om de vergelijking zinvol te maken.
De aanpak van Xtmade op het gebied van kwaliteit bij CNC-bewerking van aluminium
Bij Xtmade, CNC-bewerking van aluminium Er komt meer bij kijken dan alleen het kiezen van een machine en het volgen van een geprogrammeerd bewerkingspad. Materiaaleigenschappen, de geometrie van het werkstuk, bewerkingsvolgordes, snijparameters en inspectie-eisen zijn allemaal van invloed op het eindresultaat.
Bij de productie van complexe aluminium behuizingen en precisieonderdelen richten we ons op een aantal belangrijke aspecten:
- Beoordeling van tekeningen en processen: Beoordeel vóór de productie de geometrie van de onderdelen, de maattoleranties, de bewerkingskenmerken en de eisen ten aanzien van de oppervlakteafwerking.
- Planning van bewerkingsprocessen: Kies de juiste strategieën voor CNC-frezen, boren, tappen en meerassige bewerking, afgestemd op de structuur van het onderdeel en de productie-eisen.
- Regeling van de snijomstandigheden: Houd rekening met de keuze van het gereedschap, de snijparameters, de koeling, de smering en de spanenafvoer om een stabiele bewerking te waarborgen.
- Controle tijdens het productieproces: Houd tijdens het hele productieproces de kritische afmetingen en bewerkingsomstandigheden in de gaten.
- Laatste kwaliteitscontrole: Gebruik geschikte meetapparatuur, waaronder CMM-inspectie, om te controleren of aan de maat- en geometrische eisen wordt voldaan.
Bij aluminium behuizingen met meerdere bewerkingskenmerken is het van essentieel belang om stabiele productieomstandigheden te handhaven om herhaalbare resultaten te bereiken.
Het beheer van snijvloeistoffen vormt een onderdeel van dit bredere procesbeheer in de productie. Door rekening te houden met de wisselwerking tussen bewerkingsparameters, gereedschap, de prestaties van de koelvloeistof en inspectie, kunnen fabrikanten vermijdbare productieproblemen terugdringen en de algehele consistentie van het proces verbeteren.
Als u beschikt over CNC-gefreesde aluminium behuizingen of andere precisieonderdelen waarvoor frezen, boren, tappen of meerassige bewerking nodig is, kan Xtmade uw bestaande tekeningen en productie-eisen beoordelen om een geschikte productieaanpak te bepalen.

