
Roestvrijstalen klephuizen tappen of draadfrezen? Begin bij de mogelijkheden van de machine
Schroefdraadgaten komen veel voor in roestvrijstalen klephuizen, maar om deze betrouwbaar te bewerken is meer nodig dan alleen de juiste tap of schroefdraadfrees kiezen. De keuze van het schroefdraadbewerkingsproces kan een directe invloed hebben op de bewerkingstijd, de standtijd van het gereedschap, de maatnauwkeurigheid en het risico dat een anderszins afgewerkt onderdeel moet worden afgekeurd.
Neem bijvoorbeeld een roestvrijstalen klephuis met verschillende M12-blinde gaten. De meeste bewerkingen zijn al voltooid en er moeten nog maar een paar gaten met schroefdraad worden gemaakt. Met conventioneel tappen kan elk gat binnen enkele seconden worden afgewerkt. Als een tap echter in een blindgat breekt, kan het verwijderen ervan een lastige klus worden. In sommige gevallen kan de schade zich uitbreiden tot buiten het schroefdraadgat en het gehele onderdeel onbruikbaar maken.
Daarom mogen beslissingen over de draadgrootte niet uitsluitend op de cyclustijd worden gebaseerd.
Tappen is over het algemeen efficiënt voor gestandaardiseerde schroefdraden en serieproductie, terwijl schroefdraadfrezen meer flexibiliteit biedt bij het aanpassen van de schroefdraadmaat en de gevolgen van gereedschapsbreuk kan beperken. Geen van beide processen is echter in alle gevallen beter. De juiste keuze hangt af van het materiaal, de geometrie van de schroefdraad, de diepte van het gat, de mogelijkheden van de machine, het gereedschap en de productie-eisen.
Bij Xtmade beschouwen we het tappen als een onderdeel van het totale CNC-bewerkingsproces. Inzicht in de wisselwerking tussen de machine, het snijgereedschap en het werkstuk is essentieel voor het ontwikkelen van een betrouwbare productieoplossing.
Waarom bij het draadsnijden in roestvrij staal zorgvuldig moet worden gekozen voor het juiste proces
Het bewerken van roestvrij staal kan een uitdaging vormen vanwege de relatief lage warmtegeleiding, de neiging tot koudversteviging en de kans op materiaalhechting aan de snijkant. Deze eigenschappen spelen met name een belangrijke rol bij het verspanen van binnenschroefdraad, waarbij de snijruimte beperkt is en de afvoer van spanen moeilijk verloopt.
Tijdens het tappen zijn meerdere snijkanten van het gereedschap tegelijkertijd in contact met het werkstuk. Naarmate de schroefdraaddiameter en de insnijddiepte toenemen, kan het snijkoppel aanzienlijk stijgen. Als de snijomstandigheden niet goed worden beheerst, kan de tap te zwaar worden belast, versnelde slijtage vertonen of breken.
De afvoer van spanen is een ander belangrijk aandachtspunt. In blinde gaten hebben spanen maar weinig ruimte om weg te komen. Als ze zich ophopen rond de snijkanten of bij de bodem van het gat, kan de snijweerstand toenemen en de beweging van het gereedschap belemmeren.
Ook slijtage van het gereedschap beïnvloedt de kwaliteit van de schroefdraad. Materiaalophoping en de vorming van een opgebouwde rand kunnen de effectieve snijgeometrie veranderen, wat leidt tot onregelmatige schroefdraadafmetingen en een slechte oppervlakteafwerking.
Om deze redenen vereist het maken van roestvrijstalen schroefdraad een afgestemde regeling van de snijsnelheid, de aanvoer, de smering, de gereedschapsgeometrie en de spaanafvoer. De keuze tussen tappen en draadfrezen is slechts een onderdeel van het proces.
Stijf tappen versus draadfrezen: hoe de processen werken
Hoewel bij beide processen inwendige schroefdraden worden vervaardigd, maken ze gebruik van verschillende machinebewegingen en besturingsmogelijkheden.
Stijf tappen: gesynchroniseerde beweging van spil en Z-as
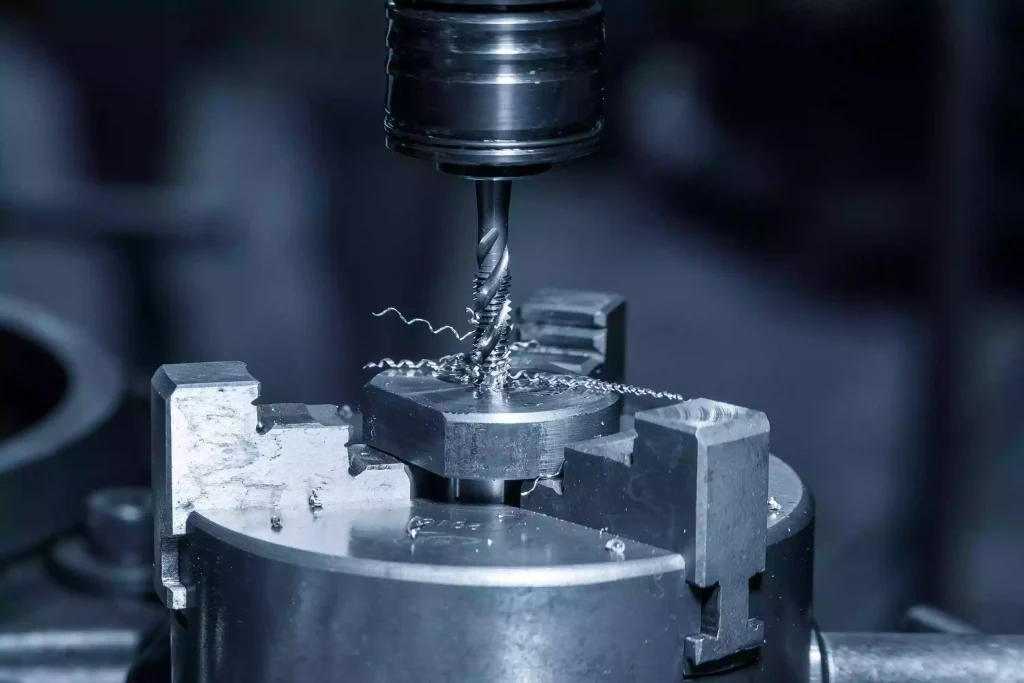
Stijf tappen is een veelgebruikte draadbewerking op CNC-bewerkingscentra. Tijdens de bewerking draait de tap terwijl hij zich axiaal in het voorgeboorde gat verplaatst. De Z-asvoeding moet, afhankelijk van de schroefdraadspoed, gesynchroniseerd blijven met de spindeldraaiing.
Bij het tappen van een M12 × 1,75-schroefdraad moet de Z-as bijvoorbeeld bij elke volledige omwenteling van de spil precies 1,75 mm naar voren bewegen. Zodra de geprogrammeerde diepte is bereikt, keert de spil van richting en moet de Z-as dezelfde steekverhouding aanhouden terwijl de tap zich terugtrekt.
Deze synchronisatie is van essentieel belang. Als de rotatie van de spil en de axiale beweging niet op elkaar zijn afgestemd, wordt de tap blootgesteld aan extra axiale belasting, wat kan leiden tot meer slijtage van het gereedschap en een groter risico op breuk.
Een geschikte opstelling voor het tapen van harde materialen vereist daarom een betrouwbare synchronisatie van de spil en voldoende koppel over het gehele toerentalbereik. Ook de gereedschapshouder speelt een rol. Synchrone taphouders met beperkte axiale compensatie kunnen kleine synchronisatiefouten helpen opvangen, maar ze kunnen een ontoereikende machinebesturing niet compenseren.
Schroeffrezen: gecoördineerde beweging langs de X-, Y- en Z-as
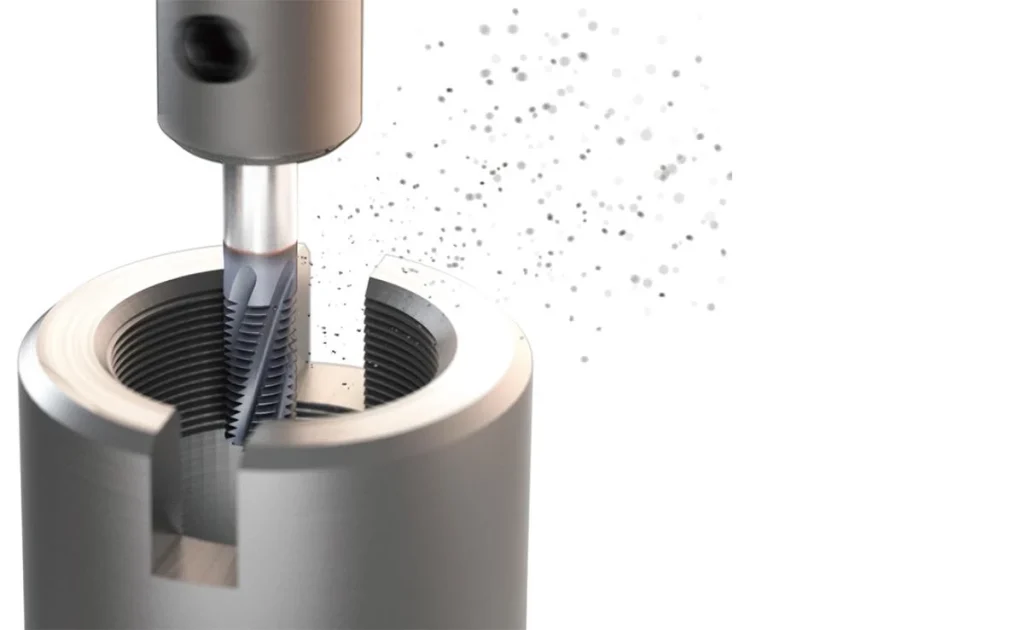
Bij draadfrezen wordt een andere methode toegepast. In plaats van rechtstreeks langs de as van het gat te bewegen, zoals bij een tap, draait een kleinere frees terwijl de machine het middelpunt ervan langs een spiraalvormig traject rond het gat leidt.
De diameter van de frees is kleiner dan de diameter van de binnendraad. Terwijl het gereedschap rond het gat beweegt, zorgen de X- en Y-assen voor de cirkelvormige beweging, terwijl de Z-as met de schroefdraadsteek vooruitgaat.
Bij een steek van 1,75 mm verplaatst het middelpunt van het gereedschap zich tijdens elke volledige omwenteling rond het gat 1,75 mm in de Z-richting.
In tegenstelling tot het tappen met een starre tap is het frezen van schroefdraad afhankelijk van gecoördineerde interpolatie in drie assen. Het CNC-besturingssysteem moet spiraalvormige interpolatie ondersteunen, en de CAM-software en de postprocessor moeten het juiste gereedschapspad genereren.
Een standaard verticaal bewerkingscentrum met drie assen kan conventionele binnendraadfreesbewerkingen uitvoeren wanneer de schroefdraadas evenwijdig loopt aan de spil. Vijfassige bewerking is voor deze bewerking niet per se noodzakelijk.
Het belangrijkste verschil is dus duidelijk: bij het starren tappen is een nauwkeurige synchronisatie tussen de spil en de as van belang, terwijl bij het draadfrezen een nauwkeurige, gecoördineerde asbeweging van belang is.
Mogelijkheden van bewerkingsmachines die van invloed zijn op de prestaties bij het draadsnijden
Het maximale spiltoerental en het nominaal vermogen van een werktuigmachine geven niet het volledige beeld weer. Verschillende draadsnijbewerkingen stellen verschillende eisen aan de spil, het besturingssysteem en de voedingsassen.
Het koppel van de spil is belangrijker dan de maximale snelheid
Bij het tappen van grotere schroefdraad in roestvrij staal vindt de bewerking vaak plaats bij relatief lage spiltoerentallen. Onder deze omstandigheden is het beschikbare spilkoppel bij de daadwerkelijke taptoerental belangrijker dan het maximale toerental dat in de specificaties van de machine wordt vermeld.
Een bewerkingscentrum met een maximale spiltoerental van 12.000 RPM levert bijvoorbeeld niet per se voldoende koppel bij de lagere toerentallen die nodig zijn voor het tappen met M12 in roestvrij staal.
De werkelijke koppelcurve moet worden getoetst aan de beoogde snijomstandigheden. Als de machine gebruikmaakt van een spindel met tandwielaandrijving, moet ook rekening worden gehouden met het gekozen overbrengingsbereik.
Bij het beoordelen van een machine voor een specifieke taptoepassing raden wij aan om het volgende te controleren:
- Het koppel van de spil bij de beoogde tap snelheid, in plaats van uitsluitend uit te gaan van het nominaal vermogen of het maximale toerental.
- Beschikbaar koppel in het geselecteerde versnellingsbereik, indien van toepassing.
- Uitstekende synchronisatie bij het tappen en uitstekende prestaties bij het omkeren van de spil.
- Compatibiliteit van de gereedschapshouder en de door de fabrikant van het snijgereedschap aanbevolen gebruiksvoorwaarden.
De meest betrouwbare manier om de capaciteit te beoordelen, is door de machinefabrikant de materiaalkwaliteit, de draadsspecificatie, de draaddiepte en de voorgestelde gereedschappen door te geven. Zo kunnen de daadwerkelijke prestaties van de spil worden getoetst aan de toepassing.
Interpolatienauwkeurigheid bij draadfrezen
Bij draadfrezen worden andere eisen gesteld aan de prestaties van de machine. Aangezien de frees een spiraalvormig traject volgt, moeten de X-, Y- en Z-assen synchroon bewegen en daarbij de geprogrammeerde geometrie behouden.
De interpolatienauwkeurigheid, de servorespons en de bewegingsstabiliteit kunnen allemaal van invloed zijn op de uiteindelijke afmetingen van de schroefdraad. Dit is met name van belang bij het bewerken van schroefdraden met een fijne spoed of schroefdraden met nauwe maattoleranties.
Een machine kan weliswaar een draadfreesprogramma uitvoeren zonder dat er een alarm wordt geactiveerd, maar dat betekent niet automatisch dat de afgewerkte schroefdraad aan de specificaties voldoet.
Er zijn daadwerkelijke snijproeven nodig om de belasting van het gereedschap, trillingen, de oppervlakteafwerking en de maatvastheid onder bewerkingsomstandigheden te beoordelen.
Toevoer van koelvloeistof en afvoer van spanen
De koelvloeistoftoevoer is een ander belangrijk aandachtspunt bij het verspanen van diepe of blinde schroefdraden in roestvrij staal.
Koelvloeistoftoevoer via de spil kan ervoor zorgen dat de koelvloeistof dichter bij de snijzone komt wanneer deze wordt gebruikt in combinatie met geschikt gereedschap. Afhankelijk van de geometrie van het gat en de snijomstandigheden kan dit de koeling en de afvoer van spanen verbeteren.
De koelvloeistofdruk alleen kan echter niet elk probleem met de spaanafvoer oplossen. Er moet ook rekening worden gehouden met de geometrie van de gereedschapsgroeven, de snijparameters, de diepte van het gat en de spaanafvoer.
Voor een stabiel draadproces is het noodzakelijk dat al deze factoren op elkaar zijn afgestemd.
Wanneer moet je kiezen voor tappen of draadfrezen?
Welk proces het meest geschikt is, hangt af van de eisen die aan het onderdeel worden gesteld, en niet zozeer van een algemene voorkeur voor een bepaalde bewerkingsmethode.
Wanneer tikken de betere keuze is
Tappen is vaak de voorkeursoptie voor productieseries met veel identieke schroefdraadgaten, mits de machine beschikt over voldoende synchronisatie, spindelmoment en spaanafvoercapaciteit.
Het belangrijkste voordeel is de productiviteit. Een tap kan de volledige schroefdraad in één enkele axiale bewerking snijden, waardoor deze methode efficiënt is voor gestandaardiseerde schroefdraadmaten en repetitieve productie.
Het proces is bovendien relatief eenvoudig te programmeren, en standaard tappen zijn overal verkrijgbaar in verschillende materialen, coatings en geometrieën.
Voor roestvrijstalen onderdelen moet de tap echter worden gekozen op basis van de materiaalkwaliteit, de schroefdraadgeometrie, het type gat en de eisen inzake spaanafvoer. Bij blinde gaten is bijzondere aandacht vereist, omdat de tap voldoende ruimte nodig heeft voor de snijafschuining en de spaanafvoer.
Als de vereiste totale schroefdraaddiepte te dicht bij de bodem van het geboorde gat ligt, neemt het risico op spaanafzetting en gereedschapsbreuk toe. De boordiepte en de tapstrategie moeten daarom gezamenlijk worden beoordeeld.
Wanneer draadfrezen de voorkeur verdient
Schroefdraadfrezen is een aantrekkelijke optie wanneer het breken van een gereedschap een groot financieel risico met zich meebrengt, wanneer de afmetingen van de schroefdraad moeten worden aangepast of wanneer het onderdeel aan strenge bewerkingsvereisten moet voldoen.
Omdat de frees kleiner is dan het gat, is een afgebroken schroefdraadfrees doorgaans gemakkelijker te verwijderen dan een afgebroken tap die vastzit in een schroefdraadgat. Dit kan met name van groot belang zijn bij dure onderdelen die al verschillende bewerkingsstappen hebben ondergaan.
Bij het frezen van schroefdraad is er ook flexibiliteit wat betreft de schroefdraaddiameter. Binnen de ontwerpbeperkingen van de frees kunnen verschillende schroefdraaddiameters worden geproduceerd door het geprogrammeerde gereedschapspad aan te passen, in plaats van voor elke diameter een andere tap te gebruiken.
Draadfrezen is echter niet automatisch voordeliger. Het kan langere bewerkingscycli, geavanceerdere CAM-programmering en extra controle van de gereedschapspaden vereisen.
Bij grote productiehoeveelheden met gestandaardiseerde schroefdraden kan het tappen nog steeds lagere totale productiekosten opleveren.
De twee processen vergelijken
| Evaluatie | Tappen van harde materialen | Schroefdraadfrezen |
| Machinebeweging | Gesynchroniseerde spil en Z-as | Gecoördineerde X-, Y- en Z-assen |
| Typische cyclustijd | Over het algemeen korter | Over het algemeen langer |
| Machinevereisten | Mogelijkheid tot het tappen van stijve materialen | Spiraalvormige interpolatie |
| Spilkoppel | Belangrijk, vooral bij langere schroefdraden | Moet de snijbelasting van de snijder kunnen dragen |
| Aanpassing van de schroefdraadmaat | Hiervoor is meestal een andere kraan nodig | Kan via het gereedschapspad worden aangepast |
| Bewerking van blinde gaten | Vereist zorgvuldig beheer van de spaan- en bodemspeling | Er is ruimte voor het gereedschap en afvoer van spanen nodig |
| Breuk van gereedschap | Kapotte kranen kunnen lastig te verwijderen zijn | Gebroken snijbladen zijn over het algemeen gemakkelijker te verwijderen |
| Typische toepassingen | Herhaaldelijke, gestandaardiseerde schroefdraadbewerking | Hoogwaardige onderdelen en toepassingen waarbij flexibiliteit qua afmetingen vereist is |
Blinde gaten, diepe schroefdraad en andere aandachtspunten bij de verspaningsbewerking
Zelfs met de juiste machine en het juiste snijgereedschap kan de kwaliteit van de schroefdraad worden beïnvloed door details in het ontwerp van het onderdeel en de bewerkingsvolgorde.
Zorg voor voldoende vrije ruimte aan de onderkant van blinde gaten
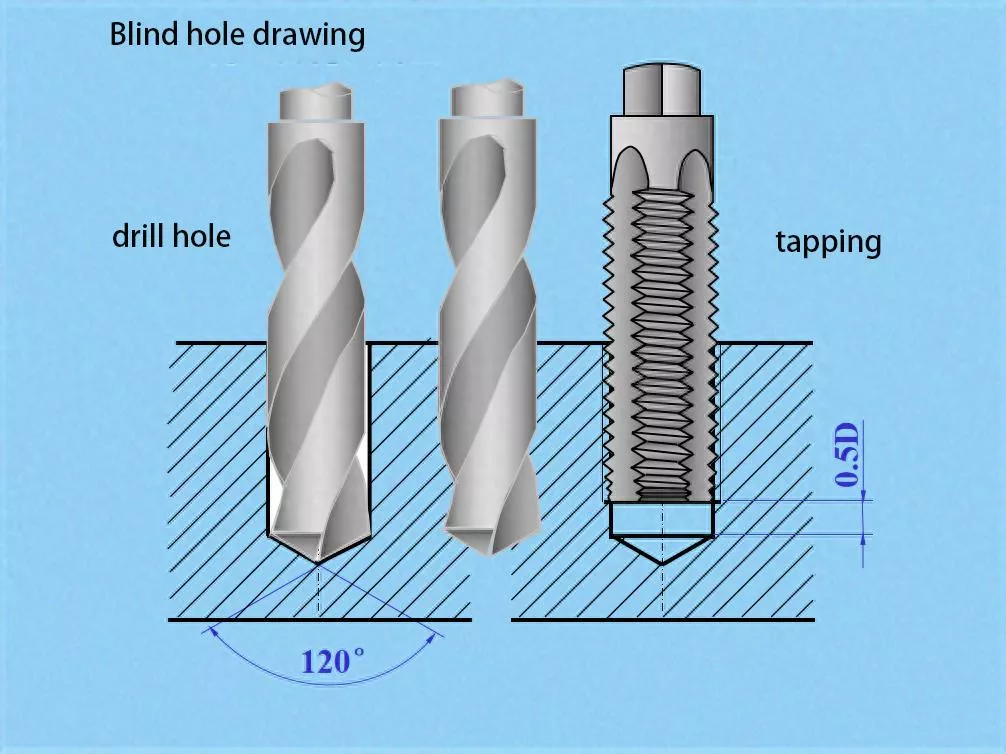
De opgegeven totale schroefdraaddiepte is niet hetzelfde als de vereiste boordiepte.
Tijdens het tappen is extra ruimte nodig voor de snijafschuining van de tap, de afvoer van spanen en het veilig terugtrekken van het gereedschap. Als de beschikbare diepte onvoldoende is, kan de tap te veel weerstand ondervinden voordat de vereiste schroefdraaddiepte is bereikt.
Bij het draadfrezen gelden andere eisen wat betreft de vrije ruimte, maar het gereedschap heeft nog steeds voldoende ruimte nodig voor zijn snijlengte en de spiraalvormige in- en uitloopbewegingen.
Voordat de bewerking wordt geprogrammeerd, moeten de volgende afmetingen worden gecontroleerd:
- Vereiste totale schroefdraaddiepte.
- Boor diameter en werkelijke boordiepte.
- Geometrie van de boorputbodem en beschikbare speling.
- Effectieve snijlengte van het geselecteerde gereedschap.
- In- en uitstapruimte voor het geprogrammeerde gereedschapspad.
Deze overwegingen zijn met name van belang bij diepe blinde gaten, waarbij zelfs een kleine programmeer- of maatfout de betrouwbaarheid van de bewerking kan beïnvloeden.
Begrijp het verschil tussen de gereedschapsvoeding en de voeding naar het midden van het snijgereedschap
Een detail dat bij het draadfrezen vaak over het hoofd wordt gezien, is het verschil tussen de voedingssnelheid van de snijkant en de geprogrammeerde voedingssnelheid van het midden van de frees.
Bij het frezen van inwendige schroefdraden volgt het midden van de frees een kleinere cirkelbaan dan de snijkant langs het schroefdraadprofiel. Daardoor leggen de twee banen bij dezelfde hoekverplaatsing verschillende afstanden af.
Gereedschapfabrikanten kunnen de snijvoeding specificeren op basis van de snijkant of het schroefdraadprofiel, terwijl CAM-software de geprogrammeerde voeding kan berekenen op basis van het midden van het snijgereedschap.
Deze waarden zijn niet altijd onderling uitwisselbaar.
Als de aanbevolen aanvoer van de snijkant direct wordt ingevoerd als de aanvoer van het midden van het snijgereedschap, zonder de juiste compensatie, kunnen de werkelijke snijomstandigheden afwijken van de beoogde waarden.
Controleer, voordat u het programma uitvoert, hoe het CAM-systeem de voedingssnelheden berekent en of de postprocessor de juiste compensatie toepast.
Koeling en spaanafvoer moeten samen worden bekeken
Roestvrij staal kan lange, kleverige spanen vormen die moeilijk te verwijderen zijn uit krappe snijruimtes.
Bij het tappen moet de geometrie van het gereedschap worden gekozen op basis van het feit of het om een doorgaand of een blind gat gaat. Spiraalgetapte tappen worden doorgaans aanbevolen voor blinde gaten, omdat ze de spanen naar boven afvoeren, terwijl andere groefontwerpen, afhankelijk van de spanenvorming en het materiaal, wellicht geschikter zijn voor doorgaande gaten.
Ook bij het frezen van schroefdraad is een effectieve spaanafvoer noodzakelijk. Als er spanen vast komen te zitten tussen de frees en de wand van het gat, kunnen deze opnieuw worden bewerkt, wat de slijtage van het gereedschap vergroot en het oppervlak van de schroefdraad aantast.
Bij de bewerkingsstrategie moet daarom rekening worden gehouden met de geometrie van het gereedschap, de koelvloeistoftoevoer, de snijparameters en het ontwerp van het gereedschapspad, in plaats van uitsluitend te vertrouwen op aanpassingen van het spindeltotaal.
Hoe de kwaliteit van afgewerkte schroefdraad te controleren
Het voltooien van het draadsnijden betekent niet noodzakelijkerwijs dat het onderdeel aan de eisen van de tekening voldoet.
Bij roestvrijstalen klephuizen en precisie-mechanische onderdelen moet rekening worden gehouden met de afmetingen van de schroefdraad, de vorm van de schroefdraad, de oppervlakteafwerking en de functionele passing.
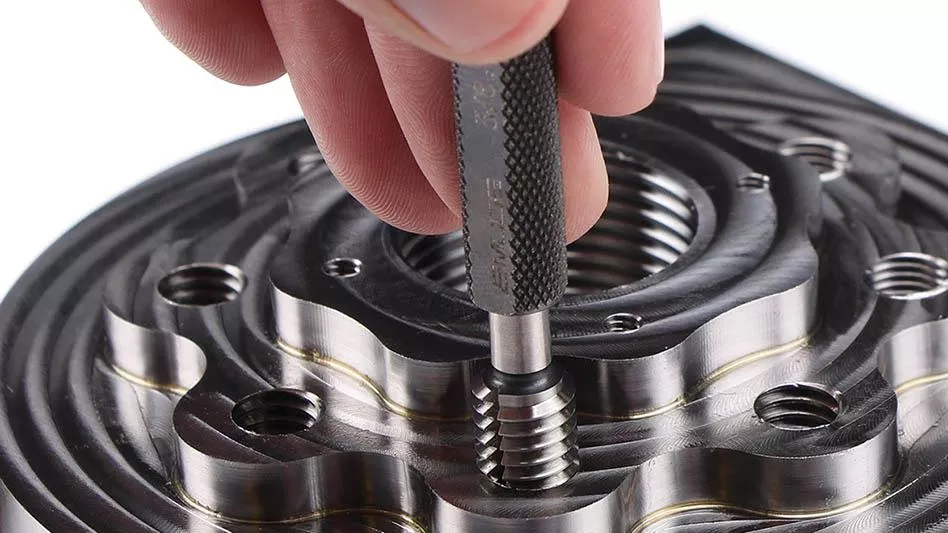
Controle van schroefdraadplugmeters
Go- en No-Go-schroefdraadplugmeters worden vaak gebruikt om te controleren of de binnenschroefdraad aan de eisen voldoet.
De Go-kaliber controleert of de schroefdraad de vereiste functionele aangrijping kan bereiken, terwijl de No-Go-kaliber controleert of de schroefdraad de geldende maatgrenzen overschrijdt.
Bij de inspectie moet worden voldaan aan de relevante schroefdraadnorm en de acceptatie-eisen. Het feit dat een meetinstrument in het gat past, bewijst op zich nog niet dat alle schroefdraadkenmerken correct zijn.
Schroefdraadsteek, diameter en profiel
Voor toepassingen met strengere eisen aan de schroefdraad moeten mogelijk ook de steekdiameter, de steek en het schroefdraadprofiel worden beoordeeld.
Afwijkingen in de afmetingen kunnen leiden tot een te hoge montagekracht, losse passing of onbetrouwbare verbindingen, zelfs als de schroefdraad er op het eerste gezicht in orde uitziet.
Schroefdraaddiepte, afschuiningen en bramen
De effectieve schroefdraaddiepte moet voldoen aan de specificaties in de tekening. Ook moeten de inloopafschuining, bramen en de beginpositie van de schroefdraad worden gecontroleerd.
Bij klephuizen moet bijzondere aandacht worden besteed aan de onderlinge verhouding tussen schroefdraadgaten, interne doorgangen en elkaar kruisende boringen. Bramen of bewerkingsschade in deze gebieden kunnen de vloeistofstroom of de latere montage belemmeren.
Controle van de functionele montage en afdichting
Bij schroefdraadverbindingen waarvoor afdichtingseisen gelden, kan het nodig zijn de maatcontrole aan te vullen met een montagetest of een lektest.
Het feit dat een schroefdraad aan de maatvoeringseisen voldoet, garandeert niet automatisch dat de gehele verbinding goed afdicht. Er moet ook rekening worden gehouden met het afdichtingsontwerp, de bijbehorende onderdelen en de gebruiksomstandigheden.
Het ontwikkelen van een draadstrategiegedachte rondom het ontwerp van het onderdeel
Bij precisie-CNC-bewerkingen mag het snijden van schroefdraad niet als een op zichzelf staande bewerking worden beschouwd. Het moet worden geïntegreerd in de totale bewerkingsvolgorde.
Een roestvrijstalen klephuis kan bijvoorbeeld meerdere bewerkingen vereisen, waaronder het voorbereiden van het ruwmateriaal, het bewerken van referentiepunten, profielfrezen, boren, het bewerken van inwendige doorgangen, het snijden van schroefdraad en de eindcontrole.
Als bij de procesplanning geen rekening wordt gehouden met de vereisten voor het tappen, kunnen er later problemen ontstaan, zoals onvoldoende boordiepte, beperkte toegankelijkheid voor het gereedschap, slechte spaanafvoer of moeilijke inspectieomstandigheden.
Bij Xtmade begint onze aanpak van procesplanning bij de daadwerkelijke geometrie van het onderdeel en de technische vereisten.
Allereerst wordt de tekening bekeken om de specificaties van de schroefdraad, de spoed, de tolerantieklasse, de diepte van het gat en de relatie tussen de schroefdraadelementen en andere bewerkte oppervlakken vast te stellen.
Vervolgens worden het materiaal en de bewerkingsomstandigheden beoordeeld om te bepalen of hardtappen of draadfrezen geschikter is. Voor standaardproductiedraden kan tappen de voorkeur genieten, terwijl bij hoogwaardige onderdelen of toepassingen met een groter risico op gereedschapsbreuk draadfrezen de voorkeur kan hebben.
Het geselecteerde proces wordt vervolgens afgestemd op de beschikbare machinecapaciteiten, snijgereedschappen, houders, koelsystemen en programmeervereisten.
Ten slotte worden proefbewerkingen en inspecties uitgevoerd om het proces te valideren. De snijstabiliteit, spaandervorming, slijtage van het gereedschap, cyclustijd en afmetingen van de afgewerkte schroefdraad moeten allemaal worden beoordeeld voordat het proces wordt vrijgegeven voor serieproductie.
De beste bewerkingsstrategie is niet per se de meest geavanceerde. Het is de strategie die consequent voldoet aan de eisen van de tekening en tegelijkertijd een redelijk evenwicht biedt tussen productiviteit, kwaliteit en productiekosten.
Xtmade: CNC-bewerkingsoplossingen voor precisieonderdelen met schroefdraad
Schroefdraadelementen vormen misschien slechts een klein deel van een onderdeel, maar ze kunnen een aanzienlijke invloed hebben op de montageprecisie, de betrouwbaarheid van de verbinding en de algehele productprestaties.
Xtmade biedt maatwerk op het gebied van CNC-precisiebewerking voor klanten die werken op basis van bestaande technische tekeningen, CAD-bestanden, monsters en technische specificaties.
Bij roestvrijstalen klephuizen en andere precisieonderdelen met schroefdraad houden we rekening met alle productie-eisen, in plaats van een verspaningsproces te kiezen op basis van alleen de specificaties van de schroefdraad.
Bij onze beoordeling van het productieproces houden we rekening met de geometrie van het onderdeel, de materiaaleigenschappen, de bewerkingsvolgorde, de mogelijkheden van de machine, de keuze van het gereedschap en de inspectie-eisen. Afhankelijk van de toepassing kunnen tappen, draadfrezen en andere geschikte bewerkingsmethoden worden beoordeeld als onderdeel van het totale procesplan.
Kwaliteitscontrole is ook geïntegreerd in het productieproces, waarbij de inspectiemethoden worden gekozen op basis van de vereisten in de tekeningen en de kritieke kenmerken van de onderdelen.
Als u roestvrijstalen klephuizen, precisie-mechanische koppelingen of andere CNC-gefreesde onderdelen met complexe schroefdraadelementen ontwikkelt, stuur ons dan uw technische tekeningen, samen met de materiaalkwaliteit, de specificaties van de schroefdraad, de vereiste schroefdraaddiepte en de verwachte bestelhoeveelheid.
Ons team kan de productie-eisen beoordelen, de haalbaarheid van het proces evalueren en een voorstel voor de bewerking en kwaliteitscontrole opstellen op basis van het daadwerkelijke ontwerp van uw onderdeel.

