
Precisiebewerking van motorassen voor nieuwe energievoertuigen: processen en casestudies
De aandrijfmotor is een cruciaal onderdeel van de aandrijflijn van een voertuig op nieuwe energie. Als belangrijk onderdeel van de motorassemblage ondersteunt de motoras de rotorkern, houdt deze op zijn plaats en brengt tijdens het bedrijf het koppel over. De maatnauwkeurigheid, geometrische toleranties en oppervlaktekwaliteit ervan hebben een directe invloed op de montageprecisie, de rotatiestabiliteit en de bedrijfszekerheid.
In vergelijking met conventionele aandrijfassen hebben motorassen van voertuigen op nieuwe energiebronnen vaak een complexere geometrie, met onder meer uitwendige spline-vertandingen, spiebanen, diepe gaten, getrapte diameters en precisielagertappen. Afhankelijk van het ontwerp kunnen deze kenmerken meerdere bewerkingsstappen vereisen om de vereiste afmetingen en positienauwkeurigheid te bereiken.
De precisiebewerking van motorassen voor voertuigen op nieuwe energiebronnen omvat een combinatie van CNC-draaien, boren, splinebewerking, spiebaanfrezen en slijpen. In dit artikel worden drie representatieve asconfiguraties onder de loep genomen, worden de bewerkingsvereisten toegelicht en worden de belangrijkste kwaliteitscontroles besproken die bij de productie van deze onderdelen een rol spelen.
Structurele kenmerken van motorassen voor nieuwe energievoertuigen
De constructie van motorassen varieert afhankelijk van het motorontwerp, de montage-eisen en de methoden voor koppeloverdracht. Vanuit productieoogpunt brengen holle en massieve assen verschillende uitdagingen met zich mee op het gebied van stijfheid, toegankelijkheid voor bewerking en maatvoering.
Holle motorassen voor Nieuwe energie
Holle motorassen worden gebruikt in toepassingen waarbij het verminderen van de roterende massa van belang is. Hun inwendige boringen kunnen bovendien aan specifieke constructieve of functionele eisen voldoen.
Door de verminderde wanddikte zijn deze assen gevoeliger voor klemdruk en snijkrachten. Overmatige kracht kan vervorming veroorzaken, terwijl ongeschikte bewerkingsomstandigheden kunnen leiden tot trillingen en maatafwijkingen. De nauwkeurigheid van de binnenboring is een ander belangrijk aandachtspunt, met name wanneer de as van de boring een bepaalde relatie moet behouden ten opzichte van de buitenoppervlakken van de as.
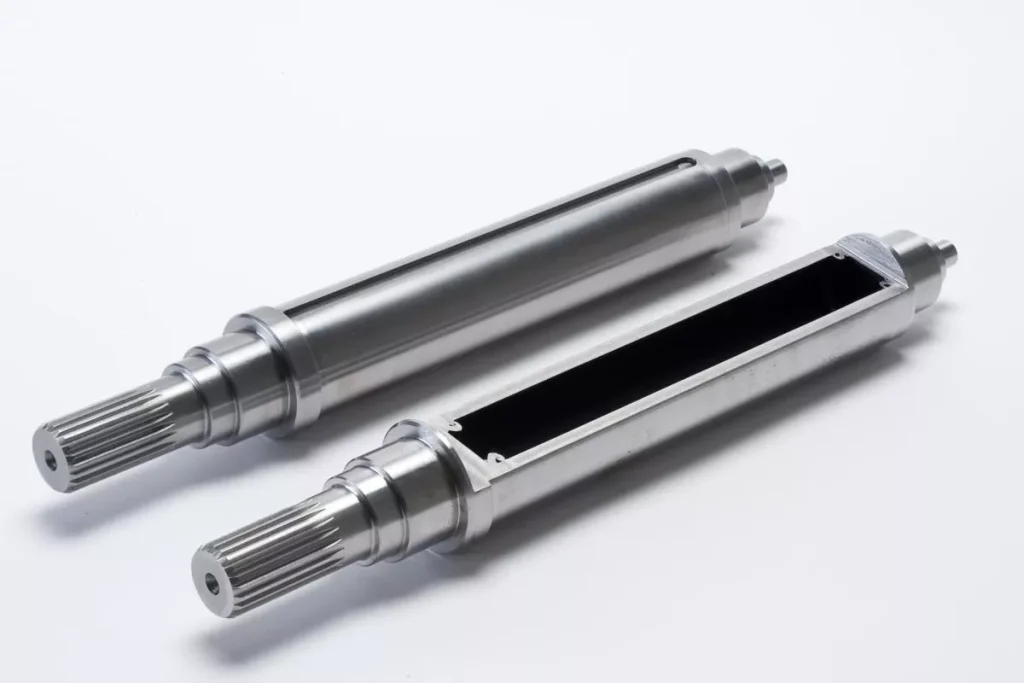
Massieve motorassen voor Nieuwe energie
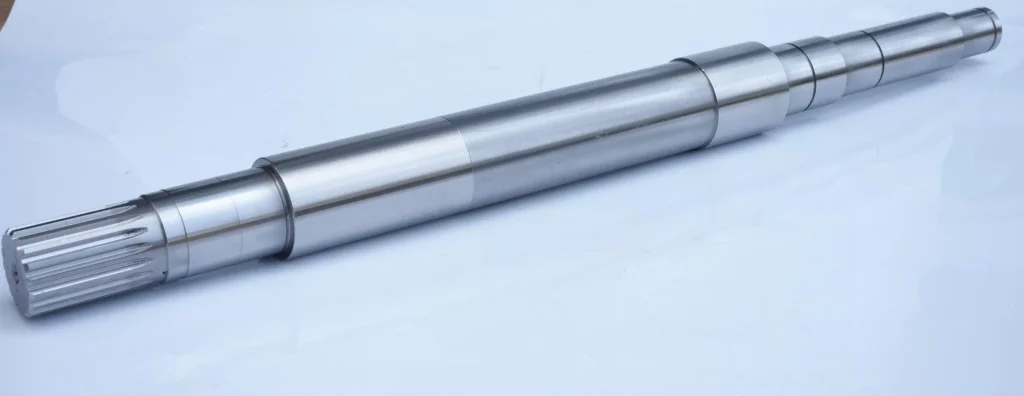
Massieve motorassen hebben een doorlopende materiaaldoorsnede en bieden over het algemeen een grotere stijfheid tijdens de bewerking. Typische kenmerken zijn onder meer getrapte diameters, lagertappen, uitwendige spiebanen en spiekanalen.
Hoewel massieve assen over het algemeen gemakkelijker te ondersteunen zijn dan holle uitvoeringen, vereisen hun functionele kenmerken toch een nauwkeurige positionering ten opzichte van elkaar. Met name de onderlinge verhouding tussen lagertappen, spline-tanden en spiebanen is van invloed op de uitlijning tijdens de montage en de koppeloverdracht. Het is daarom van essentieel belang dat gedurende het gehele productieproces consistente bewerkingsreferenties worden gehandhaafd.
Belangrijkste bewerkingsprocessen voor motorassen
De bewerkingsmethode hangt af van de tekening van de as, het materiaal, de toestand van het ruwe stuk, de warmtebehandeling, de tolerantie-eisen en het productievolume. De volgende bewerkingen worden vaak toegepast bij de productie van motorassen.
CNC-draaien
CNC-draaien vervaardigt de belangrijkste uitwendige kenmerken van motorassen, waaronder getrapte diameters, lagertappen, schouders en eindvlakken. Bij lange of holle assen zijn de stijfheid van de werkstukopspanning en de beheersing van de snijkrachten van bijzonder groot belang om doorbuiging en maatafwijkingen te voorkomen. Het voor- en nabewerken worden doorgaans afzonderlijk uitgevoerd, waarbij indien nodig voldoende bewerkingsspeling wordt aangehouden voor het daaropvolgende slijpen.
Boren en diepgatbewerking
Boren en diepgatbewerking worden gebruikt om inwendige boringen in holle motorassen te vervaardigen. Naarmate de gatdiepte toeneemt, worden de afvoer van spanen, de geleiding van het gereedschap en de toevoer van koelvloeistof steeds uitdagender. Afhankelijk van de afmetingen van de boring en de nauwkeurigheidseisen kan worden gekozen voor gunboren of BTA-boren. Belangrijke overwegingen zijn onder meer de boringdiameter, de rechtheid, de oppervlakteafwerking en de positionele relatie tussen de inwendige boring en de uitwendige asoppervlakken.
Bewerking van splines
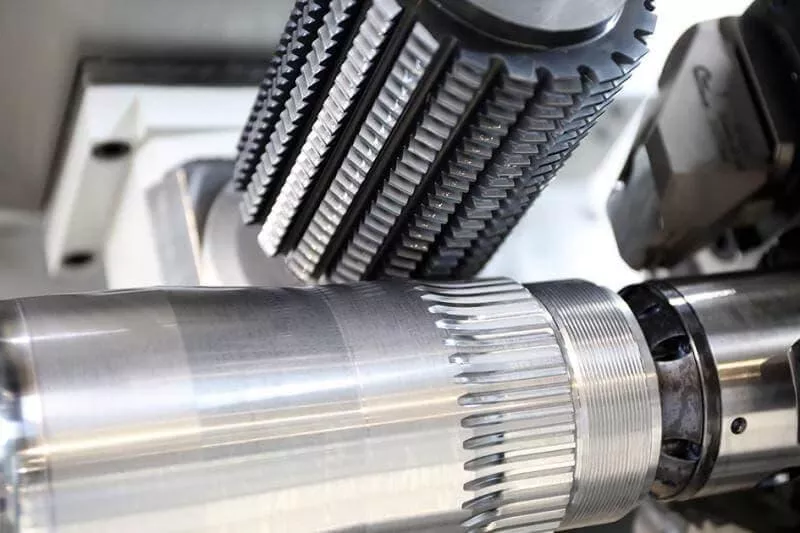
Externe spline-tandwielen zorgen voor de krachtoverbrenging tussen de motoras en de daaraan gekoppelde onderdelen. Afhankelijk van het spline-profiel, het aantal tanden, de nauwkeurigheidseisen en het productievolume kunnen geschikte bewerkingsmethoden bestaan uit het frezen, vormfrezen of hobbelen van de spline. De tanddikte, de profielnauwkeurigheid en de uitlijning van de spline ten opzichte van het referentiepunt van de as zijn belangrijke factoren die van invloed zijn op de uiteindelijke passing en de prestaties van de krachtoverbrenging.
Frezen van spiebanen
Spiebanen zorgen voor een mechanische verbinding tussen de as en de bijbehorende onderdelen door middel van een spie. CNC-frezen wordt vaak gebruikt om de vereiste breedte, diepte, lengte en positie van de spiebanen te realiseren. Bij assen met twee of meer spiebanen moet ook de hoekindexering worden geregeld om de juiste uitlijning tussen de spiebanen en andere functionele kenmerken te waarborgen.
Kartelen en spline-walsen
Bij kartelen worden speciale rollen gebruikt om door middel van plastische vervorming oppervlaktepatronen te vormen, meestal om grip te bieden of om aan specifieke eisen voor oppervlaktecontact te voldoen. Splinewalsen is een ander proces waarbij gevormde matrijzen spline-tanden vormen door middel van gecontroleerde materiaalverplaatsing. Dit kan geschikt zijn voor bepaalde materialen en productievolumes, afhankelijk van de geometrie van de spline en de maatvoeringseisen. Geen van beide processen is voor elk ontwerp van een motoras vereist.
CNC-cilindrisch slijpen
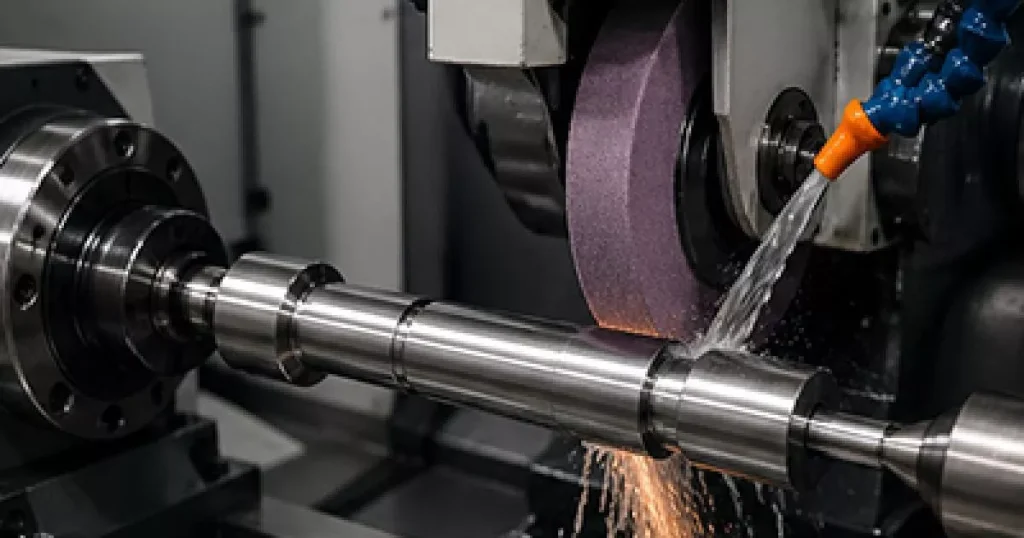
CNC-cilindrisch slijpen wordt gebruikt voor de afwerking van kritische buitendiameters, met name lagertappen en precisiepasvlakken. Hiermee kunnen strengere maattoleranties, een betere rondheid en een betere oppervlakteafwerking worden bereikt dan met draaien alleen mogelijk is. De slijpparameters, de toestand van de slijpschijf en de koelvloeistofregeling moeten zorgvuldig worden beheerd om thermische schade, slijpbrandwonden en oppervlaktefouten te voorkomen.
Analyse van de bewerking van drie configuraties van motorassen
De volgende drie configuraties zijn veelvoorkomende combinaties van holle of massieve asconstructies en externe overbrengingselementen. De bewerkingsprocedures hiervoor moeten worden vastgesteld op basis van de daadwerkelijke tekeningen, materialen, de toestand van de ruwe stukken, de warmtebehandeling en de tolerantie-eisen.
Holle motoras met uitwendige spiebanen en een diep inwendig gat
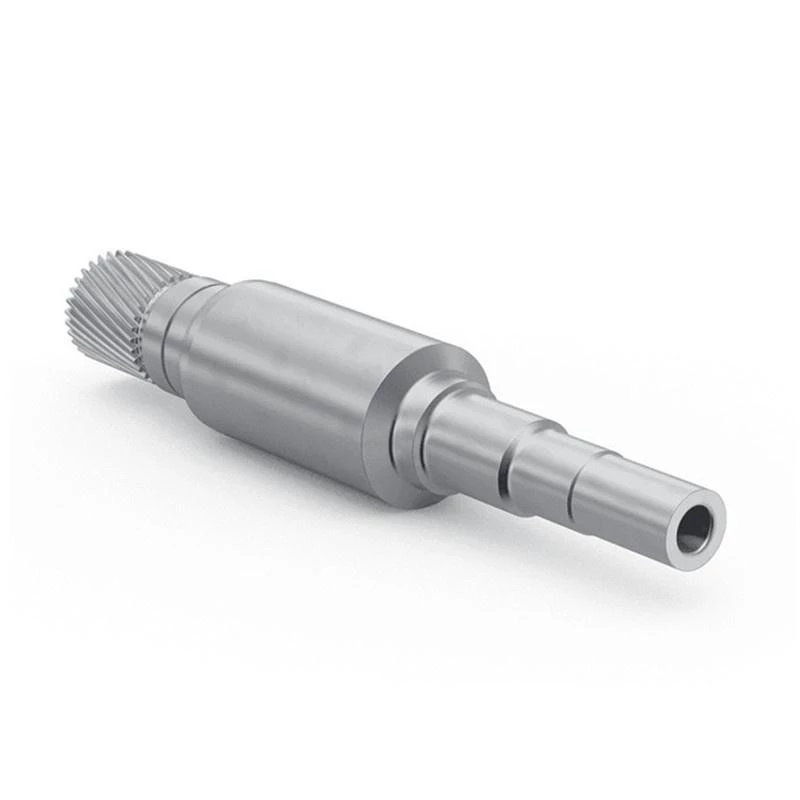
Deze configuratie combineert een uitwendige spline met een centrale inwendige boring. De uitwendige spline fungeert als koppeloverdrachtsinterface, terwijl de diepe boring de holle structuur van de as vormt.
De grootste uitdaging bij de productie is het handhaven van de positionele relatie tussen de binnenboring en de functionele buitenoppervlakken. Bij het boren van diepe gaten zijn een effectieve spaanafvoer en een goede geleiding van het gereedschap vereist om afwijkingen in de boring te voorkomen. Tegelijkertijd maakt de verminderde wanddikte de as gevoeliger voor klemkrachten en vervorming door het snijden.
Een typisch bewerkingsplan kan bestaan uit het voorbereiden van het ruwe stuk, het bewerken van de inwendige boring en de uitwendige referentievlakken, het draaien van de getrapte buitendiameters en het aanbrengen van de uitwendige spline. De exacte volgorde moet worden bepaald aan de hand van de tekening en de vereiste referentiepuntrelaties. Kritische buitendiameters kunnen na warmtebehandeling of andere tussenbewerkingen cilindrisch worden geslepen.
Bij de inspectie moet de nadruk liggen op de diameter en de rechtheid van de boring, de nauwkeurigheid van de buitendiameter, de geometrie van de spline en de positionele relatie tussen de boring en de buitenoppervlakken van de as.
Holle motoras met uitwendige spiebanen, een spiebaan en een diep inwendig gat
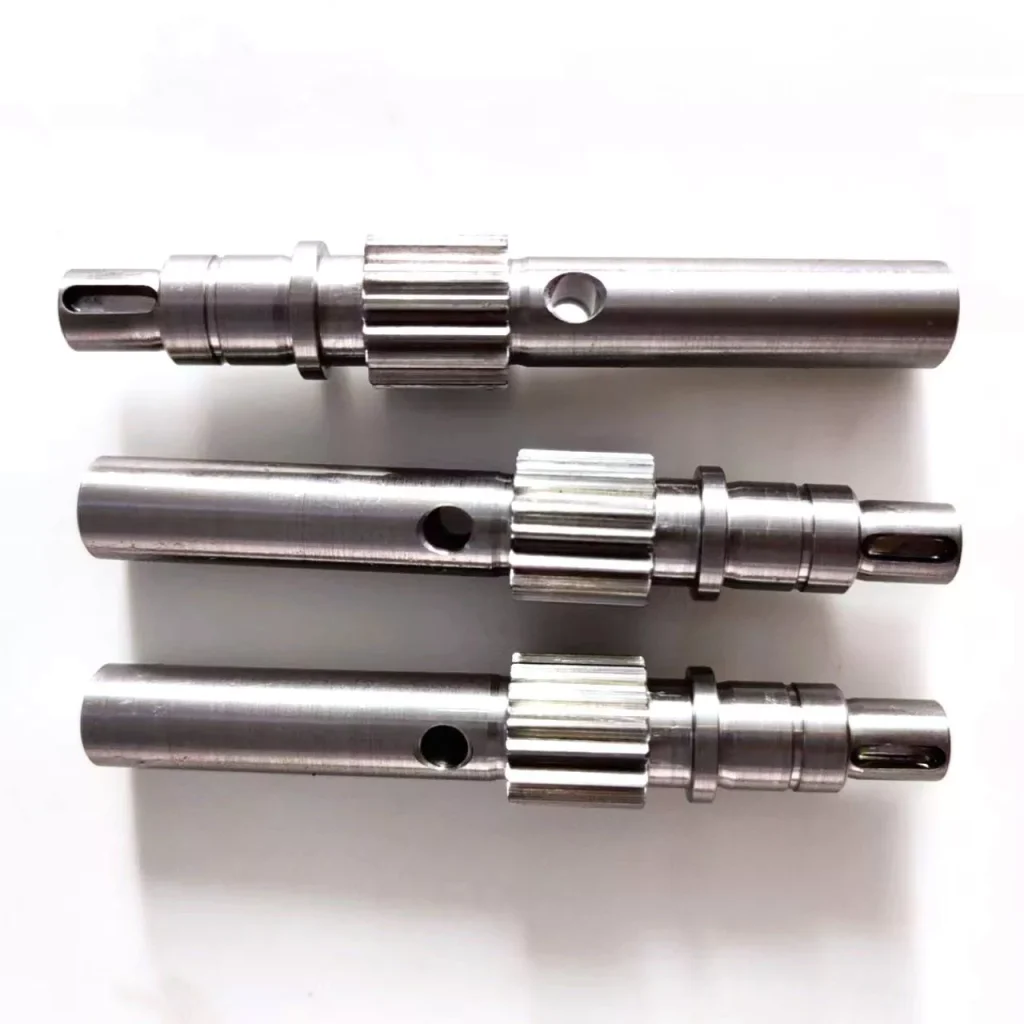
Dit ontwerp combineert drie belangrijke kenmerken: een holle binnenstructuur, een uitwendige spline en een spiebaan. In vergelijking met de eerste configuratie zorgt de extra spiebaan voor een extra positioneringseis en vergroot deze de complexiteit van de bewerkingsopstelling.
De binnenboring moet de vereiste geometrie behouden zonder dat dit leidt tot buitensporige variaties in wanddikte. De buitenste spline moet voldoen aan de gespecificeerde eisen voor tandprofiel en passing, terwijl de spiebaan de juiste breedte, diepte, lengte en hoekpositie moet behouden.
Een typisch bewerkingsproces kan bestaan uit het voorbereiden van de ruwe werkstukken, boren of diepgatbewerking, CNC-draaien, splinebewerking en het frezen van spiebanen. De volgorde van de splinebewerking en het frezen van de spiebaan hangt af van de opspanstrategie en de referentiestructuur die in de tekening is gespecificeerd. Als de spiebaan na de spline wordt bewerkt, moet de opspanning zorgen voor een betrouwbare hoekpositionering ten opzichte van de spline-tanden.
De inspectie moet betrekking hebben op de binnendiameter, de asdiameters, de afmetingen van de spline en de geometrie van de spiebaan. Er moet bijzondere aandacht worden besteed aan de hoekverhouding tussen de spiebaan en de spline, evenals aan de uitlijning van de interne en externe kenmerken.
Massieve motoras met uitwendige spiebanen en twee spiebanen
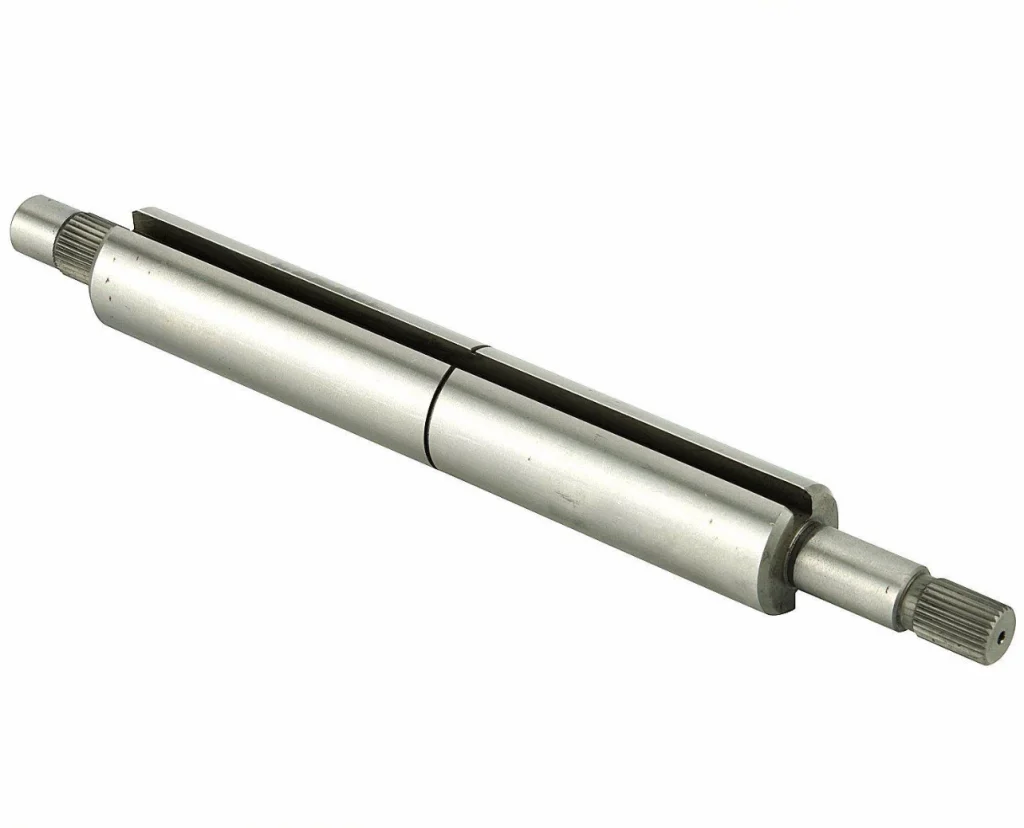
In tegenstelling tot de vorige twee uitvoeringen heeft deze as een massieve constructie en hoeft er geen diepgatbewerking aan de binnenkant te worden uitgevoerd. De belangrijkste kenmerken zijn de uitwendige spline en de twee spiebanen, die verschillende mechanische koppelingsmogelijkheden bieden.
De massieve dwarsdoorsnede zorgt over het algemeen voor een betere stijfheid tijdens de bewerking. De twee spiebanen stellen echter een extra eis aan de hoekpositie. Beide spiebanen moeten aan de voorgeschreven afmetingen voldoen en de juiste oriëntatie ten opzichte van elkaar en het referentiepunt van de as behouden.
Een typisch fabricageproces kan bestaan uit het CNC-draaien van de asdiameters en schouders, het bewerken van de uitwendige spline en het frezen van de twee spiebanen. Afhankelijk van de tekening kunnen de spiebanen worden bewerkt met behulp van een verdeelopspanning, een CNC-draaias of een andere geschikte positioneringsmethode. Voor kritieke lagertappen kan een daaropvolgend cilindrisch slijpen nodig zijn.
Bij de kwaliteitscontrole moeten het splineprofiel en de passing, de breedte en diepte van de spiebaan, de hoekafstand tussen de twee sleuven en de slingering van de functionele asoppervlakken worden gecontroleerd. Consistente referentiepunten zijn belangrijk om positioneringsfouten tussen afzonderlijke bewerkingsopstellingen te voorkomen.
Belangrijke kwaliteitscontrole bij de bewerking van motorassen
De kwaliteit van een motoras hangt niet alleen af van de nauwkeurigheid van de afzonderlijke kenmerken, maar ook van de geometrische verhoudingen daartussen. De controle moet daarom worden gebaseerd op de functionele afmetingen en geometrische toleranties die in de technische tekening zijn gespecificeerd.
Maatnauwkeurigheid
Asdiameters, getrapte delen, lagertappen en inwendige boringen moeten voldoen aan de voorgeschreven maattoleranties. Voor het controleren van deze afmetingen kunnen buitenmicrometers, boringmeters en andere geschikte precisiemeetinstrumenten worden gebruikt.
Bij precisielagertappen en pasvlakken moet bij de keuring ook rekening worden gehouden met rondheid en cilindrischheid, in plaats van uitsluitend uit te gaan van diametermetingen.
Concentriciteit en slingering
De verhouding tussen de functionele oppervlakken van de as is van cruciaal belang voor een stabiele rotatie en een nauwkeurige montage. Buitendiameters, lagertappen, spiebanen en binnenboringen moeten mogelijk een vastgelegde geometrische verhouding behouden ten opzichte van de gekozen referentieas.
Met een slingermeting kan de afwijking van een oppervlak tijdens rotatie ten opzichte van een referentieas worden beoordeeld. Concentriciteit, positie en totale slinger zijn verschillende geometrische controleparameters; de inspectiemethode moet daarom aansluiten bij de daadwerkelijke tekeningsvereisten, in plaats van deze termen als onderling uitwisselbaar te beschouwen.
Oppervlakteruwheid
Lagerschalen en andere pasvlakken vereisen vaak een gecontroleerde oppervlakteruwheid om een goed contact en een correcte montage te waarborgen. De parameters voor draaien en slijpen moeten worden gekozen op basis van het materiaal, de maattolerantie en de gespecificeerde afwerking.
Na het slijpen moeten de oppervlakken ook worden gecontroleerd op brandsporen, trillingssporen, krassen en andere gebreken die de prestaties tijdens het gebruik kunnen beïnvloeden.
Inspectie van splines en spiebanen
Bij de controle van splines moet rekening worden gehouden met de afmetingen en de geometrie die bepalend zijn voor de passing met het bijbehorende onderdeel. Afhankelijk van de gespecificeerde spline-norm en tolerantieklasse kan bij de controle gebruik worden gemaakt van spline-kalibers, speciale meetapparatuur of profielmeetsystemen.
Bij de inspectie van spiebanen moeten de breedte, diepte, lengte en positie van de spiebanen worden gecontroleerd. Bij assen met meerdere spiebanen moet ook de hoekverhouding tussen de spiebanen worden gecontroleerd.
Inspectie en maatcontrole
De inspectiemethoden moeten worden gekozen op basis van het te meten kenmerk. CMM’s kunnen worden gebruikt om bepaalde dimensionale en geometrische verhoudingen te beoordelen, terwijl micrometers, boormeters, meetklokken, spline-meters en speciale meetapparatuur geschikter zijn voor bepaalde afzonderlijke kenmerken.
Voor kritieke motorassen draagt een gedocumenteerd inspectieplan ertoe bij dat belangrijke afmetingen en functionele relaties gedurende het gehele productieproces consequent worden gecontroleerd.
De juiste bewerkingsmethode voor motorassen kiezen
De drie hierboven besproken configuraties laten zien waarom bij de productie van motorassen niet kan worden uitgegaan van één enkele standaardbewerkingsvolgorde.
Bij holle assen met diepe gaten moet bijzondere aandacht worden besteed aan de nauwkeurigheid van de boring, de wanddikte en vervorming van de werkstukopspanning. Holle assen met zowel spiebanen als spiekanalen stellen aanvullende eisen aan de hoekpositie en de uitlijning van de kenmerken. Bij massieve assen is het boren van interne gaten niet nodig, maar is nog steeds een nauwkeurige controle vereist van de geometrie van de spiebanen, de posities van de spiekanalen en de functionele diameters.
De meest geschikte bewerkingsmethode moet worden bepaald op basis van de tekening van het onderdeel en de functionele eisen die eraan worden gesteld. Ook moet rekening worden gehouden met materiaaleigenschappen, warmtebehandeling, productiehoeveelheid, beschikbare apparatuur en inspectiemogelijkheden. Een goed gepland proces helpt onnodige instellingen te verminderen, cumulatieve fouten te beheersen en een consistente maatvoering te waarborgen.
Productie van motorassen op maat bij Xtmade
Xtmade is een bedrijf dat zich bezighoudt met precisieproductie op maat, gevestigd in Shenzhen, China. Wij werken op basis van de bestaande technische tekeningen, CAD-bestanden, monsters en specificaties van onze klanten om de productie-eisen te beoordelen en geschikte productieprocessen te ontwikkelen.
Onze productieondersteuning omvat CNC-bewerking en andere processen die nodig zijn voor op maat gemaakte onderdelen, waaronder het beoordelen van tekeningen, DFM-analyse, procesplanning, productie en kwaliteitscontrole. Bij motorassen en andere precisie-mechanische onderdelen richten we ons op maatvoorschriften, de onderlinge relaties tussen onderdelen en de consistentie van de productie gedurende het gehele proces.
Lees meer over de productiemogelijkheden van Xtmade of stuur uw tekeningen in voor een productiebeoordeling.


