
Optimalisatie van het CNC-bewerkingsproces voor een precisiecilinder voor de lucht- en ruimtevaart
Precisiecilinderonderdelen voor de lucht- en ruimtevaart worden vaak gekenmerkt door complexe geometrieën, nauwe maattoleranties en strenge eisen aan de oppervlakteafwerking. Tijdens de productie kunnen factoren zoals de bewerkbaarheid van het materiaal, de referentiepunten voor de werkstukopspanning, de stijfheid van het gereedschap en de volgorde van de bewerkingsstappen allemaal van invloed zijn op de uiteindelijke bewerkingskwaliteit.
Een cilinder van hoogwaardig staal 35CD4 voor de lucht- en ruimtevaart is hiervan een typisch voorbeeld. Het productieproces omvat precisiedraaien van de buitendiameter, diepboren, frezen van lange schuine gaten en kogelstoten. Vanwege de sterke neiging van het materiaal om aan snijgereedschappen te kleven, kunnen bij conventionele bewerkingsmethoden problemen optreden bij het handhaven van de maatvastheid, het bereiken van de vereiste oppervlaktekwaliteit en het waarborgen van een effectieve spaanafvoer.
Voor meer informatie over de structurele kenmerken, materiaaleigenschappen en belangrijkste uitdagingen bij de productie van dit onderdeel verwijzen wij u naar ons eerdere artikel over Proceskenmerken en uitdagingen bij CNC-bewerking van cilindrische precisieonderdelen voor de lucht- en ruimtevaart.
Voortbouwend op die analyse wordt in dit artikel het daadwerkelijke productieproces onder de loep genomen, met de nadruk op veelvoorkomende bewerkingsproblemen bij het draaien van buitendiameters, het bewerken van binnenboringen, complexe gatkenmerken en shot peening. Ook wordt uitgelegd hoe de keuze van gereedschap, aanpassingen van de snijparameters, referentiepuntcorrecties en procesoptimalisatie de bewerkingskwaliteit kunnen verbeteren.
Ontwerp van het bewerkingsproces voor een precisiecilinder voor de lucht- en ruimtevaart
Bij het verspanen van een precisiecilinder voor de lucht- en ruimtevaart is een zorgvuldige beheersing van de maatverhoudingen tussen meerdere precisiekenmerken vereist. Een procesplan kan niet worden opgesteld op basis van afzonderlijke kenmerken. Dit is met name van belang voor onderdelen met dunwandige delen, diepe boringen en onregelmatige gaten, waarbij de toestand van eerder bewerkte oppervlakken rechtstreeks van invloed is op de nauwkeurigheid van volgende bewerkingen.
Op basis van de geometrie en de technische vereisten van het onderdeel richt het algemene procesontwerp zich op vier hoofdgebieden:
- Referentiepunten voor verspaning en werkstukopspanning: Kies geschikte referentiepunten op basis van de structuur van het onderdeel om klemfouten en rotatieafwijkingen tijdens de bewerking te beperken.
- Precisiebewerking van onderdelen: Ontwikkel geschikte bewerkingsmethoden en bewerkingsspeling voor kritische buitendiameters, binnenboringen, lagerboringen en verlengde schuine gaten.
- Gereedschap en snijparameters: Kies geschikte gereedschapsgeometrieën op basis van de snij-eigenschappen van 35CD4-staal en optimaliseer vervolgens de snijparameters door middel van bewerkingsproeven.
- Volgorde van speciale bewerkingen: Houd rekening met de maatveranderingen die het gevolg kunnen zijn van shot peening en zorg ervoor dat de nabewerking en de oppervlaktebehandeling in de juiste volgorde plaatsvinden.
Door de interacties tussen verschillende bewerkingen te analyseren, kan een algehele bewerkingsroute worden vastgesteld en voortdurend worden verfijnd op basis van de daadwerkelijke productieresultaten tijdens proefproductie.
Optimalisatie van het precisiedraaien van buitendiameters
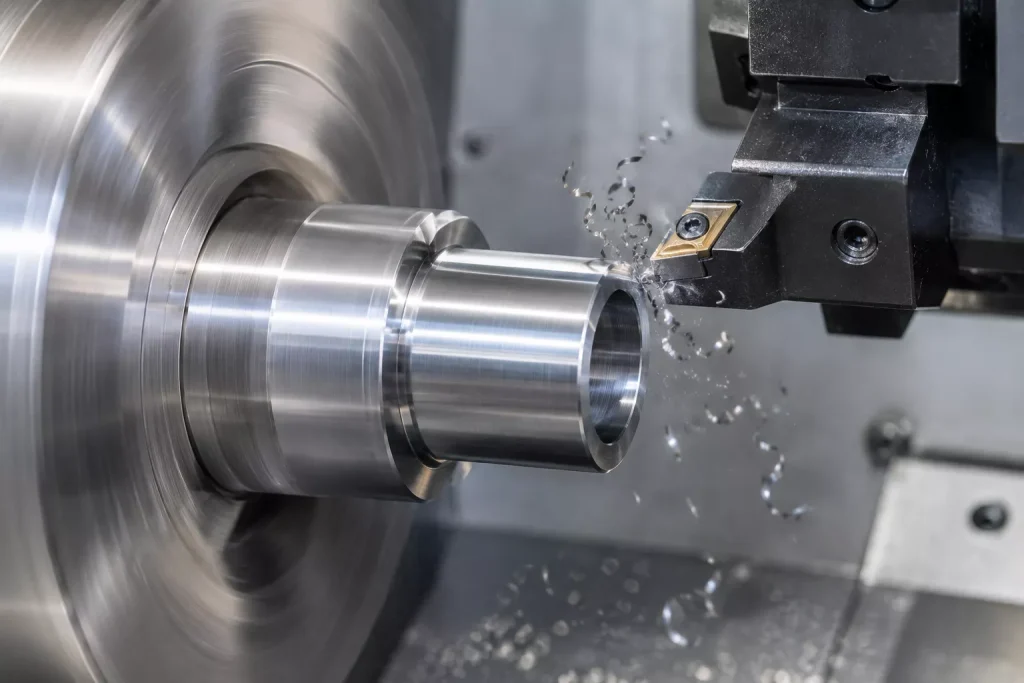
Verbetering van de oppervlaktekwaliteit van de buitenzijde
Tijdens de nabewerking van de buitendiameter en het eindvlak van de lip zorgde de sterke neiging tot hechting van het 35CD4-staal ervoor dat het afbreken van de spanen moeilijk verliep. Bij de oorspronkelijke, relatief lage snijparameters ontstonden er diepe snijsporen op het eindvlak van het onderdeel, met op sommige plaatsen plaatselijke materiaalscheuren.
Om dit probleem op te lossen, werden de draaiparameters voor de buitendiameter aangepast, waarbij bijzondere aandacht werd besteed aan de snijomstandigheden en de prestaties van het gereedschap. Na de optimalisatie waren de oorspronkelijke snijsporen verdwenen, wat resulteerde in een gladder eindvlak met een consistente bewerkingskwaliteit van het midden tot aan de buitenrand.
Deze verbetering toont aan dat bij het verspanen van hoogsterkte staalsoorten met een sterke neiging tot hechting aan het snijgereedschap, de kwaliteit van het snijvlak niet alleen afhangt van het snijgereedschap zelf, maar ook van de snijparameters en de daadwerkelijke snijomstandigheden. Bij het uitvoeren van verspaningsproeven en het aanpassen van de instellingen moet rekening worden gehouden met de eigenschappen van het materiaal, in plaats van simpelweg de parameters over te nemen die doorgaans voor conventionele staalsoorten worden gebruikt.
Verbetering van de maatvastheid van de buitendiameter
Het CNC-draaien in bewerkingsstap nr. 14 vormde een cruciale fase in de productie van dit onderdeel. Voor het opspannen werd een zelfcentrerende klauwplaat gebruikt, terwijl een steun de buitendiameter ondersteunde om de rotatiestabiliteit tijdens de bewerking te verbeteren.
De precisie-buitendiameter had een maattolerantie van 0,024 mm en vereiste drie draaibewerkingen. Gezien de verspaningskenmerken van 35CD4-staal werd gekozen voor een scherp draaiplaatje voor buitenbewerking, bij voorkeur met een neusradius van R0,2 mm. Een te grote neusradius zou de verspaningsomstandigheden en de oppervlakteruwheid negatief kunnen beïnvloeden.
Uit de eerste bewerkingsproeven bleek dat de uiteindelijke buitendiameter varieerde van 88,85 tot 88,89 mm, wat niet voldeed aan de eisen van de tekening. Voordat de oorzaak van de maatafwijking was vastgesteld, kon het productieteam alleen extra bewerkingsspeling aanhouden en de afmetingen corrigeren door middel van handmatig polijsten.
Uit nader onderzoek bleek dat het probleem nauw verband hield met de rondheid van de buitendiameter die door de vaste steun werd ondersteund. De rondheid van het steunvlak beïnvloedt de rotatie-eigenschappen van het onderdeel na het vastklemmen. Deze invloed wordt met name significant wanneer er strenge maattoleranties gelden.
Uit metingen van de steunvlakken van afwijkende onderdelen bleek dat de rondheidsafwijkingen tussen 0,020 en 0,035 mm lagen; deze kwamen over het algemeen overeen met het waargenomen variatiebereik in de uiteindelijke buitendiameter.
De voorgaande bewerking van het werkstuk werd daarom aangepast. Aan de eisen voor het draaien van de buitendiameter bij proces nr. 11 werd een rondheidseis van maximaal 0,01 mm toegevoegd.
Na de invoering van deze eis inzake rondheidscontrole verbeterde de stabiliteit van het draaien van de buitendiameter bij proces nr. 14 aanzienlijk. Het uiteindelijke diameterbereik werd teruggebracht tot 88,865–88,875 mm, waardoor de maatafwijking binnen 0,01 mm bleef. Aan de tekeningsspecificaties kon nu worden voldaan zonder dat er aanvullende lokale handmatige correcties nodig waren.
Uit stabiliteitstests bleek bovendien dat één snijkant consequent vier onderdelen kon bewerken. Om de maatnauwkeurigheid te behouden, moest het gereedschap na slijtage worden vervangen.
Optimalisatie van het bewerkingsproces voor inwendige boringen
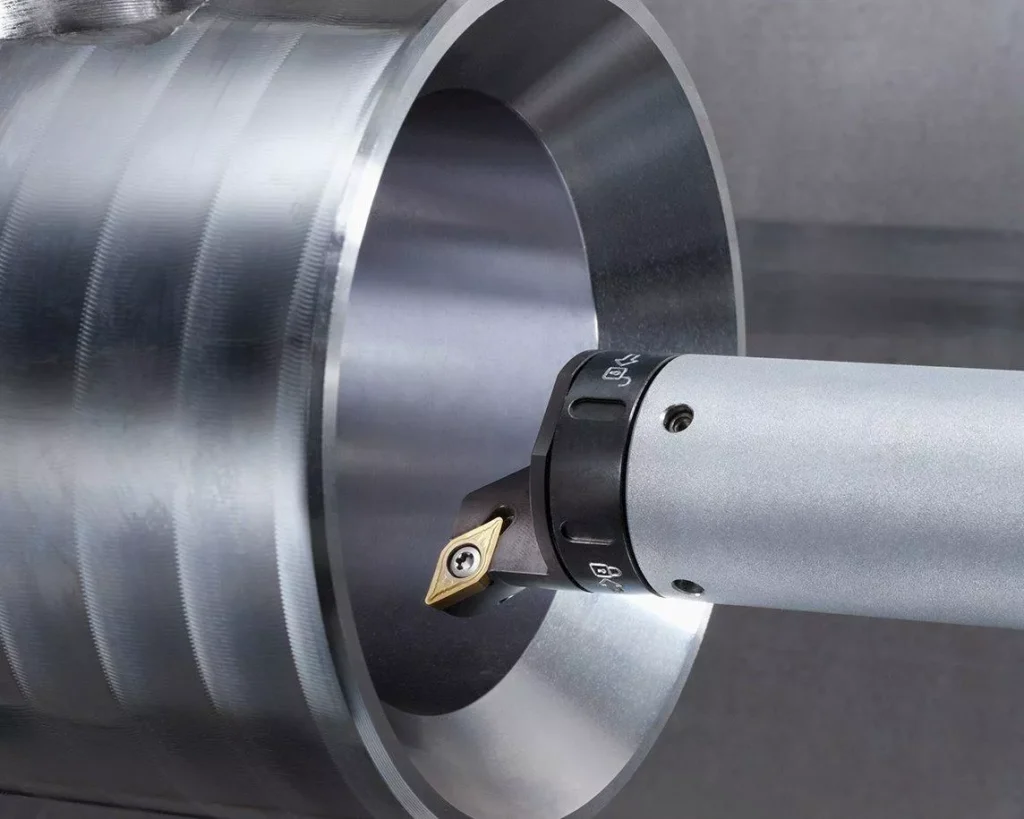
Het wegwerken van het uitpuilen van de onderkant
Tijdens het CNC-draaien in proces nr. 14 bleef er een plaatselijk uitsteeksel achter aan de onderkant van de binnenboring. Dit restuitsteeksel had een diameter van ongeveer 1 mm en een hoogte van ongeveer 0,3 mm.
Bij het oorspronkelijke bewerkingsproces werd een frees met vlakke bodem gebruikt om het overtollige materiaal aan de onderkant te verwijderen, waarna de binnenkant werd uitgeboord met een boor met grote diameter. Vervolgens werd het ondervlak bewerkt om het naadloos te laten aansluiten op het omliggende oppervlak.
Bij deze werkwijze moest de rondloop van het gereedschap binnen 0,01 mm worden gehouden. De frees met vlakke bodem had echter aan de onderkant een licht schuin aflopend gedeelte. Zelfs met een gecontroleerde rondloop van het gereedschap was het moeilijk om een volledig vlak oppervlak te verkrijgen, waardoor het probleem van het uitsteeksel niet werd opgelost.
Om dit probleem op te lossen, werd de oorspronkelijke freesbewerking met vlakke bodem vervangen door boren met een boorgereedschap met een kleine diameter. Hierdoor kon het resterende materiaal aan de bodem van de boring direct worden bewerkt.
Uit bewerkingsproeven is gebleken dat het boren van het bodemvlak met het aangepaste gereedschap de resterende uitstulping volledig kon elimineren en de bewerkingskwaliteit van het bodemvlak van de binnenboring kon verbeteren.
Verbetering van de kwaliteit van het inwendig boren
Bij bewerking nr. 14 moest bij het inwendig boren een radiale speling van 0,05 mm worden aangehouden voor de daaropvolgende hoonbewerking. Tijdens de eerste productierun traden er echter verschillende kwaliteitsafwijkingen op in de inwendige boring, waardoor de bewerkingsrisico’s voor het daaropvolgende hoonproces toenamen.
Op basis van de feitelijke bewerkingsomstandigheden zijn drie hoofdoorzaken vastgesteld:
- Onvoldoende stijfheid van het gereedschap: Het oorspronkelijke interne boorgereedschap had een relatief kleine diameter en was onvoldoende stijf. Hierdoor was het gevoeliger voor trillingen, wat de maatvastheid van de boring beïnvloedde.
- Slechte afvoer van spanen: Door de sterke neiging tot aanhechting van 35CD4-staal was het afvoeren van spanen moeilijk. Spanen konden zich in de boring opkrullen en krassen veroorzaken op het reeds bewerkte oppervlak.
- Ongeschikte snijparameters: De oorspronkelijke snijsnelheid was relatief laag en voldeed niet aan de vereisten voor maatnauwkeurigheid en oppervlakteafwerking.
Om deze problemen aan te pakken, zijn drie belangrijke verbeteringen doorgevoerd:
- Vervang het oorspronkelijke gereedschap door een inwendig boorgereedschap met een grotere diameter om de stijfheid te vergroten en trillingen tijdens het bewerken te verminderen.
- Verhoog de snijsnelheid en pas de afwerkingssnijdiepte dienovereenkomstig aan om de snijomstandigheden en de spaanafvoer te verbeteren.
- Optimaliseer het interne koelvloeistoftoevoersysteem zodat de koelvloeistof rechtstreeks de punt van het boorgereedschap bereikt, waardoor de koeling en de afvoer van spanen in de snijzone worden verbeterd.
Door gecoördineerde aanpassingen door te voeren aan de geometrie van het gereedschap, de snijparameters en de koelvloeistoftoevoer, werd het inwendige boorproces verbeterd, waardoor een stabielere basis werd gelegd voor het daaropvolgende hoonproces.
Optimalisatie van de bewerking van complexe gaten
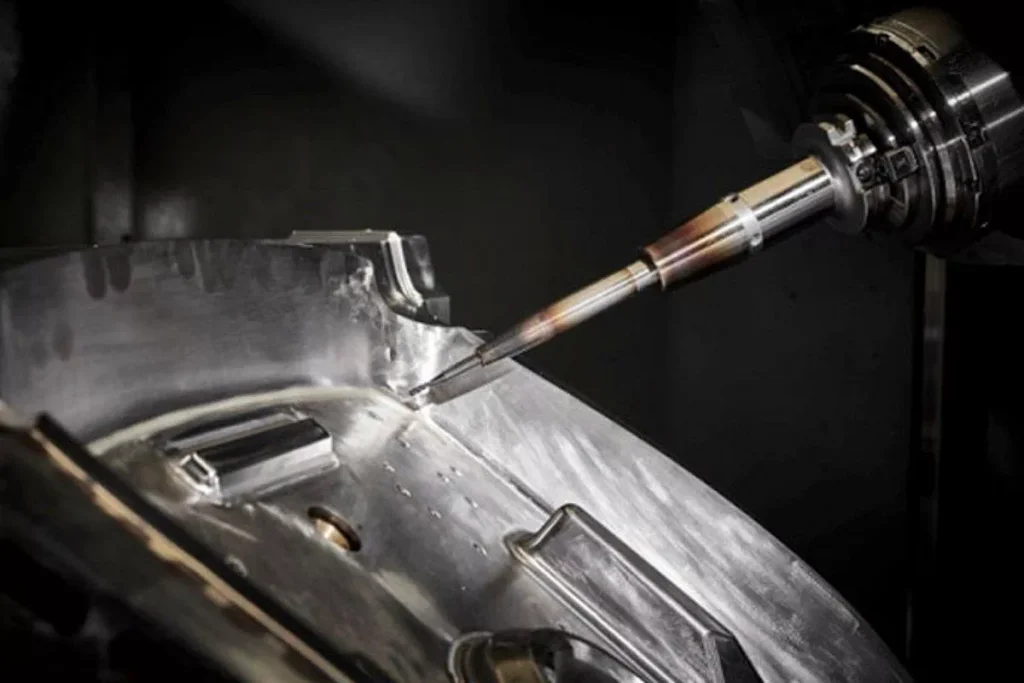
Verbetering van de bewerking van langgerekte, schuine gaten
Het verlengde, schuine gat werd tijdens bewerking nr. 13 door middel van horizontaal frezen bewerkt. Vanwege de aanzienlijke lengte van het gat en de grote overhang van het gereedschap was het een uitdaging om tijdens de bewerking stabiele gatafmetingen te handhaven.
In de eerste bewerking werd een verlengde frees met een diameter van 6 mm gebruikt om het gat te vergroten tot 7,3 mm. De daadwerkelijk bewerkte diameter bedroeg echter slechts 7,1–7,2 mm, wat resulteerde in een maatafwijking van 0,1 mm.
Het bewerkingsprogramma werd vervolgens aangepast om de beoogde freesdiameter te vergroten tot Ø7,5 mm. De werkelijke gatdiameter bedroeg 7,35–7,42 mm, maar de maatafwijking bleef 0,07 mm.
Om de nauwkeurigheid van de gaten verder te verbeteren, werd voor de nabewerking een ruimer met rechte schacht getest. De resulterende gatdiameter varieerde van 7,62 tot 7,69 mm, en de maatvastheid bleef onvoldoende.
Bij de eerste aanpassing van het proces werd de ruimer vervangen door een boor. De diameter van het resulterende gat varieerde echter van 7,60 tot 7,72 mm, wat buiten de tolerantie-eisen viel, waardoor de onderdelen moesten worden afgedankt.
Na het vergelijken en valideren van verschillende gereedschapsopties is uiteindelijk gekozen voor een frees met variabele diameter en een snijdiameter van 7 mm voor het bewerken van schuine gaten. Na deze optimalisatie bedroeg het percentage geslaagde bewerkingen 100%.
Uit deze bewerkingservaring blijkt dat de overhang van het gereedschap, de stijfheid en de snijmethode allemaal van invloed zijn op de maatvastheid bij het bewerken van lange, schuine gaten. Verschillende gereedschapsoplossingen moeten worden beoordeeld in het licht van de daadwerkelijke geometrie van het gat. Het louter wijzigen van de geprogrammeerde streefdiameter is niet altijd voldoende om bewerkingsafwijkingen te corrigeren.
Verbetering van de bewerkingskwaliteit van lagerboringen
Ook de lagerboring werd bewerkt tijdens bewerking nr. 13. Bij de eerste bewerking werd een frees met een diameter van 20 mm gebruikt voor de voorbewerking, waarbij de boring werd vergroot tot Ø34,4 mm, waarna een boor werd ingezet om de definitieve afmetingen te bereiken.
Tijdens de productie ontstonden er echter duidelijke trillingssporen op de binnenwand van de boring. Herhaalde aanpassingen van de snijparameters konden het probleem niet volledig verhelpen.
Hieruit bleek dat het oorspronkelijke proces nog steeds beperkingen vertoonde op het gebied van de stijfheid van het gereedschap, de stabiliteit van de werkstukopspanning of de keuze van de snijparameters. Voor dit soort precisielagergaten zou verdere procesoptimalisatie nader onderzoek vereisen naar de overhang van het gereedschap, de ondersteuningsomstandigheden van het werkstuk en trillingen tijdens het verspanen.
Invloed van shot peening op de afmetingen van precisieboringen
In het oorspronkelijke procesplan voor dit onderdeel werd de precisie-binnenboring met CNC-bewerking nabewerkt, waarbij een radiale speling van 0,05 mm werd aangehouden. Vervolgens werd de boring gehoned om een diametertolerantie van 0,02 mm en een cilindriciteitstolerantie van maximaal 0,02 mm te bereiken. Ten slotte werd de buitendiameter van het onderdeel onderworpen aan een kogelstootbehandeling.
Uit productietests bleek echter dat het kogelstoten leidde tot maatveranderingen in de inwendige boring. Na het kogelstoten nam de diameter van de boring op het axiale middelpunt toe met ongeveer 0,015–0,025 mm. Als gevolg daarvan overschreden sommige onderdelen de bovenste tolerantiegrens en moesten ze worden afgedankt.
Uit dit probleem is gebleken dat shot peening tijdens de bewerking van het oppervlak van het onderdeel structurele vervorming kan veroorzaken, wat mogelijk van invloed kan zijn op de afmetingen van de boring die al een nabewerking heeft ondergaan.
Om het probleem op te lossen, is de oorspronkelijke procesvolgorde in overleg met de klant aangepast. De hoonbewerking is verplaatst naar na het kogelstoten.
De vervorming van de binnenboring na het kogelstoten bedroeg ongeveer 0,025 mm. De radiale speling van 0,05 mm die was gereserveerd voor het honen, was voldoende om deze verandering op te vangen, waardoor er voldoende materiaal overbleef voor de daaropvolgende precisieafwerking.
Nadat de procesvolgorde was aangepast, kon de uiteindelijke tolerantie van de binnendiameter worden beperkt tot 0,010 mm, terwijl de cilindrisiteit binnen 0,015 mm bleef, waarmee aan de eisen van de tekening werd voldaan.
Resultaten en belangrijkste lessen uit het bewerkingsproces
Door de validatie en verbetering van een aantal cruciale bewerkingen werd het productieproces voor deze precisiecilinder voor de lucht- en ruimtevaartstroom geleidelijk geoptimaliseerd. De verbeteringen hadden betrekking op scheuren aan de kopzijde, afwijkingen in de buitendiameter, uitsteeksels aan de onderkant van de binnenboring, oppervlaktefouten in de binnenboring en maatinstabiliteit in het verlengde, schuine gat.
Met name door de rondheid van het voorafgaande referentieoppervlak te regelen, kon de maatafwijking van de precisie-buitendiameter worden teruggebracht tot binnen 0,01 mm. Door de gereedschappen voor het verlengde schuine gat te vervangen, werd een acceptatiegraad van 100% bij de bewerking bereikt. Na het wijzigen van de volgorde van kogelstoten en honen kon de tolerantie van de binnendiameter verder worden beperkt tot binnen 0,010 mm.
Uit deze productieresultaten blijkt dat de productiekwaliteit van een precisiecilinder voor de lucht- en ruimtevaart niet wordt bepaald door één enkele verspaningsparameter. In plaats daarvan wordt deze beïnvloed door de gecombineerde effecten van materiaaleigenschappen, gereedschapsgeometrie, bewerkingsreferentiepunten en de afstemming van opeenvolgende bewerkingen.
Bij het bewerken van soortgelijke CNC-precisiecomponenten zijn drie aspecten van bijzonder belang:
- Bij de keuze van het gereedschap moet rekening worden gehouden met de materiaaleigenschappen. Bij het bewerken van materialen zoals 35CD4-staal, die sterk geneigd zijn tot vastkleven, moet bijzondere aandacht worden besteed aan de scherpte van het gereedschap, de neusradius, de stijfheid van het gereedschap en de spaanafvoer. Conventionele bewerkingsparameters voor staal mogen niet zonder voorafgaande evaluatie worden toegepast.
- De maatnauwkeurigheid moet worden gecontroleerd op basis van de voorgaande bewerkingen. Wanneer de uiteindelijke bewerkingsafmetingen afwijken van de specificaties, moeten het referentiepunt, de opspanning en de kwaliteit van de voorgaande bewerkingen worden onderzocht, in plaats van uitsluitend te vertrouwen op aanpassingen aan de laatste afwerkingsbewerking.
- Bij het opstellen van de procesvolgorde moet rekening worden gehouden met het gehele productieproces. Bij bewerkingen zoals kogelstoten, die vervorming van onderdelen kunnen veroorzaken, moet de volgorde worden gepland op basis van de beschikbare speling voor de daaropvolgende nabewerking. Zo wordt voorkomen dat de precisiematen worden beïnvloed door latere bewerkingsstappen.
Bij complexe precisieonderdelen voor de lucht- en ruimtevaart moeten bewerkingsprocessen worden gevalideerd door middel van daadwerkelijke productietests en voortdurend worden verfijnd op basis van feedback uit de productie. Het integreren van procesontwerp, gereedschapskeuze, snijparameters en kwaliteitscontrole is essentieel om aan strenge maatvoeringseisen te voldoen en tegelijkertijd de productiestabiliteit en de bewerkingsefficiëntie te verbeteren.
Maatwerk op het gebied van CNC-bewerking en multiprocesproductie bij Xtmade
Bij Xtmade zijn we gespecialiseerd in CNC-precisiebewerking op maat en meerfasige productie voor complexe onderdelen en veeleisende technische toepassingen. Op basis van door de klant aangeleverde tekeningen, CAD-bestanden of fysieke monsters beoordeelt ons engineeringteam de materiaaleigenschappen, maattoleranties, geometrische kenmerken en bewerkingsvereisten om praktische productieoplossingen te ontwikkelen.
Onze productiecapaciteiten omvatten CNC-frezen, CNC-draaien, precisieboren en andere verspaningsbewerkingen, aangevuld met aanvullende processen zoals spuitgieten en matrijsgieten. Van prototypen tot productieopdrachten: we richten ons tijdens het hele productieproces op de haalbaarheid van het proces, maatvastheid en kwaliteitscontrole.
Of u nu precisie-cilindrische onderdelen, complexe bewerkte elementen, diepe boringen of onderdelen uit veeleisende materialen nodig hebt: Xtmade werkt op basis van uw bestaande ontwerpen om aan uw productie-eisen te voldoen.
Wilt u een op maat gemaakt precisieonderdeel laten vervaardigen? Stuur ons uw tekeningen of CAD-bestanden voor een technische beoordeling en een offerte.


