
Oorzaken en oplossingen voor spaanopbouw bij het bewerken van aluminium op CNC-bewerkingscentra
De vorming van spaanafzettingen is een veelvoorkomend probleem bij de verspaningsbewerking waar we extra op letten bij de productie van aluminium onderdelen op CNC-bewerkingscentra. Tijdens het bewerken van gangbare aluminiumlegeringen zoals 6061 en 7075 kunnen aluminiumspanen zich vasthechten aan de snijkanten en groeven van freesgereedschappen, waardoor geleidelijk opgebouwde randen (BUE) of afzettingen van samengeperst aluminium ontstaan.
Dit probleem valt in de beginfase van de bewerking misschien niet meteen op. Het begint vaak met een kleine hoeveelheid aluminium die aan de snijkant blijft kleven. Naarmate de bewerking vordert, hopen de afzettingen zich op en kunnen ze uiteindelijk een deel van de snijkant bedekken. Zodra deze afzettingen een rol gaan spelen in het snijproces, verandert de effectieve geometrie van het gereedschap, wat van invloed is op de oppervlakteafwerking, de maatvastheid en de standtijd van het gereedschap.
Op basis van onze ervaring met CNC-bewerking van aluminium is de opbouw van spanen niet louter een kwestie van het schoonhouden van de snijgereedschappen. Het hangt vaak samen met verschillende factoren die op elkaar inwerken, waaronder snijparameters, de geometrie van het gereedschap, koeling en smering, en de afvoer van spanen.
Veelvoorkomende gevolgen zijn onder meer:
- Slechte oppervlakteafwerking: Er kunnen krassen, scheuren, bramen en ruwe plekken ontstaan, met name op afgewerkte oppervlakken en bewerkte randen.
- Afwijkingen in afmetingen: Aluminiumafzettingen veranderen de effectieve snijgeometrie, wat mogelijk kan leiden tot maatafwijkingen en onnauwkeurigheden in het profiel.
- Versnelde slijtage van gereedschap: Opgehoopte spanen verhogen de snijweerstand en kunnen leiden tot afbrokkeling van de snijkant, schade aan het gereedschap of zelfs schade aan het werkstuk.
- Verminderde productie-efficiëntie: Regelmatige stilstanden van de machine voor het reinigen van gereedschap, inspecties en het aanpassen van parameters verstoren de continue productie.
Aluminiumlegeringen hebben over het algemeen een goede ductiliteit en plasticiteit, wat betekent dat er bij het verspanen doorgaans doorlopende spanen ontstaan. Wanneer de contactdruk en de wrijvingswarmte toenemen terwijl de spanen niet efficiënt kunnen worden afgevoerd, kan het aluminium aan het gereedschapsoppervlak blijven kleven en zich geleidelijk ontwikkelen tot een opgebouwde rand.
Om deze reden is er voor het vaststellen van opbouw op het snijgereedschap meer nodig dan alleen het vervangen van het snijgereedschap. Er moet rekening worden gehouden met materiaaleigenschappen, de toestand van het gereedschap, snijparameters, koeling en de prestaties van de machine.
Hoe verschillende aluminiumlegeringen de afzetting van materiaal op gereedschap beïnvloeden
Hoewel legeringen zoals 6061 en 7075 op grote schaal worden gebruikt bij CNC-bewerking, verschillen hun chemische samenstelling, mechanische eigenschappen en warmtebehandelingsvoorwaarden. Deze verschillen zijn van invloed op de spaandervorming, de snijbelastingen en de slijtage van het gereedschap.
Bij de bewerking van aluminium passen we niet voor elke aluminiumsoort dezelfde gereedschappen en snijparameters toe. De materiaalaanduiding, de hardheid en de geometrie van het onderdeel zijn allemaal van invloed op de bewerkingsstrategie.
6061-aluminium
6061 biedt een goede balans tussen sterkte, bewerkbaarheid en corrosiebestendigheid, waardoor het een veelgebruikte keuze is voor constructieonderdelen en precisiebewerkte onderdelen.
Tijdens het verspanen kan 6061 doorlopende spanen produceren. Als de snijkant niet scherp genoeg is of de spaanafvoer wordt belemmerd, kan zich aluminium op het gereedschapsoppervlak ophopen.
Bij dunwandige onderdelen, complexe holtes en precisieprofielen moet bijzondere aandacht worden besteed aan de snijbelastingen en de spaanafvoer, om te voorkomen dat afzettingen de oppervlakteafwerking en de maatvastheid beïnvloeden.
7075-aluminium
7075 is over het algemeen sterker en harder dan 6061, met name in warmtebehandelde toestanden zoals T6.
Het verspaningsgedrag verschilt van dat van 6061, dus moeten de verspaningsbelastingen, de slijtage van het gereedschap en de spaandervorming worden beoordeeld op basis van de feitelijke materiaaltoestand. Een hogere sterkte betekent niet automatisch dat er meer neiging is tot het ontstaan van opgebouwde randen, en bewerkingsparameters die voor 6061 zijn ontwikkeld, mogen niet zonder verificatie worden overgenomen.
Andere aluminiumlegeringen
Ook bij andere aluminiumfamilies, waaronder legeringen uit de 2xxx- en 5xxx-serie, moet bij de bewerking rekening worden gehouden met materiaalspecifieke aspecten. Bij sommige legeringen met een hogere ductiliteit kunnen langere, meer aaneengesloten spanen ontstaan, waardoor er hogere eisen worden gesteld aan de kwaliteit van de snijkant en de spaanafvoer.
Voorafgaand aan de productie controleren we de materiaalkwaliteit, de hardheid en de trekeisen, waarna we op basis van de geometrie van het onderdeel en de bewerkingshandelingen de geschikte gereedschappen en snijparameters selecteren.
Typische omstandigheden waarbij zich materiaalophoping op gereedschap voordoet
Tijdens de productie beoordelen we de afzetting op het gereedschap doorgaans door de snijkanten en spaankanalen te inspecteren en vervolgens de toestand daarvan te vergelijken met de spaandervorming en de kwaliteit van het bewerkte oppervlak.
Er zijn duidelijke verschillen tussen normale snijomstandigheden en abnormale hechting van aluminium.
1. Normaal snijden: zuivere snijranden en efficiënte spaanafvoer
Wanneer de snijomstandigheden goed op elkaar zijn afgestemd, zorgt het gereedschap voor een stabiel snijproces. De snijkanten knippen het aluminium af, en de ontstane spanen stromen langs het voorvlak de groeven in, waarna ze worden afgevoerd door de geometrie van het gereedschap, het koelmiddel of perslucht.
Onder deze omstandigheden blijven de snijkanten relatief schoon, zonder noemenswaardige aluminiumafzettingen, en raken de spaankanalen niet verstopt door opgehoopte spanen.
Typische kenmerken zijn onder meer:
- Scherpe snijranden zonder merkbare hechting van aluminium.
- Doorlopende of gesegmenteerde spanen die de snijzone verlaten zonder dat er sprake is van overmatige ophoping.
- Stabiele snijgeluiden zonder ongebruikelijke trillingen of wrijving.
- Gelijkmatige, machinaal bewerkte oppervlakken zonder noemenswaardige scheuren, krassen of afwijkende bramen.
- Afmetingen die binnen de opgegeven toleranties blijven.
Doorlopende of gekrulde spanen zijn niet per se een teken van een afwijkend bewerkingsproces. Hun vorm hangt af van de toestand van het materiaal, de geometrie van het gereedschap en de snijparameters. Belangrijker is of de spanen efficiënt kunnen worden afgevoerd en of de snijkanten in goede staat blijven.
2. Afwijkende omstandigheden: ophopingen aan de randen en verstopping van de groeven
Wanneer aluminium aan een snijgereedschap gaat kleven, kunnen zich twee veelvoorkomende situaties voordoen.
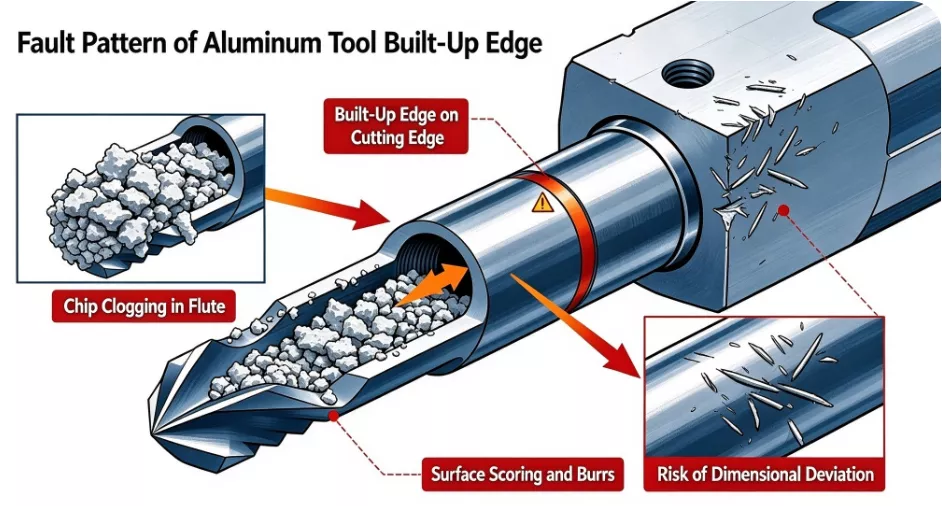
Opgebouwde rand (BUE)
Tijdens het verspanen kunnen een hoge contactdruk en wrijving ervoor zorgen dat aluminium aan het snijvlak of de snijkant blijft kleven. Naarmate het verspanen vordert, hoopt zich steeds meer materiaal op en wordt dit verdicht, waardoor een opgebouwde snijkant ontstaat.
Deze afzetting verandert de effectieve snijgeometrie van het gereedschap, waardoor de daadwerkelijke snijpositie en de snijhoek worden beïnvloed. In sommige gevallen ontstaat er tijdens het bewerken herhaaldelijk een opgebouwde snijrand die vervolgens weer afbreekt, waardoor materiaal van het werkstukoppervlak kan worden afgescheurd en krassen, oppervlaktefouten en maatafwijkingen kunnen ontstaan.
Aluminiumophoping in de groeven
Een andere veelvoorkomende situatie doet zich voor wanneer spanen de groeven van het gereedschap niet goed kunnen verlaten en zich in plaats daarvan daarin ophopen.
Omdat aluminiumspanen relatief buigzaam zijn, kunnen ze onder de snijdruk en de rotatie van het gereedschap vervormen en in elkaar verstrikt raken. Wanneer er onvoldoende ruimte in de snijgroef is, kunnen opgehoopte spanen de doorstroming van nieuw gevormd materiaal belemmeren.
Dit is met name van belang bij het frezen van diepe pockets, het bewerken van holtes en bewerkingen waarbij sprake is van aanzienlijke axiale belasting. Zodra de afvoer van spanen wordt belemmerd, kan het gereedschap eerder gevormde spanen opnieuw versnijden, waardoor de snijbelastingen en de plaatselijke warmteontwikkeling toenemen. In ernstige gevallen kan dit leiden tot aanhoudende afzetting op het gereedschap, abnormale slijtage of het afbreken van snijkanten.
Risico’s van spanenophoping bij verschillende CNC-bewerkingen
Gereedschapsopbouw komt niet uitsluitend voor bij één bepaald type bewerking van aluminium. Verschillende gereedschapspaden, contactomstandigheden en spaanafvoerrichtingen leiden tot verschillende risico’s bij vlakfrezen, zakfrezen en nabewerkingen.
1. Vlakfrezen
Bij vlakfrezen komt een relatief groot deel van het snijgereedschap in contact met het oppervlak van het werkstuk, waardoor een geconcentreerde hoeveelheid spanen ontstaat.
Als het toerental van de spil, de voedingssnelheid en de radiale aangrijping niet goed op elkaar zijn afgestemd, kunnen plaatselijke snijbelastingen te hoog worden of kunnen spanen herhaaldelijk door het bewerkingsgebied gaan.
Bij grote aluminiumoppervlakken besteden we bijzondere aandacht aan de toestand van de inzetrand, de rondloop van het gereedschap en de afvoerrichting van de spanen, om te voorkomen dat plaatselijke ophopingen de oppervlakteruwheid en vlakheid beïnvloeden.
2. Zak- en holtefrezen
Bij bewerking in de zak zijn er vaak problemen met de afvoer van spanen.
Door de aanwezigheid van zijwanden, bodemvlakken en binnenhoeken kunnen spanen zich ophopen op de bodem of in moeilijk bereikbare delen van de holte. Als het gereedschap deze spanen niet efficiënt kan verwijderen, kunnen volgende bewerkingsgangen herhaaldelijk in contact komen met eerder verspaand materiaal.
Bij effectieve bewerkingsstrategieën moet rekening worden gehouden met de planning van het gereedschapspad, de afstapdiepte en de richting waarin de spanen worden afgevoerd. Waar nodig kan ook gebruik worden gemaakt van perslucht of gericht koelmiddel.
3. Bewerking van diepe groeven en diepe holtes
Bij het bewerken van diepe groeven zijn er twee belangrijke uitdagingen: een grotere overhang van het gereedschap en beperkte ruimte voor de afvoer van spanen.
Naarmate de bewerkingsdiepte toeneemt, kunnen zich spanen ophopen in de groef, waardoor de snijgroeven van het gereedschap sneller verstopt raken. Als de stijfheid van het gereedschap bovendien onvoldoende is, kunnen trillingen, schade aan de zijwanden en maatafwijkingen optreden.
De verhouding tussen de lengte en de diameter van het gereedschap, de lengte van de snijgroef, de snijbelasting en de methoden voor spaanafvoer moeten daarom in onderlinge samenhang worden bekeken.
4. Afwerkingsbewerkingen
Hoewel bij afwerkingsbewerkingen doorgaans minder materiaal wordt verwijderd, zijn deze bewerkingen gevoeliger voor de toestand van de snijkant en de oppervlaktekwaliteit.
Als er na het voorbewerken nog spanen op het werkstuk achterblijven, of als het afwerkingsgereedschap al een kleine opbouwrand heeft gevormd, kunnen er krassen en fijne oppervlaktefouten op het uiteindelijke bewerkte oppervlak ontstaan.
Voordat we klaar zijn, controleren we het oppervlak van het werkstuk, de snijkanten van het gereedschap en de resterende bewerkingsspeling om te voorkomen dat problemen uit eerdere bewerkingsstappen doorwerken in de laatste fase.
Belangrijkste oorzaken van spaanopbouw bij CNC-bewerking van aluminium
Gereedschapsafzetting bij de bewerking van aluminium wordt zelden door één enkele factor veroorzaakt. Uit onze productie-ervaring blijkt dat er vaak sprake is van een wisselwerking tussen verschillende bewerkingsomstandigheden.
Een licht versleten snijgereedschap hoeft bijvoorbeeld niet meteen ernstige problemen te veroorzaken. In combinatie met een slechte spaanafvoer en onvoldoende smering kan lichte aluminiumafzetting zich echter snel ontwikkelen tot ernstigere afzettingen.
De volgende vijf factoren behoren tot de belangrijkste oorzaken.
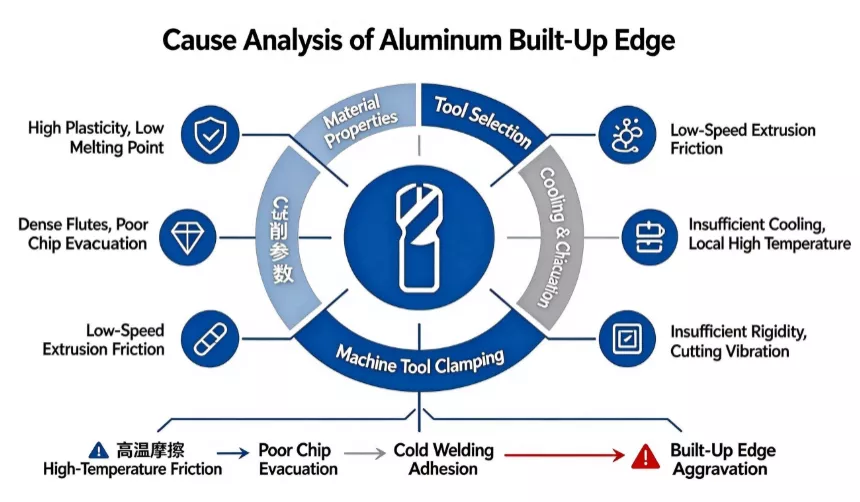
(1) Eigenschappen van aluminiumlegeringen: de belangrijkste factoren die hieraan bijdragen
De materiaaleigenschappen van aluminiumlegeringen verklaren waarom hun verspaningsgedrag aanzienlijk verschilt van dat van staal. Hoewel aluminium over het algemeen als gemakkelijk te bewerken wordt beschouwd, kunnen de ductiliteit, de plasticiteit en de relatief lage smelttemperatuur ervan bijdragen aan het vastkleven van spanen.
1. Hoge ductiliteit en plasticiteit bevorderen de hechting van de spanen
Aluminiumlegeringen ondergaan tijdens het verspanen plastische vervorming en produceren doorgaans doorlopende of relatief lange spanen. In tegenstelling tot sommige brosse materialen breken aluminiumspanen niet altijd vanzelf in kleine stukjes. In plaats daarvan kunnen ze doorlopend langs het snijvlak van het gereedschap stromen.
Wanneer de contactdruk en de wrijving tussen het gereedschap en de spanen te groot worden, kan aluminium aan het oppervlak van het gereedschap blijven kleven. Dit komt vooral voor wanneer de snijkant niet scherp genoeg is of de dikte van de onvervormde spaander te klein is. Onder deze omstandigheden kan het gereedschap het materiaal schuren of samendrukken in plaats van het efficiënt af te snijden.
2. Lage smelttemperatuur en plaatselijke warmteophoping
Zuiver aluminium heeft een smeltpunt van ongeveer 660 °C. Het smeltbereik van afzonderlijke aluminiumlegeringen varieert echter naargelang hun chemische samenstelling, dus deze waarde mag niet worden beschouwd als het exacte smeltpunt van elke aluminiumkwaliteit.
Bij verspanen op hoge snelheid ontstaat er warmte door wrijving en plastische vervorming op de grensvlakken tussen het gereedschap en het werkstuk en tussen het gereedschap en de spanen. Hoewel een deel van deze warmte wordt afgevoerd door de spanen, het gereedschap en het koelmiddel, kan onvoldoende koeling of spanenafvoer ertoe leiden dat zich plaatselijk warmte ophoopt.
Hogere temperaturen kunnen de lokale vervormingsweerstand van aluminium verminderen, waardoor hechting en materiaaloverdracht vaker voorkomen. In combinatie met een hoge contactdruk kunnen deze omstandigheden de vorming van opgebouwde randen bevorderen.
3. Zachte chips kunnen verstrikt raken en opnieuw in de kringloop terechtkomen
Aluminiumspanen zijn over het algemeen licht van gewicht en relatief buigzaam. Bij het bewerken van diepe zakken, smalle sleuven en complexe holtes kunnen ze in de snijzone achterblijven in plaats van efficiënt te worden afgevoerd.
Wanneer het gereedschap opnieuw door hetzelfde gebied beweegt, kunnen eerder gevormde spanen weer in het snijpad terechtkomen. Deze secundaire snijbewerking verhoogt de wrijving tussen het gereedschap en de spanen en kan krassen veroorzaken op oppervlakken die al zijn bewerkt.
Daarom hangt een effectieve spaanafvoer niet alleen af van de beschikbare ruimte in de spaangroef, maar ook van de vraag of de spanen daadwerkelijk uit het bewerkingsgebied kunnen worden afgevoerd.
(2) Gereedschapskeuze en toestand van de snijkant: belangrijke factoren die de hechting beïnvloeden
De keuze van het gereedschap heeft een directe invloed op de wrijving, de spaandervorming en de afvoerefficiëntie tijdens CNC-bewerking van aluminium. Zelfs bij een krachtig CNC-bewerkingscentrum kan er sprake zijn van aanhoudende ophoping van materiaal op het gereedschap als de snijgeometrie niet geschikt is voor aluminium.
1. Het gereedschapstype voldoet niet aan de eisen voor de bewerking van aluminium
Verschillende materialen vereisen verschillende eigenschappen van het gereedschapsoppervlak en verschillende snijkantgeometrieën.
Zo zijn sommige gecoate frezen die zijn ontworpen voor staal mogelijk niet geschikt voor de bewerking van aluminium. Afhankelijk van de eigenschappen van de coating, de oppervlakteafwerking en de snijomstandigheden kunnen deze frezen extra wrijving veroorzaken of het vastkleven van aluminium bevorderen.
Voor het algemeen frezen van aluminium geven we doorgaans de voorkeur aan speciale aluminium-snijgereedschappen met gepolijste groeven, scherpe snijkanten en gladde spaanvlakken. Ongecoate hardmetalen frezen zijn een veelgebruikte optie. Gespecialiseerde antikleefcoatings kunnen ook geschikt zijn, mits dit wordt ondersteund door de ontwerp- en bewerkingsaanbevelingen van de gereedschapsfabrikant.
2. Een te groot aantal fluitjes beperkt de ruimte voor chips
Het aantal snijkanten heeft een directe invloed op de beschikbare ruimte in de spiraalgroef.
Bij gereedschappen met dezelfde diameter bieden 4-snijvlak- of 6-snijvlak-frezen over het algemeen minder ruimte per snijvlak dan 2-snijvlak- of 3-snijvlak-uitvoeringen. Wanneer gereedschappen met een kleine tussenruimte worden gebruikt bij aanzienlijke snijdieptes of hoge voedingssnelheden, kunnen de spanen mogelijk niet snel genoeg worden afgevoerd.
Voor veel toepassingen bij het frezen van aluminium bieden frezen met 2 of 3 snijranden meer ruimte voor de spanen en krijgen ze vaak de voorkeur. Het juiste aantal snijranden hangt echter nog steeds af van de gereedschapsdiameter, de bewerkingsstrategie, de snijdiepte en de vereisten voor de oppervlakteafwerking.
3. Ongeschikte spiraalhoek en groefgeometrie
De spiraalhoek beïnvloedt de axiale snijkrachten, de richting van de spanen en de stabiliteit van het bewerkingsproces.
Als de spiraalhoek niet is afgestemd op de bewerkingsomstandigheden, kunnen de spanen mogelijk niet soepel langs de snijgroeven wegstromen. Bij het bewerken van diepe pockets of zijwanden moet ook worden nagegaan of er spanen vast komen te zitten tussen het gereedschap en het werkstuk.
Bij het kiezen van aluminiumfrezen houden we daarom niet alleen rekening met het aantal snijgroeven en de diameter, maar ook met de spiraalhoek, de snijdiepte, de oppervlakteafwerking en de algehele stijfheid van het gereedschap.
4. Slijtage van gereedschap en afstomping van snijkanten
Na langdurig gebruik kunnen de snijranden slijtage, micro-afbrokkeling of afronding vertonen.
Een scherpe snijkant snijdt door materiaal met een relatief lage snijweerstand. Een versleten snijkant zal aluminium eerder schuren en samendrukken, waardoor de wrijving toeneemt en het risico op vastkleven groter wordt. Zelfs een lichte verslechtering van de snijkant kan de oppervlaktekwaliteit bij precisieafwerking beïnvloeden.
Bij het onderzoeken van problemen met scheuren of ruwheid van het oppervlak controleren we de snijkanten op plaatselijke aluminiumafzettingen, beschadigingen aan de snijkanten en ongelijkmatige slijtage, in plaats van uitsluitend af te gaan op de totale bewerkingstijd om te bepalen of een gereedschap aan vervanging toe is.
5. De afwerking van het gereedschapsoppervlak beïnvloedt de spaanafvoer
Ook de toestand van het snijvlak en de groeven van de hark beïnvloedt de beweging van de spanen.
Krassen, bewerkingssporen of ruwe plekken in de groeven kunnen de afvoer van spanen belemmeren en ervoor zorgen dat aluminium zich op bepaalde plaatsen gemakkelijker vastzet. Naarmate zich afzettingen ophopen, kunnen deze de afvoer van spanen nog verder belemmeren.
Voor de bewerking van aluminium moeten snijgereedschappen daarom scherpe snijkanten combineren met gladde, goed gepolijste spaanvlakken.
(3) Onjuiste snijparameters: een veelvoorkomende oorzaak van afzettingen op het snijgereedschap
De snijparameters bepalen de feitelijke contactomstandigheden tussen het gereedschap en het werkstuk. Ze behoren tot de belangrijkste variabelen die moeten worden beoordeeld bij het oplossen van problemen bij de bewerking van aluminium.
Het toerental van de spil, de voedingssnelheid per tand, de axiale snijdiepte en de radiale snijbreedte hangen onderling samen. Het verhogen van het spiltoerental of het verlagen van de voedingssnelheid alleen is niet per se voldoende om opbouw van materiaal op het gereedschap te verhelpen. Aanpassingen moeten worden gebaseerd op de specificaties van het gereedschap, de mogelijkheden van de machine en de bewerking.
1. Afwijking tussen het toerental van de spil en de snijsnelheid
Aluminiumlegeringen laten over het algemeen relatief hoge snijsnelheden toe, en veel speciaal voor aluminium ontworpen gereedschappen zijn bedoeld om bij hoge snelheden effectief te werken.
Als het toerental van de spil te laag is, bereikt het gereedschap mogelijk geen geschikte snijsnelheid voor het materiaal en de geometrie van het gereedschap. Onder bepaalde omstandigheden kan dit leiden tot meer wrijving en samendrukking in plaats van een efficiënte materiaalafname, wat bijdraagt aan het vastkleven van het gereedschap.
Een hogere spiltoerental is echter niet altijd beter. Er moet rekening worden gehouden met de maximale spiltoerental van de machine, de diameter van het gereedschap, de balans van het gereedschap, de overhang en de stijfheid van de werkstukopspanning.
2. Onjuiste toevoer per tand
Een te grote voedingssnelheid per tand verhoogt de belasting op elke snijkant, wat leidt tot dikkere spanen en een grotere snijweerstand. Als de capaciteit van de spaangroef en de spaanafvoer het toegenomen spaansvolume niet aankunnen, kan er sprake zijn van ophoping en verdichting.
Een te lage voedingssnelheid per tand kan ook problemen veroorzaken. Wanneer de voedingssnelheid onvoldoende is, met name bij een licht versleten snijkant of een minimale bewerkingsspeling, kan het gereedschap tegen het werkstuk schuren in plaats van effectief spanen te produceren. Dit kan de kans op de vorming van een opgebouwde rand vergroten.
De aanpassingen van de doorvoersnelheid moeten daarom worden gebaseerd op de doorvoer per tand, in plaats van uitsluitend op de geprogrammeerde doorvoersnelheid.
3. Ongeschikte axiale snijdiepte en radiale snijbreedte
De axiale diepte en de radiale breedte bepalen het deel van het gereedschap dat bij het verspanen betrokken is en hebben een directe invloed op de bewerkingsbelastingen.
Een te grote ingrijping verhoogt de snijweerstand en het spaandervolume. Als de beschikbare ruimte in de snijgroef niet voldoende is voor de geproduceerde spanen, kan er verstopping optreden.
Bij diepe holtes, smalle sleuven en complexe profielen moet de bewerkingsopslag in passende stappen worden verwijderd, op basis van de gereedschapsdiameter, de effectieve snijlengte en de beschikbare bewerkingsruimte.
Anderzijds kan een te kleine ingrijping in combinatie met onvoldoende voeding leiden tot schuren en ploegen. De snijparameters moeten daarom als een samenhangend geheel worden aangepast, in plaats van alleen de snijdiepte te verminderen.
4. Gebrekkige planning van de in- en uitgang van het gereedschap en van het gereedschapspad
Ook de beweging van het gereedschap beïnvloedt de snijstabiliteit.
Een ongeschikte aanloopbaan kan leiden tot buitensporige momentane snijbelastingen op het moment dat het gereedschap voor het eerst contact maakt met het werkstuk. Ook kunnen abrupte veranderingen in de voedingssnelheid bij hoeken of smalle passages plaatselijke overbelasting veroorzaken.
Lange verblijftijden in de buurt van het werkstuk, herhaalde bewegingen door opgehoopte spanen of onnodige rotatie van het gereedschap zonder daadwerkelijke verspaningsbewerking kunnen het risico op aluminiumaanhechting eveneens vergroten.
Bij complexe holtes en doorlopende profielen moet bij de planning van het gereedschapspad rekening worden gehouden met in- en uitstapstrategieën, lokale belastingsvariaties en de afvoer van spanen.
(4) Problemen met koeling, smering en spaanafvoer
Bij het bewerken van aluminium is meer nodig dan alleen temperatuurregeling. Ook de interactie tussen het gereedschap, het werkstuk en de spanen moet worden beheerst om stabiele snijomstandigheden te handhaven.
Koeling, smering en spaanafvoer hangen nauw met elkaar samen en moeten gezamenlijk worden beoordeeld.
1. Onvoldoende smerend vermogen van de snijvloeistof
Snijvloeistof doet meer dan alleen warmte afvoeren. Het helpt ook de wrijving tussen het gereedschap, het werkstuk en de spanen te verminderen en zorgt tegelijkertijd voor een soepelere afvoer van de spanen.
Als de vloeistof onvoldoende smering biedt, kunnen de hechting en de wrijving tussen het snijgereedschap en het aluminium toenemen, waardoor de vorming van snijresten wordt bevorderd.
Bij de natte bewerking van aluminium moet de snijvloeistof worden gekozen op basis van het materiaal en het bewerkingsproces. De smerende eigenschappen, de compatibiliteit met aluminium en de concentratie ervan moeten gedurende het gehele productieproces worden gecontroleerd.
2. Onvoldoende koelvloeistofdoorstroming of onjuiste stand van de sproeikop
Zelfs als de juiste snijvloeistof wordt gekozen, kan deze niet effectief werken als deze de daadwerkelijke snijzone niet bereikt.
Bij het bewerken van diepe gaten, diepe holtes en gesloten uitsparingen kan de beperkte toegankelijkheid ervoor zorgen dat het koelmiddel het contactpunt tussen het gereedschap en het werkstuk niet bereikt. Opgehoopte spanen kunnen de koelmiddelstroom bovendien verder belemmeren.
Het probleem wordt mogelijk niet opgelost door alleen het totale koelvloeistofvolume te vergroten. Ook de stand van de sproeikop, de sproeirichting en de toevoerdruk moeten worden aangepast om een effectieve dekking en spaanafvoer te garanderen.
3. Onvoldoende luchtstroom en onvoldoende verwijdering van spanen
Wanneer perslucht wordt gebruikt voor het afvoeren van spanen, zijn de luchtstroomrichting, de druk en de plaatsing van de spuitmond allemaal van invloed op het resultaat.
Als de luchtstroom de spanen rondom het gereedschap niet kan verwijderen, kan er aluminium in het bewerkingsgebied achterblijven en weer in het snijpad terechtkomen terwijl het gereedschap beweegt.
Dit is met name van belang bij het frezen van zakken, het bewerken van zijwanden en het frezen van diepe groeven. De luchtstroom moet de spanen uit het bewerkingsgebied leiden in plaats van ze alleen maar binnen de holte te laten circuleren.
Bij droogbewerking moeten de persluchtcapaciteit en het warmtebeheer zorgvuldig worden beoordeeld. Bij natbewerking moeten zowel de toevoer van koelvloeistof als de afvoer van spanen effectief blijven.
(5) Machineprestaties en werkstukopspanning: factoren die vaak over het hoofd worden gezien
In sommige productiesituaties blijft er materiaalophoping optreden, zelfs nadat het snijgereedschap is vervangen en de bewerkingsparameters zijn aangepast. In dergelijke gevallen moeten ook de toestand van de machine, de montage van het gereedschap en de werkstukopspanning worden onderzocht.
1. Onvoldoende stijfheid van de machine of onstabiele werking van de spil
Hoewel aluminium relatief gemakkelijk te snijden is, is voor verspanen op hoge snelheid en continu toch voldoende dynamische stijfheid vereist.
Overmatige spilslip of trillingen binnen bepaalde toerentalbereiken kunnen de contactomstandigheden tussen het gereedschap en het werkstuk veranderen, waardoor er ongelijkmatige belastingen op de snijkanten ontstaan.
Deze instabiliteit kan leiden tot trillingen aan het oppervlak, plaatselijke te diepe sneden en abnormale slijtage van het gereedschap, terwijl de kans op het vastkleven van aluminium toeneemt.
2. Onvoldoende vastklemmen van het werkstuk
De werkstukopspanning heeft een directe invloed op de stabiliteit van het bewerkingsproces.
Als de klemkracht onvoldoende is of de steunpunten ongunstig zijn geplaatst, kunnen de snijkrachten leiden tot een lichte verplaatsing of elastische vervorming van het werkstuk. Dit is met name van belang bij de bewerking van dunwandige aluminium onderdelen en grote constructieonderdelen.
Elke beweging kan de werkelijke snijbelasting beïnvloeden, wat kan leiden tot onstabiele snijomstandigheden, een verminderde oppervlaktekwaliteit en maatafwijkingen.
Vóór het verspanen moeten de opstelling van de opspanning en de ondersteuningspunten worden gekozen op basis van de geometrie van het werkstuk, de wanddikte en de richting van de snijkrachten. Er kan extra ondersteuning nodig zijn om vervorming en trillingen tot een minimum te beperken.
3. Te grote overhang van het gereedschap
De overhang van het gereedschap beïnvloedt de stijfheid van het gehele snijsysteem. Een grotere overhang vermindert doorgaans de weerstand tegen snijkrachten en vergroot de kans op doorbuiging en trillingen.
Dit is met name van belang bij het bewerken van diepe holtes. Het gebruik van een te lang gereedschap zonder de snijparameters of de geometrie van het gereedschap aan te passen, kan leiden tot merkbare trillingen.
Voor zover de bewerkingsdiepte dit toelaat, moet de overhang van het gereedschap tot een minimum worden beperkt. Ook de diameter van het gereedschap, de lengte van de snijgroef en de spanmethode moeten worden afgestemd op de beschikbare bewerkingsruimte.
Gevolgen van spaanopbouw op de bewerkingskwaliteit en de productie-efficiëntie
Afzettingen op het gereedschap hebben niet alleen invloed op het uiterlijk van een snijgereedschap. Zodra er zich steeds meer afzettingen op de snijkanten vormen, wijken de daadwerkelijke snijomstandigheden geleidelijk af van de beoogde bewerkingsinstellingen, wat gevolgen heeft voor de kwaliteit van het werkstuk, de processtabiliteit en de productiekosten.
1. Verslechtering van de oppervlakteafwerking van het werkstuk
Wanneer er aluminium aan de snijkant blijft kleven, kunnen tijdens de bewerking stukjes van het opgebouwde materiaal afbreken en onregelmatige krassen of scheuren op het werkstuk achterlaten.
Bij cosmetische oppervlakken, afdichtingsvlakken en onderdelen waarvoor specifieke eisen aan de oppervlakteruwheid gelden, kunnen deze gebreken ervoor zorgen dat het onderdeel niet aan de specificaties in de tekening voldoet.
Bovendien kan secundaire versnijding als gevolg van een slechte spaanafvoer krassen achterlaten op eerder bewerkte oppervlakken.
2. Variaties in dimensionale en geometrische nauwkeurigheid
Zodra zich aluminiumafzettingen op een snijkant vormen, kunnen deze een rol gaan spelen in het snijproces en de werkelijke afmetingen van het gereedschap veranderen.
Bijvoorbeeld: tijdens het zijdelings frezen en het bewerken van profielen kan aangekoekt materiaal de effectieve snijradius beïnvloeden, waardoor de uiteindelijke afmetingen afwijken van de geprogrammeerde waarden.
Als er zich herhaaldelijk opgebouwde randen vormen en afbreken, kunnen maatfouten onregelmatig worden, waardoor het moeilijker wordt om de nauwkeurigheid in alle productiebatches te handhaven.
3. Versnelde slijtage van gereedschap en onverwachte schade aan gereedschap
Aangehecht aluminium verhoogt de wrijving tussen het gereedschap en de spanen en kan de normale afvoer van spanen belemmeren. Naarmate de snijbelastingen blijven toenemen, wordt de snijkant gevoeliger voor abnormale slijtage, microsplintering en plaatselijke beschadigingen.
Als een spaanafzetting niet onmiddellijk wordt verholpen, kan dit in ernstige gevallen leiden tot breuk van het gereedschap en beschadiging van het oppervlak van het werkstuk.
4. Langere cyclustijden en verminderde productie-efficiëntie
Bij serieproductie zorgen het regelmatig reinigen van gereedschap, het controleren van de snijkanten en het aanpassen van parameters voor een toename van de niet-bewerkingstijd.
Bij herhaaldelijke materiaalophoping kan het ook nodig zijn om extra inspecties van het eerste stuk uit te voeren om te controleren of de maatnauwkeurigheid en de oppervlaktekwaliteit weer op een aanvaardbaar niveau liggen.
Deze onderbrekingen leiden tot een lagere bezettingsgraad van de machines en zorgen voor hogere kosten voor gereedschap, meer herstelwerk en een groter risico op afval. Het invoeren van consistente procedures voor gereedschapsbeheer en inspecties tijdens het productieproces is daarom effectiever dan steeds pas te reageren op problemen nadat ze zich hebben voorgedaan.
Hoe de oorzaak van gereedschapsafzetting tijdens de productie te achterhalen
Wanneer er afzettingen op het gereedschap worden vastgesteld, kan het onmiddellijk vervangen van het gereedschap of het aanpassen van de snijparameters – zonder de onderliggende oorzaak vast te stellen – mogelijk slechts een tijdelijke verbetering opleveren.
Op basis van onze ervaring met het oplossen van productieproblemen beoordelen we gezamenlijk het gereedschap, de toestand van de spanen, het oppervlak van het werkstuk en het gedrag van de machine tijdens het gebruik.
1. Controleer de snijkanten en groeven
Bepaal eerst waar het aluminium zich ophoopt.
Als er spaanafzettingen ontstaan rond de punt van het gereedschap en de primaire snijkanten, controleer dan de scherpte van de snijkanten, de toestand van het gereedschapsoppervlak en de snijbelastingen.
Als het aluminium zich vooral ophoopt in de spiraalvormige groeven, let dan vooral op de beschikbare ruimte voor de spanen, de afvoerrichting en of koelvloeistof of perslucht de spanen effectief kan verwijderen.
2. Onderzoek de vorming van chips
De eigenschappen van de chip bieden nuttige informatie over de snijomstandigheden.
Lange, aaneengesloten spaanders die gemakkelijk in de knoop raken, duiden erop dat de spaanderbeheersing en -afvoer moeten worden geëvalueerd.
Samengeperste spanen, herhaaldelijk nasnijden van spanen of zichtbare aluminiumafzettingen duiden erop dat de spaanafvoer mogelijk wordt belemmerd of dat er secundaire snijbewerking plaatsvindt.
De kleur en vorm van de spanen mogen niet als enige criteria worden gebruikt om de snijtemperatuur of de precieze oorzaak van afzettingen te bepalen. Ze moeten in combinatie met andere waarnemingen tijdens de bewerking in aanmerking worden genomen.
3. Controleer het werkstuk op oppervlaktefouten
Verschillende oppervlaktefouten kunnen wijzen op verschillende bewerkingsproblemen.
- Plaatselijke krassen of scheuren: Controleer of er opgebouwde randen zijn en of er spanen terugkomen in de snijzone.
- Afwijkende oppervlakteruwheid: Controleer de slijtage aan de randen, de slingering van het gereedschap en de snijparameters.
- Afwijkingen in profiel of afmetingen: Controleer de effectieve gereedschapsafmetingen, de opbouw van aluminium en de bedrijfsomstandigheden van de machine.
- Verhoogde braamvorming: Controleer de scherpte van de snijkant, de bewerkingsrichting en de voedingsinstellingen.
4. De bedrijfsomstandigheden van de machine beoordelen
Als er zich spaanopbouw voordoet in combinatie met ongebruikelijke snijgeluiden, trillingen of veranderingen in de spilbelasting, moeten de overhang van het gereedschap, de stijfheid van de werkstukopspanning en de toestand van de spil worden onderzocht.
Bij continue productie kan het vergelijken van het gedrag van de spilbelasting tussen normale en abnormale bewerkingscycli ook helpen om vast te stellen of een verhoogde snijweerstand bijdraagt aan het probleem.
Deze systematische aanpak helpt om materiaalophoping op gereedschap te transformeren van een algemeen oppervlaktegebrek naar een duidelijker omschreven procesprobleem, waardoor latere aanpassingen gerichter kunnen worden uitgevoerd.
Praktische oplossingen om afzettingen op gereedschap bij de bewerking van aluminium te verminderen
Bij het aanpakken van verschillende soorten spanenophoping baseren we ons niet op de aanpassing van één enkele parameter om te bepalen of het probleem is opgelost. In plaats daarvan beoordelen we de toestand van het gereedschap, de spaandervorming, de gereedschapspaden en de koel- en afzuigomstandigheden in hun onderlinge samenhang.
De volgende maatregelen vormen praktische uitgangspunten voor het verbeteren van de stabiliteit bij de bewerking van aluminium.
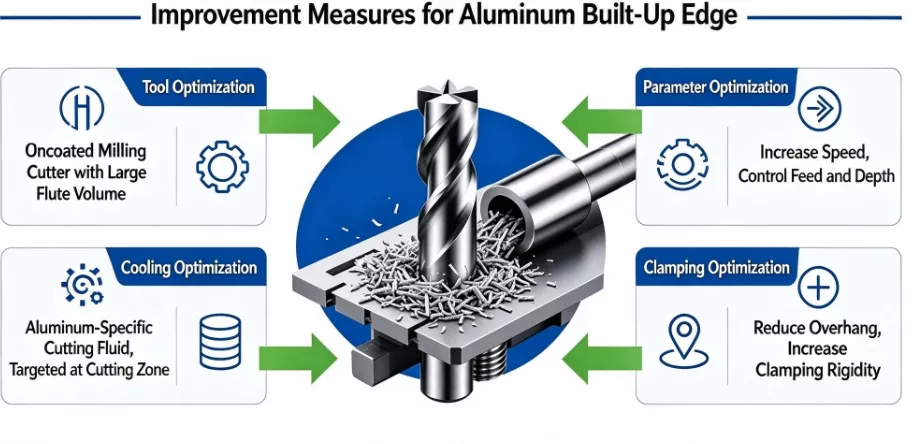
1. De gereedschapskeuze en de toestand van het gereedschap optimaliseren
Controleer eerst of het snijgereedschap geschikt is voor de aluminiumlegering en de bewerking.
For general aluminum milling, consider dedicated aluminum end mills with sharp cutting edges, polished flutes, and sufficient chip space. Select 2-flute or 3-flute designs according to tool diameter and machining requirements, avoiding densely fluted tools when chip evacuation space is insufficient.
For finishing operations, cutting-edge integrity and surface condition require particular attention. If deposits, wear, or micro-chipping are detected, the tool should be cleaned, inspected, or replaced before the next machining stage.
Tool clamping and radial runout should also be checked to reduce uneven loading across the cutting edges.
2. Adjust Cutting Parameters According to Tool Specifications
Cutting parameters should be established using the tool manufacturer’s recommendations and verified against actual machine performance and workpiece geometry.
The following factors should be considered:
- Select an appropriate cutting speed based on tool diameter and material characteristics, avoiding excessively low spindle speeds or speeds beyond stable machine operation.
- Set a suitable feed per tooth to ensure effective chip formation without excessive cutting loads.
- Use staged material removal for deep cavities, slots, and areas with substantial machining allowance.
- Adjust feed rates according to profile changes to prevent localized overloading around corners and narrow sections.
- Optimize entry, exit, and rapid movement paths to reduce unnecessary recutting and chip accumulation.
When tool buildup has already occurred, inspect actual chip thickness and tool load before making targeted adjustments rather than reducing all parameters indiscriminately.
3. Improve Cooling, Lubrication, and Chip Evacuation
Cooling, lubrication, and chip removal should be optimized as an integrated process.
For wet machining, select a cutting fluid suitable for aluminum alloys and maintain its concentration and condition according to the manufacturer’s recommendations. Check nozzle direction, delivery pressure, and flow rate to ensure coolant reaches the actual cutting zone.
For deep cavities and enclosed areas, particular attention should be paid to whether chips can leave the machining space efficiently. If conventional coolant delivery is insufficient, directed coolant or additional chip evacuation methods may be considered according to machine capability.
For dry or air-assisted machining, inspect compressed-air pressure, flow rate, and nozzle direction to prevent chips from circulating repeatedly within the cutting area.
4. Improve Workholding and Machining Strategies
If tool selection and cutting parameters are already appropriate but buildup, chatter marks, or dimensional variations persist, machine stability and workholding should be investigated.
Before machining, verify fixture positioning and clamping conditions. Thin-wall components, long workpieces, and large aluminum structures may require carefully positioned supports based on cutting-force direction to prevent movement or deformation.
Tool overhang should be minimized wherever possible, and tool geometry should match the required machining depth. For deep-cavity operations, optimizing machining sequence, staged material removal, and toolpaths can help reduce vibration and chip evacuation difficulties.
Tool Management and Quality Monitoring in Batch Production
For a single machined component, occasional tool buildup may only require cleaning or a parameter adjustment. In batch production, however, the same issue can repeatedly occur if there is no consistent tool inspection and process monitoring system.
In addition to optimizing cutting tools and parameters, tool condition management should be incorporated into routine production control.
1. Maintain Tool Usage and Replacement Records
Different tools experience different cutting loads depending on the material and machining operation. A single replacement interval should not be applied to every tool.
Production records can include tool model, workpiece material, accumulated cutting time, number of machined parts, and observed wear conditions. Comparing tool performance across production batches helps establish appropriate inspection and replacement intervals for individual operations.
2. Strengthen First-Piece Inspection
Before batch production begins, the first machined part should receive particular attention.
In addition to checking critical dimensions and geometric tolerances, inspect the surface for scratches, burrs, and abnormal machining marks. The cutting edges and chip evacuation conditions should also be evaluated.
If noticeable tool buildup is already present during first-piece machining, the process should be adjusted before continuous production begins. This prevents unstable cutting conditions from being repeated throughout the batch.
3. Monitor Critical Machining Operations
For deep cavities, thin-wall components, complex profiles, and parts with demanding surface finish requirements, more frequent in-process inspections may be appropriate.
Key inspection points include tool deposits, flute blockage, unusual cutting sounds, and changes in critical workpiece dimensions.
4. Use Inspection Results to Improve the Machining Process
Tool condition and dimensional accuracy are closely related.
When inspection results show that dimensions are gradually shifting away from the target, tool wear, aluminum buildup, and machine condition should be investigated. Simply changing tool offsets without identifying the underlying cause may conceal a developing process problem.
For batch production, maintaining records of critical dimensions, tool usage, and machining abnormalities helps establish more consistent manufacturing conditions.
Conclusie
Tool buildup during aluminum CNC machining may appear to be a simple case of aluminum adhering to cutting edges or flutes. In practice, it reflects an imbalance between cutting conditions, chip evacuation, and cooling and lubrication.
The plasticity and ductility of aluminum alloys make their chips more susceptible to deformation and adhesion. Meanwhile, dull cutting edges, insufficient flute space, unsuitable cutting parameters, and inadequate cooling and lubrication can further aggravate the problem.
Based on our experience in aluminum CNC machining, resolving tool buildup requires more than replacing the cutting tool or simply increasing spindle speed. The first step is to identify whether aluminum is forming built-up edges around the cutting edges or accumulating inside the flutes and workpiece cavities. Tooling, cutting parameters, and machining paths can then be adjusted according to the actual cause.
For batch production, consistent machining quality depends on effective process planning and continuous production control. Proper aluminum tool selection, coordinated cutting parameters, efficient cooling and chip evacuation, and stable machine and workholding conditions all help reduce surface defects, dimensional variations, and unexpected downtime.
Op Xtmade, we specialize in CNC-bewerking van aluminium op maat, supported by an engineering team with more than 20 years of industry experience. For different aluminum alloys, component geometries, and precision requirements, we evaluate customer-provided drawings, CAD files, and technical specifications to determine suitable machining processes, tooling, cutting strategies, and quality control requirements.
From initial DFM reviews to production and dimensional inspection, our focus is on matching each machining operation to the component’s geometry and technical requirements to maintain dimensional consistency and surface quality throughout production.
If you have aluminum components requiring CNC machining, send our engineering team your drawings or CAD files for a review of material selection, manufacturing processes, and production feasibility.

