
Bewerkingsprocessen voor complexe, uiterst nauwkeurige dunwandige onderdelen van aluminiumlegeringen
Dunwandige onderdelen van aluminiumlegeringen worden op grote schaal gebruikt in de lucht- en ruimtevaart en bij de productie van geavanceerde apparatuur vanwege hun lage gewicht, hoge sterkte-gewichtsverhouding en corrosiebestendigheid. Hun lichtgewicht constructies dragen bij aan het verminderen van het totale gewicht van de apparatuur, terwijl de vereiste mechanische prestaties behouden blijven. Het bewerken van grote onderdelen met complexe geometrieën, dunne wanden en nauwe maattoleranties brengt echter aanzienlijke productie-uitdagingen met zich mee.
In tegenstelling tot conventionele aluminium onderdelen zijn dunwandige onderdelen bijzonder gevoelig voor snijkrachten, klemdruk en veranderingen in de interne restspanning. Het verwijderen van grote hoeveelheden materiaal tijdens de voorbewerking kan het bestaande spannings evenwicht binnen het werkstuk verstoren. Klemkrachten kunnen ook elastische vervorming veroorzaken, wat zichtbaar kan worden als maatafwijkingen of oppervlaktevervorming zodra het onderdeel uit de opspanning wordt gehaald.
Om deze reden is het voor het bereiken van precisie bij de bewerking van dunwandige werkstukken niet voldoende om alleen de snijdiepte te verminderen of extra afwerkingsbewerkingen uit te voeren. De voorbereiding van het werkstuk, het ontwerp van de opspanning, de bewerkingsmarges, de warmtebehandeling en de secundaire bewerkingen moeten worden gepland als onderdeel van een geïntegreerd proces.
In dit artikel wordt een bewerkingsproject onder de loep genomen waarbij een complex, uiterst nauwkeurig, dunwandig onderdeel van een aluminiumlegering betrokken is. Er wordt nagegaan hoe gefaseerd frezen, stabilisatie-warmtebehandeling en draadvonken op elkaar werden afgestemd om vervorming te beperken en de uiteindelijke bewerkingskwaliteit te verbeteren.
1. Uitdagingen bij de bewerking van dunwandige onderdelen van aluminiumlegeringen
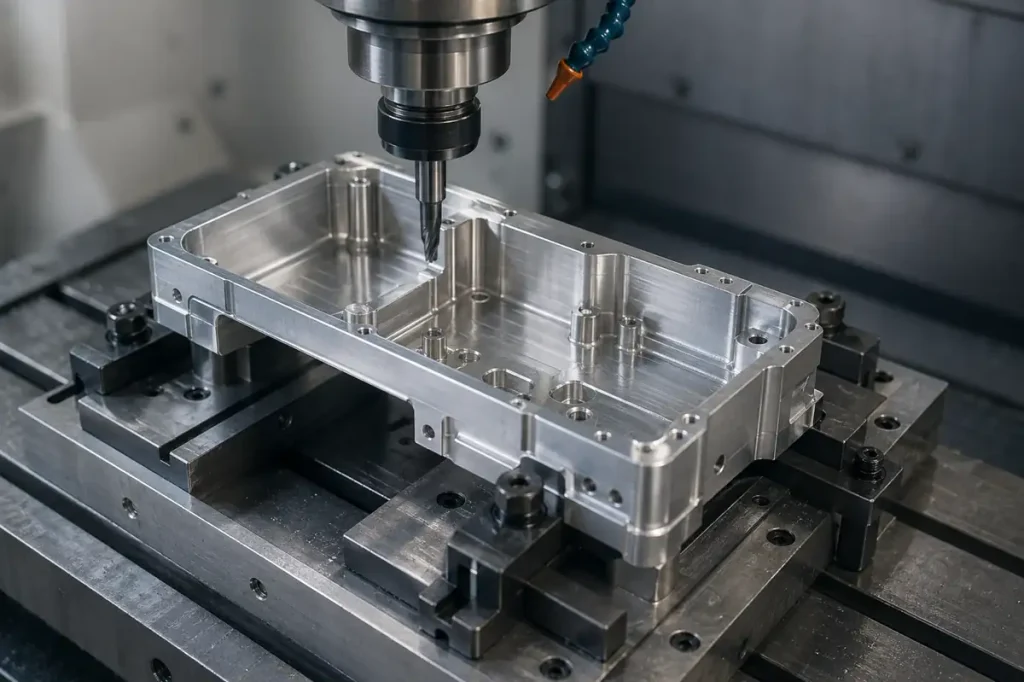
Het onderdeel in dit geval was vervaardigd uit de hoogsterkte aluminiumlegering 2D14. Het had relatief grote totale afmetingen, complexe inwendige holtes en uitwendige contouren, en er golden strenge eisen op het gebied van maatnauwkeurigheid en geometrische toleranties. De bewerkingen bestonden voornamelijk uit zakfrezen en contourfrezen.
Verschillende factoren maakten het productieproces bijzonder uitdagend.
Herverdeling van restspanningen
In materiaal van aluminiumlegeringen kunnen tijdens eerdere productieprocessen, zoals walsen, smeden en warmtebehandeling, restspanningen ontstaan. Wanneer tijdens de ruwe bewerking een aanzienlijke hoeveelheid materiaal wordt verwijderd, verandert de oorspronkelijke spanningsbalans. De daaruit voortvloeiende herverdeling kan leiden tot buiging, verdraaiing of maatafwijkingen.
Deze effecten worden nog duidelijker bij grote onderdelen met relatief dunne wanden, waarbij zelfs een geringe vervorming van invloed kan zijn op kritische afmetingen.
Door klemmen veroorzaakte vervorming
Dunwandige onderdelen hebben een beperkte structurele stijfheid en vereisen vaak klemmen, modulaire opspanningen of op maat gemaakte gereedschappen om ze stevig op hun plaats te houden. Een te hoge of ongelijkmatige klemdruk kan het werkstuk vervormen tijdens de bewerking.
Zodra de klemmen worden losgemaakt, kan het werkstuk gedeeltelijk zijn oorspronkelijke vorm terugkrijgen. Door deze terugvering kunnen de gemeten afmetingen afwijken van de afmetingen die tijdens de bewerking zijn vastgesteld.
Verminderde stijfheid tijdens materiaalverwijdering
Naarmate de bewerking vordert, wordt er steeds meer materiaal van het werkstuk verwijderd, waardoor de stijfheid en de draagkracht ervan veranderen. Snijkrachten, warmteontwikkeling en trillingen kunnen allemaal van invloed zijn op de stabiliteit van dunwandige delen.
Een ongelijkmatige materiaalafname kan de vervorming nog verder vergroten, met name bij het bewerken van diepe holtes en smalle constructiewanden.
Om deze problemen aan te pakken, was de bewerkingsstrategie in dit geval gericht op het ontwerp van het werkstuk en de volgorde van de bewerkingen, in plaats van uitsluitend te vertrouwen op aanvullende nabewerkingen. In het totale proces werden opofferingsstukken voor de opspanning, gecontroleerde bewerkingsmarges en tussentijdse stabilisatiebehandelingen opgenomen.
2. Ontwikkeling van het bewerkingsproces voor complexe dunwandige onderdelen
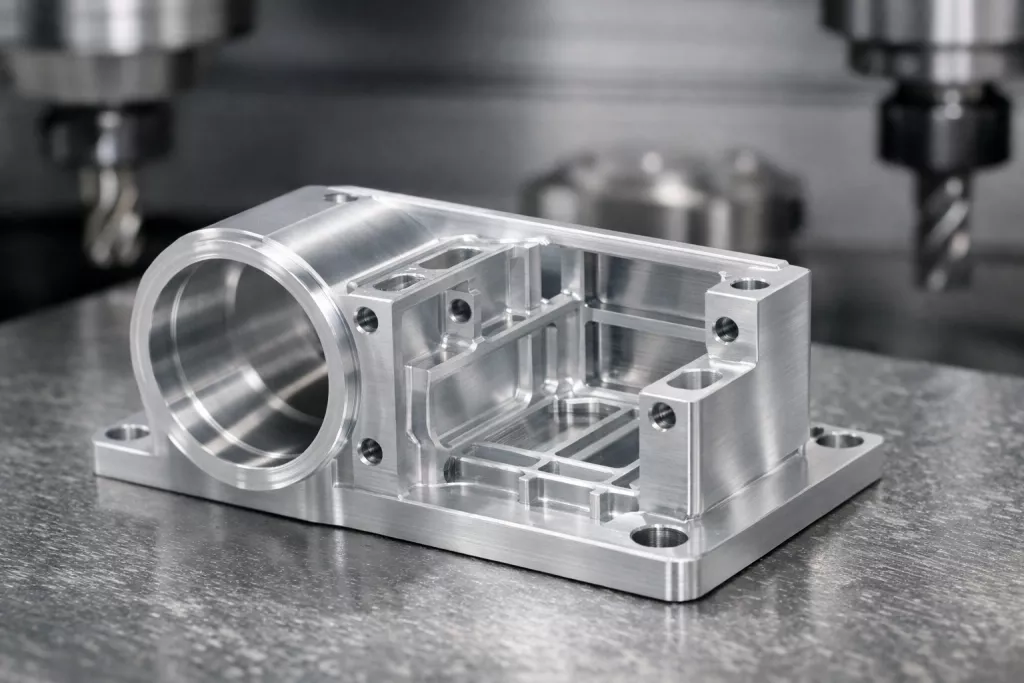
De bewerkingsvolgorde is zo ontworpen dat er een evenwicht bestaat tussen de efficiëntie van de materiaalafname en de maatvastheid. In plaats van het gehele onderdeel in één doorlopende freesbewerking te vervaardigen, werd het proces opgedeeld in voorbewerking, een eerste stabilisatiebewerking, halffinish, een tweede stabilisatiebewerking, nabewerking en het verwijderen van de opspanning.
Een belangrijk kenmerk van deze werkwijze was het gebruik van opofferingsklemstukken aan beide uiteinden van het ruwe materiaal.
2.1 Voorbereiding van het werkstuk en ontwerp van de opspanning
Aangezien het onderdeel een beperkte stijfheid had, zou het direct vastklemmen van de dunwandige eindgedeelten ervan plaatselijke druk en vervorming kunnen veroorzaken.
Om dit te voorkomen, werd het ruwe materiaal voorzien van extra opspanverlengstukken van 30–50 mm aan beide uiteinden. Deze verlengstukken boden speciale opspanpunten voor de bewerkingen.
Door de klemkrachten op deze extra delen uit te oefenen in plaats van rechtstreeks op de geometrie van het voltooide onderdeel, kon het werkstuk betrouwbaarder worden vastgezet, terwijl het risico op vervorming in de dunwandige delen werd verminderd.
De uitbreidingen waren tijdelijke productie-elementen en maakten geen deel uit van het voltooide onderdeel. Ze bleven tijdens het frezen op hun plaats zitten en werden verwijderd nadat de belangrijkste holtes en buitencontouren waren voltooid.
Door deze aanpak werden de eisen voor de werkstukopspanning gescheiden van die voor de uiteindelijke geometrie van het onderdeel, waardoor de dunwandige structuur tijdens de eerdere bewerkingsfasen ondersteund kon blijven.
2.2 Voorbewerking: het verwijderen van het grootste deel van het materiaal
De voorbewerkingsfase was gericht op het verwijderen van overtollig materiaal en het vastleggen van het basisprofiel aan de buitenkant en de inwendige holtes.
Er werden hardmetalen frezen met twee snijranden en een diameter van φ16–φ20 mm gebruikt, bij spiltoerentallen tussen 6.000 en 7.000 tpm. Het werkstuk werd met behulp van de spanverlengstukken vastgezet, waarbij aan elke kant 3–5 mm materiaal overbleef.
In deze fase lag de nadruk vooral op de efficiëntie van de materiaalafname en niet zozeer op het bereiken van de definitieve afmetingen. Door voldoende bewerkingsspeling aan te houden, bleef er ruimte over voor latere correcties na de spanningsverlichtingsbehandeling.
Er is gekozen voor frezen met een grotere diameter en twee snijvlakken om een efficiënte materiaalafname tijdens het voorfrezen te bevorderen, waardoor de hoeveelheid materiaal die tijdens de latere nabewerkingsfasen moet worden verwijderd, wordt beperkt.
Na de grove bewerking onderging het werkstuk de eerste stabilisatie-warmtebehandeling.
2.3 Eerste stabilisatie-warmtebehandeling
Het verwijderen van een aanzienlijke hoeveelheid materiaal tijdens de voorbewerking kan de verdeling van de restspanningen in een werkstuk van een aluminiumlegering verstoren. Daarom werd vóór de halffinishbewerking een stabilisatiebehandeling toegepast.
Het voorbewerkte onderdeel werd in een oven voor kunstmatige veroudering geplaatst, verwarmd tot 250–290 °C, 2–4 uur op die temperatuur gehouden en vervolgens aan de lucht afgekoeld.
Deze behandeling was bedoeld om een deel van de restspanning die tijdens het materiaalafnameproces was ontstaan of herverdeeld, te verlichten, waardoor dimensionale veranderingen bij daaropvolgende bewerkingen konden worden beperkt.
Door de bewerking tussen de grofbewerking en de halffinish te plaatsen, kon het onderdeel worden ontstreeft voordat de geometrie dichter bij de uiteindelijke afmetingen werd gebracht.
2.4 Halffinish: het verfijnen van de geometrie en de bewerkingsspeling
Na de eerste stabilisatiebehandeling werd het onderdeel verder bewerkt tot het halfafgewerkte stadium.
Het doel was om het buitenprofiel en de inwendige holtes te verfijnen, met behoud van voldoende materiaal voor de eindbewerking. In vergelijking met het voorbewerken moest in deze fase meer aandacht worden besteed aan de nauwkeurigheid van de contouren, de verdeling van de bewerkingsspeling en de krachten die op dunwandige delen werden uitgeoefend.
Er werden hardmetalen frezen met drie snijranden en een diameter van φ10–φ16 mm gebruikt, bij spiltoerentallen van 2.000 tot 2.500 tpm. Het werkstuk bleef aan beide uiteinden vastgeklemd en er werd per zijde 0,5–1 mm materiaal overgelaten.
Door verschillende frezen te gebruiken voor het voorbewerken en het halffinishen kon in elke fase aan een specifieke productie-eis worden voldaan. Bij het voorbewerken lag de nadruk op materiaalafname, terwijl bij het halffinishen de aandacht uitging naar het corrigeren van de geometrie en het verbeteren van de bewerkte oppervlakken.
Na de voorbewerking onderging het werkstuk een tweede stabilisatiebehandeling om de maatvastheid ervan verder te verbeteren vóór de eindbewerking.
2.5 Stabilisatiebehandeling van 2,5 seconden en eindbewerking
De tweede stabilisatiebehandeling werd uitgevoerd bij 250–290 °C, met een wachttijd van 1–2 uur.
In dit stadium was er al een aanzienlijke hoeveelheid materiaal van het werkstuk verwijderd en waren er aanzienlijke geometrische correcties aangebracht. De aanvullende bewerking was bedoeld om het materiaal verder te stabiliseren vóór de laatste bewerkingsstap.
Het proces omvatte tevens thermische cycli om de maatvastheid te helpen verbeteren. De specifieke procedure wordt in de volgende paragraaf besproken.
Na de stabilisatie ging het onderdeel de laatste bewerkingsfase in. Er werd gebruikgemaakt van hardmetalen frezen met drie snijvlakken en een diameter van φ6–φ8 mm, waarbij het toerental van de spil werd geregeld op 1.500–1.800 tpm.
Het werkstuk werd vastgezet met behulp van klemmen die op de twee opofferingsuitsteeksels waren geplaatst. Vervolgens werd het overtollige materiaal verwijderd om de definitieve buitencontouren en de inwendige geometrie te voltooien.
Aangezien het onderdeel al twee fasen van materiaalverwijdering en stabilisatie had doorlopen, was de laatste bewerking erop gericht om de vereiste afmetingen en oppervlaktekwaliteit te realiseren.
3. Thermische cycli voor een betere maatvastheid
Naast de twee stabilisatiebehandelingen werd in het bewerkingsproces ook een thermische cycleringsprocedure bij lage temperatuur toegepast om de maatvastheid van het onderdeel van aluminiumlegering verder te verbeteren.
Na de tweede stabilisatiebehandeling werd het werkstuk gedurende 1 à 2 uur in een lage-temperatuurkamer geplaatst, waarin een temperatuur van -70 tot -50 °C werd gehandhaafd.
Na de behandeling bij lage temperatuur werd het onderdeel verwijderd en liet men het tot een toestand komen die geschikt was voor de daaropvolgende verwarmingsfase. Zodra de ijslaag op het oppervlak was gesmolten, kon het naar de verwarmingsinstallatie worden overgebracht. Als alternatief kon het eerst gedurende 1–2 uur bij ongeveer 50 °C worden gedroogd.
Het onderdeel werd vervolgens verwarmd tot de opgegeven temperatuur, gedurende de vereiste tijd op die temperatuur gehouden en vervolgens tot kamertemperatuur afgekoeld. Afhankelijk van de bewerkingsvereisten konden de fasen van lage temperatuur en verwarming het opgegeven aantal cycli worden herhaald.
Vloeibare stikstof zou ook kunnen worden gebruikt om de lage temperatuur te bereiken. Volgens het oorspronkelijke onderzoek had de koelsnelheid tijdens deze behandeling geen wezenlijke invloed op de resultaten van de thermische cycli.
Indien onmiddellijke verwarming na de lage-temperatuurfase niet mogelijk was, was onder de gerapporteerde procesomstandigheden een onderbreking van maximaal 20 uur toegestaan.
Het is belangrijk op te merken dat thermische cycli niet voor elk onderdeel van een aluminiumlegering een algemene vereiste zijn. De geschiktheid, het temperatuurbereik, de houdtijd en het aantal cycli moeten worden vastgesteld op basis van de legeringskwaliteit, de oorspronkelijke toestand van het materiaal en de geldende specificaties voor warmtebehandeling.
4. Keuze van snijgereedschap en bewerkingsparameters
De keuze van het gereedschap en de snijparameters hebben een directe invloed op de efficiëntie van de materiaalafname, de snijbelastingen en de uiteindelijke oppervlaktekwaliteit.
In plaats van gedurende het gehele bewerkingsproces dezelfde frees te gebruiken, werd in dit geval voor elke bewerkingsfase gebruikgemaakt van verschillende gereedschapsdiameters, spaangroefconfiguraties en spiltoerentallen.
| Bewerkingsfase | Snijgereedschap | Toerental van de spil | Voorraadtoeslag per zijde |
| Voorbewerking | 2 snijranden, φ16–φ20 mm | 6.000–7.000 tpm | 3–5 mm |
| Voorbewerking | 3-snijvlak, φ10–φ16 mm | 2.000–2.500 tpm | 0,5–1 mm |
| Eindbewerking | 3-snijdend, φ6–φ8 mm | 1.500–1.800 tpm | Definitieve afmetingen |
Elke configuratie van het gereedschap had een ander doel.
Tijdens de grofbewerking zorgden de grotere frezen met twee snijranden ervoor dat er aanzienlijke hoeveelheden materiaal konden worden verwijderd. De daaropvolgende frezen met drie snijranden werden gebruikt om de geometrie van het onderdeel te verfijnen en de nabewerkingen te voltooien.
Door het werk in afzonderlijke bewerkingsfasen op te splitsen, werd voorkomen dat het verwijderen van te veel materiaal en de uiteindelijke maatcontrole binnen één bewerking met elkaar in conflict zouden komen. Bovendien bood dit de mogelijkheid om het werkstuk tussen de belangrijkste bewerkingsfasen te stabiliseren.
De spiltoerental alleen is echter niet bepalend voor de bewerkingsprestaties. Bij het opstellen van een praktische snijstrategie moet ook rekening worden gehouden met de voedingssnelheid, de snijdiepte, de overhang van het gereedschap, de geometrie van de snijder en de stijfheid van de machine.
De hierboven vermelde parameters zijn afgestemd op de specifieke omstandigheden van dit bewerkingsgeval en mogen niet worden beschouwd als universele instellingen voor alle dunwandige onderdelen van aluminiumlegeringen.
5. EDM-draadsnijden voor het verwijderen van opofferingsopspanningen
Nadat de inwendige holtes en uitwendige contouren waren voltooid, moesten de tijdelijke klemverlengstukken aan beide uiteinden nog worden verwijderd.
In dit stadium had het onderdeel al zijn definitieve, dunwandige vorm bereikt. Het verwijderen van de uitsteeksels met behulp van conventioneel frezen zou extra snijkrachten kunnen veroorzaken en mogelijk de maatvastheid van de voltooide constructie kunnen beïnvloeden.
Daarom is gekozen voor EDM-draadsnijden als laatste scheidingsbewerking.
Bij draadvonken wordt materiaal verwijderd door middel van gecontroleerde elektrische ontladingen tussen een draadelektrode en het werkstuk. Aangezien er geen direct mechanisch snijcontact plaatsvindt, worden de aanzienlijke snijkrachten die bij conventioneel frezen optreden, vermeden.
Dit maakt het een geschikte optie voor het verwijderen van tijdelijke verbindingen uit dunwandige constructies wanneer mechanische belasting tot een minimum moet worden beperkt.
Bij deze toepassing werden de volgende parameters voor elektrische ontlading gebruikt:
- Polariteit: Positieve polariteit, waarbij het werkstuk is aangesloten op de pluspool en de draadelektrode op de minpool.
- Bewerkingsstroom: 3–5 A.
- Pulsduur: 30–50 μs.
- Dienstverhouding: 1:7 tot 1:5.
Na het draadsnijden konden er zichtbare snijsporen achterblijven op de scheidingspunten tussen het werkstuk en de opofferingsstukken. Deze plekken werden met fijn schuurpapier gepolijst om de uniformiteit van het afgewerkte oppervlak te verbeteren.
Hoewel draadvonken de mechanische snijkrachten vermindert, ontstaat er tijdens het ontladingsproces nog steeds plaatselijke warmteontwikkeling, wat de oppervlaktelaag kan aantasten. Snijparameters, de ondersteuning van het werkstuk en de daaropvolgende oppervlakteafwerking blijven daarom belangrijke aandachtspunten.
6. Bewerkingsresultaten en inzichten van experts
De belangrijkste verbetering in dit geval kwam voort uit de afstemming van de afzonderlijke productiestappen, in plaats van uit het gebruik van één enkele bewerkingstechniek.
De opofferingsverlengstukken zorgden voor stabiele klemvlakken tijdens de voorbewerking, de halffinish en de nabewerking. Na een aanzienlijke materiaalafname werden twee stabilisatiebehandelingen toegepast om de invloed van de herverdeling van restspanningen op de daaropvolgende bewerkingen te verminderen.
Voor elke bewerkingsfase werden verschillende snijgereedschappen en parameters gekozen, terwijl na voltooiing van de hoofdgeometrie draadvonken werd toegepast om de opofferingsuitsteeksels te verwijderen.
Volgens de gerapporteerde bewerkingsresultaten zorgde dit proces ervoor dat maatveranderingen als gevolg van bewerkingsspanningen en opspanning effectief werden beheerst, terwijl tegelijkertijd het aantal werkstukoverdrachten tussen bewerkingsstappen werd verminderd en de algehele productie-efficiëntie werd verbeterd.
Inzichten van experts
De belangrijkste meerwaarde van deze aanpak ligt in het afstemmen van de bewerkingsvolgorde op de daadwerkelijke structurele kenmerken van het onderdeel, in plaats van uitsluitend te vertrouwen op geavanceerde bewerkingsmachines of extra nabewerkingsgangen.
De combinatie van opofferingsklemverlengstukken, gefaseerde materiaalverwijdering en tussentijdse stabilisatiebehandelingen droeg bij aan het tegengaan van vervorming gedurende het gehele productieproces. Draadsnijden bood een bijkomend voordeel doordat de mechanische belasting tijdens het definitief verwijderen van de tijdelijke bevestigingsdelen tot een minimum werd beperkt.
Bij complexe, uiterst nauwkeurige dunwandige onderdelen hangt de bewerkingskwaliteit niet alleen af van de prestaties van de afzonderlijke bewerkingsstappen, maar ook van de manier waarop de gehele productiesequentie is georganiseerd. Het ontwerp van de opspanning, het beheer van restspanningen, de snijstrategie en de methoden voor de uiteindelijke losmaking moeten op elkaar zijn afgestemd om maatvastheid te bereiken.
7. CNC-bewerking van dunwandig aluminium bij Xtmade
De productie van complexe, dunwandige aluminium onderdelen vereist een zorgvuldige beoordeling van het bestaande ontwerp van de klant, met name wanneer de onderdelen ingewikkelde holtes, dunne constructiedelen en nauwe geometrische toleranties bevatten.
Bij Xtmade bieden we maatwerkdiensten op het gebied van CNC-bewerking van aluminium op basis van door de klant aangeleverde technische tekeningen, CAD-bestanden of monsters. Ons engineeringteam beoordeelt vóór de productie de geometrie van de onderdelen, de bewerkingsmarges, de vereisten voor opspanning en de toegankelijkheid voor gereedschap door middel van DFM-beoordelingen.
Onze productiefaciliteit van 120.000 sq. ft. in Shenzhen is uitgerust met 3-assige, 4-assige en 5-assige CNC-bewerkingscentra voor de vervaardiging van onderdelen met complexe geometrieën en hoge precisie-eisen.
Voor maatwerkprojecten op het gebied van aluminiumverspaning hanteren wij standaardtoleranties van ±0,01 mm en precisietoleranties van ±0,005 mm, afhankelijk van de geometrie van het onderdeel, de materiaaleigenschappen en de productie-eisen. Voor het controleren van kritische afmetingen en geometrische kenmerken maken wij gebruik van CMM-inspectie en andere geschikte meetmethoden.
Van prototypes tot productieseries: we werken samen met onze klanten om praktische bewerkingsprocessen te ontwikkelen die een evenwicht bieden tussen maatnauwkeurigheid, structurele stabiliteit en productie-efficiëntie.
Moet u een complex, dunwandig aluminium onderdeel laten vervaardigen? Stuur uw tekeningen of CAD-bestanden naar Xtmade voor een technische beoordeling en een offerte op maat voor de bewerking.
Conclusie
Het verspanen van complexe, uiterst nauwkeurige, dunwandige onderdelen van aluminiumlegeringen vereist een gecoördineerde aanpak op het gebied van materiaalafname, spanningsbeheersing en werkstukondersteuning.
Dit voorbeeld laat zien hoe opofferingsklemverlengstukken, gefaseerd frezen, stabiliserende warmtebehandelingen, thermische cycli en draadvonken kunnen worden gecombineerd tot een gestructureerd productieproces. In plaats van volledig afhankelijk te zijn van bewerkingsmachines of herhaalde nabewerkingen, pakt het proces het risico op vervorming in verschillende productiefasen aan.
De specifieke parameters en bewerkingsvoorwaarden moeten worden afgestemd op de materiaalsoort, de geometrie van het onderdeel, de maatvoeringseisen en de beschikbare apparatuur. Wanneer al deze factoren in aanmerking worden genomen, kan een goed geplande bewerkingsvolgorde bijdragen aan een verbetering van de maatvastheid, de oppervlaktekwaliteit en de productie-efficiëntie.

