
Hoe stel je CNC-bewerkingsparameters in voor verschillende materialen?
CNC-bewerkingsparameters hebben een directe invloed op de snij-efficiëntie, de oppervlakteafwerking, de maatnauwkeurigheid en de standtijd van het gereedschap. Bij het bewerken van verschillende materialen kunnen dezelfde snijsnelheid, voedingssnelheid en snijdiepte tot zeer uiteenlopende resultaten leiden. Een instelling die goed werkt voor aluminium kan bij roestvrij staal of titanium leiden tot overmatige warmteontwikkeling of gereedschapsslijtage.
Het instellen van de juiste CNC-bewerkingsparameters vereist meer dan alleen het kiezen van waarden uit een tabel. Materiaaleigenschappen, specificaties van het snijgereedschap, de stijfheid van de machine, de geometrie van het werkstuk en de bewerkingshandelingen zijn allemaal van invloed op de manier waarop het proces moet worden geconfigureerd. Inzicht in deze factoren helpt fabrikanten om stabiele snijomstandigheden te creëren en een consistente kwaliteit van de werkstukken te bereiken.
Wat zijn CNC-bewerkingsparameters?
CNC-bewerkingsparameters zijn de instellingen die bepalen hoe een snijgereedschap materiaal van een werkstuk verwijdert. De belangrijkste parameters zijn onder meer de snijsnelheid, het spiltoerental, de aanvoersnelheid, de snijdiepte en de stapafstand bij freesbewerkingen. Ook de keuze van het koelmiddel en de aangrijping van het gereedschap zijn van invloed op de snijprestaties, hoewel deze niet altijd als snijparameters worden aangemerkt.
Elke instelling beïnvloedt een ander aspect van het bewerkingsproces.
De snijsnelheid geeft aan hoe snel de snijkant zich ten opzichte van het materiaal verplaatst. Deze wordt doorgaans uitgedrukt in meter per minuut (m/min) of oppervlaktevoet per minuut (SFM). Het toerental geeft aan hoeveel omwentelingen het gereedschap of het werkstuk per minuut maakt (RPM). De aanvoersnelheid bepaalt hoe snel het gereedschap door het materiaal beweegt; deze wordt doorgaans uitgedrukt in millimeter per minuut (mm/min).
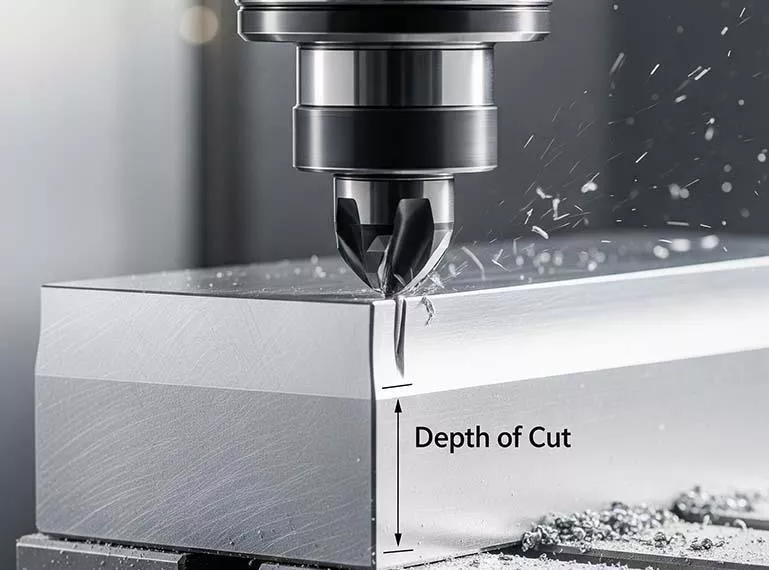
De snijdiepte bepaalt hoeveel materiaal er in één bewerking wordt verwijderd. Bij het frezen wordt dit doorgaans onderverdeeld in de axiale snijdiepte, die de snijdiepte langs de as van het gereedschap aangeeft, en de radiale snijdiepte, die de snijdiepte over de diameter van het gereedschap aangeeft.
Deze parameters werken samen. Het verhogen van het spiltoerental leidt niet automatisch tot een hogere productiviteit, en het verhogen van de voedingssnelheid verkort de bewerkingstijd niet altijd zonder nadelige gevolgen. Het doel is om een combinatie te vinden waarmee efficiënt materiaal wordt verwijderd, terwijl de snijkrachten, de temperatuur, trillingen, gereedschapsslijtage en maatafwijkingen onder controle blijven.
Waarom verschillen de parameters voor CNC-bewerking per materiaal?
Verschillende materialen reageren verschillend op het snijden, omdat ze verschillende eigenschappen hebben op het gebied van hardheid, sterkte, ductiliteit, warmtegeleiding en verhardingsgedrag.
Aluminiumlegeringen maken over het algemeen relatief hoge snijsnelheden mogelijk, omdat veel soorten gemakkelijk te verspanen zijn en warmte effectiever afvoeren dan titanium- of nikkelgebaseerde legeringen. Aluminium kan echter aan de snijkant blijven kleven wanneer de geometrie van het gereedschap, de coating of de snijomstandigheden niet geschikt zijn.
Roestvrij staal vormt een andere uitdaging. Sommige soorten roestvrij staal genereren veel snijwarmte en kunnen verharding door vervorming veroorzaken wanneer de snijkant over het oppervlak schuurt in plaats van er netjes doorheen te snijden. Een te hoge snelheid of een onvoldoende voedingssnelheid kan de slijtage van het gereedschap versnellen of volgende snijgangen bemoeilijken.
Titaniumlegeringen en superlegeringen op nikkelbasis vereisen een bijzonder zorgvuldig warmtebeheer. Deze materialen kunnen warmte vasthouden in de buurt van de snijzone, waardoor er hogere eisen aan de snijkant worden gesteld. Lagere snijsnelheden, geschikte voedingssnelheden, gecontroleerde gereedschapsaanraking en een effectieve koelvloeistoftoevoer zijn vaak van belang.
Bij kunststoffen spelen nog andere factoren een rol. Veel kunststoffen zijn relatief zacht, maar kunnen onder klemkrachten vervormen, bij warmte uitzetten of gesmolten oppervlakken vertonen wanneer de snijomstandigheden ongeschikt zijn. De parameters moeten daarom zowel de snijtemperatuur als de mechanische vervorming beheersen.
Daarom is het van essentieel belang om de parameters af te stemmen op het specifieke materiaal. Het doel is niet alleen om sneller te snijden, maar ook om een stabiel proces te handhaven dat is afgestemd op het materiaal en het werkstuk.
Hoe stel je de snijsnelheid en het toerental van de spil in?
De snijsnelheid is een van de eerste parameters die moet worden vastgesteld, omdat deze een grote invloed heeft op de warmteontwikkeling en de standtijd van het snijgereedschap. Het geschikte bereik hangt af van de materiaalsoort, het materiaal van het snijgereedschap, de coating van het gereedschap, de bewerking en de mogelijkheden van de machine.
Bij het frezen hangen de snijsnelheid en het toerental van de spil samen met de diameter van het snijgereedschap. In metrische eenheden kan het toerental van de spil als volgt worden berekend:
Spiltoerental (RPM) = 1.000 × snijsnelheid (m/min) ÷ [π × gereedschapsdiameter (mm)]
Als de aanbevolen snijsnelheid bijvoorbeeld 200 m/min bedraagt en de diameter van het gereedschap 10 mm is, komt het berekende toerental van de spil uit op ongeveer 6.370 RPM.
Deze berekening dient als uitgangspunt en biedt geen garantie voor de juiste instelling. Het kan nodig zijn om het werkelijke spiltoerental te verlagen als de machine het vereiste vermogen niet kan leveren, het gereedschap een te grote overhang heeft of het werkstuk dunwandig is of onvoldoende wordt ondersteund.
Grotere gereedschappen vereisen over het algemeen lagere spiltoerentallen dan kleinere gereedschappen om dezelfde snijsnelheid te bereiken. Omgekeerd kan een gereedschap met een kleine diameter een hoog toerental vereisen om de aanbevolen oppervlaktesnelheid te bereiken. Er moet altijd rekening worden gehouden met de limieten van de machinespil en de specificaties van de gereedschapshouder.
Bij het draaien hangt de snijsnelheid eveneens samen met het toerental van de spil en de diameter van het werkstuk. Door de oppervlaktesnelheid constant te houden, kan de gewenste snijsnelheid worden gehandhaafd terwijl het gereedschap over verschillende diameters beweegt, mits de machine en het bewerkingsproces dit ondersteunen.
Hoe stel je de voedingssnelheid in?
De voedingssnelheid bepaalt hoe snel het gereedschap door het materiaal beweegt. Bij het frezen wordt deze doorgaans berekend op basis van de voeding per tand, het aantal snijkanten en het toerental van de spil.
Voedingssnelheid (mm/min) = voeding per tand (mm/tand) × aantal tanden × spiltoerental (RPM)
Een vier-snijvlak-eindfrees die draait met 6.000 omwentelingen per minuut en een voeding per tand van 0,03 mm zou bijvoorbeeld een berekende voedingssnelheid van 720 mm/min hebben.
De voedingssnelheid per tand moet worden afgestemd op de diameter van het gereedschap, de geometrie van het gereedschap, het materiaal en de snijomstandigheden. Als de voedingssnelheid te laag is, kan de snijkant gaan schuren in plaats van een effectieve spaander te vormen, waardoor de warmteontwikkeling toeneemt en de slijtage mogelijk wordt versneld. Als de voedingssnelheid te hoog is, kunnen de snijkrachten te groot worden, wat kan leiden tot trillingen, doorbuiging van het gereedschap, een slechte oppervlakteafwerking of breuk van het gereedschap.
Bij de voedingssnelheid moet ook rekening worden gehouden met de geometrie van het werkstuk. Dunne wanden, kleine inwendige elementen, lange gereedschapsoverhangen en onderbroken sneden kunnen conservatievere instellingen vereisen dan stijve, open bewerkingselementen.
Bij boren en draaien wordt de voedingssnelheid afhankelijk van de bewerking op verschillende manieren gespecificeerd. Bij boren wordt vaak de voedingssnelheid per omwenteling gebruikt, terwijl bij draaien doorgaans ook de voedingssnelheid per omwenteling wordt gespecificeerd. De geprogrammeerde voedingssnelheid moet aansluiten bij de betreffende bewerking; het is niet de bedoeling om voor elk proces een freesformule toe te passen.
Hoe stel je de snijdiepte in?
De snijdiepte bepaalt hoeveel materiaal het gereedschap bij elke doorgang verwijdert. Door deze te vergroten, kan het aantal doorgangen worden verminderd en de cyclustijd worden verkort, maar dit leidt ook tot grotere snijkrachten en een hoger benodigd vermogen.
Een voorbewerking is over het algemeen bedoeld om op efficiënte wijze materiaal te verwijderen en tegelijkertijd voldoende materiaal over te laten voor de nabewerking. Bij een nabewerking ligt de nadruk meer op maatnauwkeurigheid en oppervlaktekwaliteit, waarbij vaak een kleinere snijdiepte en een gecontroleerde nabewerkingstolerantie worden gehanteerd.
De juiste snijdiepte hangt af van de diameter en lengte van het gereedschap, de geometrie van de snijkant, de materiaaleigenschappen, de stijfheid van de machine, de werkstukopspanning en de mate waarin het gereedschap in het materiaal grijpt. Een stijve opstelling maakt een grotere snijdiepte mogelijk, terwijl bij een slank gereedschap of een dunwandig werkstuk een veel geringere ingrijping nodig kan zijn om trillingen of vervorming te voorkomen.
De hardheid van het materiaal alleen is niet bepalend voor de maximale snijdiepte. Bij een hard materiaal kunnen voorzichtige snijvoorwaarden nodig zijn vanwege slijtage van het gereedschap, terwijl een zachter materiaal toch moeilijk te bewerken kan zijn als het werkstuk buigzaam is of het gereedschap een grote overhang heeft.
Bij dunwandige, CNC-gefreesde onderdelen kan het beheersen van de radiale snijkrachten van bijzonder groot belang zijn. Het verminderen van de radiale belasting, het aanpassen van het gereedschapspad en het aanhouden van een geschikte afwerkingsmarge kunnen helpen om de doorbuiging van de wand te beperken en de maatvastheid te verbeteren.
Aanbevolen uitgangspunten voor verschillende materialen
Er bestaat geen universele reeks CNC-bewerkingsparameters voor een gehele materiaalfamilie. In de onderstaande richtlijnen wordt uitgelegd hoe de aanvankelijke strategie doorgaans verschilt. De daadwerkelijke snijwaarden moeten worden afgeleid uit de aanbevelingen van de fabrikant van het snijgereedschap voor het specifieke gereedschap, de materiaalkwaliteit en de bewerking.
Aluminiumlegeringen
Aluminiumlegeringen lenen zich over het algemeen voor relatief hoge snijsnelheden en een hoge materiaalafname. Scherpe snijkanten, een geschikte spaangeometrie en een effectieve spaanafvoer helpen voorkomen dat aluminium aan het gereedschap blijft kleven.
Bij het voorbewerken moeten de parameters een evenwicht vinden tussen hoge materiaalafname en het vermogen van de spil, de ingrijping van het gereedschap en de stijfheid van het werkstuk. Bij het nabewerken kunnen een geschikte voeding per tand en een scherp gereedschap helpen om een glad oppervlak te verkrijgen zonder overmatige braamvorming.
Afhankelijk van de legering, het gereedschap, de bewerking en de vereiste oppervlaktekwaliteit kan het nuttig zijn om koelvloeistof of een geschikt smeermiddel te gebruiken. Bij sommige toepassingen kan gebruik worden gemaakt van luchtstroom of andere methoden voor het afvoeren van spanen, maar de keuze moet worden gebaseerd op de bewerkingsomstandigheden en niet op een algemene regel.
Roestvrij staal
Bij roestvrij staal is over het algemeen een zorgvuldiger regeling van de warmte en de ingrijping van het snijgereedschap vereist dan bij veel aluminiumlegeringen. De juiste snijsnelheid varieert aanzienlijk per kwaliteit, waarbij ook rekening moet worden gehouden met de verschillen tussen austenitisch, martensitisch en precipitatiehardend roestvrij staal.
Zorg ervoor dat de snijkant niet herhaaldelijk over het materiaal schuurt, vooral wanneer de staalsoort gevoelig is voor verharding door bewerking. De voedingssnelheid, snijsnelheid, gereedschapsgeometrie en koelvloeistoftoevoer moeten op elkaar worden afgestemd om een gelijkmatige snede te behouden.
Een stabiele werkstukopspanning is eveneens van belang. Trillingen en overmatige doorbuiging van het gereedschap kunnen de levensduur van het gereedschap verkorten en de oppervlakteafwerking aantasten. De gekozen parameters moeten rekening houden met de exacte roestvrijstaalsoort en met het feit of het gaat om voorbewerking, nabewerking, boren of draaien.
Koolstofstaal en gelegeerd staal
Koolstofstaal en gelegeerd staal bestrijken een breed spectrum aan hardheid en bewerkbaarheid. Een relatief zachte, goed bewerkbare staalsoort kan onder andere snijomstandigheden worden gebruikt dan een gehard gelegeerd staal dat voor slijtvaste onderdelen wordt gebruikt.
Voordat de parameters worden gekozen, moeten de materiaalkwaliteit en de warmtebehandeling worden gecontroleerd. De snijsnelheid en de voedingssnelheid moeten vervolgens worden afgestemd op het materiaal en de coating van het gereedschap. Voor hardere materialen zijn mogelijk lagere snijsnelheden en speciaal gereedschap nodig, terwijl stabiele instellingen en een goede spaanderbeheersing over het gehele bereik belangrijk blijven.
Bij afwerkingsbewerkingen is consistentie net zo belangrijk als de nominale snelheid. Slijtage van het gereedschap, temperatuurschommelingen en doorbuiging kunnen van invloed zijn op de uiteindelijke afmetingen, met name bij het bewerken van assen, boringen en precisie-passingsvlakken.
Titaniumlegeringen
Bij titaniumlegeringen zijn vaak lagere snijsnelheden en een zorgvuldige regeling van de gereedschapsinstelling vereist, omdat de warmte zich in de buurt van de snijkant kan ophopen. Het snijgereedschap moet bestand zijn tegen de thermische en mechanische belastingen die hierdoor ontstaan.
Gebruik de aanbevolen parameters voor de exacte titaniumkwaliteit en het gereedschapssysteem. Zorg voor een stabiele snede, vermijd onnodige wrijving en zorg ervoor dat het koelmiddel de snijzone bereikt wanneer nat bewerken is voorgeschreven. De strategie voor het gereedschapspad en de controle op het ingrijpen kunnen net zo belangrijk zijn als het toerental van de spil.
Dunne wanden en smalle onderdelen vereisen bijzondere aandacht, omdat snijkrachten doorbuiging kunnen veroorzaken. Door de ingrijping te verminderen of de bewerkingsvolgorde aan te passen, kan de stabiliteit worden verbeterd zonder uitsluitend op lagere voedingssnelheden te vertrouwen.
Superlegeringen op nikkelbasis
Legeringen op nikkelbasis, zoals Inconel, worden vaak gebruikt in toepassingen waar hoge temperatuursterkte en corrosiebestendigheid vereist zijn. Door hun eigenschappen kunnen ze moeilijk te bewerken zijn, vooral wanneer de snijkant wordt blootgesteld aan hoge temperaturen en herhaalde mechanische belasting.
De snijsnelheden liggen vaak aan de lage kant in vergelijking met die voor aluminium, en het gereedschap moet worden afgestemd op de legering en de bewerking. Het is belangrijk om een gelijkmatige contactdruk van het gereedschap te handhaven, omdat onderbroken of onstabiel snijden de kans op schade aan het gereedschap kan vergroten.
De toevoer van koelvloeistof, de planning van het gereedschapspad, de stijfheid van de machine en de criteria voor het vervangen van gereedschap moeten als onderdeel van het proces worden vastgelegd. Een set parameters die geschikt is voor één legering op nikkelbasis mag niet automatisch worden toegepast op een andere legering of een andere warmtebehandelde toestand.
Koper en koperlegeringen
De hoge warmtegeleiding en de relatief zachte eigenschappen van koper kunnen van invloed zijn op de vorming van spanen en de oppervlakteafwerking. Sommige koperkwaliteiten zijn gemakkelijk te bewerken, terwijl andere kleverig kunnen zijn of gevoelig zijn voor het ontstaan van bramen.
Scherpe gereedschappen en een geschikte geometrie helpen vlekvorming te verminderen en zorgen voor zuivere randen. De snijsnelheid en de aanvoer moeten worden afgestemd op de specifieke koperlegering, het ontwerp van het gereedschap en de geometrie van het werkstuk. Aangezien koperlegeringen aanzienlijk van elkaar verschillen, mogen aanbevelingen voor messing niet zonder meer worden toegepast op zuiver koper of andere koperkwaliteiten.
Technische kunststoffen
Voor technische kunststoffen zijn parameterinstellingen nodig die de warmte regelen en vervorming voorkomen. Overmatige snijwarmte kan het materiaal zachter maken of doen smelten, terwijl hoge klemkrachten het werkstuk kunnen vervormen.
Gebruik scherp gereedschap en een geschikte vormgeving voor de spaanafvoer. De voedingssnelheid en het toerental moeten worden afgestemd op het specifieke polymeer, aangezien POM, PEEK, nylon, PTFE en andere kunststoffen verschillen in stijfheid, thermisch gedrag en spaanvorming. Nylon kan bovendien vocht opnemen, wat van invloed kan zijn op de afmetingen, terwijl PTFE relatief zacht is en onder belasting kan vervormen.
Ook de bevestigings- en inspectieomstandigheden zijn van belang. Een kunststof onderdeel kan van afmetingen veranderen terwijl het afkoelt of weer in evenwicht komt na de bewerking; daarom moet bij de inspectieprocedure rekening worden gehouden met het gedrag van het materiaal.
Hoe de parameters voor CNC-bewerking nauwkeurig kunnen worden afgesteld
De aanbevelingen van de fabrikant vormen een uitgangspunt, maar de definitieve instellingen moeten onder daadwerkelijke bewerkingsomstandigheden worden getoetst.
Begin met de bevestigde materiaalkwaliteit en de door de fabrikant van het snijgereedschap aanbevolen waarden voor de bewerking. Controleer, voordat u het programma uitvoert, het toerental en het maximale vermogen van de spil van de machine, de specificaties van de gereedschapshouder, de overhang van het gereedschap en de stijfheid van de werkstukopspanning.
Let tijdens de eerste bewerkingsfase op de spaandervorming, het snijgeluid, trillingen, de oppervlakteafwerking en de toestand van het gereedschap. Aan de hand van deze aanwijzingen kunt u vaststellen of het proces stabiel verloopt. Overmatige warmteontwikkeling, onverwachte slijtage van het gereedschap, slechte spaanafvoer of trillingen kunnen erop wijzen dat een of meer parameters moeten worden aangepast.
Pas de parameters stapsgewijs aan in plaats van de snijsnelheid, de voedingssnelheid en de snijdiepte tegelijkertijd te wijzigen. Zo kunt u gemakkelijker vaststellen welke aanpassing het resultaat verbetert. Wanneer maatnauwkeurigheid van cruciaal belang is, controleer het werkstuk dan pas nadat het proces een stabiele toestand heeft bereikt en houd rekening met eventuele temperatuurafhankelijke variaties.
Het doel is om een herhaalbaar proces op te zetten, en niet alleen om de hoogste snelheid of de hoogste voedingssnelheid te vinden die de machine kan halen.
Veelgemaakte fouten bij het instellen van parameters voor CNC-bewerkingen
Een veelgemaakte fout is het toepassen van dezelfde parameters op materialen die alleen op het eerste gezicht op elkaar lijken. Twee roestvrijstaalsoorten kunnen zich bijvoorbeeld anders gedragen vanwege hun samenstelling, hardheid of warmtebehandeling. Voordat met de bewerking wordt begonnen, moet de materiaalidentificatie worden gecontroleerd.
Een andere fout is het verhogen van het spiltoerental om de productiviteit te verbeteren, zonder rekening te houden met de grenzen van het gereedschap, de warmteontwikkeling of de mogelijkheden van de machine. Een hoger toerental kan onder geschikte omstandigheden de productie verhogen, maar het kan ook de levensduur van het gereedschap verkorten of thermische problemen veroorzaken.
Een te lage voedingssnelheid kan net zo problematisch zijn als een te agressieve voeding. Als de snijkant schuurt in plaats van effectief te snijden, kan er warmteontwikkeling optreden en kunnen sommige materialen door vervorming verhard worden. Omgekeerd kan een te hoge voedingssnelheid de snijkrachten vergroten en de oppervlaktekwaliteit of de standtijd van het gereedschap in gevaar brengen.
Ten slotte kan het beschouwen van koelvloeistof als een universele oplossing tot slechte resultaten leiden. Bij sommige bewerkingen zijn overvloedige koeling, hogedrukkoeling, smering met minimale hoeveelheden of luchtstroom het meest geschikt, terwijl andere opstellingen weer andere vereisten hebben. De keuze moet worden afgestemd op het materiaal, het gereedschap, de bewerking en de richtlijnen van de machinefabrikant.
Hoe Xtmade de keuze van parameters voor CNC-bewerking aanpakt
Xtmade vervaardigt op maat gemaakte, CNC-gefreesde onderdelen op basis van door de klant aangeleverde tekeningen, CAD-bestanden, monsters en specificaties. De bewerkingsparameters worden gekozen op basis van het opgegeven materiaal, de geometrie van het onderdeel, de tolerantie-eisen, de oppervlakteafwerking en het productieproces.
Bij de procesplanning moeten de verspaningsvoorwaarden worden afgestemd op de materiaalsoort en het snijgereedschap, waarbij ook rekening moet worden gehouden met de machinecapaciteit, de werkstukopspanning, de toegankelijkheid voor het gereedschap en de spaanafvoer. Dunne wanden, diepe holtes, kleine details en verbindingen met nauwe toleranties kunnen een andere strategie vereisen dan open, stijve details.
Het doel is om stabiele, herhaalbare bewerkingsomstandigheden te creëren die voldoen aan de vereiste afmetingen en oppervlaktekwaliteit, waarbij een evenwicht wordt gevonden tussen cyclustijd, standtijd van het gereedschap en productieconsistentie.
Conclusie
De parameters voor CNC-bewerking moeten worden afgestemd op het materiaal, het snijgereedschap, de machine en de geometrie van het werkstuk. Bij aluminium zijn hogere snijsnelheden mogelijk, terwijl bij roestvrij staal, titanium en legeringen op nikkelbasis vaak een zorgvuldiger regeling van de warmteontwikkeling, de ingrijping van het gereedschap en de slijtage van het gereedschap vereist is. Bij technische kunststoffen spelen bovendien extra aandachtspunten een rol met betrekking tot warmteontwikkeling, vervorming en maatvastheid.
Xtmade vervaardigt onderdelen op maat volgens door de klant aangeleverde tekeningen en specificaties. Door rekening te houden met de materiaalkwaliteit, de bewerkingsprocessen, de geometrie van het onderdeel en de kwaliteitseisen, stellen we bewerkingsstrategieën op die gericht zijn op het bereiken van consistente afmetingen, geschikte oppervlakteafwerkingen en stabiele productieresultaten.

