
Hoe beïnvloeden de materialen voor CNC-bewerking de bewerkingskosten?
De keuze van het materiaal voor een CNC-gefreesd onderdeel heeft veel meer gevolgen dan alleen de aankoopprijs. De materiaalkeuze is van invloed op de hoeveelheid materiaal die moet worden aangekocht, de snelheid waarmee materiaal kan worden verwijderd, de levensduur van de snijgereedschappen, de mate waarin toleranties kunnen worden gehandhaafd en of aanvullende nabewerking of inspectie nodig is.
Deze kostenfactoren hangen met elkaar samen. Een goedkoop materiaal kan duur zijn om te bewerken als het overmatige slijtage aan het gereedschap veroorzaakt of extra bewerkingen vereist. Omgekeerd kan een duurdere legering de voordeligere optie zijn wanneer deze het aantal productiestappen vermindert of beter voldoet aan de prestatie-eisen van het onderdeel.
Om te begrijpen hoe de materialen voor CNC-bewerking de productiekosten beïnvloeden, moet men verder kijken dan de prijs per kilogram en het gehele proces in ogenschouw nemen, van de inkoop van het ruwe materiaal tot de keuring en levering van de afgewerkte onderdelen.
1. De grondstofprijs is slechts het uitgangspunt
De inkoopkosten van grondstoffen zijn een van de meest directe factoren die van invloed zijn op de kosten van CNC-bewerking. De daadwerkelijke materiaalkosten hangen af van de hoeveelheid en de vorm van de benodigde grondstoffen – en niet alleen van het gewicht van het uiteindelijke, afgewerkte onderdeel.
Bij CNC-bewerking worden specifieke geometrische vormen gecreëerd door overtollig materiaal weg te nemen. Wanneer een onderdeel wordt bewerkt uit een massief blok, plaat of staaf, wordt een deel van het aangekochte materiaal onvermijdelijk verspild in de vorm van spanen, snijafval of onbruikbaar afval. Hoewel slechts een fractie van het oorspronkelijke materiaal in het uiteindelijke onderdeel overblijft, moet de klant de volledige kosten voor de aanschaf van de oorspronkelijke grondstof dragen.
Ook de specifieke materiaalkwaliteit is van invloed op de inkoopkosten. Zelfs binnen dezelfde categorie – zoals aluminiumlegeringen – kunnen de prijzen aanzienlijk variëren op basis van factoren zoals legeringselementen, warmtebehandeling, mechanische eigenschappen, beschikbaarheid op de markt en afmetingen. Hetzelfde principe geldt voor roestvrij staal, titaniumlegeringen, koperlegeringen, technische kunststoffen en andere materialen die vaak worden gebruikt bij CNC-bewerking.
Voorraadomvang en materiaalbenutting
Neem twee onderdelen met hetzelfde eindgewicht. Het ene kan uit een standaardplaat worden verspaand met weinig overtollig materiaal, terwijl voor het andere een groot ruwstuk nodig is omdat de totale afmetingen of geometrie niet overeenkomen met de gangbare standaardafmetingen.
Voor het tweede onderdeel kan een grotere materiaalaankoop nodig zijn, zelfs als beide afgewerkte onderdelen evenveel wegen. Als het uitgangsmateriaal bovendien uit een dure legering bestaat, kan dit verschil een aanzienlijke invloed hebben op de offerte.
Een nuttige maatstaf is de ‘buy-to-fly’-verhouding, waarbij het gewicht van het aangekochte uitgangsmateriaal wordt vergeleken met het gewicht van het afgewerkte onderdeel.
Verhouding tussen inkoop en productie = Gewicht van de uitgangsmateriaalvoorraad ÷ Gewicht van het afgewerkte onderdeel
Als een afgewerkt onderdeel bijvoorbeeld 2 kg weegt en de uitgangsmateriaalstaaf 8 kg, dan is de ‘buy-to-fly’-verhouding 4:1. Dit betekent dat er vier kilogram uitgangsmateriaal wordt aangekocht voor elke kilogram die in het afgewerkte onderdeel overblijft.
Deze verhouding is op zichzelf niet bepalend voor de totale productiekosten. Ook de bewerkingstijd, het hergebruik van afvalmateriaal, de materiaalprijs en de complexiteit van de weggewerkte geometrie spelen nog steeds een rol. Het biedt echter een nuttige manier om onderdelen te identificeren waarbij het materiaalgebruik extra aandacht verdient.
Bij dure legeringen kan het terugdringen van onnodige voorraad op twee manieren besparingen opleveren: er hoeft minder materiaal te worden ingekocht en er hoeft minder materiaal te worden verwijderd.
2. De bewerkbaarheid beïnvloedt de kosten voor het verwerken van ruw materiaal tot een onderdeel
De grondstofprijs zegt niets over hoeveel het kost om een onderdeel te bewerken. De bewerkbaarheid is een andere belangrijke factor, omdat deze van invloed is op de snijsnelheid, de aanvoersnelheid, de materiaalafname, de standtijd van het gereedschap en de processtabiliteit.
Materialen die zich goed laten bewerken, kunnen vaak worden geproduceerd met kortere snijcycli en lagere kosten voor gereedschap. Materialen die hoge snijtemperaturen veroorzaken, tijdens de bewerking verharding vertonen of de snijkant zwaar belasten, vereisen mogelijk voorzichtiger snijvoorwaarden.
Aluminiumlegeringen worden op grote schaal gebruikt omdat veel soorten relatief hoge snijsnelheden en een efficiënte materiaalafname mogelijk maken. Bij roestvrij staal is vaak een zorgvuldiger beheer van de warmteontwikkeling en de verharding door vervorming vereist. Bij titaniumlegeringen heeft de warmte de neiging zich in de buurt van de snijzone te concentreren vanwege hun relatief lage warmtegeleidbaarheid. Superlegeringen op nikkelbasis behouden hun hoge sterkte bij verhoogde temperaturen, waardoor ze bijzonder moeilijk te verspanen zijn.
Deze verschillen zijn van invloed op de tijd die een machine nodig heeft om dezelfde geometrie te produceren.
Waarom lagere materiaalprijzen kunnen leiden tot hogere bewerkingskosten
Stel dat twee materialen technisch geschikt zijn voor een onderdeel. Materiaal A is goedkoper in aanschaf, maar vereist een langere bewerkingscyclus en vaker vervanging van het gereedschap. Materiaal B kost meer per voorraadeenheid, maar kan efficiënter worden bewerkt.
De juiste vergelijking is niet simpelweg:
De prijs van materiaal A ten opzichte van de prijs van materiaal B.
In plaats daarvan moet de fabrikant het volgende vergelijken:
- Grondstofkosten per goedgekeurd onderdeel
- De machinetijd die nodig is om het onderdeel te vervaardigen
- Verbruik en vervanging van snijgereedschap
- Aanvullende werkzaamheden en inspectie
- Afval, herbewerking en processtabiliteit
Als de besparing op de aankoopprijs van het materiaal kleiner is dan de extra kosten voor bewerking en gereedschap, kan materiaal A het duurdere eindproduct opleveren.
Dit is met name van belang bij het vergelijken van moeilijk te bewerken legeringen. Het kostenverschil tussen bijvoorbeeld aluminium en titanium kan niet nauwkeurig worden beoordeeld op basis van de grondstofprijzen alleen. Ook de geometrie van het onderdeel, het materiaalverwijderingsvolume, de toleranties en de productiehoeveelheid zijn van invloed op het resultaat.
3. De levensduur van gereedschap brengt zowel directe als indirecte kosten met zich mee
Snijgereedschappen zijn verbruiksartikelen, maar hun economische impact reikt verder dan alleen de aanschafkosten van frezen, boren, wisselplaten en ander gereedschap.
Bij een materiaal dat de slijtage van het gereedschap versnelt, kan het nodig zijn het gereedschap vaker te vervangen. Elke vervanging kan de bewerkingscyclus onderbreken, en bij bepaalde bewerkingen kan het ook nodig zijn het gereedschap te meten, de offset aan te passen, het eerste stuk te controleren of aanvullende inspecties uit te voeren voordat de productie wordt voortgezet.
Het gedrag van het materiaal is mede bepalend voor de keuze van het juiste gereedschap en de juiste snijomstandigheden. Bij de keuze van het gereedschap moet mogelijk rekening worden gehouden met hardheid, schurend vermogen, warmteontwikkeling, hechting, koudverharding en spaandervorming.
Bij de bewerking van aluminium ligt de nadruk bijvoorbeeld vaak op een efficiënte afvoer van spanen en het voorkomen dat materiaal aan de snijkant blijft kleven. Bij de bewerking van roestvrij staal moet aandacht worden besteed aan warmteontwikkeling en koudverharding. Voor titanium en legeringen op nikkelbasis zijn over het algemeen zorgvuldig geselecteerde gereedschappen en snijomstandigheden nodig om de temperatuur en slijtage onder controle te houden.
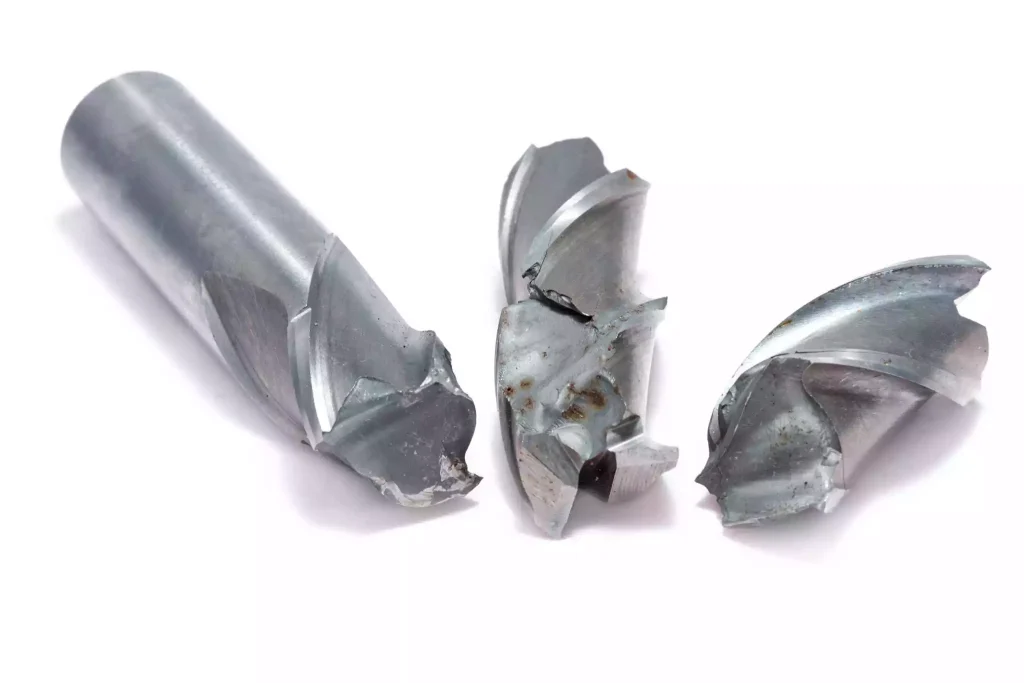
Gereedschapskosten per onderdeel
Een eenvoudige manier om het gereedschapsverbruik te schatten is:
Gereedschapskosten per stuk = Gereedschapskosten ÷ Aantal aanvaardbare stukken dat met dat gereedschap is geproduceerd
Als een snijgereedschap vóór vervanging minder aanvaardbare onderdelen produceert, worden de kosten ervan verdeeld over een kleiner aantal onderdelen. Het verwisselen van gereedschap kan ook de machinetijd die aan elk onderdeel wordt besteed, verlengen.
Dit onderscheid is van belang bij de productieplanning. Een gereedschap dat in eerste instantie meer kost, kan toch voordeliger zijn als het langer meegaat, een stabiele bewerking mogelijk maakt of onderbrekingen vermindert. Het goedkoopste snijgereedschap is niet per se de voordeligste gereedschapsoplossing.
4. Materiaaleigenschappen beïnvloeden de cyclustijd en de machinebezettingsgraad
De kosten van CNC-bewerking hangen nauw samen met de tijd die nodig is om alle snijbewerkingen uit te voeren. De materiaaleigenschappen bepalen hoe snel een machine materiaal kan afnemen met behoud van een acceptabele standtijd van het gereedschap, oppervlakteafwerking en maatnauwkeurigheid.
Dit is met name van belang bij onderdelen met diepe uitsparingen, lange sleuven, dunne wanden, complexe contouren of grote hoeveelheden materiaal die moeten worden verwijderd.
Een materiaal dat relatief gemakkelijk te bewerken is, maakt een efficiënte voorbewerking mogelijk, gevolgd door een kleiner aantal nabewerkingsgangen. Een veeleisender legering kan een beperkte snijdiepte, meerdere bewerkingsfasen of aanvullende nabewerkingshandelingen vereisen.
Hetzelfde geometrie kan daarom, afhankelijk van het materiaal, gedurende zeer uiteenlopende tijdsduur in een machine aanwezig zijn.
Voorbewerking en nabewerking hebben verschillende gevolgen voor de kosten
Bij het voorbewerken wordt het grootste deel van het overtollige materiaal verwijderd. Bij de nabewerking worden de definitieve afmetingen en oppervlaktekwaliteit bepaald.
De materiaalkeuze is van invloed op beide fasen, maar niet altijd op dezelfde manier. Bij het ene materiaal is efficiënt voorbewerken mogelijk, terwijl er toch zorgvuldig moet worden nabewerkt om bramen, oppervlakteschade of maatafwijkingen te voorkomen. Bij andere materialen kunnen de voorbewerkingssnelheden beperkt zijn en zijn er bovendien extra bewerkingsgangen nodig om de vereiste oppervlakteafwerking te bereiken.
De hoeveelheid verwijderd materiaal is slechts een deel van de berekening. Ook de toegankelijkheid voor het gereedschap, de diepte van de bewerkingskenmerken, de snijkrachten, de werkstukopspanning en de stijfheid van de opstelling kunnen bepalen hoe efficiënt het materiaal kan worden bewerkt.
Aangezien machinetijd een terugkerende kostenpost is, kan zelfs een bescheiden toename van de cyclustijd bij een grote productieopdracht aanzienlijke gevolgen hebben.
5. Materiaalstabiliteit kan de tolerantie en de inspectiekosten verhogen
Materiaaleigenschappen kunnen van invloed zijn op de vraag of een onderdeel zijn afmetingen behoudt tijdens de bewerking en nadat het uit de opspanning is gehaald.
Restspanning, thermische uitzetting, elastische vervorming en het verband tussen de hardheid van het materiaal en de snijkrachten kunnen allemaal van invloed zijn op de maatvastheid.
Zo kan het verwijderen van grote hoeveelheden materiaal uit een onder spanning staande staaf bijvoorbeeld interne spanningen vrijmaken en vervorming veroorzaken. Dunwandige onderdelen kunnen onder invloed van snijkrachten doorbuigen, terwijl temperatuurschommelingen van invloed kunnen zijn op metingen en uiteindelijke afmetingen.
Deze effecten betekenen niet dat een bepaald materiaal niet aan strenge toleranties kan voldoen. Ze betekenen wel dat er in het productieproces mogelijk aanvullende controles nodig zijn om deze toleranties consistent te halen.
Afhankelijk van het onderdeel kunnen deze bedieningselementen het volgende omvatten:
- Voorbewerking en nabewerking in afzonderlijke fasen
- Behandeling ter verlichting van stress, indien van toepassing
- Extra werkstukopspanning of ondersteuning
- Controles van tussenliggende afmetingen
- Gecontroleerde bewerkingsomstandigheden
- Eindcontrole met behulp van geschikte meetapparatuur
Elke extra bewerking kan de productietijd, de verwerkingskosten of de inspectiekosten verhogen. De financiële gevolgen zijn met name van belang wanneer een onderdeel bestaat uit een moeilijk te bewerken materiaal in combinatie met dunne wanden, een complexe geometrie of strenge maatvoeringseisen.
Het is daarom belangrijk om de materiaalkeuze en de tolerantie-eisen gezamenlijk te beoordelen. Een materiaal dat weliswaar aan de mechanische eisen voldoet, maar aanzienlijke uitdagingen op het gebied van maatvoering met zich meebrengt, kan een duurdere productiemethode vereisen.
6. Verschillende materialen leiden tot verschillende kostenprofielen
Er bestaat geen algemene kostenranglijst die voor elk CNC-gefreesd onderdeel geldt. De volgende vergelijking toont de typische factoren die van invloed zijn op de kosten van veelgebruikte materialen.
| Materiaal | Belangrijkste kostenfactoren met betrekking tot materialen | Mogelijk kostenvoordeel of mogelijke uitdaging |
| Aluminiumlegeringen | Legeringstype, standaardafmetingen, materiaalverwijdering, oppervlaktebehandeling | Veel kwaliteiten zorgen voor een efficiënte bewerking en een goed materiaalgebruik; anodiseren kan extra kosten met zich meebrengen |
| Koolstofstaal | Kwaliteit, hardheid, vorm in voorraad, corrosiebescherming | Veel materiaalkwaliteiten bieden voordelige voorraad en beproefde bewerkingsprocessen |
| Roestvrij staal | Legeringstype, koudverharding, snijomstandigheden, slijtage van het gereedschap | Corrosiebestendigheid kan de noodzaak van bepaalde beschermende coatings verminderen, maar de bewerking kan veeleisender zijn |
| Messing | Samenstelling van de legering, voorraadbeschikbaarheid, spaanderbeheersing | Veel soorten lassen zich efficiënt, hoewel loodvrije soorten zich anders kunnen gedragen |
| Koper | Materiaalprijs, zachtheid, hechting aan het gereedschap, oppervlakte-eisen | Uitstekende elektrische en thermische geleidbaarheid, maar de bewerkbaarheid en de eisen aan de afwerking kunnen de zaak ingewikkelder maken |
| Titaniumlegeringen | Aandelenkoers, warmtebeheer, slijtage van gereedschap, bewerkingstijd | De hoge sterkte-gewichtsverhouding en de corrosiebestendigheid kunnen de hogere productiekosten rechtvaardigen |
| Superlegeringen op nikkelbasis | Kosten van legeringen, slijtage van snijgereedschap, cyclustijd, inspectie | Geschikt voor omgevingen met extreme temperaturen, maar vaak duur om te bewerken |
| Technische kunststoffen | Harssoort, voorraadbeschikbaarheid, thermische uitzetting, vervorming | Een lage dichtheid en lage snijkrachten kunnen voordelen bieden, maar de maatvastheid en de materiaalkosten lopen sterk uiteen |
Dit zijn algemene tendensen en geen vaste prijsranglijsten. Een specifieke kwaliteit, voorraadomvang, productiehoeveelheid en bewerkingsstrategie kunnen het resultaat beïnvloeden.
Aluminium: efficiënte bewerking neemt niet alle kosten weg
Aluminium is vaak een kosteneffectieve keuze voor behuizingen, beugels, bevestigingselementen en lichtgewicht constructieonderdelen, omdat veel aluminiumsoorten gemakkelijk te bewerken zijn.
De uiteindelijke kosten hangen echter nog steeds af van de legering, het uitgangsmateriaal, de geometrie, de toleranties en de afwerkingsvereisten. De productie van een complexe aluminium behuizing met diepe holtes, dunne wanden, nauwe toleranties en cosmetische anodisatie kan duurder uitvallen dan die van een eenvoudiger onderdeel dat uit een ander materiaal is vervaardigd.
Roestvrij staal: er moet een evenwicht worden gevonden tussen prestaties en bewerkingskosten
Roestvrij staal wordt gekozen vanwege zijn corrosiebestendigheid, sterkte en andere toepassingsspecifieke eigenschappen. De kosten hangen af van de kwaliteit, de voorraadstatus en de bewerkingsvereisten.
Sommige staalsoorten worden tijdens het verspanen koudverhard, wat het contact met het snijgereedschap kan bemoeilijken en de slijtage van het gereedschap kan versnellen wanneer het proces onvoldoende wordt geregeld. Afhankelijk van de toepassing en de specificaties kan het uiteindelijke onderdeel bovendien gepassiveerd of op een andere manier nabehandeld moeten worden.
Om te kiezen tussen roestvrij staal en een materiaal dat beter bewerkbaar is, moet men de gebruiksomgeving en de kosten voor het bereiken van de vereiste prestaties in kaart brengen; het gaat niet alleen om het vergelijken van de prijzen van het materiaal zelf.
Titanium en legeringen op nikkelbasis: dure voorraden zijn slechts één factor
Het gebruik van superlegeringen op basis van titanium en nikkel kan gerechtvaardigd zijn vanwege strenge eisen, zoals een hoge sterkte-gewichtsverhouding, corrosiebestendigheid of prestaties bij hoge temperaturen.
De kostengevolgen hiervan kunnen zich uitstrekken tot de inkoop van materiaal, het voorbewerken, het nabewerken, het gereedschapsverbruik en de procescontrole. Wanneer er een grote hoeveelheid duur materiaal moet worden verwijderd, kunnen de gecombineerde materiaal- en bewerkingskosten bijzonder hoog uitvallen.
Bij deze materialen kan het controleren van de afmetingen van het uitgangsmateriaal en het verwijderen van overtollig materiaal net zo belangrijk zijn als het vergelijken van de prijzen van leveranciers.
Technische kunststoffen: een lagere dichtheid betekent niet altijd lagere kosten
Technische kunststoffen kunnen het gewicht van onderdelen verminderen en zijn vaak gemakkelijker te bewerken dan veel metalen. De kosten variëren echter sterk, afhankelijk van de kwaliteit van de kunststof en de vereiste eigenschappen.
Hoogwaardige kunststoffen kunnen duur zijn in aanschaf. Sommige kunststoffen vertonen bovendien een grotere thermische uitzetting, elastisch herstel of gevoeligheid voor klemkrachten dan metalen, waardoor het bij bepaalde geometrieën moeilijker is om de afmetingen nauwkeurig te beheersen.
Bij een passende vergelijking moet rekening worden gehouden met de vereiste bedrijfstemperatuur, blootstelling aan chemicaliën, mechanische belasting, maatvastheid en afwerkingsvereisten.
7. Oppervlakteafwerking en materiaalcertificering dragen bij aan de totale kosten
De vereiste prestaties van het materiaal kunnen bepalen of er na de CNC-bewerking nog verdere bewerking nodig is.
Aluminium onderdelen moeten mogelijk worden geanodiseerd. Roestvrijstalen onderdelen moeten mogelijk worden gepassiveerd. Andere materialen moeten mogelijk worden geplateerd, gepolijst, aan een warmtebehandeling worden onderworpen of worden ontstreeft om aan de gespecificeerde functionele of oppervlakte-eisen te voldoen.
De kosten van de afwerking zijn afhankelijk van het gekozen proces, de specificaties, de afmetingen van het onderdeel, het oppervlak, de hoeveelheid en de vereisten op het gebied van verwerking. Bij sommige behandelingen is bovendien afplakken of extra maatcontroles nodig.
Ook de traceerbaarheid en documentatie van materialen kunnen extra kosten met zich meebrengen. Afhankelijk van de toepassing kunnen afnemers materiaalproefrapporten, conformiteitscertificaten, inspectierapporten van het eerste exemplaar of gedocumenteerde inspectieresultaten eisen. Deze eisen moeten vóór de productie worden vastgesteld, omdat ze van invloed kunnen zijn op de inkoop, de procesplanning en de kwaliteitscontrole.
Belangrijk is dat deze kosten niet uitsluitend door het materiaalsoort worden bepaald. Een onderdeel van roestvrij staal vereist niet automatisch dezelfde afwerking of documentatie als elk ander onderdeel van roestvrij staal. De daadwerkelijke specificatie en het beoogde gebruik bepalen wat er nodig is.
8. Wijzigingen in de productiehoeveelheid beïnvloeden de economische aspecten van de materiaalkeuze
De materiaalkosten vertonen bij prototypebestellingen en bij serieproductie een verschillend verloop.
Bij een prototype kunnen programmering, instelling, het voorbereiden van de opspanning en de eerste inspectie een groot deel van de totale kosten uitmaken, omdat deze werkzaamheden over slechts een klein aantal onderdelen worden verdeeld. Materiaal- en gereedschapskosten blijven weliswaar van belang, maar het verminderen van de instellingslast kan grotere besparingen opleveren dan het overschakelen op een goedkopere legering.
Bij grotere productieseries krijgen terugkerende kosten een grotere rol. Het verbruik van grondstoffen, de cyclustijd, de levensduur van gereedschap en het percentage afkeuringen lopen gedurende de hele order op.
Hierdoor ontstaan twee verschillende kostenaspecten.
Voor prototypes en kleine bestellingen: prioriteit geven aan de beschikbaarheid van materiaal, geschikte voorraadmaten, praktische bewerkingsroutes en het vermijden van onnodige bewerkingen.
Voor herhalingsproductie: het gecombineerde effect van materiaalbenutting, stabiele cyclustijden, de levensduur van gereedschappen, uitvalpercentages en mogelijkheden tot standaardisatie van het productieproces evalueren.
Een materiaal dat handig en voordelig is voor een eenmalig prototype, leidt bij grotere productievolumes niet noodzakelijkerwijs tot de laagste terugkerende kosten. Omgekeerd is het kiezen van een speciale legering uitsluitend vanwege de theoretische productievoordelen ervan wellicht niet gerechtvaardigd wanneer de bestelhoeveelheid klein is.
9. Hoe de totale kosten van verschillende materialen te beoordelen
Een zinvolle materiaalvergelijking moet uitgaan van de functionele eisen van het onderdeel en vervolgens de gevolgen voor de productie van elke technisch aanvaardbare optie beoordelen.
Een vereenvoudigd kostenmodel is:
Geschatte kosten van het onderdeel = Materiaalkosten + Toegerekende instelkosten + Bewerkingskosten + Gereedschapskosten + Afwerkingskosten + Inspectiekosten
Voor een vollediger offerte kunnen er nog extra posten worden opgenomen, zoals speciale verpakkingen, materiaalcertificering, afvalverwerking en andere vereisten die specifiek zijn voor de bestelling.
Elk onderdeel moet afzonderlijk worden beoordeeld voordat het totaal wordt vergeleken.
Stap 1: Bepaal de vereiste materiaaleigenschappen
Bepaal de daadwerkelijke eisen op het gebied van sterkte, hardheid, stijfheid, gewicht, corrosiebestendigheid, warmtegeleiding, elektrische geleiding en bedrijfstemperatuur.
Dit voorkomt dat er voor een onnodig duur materiaal wordt gekozen, terwijl tegelijkertijd wordt gewaarborgd dat kostenbesparingen niet ten koste gaan van de prestaties.
Stap 2: Vergelijk de beschikbare kwaliteiten en voorraadvormen
Controleer de materiaalkwaliteit, de hardheid of de toestand (indien van toepassing), de beschikbare afmetingen uit voorraad, de levertijd en de certificeringseisen.
Een geschikte standaardafmeting kan materiaalverspilling tegengaan. Een goedkopere kwaliteit of vorm is echter alleen aanvaardbaar als deze voldoet aan de eisen van de tekening en de toepassing.
Stap 3: Maak een schatting van het materiaalverbruik en de bewerkingstijd
Vergelijk de benodigde uitgangsvoorraad met de uiteindelijke geometrie. Breng grote holtes, dikke delen die moeten worden verwijderd, dunne wanden, diepe elementen en andere geometrische kenmerken in kaart die van invloed kunnen zijn op de cyclustijd of de maatvastheid.
Schat de bewerkingstijd in op basis van realistische snijomstandigheden voor elk materiaal, in plaats van ervan uit te gaan dat alle materialen met dezelfde snelheid kunnen worden bewerkt.
Stap 4: Houd rekening met gereedschap, afwerking en inspectie
Ga na of het materiaal gespecialiseerd snijgereedschap, aanvullende nabewerking, spanningsverlichting of een grondigere controle van de afmetingen vereist.
Deze vereisten kunnen de kostenvergelijking beïnvloeden, zelfs als het prijsverschil tussen de materialen klein lijkt.
Stap 5: Vergelijk de totale kosten met de prestaties
Bij de uiteindelijke beslissing moeten de verwachte productiekosten van elk geschikt materiaal worden vergeleken, waarbij moet worden gecontroleerd of het materiaal voldoet aan de functionele eisen van het onderdeel.
De laagste offerte is niet per se de beste keuze op de lange termijn als het materiaal het risico op vroegtijdige slijtage, corrosie, vervorming of andere gebruiksgerelateerde problemen vergroot.
Hoe Xtmade de materiaalkosten bij de productie berekent
Xtmade vervaardigt op maat gemaakte, CNC-gefreesde onderdelen op basis van door de klant aangeleverde tekeningen, CAD-bestanden, monsters en specificaties.
Bij de evaluatie van materiaalkosten wordt rekening gehouden met de gekozen materiaalkwaliteit en de voorraadvorm, naast de geometrie, toleranties, oppervlakteafwerking, productiehoeveelheid en inspectie-eisen van het onderdeel. Deze factoren helpen bij het vaststellen van een geschikte productiemethode en het in kaart brengen van eisen die een aanzienlijke invloed kunnen hebben op de offerte.
Wanneer een alternatief materiaal of een alternatieve voorraadvorm wordt overwogen, moet dit worden beoordeeld aan de hand van de gespecificeerde prestatie-eisen en mag de keuze niet uitsluitend op de prijs worden gebaseerd.
Het doel is om onderdelen te vervaardigen die aan de eisen van de klant voldoen en tegelijkertijd efficiënt om te gaan met materiaal, bewerkingstijd, gereedschap en nabewerking.
Stuur uw tekeningen en materiaalspecificaties in om een offerte aan te vragen voor uw op maat gemaakte CNC-bewerkte onderdelen.
Conclusie
De materialen die bij CNC-bewerking worden gebruikt, beïnvloeden de productiekosten niet alleen via de grondstofprijzen. Ook het gebruik van voorraad, de bewerkbaarheid, de standtijd van het gereedschap, de cyclustijd, de maatvastheid, de afwerking, de keuring en de productiehoeveelheid zijn allemaal van invloed op de kosten van het afgewerkte onderdeel.
Bij de meest effectieve materiaalkeuze wordt een evenwicht gevonden tussen de prestatie-eisen en het volledige productieproces. Door de materiaalprijs af te wegen tegen de bewerkingsefficiëntie en het materiaalgebruik, kunnen fabrikanten en inkopers mogelijkheden ontdekken om de kosten te verlagen zonder dat dit ten koste gaat van de kwaliteit of betrouwbaarheid van het eindproduct.

