
Kwaliteitscontrole bij CNC-bewerking: een uitgebreide gids
In CNC-bewerkingsomgevingen doet zich vaak een frustrerende situatie voor: er wordt gebruikgemaakt van een geïmporteerde, uiterst nauwkeurige 5-assige machine, het programma is grondig gesimuleerd en er worden gloednieuwe snijgereedschappen ingezet – en toch worden de op maat gemaakte onderdelen die aan de klant worden geleverd in hun geheel afgekeurd vanwege problemen zoals vastlopen bij de montage, lekkage onder hoge druk of voortijdige vermoeidheidsbreuk.
Waarom gebeurt dit? Als we dieper in de werkplaats duiken, blijkt vaak dat de hoofdoorzaak ligt in een simplistische kijk op “kwaliteitscontrole” – waarbij dit louter wordt gezien als het meten van lengte, breedte en hoogte met een schuifmaat. In werkelijkheid is moderne CNC-kwaliteitscontrole een uitgebreid technisch proces waarin precisiemeettechnologie, inzicht in geometrische toleranties, dynamische procesbewaking en strenge beheersystemen zijn geïntegreerd. Het fungeert niet alleen als de laatste barrière tegen defecte producten, maar ook als een cruciaal knooppunt voor het optimaliseren van bewerkingsprocessen en het verlagen van productiekosten. Dit artikel biedt een diepgaand inzicht in wat kwaliteitscontrole bij CNC-bewerking inhoudt.
Wat is CNC-kwaliteitscontrole?
Wat houdt kwaliteitscontrole precies in? Bij CNC-kwaliteitscontrole worden bewerkte onderdelen getoetst aan technische tekeningen, materiaalspecificaties, toleranties, oppervlakte-eisen en andere specificaties van de klant, om te waarborgen dat ze aan de vastgestelde normen voldoen.
Inspectie gaat verder dan alleen het controleren van de afmetingen na de bewerking. Een uitgebreid inspectieproces omvat elke fase – van materiaalcontrole en tussentijdse controles tot inspecties vóór verzending, waarbij wordt gekeken naar afmetingen, geometrie, oppervlaktekwaliteit en functionaliteit.
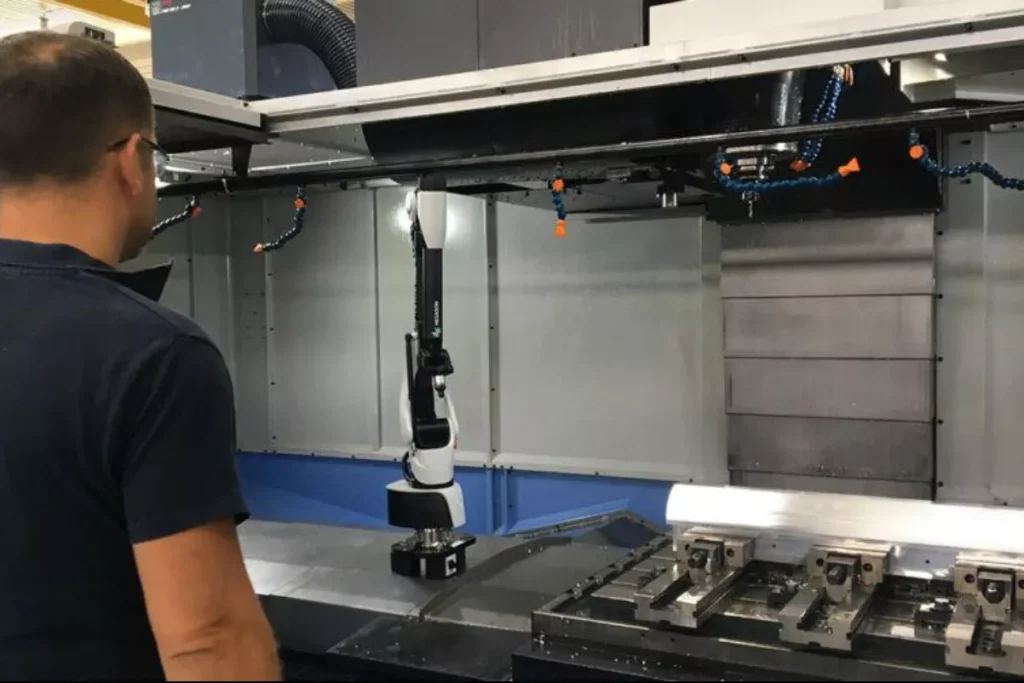
Welke inspectiemethoden precies worden toegepast, hangt af van het onderdeel en de specifieke eisen die daaraan worden gesteld. Hoewel schuifmaten en micrometers voldoende kunnen zijn voor basisafmetingen, kan het bij kenmerken of materialen met strengere specificaties nodig zijn om gebruik te maken van coördinatenmeetmachines (CMM), visuele inspectiesystemen, oppervlakteruwheidsmeters, hardheidsmeters of PMI-apparatuur (Positive Material Identification).
De verschillen tussen kwaliteitsborging, kwaliteitscontrole en kwaliteitsinspectie
Veel mensen – waaronder klanten – halen kwaliteitsborging (QA), kwaliteitscontrole (QC) en kwaliteitsinspectie vaak door elkaar en beschouwen ze als hetzelfde. In werkelijkheid komen ze overeen met verschillende niveaus binnen een kwaliteitsmanagementsysteem; de verschillen kunnen vanuit twee perspectieven worden begrepen.
Wat de functionele reikwijdte betreft, komen QA, QC en kwaliteitsinspectie respectievelijk overeen met het systeem-, productie- en testniveau. QA houdt toezicht op het gehele kwaliteitssysteem; het stelt protocollen vast – zoals kwaliteitshandboeken, operationele workflows, verantwoordelijkheden van het personeel, training, documentatie en kalibratie van apparatuur – om van tevoren te definiëren “hoe dingen moeten worden gedaan”, waardoor de kans op fouten bij de bron tot een minimum wordt beperkt. QC is verantwoordelijk voor de implementatie van deze vereisten tijdens de daadwerkelijke productie en beheert de kwaliteit door middel van maatregelen zoals controles van binnenkomend materiaal, inspecties van het eerste artikel, controles tijdens het productieproces, afhandeling van afwijkingen en eindinspecties. Kwaliteitsinspectie verwijst naar de specifieke handeling van het testen binnen QC; hierbij worden meetinstrumenten zoals schuifmaten, micrometers, coördinatenmeetmachines (CMM’s) en ruwheidsmeters gebruikt om specifieke eigenschappen van onderdelen – afmetingen, toleranties, oppervlakteafwerking, materiaaleigenschappen, enzovoort – te meten en te bepalen of de resultaten aan de specificaties voldoen. Simpel gezegd: QA stelt de regels vast, QC beheert de productie volgens die regels en Kwaliteitsinspectie voert de daadwerkelijke metingen uit om te beoordelen of onderdelen aan de eisen voldoen.
Wat betreft timing en aard is kwaliteitscontrole in wezen reactief. Hierbij wordt nagegaan of de resultaten aan de normen voldoen nadat de productie heeft plaatsgevonden, waarbij gebruik wordt gemaakt van achteraf uitgevoerde controles zoals steekproeven en het controleren van meetinstrumenten. Kwaliteitsborging is daarentegen proactief. Het streeft ernaar problemen te voorkomen voordat ze zich voordoen, vaak met behulp van statistische hulpmiddelen – zoals histogrammen, controlekaarten en Pareto-diagrammen – om trends en onderliggende oorzaken te identificeren, waarna processen worden aangepast om herhaling van soortgelijke problemen te voorkomen. Systemen zoals Total Quality Management (TQM), Lean Production en Six Sigma zijn in wezen concrete methoden om deze proactieve QA-mentaliteit te institutionaliseren.
Met andere woorden: inspectie geeft aan of een specifieke partij onderdelen op dat moment aan de eisen voldoet; kwaliteitscontrole (QC) laat zien hoe afwijkingen tijdens het productieproces continu kunnen worden opgespoord; en kwaliteitsborging (QA) geeft aan hoe de frequentie van afwijkingen bij de bron kan worden teruggedrongen. Als u inspecties uitvoert zonder QA-analyse, zullen dezelfde defecten herhaaldelijk in volgende partijen voorkomen, omdat niemand onderzoekt waarom de afwijkingen zijn ontstaan – men blijft simpelweg de niet-conforme onderdelen eruit halen.
Veelgebruikte methoden voor kwaliteitscontrole
Verwerkingsbedrijven van verschillende omvang en met uiteenlopende bedrijfsomstandigheden maken gebruik van verschillende methoden voor kwaliteitscontrole. Hieronder volgen enkele veelvoorkomende benaderingen; in de praktijk wordt meestal een combinatie van methoden toegepast in plaats van slechts één methode te gebruiken.
JIT-kwaliteitscontrole bij de ontvangst van het materiaal: Als de grondstoffen volgens het just-in-time-model (JIT) worden geleverd op basis van het orderplanning en pas kort voor aanvang van de productie worden aangeleverd, verschuift de focus van de kwaliteitscontrole naar leveranciersbeheer. Door strenge kwaliteitsnormen en eisen voor materiaalcontrole af te spreken met leveranciers, zorgt de fabriek ervoor dat materialen bij aankomst in principe klaar zijn voor gebruik, waardoor verstoringen van de productielijn als gevolg van het op het laatste moment ontdekken van afwijkende materialen worden voorkomen.
Inspectie op verschillende werkstations: In sectoren zoals CNC-bewerking, waar een hoog niveau van vakbekwaamheid vereist is, is het gebruikelijk dat operators de belangrijkste afmetingen zelf controleren voordat halffabricaten naar de volgende processtap worden doorgestuurd. Dit komt neer op het spreiden van de inspectiepunten over de afzonderlijke processtappen, in plaats van ze allemaal in de laatste stap te concentreren. Hierdoor kunnen diverse problemen tijdig worden opgespoord en kunnen er onmiddellijk aanpassingen worden doorgevoerd.
Statistische steekproeven (SPC): Hierbij worden op vaste of willekeurige momenten monsters uit een productiebatch genomen om te testen, in plaats van elk afzonderlijk artikel te inspecteren. Deze methode is gebaseerd op het uitgangspunt van een “voldoende stabiel proces” — alleen wanneer historische gegevens een voorspelbare consistentie laten zien, kunnen de resultaten van de steekproef een nauwkeurig beeld geven van de kwaliteit van de gehele batch; anders wordt het nemen van steekproeven een kansspel.
Traditionele eindcontrole: De eindcontrole van het afgewerkte product vormt de basis voor de beoordeling. Er kunnen in het proces weliswaar tussentijdse steekproefcontroles plaatsvinden, maar of het product uiteindelijk kan worden verzonden, hangt af van het resultaat van de eindcontrole. Bij deze aanpak wordt veel waarde gehecht aan gestandaardiseerde werkprocedures en inspectieverslagen, wat een degelijk documentbeheer vereist.
Een cultuur van Total Quality Management (TQM): Kwaliteitsbewustzijn tot een werkgewoonte maken voor alle medewerkers, en niet alleen de verantwoordelijkheid van de afdeling kwaliteitscontrole. Dit stelt elke medewerker in staat om problemen te signaleren en geeft hem of haar de bevoegdheid om de productie stil te leggen of proactief in te grijpen wanneer afwijkingen worden geconstateerd. Moderne TQM-praktijken maken vaak gebruik van digitale gegevensbeheersystemen, waardoor afwijkingen sneller kunnen worden opgespoord en getraceerd.
Belangrijke indicatoren voor CNC-kwaliteitscontrole
Wat houdt een CNC-kwaliteitscontrole precies in? Een conform CNC-gefreesd onderdeel moet worden beoordeeld aan de hand van een reeks multidimensionale criteria. Een tekortkoming in ook maar één dimensie kan ertoe leiden dat het onderdeel tijdens het daadwerkelijke gebruik niet naar behoren functioneert.
Maatnauwkeurigheid en toleranties op micronniveau
Maattolerantie is het meest fundamentele aspect van de inspectie. Tijdens langdurige bewerkingen kunnen factoren zoals slijtage van het gereedschap, thermische uitzetting van de spil en minieme speling in de spindel leiden tot maatafwijkingen. Keurmeesters moeten ervoor zorgen dat elk kritisch kenmerk – of het nu gaat om de diameter van een gat, de buitendiameter of de breedte van een sleuf – strikt binnen de bovenste en onderste tolerantiegrenzen valt die op de tekening zijn gespecificeerd. Voor precisiepassingen met een nauwkeurigheidsklasse van IT6 of hoger moeten metingen mogelijk zelfs worden uitgevoerd in een temperatuurgecontroleerde omgeving om fouten als gevolg van thermische uitzetting of krimp te voorkomen.
Nauwkeurige beoordeling van geometrische toleranties (GD&T)
Bij complexe mechanische assemblages is het voldoen aan maatvoeringseisen geen garantie dat een onderdeel bruikbaar is. Zo kan de diameter van de boring van een lager bijvoorbeeld perfect voldoen aan de tolerantie-eisen; maar als de rondheid van de boring buiten de specificaties valt, of als de as ervan afwijkt van de loodrechtheid ten opzichte van het referentievlak, kan het lager ernstige slijtage ondervinden of zelfs vastlopen na installatie. Daarom is het controleren van geometrische maatvoering en toleranties (GD&T) – waaronder vlakheid, coaxialiteit, parallelliteit, loodrechtheid en positie – een cruciale stap bij het beoordelen van de geometrische kenmerken van een onderdeel.
Microstructuur en ruwheid (Ra) van het oppervlak
Wanneer een snijgereedschap over het oppervlak van het werkstuk beweegt, laat het microscopisch kleine gereedschapssporen achter. De oppervlakteruwheid (meestal uitgedrukt als Ra of Rz) beïnvloedt niet alleen de visuele afwerking van het onderdeel, maar bepaalt ook rechtstreeks de afdichtingsprestaties van hydraulische componenten, de wrijvingscoëfficiënt van glijdende onderdelen en de vermoeidheidssterkte van dragende componenten. Door de oppervlaktestructuur te inspecteren met een ruwheidsmeter of een optische profilometer kan ook worden geanalyseerd of de snijparameters geschikt waren, of het gereedschap micro-afbrokkeling vertoonde of dat er trillingen tijdens de bewerking optraden.
Materiaalintegriteit en visuele gebreken
Naast de geometrische kenmerken staat ook de fysieke toestand van het materiaal zelf centraal bij de inspectie. Dit omvat het controleren van de oppervlakken van onderdelen op bramen, deuken of te diepe bewerkingssporen, evenals het beoordelen van de oppervlaktekwaliteit na nabewerkingen (zoals anodiseren, harden/afkoelen of verzinken). Bij onderdelen die aan hoge belastingen worden blootgesteld, moet de oppervlaktehardheid worden gemeten met een hardheidsmeter, en kunnen zelfs niet-destructieve testmethoden – zoals penetrantonderzoek of ultrasoon onderzoek – worden ingezet om interne microscheurtjes of porositeit op te sporen.
Veelgebruikte hulpmiddelen voor kwaliteitscontrole bij CNC-bewerking
Er is een breed scala aan inspectie-instrumenten op de markt, die elk zijn ontworpen om specifieke kenmerken van onderdelen te beoordelen. De keuze van het instrument hangt af van factoren zoals maattoleranties, geometrische kenmerken, materiaaleigenschappen en mogelijke soorten defecten; het doel is niet per se om het duurste instrument te kiezen, maar juist het instrument dat het meest geschikt is voor de specifieke toepassing.
Meetgereedschap voor algemeen gebruik worden gebruikt voor routinematige maatcontroles en inspecties tijdens het productieproces. Hiertoe behoren schuifmaten, micrometers en meetklokken, evenals “go/no-go”-meetinstrumenten – zoals plug-, ring- en schroefdraadmaten – waarmee snel kan worden gecontroleerd of gaten, assen en schroefdraden binnen de voorgeschreven toleranties vallen.
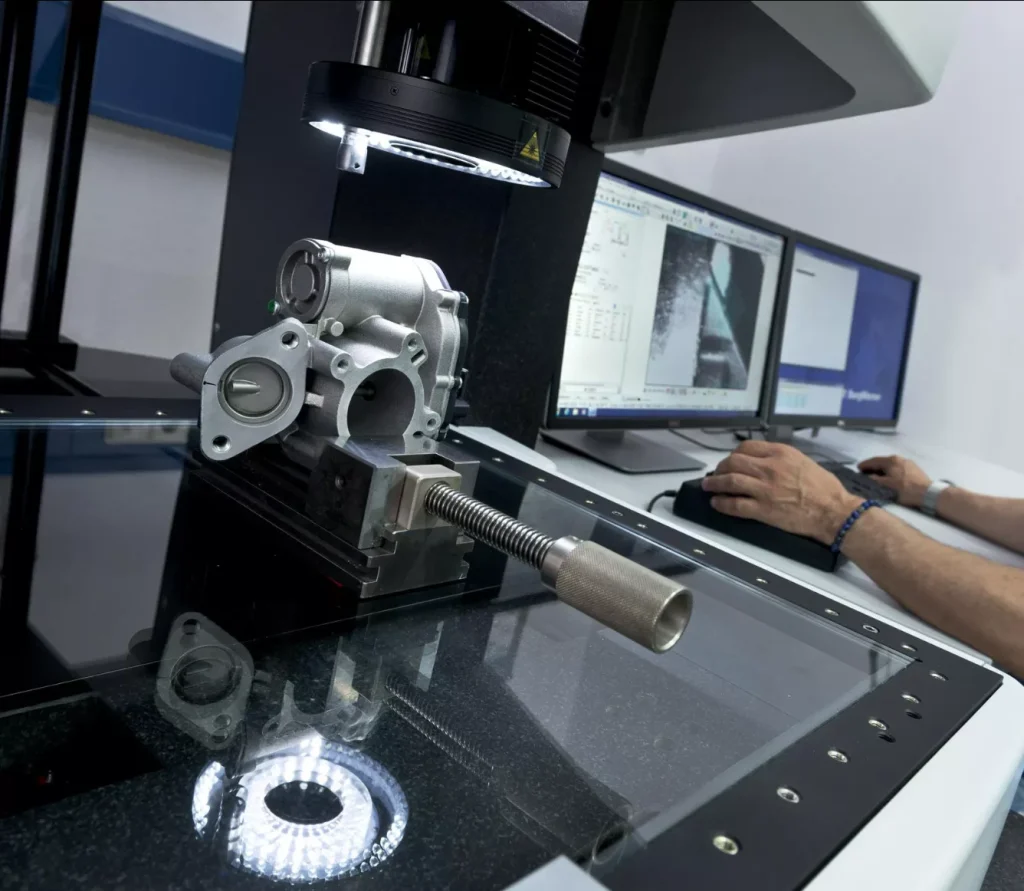
Coördinatenmeetmachines (CMM’s) en optische inspectieapparatuur worden ingezet om complexe geometrische kenmerken en zeer nauwkeurige toleranties te controleren. CMM’s kunnen GD&T-kenmerken meten, zoals profiel, positie en coaxialiteit; videomeetsystemen zijn ideaal voor kleine of dunwandige onderdelen; en optische projectoren inspecteren complexe randkenmerken – zoals hoeken, bogen en schroefdraden – door het profiel van het onderdeel uit te vergroten.
Instrumenten voor oppervlakte- en materiaalinspectie problemen aanpakken waarbij de afmetingen wel aan de specificaties voldoen, maar de materiaal- of oppervlaktekwaliteit niet. Hieronder vallen onder meer apparaten voor het meten van de oppervlakteruwheid, hardheidsmeters (Rockwell, Brinell, Vickers) en spectrometers (die worden gebruikt om de materiaalsamenstelling en -kwaliteit te controleren).
Apparatuur voor niet-destructief onderzoek (NDT) wordt gebruikt om oppervlakte- of inwendige gebreken op te sporen zonder het onderdeel te beschadigen. Veelgebruikte methoden zijn onder meer penetrantonderzoek, magnetisch deeltjesonderzoek, ultrasoon onderzoek en röntgenonderzoek, die elk geschikt zijn voor specifieke materialen en soorten gebreken.
Inspectie- en automatiseringssystemen tijdens het productieproces Verzamel tijdens de bewerking realtime gegevens met behulp van meetvoelers, laserscanning of beeldverwerkingssystemen. Deze systemen kunnen vroege tekenen van slijtage aan het gereedschap of afwijkingen in de machine detecteren voordat er defecten in de productiepartij optreden; voor kritieke onderdelen wordt echter nog steeds een eindcontrole met behulp van afzonderlijke inspectieapparatuur aanbevolen.
De verborgen factoren die bepalend zijn voor het succes van inspecties: omgeving, personeel en normenstelsels
Geavanceerde apparatuur en uitgebreide processen bieden geen garantie voor absolute betrouwbaarheid van inspectieresultaten. In de dagelijkse praktijk van de techniek zijn omgevingsbeheersing, de bekwaamheid van het personeel en kwaliteitsmanagementsystemen vaak de verborgen, cruciale factoren die bepalend zijn voor de betrouwbaarheid van inspectieresultaten.
Omgevingstemperatuur is een vaak over het hoofd geziene “killer” bij precisiemetingen. Metalen vertonen een aanzienlijke thermische uitzetting en krimp; zo zal bijvoorbeeld een stuk aluminium van 100 mm bij een temperatuurverandering van 5 °C met ongeveer 0,011 mm uitzetten of krimpen — een afwijking die cruciaal is bij toleranties op micronniveau. Zeer nauwkeurige CMM-metingen (Coordinate Measuring Machine) moeten worden uitgevoerd in gespecialiseerde ruimtes waar een constante temperatuur en luchtvochtigheid (doorgaans 20 °C) worden gehandhaafd. Pogingen tot precisiemetingen op een werkstuk direct nadat het uit een bewerkingsmachine is gehaald – terwijl het nog restwarmte van het verspaningsproces bevat – zullen vertekende gegevens opleveren.
Personeelsvaardigheden en het naleven van gestandaardiseerde procedures zijn eveneens van doorslaggevend belang voor de gegevenskwaliteit. Het correct interpreteren van GD&T-symbolen (Geometric Dimensioning and Tolerancing), het vaststellen van de juiste referentiepunten in de CMM-software en het tot een minimum beperken van fouten die worden veroorzaakt door contactdruk tijdens handmatige metingen vereisen allemaal uitgebreide technische ervaring. Operators die geen gestandaardiseerde opleiding hebben gevolgd – zelfs wanneer ze CMM’s gebruiken die miljoenen kosten – kunnen onjuiste coördinatensystemen, wat leidt tot volstrekt onjuiste beoordelingen van ‘geslaagd’ of ‘niet geslaagd’. Xtmade heeft hoogopgeleide kwaliteitscontroleurs in dienst; de overgrote meerderheid heeft meer dan tien jaar ervaring in de sector, waardoor zij niet-conforme onderdelen kunnen identificeren – hetzij met het blote oog, hetzij met behulp van apparatuur –, productieproblemen onmiddellijk kunnen opsporen en ervoor kunnen zorgen dat het project op schema blijft.
Tot slot: erkende certificeringen voor kwaliteitsmanagementsystemen bieden het standaardkader voor inspecties. Of het nu gaat om ISO 9001 voor de algemene productiesector, AS9100 voor de lucht- en ruimtevaart of ISO 13485 voor medische hulpmiddelen: deze normen leggen de nadruk op het regelmatig kalibreren van meetapparatuur en de traceerbaarheid van gegevens. Elk stukje inspectiegegevens moet herleidbaar zijn tot het specifieke meetinstrument, de operator en de kalibratiestandaard; alleen door een dergelijke strikte aanpak kan er binnen hoogwaardige toeleveringsketens in de productie een solide vertrouwen in de kwaliteit worden opgebouwd.
Hoe u inspectiegegevens kunt gebruiken om kosten te verlagen
Kwaliteitscontrole gaat niet alleen over het uitsorteren van defecte producten; het is ook een krachtig middel om kosten te verlagen en levertijden te verkorten.
Hoge uitvalpercentages leiden tot hoge kosten — waaronder verspild materiaal, arbeidsuren die aan herstelwerk worden besteed en de daaruit voortvloeiende verstoring van de productieschema’s. Om zich in te dekken tegen verwachte uitvalpercentages, bestellen veel fabrieken uit gewoonte extra materiaal; deze praktijk vertegenwoordigt in wezen een verborgen kostenpost als gevolg van kwaliteitsproblemen. Zodra inspectiegegevens systematisch worden vastgelegd, kunnen deze worden geanalyseerd om precies vast te stellen waar de defectpercentages onevenredig hoog zijn – of dat nu bij een specifieke machine is, tijdens een bepaald proces of bij een bepaald soort materiaal. Door de belangrijkste oorzaken van defecten te rangschikken met behulp van een Pareto-analyse, blijkt vaak dat een klein aantal factoren verantwoordelijk is voor het grootste deel van de uitval; het aanpakken van deze specifieke problemen is veel effectiever dan het gelijkmatig verdelen van de inspanningen over elke productiefase.
Daarom houden professionele productiefabrieken uitgebreide inspectieverslagen bij in plaats van alleen maar een oordeel van “goedgekeurd/afgekeurd” te geven. Deze verslagen vormen de basis voor voortdurende verbetering; of ze daadwerkelijk leiden tot lagere defectpercentages en lagere kosten, hangt af van de vraag of de gegevens worden gebruikt om de onderliggende oorzaken te analyseren, in plaats van dat ze louter worden gearchiveerd voor toekomstig gebruik.
Fasen van de kwaliteitscontrole bij CNC-bewerking
De kwaliteitscontrole bij CNC-bewerkingen bestaat doorgaans uit vier fasen: controle van het binnenkomende materiaal, eerste-exemplarencontrole, tussentijdse controle en eindcontrole. Elke fase bouwt voort op de vorige, en alle fasen zijn essentieel.
Beoordeling van tekeningen en planning van inspecties moet plaatsvinden voordat met de bewerking wordt begonnen, om de maattoleranties, GD&T-eisen, kritische kwaliteitskenmerken en de benodigde inspectiemethoden te bevestigen, waardoor wordt voorkomen dat belangrijke technische specificaties over het hoofd worden gezien.
Controle van binnenkomend materiaal controleert de kwaliteit, afmetingen en technische eigenschappen van grondstoffen en verifieert daarbij de materiaalcertificaten, smeltnummers en batchcodes; materialen die niet aan de eisen voldoen, moeten worden geïdentificeerd en in quarantaine worden geplaatst voordat de productie van start gaat.
Eerste-exemplaarinspectie houdt in dat het eerste voltooide onderdeel (of de eerste paar) vóór de massaproductie wordt gecontroleerd om na te gaan of de programma’s, snijgereedschappen, opspanningen en procesparameters correct zijn.
Inspectie tijdens het productieproces—uitgevoerd door middel van geplande steekproeven of onderlinge controles tussen operators—sporen problemen zoals slijtage van gereedschap, afwijkingen in de machine of wijzigingen in de instellingen in een vroeg stadium op, waardoor wordt voorkomen dat deze problemen de gehele productiebatch beïnvloeden.
Eindcontrole vindt plaats nadat alle bewerkingen en oppervlaktebehandelingen zijn voltooid; het omvat een uitgebreide controle van afmetingen, GD&T, uiterlijk, oppervlakteruwheid en materiaaleigenschappen aan de hand van de tekening en de specificaties van de bestelling.
Controle vóór verzending controleert of de hoeveelheden onderdelen, tekeningnummers, revisieniveaus, inspectierapporten, materiaalcertificaten en verpakkingsetiketten volledig zijn; eventuele afwijkende onderdelen moeten worden geïdentificeerd, in quarantaine worden geplaatst en vóór verzending worden afgehandeld.
Conclusie
Kwaliteitscontrole bij CNC-bewerking is veel meer dan alleen een stap om fouten op te sporen aan het einde van de productielijn; het is een uitgebreid kwaliteitsborgingsproces dat zich uitstrekt van de inkoop van materialen en het instellen van de machines tot controle tijdens het productieproces, precisiemetingen en managementsystemen.
Als professionele leverancier van maatwerkproductie doorbreekt Xtmade de vicieuze cirkel van “afval van lage kwaliteit” en “retourzendingen van klanten” door binnenkomende materialen streng te controleren, dynamische monitoring toe te passen bij eerste-exemplaar- en tussentijdse inspecties, gebruik te maken van uiterst nauwkeurige meetapparatuur en strenge milieucontroles en beheersystemen te handhaven. Of het nu gaat om prototypen of massaproductie: wij leveren onze klanten hoogwaardige dienstverlening door ons aan strenge normen te houden.

