
CNC-bewerking van harde materialen: belangrijkste uitdagingen en oplossingen
Voor CNC-gefreesde onderdelen die bestand moeten zijn tegen slijtage, mechanische belasting, hoge temperaturen of zware bedrijfsomstandigheden, wordt doorgaans gekozen voor harde materialen. Maar juist de eigenschappen die deze materialen geschikt maken voor veeleisende omgevingen, maken ze ook moeilijk te bewerken. Hoge snijkrachten, snelle slijtage van het gereedschap, warmteconcentratie en strenge maatvoeringseisen maken het productieproces allemaal complexer.
De moeilijkheidsgraad van de bewerking wordt niet uitsluitend bepaald door de hardheid van een materiaal. Gehard staal, titaniumlegeringen en superlegeringen op nikkelbasis gedragen zich elk anders tijdens het verspanen, waardoor er verschillende benaderingen nodig zijn wat betreft gereedschap, bewerkingsparameters en procesregeling. Een bewerkingsstrategie die voor het ene materiaal effectief blijkt, kan bij toepassing op een ander materiaal leiden tot overmatige slijtage van het gereedschap of een slechte oppervlaktekwaliteit.
Voor ingenieurs en inkoopteams die verantwoordelijk zijn voor de inkoop van op maat gemaakte CNC-bewerkte onderdelen, is de belangrijkste zorg niet alleen of een materiaal “bewerkbaar” is, maar ook of het mogelijk is om de vereiste geometrie, toleranties en oppervlaktekwaliteit consistent te realiseren — en dat alles zonder onnodige productievertragingen of kwaliteitsproblemen.
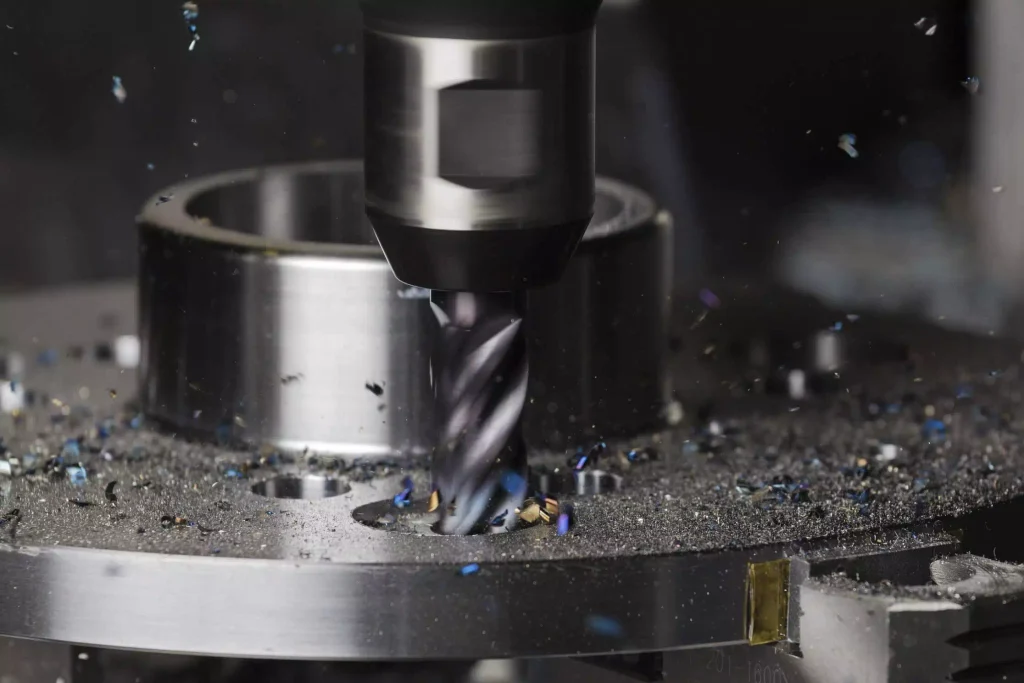
Welke materialen worden als moeilijk te bewerken met CNC beschouwd?
Bij CNC-bewerking vormen bepaalde soorten materialen een bijzondere uitdaging; de redenen hiervoor variëren, afhankelijk van de specifieke mechanische en thermische eigenschappen van elk materiaal.
Gehard staal
Gehard staal wordt vaak gebruikt voor onderdelen die slijtvastheid, sterkte en maatvastheid vereisen. Na warmtebehandeling zijn deze materialen aanzienlijk moeilijker te bewerken dan in hun zachtere, onbehandelde toestand. De snijkant wordt blootgesteld aan grotere mechanische belastingen, en slijtage van het gereedschap wordt een cruciale factor die de maatnauwkeurigheid beïnvloedt. Het bewerken van gehard staal vereist een zorgvuldige keuze van snijgereedschappen, snijomstandigheden en bewerkingsvolgordes. Afhankelijk van de hardheid en geometrie van het werkstuk zijn sommige onderdelen geschikt voor conventionele bewerkingsmethoden, terwijl andere beter kunnen worden bewerkt door middel van hardfrezen of slijpen. De specifieke aanpak die wordt gekozen, hangt af van de vereiste toleranties, de oppervlaktekwaliteit en de algemene productie-eisen.
Titaniumlegeringen
Titaniumlegeringen worden zeer gewaardeerd vanwege hun hoge sterkte-gewichtsverhouding en corrosiebestendigheid; hun bewerkbaarheid brengt echter bepaalde uitdagingen met zich mee. Hun relatief lage warmtegeleidingsvermogen beperkt de snelheid waarmee warmte uit de snijzone kan worden afgevoerd, wat leidt tot aanzienlijke warmteophoping nabij de snijkant, wat op zijn beurt de slijtage van het gereedschap versnelt. Bovendien kan het verspanen van titaniumlegeringen onder suboptimale snijomstandigheden hoge snijkrachten genereren en is er een grote kans op aanhechting (vastplakken). Daarom moet bij de keuze van de gereedschapsgeometrie, snijsnelheid, voedingssnelheid en koelstrategie zorgvuldig rekening worden gehouden met het specifieke type legering en de geometrie van het werkstuk.
Superlegeringen op nikkelbasis
Superlegeringen op nikkelbasis (waaronder de Inconel-serie) behouden hun sterkte zelfs bij hoge temperaturen. Hoewel deze eigenschap ze uitermate geschikt maakt voor veeleisende thermische en mechanische omgevingen, bemoeilijkt het ook het verspaningsproces. Snijgereedschappen moeten niet alleen bestand zijn tegen hoge temperaturen en enorme mechanische belastingen, maar ook de stabiliteit van hun snijkanten behouden. Bovendien vertonen sommige legeringen op nikkelbasis een uitgesproken neiging tot koudverharding. Als een snijgereedschap over het werkstuk schuurt zonder effectief materiaal af te nemen, kan de oppervlaktelaag van het werkstuk aanzienlijk harder worden, waardoor volgende bewerkingen moeilijker worden. Bij het bewerken van dergelijke legeringen is het daarom van cruciaal belang om stabiele snijomstandigheden te waarborgen en de volgorde van de bewerkingen zorgvuldig te plannen.
Belangrijkste uitdagingen bij het CNC-bewerken van harde materialen
Gehard staal, titaniumlegeringen en superlegeringen op nikkelbasis brengen elk verschillende bewerkingsproblemen met zich mee, afhankelijk van hun mechanische en thermische eigenschappen. Tijdens CNC-bewerking kunnen deze eigenschappen van invloed zijn op de prestaties van het snijgereedschap, de warmteafvoer, de maatvastheid en de kwaliteit van het afgewerkte oppervlak. Inzicht in de invloed van deze factoren op het bewerkingsproces helpt fabrikanten bij het selecteren van geschikt gereedschap, het optimaliseren van de snijparameters en het waarborgen van een constante kwaliteit van de onderdelen.
1. Versnelde slijtage van gereedschap en kortere levensduur van gereedschap
Slijtage van het gereedschap is een van de meest urgente uitdagingen bij het CNC-verspanen van harde materialen. Tijdens het hele bewerkingsproces wordt de snijkant voortdurend blootgesteld aan mechanische belasting, wrijving en hitte. Afhankelijk van het materiaal en de snijomstandigheden kan deze slijtage zich uiten in flankslijtage, kratervorming, afbrokkeling of andere vormen van schade aan de snijkant. Naarmate de prestaties van het gereedschap achteruitgaan, verandert het vermogen om materiaal consistent af te nemen. In vergelijking met een nieuw gereedschap kan een versleten snijkant meer warmte genereren, de snijkrachten verhogen en de oppervlaktekwaliteit van het bewerkte onderdeel beïnvloeden. Zelfs wanneer het bewerkingsprogramma ongewijzigd blijft, kan de geleidelijke slijtage van het gereedschap leiden tot maatafwijkingen, waardoor het steeds moeilijker wordt om strikte toleranties te handhaven gedurende een volledige productierun.
De situatie wordt nog complexer wanneer een werkstuk meerdere kritieke kenmerken bevat. Als een gereedschap aanzienlijke slijtage vertoont tijdens het bewerken van een reeks gaten, holtes of precisieoppervlakken, kunnen er maatafwijkingen ontstaan gedurende het productieproces. De keuze van het gereedschap is een procesgerelateerde beslissing – het gaat om meer dan alleen het kiezen van het hardste snijmateriaal dat beschikbaar is. De hardmetalen kwaliteiten, coatings, snijkantgeometrie en de stijfheid van het gereedschap moeten allemaal worden afgestemd op het materiaal van het werkstuk en de verwachte snijomstandigheden. Een coating die uitzonderlijk goed presteert op de ene legering, levert mogelijk niet dezelfde resultaten op bij een andere.
Bij het instellen van de snijparameters moet ook een evenwicht worden gevonden tussen productie-efficiëntie en de levensduur van het snijgereedschap. Te hoge snijsnelheden verhogen de thermische belasting, terwijl onjuiste voedingssnelheden kunnen leiden tot wrijving, instabiliteit of voortijdige schade aan de snijkant. Bij het bewerken van harde materialen is het vaak zinvoller om een stabiele bewerkingsstrategie te hanteren dan bij elke bewerking te streven naar de maximale materiaalafname.
Het monitoren van de levensduur van gereedschap biedt een extra controlelaag. Door het gebruik van gereedschap bij te houden en kritieke afmetingen met de juiste tussenpozen te controleren, kunnen fabrikanten gereedschap vervangen of afstellen voordat slijtage de productkwaliteit in gevaar brengt. Het doel is niet om gereedschapsslijtage volledig te voorkomen – aangezien dit onvermijdelijk is – maar om deze binnen een voorspelbaar bereik te houden.
2. Warmteontwikkeling en warmtebeheer
Bij de CNC-bewerking van harde materialen is warmte een cruciale factor, waarvan de invloed sterk varieert afhankelijk van het materiaal van het werkstuk. Tijdens het snijproces wordt energie omgezet in warmte via de snijkant, het raakvlak tussen het gereedschap en het werkstuk, en de plastische vervorming en wrijving die optreden in de zone waar de spanen in contact komen met het werkstuk. Wanneer warmte zich sneller ophoopt dan dat deze kan worden afgevoerd, kan dit nadelige gevolgen hebben voor zowel het snijgereedschap als het werkstuk.
Het verspanen van titaniumlegeringen vormt een bijzondere uitdaging vanwege hun relatief lage warmtegeleidbaarheid, waardoor de warmteafvoer uit de snijzone wordt belemmerd. Superlegeringen op nikkelbasis brengen weer andere uitdagingen met zich mee: ze behouden hun hoge sterkte zelfs bij hoge temperaturen, waardoor zowel de thermische als de mechanische belasting van het snijgereedschap toeneemt. Deze verschillen tonen aan dat er geen enkele koelstrategie bestaat die voor alle harde materialen even effectief is.
Te hoge snijtemperaturen versnellen de slijtage van het gereedschap en kunnen de oppervlaktetoestand van het werkstuk beïnvloeden. Warmte bemoeilijkt bovendien de maatcontrole – vooral wanneer een werkstuk dunne wanden, dicht bij elkaar geplaatste elementen of strikte geometrische toleranties heeft. Zelfs als een onderdeel direct na de bewerking aan de maatspecificaties voldoet, kunnen temperatuurverschillen tussen het werkstuk en de inspectieomgeving de meetresultaten vertekenen.
Effectief warmtebeheer begint bij de keuze van de juiste snijparameters. De snijsnelheid, de voedingssnelheid, de snijdiepte en de mate waarin het gereedschap in contact komt met het werkstuk zijn allemaal van invloed op de warmteontwikkeling en -verdeling. Het doel is om een stabiel snijproces te handhaven, in plaats van alleen maar de snijsnelheid te minimaliseren. Te conservatieve parameters kunnen juist leiden tot meer wrijving of langere cyclustijden, zonder dat het bewerkingsresultaat daardoor noodzakelijkerwijs verbetert.
Ook de keuze van het koelmiddel en de wijze waarop dit wordt toegevoerd, zijn van cruciaal belang. Afhankelijk van het materiaal, het gereedschap en de configuratie van de bewerkingsmachine kan koeling met een groot volume (overvloedige koeling) of gerichte hogedrukkoeling helpen om spanen weg te spoelen en de warmte af te voeren. Hogedrukkoeling is echter niet altijd noodzakelijk of geschikt; de effectiviteit ervan hangt af van de specifieke bewerkingsopstelling.
Het plannen van bewerkingsbanen kan bovendien helpen om onnodige warmteontwikkeling tot een minimum te beperken. Het handhaven van een stabiel contact tussen het gereedschap en het werkstuk, het vermijden van langdurige wrijving en het zorgen voor een effectieve afvoer van spanen dragen bij aan de stabiliteit van het bewerkingsproces. Bij precisieonderdelen moet tijdens de eindcontrole ook rekening worden gehouden met de invloed van thermische factoren, vooral wanneer de gemeten waarden de gespecificeerde tolerantiegrenzen benaderen.
3. Het handhaven van maatnauwkeurigheid en strakke toleranties
Het voldoen aan de gewenste maatvoeringseisen wordt een enorme uitdaging wanneer meerdere bewerkingsvariabelen tegelijkertijd veranderen. Slijtage van het gereedschap kan leiden tot een geleidelijke afwijking in de bewerkte afmetingen; snijkrachten kunnen ervoor zorgen dat het gereedschap of het werkstuk doorbuigt; en temperatuurschommelingen kunnen zowel de uiteindelijke geometrie beïnvloeden als de daaropvolgende metingen verstoren.
Deze effecten worden nog duidelijker wanneer onderdelen dunne wanden, diepe holtes, smalle sleuven of lange, overhangende structuren hebben. Zo kan een dunwandig onderdeel onder invloed van snijkrachten doorbuigen, om vervolgens weer terug te veren naar zijn oorspronkelijke vorm zodra het gereedschap wordt verwijderd. Daardoor kan de uiteindelijke geometrie afwijken van de afmetingen die op basis van het geprogrammeerde gereedschapspad waren verwacht.
Ook de opspanning van het werkstuk kan extra afwijkingen veroorzaken. Een te grote klemkracht kan het werkstuk vervormen, terwijl onvoldoende ondersteuning kan leiden tot trillingen of verschuivingen tijdens de bewerking. De uitdaging bestaat erin het werkstuk stevig genoeg vast te zetten om een stabiele verspaningsbewerking te garanderen, zonder dat dit leidt tot vervormingen die de uiteindelijke afmetingen in gevaar kunnen brengen.
Een zorgvuldig geplande bewerkingsvolgorde kan helpen om deze problemen aan te pakken. Bij voorbewerkingen wordt het grootste deel van het materiaal verwijderd, terwijl bij de daaropvolgende nabewerkingen de kritieke kenmerken dichter bij hun uiteindelijke afmetingen worden gebracht. Door een passende nabewerkingsmarge over te laten – afgestemd op het specifieke onderdeel – kan het uiteindelijke bewerkingsresultaat beter worden beheerst. Voor onderdelen die een warmtebehandeling ondergaan of waarbij aanzienlijke materiaalverwijdering nodig is, kunnen tussentijdse inspecties tijdens het bewerkingsproces noodzakelijk zijn, waarbij de bewerkingsvolgorde dienovereenkomstig wordt aangepast.
Gereedschapscompensatie en inspectie tijdens het productieproces helpen bij het beheersen van maatafwijkingen tijdens de productie. In plaats van te wachten tot een volledige partij klaar is, kunnen fabrikanten kritieke kenmerken in de gaten houden en tijdig aanpassingen doorvoeren zodra meetgegevens een trend in de richting van afwijkingen aangeven. De frequentie van de inspecties moet worden bepaald op basis van de tolerantie-eisen van het onderdeel, de materiaaleigenschappen en het productievolume.
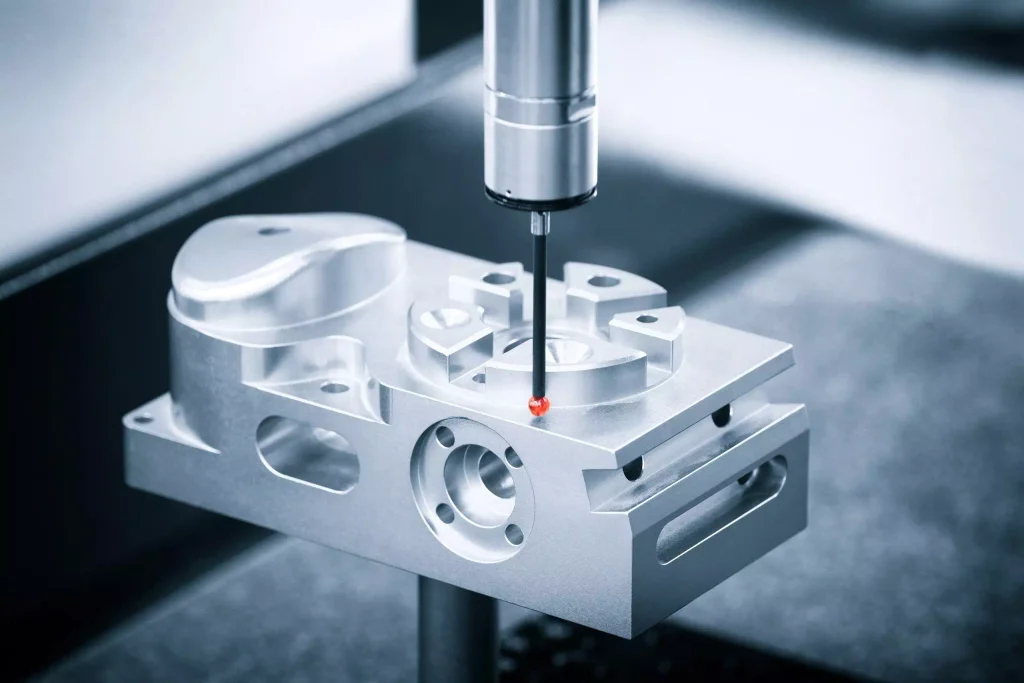
Maatnauwkeurigheid omvat veel meer dan alleen afzonderlijke metingen. Zelfs als elk gat in een onderdeel de gespecificeerde diameter heeft, kan het onderdeel nog steeds niet correct worden gemonteerd als de posities van de gaten, de loodrechtheid of de concentriciteit buiten het toegestane bereik vallen. Daarom is het bij het opstellen van een inspectieplan van essentieel belang om volledig rekening te houden met de geometrische verhoudingen die bepalen of een onderdeel naar behoren zal functioneren in de uiteindelijke assemblage. Voor op maat gemaakte CNC-bewerkingsprojecten moeten technische tekeningen duidelijk aangeven welke afmetingen en geometrische toleranties cruciaal zijn. Hierdoor kunnen het productieproces en de inspectiemethoden zich richten op de meest essentiële kenmerken, in plaats van elke afmeting met dezelfde strengheid te behandelen.
4. Het bereiken van de vereiste oppervlakteafwerking en oppervlakte-integriteit
Bij de bewerking van harde materialen is de oppervlaktekwaliteit een ander aspect dat strikte controle vereist. Verschillende materialen vragen om verschillende soorten oppervlaktebehandelingsmethoden. De kwaliteit van een bewerkt oppervlak hangt af van verschillende factoren, zoals de geometrie van het gereedschap, de snijparameters, de materiaaleigenschappen, de slijtage van het gereedschap en de stabiliteit van het bewerkingssysteem. Schommelingen in een van deze variabelen kunnen leiden tot het ontstaan van ongewenste sporen, bramen, oneffenheden of andere gebreken op het bewerkte oppervlak.
Oppervlakteruwheid wordt doorgaans gekwantificeerd aan de hand van parameters zoals Ra; ruwheidswaarden alleen geven echter geen volledig beeld van de oppervlaktekwaliteit. Een werkstuk kan weliswaar aan de gespecificeerde Ra-eisen voldoen, maar toch andere oppervlakteproblemen vertonen die de prestaties ervan in gevaar kunnen brengen. Afhankelijk van het materiaal en de beoogde toepassing kunnen deze problemen bestaan uit microscheurtjes, plaatselijke thermische schade, restspanningen of andere defecten die een negatieve invloed hebben op de vermoeidheidslevensduur en de slijtvastheid.
Bij onderdelen van gehard staal moet na het harddraaien of slijpen bijzondere aandacht worden besteed aan de integriteit van het oppervlak. Titaniumlegeringen en superlegeringen op nikkelbasis brengen hun eigen specifieke risico’s met zich mee, die variëren afhankelijk van de verspaningsomstandigheden en de beoogde gebruiksomgeving. Voor onderdelen die worden blootgesteld aan cyclische belasting, hoge temperaturen of herhaaldelijk contact, is de toestand van het bewerkte oppervlak net zo cruciaal als de gemeten ruwheidswaarde.
De toestand van het gereedschap is van cruciaal belang voor het behoud van de oppervlaktekwaliteit. Slijtage of afbrokkeling van de snijkant kan zichtbare sporen achterlaten op het werkstuk of leiden tot een ongelijkmatige oppervlaktestructuur. Door te zorgen voor een stabiel contact tussen het gereedschap en het werkstuk en door de juiste afwerkingsparameters te hanteren, kunnen deze risico’s worden beperkt. Bovendien voorkomt een effectieve planning van het gereedschapspad abrupte veranderingen in de snijrichting of de contacttoestand, waardoor het bewerkte oppervlak wordt beschermd.
In sommige gevallen zijn verdere bewerkingsstappen nodig. Afhankelijk van de specificaties in de tekening en de eisen van de toepassing kunnen bewerkingen zoals ontbramen, slijpen of andere gespecialiseerde afwerkingsprocessen worden toegepast om de gewenste oppervlaktegesteldheid te verkrijgen. Deze stappen moeten worden geïntegreerd in het algehele productieplan en mogen niet worden gezien als een “universele oplossing” voor alle soorten oppervlaktefouten.
Inspectiemethoden moeten worden afgestemd op specifieke eisen. Hoewel metingen van de oppervlakteruwheid kunnen aantonen of aan de Ra-waarden wordt voldaan, kunnen veeleisendere toepassingen aanvullende tests of procesvalidatie vereisen. Welke specifieke inspectiemethode moet worden gebruikt, hangt af van de eisen die in de tekeningen zijn gespecificeerd, de eigenschappen van de materialen en de beoogde functie van de onderdelen.
5. Een evenwicht vinden tussen bewerkingsefficiëntie, kosten en processtabiliteit
Bij de bewerking van harde materialen bestaat er een praktische afweging tussen productie-efficiëntie en procesbetrouwbaarheid. Het verhogen van de snijsnelheden of materiaalafname kan de cyclustijden verkorten, maar het kan ook de slijtage van het gereedschap versnellen en de procesomstandigheden moeilijker te beheersen maken. Omgekeerd leidt het hanteren van te conservatieve bewerkingsparameters tot langere cyclustijden en hogere productiekosten, zonder dat dit noodzakelijkerwijs een significante verbetering van de kwaliteit oplevert.
Het vervangen van gereedschap is een cruciale factor bij het bewaren van dit evenwicht. Het vaak verwisselen van gereedschap verhoogt de stilstandtijd en kan extra instellingen, aanpassingen of maatcontroles vereisen. Aan de andere kant kan overmatig gebruik van gereedschap leiden tot maatinstabiliteit, oppervlaktefouten of zelfs het afkeuren van onderdelen. Het opstellen van een gedegen strategie voor het vervangen van gereedschap helpt onnodige stilstandtijd tot een minimum te beperken en tegelijkertijd de risico's te verminderen die gepaard gaan met een versleten snijkant.
De omvang van de productie is ook van invloed op de manier waarop de efficiëntie van de bewerking wordt beoordeeld. Bij het vervaardigen van prototypes van één enkel exemplaar is het primaire doel doorgaans om ervoor te zorgen dat het onderdeel voldoet aan de beoogde geometrie en om de haalbaarheid van het gekozen proces te valideren. Bij serieproductie daarentegen worden factoren zoals de consistentie van de cyclustijd, het gereedschapsverbruik, de inspectiefrequentie en de variabiliteit tussen onderdelen veel belangrijker.
Dit principe geldt ook voor kwaliteitscontrole. Het is niet per se de meest efficiënte aanpak om na elke bewerking elk onderdeel te controleren; als men echter uitsluitend vertrouwt op een eindcontrole, kan dit betekenen dat procesproblemen onopgemerkt blijven totdat een hele partij producten is aangetast. Daarom is het essentieel om een goed gestructureerd inspectieplan op te stellen waarin kritieke kenmerken worden geïdentificeerd en waarin passende inspectiepunten in de relevante productiefasen zijn opgenomen.
Uiteindelijk is processtabiliteit veel waardevoller dan een bewerkingsmethode die de cyclustijden weliswaar kan verkorten, maar tot inconsistente resultaten leidt. Alvorens over te gaan op serieproductie, moet het productieproces grondig worden geëvalueerd, waarbij rekening moet worden gehouden met het specifieke materiaal, de geometrie van het onderdeel, de tolerantie-eisen en het verwachte productievolume. Dit zorgt ervoor dat de gekozen gereedschappen en bewerkingsstrategieën consequent aan de kwaliteitsnormen kunnen voldoen zonder dat er frequente aanpassingen of nabewerking nodig zijn.
Hoe kies je de juiste CNC-bewerkingsstrategie voor harde materialen?
Bij het kiezen van een bewerkingsstrategie is het van belang om eerst inzicht te krijgen in de werkelijke toestand van het materiaal. Alleen afgaan op de legeringskwaliteit is vaak onvoldoende om de moeilijkheidsgraad van de bewerking in te schatten; factoren zoals de hardheid van het materiaal, de warmtebehandelingsstatus, de eigenschappen met betrekking tot koudverharding en de thermische eigenschappen zijn allemaal van invloed op de keuze van de snijgereedschappen en de instelling van de bewerkingsparameters.
Bij gehard staal moet in het productieplan worden bepaald of de primaire materiaalverwijderingsbewerkingen vóór of na de warmtebehandeling moeten plaatsvinden. Verspaning vóór de warmtebehandeling vergemakkelijkt het verwijderen van grote hoeveelheden materiaal; de daaropvolgende warmtebehandeling kan echter vervorming van het werkstuk veroorzaken, waardoor de uiteindelijke maatnauwkeurigheid in het gedrang kan komen. In dergelijke gevallen kan het nodig zijn om het harde deel te bewerken of te slijpen om de vereiste afmetingen voor kritieke kenmerken te bereiken. De optimale bewerkingsvolgorde hangt af van de geometrie van het onderdeel, de hardheidseisen en de uiteindelijke toleranties.
Titaniumlegeringen en superlegeringen op nikkelbasis vereisen een afzonderlijke beoordeling. Hun unieke thermische en mechanische eigenschappen stellen hogere eisen aan snijgereedschappen, waardoor de keuze van het gereedschap, de koelmethoden, de spaanafvoer en de stabiliteit tijdens de bewerking van cruciaal belang zijn. Bewerkingsstrategieën moeten worden afgestemd op de specifieke legering, in plaats van een uniforme aanpak toe te passen op alle moeilijk te bewerken metalen.
Naast het beoordelen van de materiaaleigenschappen moet ook rekening worden gehouden met de geometrie van het werkstuk. Diepe holtes kunnen de toegang voor het gereedschap beperken en de afvoer van spanen belemmeren; dunwandige structuren zijn gevoelig voor vervorming onder de snijkrachten; en slanke elementen zijn gevoelig voor trillingen. Bij complexe gebogen oppervlakken kan meerassige bewerking of zorgvuldig geplande gereedschapspaden nodig zijn om een consistent en effectief snijcontact te waarborgen, waardoor de beoogde geometrie wordt bereikt.
Vóór aanvang van de productie moeten inspectieplannen worden opgesteld. Belangrijke afmetingen, geometrische toleranties, eisen aan de oppervlaktekwaliteit en eventuele specifieke specificaties met betrekking tot het materiaal of de nabewerking moeten uit de technische tekeningen worden afgeleid. Dit helpt bij het bepalen welke bewerkingen nauwlettend moeten worden gecontroleerd en legt vast hoe het eindproduct moet worden geïnspecteerd. Door het bewerkingsproces af te stemmen op de specifieke eisen van het onderdeel – in plaats van uitsluitend af te gaan op de materiaalaanduiding – kunnen fabrikanten onnodig vallen en opstaan verminderen en tegelijkertijd een duidelijkere basis leggen voor het beoordelen van zowel de produceerbaarheid als de consistentie van de productie.
Waar je op moet letten bij het kiezen van een leverancier van CNC-bewerkingen voor harde materialen
Bij het selecteren van een leverancier voor CNC-bewerking van harde materialen volstaat het niet om alleen te controleren of deze over de juiste bewerkingsmachines beschikt. Een bekwame leverancier moet inzicht hebben in de complexe wisselwerking tussen materiaaleigenschappen, de geometrie van het onderdeel, toleranties en het productievolume – en op basis daarvan het optimale productieproces kunnen bepalen.
Ervaring met specifieke materialen is van cruciaal belang. Zo beschikt een leverancier die zeer bedreven is in het bewerken van gehard staal, niet noodzakelijkerwijs over hetzelfde niveau van expertise bij het werken met titaniumlegeringen of superlegeringen op nikkelbasis. Ingenieurs moeten in staat zijn om hun bewerkingsstrategie voor een bepaald materiaal duidelijk uiteen te zetten, de belangrijkste procesvariabelen te identificeren die extra aandacht vereisen, en uit te leggen hoe zij kritische afmetingen en specificaties voor oppervlaktekwaliteit zullen controleren.
Procesbeheersing is eveneens van cruciaal belang. Goede keuzes met betrekking tot snijgereedschappen, werkstukopspanning, bewerkingsvolgordes, het beheer van de standtijd van gereedschappen en inspectieprotocollen zijn allemaal essentieel om consistente, betrouwbare resultaten te garanderen. Voor terugkerende productieseries moet de leverancier ook over robuuste procedures beschikken om maatafwijkingen te bewaken en proactief en tijdig corrigerende maatregelen te nemen als het proces buiten de gespecificeerde toleranties begint te vallen.
Grondige communicatie tijdens de fase van de tekeningbeoordeling helpt om mogelijke problemen te voorkomen voordat met de bewerking wordt begonnen. Kenmerken zoals diepe holtes, dunne wanden, nauwe positietoleranties of strenge eisen aan de oppervlakteafwerking kunnen een aanzienlijke invloed hebben op de cyclustijden, de benodigde gereedschappen en de inspectieplanning. Door deze details te beoordelen voordat een offerte wordt uitgebracht, wordt de productieaanpak duidelijker en wordt gewaarborgd dat eventuele vereisten die nadere verificatie behoeven, worden geïdentificeerd en aangepakt.
CNC-bewerking op maat van harde materialen bij Xtmade
Xtmade biedt CNC-bewerkingsdiensten op maat aan op basis van tekeningen, CAD-bestanden, monsters en technische specificaties die door onze klanten worden aangeleverd. Wij zijn gevestigd in Shenzhen, China, en beschikken over een productiefaciliteit van 120.000 vierkante voet die is uitgerust om een breed scala aan op maat gemaakte onderdelen te vervaardigen met behulp van diverse CNC-bewerkingsprocessen. Voor projecten waarbij harde materialen worden gebruikt of die een hoge maatnauwkeurigheid vereisen, begint ons productieproces met een grondige evaluatie van het ontwerp van de klant, waarbij materialen, geometrische structuren, toleranties en inspectie-eisen worden geanalyseerd. Deze beoordeling helpt ons om de optimale bewerkingsstrategie te bepalen en de belangrijkste productieparameters vast te stellen voordat de productie van start gaat. Onze engineering- en productieteams werken nauw samen met klanten om de produceerbaarheid te beoordelen, bewerkingsvolgordes te plannen en maatcontroles uit te voeren in overeenstemming met de overeengekomen technische specificaties. Of het nu gaat om de ontwikkeling van prototypes of om massaproductie, ons doel is altijd om onderdelen te vervaardigen die strikt voldoen aan de bestaande ontwerpen en technische eisen van de klant.
Als u op zoek bent naar op maat gemaakte, CNC-gefreesde onderdelen van gehard staal, titaniumlegeringen, superlegeringen op nikkelbasis of andere veeleisende materialen, stuur dan uw tekening of CAD-bestand naar Xtmade voor een beoordeling van de haalbaarheid van de productie en een offerte.

