
Welches Material lässt sich mit einer CNC-Maschine am einfachsten bearbeiten?
Bei der Auswahl eines Werkstoffs für die CNC-Bearbeitung wirkt sich die Zerspanbarkeit direkt auf die Schnittgeschwindigkeit, die Standzeit der Werkzeuge, die Oberflächengüte und die Produktionseffizienz aus. Einige Werkstoffe lassen sich mit relativ geringem Widerstand zerspanen und erzeugen saubere Späne, während andere spezielle Werkzeuge und eine sorgfältigere Prozesssteuerung erfordern.
Welches Material lässt sich also am einfachsten bearbeiten? Das leicht zerspanbare Messing C36000 gilt allgemein als eines der am einfachsten zu bearbeitenden Metalle. Aluminium 6061 ist aufgrund seiner guten Bearbeitbarkeit und ausgewogenen mechanischen Eigenschaften eine weitere beliebte Wahl. Unter den technischen Kunststoffen ist POM (Delrin) aufgrund seiner Steifigkeit und Formstabilität eines der am einfachsten zu bearbeitenden Materialien.
Das am einfachsten zu bearbeitende Material ist jedoch nicht unbedingt die beste Wahl für jede Anwendung. Die Wahl des richtigen Materials hängt von den mechanischen Anforderungen des Bauteils, der Betriebsumgebung, den Maßtoleranzen, der Oberflächengüte und den Herstellungskosten ab.
Was macht ein Material leicht bearbeitbar?
Die Bearbeitbarkeit eines Werkstoffs beschreibt, wie leicht sich dieser durch CNC-Fräsen, Drehen, Bohren und andere Bearbeitungsverfahren schneiden und formen lässt. Werkstoffe mit guter Bearbeitbarkeit erfordern in der Regel weniger Schnittkraft, verursachen weniger Werkzeugverschleiß, erzeugen handhabbare Späne und ermöglichen gleichmäßige Oberflächengüten.
Die Zerspanbarkeit eines Werkstoffs hängt von mehreren Faktoren ab.
Härte und Schnittfestigkeit beeinflussen die zum Abtragen von Material erforderliche Kraft. Weichere Werkstoffe lassen sich nicht immer leichter bearbeiten. Einige duktile Werkstoffe können sich beim Zerspanen verformen oder am Werkzeug festkleben, was die Spanbildung und die Oberflächengüte erschwert.
Werkzeugverschleiß und Schnitttemperatur beeinflussen zudem die Zerspanungsleistung. Werkstoffe, die übermäßige Wärme entwickeln oder abrasive Bestandteile enthalten, können die Standzeit der Werkzeuge verkürzen. Sie erfordern unter Umständen niedrigere Schnittgeschwindigkeiten, spezielle Zerspanungswerkzeuge und häufigere Werkzeugwechsel.
Chipbildung und -abtransport sind gleichermaßen wichtig. Werkstoffe, bei denen kurze, gut zu handhabende Späne entstehen, lassen sich in der Regel leichter bearbeiten als solche, bei denen lange, durchgehende Späne entstehen. Eine schlechte Spanabfuhr kann die Oberfläche beschädigen, den Schneidvorgang beeinträchtigen und die Produktionskonsistenz verringern.
Abschließend, Formstabilität Dies spielt bei der Herstellung von Präzisionsbauteilen eine wichtige Rolle. Ein Werkstoff mag zwar leicht zu bearbeiten sein, doch ist es dennoch schwierig, ihn innerhalb enger Toleranzen zu halten, wenn er sich während der Bearbeitung ausdehnt, zusammenzieht oder verformt.
Welche Werkstoffe lassen sich am einfachsten bearbeiten?
Zu den am einfachsten zu bearbeitenden Werkstoffen zählen verschiedene gängige Metalle und technische Kunststoffe. Die Zerspanbarkeit variiert jedoch zwischen den einzelnen Sorten innerhalb derselben Werkstofffamilie. So weist beispielsweise Messing der Sorte C36000 deutlich bessere Zerspanungseigenschaften auf als viele andere Messingsorten, während Aluminium der Sorte 6061 aufgrund seines vorhersehbaren Zerspanungsverhaltens weit verbreitet ist.
Die am einfachsten zu bearbeitenden Metalle
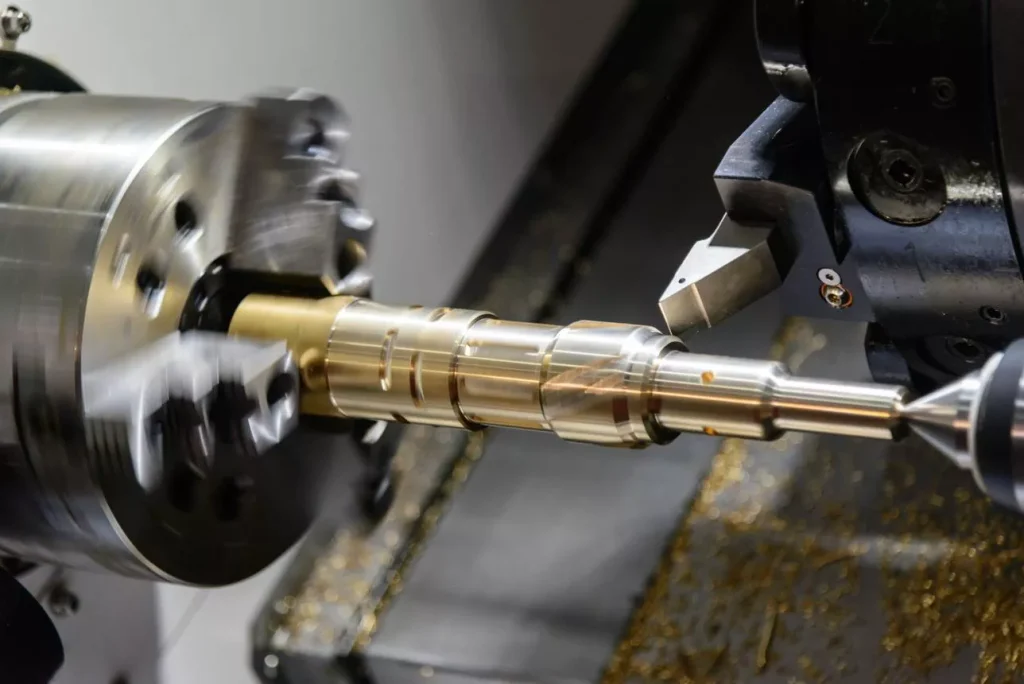
Messing (C36000)
Das leicht zerspanbare Messing C36000 gilt weithin als eines der die am einfachsten zu bearbeitenden Metalle. Sein Bleigehalt verbessert den Spanabtransport und verringert den Schnittwiderstand, sodass das Material effizient gedreht, gefräst, gebohrt und mit Gewinden versehen werden kann.
Bei der CNC-Bearbeitung erzeugt C36000 in der Regel kurze Späne, die sich leichter aus dem Schnittbereich abführen lassen. Außerdem ermöglicht es relativ hohe Schnittgeschwindigkeiten und erzielt gute Oberflächengüten ohne übermäßigen Werkzeugverschleiß. Aufgrund dieser Eigenschaften eignet es sich für kleine Präzisionsbauteile und Teile mit mehreren bearbeiteten Merkmalen.
Allerdings weisen nicht alle Messinglegierungen die gleiche Zerspanbarkeit auf. Es ist nicht davon auszugehen, dass die Eigenschaften von C36000 auch für bleifreie Messinggüten gelten. Der Bleigehalt kann zudem den Einsatz in Trinkwassersystemen und in Anwendungen einschränken, die besonderen Materialvorschriften unterliegen.
Aluminium (6061 und 7075)
Aluminium ist aufgrund seiner relativ geringen Dichte, seiner guten Bearbeitbarkeit und seines breiten Spektrums an mechanischen Eigenschaften eines der am häufigsten verwendeten Werkstoffe in der CNC-Bearbeitung. Unter den gängigen Aluminiumgüten ist 6061 besonders beliebt für allgemeine Bearbeitungsprojekte.
Aluminium 6061 bietet ein ausgewogenes Verhältnis zwischen Festigkeit, Korrosionsbeständigkeit und Bearbeitbarkeit. Es lässt sich durch Fräsen, Drehen, Bohren und Gewindeschneiden bearbeiten und eignet sich daher für Gehäuse, Halterungen, Vorrichtungen und Strukturbauteile. Dank seines vorhersehbaren Zerspanungsverhaltens eignet es sich zudem gut für die Fertigung komplexer Geometrien.
Aluminium 7075 ist eine weitere häufig bearbeitete Sorte. Es weist eine höhere Festigkeit als 6061 auf und wird oft für Anwendungen gewählt, bei denen die mechanische Leistungsfähigkeit im Vordergrund steht. Allerdings sollte 7075 nicht automatisch als leichter zu bearbeiten angesehen werden als 6061. Seine höhere Festigkeit und die unterschiedlichen Materialeigenschaften können die Schnittkräfte, die Werkzeugauswahl und die Bearbeitungsparameter beeinflussen.
Auf die Frage, ob Aluminium leicht zu bearbeiten ist, lautet die Antwort im Allgemeinen „Ja“, doch die jeweilige Legierung, die Härte, die Geometrie des Bauteils und die Toleranzanforderungen beeinflussen den Bearbeitungsprozess.
Leichtbearbeitbarer Stahl (12L14)
12L14 ist ein leicht zerspanbarer Kohlenstoffstahl, der zur Verbesserung der Zerspanungsleistung entwickelt wurde. Die Zugaben von Schwefel und Blei tragen dazu bei, den Spanbruch zu fördern und die Reibung während der Bearbeitung zu verringern.
Im Vergleich zu vielen herkömmlichen Kohlenstoffstählen lässt sich 12L14 mit relativ hohen Drehzahlen bearbeiten, wobei eine gute Oberflächenqualität erhalten bleibt. Er eignet sich besonders für Drehbearbeitungen und Bauteile mit sich wiederholenden Merkmalen, wie beispielsweise Gewindeabschnitte, Nuten und kleine Durchmesser.
Sein Hauptvorteil liegt eher in der Bearbeitungseffizienz als in einer hohen mechanischen Leistungsfähigkeit. 12L14 ist nicht für jede Anwendung im Bauwesen oder im Bereich hochfester Werkstoffe die ideale Wahl, und sein Bleigehalt kann seine Eignung einschränken, wenn bestimmte umweltbezogene oder gesetzliche Anforderungen gelten.
Edelstahl (303)
Edelstahl lässt sich im Allgemeinen schwieriger bearbeiten als Messing oder Aluminium, doch Edelstahl 303 gehört zu den besser bearbeitbaren Sorten innerhalb der Edelstahlfamilie.
Sein Schwefelgehalt verbessert den Spanabtransport und trägt dazu bei, die bei austenitischen Edelstählen häufig auftretenden Bearbeitungsschwierigkeiten zu verringern. Dadurch lässt sich die Sorte 303 bei vielen Bearbeitungsvorgängen leichter drehen, bohren und fräsen als Sorten wie 304 und 316.
Allerdings bringt der Edelstahl 303 gewisse Kompromisse mit sich. Seine Korrosionsbeständigkeit und Schweißbarkeit sind im Allgemeinen geringer als die der Sorten 304 und 316. Er kann zudem für Anwendungen ungeeignet sein, die eine besonders hohe Korrosionsbeständigkeit oder anspruchsvolle Schweißeigenschaften erfordern.
Für Projekte, bei denen die Eigenschaften von Edelstahl mit einer verbesserten Bearbeitbarkeit gefragt sind, kann 303 eine sinnvolle Option sein. Die endgültige Entscheidung sollte jedoch weiterhin von der Einsatzumgebung des Bauteils und den Leistungsanforderungen abhängen.
Die am einfachsten zu bearbeitenden Kunststoffe
Im Vergleich zu Metallen erfordern technische Kunststoffe in der Regel geringere Schnittkräfte und verursachen weniger Werkzeugverschleiß. Ihre geringe Steifigkeit, ihre Wärmeausdehnung und ihre Hitzeempfindlichkeit bringen jedoch andere Herausforderungen bei der Bearbeitung mit sich. Manche Kunststoffe lassen sich leichter bearbeiten als andere, doch welcher Kunststoff am einfachsten zu bearbeiten ist, hängt davon ab, wie gut er während des Bearbeitungsprozesses seine Form und Abmessungen beibehält.
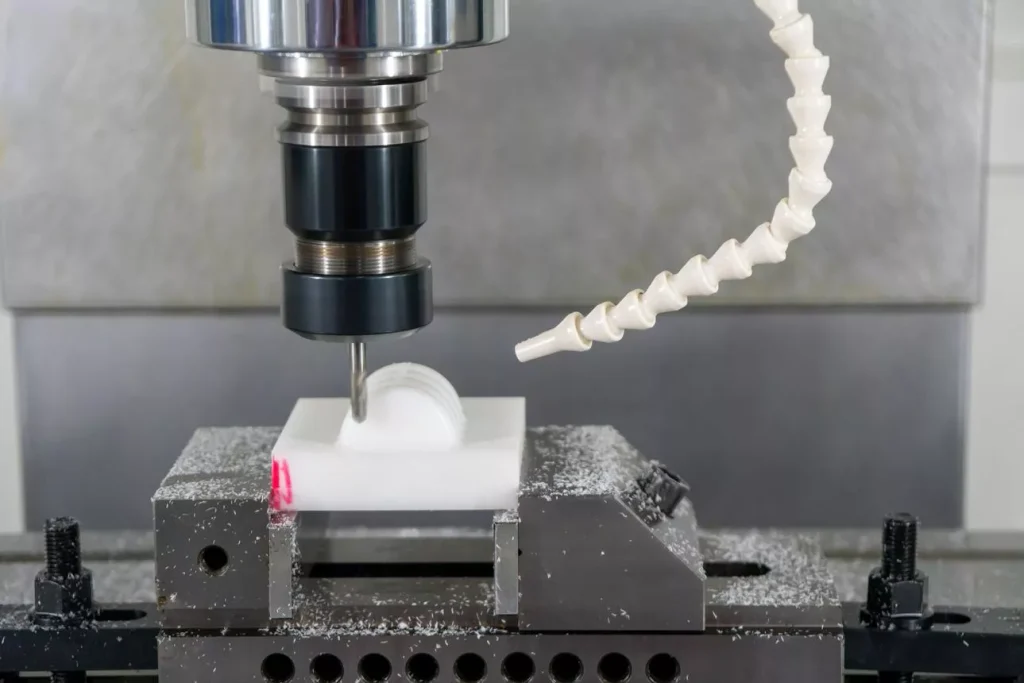
POM (Acetal / Delrin)
POM, allgemein bekannt als Acetal oder Delrin, ist einer der am einfachsten zu bearbeitenden technischen Kunststoffe. Er zeichnet sich durch eine gute Steifigkeit, geringe Reibung und eine im Vergleich zu Materialien wie Nylon relativ geringe Feuchtigkeitsaufnahme aus.
Dank dieser Eigenschaften behält POM beim CNC-Fräsen und -Drehen seine Form bei. Außerdem sorgt es für relativ saubere Schnitte und ermöglicht mit geeigneten Werkzeugen und Schnittparametern eine glatte Oberflächenbeschaffenheit.
POM wird häufig für Zahnräder, Buchsen, Rollen, Lagerkomponenten und mechanische Präzisionsteile verwendet. Aufgrund seiner Formstabilität eignet es sich besonders für Bauteile, bei denen gleichbleibende Abmessungen und relativ enge Toleranzen erforderlich sind.
Obwohl sich POM im Allgemeinen gut bearbeiten lässt, können Wärmeentwicklung und eine unzureichende Spanabfuhr dennoch die Oberflächenqualität beeinträchtigen. Scharfe Schneidwerkzeuge und eine effektive Spanabfuhr tragen dazu bei, ein Schmelzen, die Bildung von Graten und Maßabweichungen zu verhindern.
Nylon (PA)
Nylon ist ein vielseitiger technischer Kunststoff mit guter Verschleißfestigkeit, Zähigkeit und Schlagzähigkeit. Es lässt sich mit gängigen CNC-Fräs- und Drehverfahren bearbeiten und eignet sich daher für Zahnräder, Distanzstücke, Rollen und Verschleißteile.
Bei der Bearbeitung verhält sich Nylon jedoch anders als POM. Seine Feuchtigkeitsaufnahme kann zu Maßänderungen führen, während seine relativ flexible Struktur unter Spanndruck oder Schnittkräften zu Verformungen führen kann.
Die bei der Bearbeitung entstehende Wärme kann ebenfalls die Maßgenauigkeit beeinträchtigen. Bei Präzisionsanwendungen sind die Materialvorbehandlung, eine geeignete Werkstückspannung und die sorgfältige Steuerung der Schnittparameter von großer Bedeutung.
Nylon lässt sich relativ leicht bearbeiten, doch die Einhaltung enger Toleranzen kann mehr Sorgfalt erfordern als bei formstabilen Kunststoffen wie POM.
ABS
ABS ist ein weit verbreiteter Thermoplast, der für seine Schlagzähigkeit, Zähigkeit und relativ niedrigen Materialkosten bekannt ist. Es lässt sich durch CNC-Fräsen, Drehen, Bohren und andere Zerspanungsverfahren bearbeiten.
Dank seiner mittleren Härte können Schneidwerkzeuge Material abtragen, ohne dass dabei die hohen Schnittkräfte entstehen, die bei vielen Metallen auftreten. ABS wird häufig für Prototypen, Gerätegehäuse, Abdeckungen und maßgefertigte Gehäuse verwendet.
Eine Herausforderung ist die Hitzeempfindlichkeit des Materials. Zu hohe Schnitttemperaturen können das Material erweichen, was zu geschmolzenen Kanten, Graten oder einer schlechten Oberflächenqualität führen kann. Scharfe Werkzeuge, angemessene Schnittgeschwindigkeiten und eine effektive Spanabfuhr tragen dazu bei, eine saubere Oberflächenqualität zu gewährleisten.
ABS ist eine praktische Wahl für Bauteile, bei denen ein Gleichgewicht zwischen Festigkeit, Optik und Kosten hergestellt werden muss, auch wenn es möglicherweise nicht die Maßhaltigkeit oder Verschleißfestigkeit bietet, die für jede Präzisionsanwendung erforderlich ist.
UHMW-PE (Polyethylen mit ultrahohem Molekulargewicht)
UHMW-PE wird wegen seiner hervorragenden Verschleißfestigkeit, seiner geringen Reibung und seiner Schlagzähigkeit geschätzt. Es wird häufig für Gleitbauteile, Verschleißstreifen, Führungen, Auskleidungen und industrielle Förderanlagen verwendet.
Das Material ist relativ weich und lässt sich mit geringen Bearbeitungskräften zerspanen. Das bedeutet jedoch nicht, dass es immer einfach ist, es präzise zu bearbeiten. Aufgrund seiner Flexibilität neigt es beim Einspannen und Zerspanen zu Verformungen, während seine relativ hohe Wärmeausdehnung die Maßhaltigkeit beeinträchtigen kann.
Die Bearbeitung von UHMW-PE erfordert eine sorgfältige Werkstückspannung und die Kontrolle der Schnittwärme. Scharfe Werkzeuge und geeignete Schnittparameter tragen dazu bei, Materialverformungen zu reduzieren und die Oberflächenqualität zu verbessern.
Dies ist eine gute Wahl, wenn Verschleißfestigkeit und geringe Reibung wichtiger sind als hohe Steifigkeit oder sehr enge Maßtoleranzen.
Wie unterscheiden sich verschiedene Werkstoffe hinsichtlich ihrer CNC-Bearbeitbarkeit?
Der folgende Vergleich vermittelt einen allgemeinen Überblick über die oben erörterte Zerspanbarkeit von Metallen und Kunststoffen. Die tatsächlichen Ergebnisse hängen von der Materialgüte, dem Härtegrad, der Bauteilgeometrie, den Schneidwerkzeugen, den Maschinenbedingungen und den geforderten Toleranzen ab.
| Material | Allgemeine Bearbeitbarkeit | Wichtige Bearbeitungsmerkmale |
| C36000 Messing | Ausgezeichnet | Kurze Späne, geringer Schnittwiderstand, gute Oberflächengüte |
| 6061 Aluminium | Ausgezeichnet | Vorhersehbares Schneidverhalten, ausgewogenes Verhältnis der Eigenschaften |
| Aluminium 7075 | Gut bis ausgezeichnet | Höhere Festigkeit, erfordert geeignete Werkzeuge und Parameter |
| 12L14-Stahl | Ausgezeichnet | Gute Zerspanbarkeit, guter Spanbruch |
| Edelstahl 303 | Gut | Bessere Spanabfuhr als bei vielen gängigen Edelstahlsorten |
| POM | Ausgezeichnet | Gute Steifigkeit und Formstabilität |
| Nylon (PA) | Gut | Feuchtigkeitsaufnahme und Flexibilität beeinflussen die Genauigkeit |
| ABS | Gut | Leicht zu schneiden, aber hitzeempfindlich |
| UHMW-PE | Mäßig bis gut | Geringer Schnittwiderstand, jedoch anfällig für Verformungen |
Dieser Vergleich zeigt, warum der Begriff am einfachsten zu bearbeitende Werkstoffe sollten im Kontext betrachtet werden. Messing C36000 und Stahl 12L14 zeichnen sich durch eine hervorragende Zerspanbarkeit aus, während POM eine gute Wahl unter den technischen Kunststoffen darstellt. Auch Aluminium 6061 wird häufig verwendet, da es eine gute Zerspanbarkeit mit praktischen mechanischen Eigenschaften verbindet.
Was macht manche Werkstoffe schwer zu bearbeiten?
Nicht alle Werkstoffe lassen sich gut mit herkömmlichen CNC-Schneidverfahren bearbeiten. Einige erfordern spezielle Werkzeuge, niedrigere Schnittgeschwindigkeiten, eine stabilere Werkstückspannung und eine genauere Überwachung der Bearbeitungsbedingungen.
Eine häufige Herausforderung ist Kaltverfestigung. Bestimmte Werkstoffe, darunter Edelstahl der Sorten 304 und 316, können sich bei einer Schnittverformung verhärten. Wenn das Schneidwerkzeug an der Oberfläche reibt, anstatt das Material effektiv abzutragen, kann die verhärtete Schicht die weitere Bearbeitung erschweren.
Eine weitere Herausforderung ist die hohe Schnitttemperatur. Superlegierungen auf Nickelbasis wie Inconel 718 behalten bei erhöhten Temperaturen einen Großteil ihrer Festigkeit. Dies erschwert das Zerspanen und kann den Werkzeugverschleiß beschleunigen. Eine effektive Kühlung, geeignete Schneidwerkzeuge und kontrollierte Bearbeitungsparameter sind wichtig, um die Prozessstabilität aufrechtzuerhalten.
Hohe Schnittkräfte und Werkzeugverschleiß treten auch häufig bei der Bearbeitung von Titanlegierungen auf. Titan weist ein hohes Verhältnis von Festigkeit zu Gewicht und eine relativ geringe Wärmeleitfähigkeit auf, wodurch sich die Wärme in der Nähe der Schneidkante konzentrieren kann. Dies stellt höhere Anforderungen an die Werkzeuge, die Maschinensteifigkeit und die Prozesssteuerung.
Diese Beispiele verdeutlichen, dass die Zerspanbarkeit eines Werkstoffs nicht allein von seiner Härte abhängt. Das thermische Verhalten, die Kaltverfestigung, die Spanbildung und die Wechselwirkung mit dem Schneidwerkzeug beeinflussen allesamt, wie schwer sich ein Werkstoff bearbeiten lässt.
Bedeutet eine einfache Bearbeitbarkeit auch niedrigere Kosten bei der CNC-Bearbeitung?
Werkstoffe mit guter Bearbeitbarkeit können die Bearbeitungszeit verkürzen, den Werkzeugverschleiß verringern und Produktionsunterbrechungen reduzieren. Der am einfachsten zu bearbeitende Werkstoff ist jedoch nicht unbedingt die kostengünstigste Option für ein Fertigteil.
Die Materialkosten sind ein zu berücksichtigender Faktor. Messing, Aluminium, Stahl und technische Kunststoffe haben unterschiedliche Einkaufspreise, und die Rohstoffkosten können je nach Güteklasse, Größe und Verfügbarkeit erheblich variieren.
Die Bearbeitungszeit ist ein weiterer Faktor. Ein Werkstoff, der höhere Schnittgeschwindigkeiten und eine effiziente Spanabfuhr ermöglicht, kann die Zykluszeit verkürzen. Dies kann insbesondere bei Projekten mit sich wiederholenden Merkmalen oder größeren Produktionsmengen von Bedeutung sein.
Auch die Anforderungen an die Werkzeuge und die Endbearbeitung wirken sich auf die Endkosten aus. Manche Werkstoffe erfordern spezielle Schneidwerkzeuge, häufigere Werkzeugwechsel oder zusätzliche Endbearbeitungsschritte. Ein Werkstoff, der sich zwar leicht bearbeiten lässt, bei dem es jedoch schwierig ist, die geforderten Toleranzen einzuhalten, kann dennoch zusätzliche Prüfungen und Prozessanpassungen erfordern.
Aus diesem Grund sollten die Kosten für die CNC-Bearbeitung auf der Grundlage des gesamten Fertigungsprozesses und nicht allein anhand der Bearbeitbarkeit bewertet werden. Die wirtschaftlichste Wahl ist das Material, das die funktionalen Anforderungen des Bauteils erfüllt und gleichzeitig eine effiziente und zuverlässige Fertigung ermöglicht.
Wie wählt man das richtige Material für sein CNC-Bearbeitungsprojekt aus?
Bei der Materialauswahl geht es um mehr als nur darum, das am einfachsten zu bearbeitende Material zu finden. Das Material muss auch unter den Betriebsbedingungen, denen das fertige Bauteil ausgesetzt sein wird, zuverlässig funktionieren.
Beginnen Sie mit den mechanischen Anforderungen des Bauteils. Wenn die Anwendung eine hohe Festigkeit bei geringem Gewicht erfordert, ist Aluminium 7075 möglicherweise besser geeignet als 6061, auch wenn Letzteres eine gängigere Wahl für die allgemeine Bearbeitung ist. Wenn Verschleißfestigkeit und geringe Reibung im Vordergrund stehen, sollten POM oder UHMW-PE in Betracht gezogen werden.
Ebenso wichtig ist die Einsatzumgebung. Bauteile, die Feuchtigkeit, Chemikalien, erhöhten Temperaturen oder Witterungseinflüssen ausgesetzt sind, erfordern Werkstoffe mit geeigneter Korrosionsbeständigkeit, chemischer Verträglichkeit oder thermischer Leistungsfähigkeit. So lässt sich beispielsweise Edelstahl 303 zwar leichter bearbeiten als Edelstahl 316, doch ist Edelstahl 316 die bessere Wahl, wenn eine höhere Korrosionsbeständigkeit erforderlich ist.
Auch die Maßanforderungen sollten in die Entscheidung einfließen. Ein Material, das sich leicht zuschneiden lässt, kann dennoch Herausforderungen bei der Herstellung dünner Wände, tiefer Hohlräume oder Bauteile mit engen Toleranzen mit sich bringen. Bei Nylon und UHMW-PE muss beispielsweise besonders auf Verformung und Wärmeausdehnung geachtet werden.
Berücksichtigen Sie schließlich die Gesamtfertigungskosten, einschließlich Rohmaterial, Bearbeitungszeit, Werkzeuge, Endbearbeitung und Prüfung. Ein etwas schwieriger zu bearbeitendes Material kann unter Umständen einen besseren Gesamtnutzen bieten, wenn es Montageprobleme verringert, die Lebensdauer verlängert oder zusätzliche Bearbeitungsschritte überflüssig macht.
Bei der optimalen Auswahl von CNC-Werkstoffen wird ein Gleichgewicht zwischen der Bearbeitbarkeit und den tatsächlichen Leistungsanforderungen des fertigen Bauteils hergestellt.
Materialauswahl für die CNC-Bearbeitung bei Xtmade
Xtmade bietet maßgeschneiderte CNC-Bearbeitungsdienstleistungen für Bauteile an, die nach vom Kunden bereitgestellten Zeichnungen, CAD-Dateien, Mustern und Spezifikationen gefertigt werden. Unsere 120.000 Quadratfuß große Produktionsstätte in Shenzhen, China, ermöglicht die kundenspezifische Fertigung mit 3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Bearbeitungsmaschinen.
Die Materialauswahl und die Fertigungsanforderungen werden gemeinsam in der Angebots- und Prozessplanungsphase geprüft. Unser Ingenieurteam bewertet die Materialspezifikationen, die Bauteilgeometrie, die kritischen Maße und die Bearbeitungsanforderungen, um potenzielle Fertigungsherausforderungen bereits vor Produktionsbeginn zu erkennen.
Ganz gleich, ob Ihr Projekt Aluminium, Messing, Edelstahl, technische Kunststoffe oder schwerer zu bearbeitende Legierungen umfasst – wir prüfen die Anforderungen an Ihren bestehenden Entwurf und entwickeln einen geeigneten Fertigungsansatz.
Senden Sie Ihre Zeichnungen oder CAD-Dateien an Xtmade, um Ihre Anforderungen an die CNC-Bearbeitung zu besprechen und ein Angebot anzufordern.

