
Wie lässt sich gehärteter Stahl erfolgreich bearbeiten?
Der Erfolg bei der CNC-Bearbeitung von gehärtetem Stahl hängt von der Auswahl der richtigen Schneidwerkzeuge, der effektiven Kontrolle der Schnittkräfte und der Wärmeentwicklung sowie dem Einsatz geeigneter Bearbeitungsverfahren ab, die auf die Härte und Geometrie des Werkstoffs zugeschnitten sind. Obwohl gehärteter Stahl schwieriger zu bearbeiten ist als unbehandelter Stahl, ist es durch eine sorgfältige Prozessplanung durchaus möglich, die gewünschte Maßgenauigkeit, Oberflächenqualität und Standzeit zu erreichen. Der Schlüssel liegt in der Entwicklung einer Bearbeitungsstrategie, die auf der jeweiligen Stahlsorte, dem Härtegrad und den spezifischen Anforderungen des Bauteils basiert.
Was ist gehärteter Stahl?
Unter gehärtetem Stahl versteht man Stahl, der einer Wärmebehandlung oder anderen Härtungsverfahren unterzogen wurde, um seine Härte, Festigkeit und Beständigkeit gegen Verschleiß oder Verformung zu erhöhen. Je nach Stahlsorte und dem jeweiligen Behandlungsverfahren kann sich die Härtung über den gesamten Querschnitt erstrecken oder auf die Oberflächenschicht beschränkt sein. Gehärteter Stahl findet breite Anwendung in Industriemaschinen, Getriebesystemen, Fertigungswerkzeugen und Anlagen zur Fabrikautomation. Bauteile wie Wellen, Zahnräder, Rollen, Passstifte, Verschleißplatten und Formwerkzeuge erfordern häufig eine gehärtete Oberfläche, um wiederholtem Kontakt, Reibung oder mechanischer Beanspruchung standzuhalten. Die Zerspanbarkeit von gehärtetem Stahl hängt von seiner chemischen Zusammensetzung, seiner Mikrostruktur, seinem Härtegrad und seinem Wärmebehandlungszustand ab; so kann beispielsweise Stahl mit einer Härte von 30 HRC deutlich andere Zerspanungseigenschaften aufweisen als Stahl mit einer Härte von 60 HRC. Darüber hinaus unterscheiden sich die Herausforderungen bei der Bearbeitung von oberflächengehärtetem (einsatzgehärtetem) Stahl von denen, die bei durchgehärtetem Stahl auftreten.
| Stahlsorte | Typische Merkmale | Häufige Anwendungsbereiche |
| Gehärteter und angelassener legierter Stahl | Ausgewogenes Verhältnis von Festigkeit, Zähigkeit und Verschleißfestigkeit | Antriebswellen, hochbelastbare Maschinenkomponenten |
| Durchgehärteter Stahl | Hohe Härte über den gesamten Querschnitt | Verschleißfeste Werkzeuge, Präzisionsstifte, Rollen |
| Einsatzgehärteter Stahl | Harte Außenschicht mit einem noch widerstandsfähigeren Kern | Zahnräder, Wellen, Gleit- und Kontaktbauteile |
| Gehärteter Werkzeugstahl | Hohe Härte und Verschleißfestigkeit, je nach Sorte | Matrizen, Vorrichtungen, Schneid- und Umformwerkzeuge |
| Gehärteter Lagerstahl | Hohe Kontaktermüdungs- und Verschleißfestigkeit | Lagerkomponenten, Rollen, präzisionsgefertigte Baugruppen |
Gehärteter Stahl ist kein einheitlicher Werkstofftyp. Das geeignete Bearbeitungsverfahren muss entsprechend der jeweiligen Stahlspezifikation, der Härte, der Geometrie und den Anforderungen an das Fertigteil ausgewählt werden.
Warum lässt sich gehärteter Stahl nur schwer bearbeiten?
Die größte Herausforderung besteht darin, Material abzutragen und gleichzeitig die Standzeit des Werkzeugs, die Maßgenauigkeit und die Oberflächenqualität zu gewährleisten. Eine höhere Härte erhöht den Schnittwiderstand und kann den Werkzeugverschleiß beschleunigen. Diese Schwierigkeit wird noch deutlicher, wenn das Werkstück tiefe Hohlräume, schmale Nuten, dünne Wände oder präzise Passflächen aufweist.
Hohe Schnittkräfte und Werkzeugverschleiß
Gehärteter Stahl stellt extrem hohe Anforderungen an die Schneidkanten. Herkömmliche Werkzeuge aus Schnellarbeitsstahl (HSS) sind für die anspruchsvolle Bearbeitung von hochfestem Stahl in der Regel ungeeignet; die Auswahl von Hartmetallwerkzeugen muss hingegen auf der Grundlage des jeweiligen Materialzustands und der Bearbeitungsparameter erfolgen. Übermäßige Schnittkräfte können zu Schnittausbrüchen, Werkzeugauslenkungen, Vibrationen und Maßabweichungen führen. Unterbrochene Schnittbedingungen stellen eine besondere Herausforderung dar, da die Schneide wiederholt in das Werkstückmaterial ein- und austritt.
Wärmeentwicklung und Oberflächenintegrität
Bei der Bearbeitung von gehärtetem Stahl entsteht Wärme in der Schnittzone. Werden die Prozessbedingungen nicht ordnungsgemäß geregelt, kann dies den Werkzeugverschleiß beschleunigen und die bearbeitete Oberfläche beschädigen. Je nach Werkstoff und spezifischem Verfahren kann übermäßige Wärme zu lokalem Anlassen, Nachhärten oder der Entstehung von Eigenspannungen führen. Diese Effekte sind besonders kritisch für Bauteile, die zyklischen Belastungen, Rollkontakt oder wiederholter Reibung ausgesetzt sind. Selbst wenn ein Bauteil die Maßanforderungen erfüllt, kann eine weitere Überprüfung erforderlich sein, wenn in den Konstruktionszeichnungen bestimmte Härte- oder Oberflächenintegritätsstandards festgelegt sind.
Dimensionsverzerrung
Die Wärmebehandlung verändert die Geometrie eines Bauteils durch Temperaturgradienten, Phasenumwandlungen und die Umverteilung von Eigenspannungen. So können beispielsweise bei langen Wellen Rundlaufabweichungen auftreten, Platten sich verziehen und Präzisionsauflageflächen ihre Ebenheit verlieren. Daher sollte man sich bei der Planung von Bearbeitungsprozessen an der letztendlich geforderten Geometrie orientieren, anstatt sich ausschließlich auf die Maße des rohen, unbehandelten Werkstücks zu stützen.
Welche CNC-Bearbeitungsverfahren eignen sich am besten für gehärteten Stahl?
Welches Verfahren am besten geeignet ist, hängt von der gewünschten Geometrie, der Materialhärte, den Toleranzen, der Oberflächengüte und dem Produktionsvolumen ab. Innerhalb eines einzigen Fertigungsablaufs können CNC-Fräsen, Hartdrehen, Schleifen und Funkenerosion (EDM) jeweils ihre ganz eigene Rolle spielen.
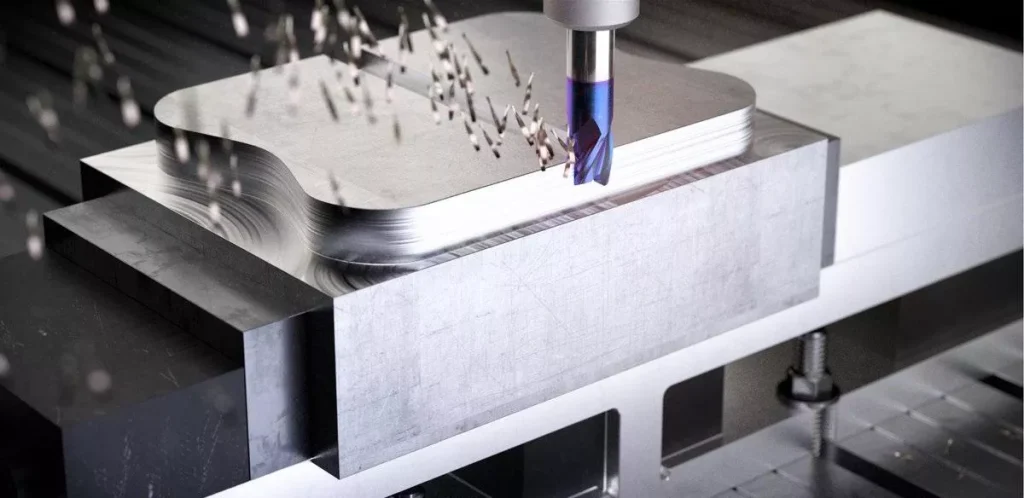
CNC-Fräsen
Das CNC-Fräsen eignet sich für gehärtete Stahlblöcke, Befestigungsschnittstellen, Nuten, Taschen, Vorrichtungen und komplexe Konturen. Für das Hartfräsen werden üblicherweise Hartmetallwerkzeuge mit geeigneten Sorten, Beschichtungen und Schneidkantenvorbereitungen verwendet. Ein stabiler Werkzeugkontakt ist unerlässlich. Werkzeugwege, die plötzliche Änderungen der Schnittbelastung vermeiden, tragen dazu bei, Kantenausbrüche und Vibrationen zu reduzieren. Die Maschinensteifigkeit, der Werkzeugüberhang und die Werkstückspannung müssen ebenfalls kontrolliert werden, insbesondere bei der Bearbeitung schmaler Merkmale oder tiefer Hohlräume.
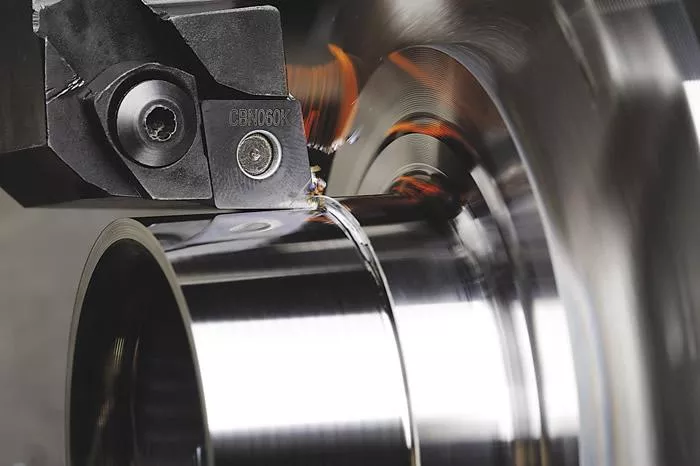
Hartdrehen
Das Hartdrehen wird für geeignete, gehärtete Stahlwellen, Stifte, Rollen und andere rotierende Bauteile eingesetzt. Für Schlichtbearbeitungen bei hoher Härte kommen häufig CBN-Werkzeuge in Betracht, wobei die Wahl des geeigneten Schneideinsatzes von der Stahlsorte, der Härte und den Schnittbedingungen abhängt.Das Verfahren ermöglicht präzise Durchmesser und gute Oberflächengüten, ist jedoch nicht immer ein Ersatz für das Schleifen. Enge Rundheitsanforderungen, anspruchsvolle Lagerflächen oder besonders feine Oberflächengüten können weiterhin einen Schleifvorgang erforderlich machen.
Schleifen
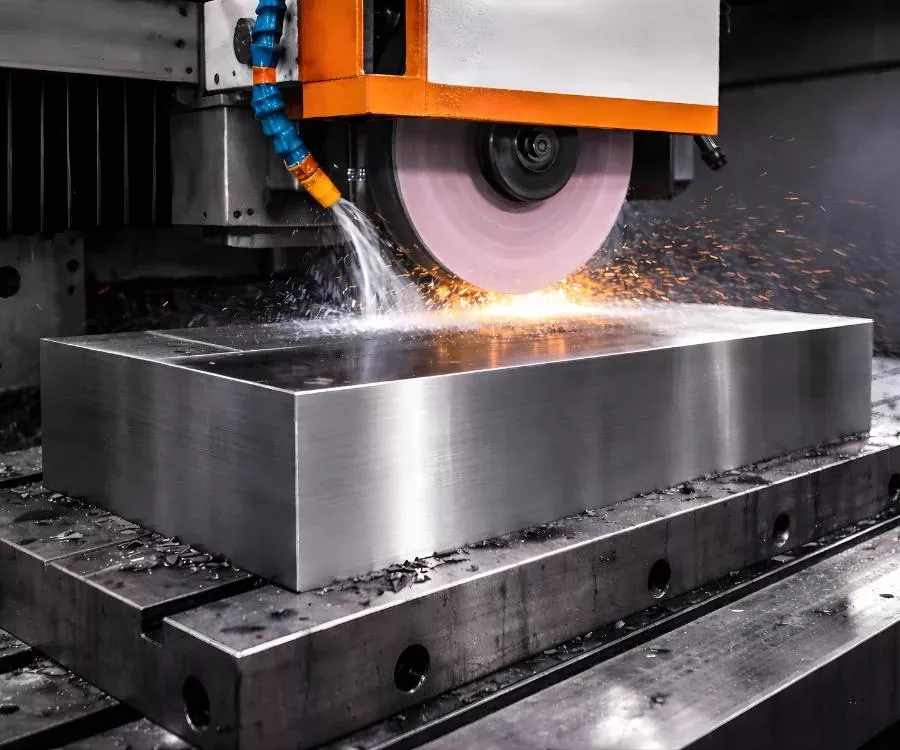
Das Schleifen wird häufig zur Endbearbeitung von gehärtetem Stahl nach der Wärmebehandlung eingesetzt, wenn kritische Maße oder geometrische Anforderungen durch herkömmliche Zerspanungsverfahren nicht zuverlässig erreicht werden können.
Das Rundschleifen eignet sich für Präzisionszapfen und Lagersitze. Das Flachschleifen wird für ebene Bezugsebenen und Passflächen eingesetzt, bei denen Ebenheit und Parallelität von Bedeutung sind.
Die Schleifzugaben sollten bereits im ursprünglichen Prozessplan festgelegt werden. Eine zu geringe Aufmaßmenge kann die Korrektur von Verformungen durch die Wärmebehandlung erschweren, während eine zu große Aufmaßmenge die Zeit und die Kosten für die Endbearbeitung erhöht.
Elektroerosionsbearbeitung (EDM)
Das EDM-Verfahren eignet sich für elektrisch leitfähigen gehärteten Stahl, wenn die Geometrie mit herkömmlichen Zerspanungswerkzeugen nur schwer herzustellen ist. Damit lassen sich schmale Schlitze, komplexe Hohlräume und Strukturen mit eingeschränktem Werkzeugzugang herstellen.
Allerdings kann das EDM-Verfahren zu einer Umformschicht oder einer thermisch beeinflussten Oberfläche führen. Wenn Ermüdungsfestigkeit, Kontaktverhalten oder Oberflächenintegrität von entscheidender Bedeutung sind, sollte geprüft werden, ob eine anschließende Nachbearbeitung erforderlich ist.
Entscheidende Faktoren für die erfolgreiche CNC-Bearbeitung von gehärtetem Stahl
Werkstoffgüte und Härte
Vor der Auswahl der Werkzeuge oder der Festlegung der Schnittparameter sollten die Stahlsorte und die Endhärte bestätigt werden. Der legierte Stahl AISI 4140, der Lagerstahl AISI 52100, der Werkzeugstahl D2 und der Werkzeugstahl H13 unterscheiden sich hinsichtlich ihrer Zusammensetzung, ihres Karbidgehalts, ihrer Zähigkeit und ihres Wärmebehandlungsverhaltens.
Bei der Angabe der Härte sollte die jeweilige Skala, z. B. HRC, angegeben und klargestellt werden, ob sie für das gesamte Bauteil oder nur für eine einsatzgehärtete Oberfläche gilt.
Auswahl von Schneidwerkzeugen
Werkzeugmaterial, Beschichtung, Geometrie und Kantenvorbereitung müssen auf den jeweiligen Bearbeitungsvorgang abgestimmt sein. Beschichtete Hartmetallwerkzeuge werden häufig für das Hartfräsen eingesetzt, während CBN-Wendeschneidplatten für das Hartdrehen geeignet sein können. Keramikwerkzeuge eignen sich für bestimmte kontinuierliche, stabile Zerspanungsvorgänge, sind jedoch möglicherweise anfällig für Stöße oder unterbrochene Zerspanung.
Auch die Standzeit der Werkzeuge muss während der Produktion überwacht werden. Wenn sich die Schneide abnutzt, können sich Maße und Oberflächengüte verändern. Festgelegte Kriterien für den Werkzeugwechsel und Prüfintervalle tragen dazu bei, die Gleichmäßigkeit innerhalb einer Charge zu gewährleisten.
Schnittparameter und Wärmeregulierung
Schnittgeschwindigkeit, Vorschub, Schnitttiefe und Werkzeugangriff müssen gemeinsam berücksichtigt werden. Eine Erhöhung der Schnittgeschwindigkeit ohne Berücksichtigung der thermischen Belastung und des Werkzeugverschleißes kann die Standzeit verkürzen und den Prozess destabilisieren.
Die Kühlmittelstrategie hängt von den Werkzeugen und dem Bearbeitungsvorgang ab. Einige Hartfrässysteme sind für den kontrollierten Trockenfräsvorgang ausgelegt, während andere Kühlmittel erfordern. Es ist ratsam, die Empfehlungen des Werkzeugherstellers zu befolgen, anstatt für jede Anwendung mit gehärtetem Stahl ein und dieselbe Kühlmethode anzuwenden.
Maschinensteifigkeit und Werkstückspannung
Eine stabile Maschinenaufstellung trägt dazu bei, Schwingungen und Werkzeugauslenkungen zu minimieren. Eine sichere Werkstückspannung ist besonders wichtig bei langen Wellen, dünnwandigen Gehäusen und Bauteilen mit tiefen oder versetzten Strukturen.
Der Spanndruck muss auf das Werkstück abgestimmt sein. Eine zu starke Spannung kann dünne Bereiche verziehen, während eine unzureichende Abstützung zu Vibrationen oder Bewegungen während des Schneidvorgangs führen kann.
So gewährleisten Sie Präzision bei der Bearbeitung von gehärtetem Stahl
Planen Sie die Bearbeitungsreihenfolge unter Berücksichtigung der Wärmebehandlung
Bei vielen Bauteilen ist eine Grobbearbeitung vor dem Härten effizienter, da sich das Material im weicheren Zustand leichter abtragen lässt. Nach der Wärmebehandlung können ausgewählte Merkmale fertigbearbeitet oder geschliffen werden, um die Anforderungen der endgültigen Zeichnung zu erfüllen.
Ein typischer Arbeitsablauf kann Grobbearbeitung, gegebenenfalls Spannungsarmglühen, Wärmebehandlung, Feinbearbeitung und das Schleifen kritischer Schnittstellen umfassen. Nicht jedes Bauteil erfordert alle diese Schritte.
Kontrolle kritischer Maße und geometrischer Toleranzen
Eine Maßtoleranz allein garantiert möglicherweise noch keine korrekte Montage. Wellen müssen unter Umständen einen kontrollierten Rundlauf aufweisen, Vorrichtungen erfordern möglicherweise genaue Bohrungspositionen, und Befestigungsblöcke müssen bestimmte Anforderungen an Ebenheit oder Parallelität erfüllen.
Bei geeigneten CNC-bearbeiteten Merkmalen lassen sich Toleranzen von ±0,01 mm erreichen, doch hängt die Machbarkeit vom Materialzustand, der Geometrie der Merkmale, der Prozessfähigkeit und der Messmethode ab. Es sollte nicht davon ausgegangen werden, dass eine solche Toleranz für jedes Maß an einem komplexen, gehärteten Bauteil erreichbar ist.
Oberflächenbeschaffenheit und Härte prüfen
Die Anforderungen an die Oberflächenrauheit sollten der Funktion des Bauteils entsprechen. Eine tragende Befestigungsfläche kann mit einer herkömmlichen maschinellen Oberflächenbearbeitung auskommen, während ein Lagersitz oder eine Gleitfläche möglicherweise geschliffen werden muss und eine feinere Oberflächenstruktur erfordert.
Eine Härteprüfung kann auch nach der Wärmebehandlung oder der Endbearbeitung erforderlich sein. Verfügt das Bauteil über eine gehärtete Oberfläche, sollte in der Spezifikation zwischen der Oberflächenhärte und den Eigenschaften im Kern unterschieden werden.
Verwenden Sie geeignete Prüfgeräte
Koordinatenmessgeräte (CMMs) eignen sich zur Überprüfung komplexer Geometrien, der Positionen von Merkmalen und der Bezugsbeziehungen. Für bestimmte Maße sind Mikrometer, Bohrungsmessgeräte, Oberflächenrauheitsmessgeräte und spezielle Rundheitsmessgeräte unter Umständen besser geeignet.
Die Prüfung sollte sich auf Merkmale konzentrieren, die die Passform, die Ausrichtung, den Verschleiß und die Funktionsleistung beeinflussen. Werkstoffzertifikate, Härteprüfberichte und Maßprüfberichte können beigefügt werden, sofern dies in den Spezifikationen des Kunden vorgeschrieben ist.
Häufige Anwendungsbereiche der CNC-Bearbeitung von gehärtetem Stahl
Bauteile aus gehärtetem Stahl kommen dort zum Einsatz, wo gewöhnlicher Stahl möglicherweise keine ausreichende Verschleißfestigkeit, Oberflächenfestigkeit oder Beständigkeit gegen wiederholten Kontakt bietet.
Wellen und Getriebekomponenten
Wellen, Bolzen und Getriebekomponenten erfordern unter Umständen gehärtete Oberflächen an Lagersitzen, Kontaktflächen oder anderen verschleißkritischen Stellen. Zu den Anforderungen an ihre Bearbeitung gehören häufig die Durchmessergenauigkeit, der Rundlauf, die Position der Schultern und die Oberflächengüte.
Zahnräder, Rollen und Verschleißplatten
Zahnräder und Rollen sind wiederholten Kontakt- und zyklischen Belastungen ausgesetzt. Ihre endgültige Geometrie hängt vom Zusammenspiel von Bearbeitung und Wärmebehandlung ab, wobei für kritische Zahnprofile oder Lagerflächen häufig eine spezielle Endbearbeitung erforderlich ist.
Verschleißplatten und austauschbare Einsätze können aus gehärtetem Werkzeugstahl bestehen, um Abrieb und wiederholten Kontakt standzuhalten.
Industriehalterungen und Automatisierungskomponenten
Positionierstifte, Spannvorrichtungen, Führungsblöcke und kundenspezifische Spannvorrichtungen können von einer lokalen oder durchgehenden Härtung profitieren, wenn wiederholter Kontakt zu Verschleiß führt. Entscheidend ist dabei, dass die Beziehung zwischen den Positionierungsmerkmalen und den Befestigungsbezugspunkten der Spannvorrichtung erhalten bleibt.
Komponenten für Hydraulik- und Schwerlastmaschinen
Bei ausgewählten Hydraulikkomponenten, tragenden Blöcken und stark verschleißanfälligen Schnittstellen kann gehärteter Stahl zum Einsatz kommen, wenn Festigkeit und Beständigkeit gegen mechanische Beschädigungen erforderlich sind. Die Bohrungsgeometrie, Dichtflächen, Befestigungsflächen und Oberflächenbeschaffenheit müssen den spezifischen Anforderungen der Zeichnung entsprechen.
So wählen Sie die richtige Bearbeitungsstrategie für gehärteten Stahl aus
Die Bearbeitungsstrategie sollte sich an vier Fragen orientieren: Welcher Stahl ist vorgeschrieben, wie hart ist er, welche Merkmale sind funktionsbestimmend und welche Anforderungen an Maße und Oberflächen müssen erfüllt werden?.
Bei einer gehärteten Welle kann der Großteil der Geometrie durch Hartdrehen hergestellt werden, wobei das Schleifen auf kritische Lagersitze beschränkt bleibt. Bei einer komplexen, gehärteten Halterung können die Befestigungsmerkmale durch CNC-Fräsen hergestellt werden, während ausgewählte Verschleißflächen zusätzlich nachbearbeitet werden. Bei einem Bauteil aus gehärtetem Werkzeugstahl mit unzugänglichen Nuten ist das Funkenerosionsverfahren möglicherweise besser geeignet als herkömmende Zerspanungsverfahren.
Die wirtschaftlichste Fertigungsroute ist nicht unbedingt die mit den wenigsten Arbeitsschritten. Es ist die Route, die die Anforderungen der Zeichnung durchgängig erfüllt, ohne dass unnötige Bearbeitungs-, Endbearbeitungs- oder Prüfvorgänge erforderlich sind.
Bitte klären Sie vor Produktionsbeginn die Stahlsorte, die Härtevorgaben, die Wärmebehandlungsabfolge, die kritischen Maße, die Oberflächenbeschaffenheit und die Prüfvorgaben ab. Diese Angaben bilden die Grundlage für einen realistischen Fertigungsplan und ein Angebot.
Maßgeschneiderte CNC-Bearbeitung von gehärtetem Stahl
Für industrielle OEMs und Anlagenhersteller, die bereits über Zeichnungen verfügen, bietet Xtmade Maßgeschneiderte CNC-Bearbeitung auf der Grundlage von kundenseitig bereitgestellten CAD-Dateien, technischen Zeichnungen oder Spezifikationen. Unsere 120.000 Quadratfuß große Produktionsstätte in Shenzhen, China, deckt eine Vielzahl von Anforderungen an die kundenspezifische Metallbearbeitung ab.
Um ein Angebot für CNC-Bearbeitung von gehärtetem Stahl, reichen Sie Ihre Zeichnungen zusammen mit der Werkstoffsorte, den Härteanforderungen, den kritischen Toleranzen, der Oberflächenbeschaffenheit und der voraussichtlichen Stückzahl ein. So kann das Fertigungsteam vor Produktionsbeginn die Machbarkeit prüfen, Spezifikationen klären und ein geeignetes Verfahren festlegen.

