
Leicht zu bearbeitende Metalle für die CNC-Bearbeitung
Leicht zerspanbare Metalle finden in der CNC-Fertigung breite Anwendung; sie ermöglichen in der Regel eine effiziente Zerspanung bei gleichbleibender Maßgenauigkeit und Oberflächenqualität. Ihre Zerspanungseigenschaften tragen dazu bei, Bearbeitungszeiten zu verkürzen, den Werkzeugverschleiß zu begrenzen und eine gleichbleibende Produktionsqualität über den gesamten Prozess hinweg zu gewährleisten – vom Prototypenbau bis zur Serienfertigung. Die Zerspanbarkeit eines Werkstoffs lässt sich nicht allein anhand seiner Bezeichnung bestimmen; Faktoren wie Legierungszusammensetzung, Werkstoffzustand, Bauteilgeometrie, Toleranzanforderungen, Oberflächengüte, Werkzeugauswahl, Maschineneinrichtung und Produktionsanforderungen beeinflussen den tatsächlichen Bearbeitungsprozess. Dieser Leitfaden stellt gängige leicht zerspanbare Metalle sowie deren Zerspanungseigenschaften, typische CNC-Verfahren, Anwendungsbereiche und wichtige Produktionsaspekte vor.
Was versteht man unter der CNC-Bearbeitung von leicht zerspanbaren Metallen?
“Als ”gut zerspanbare“ Metalle gelten solche, die sich mit CNC-Maschinen effizient bearbeiten lassen, wobei eine stabile Werkzeugleistung, hohe Maßgenauigkeit und hervorragende Oberflächenqualität gewährleistet sind. Diese Metalle erzeugen in der Regel moderate Schnittkräfte und führen zu einer kontrollierbaren Spanbildung, was einen effizienten Materialabtrag beim Fräsen, Drehen, Bohren und bei anderen Zerspanungsvorgängen ermöglicht.
In der CNC-Fertigung trägt eine gute Bearbeitbarkeit dazu bei, die Produktivität zu steigern, unnötigen Werkzeugverschleiß zu minimieren und gleichbleibende Ergebnisse bei wiederholten Produktionsläufen zu gewährleisten. Daher eignen sich bestimmte Metalle besonders gut für die Bauteilfertigung – sei es für den Prototypenbau, die Kleinserienfertigung oder die Großserienfertigung.
Was macht ein Metall leicht zerspanbar?
“Bearbeitbarkeit” bezeichnet die Leichtigkeit, mit der ein Werkstoff unter geeigneten Bearbeitungsbedingungen geschnitten und zu einem fertigen Bauteil verarbeitet werden kann. Sie wird von verschiedenen Faktoren beeinflusst, darunter Schnittkräfte, Spanbildung, Werkzeugverschleiß, erreichbare Oberflächengüte und Maßhaltigkeit. Werkstoffe mit guter Bearbeitbarkeit lassen sich in der Regel effizient bearbeiten, ohne dass dabei übermäßiger Schnittwiderstand entsteht oder die Prozessstabilität beeinträchtigt wird. Dies bietet sowohl für die Prototypenfertigung als auch für die Serienproduktion erhebliche Vorteile.
Bearbeitbarkeit
Bei der CNC-Bearbeitung muss das Schneidwerkzeug Material vom Werkstück abtragen und dabei einen kontrollierten Schneidprozess gewährleisten. Werkstoffe mit günstigen Bearbeitungseigenschaften führen zu vorhersehbaren Spanformationen und erfordern moderate, kontrollierbare Schnittkräfte. Dadurch lassen sich Bearbeitungsvorgänge wie Fräsen, Drehen, Bohren, Gewindeschneiden und Ausbohren leichter durchführen. Die tatsächlichen Bearbeitungsprozesse müssen dennoch je nach spezifischer Werkstoffsorte und Bauteilgeometrie angepasst werden.
Werkzeugverschleiß und Standzeit
Der Werkzeugverschleiß wirkt sich direkt auf die Konsistenz der Bearbeitung und die Produktionseffizienz aus. Wenn ein Werkstoff keinen übermäßigen Werkzeugverschleiß verursacht, kann das Werkzeug über längere Produktionszyklen hinweg im Einsatz bleiben. Eine stabile Werkzeugleistung trägt dazu bei, gleichbleibende Maße und Oberflächengüten zu gewährleisten. In der Serienfertigung reduziert dies Ausfallzeiten, die durch häufige Werkzeugwechsel entstehen, und gewährleistet Konsistenz (Wiederholgenauigkeit) über verschiedene Produktchargen hinweg.
Oberflächenbeschaffenheit und Maßhaltigkeit
Die Zerspanbarkeit wirkt sich auch auf die Fähigkeit aus, eine gleichbleibende Oberflächenqualität zu erzielen und die vorgegebenen Maße einzuhalten. Bei stabilen Zerspanungsbedingungen lassen sich die Ergebnisse von Endbearbeitungsvorgängen besser vorhersagen. Dies ist besonders wichtig für Bauteile mit Präzisionsbohrungen, Passflächen, Gewinden, Hohlräumen oder anderen Elementen, die streng den Konstruktionszeichnungen entsprechen müssen.
Produktionseffizienz
Gute Zerspanungseigenschaften tragen dazu bei, die Taktzeiten zu verkürzen und den Produktionsprozess besser planbar zu machen.
In der großtechnischen CNC-Fertigung können sich selbst geringfügige Unterschiede in der Zerspanungseffizienz bei der Bearbeitung von Hunderten oder Tausenden von Teilen zu erheblichen Abweichungen summieren. Daher werden leicht zerspanbare Metalle häufig bevorzugt eingesetzt, wenn es vor allem auf Produktionseffizienz und Wiederholgenauigkeit ankommt.
Gängige leicht zerspanbare Metalle
Viele gängige Metalle weisen hervorragende Zerspanungseigenschaften auf. Die Eignung hängt zwar von der jeweiligen Materialgüte und dem jeweiligen Anwendungszweck ab, doch die folgenden Werkstoffe werden häufig in der CNC-Teilefertigung eingesetzt, wo eine hocheffiziente Zerspanung erforderlich ist.
Aluminium
Aluminium ist eines der am häufigsten verwendeten Metalle in der CNC-Bearbeitung. Verschiedene Aluminiumgüten – wie beispielsweise 6061, 7075 und 2024 – bieten deutliche Vorteile hinsichtlich Festigkeit, Gewicht, Korrosionsbeständigkeit und mechanischer Eigenschaften. Dank seiner geringen Dichte und hervorragenden Bearbeitbarkeit eignet sich Aluminium für eine Vielzahl von CNC-Fräs- und Drehbearbeitungen. Es ermöglicht die Bearbeitung relativ komplexer Geometrien bei gleichzeitig hoher Maßgenauigkeit. Aluminium wird häufig für Bauteile in der Luft- und Raumfahrt sowie im Automobilbau, für Elektronikgehäuse, Halterungen, Vorrichtungen, Kühlkörper und gewichtssensible mechanische Baugruppen verwendet.
Messing
Messing ist für seine hervorragenden Zerspanungseigenschaften bekannt und wird häufig für präzisionsgedrehte und -gefräste Teile verwendet. Leicht zerspanbare Sorten wie C360 kommen besonders häufig bei Bauteilen mit Gewinden, Bohrungen, Nuten und filigranen Details zum Einsatz. Messing vereint gute Zerspanbarkeit, Korrosionsbeständigkeit, Festigkeit und elektrische Leitfähigkeit. Es wird häufig für Rohrverbindungsstücke, Verbindungselemente, Ventile, Befestigungselemente, Buchsen und elektrische Bauteile verwendet. Dank seiner gleichbleibenden Zerspanungseigenschaften eignet es sich zudem ideal für die Serienfertigung kleiner Präzisionsbauteile.
Leichtbearbeitbarer Stahl
Leichtbearbeitbare Stähle sind speziell darauf ausgelegt, die Zerspanungsleistung zu steigern und die Spanbildung zu verbessern. Sorten wie 12L14 und 1215 werden häufig gewählt, wenn die Bearbeitungseffizienz ein entscheidender Produktionsfaktor ist. Diese Stähle werden üblicherweise zur Herstellung von Drehteilen, Wellen, Fittings, Stiften, Befestigungselementen und anderen mechanischen Produkten mit komplexen Geometrien verwendet. Ihre Zerspanungseigenschaften ermöglichen einen effizienten Materialabtrag und unterstützen die Massenproduktion, wobei die gewählte Sorte dennoch die mechanischen und anwendungsspezifischen Anforderungen des Endbauteils erfüllen muss.
Stahl 1018 und andere kohlenstoffarme Stähle
Kohlenstoffarme Stähle wie 1018 finden breite Anwendung, da sie ein hervorragendes Gleichgewicht zwischen Zerspanbarkeit, Festigkeit, Materialverfügbarkeit und Kosten bieten. Der Stahl 1018 eignet sich für die Herstellung von Halterungen, Wellen, Vorrichtungen, mechanischen Baugruppen und allgemeinen industriellen Beschlägen. Im Gegensatz zu speziellen leicht zerspanbaren Stählen basiert die Auswahl dieses Werkstoffs in der Regel auf einer umfassenden Bewertung der Werkstoffeigenschaften und Fertigungsanforderungen und nicht ausschließlich auf der Zerspanbarkeit. In der CNC-Fertigung kann kohlenstoffarmer Stahl durch Fräsen, Drehen, Bohren, Gewindeschneiden und andere konventionelle Zerspanungsverfahren bearbeitet werden.
Edelstahl 303
Nicht alle Edelstähle weisen die gleichen Zerspanungseigenschaften auf. Edelstahl 303 wird aufgrund seiner im Vergleich zu vielen anderen Edelstahlsorten hervorragenden Zerspanbarkeit sehr geschätzt. Er wird häufig zur Herstellung von Schrauben, Fittings, Wellen, Buchsen, Verbindungselementen und Präzisionsbeschlägen verwendet – also für Anwendungen, bei denen ein ausgewogenes Verhältnis zwischen Korrosionsbeständigkeit und guter Zerspanbarkeit erforderlich ist. Es ist unerlässlich, die jeweilige Edelstahlsorte anhand der Konstruktionszeichnungen zu überprüfen, da die Legierungszusammensetzung und der Materialzustand die Bearbeitungsleistung während der Fertigung erheblich beeinflussen.
Kupfer und Kupferlegierungen
Kupfer wird aufgrund seiner außergewöhnlichen elektrischen und thermischen Leitfähigkeit häufig eingesetzt. Zu den gängigen Sorten zählen C10100 und C11000, während andere Kupferlegierungen unterschiedliche Kombinationen aus Leitfähigkeit, Festigkeit und Bearbeitbarkeit bieten. Kupferbauteile finden breite Anwendung in elektrischen Kontakten, Anschlüssen, Wärmeübertragungsbaugruppen, Steckverbindern und Wärmemanagementsystemen. Obwohl sich Kupfer leicht bearbeiten lässt, müssen bei der Planung der CNC-Fertigung bestimmte Werkstoffsorten und Bauteilgeometrien sorgfältig berücksichtigt werden.
Vergleich leicht zu bearbeitender Metalle
| Material | Übliche Noten | Bearbeitungseigenschaften | Die wichtigsten Vorteile | Typische Anwendungsbereiche |
| Aluminium | 6061, 7075, 2024 | Im Allgemeinen positiv | Leicht, vielseitig | Luft- und Raumfahrt, Automobilindustrie, Elektronik |
| Messing | C360, C260 | Für viele Anwendungsbereiche sehr gut geeignet | Gute Bearbeitbarkeit, Leitfähigkeit | Armaturen, Verbindungsstücke, Ventile |
| Leichtbearbeitbarer Stahl | 12L14, 1215 | Entwickelt für eine effiziente Bearbeitung | Effiziente Chip-Herstellung | Wellen, Armaturen, Beschläge |
| Kohlenstoffarmer Stahl | 1018 | Im Allgemeinen positiv | Stärke, Verfügbarkeit | Maschinen, Vorrichtungen, Halterungen |
| Edelstahl | 303 | Verbesserte Zerspanbarkeit bei Edelstahlsorten | Korrosionsbeständigkeit | Beschläge, Wellen, Präzisionsbeschläge |
| Kupfer | C10100, C11000 | Stufenabhängig | Elektrische und thermische Leitfähigkeit | Elektrische und thermische Komponenten |
Dieser Vergleich dient als allgemeine Orientierungshilfe für die Fertigung. Die tatsächliche Bearbeitungsleistung kann je nach Werkstoffsorte, Härtezustand, Geometrie, Werkzeugauswahl, Maschinenkonfiguration und geforderten Toleranzen variieren.
CNC-Bearbeitungsverfahren für leicht zerspanbare Metalle
Leicht zerspanbare Metalle lassen sich mit einer Vielzahl von CNC-Bearbeitungsverfahren bearbeiten, wobei der konkrete Bearbeitungsablauf von den Materialeigenschaften, der Geometrie und den gewünschten Merkmalen abhängt. Die Produktivität lässt sich oft durch effizientes Schruppen, Hochgeschwindigkeits-Schlichten und optimierte Nachbearbeitungsschritte deutlich steigern.
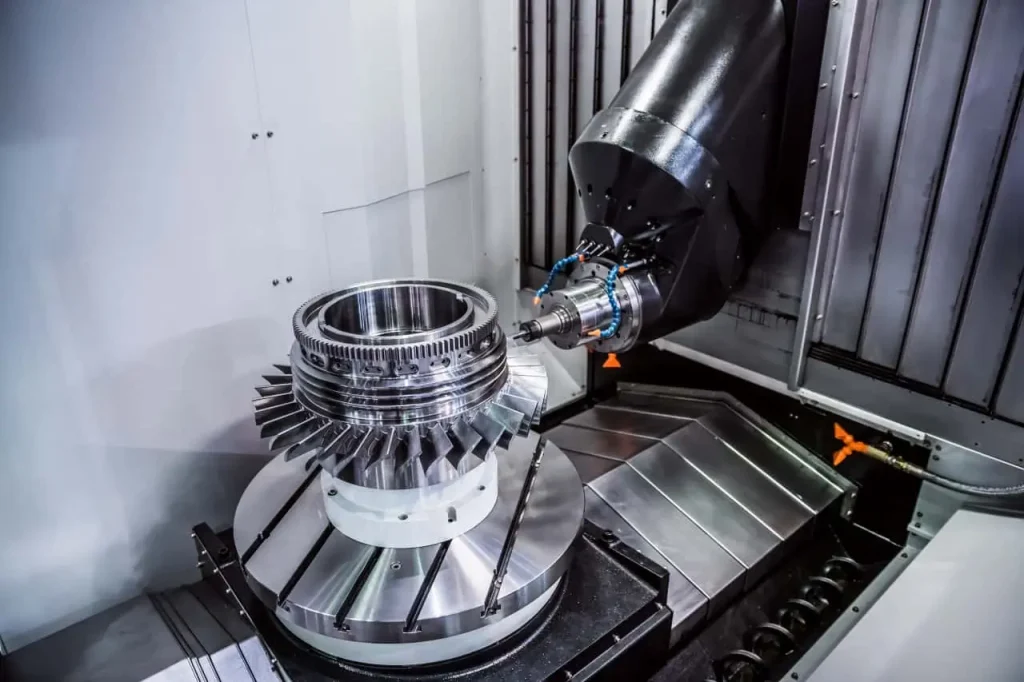
Hochgeschwindigkeit CNC-Fräsen
Das Hochgeschwindigkeitsfräsen wird häufig für Aluminium, Messing und andere Metalle mit hervorragender Zerspanbarkeit eingesetzt. Durch den Einsatz höherer Spindeldrehzahlen und optimierter Vorschubgeschwindigkeiten lässt sich ein effizienter Materialabtrag bei gleichzeitig hervorragender Oberflächenqualität erzielen. Dieses Verfahren eignet sich für die Bearbeitung von Hohlräumen, Konturen, dünnen Stegen und komplexen 3D-Oberflächen und ermöglicht den Abtrag großer Materialmengen, ohne dass dabei übermäßige Schnittkräfte entstehen.
CNC-Drehen und angetriebene Werkzeuge
Bei zylindrischen Werkstücken lässt sich das CNC-Drehen mit antriebsgetriebenen Werkzeugen kombinieren, um mehrere Merkmale in weniger Arbeitsschritten zu bearbeiten. Das Drehen wird zur Herstellung der primären zylindrischen Geometrie verwendet, während die angetriebene Bearbeitung die Bearbeitung von Querbohrungen, Nuten, Abflachungen und anderen nicht achsensymmetrischen Merkmalen ermöglicht. Dieses kombinierte Verfahren eignet sich ideal für Wellen, Buchsen, Fittings, Stifte und andere Bauteile aus Aluminium, Messing oder leicht zerspanbaren Stählen.
Gewindebohren und Gewindefräsen
Leicht zerspanbare Metalle eignen sich sowohl für das herkömmliche Gewindeschneiden als auch für das CNC-Gewindefräsen. Das Gewindeschneiden bietet eine hohe Effizienz bei der Massenfertigung von Innengewinden, während das Gewindefräsen eine größere Flexibilität bei unterschiedlichen Gewindegrößen, Werkstoffen und Gewindetiefen bietet. Bei Bauteilen, die sowohl Innen- als auch Außengewinde erfordern, können Dreh-, Gewindeschneid- oder Gewindefräsverfahren entsprechend den Konstruktionsvorgaben kombiniert werden.
Aufreiben und Präzisionsbohren
Wenn beim Standardbohren die Anforderungen an Maßgenauigkeit oder Oberflächenqualität nicht erfüllt werden, können Reiben und Ausbohren als Endbearbeitungsverfahren eingesetzt werden. Das Reiben wird üblicherweise für Bohrungen verwendet, bei denen eine hohe Durchmesserkonsistenz erforderlich ist, während das Präzisionsausbohren eine genauere Kontrolle über die Maße größerer oder tieferer Bohrungen ermöglicht. Diese Verfahren eignen sich für die Bearbeitung von Buchsen, Lagergehäusen, Befestigungsbohrungen und anderen funktionalen Merkmalen.
CNC-Bearbeitung nach Schweizer Art
Bei kleinen, schlanken oder komplexen Bauteilen ermöglicht die CNC-Bearbeitung nach dem Schweizer Verfahren kontrollierte Zerspanungsvorgänge in unmittelbarer Nähe der Führungsbuchse. Dieser Ansatz trägt dazu bei, die Verformung des Werkstücks bei der Bearbeitung von Merkmalen mit hohem Längen-Durchmesser-Verhältnis (d. h. schlanken Bauteilen) zu minimieren. Leicht zerspanbare Werkstoffe – wie Messing, Aluminium und geeignete Stahlsorten – eignen sich ideal für die effiziente Bearbeitung auf Langdrehautomaten, insbesondere für die Serienfertigung von Stiften, Wellen, Verbindungselementen und mechanischen Kleinstbauteilen.
CNC-Sägen und Bearbeitung von Stangenmaterial
Bei Bauteilen aus Stangenmaterial können das CNC-Sägen oder die automatisierte Stangenbearbeitung entweder vor oder in Verbindung mit den Bearbeitungsvorgängen durchgeführt werden. Das Rohmaterial wird auf die erforderliche Länge zugeschnitten, bevor das Drehen, Fräsen, Bohren oder andere Bearbeitungsprozesse stattfinden. Dieses Vorgehen optimiert die Materialvorbereitung für Serienfertigung und reduziert unnötige manuelle Handhabungsschritte zwischen den einzelnen Prozessschritten.
Automatisches Entgraten und Kantenbearbeitung
Da leicht zerspanbare Metalle eine effiziente Massenproduktion ermöglichen, sind das Entgraten und die Kantenbearbeitung oft entscheidende Schritte im gesamten Fertigungsablauf. Je nach den spezifischen Eigenschaften der Teile können Verfahren wie CNC-Entgraten, Bürsten, Trommeltrocknen, Gleitschleifen oder manuelles Nachbearbeiten eingesetzt werden, um scharfe Kanten und Bearbeitungsgrate vor der Prüfung und der Endbearbeitung zu entfernen.
Vorteile der Verwendung von leicht zerspanbaren Metallen
Die Wahl eines Metalls, das die funktionalen Anforderungen an das Bauteil erfüllt und gleichzeitig eine hervorragende Bearbeitbarkeit aufweist, bringt mehrere Vorteile für die Fertigung mit sich.
Effiziente Materialabtragung
Die hervorragende Zerspanbarkeit ermöglicht eine effiziente Abtragung von überschüssigem Material während der Schruppbearbeitung. Dieser Vorteil kommt insbesondere bei der Bearbeitung großer Rohlinge oder Bauteile zum Tragen, bei denen ein erheblicher Materialabtrag erforderlich ist.
Geringerer Werkzeugverschleiß
Durch kontrollierte Schnittbedingungen lässt sich der Werkzeugverschleiß besser steuern und eine gleichbleibende Bearbeitungsleistung während des gesamten Produktionsprozesses gewährleisten. Die Standzeit des Werkzeugs hängt weiterhin von Faktoren wie der Werkstoffsorte, der Werkzeugauswahl, den Schnittbedingungen, dem Einsatz von Kühlmittel, der Geometrie und den Maschineneinstellungen ab.
Gleichbleibende Oberflächenqualität
Stabile Bearbeitungsbedingungen erleichtern die Kontrolle der Oberflächenqualität bei der Endbearbeitung. Dies ist entscheidend für Oberflächen mit bestimmten Anforderungen an die Rauheit (Ra) oder solche, die für den Zusammenbau mit anderen Bauteilen vorgesehen sind.
Wiederholbare Produktion
Gleichbleibende Bearbeitungsmerkmale vereinfachen die Prozesssteuerung bei Nachbestellungen. Sobald ein stabiler Produktionsprozess etabliert ist, können bei nachfolgenden Chargen dieselben Bearbeitungsschritte angewendet werden, ergänzt durch geeignete Prüfmaßnahmen.
Großserienfertigung
Werkstoffe mit hervorragender Bearbeitbarkeit eignen sich besonders gut für Produktionsumgebungen, in denen eine hohe Effizienz der Taktzeiten und eine hohe Prozesswiederholgenauigkeit gefordert sind. Bauteile wie Armaturen, Verbindungsstücke, Wellen, Halterungen, Befestigungselemente, Gehäuse und andere in Serie gefertigte Teile profitieren erheblich von vorhersehbaren Bearbeitungsprozessen.
Anwendungsbereiche von leicht zerspanbaren Metallen
Leichtbearbeitbare Metalle finden breite Anwendung bei der Herstellung von Präzisionsbauteilen für die Automobilindustrie, die Elektronikbranche, den Industrieanlagenbau, die Luft- und Raumfahrt, die Robotik sowie weitere Branchen.
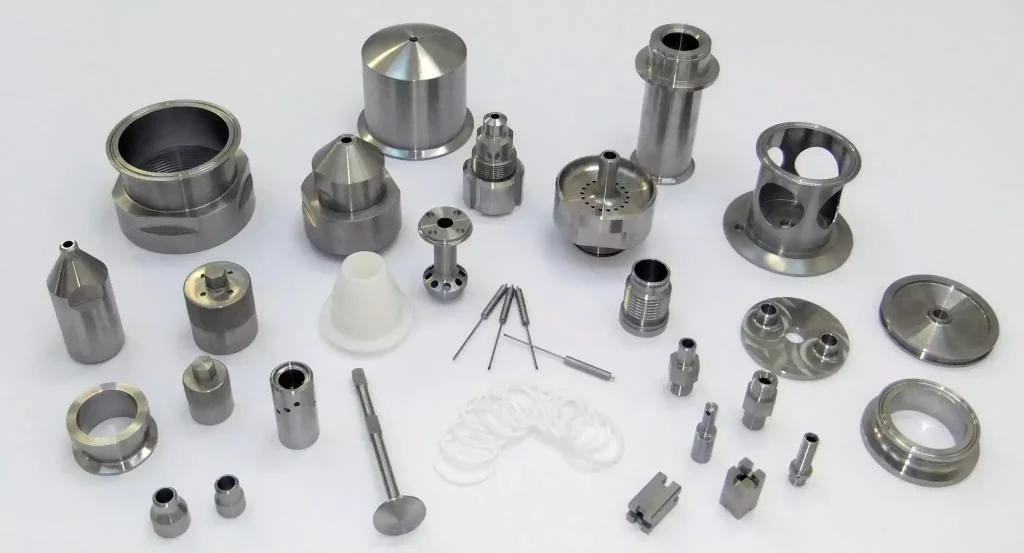
Kfz-Komponenten
Wird zur Herstellung von Halterungen, Wellen, Gehäusen, Armaturen, Befestigungselementen und anderen mechanischen Bauteilen verwendet. Aluminium wird häufig zur Gewichtsreduzierung eingesetzt, während Stahl und Messing spezifische Anforderungen an Festigkeit und Verschleißfestigkeit erfüllen.
Elektronische und elektrische Bauteile
Aluminium, Kupfer und Messing werden häufig zu Gehäusen, Steckverbindern, Klemmen, Kühlkörpern und Befestigungselementen verarbeitet.
Industriemaschinen
Aus bearbeitetem Aluminium, Stahl, Messing und anderen Metallwerkstoffen werden Wellen, Halterungen, Gehäuse, Vorrichtungen, Beschläge und verschiedene mechanische Teile hergestellt.
Luft- und Raumfahrtkomponenten
In Anwendungsbereichen, in denen Gewicht und Maßgenauigkeit entscheidend sind, wird Aluminium häufig zur Herstellung von leichten Halterungen, Gehäusen, Strukturbauteilen und Präzisionsvorrichtungen verwendet.
Robotik- und Automatisierungstechnik
Die CNC-Bearbeitungstechnik wird zur Herstellung von Roboterarmen, Gelenken, Halterungen, Gehäusen, Wellen, Gestängen und Sensorhalterungen eingesetzt, wobei die Materialauswahl von den Anforderungen an Gewicht und mechanische Eigenschaften abhängt.
Armaturen und Verbindungsstücke
Messing und leicht zerspanbare Metalle werden häufig zur Herstellung von Fittings, Verbindungsstücken, Ventilen und Gewindebauteilen verwendet; diese Teile erfordern in der Regel eine hohe Maßhaltigkeit und müssen für eine effiziente Großserienfertigung geeignet sein.
Konstruktionshinweise für die CNC-Bearbeitung von leicht zerspanbaren Metallen
Selbst bei der Verwendung von Werkstoffen mit hervorragender Bearbeitbarkeit müssen die Grundsätze des „Design for Manufacturing“ (DFM) beachtet werden. Die Geometrie des Bauteils bleibt ein entscheidender Faktor für die Effizienz der Bearbeitung.
Wandstärke und Geometrie
Unabhängig vom Werkstoff können Merkmale wie dünne Wände, schmale Stege, tiefe Hohlräume und lange Auskragungen verschiedene Herausforderungen bei der Fertigung mit sich bringen. Soweit möglich, sollte die Konstruktion eine ausreichende Steifigkeit gewährleisten, um die Werkstückspannung und den Bearbeitungsprozess selbst zu erleichtern, und gleichzeitig die funktionalen Anforderungen des Bauteils erfüllen.
Löcher und Gewinde
Bohrungsdurchmesser, -tiefen, -positionen und Gewindespezifikationen sollten in den Zeichnungen eindeutig angegeben werden. Tiefe Bohrungen und dicht beieinander liegende Merkmale erfordern unter Umständen zusätzliche Bearbeitungsschritte oder spezielle Spannvorrichtungen. Ein ungehinderter Zugang der Werkzeuge zu den zu bearbeitenden Bereichen trägt zur Optimierung des Produktionsprozesses bei.
Innenecken und Zugänglichkeit für Werkzeuge
Da CNC-Schneidwerkzeuge in der Regel rund sind, sollten Innenecken mit entsprechenden Radien gestaltet werden. Extrem kleine Inneneckenradien können den Einsatz kleinerer Werkzeuge oder zusätzlicher Bearbeitungsschritte erforderlich machen. Ein gut ausgelegter Inneneckenradius verbessert die Bearbeitungseffizienz, ohne die Funktionsfähigkeit des Bauteils zu beeinträchtigen.
Toleranzen
Nicht alle Merkmale erfordern die gleichen Maßtoleranzen. Die Festlegung unnötig enger Toleranzen für unkritische Merkmale erhöht sowohl die Komplexität der Fertigung als auch der Prüfung. Kritische Maße sollten eindeutig gekennzeichnet werden, damit der Fokus bei der Bearbeitung und Prüfung auf den Merkmalen liegt, die sich auf die Montage und die Funktionalität auswirken.
Anforderungen an die Oberflächenbeschaffenheit
Die Anforderungen an die Oberflächenbeschaffenheit sollten auf die tatsächliche Funktion der Oberfläche abgestimmt sein. Bearbeitete Oberflächen können in der Regel durch geeignete Vor- und Fertigbearbeitungsvorgänge verschiedene Anforderungen an die Oberflächenbeschaffenheit erfüllen. Sind spezielle Verfahren zur Oberflächenbearbeitung erforderlich, sollten diese klar spezifiziert werden, ebenso wie die Maßgrenzen, die nach dem Bearbeitungsvorgang eingehalten werden müssen.
Leichtbearbeitbare Metalle und Produktionsanforderungen
In der Metallbearbeitung ist die Zerspanbarkeit nur einer von vielen Faktoren, die den gesamten Fertigungsprozess bestimmen. Selbst bei relativ leicht zu bearbeitenden Werkstoffen ist eine sorgfältige Prozessplanung unerlässlich, wenn die Bauteile komplexe Geometrien, enge Toleranzen, dünnwandige Strukturen, tiefe Hohlräume oder strenge Anforderungen an die Oberflächengüte aufweisen oder wenn sie für die Großserienfertigung bestimmt sind.
Ebenso entscheidend sind die Fähigkeiten der Werkzeugmaschinen. Während einfache Teile effizient auf 3-Achsen-Maschinen gefertigt werden können, eignen sich komplexe Teile möglicherweise besser für die 4- oder 5-Achsen-Bearbeitung, um die Zugänglichkeit für die Werkzeuge zu optimieren und die Anzahl der Umrüstungen zu minimieren.
Das Produktionsvolumen ist ein weiterer wichtiger Faktor. Beim Prototypenbau stehen Flexibilität und schnelle Iterationen im Vordergrund, während die Großserienfertigung stabile Werkzeugwege, standardisierte Arbeitsanweisungen, Prüfprotokolle und wiederholbare Prozesskontrollen erfordert.
Letztendlich lassen sich optimale Produktionsergebnisse nur durch die nahtlose Abstimmung von Materialien, Teilespezifikationen, CNC-Anlagen, Prozessstrategien und Prüfverfahren erzielen.
CNC-Bearbeitung von leicht zerspanbaren Metallen bei Xtmade
Als Hersteller von Metallteilen nutzt Xtmade seine Kompetenzen in den Bereichen Fräsen, Drehen und mehrachsige Bearbeitung, um CNC-Dienstleistungen für Aluminium, Messing, Stahl, Edelstahl, Kupfer und andere technische Metalle anzubieten. Kunden können vor Produktionsbeginn Zeichnungen, CAD-Dateien, Materialspezifikationen, Stückzahlen, Toleranzen und Anforderungen an die Oberflächenbeschaffenheit einreichen, um eine technische Bewertung vornehmen zu lassen und Feedback zur Fertigungsgerechtheit (DFM – Design for Manufacturing) zu erhalten. Unsere CNC-Bearbeitungs- und Prüfverfahren eignen sich für den Prototypenbau, Kleinserien und wiederkehrende Produktionsläufe, wobei die Einhaltung der für jedes Projekt festgelegten Maßgenauigkeit und Qualitätsstandards strikt gewährleistet wird.

