
Schwer zu bearbeitende Metalle für die CNC-Bearbeitung
Während sich manche metallische Werkstoffe mit herkömmlichen CNC-Verfahren effizient bearbeiten lassen, erfordern andere eine wesentlich strengere Kontrolle der Schnittbedingungen, des Wärmemanagements, der Werkzeuge, der Werkstückspannung und der Prüfung. Diese Werkstoffe werden oft als “schwer zerspanbare Metalle” bezeichnet, da ihre materiellen Eigenschaften den Zerspanungsprozess unvorhersehbar machen und höhere Anforderungen an den Bearbeitungsablauf stellen.
Titanlegierungen, Superlegierungen auf Nickelbasis, gehärtete Stähle, bestimmte rostfreie Stähle, Wolfram, Molybdän und andere Spezialmetalle werden häufig in Anwendungen eingesetzt, die außergewöhnliche Festigkeit, Temperaturbeständigkeit, Korrosionsbeständigkeit, Verschleißfestigkeit oder andere funktionale Eigenschaften erfordern. Doch gerade diese Eigenschaften – die es ihnen ermöglichen, unter rauen Umgebungsbedingungen effektiv zu funktionieren – stellen während des Herstellungs- und Bearbeitungsprozesses erhebliche Herausforderungen dar.
Was versteht man unter der CNC-Bearbeitung schwer zerspanbarer Metalle?
Die CNC-Bearbeitung schwer zerspanbarer Metalle umfasst die Herstellung von Metallbauteilen, bei der während des Materialabtrags eine strenge Kontrolle der Prozessparameter erforderlich ist. Im Vergleich zu leicht zerspanbare Werkstoffe, Diese Metalle können höhere Schnittkräfte erzeugen, zu einer Wärmeansammlung in der Schnittzone führen, den Werkzeugverschleiß beschleunigen oder während der Bearbeitung einer Kaltverfestigung unterliegen. Die Zerspanbarkeit wird durch die materialeigenen Eigenschaften bestimmt; Faktoren wie Legierungszusammensetzung, Härte, Wärmebehandlungszustand, Bauteilgeometrie, Toleranzanforderungen, Oberflächengüte und spezifische Bearbeitungsvorgänge beeinflussen das Verhalten des Materials während der Bearbeitung.
So stellen beispielsweise Titanlegierungen aufgrund ihrer Kombination aus hoher Festigkeit und relativ geringer Wärmeleitfähigkeit oft eine Herausforderung bei der Bearbeitung dar. Nickelbasislegierungen behalten bei erhöhten Temperaturen ihre hohe Festigkeit bei – was sie für anspruchsvolle Betriebsbedingungen geeignet macht –, doch dies erschwert auch die Zerspanung. Gehärtete Stähle weisen hingegen eine hohe Härte auf, was zu erhöhten Schnittkräften und beschleunigtem Werkzeugverschleiß führt.
Folglich geht es bei der praktischen CNC-Fertigung um mehr als nur den Materialabtrag; der gesamte Prozess muss gleichzeitig die Werkzeugstabilität gewährleisten, die Wärmeentwicklung kontrollieren, kritische Oberflächen schützen und sicherstellen, dass das fertige Bauteil alle Spezifikationen erfüllt.
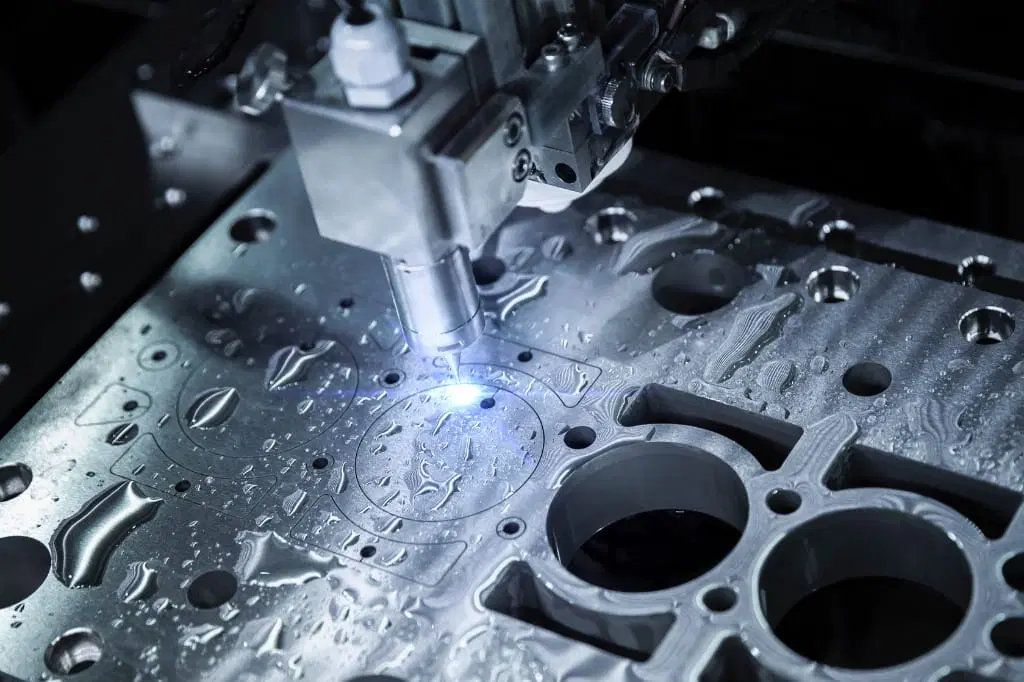
Häufig anzutreffende, schwer zu bearbeitende Metallwerkstoffe
“Schwer zerspanbare Metalle” umfassen eine breite Palette von Werkstoffklassen und nicht nur eine einzige Legierungsfamilie; selbst innerhalb derselben Klasse können die Werkstoffeigenschaften erheblich variieren.
Titanlegierungen
Titanlegierungen (wie beispielsweise Ti-6Al-4V) finden aufgrund ihres hohen Festigkeits-Gewichts-Verhältnisses und ihrer hervorragenden Korrosionsbeständigkeit breite Anwendung und kommen häufig in der Luft- und Raumfahrt, der Medizintechnik sowie im Hochleistungsmaschinenbau zum Einsatz. Bei der Bearbeitung führt die geringe Wärmeleitfähigkeit von Titan häufig zu einer erheblichen Wärmeentwicklung in der Schnittzone. Zudem behalten Titanlegierungen auch bei erhöhten Temperaturen ihre hohe Festigkeit bei, was zu erheblichen Schnittkräften führt.
Legierungen auf Nickelbasis
Zu den Nickelbasislegierungen zählen Werkstoffe wie Inconel, Hastelloy und Monel. Sie kommen in der Regel in Anwendungen zum Einsatz, die eine hohe Festigkeit und Korrosionsbeständigkeit sowie die Fähigkeit erfordern, ihre Leistungsfähigkeit auch bei hohen Temperaturen oder unter rauen Umgebungsbedingungen aufrechtzuerhalten. Ihre hohe Festigkeit und Zähigkeit erschweren die Zerspanung. Zudem können die Kaltverfestigung und die Wärmeentwicklung während der Zerspanung die Bearbeitungsstabilität und die Standzeit der Werkzeuge beeinträchtigen.
Gehärteter Stahl
Gehärteter Stahl wird in der Regel dann gewählt, wenn Bauteile eine hohe Härte, Verschleißfestigkeit oder hohe mechanische Festigkeit erfordern. Ihre hohe Härte erhöht die Schnittfestigkeit und stellt höhere Anforderungen an den Bearbeitungsprozess. Diese Werkstoffe werden häufig bei der Herstellung von Formen, Industriemaschinen, Werkzeugvorrichtungen und verschleißfesten Bauteilen verwendet.
Bestimmte Edelstahlsorten
Edelstahl sollte nicht als einheitliche Materialklasse betrachtet werden; verschiedene Edelstahlsorten können sich bei der CNC-Bearbeitung sehr unterschiedlich verhalten. Bestimmte Sorten neigen zu einer schnellen Kaltverfestigung oder übermäßiger Wärmeentwicklung während der Zerspanung, was Herausforderungen hinsichtlich der Spanabfuhr, der Maßhaltigkeit und der Oberflächenqualität mit sich bringt. Umgekehrt sind andere Sorten speziell auf eine verbesserte Zerspanbarkeit ausgelegt.
Hitzebeständige Metalle und Spezialmetalle
Wolfram, Molybdän, Kovar, Invar und andere Spezialmetalle werden aufgrund ihrer einzigartigen physikalischen oder thermischen Eigenschaften in bestimmten Fertigungsbereichen eingesetzt. Diese Werkstoffe erfordern oft maßgeschneiderte Bearbeitungsstrategien anstelle von Standardverfahren. Die Anwendungsbereiche reichen von Halbleiterausrüstung, Elektronik und Energiesystemen bis hin zu Präzisionsinstrumenten und verschiedenen anderen Spezialprodukten.
Schwer zerspanbare Metalle im Vergleich zu leicht zerspanbaren Metallen
Die Bearbeitbarkeit hängt vom Werkstoff, der Güteklasse, dem Zustand, der Geometrie und dem Bearbeitungsverfahren ab. Der folgende Vergleich vermittelt einen allgemeinen Überblick über die Unterschiede bei der Fertigung.
| Faktor | Leicht zu bearbeitende Metalle | Schwer zu bearbeitende Metalle |
| Schnittfestigkeit | Im Allgemeinen niedriger | Oft höher |
| Werkzeugverschleiß | Im Allgemeinen leichter zu kontrollieren | Kann von größerer Bedeutung sein |
| Schneidwärme | Im Allgemeinen einfacher zu handhaben | Kann sich auf den Schneidebereich konzentrieren |
| Chipherstellung | Oft besser vorhersehbar | Kann eine größere Herausforderung darstellen |
| Bearbeitungsstabilität | Im Allgemeinen einfacher zu warten | Erfordert eine genauere Prozesssteuerung |
| Zykluszeit | Oft kürzer | Könnte länger dauern |
| Prozessplanung | Relativ unkompliziert | Möglicherweise ist eine detailliertere Planung erforderlich. |
| Beispiele | Aluminium, Messing, leicht zerspanbarer Stahl | Titan, Nickellegierungen, gehärteter Stahl |
Das bedeutet jedoch nicht, dass jedes Aluminiumteil einfach herzustellen ist oder dass jedes Titanbauteil schwierig zu fertigen ist. Geometrie, Toleranzen, Abmessungen, Oberflächenanforderungen, Maschinenkapazitäten und Produktionsmengen können den tatsächlichen Fertigungsaufwand beeinflussen.
Was macht die Verarbeitung dieser Werkstoffe so schwierig?
Die Herausforderungen im Zusammenhang mit schwer zerspanbaren Metallen ergeben sich in der Regel aus dem Zusammenspiel verschiedener Werkstoffeigenschaften.
Hohe Festigkeit und hohe Härte
Hochfeste Werkstoffe weisen eine hohe Verformungsfestigkeit beim Zerspanen auf, weshalb Schneidwerkzeuge beim Materialabtrag einen größeren Widerstand überwinden müssen. Werkstoffe mit hoher Härte erhöhen zudem die auf die Schneidkante wirkende Belastung. Die Aufrechterhaltung eines stabilen Materialabtragsprozesses wird erschwert, wenn der Werkstoff während der Bearbeitung seine hohe Festigkeit beibehält.
Geringe Wärmeleitfähigkeit
Einige schwer zerspanbare Metalle können die Wärme nicht effektiv aus der Schnittzone ableiten, was dazu führt, dass sich ein großer Teil der entstehenden Wärme an der Kontaktfläche zwischen Werkzeug und Werkstück konzentriert. Übermäßige Hitze beschleunigt den Werkzeugverschleiß und beeinträchtigt die Maßhaltigkeit – Faktoren, die insbesondere bei der Bearbeitung dünnwandiger Bauteile oder von Teilen, die eine hohe Maßgenauigkeit erfordern, von entscheidender Bedeutung sind.
Arbeitshärtung
Die Oberflächenhärte bestimmter Legierungen nimmt während des Zerspanungsprozesses aufgrund plastischer Verformung zu. Die Bearbeitung wird erschwert, wenn nachfolgende Werkzeugbahnen wiederholt in Bereiche einschneiden, die bereits einer Kaltverfestigung unterzogen wurden. Es ist entscheidend, eine stabile Werkzeugbahn beizubehalten und unnötige Reibung oder wiederholten Kontakt mit verhärteten Bereichen zu vermeiden.
Hohe Schnittfestigkeit
Im Vergleich zu Werkstoffen mit besserer Zerspanbarkeit erfordern Werkstoffe mit hoher Zähigkeit und Festigkeit oft größere Schnittkräfte. Verfügt das Werkzeugmaschinensystem nicht über ausreichende Steifigkeit, können diese hohen Kräfte das Risiko von Werkzeugdurchbiegung, Schwingungen, Werkstückverschiebungen und Maßabweichungen erhöhen.
Wärmeerzeugung
Beim Zerspanen entsteht immer Wärme, wenn Material abgetragen wird. Bei schwer zerspanbaren Metallen erschweren Faktoren wie hoher Schnittwiderstand, die Einspannbedingungen des Werkzeugs und begrenzte Wärmeableitungsmöglichkeiten das Wärmemanagement zusätzlich. Temperaturschwankungen können sowohl die Leistung des Werkzeugs als auch den Zustand des Werkstücks beeinträchtigen, insbesondere bei längeren Bearbeitungsvorgängen.
Die Herstellung von Chips ist schwierig.
Späne, die bei der Bearbeitung bestimmter Werkstoffe entstehen, lassen sich nur schwer kontrollieren oder entfernen. Eine unzureichende Spanabfuhr kann den Schneidbereich beeinträchtigen, die bearbeitete Oberfläche beschädigen, die Wärmeentwicklung erhöhen und den kontinuierlichen Bearbeitungsablauf unterbrechen. Eine effektive Spanabfuhr ist besonders wichtig bei der Bearbeitung tiefer Hohlräume und tiefer Bohrungen.
Welche Probleme treten bei der CNC-Bearbeitung von schwer zerspanbaren Metallen auf?
Die oben genannten Materialeigenschaften führen letztendlich zu Herausforderungen bei der tatsächlichen CNC-Bearbeitung von Metall.

Übermäßiger Werkzeugverschleiß
Der Werkzeugverschleiß ist eines der größten Probleme bei der Bearbeitung schwer zerspanbarer Metalle. Wenn sich die Schneide abnutzt, können die Schnittkräfte ansteigen und Maßabweichungen auftreten. Daher ist es notwendig, den Zustand der Werkzeuge zu überwachen und diese rechtzeitig durch geeignete Alternativen zu ersetzen, anstatt davon auszugehen, dass ein einzelnes Werkzeug über die gesamte Produktionscharge hinweg eine gleichbleibende Leistung erbringt.
Übermäßige Schnittwärme
Übermäßig hohe Schnitttemperaturen verkürzen die Standzeit der Werkzeuge und beeinträchtigen die Oberflächenqualität. Außerdem kann sich in dünnwandigen oder komplex geformten Bauteilen Wärme stauen, was das Risiko von Maßabweichungen erhöht. Die Wärmeregulierung muss sowohl bei der Schrupp- als auch bei der Schlichtbearbeitung berücksichtigt werden und darf nicht als separates Problem behandelt werden, das erst nach der Fertigung angegangen wird.
Rasseln und Vibrationen
Höhere Schnittkräfte erschweren die Schwingungskontrolle. Vibrationen hinterlassen sichtbare Spuren auf der Werkstückoberfläche und beeinträchtigen die Maßgenauigkeit. Dieses Risiko steigt bei der Bearbeitung tiefer Hohlräume, dünner Wände, schlanker Strukturen oder Bereiche, die einen erheblichen Werkzeugüberhang erfordern, was dazu führen kann, dass die Teile die Qualitätsanforderungen der Kunden nicht erfüllen.
Aufgebaute Kante
Wenn die Späne nicht effektiv entfernt werden können, verbleiben sie möglicherweise in der Kavität oder beeinträchtigen nachfolgende Zerspanungsvorgänge. Die Spanabfuhr ist besonders wichtig beim Bohren und bei der Bearbeitung tiefer Kavitäten, wo der Weg der Späne aus der Schnittzone eingeschränkt ist.
Probleme mit der Oberflächenqualität
Ein stabiler Bearbeitungsprozess ist entscheidend für eine gleichbleibende Oberflächenqualität. Faktoren wie Werkzeugverschleiß, Vibrationen, Überhitzung, instabiler Schnitt oder wiederholter Kontakt mit kaltverfestigtem Material können die endgültige Oberflächengüte beeinträchtigen. Dies ist besonders wichtig für Dichtflächen, Passflächen, Präzisionsbohrungen und Teile mit spezifischen Anforderungen an die Rauheit.
Maßabweichungen
Maßabweichungen können durch eine Kombination verschiedener Faktoren verursacht werden, darunter Werkzeugverschleiß, Wärmeausdehnung, Werkzeugversatz, Werkstückverschiebung und Eigenspannung. Bei Präzisionsteilen reicht es bei weitem nicht aus, lediglich die Nennmaße in die CNC-Maschine einzuprogrammieren, um diese Effekte zu kontrollieren.
Verformung des Werkstücks
Selbst wenn das Grundmaterial eine hohe Festigkeit aufweist, kann es bei dünnwandigen Abschnitten und Leichtbaukonstruktionen unter den Schnittkräften dennoch zu Verschiebungen oder Verformungen kommen. Die Werkstückspannung ist ein entscheidender Schritt im Fertigungsprozess; dabei muss eine ausreichende Abstützung des Werkstücks gewährleistet werden, während gleichzeitig unzulässige Verformungen vermieden werden müssen.
Wie wirken sich Materialeigenschaften und komplexe Geometrien gegenseitig aus?
Der Bearbeitungsaufwand steigt erheblich, wenn schwer zerspanbare Werkstoffe mit anspruchsvollen Bauteilgeometrien kombiniert werden. Während ein Werkstoff, der eine strenge Kontrolle der Schnittkräfte erfordert, bei der Bearbeitung eines massiven, starren Blocks noch relativ gut zu bewältigen ist, steigt der Schwierigkeitsgrad stark an, wenn das Bauteil dünne Wände, tiefe Hohlräume, kleine Innenradien oder komplexe 3D-Oberflächen aufweist.
Dünnwandige Bauteile
Dünnwandige Strukturen weisen eine begrenzte Steifigkeit auf. Schnittkräfte können Verformungen oder Schwingungen hervorrufen, während die beim Schneiden entstehende Wärme zu Maßänderungen führen kann. Wenn schwer zerspanbare Werkstoffe mit dünnwandigen Geometrien kombiniert werden, muss beim Bearbeitungsprozess ein Gleichgewicht zwischen Zerspanungseffizienz und Werkstückstabilität gefunden werden.
Tiefe Hohlräume
Tiefe Aussparungen schränken die Zugänglichkeit für das Werkzeug ein und erschweren den Spanabtransport. Zudem verringert ein übermäßiger Werkzeugüberhang die Gesamtsteifigkeit beim Zerspanen. Bei schwer zerspanbaren Metallen verstärken diese Bedingungen Vibrationen, Werkzeugdurchbiegung und hitzebedingte Probleme.
Kleine Innenradien
Die Bearbeitung kleiner Innenradien kann den Einsatz kleinerer Werkzeuge oder eine höhere Anzahl von Bearbeitungsdurchgängen erforderlich machen. Kleine Werkzeuge haben eine geringere Schnittkontaktfläche und sind anfälliger für Durchbiegung und Vibrationen. Diese Kombination erhöht die Komplexität des Prozesses bei der Bearbeitung schwer zerspanbarer Werkstoffe.
Tiefe Löcher
Die Bearbeitung tiefer Bohrungen stellt besondere Herausforderungen hinsichtlich der Zugänglichkeit der Werkzeuge, der Spanabfuhr, der Schnittwärme und der Bearbeitungsgenauigkeit dar. Je tiefer die Bohrung, desto entscheidender sind die Prozessstabilität und die präzise Steuerung des Materialabtrags.
Komplexe 3D-Oberflächen
Die Bearbeitung komplexer Oberflächen erfordert oft kontinuierliche Werkzeugbewegungen und ist mit sich ständig ändernden Schnittbedingungen verbunden. Die Aufrechterhaltung stabiler Schnittbedingungen bei unterschiedlichen Oberflächengeometrien und beim Einsatz schwer zerspanbarer Werkstoffe erfordert eine sorgfältige Prozessplanung. Die mehrachsige Bearbeitungstechnologie kann die Zugänglichkeit für das Werkzeug verbessern und die Anzahl der für komplexe Bauteile erforderlichen Rüstvorgänge reduzieren.
Maßmerkmale mit engen Toleranzen
Wenn schwer zerspanbare Werkstoffe mit strengen Maßanforderungen einhergehen, wird der zulässige Abweichungsbereich bei der Bearbeitung sehr eng. Bei kritischen Merkmalen mit engen Toleranzen gewinnen Faktoren wie Werkzeugverschleiß, Schnittwärme, Vibrationen, Werkstückspannung und Prüfung deutlich an Bedeutung.
Wie bearbeiten CNC-Hersteller schwer zu bearbeitende Metalle?
Die Bearbeitung schwer zu bearbeitender Metalle erfordert einen abgestimmten Fertigungsablauf und nicht nur vereinzelte Anpassungen.
Prozessplanung
Die Prozessplanung beginnt mit der Erfassung der Materialspezifikationen, der Teilegeometrie, der Toleranzanforderungen, der Oberflächenbeschaffenheit, des Produktionsvolumens und der Prüfkriterien. Die Bearbeitungsabläufe können so geplant werden, dass sie sich an den Merkmalen orientieren, die den größten Einfluss auf die Fertigungsstabilität haben.
Stabilität von Werkzeugmaschinen und Werkstückspannvorrichtungen
Ein stabiler Maschinenaufbau trägt dazu bei, die Schnittkräfte zu kontrollieren und unerwünschte Verschiebungen zu minimieren. Die Werkstückspannung muss für eine ausreichende Abstützung sorgen und gleichzeitig eine Verformung des Werkstücks verhindern – ein Faktor, der insbesondere bei dünnwandigen Bauteilen und Teilen mit komplexen Geometrien von entscheidender Bedeutung ist.
Steuerung der Schnittparameter
Die Festlegung der Schnittparameter erfordert eine umfassende Bewertung der Werkstoffeigenschaften, der Bearbeitungsvorgänge, der Werkzeugwege und der Fertigungsschritte. Schruppen und Schlichten erfordern aufgrund ihrer unterschiedlichen Ziele oft unterschiedliche Strategien: Beim Schruppen steht der kontrollierte Materialabtrag im Vordergrund, während beim Schlichten Maßgenauigkeit und Oberflächenqualität im Vordergrund stehen.
Wärme- und Kühlmittelmanagement
Zum Wärmemanagement gehören die effektive Zufuhr von Kühlmittel, die Aufrechterhaltung stabiler Zerspanungsbedingungen sowie eine Prozessplanung, die darauf ausgelegt ist, eine übermäßige Wärmeentwicklung zu verhindern. Ziel ist es, einen stabilen Zerspanungsprozess zu gewährleisten und dabei sowohl das Schneidwerkzeug als auch das Werkstück zu schützen.
Werkzeugbahnoptimierung
Ein gleichmäßiger Werkzeugkontakt trägt dazu bei, starke Schwankungen der Schnittkräfte zu vermeiden. Bei komplexen Werkstücken können die Werkzeugwege so geplant werden, dass unnötige Ein- und Ausfahrten minimiert werden, wodurch vorhersehbare Schneideigenschaften auf verschiedenen Oberflächen gewährleistet werden.
Überwachung des Werkzeugverschleißes
Durch die Überwachung des Werkzeugzustands lässt sich erkennen, wann Verschleiß die Bearbeitungsleistung beeinträchtigt. Entscheidungen zum Werkzeugwechsel können auf der Grundlage festgelegter Prozessbedingungen und Prüfergebnisse getroffen werden, anstatt abzuwarten, bis offensichtliche Bearbeitungsfehler auftreten.
Zwischen- und Endkontrolle
Die Prüfung liefert Rückmeldung darüber, ob der Bearbeitungsprozess die geforderte Maßgenauigkeit und die Oberflächenbeschaffenheit gewährleistet. Kritische Merkmale können während der Produktion überprüft werden, während die Endkontrolle sicherstellt, dass das fertige Bauteil alle festgelegten Anforderungen erfüllt.
Als Spezialhersteller von Bauteilen aus schwer zu bearbeitenden Metallen ist Xtamde in der Lage, eine breite Palette solcher Werkstoffe zu bearbeiten, darunter Magnesium, Invar, Kovar, Monel, Titan, Molybdän und weitere. Unsere Ingenieure verfügen über umfangreiche Projekterfahrung, die es ihnen ermöglicht, verschiedene Probleme zu lösen, die während der eigentlichen Produktion auftreten, und Risiken, die sich auf die Ergebnisse der nachgelagerten Fertigung auswirken könnten, proaktiv zu minimieren. Ob bei der Prototypenfertigung oder der Serienproduktion – wir sind fest davon überzeugt und freuen uns darauf, unseren Kunden eine hervorragende Zusammenarbeit zu bieten.
Wo werden schwer zu bearbeitende Metalle eingesetzt?
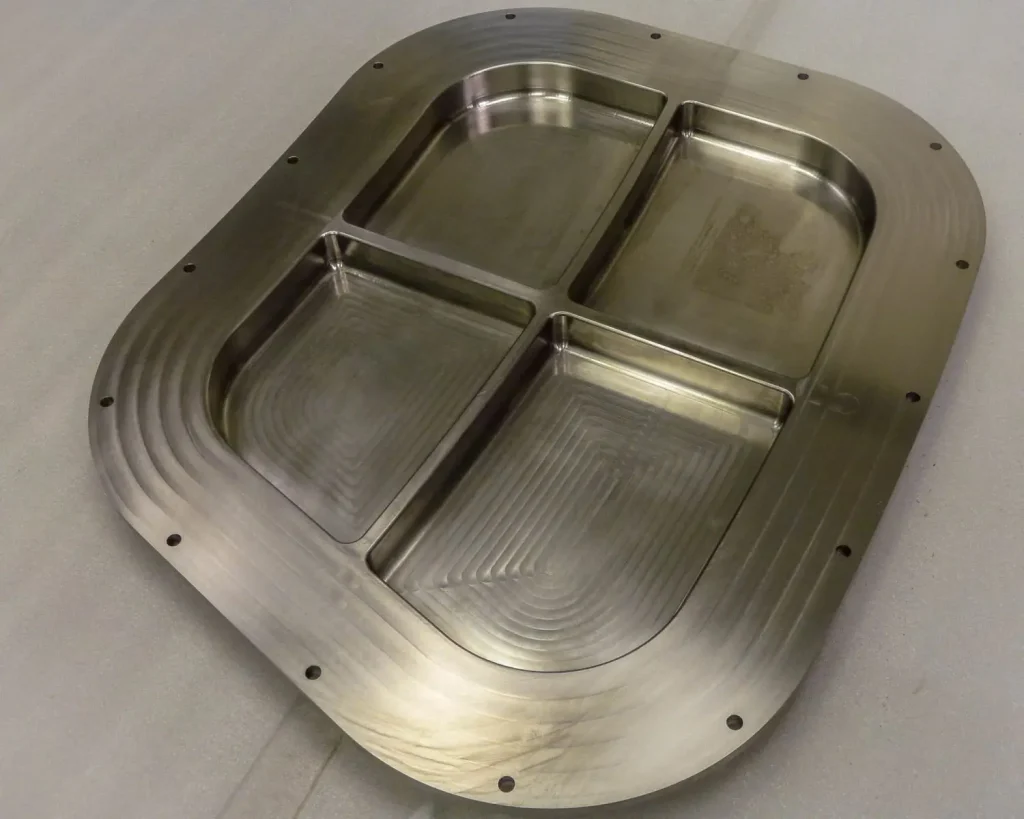
Schwer zu bearbeitende Metalle kommen in Branchen zum Einsatz, in denen hohe Festigkeit, Hitzebeständigkeit, Korrosionsbeständigkeit, Verschleißfestigkeit oder spezielle Werkstoffeigenschaften erforderlich sind.
- Luft- und Raumfahrt sowie Flugzeugkomponenten: Titan- und Nickelbasislegierungen werden für Strukturbauteile, Motorkomponenten, Gehäuse, Halterungen und komplexe Präzisionsgeometrien verwendet.
- Medizinische und chirurgische Komponenten: Titan und Edelstähle werden für Präzisionsbauteile verwendet, bei denen Maßgenauigkeit, Korrosionsbeständigkeit und eine kontrollierte Oberflächenqualität erforderlich sind.
- Energie- und Stromversorgungsanlagen: Legierungen auf Nickelbasis und hochschmelzende Metalle werden für Bauteile verwendet, die hohen Temperaturen, Korrosion und anspruchsvollen Betriebsbedingungen ausgesetzt sind.
- Anlagen für die chemische Verarbeitung: Hastelloy und andere korrosionsbeständige Legierungen werden für Ventile, Armaturen, Gehäuse, Wellen und andere Bauteile verwendet, die aggressiven Chemikalien ausgesetzt sind.
- Halbleiter- und Elektronikausrüstung: Wolfram, Molybdän, Kovar und Invar werden für Spezialbauteile verwendet, die bestimmte thermische, elektrische oder maßhaltige Eigenschaften erfordern.
- Hochleistungsfähige Industriekomponenten: Gehärtete Stähle und Speziallegierungen werden für Werkzeuge, Vorrichtungen, Maschinenbauteile und verschleißfeste Anwendungen eingesetzt.
Fazit
Die Bearbeitung schwer zerspanbarer Metalle erfordert mehr als nur die Auswahl der richtigen CNC-Werkzeugmaschine. Materialeigenschaften – wie Festigkeit, Härte, thermische Eigenschaften, Kaltverfestigungsneigung und andere – haben einen erheblichen Einfluss auf Schnittkräfte, Wärmeentwicklung, Werkzeugverschleiß, Späneabfuhr, Oberflächengüte und Maßhaltigkeit.
Die Herausforderungen bei der Bearbeitung verschärfen sich, wenn diese Werkstoffe dünne Wände, tiefe Hohlräume, filigrane innere Strukturen, komplexe 3D-Oberflächen oder strenge Toleranzanforderungen aufweisen. Folglich hängt eine erfolgreiche Fertigung von der Beherrschung des gesamten Prozessablaufs ab, der alles von der Material- und Geometriebewertung über Bearbeitungsstrategien, Werkstückspannung, Wärmemanagement und Werkzeugzustandsüberwachung bis hin zur Endkontrolle umfasst.
Werkstoffe wie Titanlegierungen, Nickelbasislegierungen, gehärtete Stähle, bestimmte Edelstähle, Wolfram und Molybdän spielen nach wie vor eine entscheidende Rolle in Branchen wie der Luft- und Raumfahrt, der Medizintechnik, der Energiewirtschaft, der Halbleiterindustrie, der chemischen Industrie und anderen Bereichen der Präzisionsfertigung. Obwohl diese Werkstoffe im Vergleich zu leicht zerspanbaren Metallen oft anspruchsvollere Bearbeitungsverfahren erfordern, ist es durch eine solide Prozessplanung und Fertigungskontrolle durchaus möglich, eine gleichbleibende und zuverlässige Qualität über den gesamten Produktionszyklus hinweg zu gewährleisten – vom Prototypenbau bis zur Serienfertigung.

