
CNC-Bearbeitung harter Werkstoffe: Die wichtigsten Herausforderungen und Lösungen
Für CNC-gefertigte Teile, die Verschleiß, mechanischer Beanspruchung, hohen Temperaturen oder rauen Betriebsbedingungen standhalten müssen, werden in der Regel harte Werkstoffe gewählt. Doch genau die Eigenschaften, die diese Werkstoffe für anspruchsvolle Umgebungen geeignet machen, erschweren auch ihre Bearbeitung. Hohe Schnittkräfte, schneller Werkzeugverschleiß, lokale Wärmeentwicklung und strenge Maßanforderungen erhöhen die Komplexität des Fertigungsprozesses.
Die Schwierigkeit der Zerspanung hängt nicht allein von der Härte eines Werkstoffs ab. Gehärteter Stahl, Titanlegierungen und Superlegierungen auf Nickelbasis verhalten sich beim Zerspanen jeweils unterschiedlich und erfordern daher unterschiedliche Ansätze hinsichtlich Werkzeugen, Bearbeitungsparametern und Prozesssteuerung. Eine Bearbeitungsstrategie, die sich bei einem Werkstoff als wirksam erweist, kann bei einem anderen Werkstoff zu übermäßigem Werkzeugverschleiß oder einer schlechten Oberflächenqualität führen.
Für Ingenieure und Beschaffungsteams, die für die Beschaffung maßgefertigter CNC-bearbeiteter Teile zuständig sind, geht es in erster Linie nicht nur darum, ob ein Werkstoff “bearbeitbar” ist, sondern ob es möglich ist, die geforderte Geometrie, die Toleranzen und die Oberflächenqualität konsistent zu erreichen – und dabei unnötige Produktionsverzögerungen oder Qualitätsprobleme zu vermeiden.
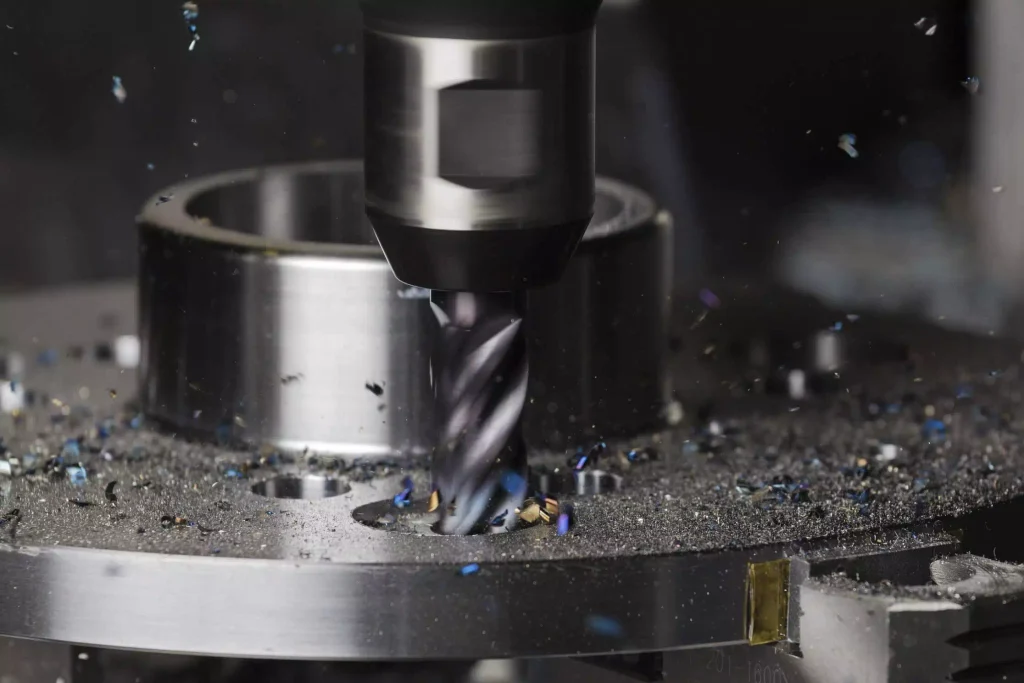
Welche Werkstoffe gelten als schwer CNC-bearbeitbar?
Bei der CNC-Bearbeitung stellen bestimmte Werkstoffarten besondere Herausforderungen dar; die Gründe dafür variieren je nach den spezifischen mechanischen und thermischen Eigenschaften des jeweiligen Werkstoffs.
Gehärtete Stähle
Gehärteter Stahl wird häufig für Bauteile verwendet, die Verschleißfestigkeit, Festigkeit und Maßhaltigkeit erfordern. Nach der Wärmebehandlung lassen sich diese Werkstoffe im Vergleich zu ihrem weicheren, unbehandelten Zustand deutlich schwerer bearbeiten. Die Schneidkante ist größeren mechanischen Belastungen ausgesetzt, und der Werkzeugverschleiß wird zu einem entscheidenden Faktor, der die Maßgenauigkeit beeinflusst. Die Bearbeitung von gehärtetem Stahl erfordert eine sorgfältige Auswahl der Schneidwerkzeuge, der Schnittbedingungen und der Bearbeitungsabläufe. Je nach Härte und Geometrie des Werkstücks eignen sich bestimmte Merkmale möglicherweise für konventionelle Bearbeitungsverfahren, während andere besser durch Hartfräsen oder Schleifen bearbeitet werden können. Die Wahl des konkreten Vorgehens hängt von den geforderten Toleranzen, der Oberflächenqualität und den allgemeinen Fertigungsanforderungen ab.
Titanlegierungen
Titanlegierungen werden wegen ihres hohen Festigkeits-Gewichts-Verhältnisses und ihrer Korrosionsbeständigkeit sehr geschätzt; ihre Zerspanungseigenschaften stellen jedoch gewisse Herausforderungen dar. Ihre relativ geringe Wärmeleitfähigkeit begrenzt die Geschwindigkeit, mit der Wärme aus der Schnittzone abgeführt werden kann, was zu einer erheblichen Wärmeansammlung in der Nähe der Schneidkante führt, was wiederum den Werkzeugverschleiß beschleunigt. Darüber hinaus können bei suboptimalen Zerspanungsbedingungen bei der Bearbeitung von Titanlegierungen hohe Schnittkräfte entstehen, und es kommt leicht zu Anhaftungen (Verkleben). Daher müssen bei der Auswahl der Werkzeuggeometrie, der Schnittgeschwindigkeit, des Vorschubs und der Kühlstrategie die spezifische Legierungsart und die Geometrie des Werkstücks sorgfältig berücksichtigt werden.
Superlegierungen auf Nickelbasis
Superlegierungen auf Nickelbasis (einschließlich der Inconel-Reihe) behalten ihre Festigkeit auch bei hohen Temperaturen bei. Diese Eigenschaft macht sie zwar für anspruchsvolle thermische und mechanische Umgebungen besonders geeignet, erschwert jedoch gleichzeitig den Zerspanungsprozess. Schneidwerkzeuge müssen nicht nur hohen Temperaturen und enormen mechanischen Belastungen standhalten, sondern auch die Stabilität ihrer Schneidkanten bewahren. Darüber hinaus weisen einige nickelbasierte Legierungen eine ausgeprägte Neigung zur Kaltverfestigung auf. Reibt ein Schneidwerkzeug am Werkstück, ohne Material effektiv abzutragen, kann die Oberflächenschicht des Werkstücks deutlich härter werden, was nachfolgende Bearbeitungsschritte erschwert. Daher ist es bei der Bearbeitung solcher Legierungen entscheidend, stabile Schnittbedingungen zu gewährleisten und die Abfolge der Bearbeitungsschritte sorgfältig zu planen.
Die größten Herausforderungen bei der CNC-Bearbeitung harter Werkstoffe
Gehärtete Stähle, Titanlegierungen und Superlegierungen auf Nickelbasis stellen je nach ihren mechanischen und thermischen Eigenschaften jeweils unterschiedliche Herausforderungen bei der Bearbeitung dar. Bei der CNC-Bearbeitung können diese Eigenschaften die Leistung der Schneidwerkzeuge, die Wärmeableitung, die Maßhaltigkeit und die Qualität der fertigen Oberfläche beeinflussen. Das Verständnis, wie diese Faktoren den Bearbeitungsprozess beeinflussen, hilft Herstellern dabei, geeignete Werkzeuge auszuwählen, die Schnittparameter zu optimieren und eine gleichbleibende Teilequalität zu gewährleisten.
1. Beschleunigter Werkzeugverschleiß und kürzere Standzeit
Der Werkzeugverschleiß ist eine der unmittelbarsten Herausforderungen bei der CNC-Bearbeitung harter Werkstoffe. Während des gesamten Bearbeitungsprozesses ist die Schneidkante ständig mechanischen Belastungen, Reibung und Hitze ausgesetzt. Je nach Werkstoff und Schnittbedingungen kann sich dieser Verschleiß in Form von Flankenverschleiß, Kraterverschleiß, Ausbrüchen oder anderen Beschädigungen der Schneidkante äußern. Mit nachlassender Werkzeugleistung verschlechtert sich die Fähigkeit des Werkzeugs, Material gleichmäßig abzutragen. Im Vergleich zu einem neuen Werkzeug kann eine abgenutzte Schneide mehr Wärme erzeugen, die Schnittkräfte erhöhen und die Oberflächenqualität des bearbeiteten Werkstücks beeinträchtigen. Selbst wenn das Bearbeitungsprogramm unverändert bleibt, kann der allmähliche Verschleiß des Werkzeugs zu Maßabweichungen führen, wodurch es zunehmend schwieriger wird, strenge Toleranzen über einen gesamten Produktionslauf hinweg einzuhalten.
Die Situation wird noch komplexer, wenn ein Werkstück mehrere kritische Merkmale aufweist. Wenn ein Werkzeug bei der Bearbeitung einer Reihe von Bohrungen, Hohlräumen oder Präzisionsoberflächen erheblichen Verschleiß erleidet, kann es im gesamten Produktionsprozess zu Maßabweichungen kommen. Die Werkzeugauswahl ist eine prozessbezogene Entscheidung – sie umfasst mehr als nur die Wahl des härtesten verfügbaren Schneidstoffs. Hartmetallsorten, Beschichtungen, Schneidkantengeometrie und Werkzeugsteifigkeit müssen alle auf das Werkstückmaterial und die zu erwartenden Schnittbedingungen abgestimmt sein. Eine Beschichtung, die bei einer Legierung außergewöhnlich gute Ergebnisse liefert, erzielt bei einer anderen möglicherweise nicht die gleichen Ergebnisse.
Bei der Festlegung der Schnittparameter muss zudem ein Gleichgewicht zwischen Produktionseffizienz und Standzeit des Werkzeugs gefunden werden. Zu hohe Schnittgeschwindigkeiten erhöhen die thermische Belastung, während ungeeignete Vorschubgeschwindigkeiten zu Reibung, Instabilität oder vorzeitigem Verschleiß der Schneidkante führen können. Bei der Bearbeitung harter Werkstoffe ist es oft sinnvoller, eine stabile Bearbeitungsstrategie zu verfolgen, als bei jedem Arbeitsgang die maximale Zerspanungsleistung anzustreben.
Die Überwachung der Standzeit bietet eine zusätzliche Kontrollmöglichkeit. Durch die Erfassung der Werkzeugnutzung und die Überprüfung kritischer Maße in angemessenen Abständen können Hersteller Werkzeuge austauschen oder nachjustieren, bevor der Verschleiß die Produktqualität beeinträchtigt. Das Ziel besteht nicht darin, den Werkzeugverschleiß zu beseitigen – da dieser unvermeidbar ist –, sondern ihn innerhalb eines vorhersehbaren Bereichs zu halten.
2. Wärmeerzeugung und Wärmemanagement
Bei der CNC-Bearbeitung harter Werkstoffe ist Wärme ein entscheidender Faktor, dessen Auswirkungen je nach Werkstoff des Werkstücks erheblich variieren. Während des Zerspanungsprozesses wird Energie über die Schneidkante, die Schnittstelle zwischen Werkzeug und Werkstück sowie die in der Span-Kontaktzone auftretende plastische Verformung und Reibung in Wärme umgewandelt. Wenn sich Wärme schneller staut, als sie abgeführt werden kann, kann dies sowohl das Schneidwerkzeug als auch das Werkstück beeinträchtigen.
Die Bearbeitung von Titanlegierungen stellt aufgrund ihrer relativ geringen Wärmeleitfähigkeit, die die Wärmeabfuhr aus der Schnittzone behindert, eine besondere Herausforderung dar. Superlegierungen auf Nickelbasis stellen ganz andere Herausforderungen dar: Sie behalten auch bei erhöhten Temperaturen ihre hohe Festigkeit bei, was sowohl die thermische als auch die mechanische Belastung des Schneidwerkzeugs erhöht. Diese Unterschiede zeigen, dass keine einzelne Kühlstrategie für alle harten Werkstoffe gleichermaßen wirksam sein kann.
Zu hohe Zerspanungstemperaturen beschleunigen den Werkzeugverschleiß und können die Oberflächenbeschaffenheit des Werkstücks verändern. Die Wärme erschwert zudem die Maßkontrolle – insbesondere bei Werkstücken mit dünnen Wänden, eng beieinanderliegenden Elementen oder engen geometrischen Toleranzen. Selbst wenn ein Bauteil unmittelbar nach der Bearbeitung die Maßvorgaben erfüllt, können Temperaturunterschiede zwischen dem Werkstück und der Prüfumgebung die Messergebnisse verfälschen.
Ein effektives Wärmemanagement beginnt mit der Auswahl geeigneter Schnittparameter. Schnittgeschwindigkeit, Vorschub, Schnitttiefe und der Grad der Werkzeugberührung beeinflussen die Wärmeentwicklung und -verteilung. Das Ziel besteht darin, einen stabilen Zerspanungsprozess aufrechtzuerhalten, anstatt lediglich die Schnittgeschwindigkeit zu minimieren. Zu konservative Parameter können sogar zu erhöhter Reibung oder längeren Zykluszeiten führen, ohne dass sich das Bearbeitungsergebnis zwangsläufig verbessert.
Auch die Wahl des Kühlmittels und dessen Zufuhrart sind von entscheidender Bedeutung. Je nach Werkstoff, Werkzeug und Konfiguration der Werkzeugmaschine kann eine großvolumige (Flut-)Kühlung oder eine gezielte Hochdruckkühlung dazu beitragen, Späne abzuspülen und die Wärme abzuführen. Eine Hochdruckkühlung ist jedoch nicht immer notwendig oder sinnvoll; ihre Wirksamkeit hängt von der jeweiligen Bearbeitungskonfiguration ab.
Die Werkzeugwegplanung kann zudem dazu beitragen, unnötige Wärmeentwicklung zu minimieren. Die Aufrechterhaltung eines stabilen Werkzeugeingriffs, die Vermeidung längerer Reibung und die Gewährleistung einer effektiven Spanabfuhr tragen zur Stabilisierung des Bearbeitungsprozesses bei. Bei Präzisionsteilen sollte der Einfluss thermischer Faktoren auch in der Endkontrolle berücksichtigt werden – insbesondere dann, wenn sich die Messwerte den vorgegebenen Toleranzgrenzen nähern.
3. Wahrung der Maßgenauigkeit und Einhaltung enger Toleranzen
Die Einhaltung der gewünschten Maßvorgaben wird zu einer großen Herausforderung, wenn sich mehrere Bearbeitungsvariablen gleichzeitig ändern. Werkzeugverschleiß kann zu einer allmählichen Abweichung der bearbeiteten Maße führen; Schnittkräfte können eine Durchbiegung des Werkzeugs oder des Werkstücks verursachen; und Temperaturschwankungen können sowohl die resultierende Geometrie verändern als auch nachfolgende Messungen beeinträchtigen.
Diese Effekte treten noch deutlicher zutage, wenn Bauteile dünne Wände, tiefe Hohlräume, schmale Schlitze oder lange, überhängende Strukturen aufweisen. So kann sich beispielsweise ein dünnwandiges Bauteil unter den Schnittkräften verformen, um dann, sobald das Werkzeug entfernt wird, wieder in seine ursprüngliche Form zurückzuspringen. Folglich kann die endgültige Geometrie von den Maßen abweichen, die auf der Grundlage der programmierten Werkzeugbahn erwartet wurden.
Auch die Werkstückspannung kann zu zusätzlichen Abweichungen führen. Eine zu hohe Spannkraft kann das Werkstück verformen, während eine unzureichende Abstützung zu Schwingungen oder Verschiebungen während der Bearbeitung führen kann. Die Herausforderung besteht darin, das Werkstück fest genug zu spannen, um einen stabilen Zerspanungsprozess zu gewährleisten, und gleichzeitig Verformungen zu vermeiden, die die Endmaße beeinträchtigen könnten.
Eine sorgfältig geplante Bearbeitungsreihenfolge kann zur Lösung dieser Probleme beitragen. Bei Schruppbearbeitungen wird der Großteil des Materials abgetragen, während nachfolgende Schlichtbearbeitungen die kritischen Merkmale näher an ihre Endmaße heranführen. Das Einplanen einer angemessenen Schlichtzugabe – zugeschnitten auf das jeweilige Bauteil – ermöglicht eine bessere Kontrolle über das endgültige Bearbeitungsergebnis. Bei Bauteilen, die einer Wärmebehandlung unterzogen werden oder bei denen ein erheblicher Materialabtrag erforderlich ist, können Zwischenprüfungen während des Bearbeitungsprozesses notwendig sein, wobei die Bearbeitungsreihenfolge entsprechend angepasst wird.
Werkzeugkompensation und laufende Qualitätskontrolle tragen dazu bei, Maßabweichungen während der Produktion zu kontrollieren. Anstatt abzuwarten, bis eine gesamte Charge fertiggestellt ist, können Hersteller kritische Merkmale überwachen und rechtzeitig Anpassungen vornehmen, sobald die Messdaten einen Trend in Richtung Abweichung anzeigen. Die Häufigkeit der Kontrollen sollte sich nach den Toleranzanforderungen des Bauteils, den Materialeigenschaften und dem Produktionsvolumen richten.
Maßgenauigkeit umfasst weit mehr als nur einzelne Maße. Selbst wenn jedes Loch in einem Bauteil den vorgegebenen Durchmesser aufweist, lässt sich das Bauteil möglicherweise dennoch nicht korrekt montieren, wenn die Lochpositionen, die Rechtwinkligkeit oder die Konzentrizität außerhalb des zulässigen Bereichs liegen. Daher ist es bei der Erstellung eines Prüfplans unerlässlich, die geometrischen Beziehungen umfassend zu berücksichtigen, die darüber entscheiden, ob ein Bauteil in der Endmontage ordnungsgemäß funktioniert. Bei kundenspezifischen CNC-Bearbeitungsprojekten sollten technische Zeichnungen klar festlegen, welche Maße und geometrischen Toleranzen kritisch sind. So können sich der Fertigungsprozess und die Prüfverfahren auf die wesentlichsten Merkmale konzentrieren, anstatt jedes Maß mit derselben Strenge zu behandeln.
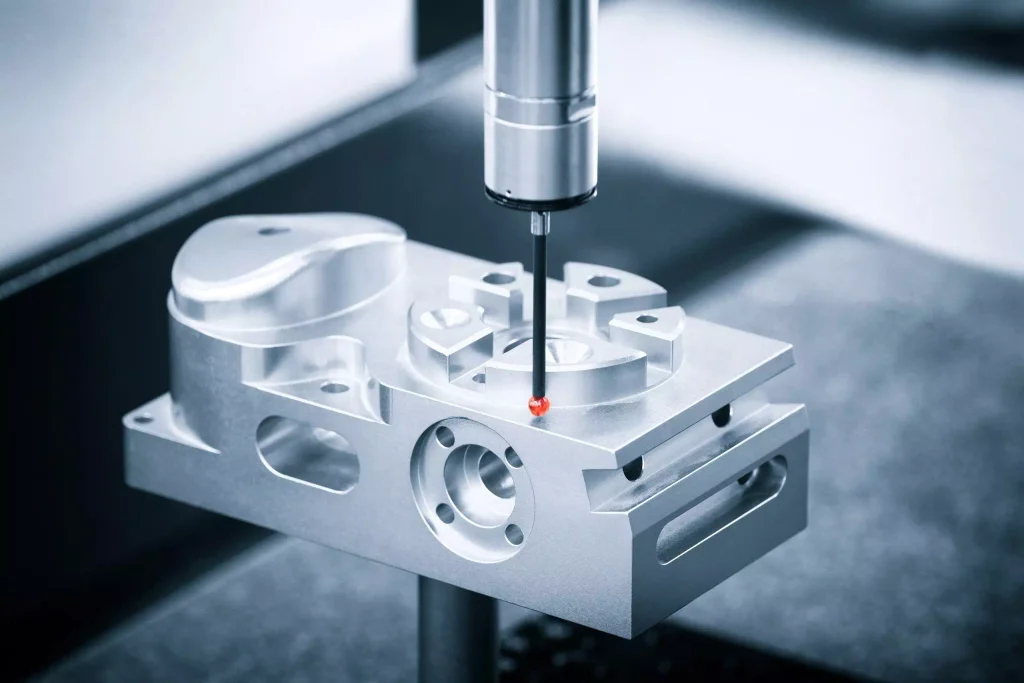
4. Erreichen der erforderlichen Oberflächengüte und Oberflächenintegrität
Bei der Bearbeitung harter Werkstoffe ist die Oberflächenqualität ein weiterer Aspekt, der einer strengen Kontrolle bedarf. Unterschiedliche Werkstoffe erfordern verschiedene Arten von Oberflächenbehandlungsverfahren. Der Zustand einer bearbeiteten Oberfläche hängt von einer Vielzahl von Faktoren ab, wie beispielsweise der Werkzeuggeometrie, den Schnittparametern, den Werkstoffeigenschaften, dem Werkzeugverschleiß und der Stabilität des Bearbeitungssystems. Schwankungen bei einer dieser Variablen können dazu führen, dass unerwünschte Spuren, Grate, Unregelmäßigkeiten oder andere Fehler auf der bearbeiteten Oberfläche entstehen.
Die Oberflächenrauheit wird üblicherweise anhand von Parametern wie Ra quantifiziert; Rauheitswerte allein liefern jedoch keine umfassende Beurteilung der Oberflächenqualität. Ein Werkstück kann zwar die festgelegten Ra-Anforderungen erfüllen, dennoch andere Oberflächenprobleme aufweisen, die seine Leistungsfähigkeit beeinträchtigen könnten. Je nach Werkstoff und Verwendungszweck können dies Mikrorisse, lokale thermische Schäden, Eigenspannungen oder andere Defekte sein, die sich negativ auf die Ermüdungslebensdauer und die Verschleißfestigkeit auswirken.
Bei Bauteilen aus gehärtetem Stahl erfordert die Oberflächenintegrität nach Hartdreh- oder Schleifvorgängen besondere Aufmerksamkeit. Titanlegierungen und Superlegierungen auf Nickelbasis bergen ihre ganz eigenen Risiken, die je nach Schnittbedingungen und der vorgesehenen Einsatzumgebung variieren. Bei Bauteilen, die zyklischen Belastungen, hohen Temperaturen oder wiederholtem Kontakt ausgesetzt sind, ist der Zustand der bearbeiteten Oberfläche ebenso entscheidend wie der gemessene Rauheitswert.
Der Zustand des Werkzeugs ist entscheidend für die Aufrechterhaltung der Oberflächenqualität. Verschleiß oder Ausbrüche an der Schneide können sichtbare Spuren auf dem Werkstück hinterlassen oder zu einer ungleichmäßigen Oberflächenstruktur führen. Durch die Gewährleistung eines stabilen Werkzeugeingriffs und die Verwendung geeigneter Bearbeitungsparameter lassen sich diese Risiken minimieren. Darüber hinaus verhindert eine effektive Werkzeugwegplanung abrupte Änderungen der Schnittrichtung oder des Eingriffszustands und schützt so die bearbeitete Oberfläche.
In manchen Fällen sind weitere Bearbeitungsschritte erforderlich. Je nach Zeichnungsvorgaben und Anwendungsanforderungen können Vorgänge wie Entgraten, Schleifen oder andere spezielle Endbearbeitungsverfahren zum Einsatz kommen, um die gewünschte Oberflächenbeschaffenheit zu erzielen. Diese Schritte sollten in den Gesamtfertigungsplan integriert werden und nicht als “Allheilmittel” für alle Arten von Oberflächenfehlern betrachtet werden.
Die Prüfverfahren sollten auf die jeweiligen Anforderungen abgestimmt sein. Während durch Messungen der Oberflächenrauheit die Einhaltung der Ra-Werte überprüft werden kann, erfordern anspruchsvollere Anwendungen unter Umständen zusätzliche Prüfungen oder eine Prozessvalidierung. Das jeweils anzuwendende Prüfverfahren hängt von den in den Zeichnungen festgelegten Anforderungen, den Materialeigenschaften und der vorgesehenen Funktion der Teile ab.
5. Das Gleichgewicht zwischen Bearbeitungseffizienz, Kosten und Prozessstabilität
Bei der Bearbeitung harter Werkstoffe besteht ein praktischer Zielkonflikt zwischen Produktionseffizienz und Prozesssicherheit. Eine Erhöhung der Schnittgeschwindigkeiten oder der Zerspanungsleistungen kann zwar die Zykluszeiten verkürzen, führt jedoch auch zu einem schnelleren Werkzeugverschleiß und erschwert die Kontrolle der Prozessbedingungen. Umgekehrt verlängern zu konservativ gewählte Bearbeitungsparameter die Zykluszeiten und erhöhen die Produktionskosten, ohne dass dadurch zwangsläufig eine signifikante Qualitätsverbesserung erzielt wird.
Der Werkzeugwechsel ist ein entscheidender Faktor für die Aufrechterhaltung dieses Gleichgewichts. Häufige Werkzeugwechsel verlängern die Stillstandzeiten und können zusätzliche Rüst- und Einstellarbeiten sowie Maßprüfungen erforderlich machen. Andererseits kann eine übermäßige Beanspruchung der Werkzeuge zu Maßinstabilität, Oberflächenfehlern oder sogar zur Ausschussproduktion führen. Die Festlegung einer soliden Strategie für den Werkzeugwechsel trägt dazu bei, unnötige Stillstandzeiten zu minimieren und gleichzeitig die mit einer abgenutzten Schneide verbundenen Risiken zu verringern.
Auch der Produktionsumfang beeinflusst die Bewertung der Bearbeitungseffizienz. Bei der Einzelstückfertigung besteht das Hauptziel in der Regel darin, sicherzustellen, dass das Bauteil die vorgesehene Geometrie aufweist, und die Machbarkeit des gewählten Verfahrens zu überprüfen. Im Gegensatz dazu gewinnen bei der Serienfertigung Faktoren wie die Konsistenz der Zykluszeiten, der Werkzeugverschleiß, die Prüfhäufigkeit und die Variabilität zwischen den einzelnen Bauteilen deutlich an Bedeutung.
Dieser Grundsatz gilt auch für die Qualitätsprüfung. Die Prüfung jedes einzelnen Merkmals nach jedem Arbeitsschritt ist nicht unbedingt der effizienteste Ansatz; sich jedoch ausschließlich auf eine Endkontrolle zu verlassen, könnte dazu führen, dass Prozessprobleme unentdeckt bleiben, bis eine ganze Produktcharge davon betroffen ist. Daher ist es unerlässlich, einen gut strukturierten Prüfplan zu entwickeln, der kritische Merkmale identifiziert und geeignete Prüfpunkte in den relevanten Produktionsphasen vorsieht.
Letztendlich ist die Prozessstabilität weitaus wertvoller als ein Bearbeitungsverfahren, das zwar die Zykluszeiten verkürzt, aber zu uneinheitlichen Ergebnissen führt. Vor dem Übergang zur Serienfertigung muss der Fertigungsprozess umfassend bewertet werden – unter Berücksichtigung des jeweiligen Werkstoffs, der Teilegeometrie, der Toleranzanforderungen und des geplanten Produktionsvolumens. Dadurch wird sichergestellt, dass die ausgewählten Werkzeuge und Bearbeitungsstrategien die Qualitätsstandards konsistent erfüllen können, ohne dass häufige Anpassungen oder Nacharbeiten erforderlich sind.
So wählen Sie die richtige CNC-Bearbeitungsstrategie für harte Werkstoffe aus
Die Auswahl einer Bearbeitungsstrategie beginnt mit dem Verständnis des tatsächlichen Zustands des Werkstoffs. Sich ausschließlich auf die Legierungssorte zu stützen, reicht oft nicht aus, um den Bearbeitungsaufwand einzuschätzen; Faktoren wie Werkstoffhärte, Wärmebehandlungszustand, Kaltverfestigungseigenschaften und thermische Eigenschaften beeinflussen die Wahl der Schneidwerkzeuge und die Festlegung der Bearbeitungsparameter.
Bei gehärtetem Stahl muss im Fertigungsplan berücksichtigt werden, ob die primären Zerspanungsvorgänge vor oder nach der Wärmebehandlung erfolgen sollen. Eine Bearbeitung vor der Wärmebehandlung erleichtert das Abtragen großer Materialmengen; die anschließende Wärmebehandlung kann jedoch zu Verformungen des Werkstücks führen, wodurch die endgültige Maßgenauigkeit beeinträchtigt werden könnte. In solchen Fällen kann eine Bearbeitung oder ein Schleifen des gehärteten Teils erforderlich sein, um die erforderlichen Maße für kritische Merkmale zu erreichen. Die optimale Bearbeitungsreihenfolge hängt von der Geometrie des Teils, den Härteanforderungen und den Endtoleranzen ab.
Titanlegierungen und Superlegierungen auf Nickelbasis erfordern eine gesonderte Bewertung. Ihre einzigartigen thermischen und mechanischen Eigenschaften stellen höhere Anforderungen an die Zerspanungswerkzeuge, weshalb die Werkzeugauswahl, die Kühlmethoden, die Spanabfuhr und die Bearbeitungsstabilität von besonderer Bedeutung sind. Bearbeitungsstrategien sollten auf die jeweilige Legierung zugeschnitten sein, anstatt für alle schwer zerspanbaren Metalle einen einheitlichen Ansatz zu verfolgen.
Neben der Bewertung der Werkstoffeigenschaften muss auch die Geometrie des Werkstücks berücksichtigt werden. Tiefe Hohlräume können den Zugang für das Werkzeug einschränken und den Spanabtransport behindern; dünnwandige Strukturen neigen unter den Schnittkräften zur Verformung; und schlanke Strukturen sind anfällig für Schwingungen. Bei komplexen gekrümmten Oberflächen können eine mehrachsige Bearbeitung oder sorgfältig geplante Werkzeugwege erforderlich sein, um einen gleichmäßigen, effektiven Schneidkontakt zu gewährleisten und so die beabsichtigte Geometrie zu erzielen.
Prüfpläne sollten vor Produktionsbeginn erstellt werden. Aus den Konstruktionszeichnungen müssen die Schlüsselmaße, geometrischen Toleranzen, Anforderungen an die Oberflächenqualität sowie etwaige spezifische Material- oder Nachbearbeitungsspezifikationen ermittelt werden. Dies hilft bei der Festlegung, welche Arbeitsschritte einer strengen Überwachung bedürfen, und definiert, wie das Endprodukt geprüft werden soll. Indem der Bearbeitungsprozess auf die spezifischen Anforderungen des Bauteils abgestimmt wird – anstatt sich ausschließlich auf die Werkstoffbezeichnung zu verlassen –, können Hersteller unnötiges Ausprobieren reduzieren und gleichzeitig eine klarere Grundlage für die Bewertung sowohl der Herstellbarkeit als auch der Produktionskonsistenz schaffen.
Worauf Sie bei einem Anbieter für die CNC-Bearbeitung harter Werkstoffe achten sollten
Bei der Auswahl eines Anbieters für die CNC-Bearbeitung harter Werkstoffe reicht es nicht aus, lediglich zu überprüfen, ob dieser über die entsprechenden Werkzeugmaschinen verfügt. Ein kompetenter Anbieter muss das komplexe Zusammenspiel zwischen Werkstoffeigenschaften, Bauteilgeometrie, Toleranzanforderungen und Produktionsvolumen verstehen – und in der Lage sein, daraus das optimale Fertigungsverfahren abzuleiten.
Erfahrung mit bestimmten Werkstoffen ist besonders entscheidend. So verfügt beispielsweise ein Zulieferer, der über umfassende Fachkenntnisse in der Bearbeitung von gehärtetem Stahl verfügt, nicht unbedingt über das gleiche Maß an Fachwissen bei der Bearbeitung von Titanlegierungen oder Nickelbasis-Superlegierungen. Ingenieure sollten in der Lage sein, ihre Bearbeitungsstrategie für ein bestimmtes Material darzulegen, die wichtigsten Prozessvariablen zu identifizieren, die besondere Aufmerksamkeit erfordern, und zu erläutern, wie sie kritische Maße und Anforderungen an die Oberflächenqualität überprüfen werden.
Ebenso entscheidend ist die Prozesssteuerung. Fundierte Entscheidungen hinsichtlich Schneidwerkzeugen, Spannverfahren, Bearbeitungsabläufen, der Verwaltung der Werkzeugstandzeit und der Prüfprotokolle sind unerlässlich, um gleichbleibende und zuverlässige Ergebnisse zu gewährleisten. Bei wiederkehrenden Produktionsläufen sollte der Lieferant zudem über robuste Verfahren verfügen, um Maßabweichungen zu überwachen und proaktive, rechtzeitige Korrekturmaßnahmen zu ergreifen, falls der Prozess beginnt, außerhalb der festgelegten Toleranzen zu driften.
Eine gründliche Abstimmung während der Zeichnungsprüfung trägt dazu bei, potenzielle Probleme bereits vor Beginn der Bearbeitung zu vermeiden. Merkmale wie tiefe Hohlräume, dünne Wände, enge Positionstoleranzen oder strenge Anforderungen an die Oberflächengüte können sich erheblich auf die Zykluszeiten, den Werkzeugbedarf und die Prüfplanung auswirken. Die Überprüfung dieser Details vor der Angebotserstellung trägt dazu bei, den Fertigungsansatz zu klären, und stellt sicher, dass alle Anforderungen, die einer weiteren Überprüfung bedürfen, identifiziert und berücksichtigt werden.
Maßgeschneiderte CNC-Bearbeitung von Hartwerkstoffen bei Xtmade
Xtmade bietet maßgeschneiderte CNC-Bearbeitungsdienstleistungen auf der Grundlage von Zeichnungen, CAD-Dateien, Mustern und technischen Spezifikationen, die uns von unseren Kunden zur Verfügung gestellt werden. Mit Sitz in Shenzhen, China, betreiben wir eine 120.000 Quadratfuß große Produktionsstätte, die für die Herstellung einer breiten Palette maßgeschneiderter Komponenten unter Verwendung verschiedener CNC-Bearbeitungsverfahren ausgestattet ist. Bei Projekten mit harten Werkstoffen oder solchen, die eine hohe Maßgenauigkeit erfordern, beginnt unser Fertigungsprozess mit einer gründlichen Bewertung des Kundenentwurfs – dabei werden Werkstoffe, geometrische Strukturen, Toleranzen und Prüfanforderungen analysiert. Diese Bewertung hilft uns, die optimale Bearbeitungsstrategie zu ermitteln und wichtige Fertigungsparameter zu klären, bevor die Produktion beginnt. Unsere Konstruktions- und Produktionsteams arbeiten eng mit den Kunden zusammen, um die Herstellbarkeit zu bewerten, Bearbeitungsabläufe zu planen und Maßprüfungen gemäß den vereinbarten technischen Spezifikationen durchzuführen. Ob bei der Prototypenentwicklung oder in der Serienfertigung – unser Ziel ist es stets, Komponenten herzustellen, die sich streng an die bestehenden Konstruktionen und technischen Anforderungen des Kunden halten.
Wenn Sie maßgefertigte CNC-bearbeitete Bauteile aus gehärtetem Stahl, Titanlegierungen, Superlegierungen auf Nickelbasis oder anderen anspruchsvollen Werkstoffen benötigen, senden Sie Ihre Zeichnung oder CAD-Datei an Xtmade, um eine Prüfung der Fertigungsmachbarkeit und ein Angebot zu erhalten.

