
Häufige Probleme und Lösungen bei der kundenspezifischen CNC-Bearbeitung
Maßgeschneiderte CNC-Bearbeitung Es ist zwar möglich, komplexe Bauteile mit präzisen Abmessungen herzustellen, doch um ein Bauteil richtig zu fertigen, gehört mehr dazu als nur die Ausführung eines Bearbeitungsprogramms. Probleme können auftreten, wenn eine Konstruktion schwer zu fertigen ist, sich ein Werkstoff anders verhält als erwartet oder das fertige Bauteil die Anforderungen an Maßhaltigkeit oder Oberflächenbeschaffenheit nicht erfüllt.
Manche Mängel sind sofort erkennbar, wie beispielsweise raue Oberflächen und Grate. Andere lassen sich schwerer feststellen. Ein Bauteil kann zwar auf den ersten Blick einwandfrei aussehen, passt aber bei der Montage nicht, oder ein Prototyp besteht die Prüfung, während spätere Produktionschargen Abweichungen bei den Maßen aufweisen.
Zu verstehen, warum diese Probleme auftreten, ist der erste Schritt zu ihrer Vermeidung. In vielen Fällen beginnt die Lösung bereits vor Beginn der Bearbeitung – mit einer genauen Prüfung der Konstruktion, des Werkstoffs, der Toleranzen und der technischen Anforderungen.
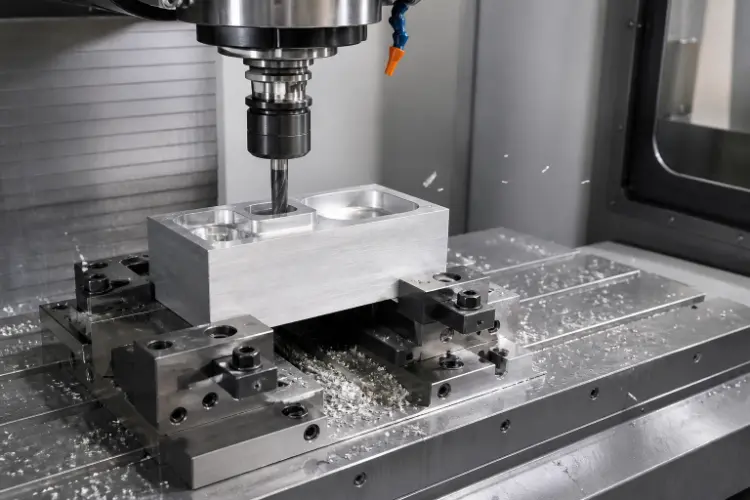
1. Maßfehler: Warum ein Teil nicht passt
Die Maßgenauigkeit ist einer der ersten Punkte, die zu berücksichtigen sind, wenn ein CNC-gefertigtes Bauteil nicht zu seinen Gegenstücken passt. Eine Bohrung kann geringfügig zu klein sein, eine Befestigungsfläche kann nicht richtig sitzen oder eine Welle lässt sich möglicherweise nicht in die vorgesehene Öffnung einschieben.
Diese Probleme bedeuten nicht immer, dass die Maschine nicht in der Lage ist, die erforderliche Genauigkeit zu erreichen. Werkzeugverschleiß, Schnittkräfte, Temperaturschwankungen, die Werkstückspannung und Materialverformungen können die endgültigen Maße beeinflussen. Selbst eine kleine Abweichung kann entscheidend sein, wenn zwei Bauteile mit begrenztem Spiel zusammenpassen müssen.
Der erste Schritt besteht darin, festzustellen, welche Abmessung tatsächlich das Problem verursacht. Eine Befestigungsbohrung, die für die Ausrichtung entscheidend ist, erfordert möglicherweise eine strengere Toleranz als eine Außenkante, die keinen Einfluss auf die Montage hat. Die Anwendung unnötig enger Toleranzen auf jedes Merkmal kann die Bearbeitungs- und Prüfkosten erhöhen, ohne die Leistung zu verbessern.
Eindeutige Konstruktionszeichnungen sind ebenso wichtig. Kritische Maße, Bezugspunkte und geometrische Toleranzen sollten verdeutlichen, wie das Bauteil funktionieren soll. Wenn eine Zeichnung Interpretationsspielraum lässt, kann es vorkommen, dass der Hersteller ein Bauteil fertigt, das zwar den angegebenen Maßen entspricht, aber dennoch nicht der Konstruktionsabsicht entspricht.
Bei kritischen Merkmalen können Maßkontrollen während der Bearbeitung dazu beitragen, Abweichungen zu erkennen, bevor die gesamte Charge fertiggestellt ist. Messschieber und Mikrometer eignen sich für viele Routinemessungen, während eine Koordinatenmessmaschine (CMM) bei komplexen Geometrien oder Beziehungen zwischen mehreren Merkmalen die richtige Wahl sein kann.
2. Schlechte Oberflächenqualität: Wenn die bearbeitete Oberfläche nicht glatt genug ist
Eine CNC-bearbeitete Oberfläche weist nicht automatisch dieselbe Oberflächenbeschaffenheit auf wie eine polierte oder beschichtete Oberfläche. Beim Fräsen und Drehen entstehen Werkzeugspuren, deren Aussehen vom Werkstoff, vom Schneidwerkzeug, von den Bearbeitungsparametern und vom Werkzeugweg abhängt.
Wenn die Oberfläche rauer aussieht als erwartet, kann dies an einer abgenutzten Schneide, übermäßigen Vibrationen, ungeeigneten Schnittbedingungen oder Spänen liegen, die den Schneidvorgang beeinträchtigen. Diese Probleme lassen sich manchmal durch eine Anpassung der Bearbeitungsstrategie beheben, anstatt einen weiteren Schlichtvorgang hinzuzufügen.
Die beabsichtigte Funktion der Oberfläche sollte als Leitfaden für die Lösung dienen. Eine nicht funktionale Außenfläche benötigt möglicherweise lediglich ein einheitliches, maschinell bearbeitetes Erscheinungsbild. Eine Dichtfläche, eine Gleitfläche oder eine Präzisionspassfläche erfordert hingegen unter Umständen eine wesentlich genauere Kontrolle der Oberflächenstruktur.
Diese Unterscheidung ist wichtig, da eine zusätzliche Oberflächenbehandlung nicht immer die beste Lösung ist. Beim Polieren kann Material abgetragen und die Abmessungen verändert werden, während das Eloxieren oder die Beschichtung die Oberflächenbeschaffenheit verändern und in manchen Fällen die Maßhaltigkeit beeinträchtigen können. Verfügt ein Bauteil über Bohrungen oder Passflächen mit engen Toleranzen, müssen diese Anforderungen vor der Auswahl eines Oberflächenbehandlungsverfahrens berücksichtigt werden.
Ein sinnvoller Ansatz besteht darin, die Oberflächenrauheit dort festzulegen, wo sie die Funktion beeinflusst, und die Anforderungen an das Erscheinungsbild separat zu beschreiben. Dies gibt dem Hersteller eine klarere Vorgabe, ohne dass jede Oberfläche unnötig nachbearbeitet werden muss.
3. Materialverformung: Warum sich ein Werkstück nach der Bearbeitung verformt
Dünne Wände, große ebene Flächen, tiefe Aussparungen und lange, schlanke Elemente lassen sich unter Umständen nur schwer bearbeiten, da sie unter den Schnittkräften möglicherweise nicht stabil bleiben. Ein Bauteil kann zudem seine Form verändern, nachdem es aus der Spannvorrichtung entnommen wurde, selbst wenn es während der Bearbeitung maßhaltig erschien.
Ein Grund dafür sind innere Spannungen im Werkstoff. Da bei der Bearbeitung Material abgetragen wird, verändert sich die Spannungsverteilung. Die verbleibende Struktur kann sich dadurch verbiegen oder verdrehen. Das Einspannen kann ein weiteres Problem verursachen: Wird ein dünnes Bauteil zu fest eingespannt, kann es sich während der Bearbeitung verformen und beim Lösen zurückspringen.
Aus diesem Grund lässt sich das Problem der Verformung nicht immer allein durch eine Erhöhung der Bearbeitungsgenauigkeit lösen. Die Ursache kann in der Steifigkeit des Bauteils, der abgetragenen Materialmenge oder der Art der Werkstückaufspannung liegen.
Ein Hersteller kann das Problem beheben, indem er die Bearbeitungsreihenfolge ändert, den Materialabtrag ausgleicht, die Spannvorrichtung anpasst oder gegebenenfalls einen Zwischenschritt zur Spannungsentlastung einfügt. Bei manchen Konstruktionen kann es erforderlich sein, die Wandstärke zu erhöhen oder nicht abgestützte Bauteile zu modifizieren, sofern die Änderung die Funktion des Bauteils nicht beeinträchtigt.
Auch die Prüfbedingungen spielen eine Rolle. Bei verformungsempfindlichen Bauteilen kann die Überprüfung der Maße nach dem Lösen der Klemmung und dem Erreichen einer stabilen Temperatur des Bauteils ein repräsentativeres Ergebnis liefern als die Messung, während es noch in der Vorrichtung gehalten wird.
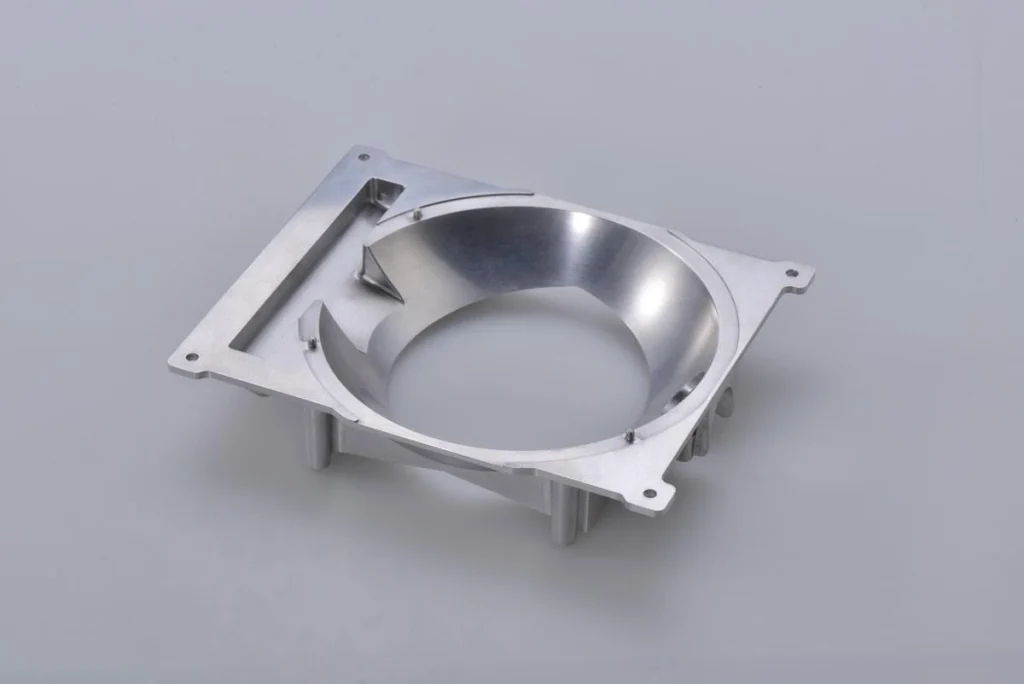
4. Grate und scharfe Kanten: Kleine Mängel, die zu Montageproblemen führen
Grate sind unerwünschte Materialüberstände, die nach der Bearbeitung an Bohrungen, Schlitzen und Kanten zurückbleiben. Sie mögen zwar unbedeutend erscheinen, können jedoch die Montage behindern, Passflächen zerkratzen, Dichtungen beschädigen oder scharfe Kanten bilden, deren Handhabung ein Sicherheitsrisiko darstellt.
Die Gratenbildung hängt zum Teil vom Werkstoff ab. Duktil Metalle können sich verbiegen oder verschmieren, wenn ein Schneidwerkzeug aus dem Werkstück austritt, anstatt sauber abzutrennen. Auch beim Durchbohren einer Oberfläche kann an der Durchbruchstelle, an der das Material nicht mehr vollständig abgestützt ist, ein Grat entstehen.
Die übliche Lösung besteht darin, die Schnittbedingungen zu verbessern und verbleibende Grate durch ein geeignetes Entgratungsverfahren zu entfernen. Je nach Bauteil kann dies manuelles Entgraten, Bürsten, Trommeln oder ein anderes Nachbearbeitungsverfahren beinhalten.
Das Entgraten erfordert jedoch Sorgfalt. Wenn zu viel Material entfernt wird, kann dies dazu führen, dass sich ein Loch vergrößert, ein Kantenradius verändert wird oder ein Merkmal beschädigt wird, dessen Maße genau eingehalten werden müssen. Eine allgemeine Anweisung zum Entfernen von Graten mag für eine einfache Halterung ausreichen, doch für ein Bauteil mit Dichtungskanten oder präzisen Passflächen sind möglicherweise spezifischere Anforderungen erforderlich.
Wenn bestimmte Kanten eine Fase oder einen Radius aufweisen müssen, ist es besser, diese Anforderungen in der Zeichnung zu kennzeichnen, als das Ergebnis vollständig der Interpretation zu überlassen.
5. Werkzeugverschleiß und -bruch: Wenn sich die Bearbeitungsqualität im Laufe der Zeit verändert
Schneidwerkzeuge nutzen sich beim Abtragen von Material allmählich ab. Dies ist ein normaler Vorgang bei der CNC-Bearbeitung, doch die Auswirkungen werden zum Problem, wenn der Verschleiß nicht früh genug erkannt wird.
Ein abgenutztes Werkzeug kann zu raueren Oberflächen führen, die Schnittkräfte erhöhen oder Maßabweichungen verursachen. Unter anspruchsvolleren Bedingungen kann die Schneide ausbrechen oder abbrechen, was möglicherweise zu einer Beschädigung des Werkstücks oder zu einer Unterbrechung der Produktion führen kann.
Die Verschleißrate hängt vom Werkstoff, der Werkzeuggeometrie, den Schnittparametern, den Kühlbedingungen und der Bearbeitungsstrategie ab. Aluminium, Edelstahl und Titan verhalten sich beispielsweise beim Zerspanen nicht identisch, sodass eine Werkzeugeinstellung, die für einen Werkstoff gut funktioniert, für einen anderen möglicherweise ungeeignet ist.
Die Lösung besteht nicht einfach darin, die Werkzeuge so oft wie möglich auszutauschen. Die Wahl der richtigen Werkzeuge, geeignete Schnittbedingungen, die Spanabfuhr sowie ein sinnvoller Austausch- oder Prüfplan tragen alle zu gleichbleibenden Ergebnissen bei. Bei tiefen Bohrungen und Taschen ist eine effektive Spanabfuhr besonders wichtig, da festsitzende Späne den Schneidvorgang beeinträchtigen und die Oberfläche beschädigen können.
Dies gewinnt insbesondere dann an Bedeutung, wenn vom Prototyp zur Serienfertigung übergegangen wird. Ein Prototyp kann fertiggestellt sein, bevor der Werkzeugverschleiß nennenswert wird, während bei einer größeren Charge der Hersteller über einen längeren Bearbeitungszyklus hinweg gleichbleibende Ergebnisse gewährleisten muss.
6. Materialauswahl: Wenn das gewählte Material neue Probleme verursacht
Ein Werkstoff kann die Festigkeitsanforderungen auf dem Papier erfüllen und dennoch für ein bestimmtes Bauteil eine schlechte Wahl sein. Er kann schwer zu bearbeiten, verformungsanfällig, teuer in der Beschaffung oder für die Betriebsumgebung ungeeignet sein.
Denken Sie an ein leichtes Gehäuse. Aluminium könnte eine sinnvolle Wahl sein, da es ein relativ geringes Gewicht mit guter Bearbeitbarkeit verbindet. Ein dünnwandiges Aluminiumgehäuse kann sich jedoch dennoch verformen, wenn seine Geometrie und die Bearbeitungsreihenfolge nicht sorgfältig berücksichtigt werden. Das Material allein garantiert noch kein erfolgreiches Ergebnis.
Edelstahl kann dort geeignet sein, wo Korrosionsbeständigkeit eine Rolle spielt, doch sein Bearbeitungsverhalten hängt von der Sorte und dem Zustand ab. Titan bietet ein hohes Festigkeits-Gewichts-Verhältnis, allerdings kann seine Bearbeitung anspruchsvoller sein. Kunststoffe bringen andere Herausforderungen mit sich, darunter Wärmeempfindlichkeit, Ausdehnung und Verformung unter Spannkraft.
Die Materialauswahl sollte daher von den tatsächlichen Anforderungen an das Bauteil ausgehen: Betriebsbelastungen, Temperatur, chemische Beanspruchung, Gewicht, Verschleiß und erwartete Lebensdauer. Neben diesen funktionalen Anforderungen sollten anschließend auch die Bearbeitbarkeit, die Verfügbarkeit und die Eignung für die Oberflächenbearbeitung berücksichtigt werden.
Es ist außerdem wichtig, die konkrete Werkstoffsorte anzugeben, anstatt sich lediglich auf eine allgemeine Kategorie zu beschränken. Wenn in einer Zeichnung eine bestimmte Legierung oder ein bestimmter Werkstoffzustand vorgeschrieben ist, kann die Verwendung einer anderen Sorte ohne vorherige Genehmigung sowohl die Leistungsfähigkeit als auch die Maßhaltigkeit beeinträchtigen.
7. Unvollständige Zeichnungen: Probleme, die bereits vor der Fertigung entstehen
Nicht alle Probleme bei der Bearbeitung haben ihren Ursprung in der Maschine. Manche entstehen bereits, wenn der Zulieferer eine Zeichnung erhält, in der das fertige Bauteil nicht vollständig definiert ist.
Ein 3D-Modell zeigt zwar die Geometrie, lässt jedoch Toleranzen, Oberflächenbehandlungen oder Materialspezifikationen möglicherweise außer Acht. Eine 2D-Zeichnung legt zwar die Maße fest, steht aber möglicherweise im Widerspruch zum CAD-Modell. In beiden Fällen muss der Hersteller entscheiden, wie er die Informationen interpretieren soll, oder den Vorgang unterbrechen und um Klarstellung bitten.
Diese Entscheidungen können sich sowohl auf das Angebot als auch auf das fertige Bauteil auswirken. Wenn ein Lieferant davon ausgeht, dass eine Oberfläche lediglich eine standardmäßige Bearbeitung erfordert, der Käufer jedoch eine polierte oder beschichtete Oberfläche erwartet, sind die erforderlichen zusätzlichen Arbeiten möglicherweise nicht im ursprünglichen Angebot enthalten.
Das gleiche Problem tritt auch bei der Prüfung auf. In einer Zeichnung kann ein kritisches Maß festgelegt sein, ohne dass der entsprechende Bezugspunkt oder die geometrische Beziehung erläutert wird. Unterschiedliche Messansätze können dann zu Unstimmigkeiten darüber führen, ob das Bauteil akzeptabel ist.
Bevor Sie ein Angebot anfordern, legen Sie bitte die aktuellste technische Zeichnung und, sofern verfügbar, das entsprechende CAD-Modell vor. Geben Sie das Material, die kritischen Toleranzen, die Oberflächenanforderungen, die Stückzahl und die Zeichnungsversion an. Wenn ein bestimmtes Merkmal die Passform oder die Leistung bestimmt, machen Sie diese Anforderung deutlich, anstatt zu erwarten, dass der Lieferant sie aus der Geometrie ableitet.
Eine kurze technische Klärung vor Produktionsbeginn ist in der Regel einfacher zu handhaben als eine Meinungsverschiedenheit, nachdem die Bauteile bereits gefertigt wurden.
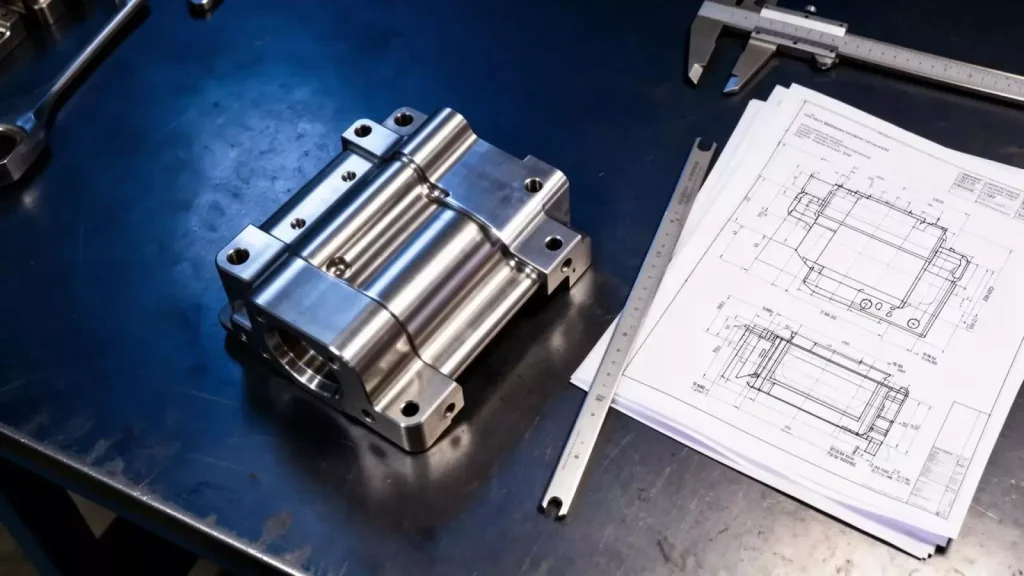
8. Hohe Bearbeitungskosten: Warum ein auf den ersten Blick einfach aussehendes Bauteil teuer sein kann
Die Kosten für die maßgeschneiderte CNC-Bearbeitung hängen davon ab, wie das Bauteil gefertigt werden muss, und nicht nur von seiner Größe oder seinem Gewicht.
Ein Bauteil mit tiefen Vertiefungen, schmalen Schlitzen, kleinen Innenradien oder schwierigem Werkzeugzugang erfordert unter Umständen Spezialwerkzeuge und längere Bearbeitungszyklen. Enge Toleranzen können zusätzliche Einrichtungsanpassungen und Prüfarbeiten erforderlich machen. Muss das Bauteil mehrmals neu positioniert werden, verursacht jede Neueinrichtung einen Zeitaufwand und birgt ein weiteres Risiko für Ausrichtungsfehler.
Auch die Materialauswahl spielt eine Rolle. Schwer zerspanbare Legierungen können den Werkzeugverschleiß und die Bearbeitungszeit erhöhen, während schwer beschaffbare Materialien zu Verzögerungen bei der Beschaffung und zu zusätzlichen Kosten führen können.
Eine der wirksamsten Methoden, um unnötige Kosten zu senken, besteht darin, die Konstruktion vor der Fertigung zu überprüfen. Ist beispielsweise eine Innenecke für ein gängiges Schneidwerkzeug zu klein, sind möglicherweise ein kleineres Werkzeug und zusätzlicher Bearbeitungsaufwand erforderlich. Lässt die Funktion des Bauteils einen größeren Radius zu, kann diese kleine Konstruktionsanpassung die Fertigung vereinfachen.
Toleranzanforderungen verdienen ebenfalls Beachtung. Ein Befestigungselement, das die Ausrichtung sicherstellt, erfordert möglicherweise tatsächlich eine enge Toleranz, während dies für eine Außenfläche nicht unbedingt der Fall sein muss. Die Lockerung einer nicht kritischen Toleranz kann den Fertigungsaufwand verringern, ohne die Funktion des Bauteils zu beeinträchtigen.
Geringe Bestellmengen bringen einen weiteren Aspekt mit sich. Programmierung, Einrichtung und Vorbereitung der Vorrichtungen erfordern auch dann noch Aufwand, wenn nur wenige Bauteile benötigt werden. Aus diesem Grund ist der niedrigste Stückpreis nicht immer das aussagekräftigste Vergleichskriterium, es sei denn, die Lieferanten geben Angebote für dieselbe Menge und dieselben technischen Anforderungen ab.
9. Produktionsverzögerungen: Warum die Lieferung länger dauert als erwartet
Die Bearbeitungszeit ist nur ein Teil eines Produktionsplans. Die Materialbeschaffung, technische Abklärungen, die Vorbereitung der Vorrichtungen, die Oberflächenbehandlung und die Endkontrolle können sich alle auf den Liefertermin auswirken.
Eine Verzögerung kann entstehen, wenn ein benötigtes Material nicht verfügbar ist, aber auch aufgrund einer ungeklärten Frage zur Zeichnung. Wenn die Bearbeitung beginnt, bevor eine entscheidende Spezifikation bestätigt ist, muss die Produktion möglicherweise unterbrochen werden, bis sich Käufer und Lieferant über die korrekte Auslegung geeinigt haben.
Späte Konstruktionsänderungen sind eine weitere häufige Ursache für Störungen. Eine Änderung der Bohrungsposition oder der Materialspezifikation nach Beginn der Bearbeitung kann ein überarbeitetes Programm, Ersatzmaterial oder zusätzlichen Arbeitsaufwand für bereits in Produktion befindliche Bauteile erfordern.
Der beste Weg, diese Risiken zu minimieren, besteht darin, wichtige technische Fragen frühzeitig zu klären und festzulegen, welche Zeichnungsversion für die Fertigung freigegeben wurde. Bei der Festlegung des Zeitplans sollten auch die Materialverfügbarkeit und die Folgebearbeitungsschritte berücksichtigt werden.
Bei einem neuen Entwurf kann ein Prototyp dazu beitragen, Probleme bei der Fertigung und Montage aufzudecken, bevor ein größerer Auftrag in die Produktion geht. Die Freigabe des Prototyps sollte jedoch die Anforderungen umfassen, die für die Produktion von Bedeutung sind, und nicht nur eine optische Überprüfung, ob das Bauteil korrekt aussieht.
Eine realistische Lieferzusage muss den gesamten Fertigungsablauf berücksichtigen, einschließlich der Arbeiten, die nach Abschluss des Schneidvorgangs an der CNC-Maschine erforderlich sind.
10. Qualitätsunterschiede zwischen Prototyp und Serienproduktion
Ein Prototyp mag zwar alle Anforderungen erfüllen, doch können später bei den Serienbauteilen Maßabweichungen oder Unterschiede in der Oberflächenbeschaffenheit auftreten. Dies kann passieren, wenn der Prototypenfertigungsprozess nicht ausreichend kontrolliert wird, um wiederholt die gleichen Ergebnisse zu erzielen.
Bei der Bearbeitung von Prototypen nimmt der Bediener möglicherweise häufige Anpassungen vor oder prüft jedes kritische Merkmal. In der Serienfertigung können Werkzeugverschleiß, Abweichungen bei der Werkstückspannung, Materialschwankungen und uneinheitliche Prüfverfahren die Ergebnisse beeinträchtigen, wenn der Prozess nicht ordnungsgemäß festgelegt wurde.
Der entscheidende Unterschied besteht darin, ob nachgewiesen wird, dass ein Bauteil hergestellt werden kann, oder ob gezeigt wird, dass es in gleichbleibender Qualität hergestellt werden kann.
Vor Produktionsbeginn sollten sich Lieferant und Abnehmer darüber einigen, welche Merkmale entscheidend sind, wie diese geprüft werden sollen und was als akzeptables Ergebnis gilt. Die entsprechenden Bearbeitungsprogramme, Einrichtungsdaten und Prüfprotokolle sollten kontrolliert werden, damit die Produktion nicht ausschließlich vom individuellen Ermessen abhängt.
Bei Projekten mit höheren Qualitätsanforderungen können Erstmusterprüfungen und Zwischenkontrollen dazu beitragen, Probleme zu erkennen, bevor sie sich auf eine größere Charge auswirken. Der Umfang der Prüfung sollte der Komplexität des Bauteils und den Folgen eines Ausfalls Rechnung tragen.
Sollte sich der Fertigungsprozess nach der Freigabe des Prototyps ändern, sollten die Auswirkungen auf Maße, Passgenauigkeit und Oberflächenqualität bewertet werden, anstatt davon auszugehen, dass die ursprünglichen Ergebnisse automatisch übernommen werden.
11. So beugen Sie Problemen bei der CNC-Bearbeitung vor, bevor Sie einen Auftrag erteilen
Die meisten der oben genannten Probleme lassen sich leichter vermeiden, wenn die Anforderungen an Konstruktion und Fertigung gemeinsam geprüft werden. Das bedeutet jedoch nicht, dass für jedes Projekt eine aufwendige Dokumentation erforderlich ist. Der Umfang der Vorbereitungsmaßnahmen sollte der jeweiligen Komponente und den damit verbundenen Risiken angemessen sein.
Bei einem einfachen Bauteil reichen möglicherweise eine vollständige Zeichnung, eine klar spezifizierte Werkstoffauswahl und grundlegende Maßvorgaben aus. Bei einem komplexen Bauteil mit eng anliegenden Passflächen, dünnen Wänden oder speziellen Oberflächenanforderungen lohnt sich eine detailliertere Prüfung der Herstellbarkeit.
Bevor Sie eine Angebotsanfrage versenden, überprüfen Sie bitte, ob die Zeichnung und das CAD-Modell derselben Version entsprechen. Stellen Sie sicher, dass Material, Toleranzen, Oberflächenbehandlung und die benötigte Menge eindeutig festgelegt sind. Ermitteln Sie alle Merkmale, die sich auf die Montage oder die Leistung auswirken, und geben Sie an, ob Prüfberichte oder Materialunterlagen erforderlich sind.
Sobald ein Prototyp vorliegt, überprüfen Sie die Abmessungen und die funktionale Passform, die am wichtigsten sind. Sollte das Bauteil versagen, stellen Sie vor der Vornahme von Änderungen fest, ob die Ursache im Entwurf, im Bearbeitungsprozess, im Werkstoff oder in der Auslegung der Anforderungen liegt. Andernfalls kann eine Korrektur in einem Bereich an anderer Stelle ein neues Problem verursachen.
Das gleiche Prinzip gilt auch beim Übergang in die Produktion. Legen Sie vor Beginn der Fertigung das genehmigte Design, die Abnahmekriterien und das Verfahren für den Umgang mit technischen Änderungen fest. Diese Entscheidungen bilden eine gemeinsame Grundlage für die Teams in den Bereichen Entwicklung, Einkauf, Qualitätssicherung und Produktion.
Fazit
Häufige Probleme bei der kundenspezifischen CNC-Bearbeitung lassen sich selten mit einer einzigen, allgemeingültigen Lösung beheben. Ein Maßfehler kann durch Werkzeugverschleiß oder die Werkstückspannung verursacht werden, während Verformungen mit Materialspannungen oder der Geometrie des Bauteils zusammenhängen können. Oberflächenfehler, unerwartete Kosten und Lieferverzögerungen können ebenfalls auf Entscheidungen zurückzuführen sein, die bereits vor Beginn der Bearbeitung getroffen wurden.
Der sinnvollste Ansatz besteht darin, die Ursache zu ermitteln, anstatt jedes Problem als ein Problem der Maschineneinstellung zu behandeln. Klare technische Zeichnungen, die richtige Wahl von Werkstoffen und Toleranzen, eine frühzeitige Überprüfung der Herstellbarkeit sowie konsequente Kontrollen tragen dazu bei, vermeidbare Fehler zu verhindern.
Für Ingenieure und Einkäufer kommt es darauf an, zu definieren, welche Funktion das Bauteil erfüllen muss, welche Anforderungen entscheidend sind und wie das Endergebnis überprüft wird. Wenn diese Erwartungen bereits vor Produktionsbeginn klar sind, wird es wesentlich einfacher, Bauteile herzustellen, die passgenau sind, die gewünschte Leistung erbringen und auch bei wiederholten Bestellungen eine gleichbleibende Qualität aufweisen.

