
Arten von Oberflächenbehandlungen für CNC-Bearbeitungswerkstoffe und wie man sie auswählt
Die Oberflächenbehandlung spielt bei der CNC-Bearbeitung eine wichtige Rolle, da sie die Korrosionsbeständigkeit, die Verschleißfestigkeit, das Aussehen und die Endmaße eines Bauteils beeinflusst. Die Wahl der richtigen Behandlung hängt vom Grundwerkstoff, der Betriebsumgebung, den funktionalen Anforderungen und den Maßtoleranzen ab.
Für Konstrukteure und Beschaffungsteams bedeutet die Wahl einer Oberflächenbehandlung, einen Kompromiss zwischen Leistung, Materialverträglichkeit, Herstellungskosten und den Anforderungen der Endmontage zu finden.
Was versteht man unter Oberflächenbeschaffenheiten bei der CNC-Bearbeitung?
Oberflächenbearbeitungsverfahren in der CNC-Bearbeitung sind Verfahren, die bei bearbeiteten Bauteilen angewendet werden, um deren Oberflächenstruktur, Aussehen oder funktionale Eigenschaften zu verändern. Einige Verfahren dienen dazu, Grate und Bearbeitungsspuren zu entfernen, während andere eine Schutzschicht aufbringen oder die Oberfläche des Materials chemisch verändern.
Zur mechanischen Oberflächenbearbeitung gehören Entgraten, Perlstrahlen, Bürsten und Polieren. Diese Verfahren können das Erscheinungsbild verbessern, scharfe Kanten entfernen oder eine gleichmäßigere Struktur erzeugen.
Zu den chemischen und elektrochemischen Behandlungen zählen das Eloxieren, die Passivierung, das Elektropolieren und die chemische Konversionsbeschichtung. Je nach Werkstoff und Verfahren können sie die Korrosionsbeständigkeit, die Oberflächenreinheit oder andere funktionale Eigenschaften verbessern.
Galvanische und Beschichtungsverfahren wie chemische Vernickelung, Verzinkung, Pulverbeschichtung und Nasslackierung versehen das Bauteil mit einer Schicht oder einer Schutzbeschichtung. Sie können je nach Bedarf zum Korrosionsschutz, zur Verbesserung der Verschleißfestigkeit, aus optischen Gründen oder aufgrund elektrischer Anforderungen ausgewählt werden.
Diese Verfahren dienen unterschiedlichen Zwecken. Eine Oberflächenbehandlung, die für ein dekoratives Aluminiumgehäuse geeignet ist, ist möglicherweise nicht für ein mit Flüssigkeiten in Berührung kommendes Bauteil aus Edelstahl oder eine Präzisionswelle aus Stahl geeignet.
Gängige Arten der Oberflächenbehandlung für CNC-bearbeitete Teile
Bearbeitungsoberfläche
Eine „As-Machined“-Oberfläche ist der Oberflächenzustand, der direkt durch die CNC-Bearbeitung ohne zusätzlichen Endbearbeitungsprozess entsteht. Ihr Aussehen und ihre Rauheit hängen vom Schneidwerkzeug, der Vorschubgeschwindigkeit, den Schnittbedingungen, den Materialeigenschaften und der Bearbeitungsstrategie ab.
Diese Oberflächenbeschaffenheit eignet sich für Prototypen, interne mechanische Bauteile, Vorrichtungen und andere Teile, bei denen die natürliche Bearbeitungsstruktur akzeptabel ist. Sie kann auch für Präzisionsmerkmale geeignet sein, bei denen eine zusätzliche Beschichtung nicht erforderlich oder unerwünscht ist.
Der Hauptvorteil liegt in der Kosteneffizienz, da kein separater Nachbearbeitungsschritt erforderlich ist. Allerdings können Werkzeugspuren sichtbar bleiben, und die unbehandelte Oberfläche bietet möglicherweise keinen ausreichenden Korrosions- oder Verschleißschutz für anspruchsvolle Anwendungen.
Perlstrahlen
Beim Perlstrahlen werden kleine Strahlmittelpartikel gegen die Oberfläche eines Bauteils geschleudert, um eine gleichmäßige, matte Struktur zu erzeugen. Dadurch lässt sich der optische Kontrast von Bearbeitungsspuren verringern und das Erscheinungsbild der Bauteile vereinheitlichen.
Dieses Verfahren wird häufig bei Aluminiumgehäusen, Elektronikgehäusen, Bauteilen für Konsumgüter und anderen Teilen angewendet, bei denen ein einheitliches Erscheinungsbild wichtig ist. Es kann auch vor dem Eloxieren zur Vorbereitung der Oberfläche eingesetzt werden.
Das Perlstrahlen bietet nicht automatisch Korrosionsschutz. Es kann die Oberflächenstruktur von Präzisionselementen beeinträchtigen, sodass Gewinde, Dichtflächen und Passflächen während der Bearbeitung möglicherweise geschützt werden müssen.
Entgraten und Trommeln
Beim Entgraten werden scharfe Kanten und durch die Bearbeitung entstandene Materialreste entfernt. Beim Trommeln werden mehrere Bauteile mithilfe von Schleifmitteln und kontrollierten Bewegungen bearbeitet, wodurch sich dieses Verfahren für bestimmte Kleinteile eignet, die in Chargen hergestellt werden.
Diese Verfahren eignen sich für Halterungen, Verbindungselemente, Gehäuse, Befestigungselemente und Bauteile, die eine sichere Handhabung oder eine zuverlässige Montage erfordern. Grate können das Zusammenfügen von Teilen beeinträchtigen, Dichtungen beschädigen oder Fremdkörper in mechanische Systeme gelangen lassen.
Der Bearbeitungsprozess muss auf die Geometrie des Bauteils abgestimmt sein. Übermäßiges Entgraten oder Trommeln kann Kanten abrunden oder kleine Merkmale verändern; daher sollten kritische Maße und Kantenanforderungen vor der Bearbeitung festgelegt werden.
Bürsten und Polieren
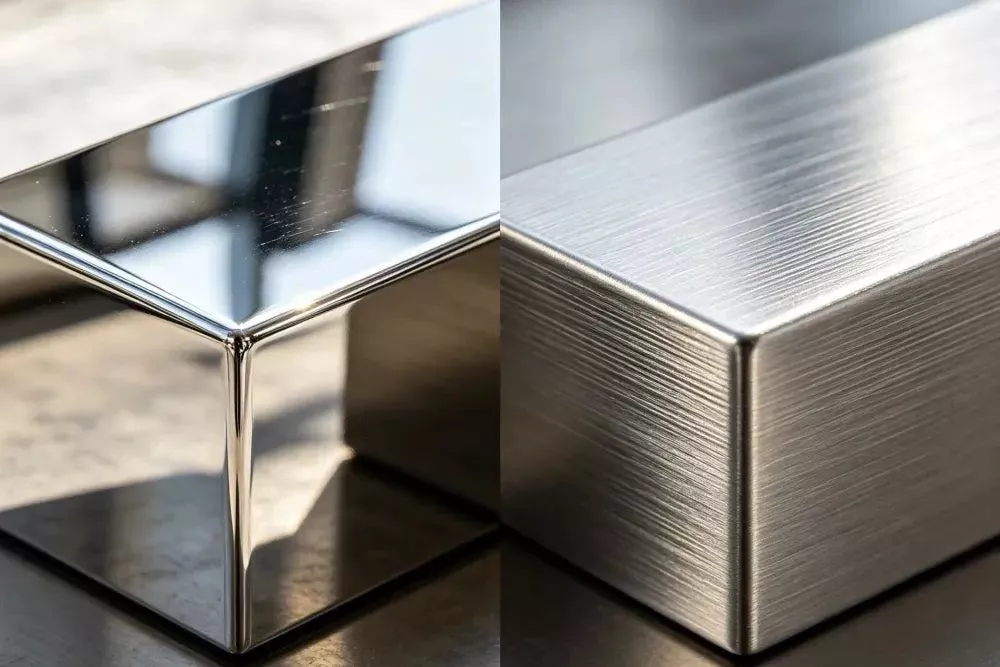
Durch das Bürsten entsteht eine gerichtete Oberflächenstruktur, während das Polieren Oberflächenunregelmäßigkeiten verringert und zu einem glatteren, glänzenderen Erscheinungsbild führen kann. Das Ergebnis hängt vom Material, dem ursprünglichen Zustand der Oberfläche, der Schleifmethode und der gewünschten Oberflächenbeschaffenheit ab.
Diese Verfahren werden häufig bei Edelstahlplatten, Aluminiumgehäusen, sichtbaren mechanischen Bauteilen und dekorativen Oberflächen eingesetzt. Das Polieren kann zudem die Reinigungsfreundlichkeit verbessern, wenn die Anwendung eine geringere Oberflächenrauheit erfordert.
Eine optisch glatte Oberfläche erfüllt nicht automatisch die festgelegten Anforderungen an Rauheit oder Sauberkeit. In medizinischen, labortechnischen und hochreinen Anwendungsbereichen können definierte Oberflächenparameter und Prüfkriterien erforderlich sein.
Eloxieren
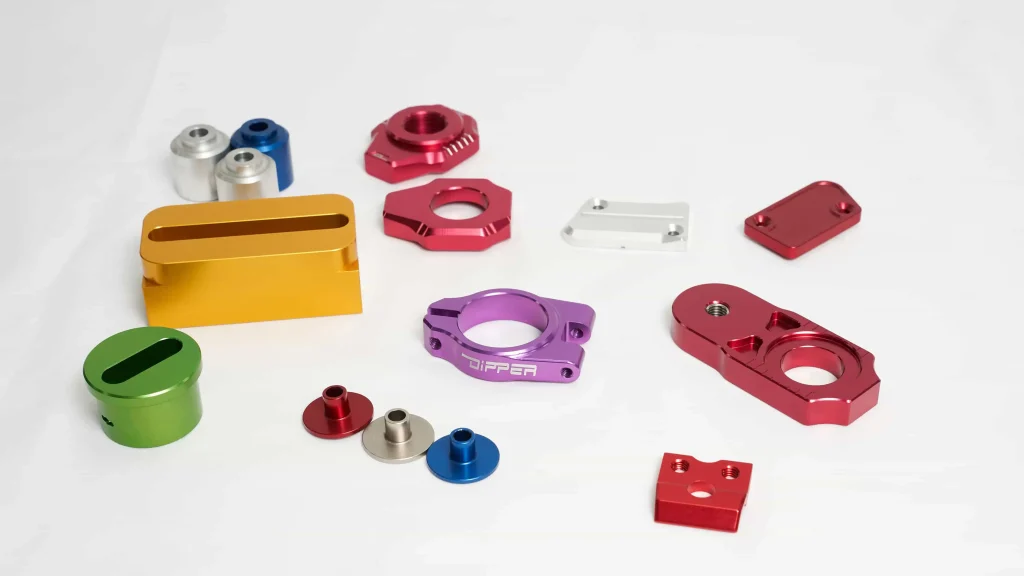
Das Eloxieren ist ein elektrochemischer Prozess, der üblicherweise bei Aluminium und bestimmten Aluminiumlegierungen angewendet wird. Dabei bildet sich eine Oxidschicht, die die Korrosionsbeständigkeit verbessern und als Grundlage für die Färbung dienen kann. Je nach Verfahren kann dadurch auch die Verschleißfestigkeit verbessert werden.
Die Typ-II-Eloxierung wird üblicherweise für den allgemeinen Korrosionsschutz und für dekorative Oberflächenbehandlungen gewählt. Bei der Typ-III-Eloxierung, die oft auch als Hartbeschichtung bezeichnet wird, entsteht eine dickere, härtere Oxidschicht für Anwendungen, die eine höhere Verschleißfestigkeit erfordern.
Das Eloxieren findet breite Anwendung bei Elektronikgehäusen, Präzisionshalterungen, mechanischen Gehäusen und anderen Aluminiumkomponenten.
Die Maßänderung ist ein wichtiger Aspekt. Die Oxidschicht wächst zum Teil in das Substrat hinein und zum Teil von der ursprünglichen Oberfläche nach außen. Der Effekt hängt von der Legierung und den Prozessspezifikationen ab, daher müssen kritische Bohrungen, Gewinde, Lagersitze und Passflächen berücksichtigt werden, bevor die Bearbeitung und Endbearbeitung endgültig festgelegt werden.
Chemische Vernickelung
Bei der chemischen Vernickelung wird eine Beschichtung auf Nickelbasis durch einen chemischen Prozess und nicht durch einen von außen angelegten elektrischen Strom aufgebracht. Wenn das Bauteil ordnungsgemäß vorbereitet und der Prozess kontrolliert wird, lässt sich eine relativ gleichmäßige Beschichtung auch bei komplexen Geometrien erzielen.
Je nach Beschichtungsspezifikation kann chemisches Nickel die Korrosionsbeständigkeit, die Oberflächenhärte und die Verschleißfestigkeit verbessern. Es wird für präzisionsgefertigte mechanische Bauteile und Teile von Industrieanlagen verwendet, die anspruchsvollen Betriebsbedingungen ausgesetzt sind.
Die Schichtdicke, der Phosphorgehalt, das Substratmaterial und etwaige erforderliche Wärmebehandlungen beeinflussen die endgültigen Eigenschaften. Da durch die Beschichtung Material auf die Oberfläche aufgebracht wird, müssen bei Präzisionspassungen Maßtoleranzen berücksichtigt werden.
Galvanotechnik
Bei der Galvanisierung wird mithilfe von elektrischem Strom eine Metallbeschichtung auf ein leitfähiges Substrat aufgebracht. Zu den gängigen Verfahren zählen die Zink-, Nickel-, Chrom- und Kupferbeschichtung, die jeweils unterschiedlichen funktionalen oder optischen Anforderungen gerecht werden.
Zum Korrosionsschutz werden geeignete Stahlbauteile häufig verzinkt. Die Vernickelung kann funktionale und dekorative Vorteile bieten, während die Verkupferung für elektrische, thermische oder spezielle Fertigungsanwendungen gewählt werden kann.
Die Wahl der geeigneten Beschichtung hängt vom Grundmetall, den Einsatzbedingungen, der Beschichtungsdicke und den Leistungsanforderungen ab. Bei hochfesten Stählen können bestimmte Galvanisierungsverfahren das Risiko einer Wasserstoffversprödung mit sich bringen, weshalb geeignete Prozesskontrollen von großer Bedeutung sind.
Chemische Umwandlungsbeschichtung
Bei einer chemischen Konversionsbeschichtung wird eine Metalloberfläche durch eine chemische Reaktion verändert. Die Chromat-Konversionsbeschichtung ist ein Beispiel hierfür, das je nach Prozessspezifikation auf Aluminium und anderen geeigneten Metallen angewendet wird.
Diese Beschichtungen können Korrosionsschutz bieten und als Grundierung für Lackierungen dienen. Bestimmte Konversionsbeschichtungen können auch dort nützlich sein, wo die elektrische Kontaktleistung erhalten bleiben muss, wobei die Leitfähigkeit von der jeweiligen Beschichtung und der Art der Anwendung abhängt.
Bei der Festlegung einer Konversionsbeschichtung müssen die Materialverträglichkeit und die Umweltanforderungen berücksichtigt werden. Verschiedene Formulierungen weisen unterschiedliche Eigenschaften und Einschränkungen auf, daher sollte in der erforderlichen Spezifikation das zulässige Verfahren angegeben werden.
Passivierung
Edelstahl wird üblicherweise passiviert, um freies Eisen und bestimmte Oberflächenverunreinigungen zu entfernen. Dies fördert die Bildung und Wirksamkeit der natürlich entstehenden passiven Oxidschicht, die dazu beiträgt, dass Edelstahl korrosionsbeständig ist.
Die Passivierung ist für Edelstahlkomponenten von Bedeutung, die in medizinischen Geräten, Maschinen der Lebensmittelverarbeitung, Laborgeräten und industriellen Anlagen zum Einsatz kommen, bei denen der Korrosionsschutz eine wichtige Rolle spielt.
Im Gegensatz zur Galvanisierung entsteht bei der Passivierung in der Regel keine dicke Beschichtung. Außerdem werden dabei nicht alle Bearbeitungsspuren entfernt. Wenn ein Bauteil sowohl Korrosionsschutz als auch eine glattere Oberfläche erfordert, muss möglicherweise separat eine Elektropolierung oder ein anderer Nachbearbeitungsschritt in Betracht gezogen werden.
Elektropolieren
Beim Elektropolieren wird durch einen elektrochemischen Prozess eine kontrollierte Materialmenge von einer leitfähigen Metalloberfläche abgetragen. Dadurch lassen sich Oberflächenunregelmäßigkeiten verringern, die Glätte verbessern und bestimmte Oberflächenverunreinigungen entfernen.
Dieses Verfahren kommt in der Regel bei Edelstahlkomponenten zum Einsatz, bei denen eine verbesserte Reinigbarkeit, eine geringere Oberflächenrauheit oder eine kontrollierte Oberflächenbeschaffenheit erforderlich ist. Es kann in Laborgeräten, Fluidhandhabungssystemen und anderen Anwendungen mit hohen Anforderungen an die Oberflächenbeschaffenheit eingesetzt werden.
Da beim Elektropolieren Material abgetragen wird, kann dies Auswirkungen auf Maße, Kanten und kleine Details haben. Kritische Toleranzen sollten vor der Auswahl des Verfahrens überprüft werden, insbesondere bei dünnen Bereichen und präzisen Passflächen.
Pulverbeschichtung und Nasslackierung
Bei der Pulverbeschichtung wird ein trockenes Beschichtungsmaterial aufgetragen, das ausgehärtet wird und so eine durchgehende Oberfläche bildet. Beim Nasslackieren wird eine flüssige Beschichtung aufgetragen, die auf dem Bauteil trocknet oder aushärtet. Beide Verfahren bieten eine Vielzahl von Farboptionen und schützen geeignete Untergründe vor Umwelteinflüssen.
Diese Oberflächenbehandlungen werden üblicherweise für Gerätegehäuse, Abdeckungen, Halterungen und äußere Bauteile verwendet. Das Beschichtungssystem sollte entsprechend dem Untergrund, den Einsatzbedingungen, dem gewünschten Erscheinungsbild und der erwarteten Lebensdauer ausgewählt werden.
Die Beschichtungsdicke kann sich auf Montageabstände, Gewinde, die elektrische Erdung und den thermischen Kontakt auswirken. Kritische Schnittstellen müssen unter Umständen abgeklebt werden, und eine ordnungsgemäße Oberflächenvorbereitung ist wichtig für die Haftung und die langfristige Leistungsfähigkeit.
Schwarzoxid
Schwarzoxid ist eine Umwandlungsbehandlung, die üblicherweise bei geeigneten Eisenwerkstoffen angewendet wird. Sie führt zu einer dunklen Oberfläche, wobei im Vergleich zu vielen aufgebrachten Beschichtungen nur eine relativ geringe Maßzunahme auftritt.
Es wird für Werkzeuge, Befestigungselemente, Vorrichtungen und bestimmte mechanische Bauteile verwendet, bei denen ein schwarzes Erscheinungsbild erwünscht ist. Je nach Verfahren können Öl oder Dichtmittel zugesetzt werden, um den Korrosionsschutz zu verbessern.
Schwarzoxidierung allein ist in der Regel nicht die beste Wahl für Bauteile, die extremen Außen-, Meeres- oder chemischen Umgebungsbedingungen ausgesetzt sind. Die Behandlung sollte anhand der tatsächlichen Betriebsbedingungen bewertet werden und nicht allein aufgrund ihres Aussehens ausgewählt werden.
So wählen Sie die richtige Oberflächenbehandlung für Materialien in der CNC-Bearbeitung aus
Die Auswahl einer Oberflächenbehandlung richtet sich in erster Linie nach den funktionalen Anforderungen des Bauteils. Ein dekoratives Aluminiumgehäuse, ein mit Flüssigkeiten in Berührung kommendes Bauteil aus Edelstahl und eine Präzisionswelle aus Stahl erfordern unter Umständen völlig unterschiedliche Verfahren.
Definition der primären funktionalen Anforderung
Zunächst muss festgelegt werden, welche Anforderungen die Behandlung erfüllen muss. Zu den gängigen Anforderungen zählen Korrosionsbeständigkeit, Verschleißfestigkeit, Härte, Optik, elektrische Leitfähigkeit, Reinigungsfähigkeit und eine geringere Oberflächenrauheit.
Bei der Korrosionsbeständigkeit sind das Grundmaterial, die Feuchtigkeitsbelastung, Chemikalien und die voraussichtliche Lebensdauer zu berücksichtigen. Bei der Verschleißfestigkeit sind die Kontaktbedingungen, die Reibung, die Belastung und die Bewegung zwischen den Oberflächen zu prüfen. Beim Erscheinungsbild sind Farbe, Glanz, Textur und Gleichmäßigkeit über verschiedene Produktionschargen hinweg zu berücksichtigen.
Besondere Aufmerksamkeit muss den elektrischen Anforderungen gewidmet werden. Manche Beschichtungen verändern die Oberflächenleitfähigkeit oder den elektrischen Kontaktwiderstand. Bauteile, die eine Erdung oder einen leitfähigen Kontakt erfordern, benötigen unter Umständen bestimmte unbehandelte Bereiche oder eine speziell ausgewählte Oberflächenbehandlung.
Die Behandlung auf das Grundmaterial abstimmen
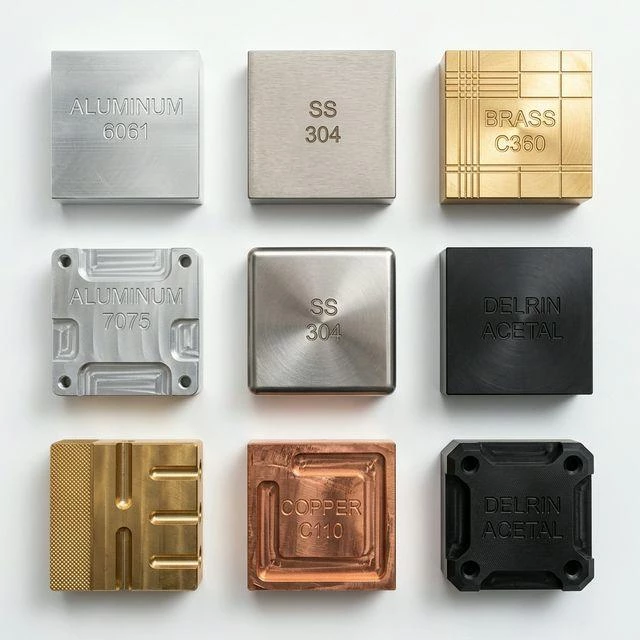
Die Materialverträglichkeit ist von entscheidender Bedeutung, da dieselbe Behandlung nicht bei jedem Metall oder Kunststoff zum gleichen Ergebnis führt.
Aluminium: Das Eloxieren wird häufig eingesetzt, wenn Korrosionsbeständigkeit, Oberflächenbeständigkeit oder ein bestimmtes Erscheinungsbild erforderlich sind. Vor dem Eloxieren kann ein Perlstrahlverfahren angewendet werden, um eine gleichmäßige Oberflächenstruktur zu erzielen. Eine chemische Konversionsbeschichtung kann für Anwendungen geeignet sein, bei denen andere elektrische oder beschichtungstechnische Anforderungen gelten.
Edelstahl: Zur Verbesserung der Korrosionsbeständigkeit wird häufig eine Passivierung eingesetzt. Wenn eine glattere Oberfläche oder eine bessere Reinigungsfähigkeit erforderlich ist, kann sich ein Elektropolieren anbieten. Die Wahl hängt von der Stahlsorte und der Einsatzumgebung ab.
Kohlenstoffstahl und legierter Stahl: Je nach Korrosionsbelastung, Verschleiß, Maßanforderungen und Einsatzbedingungen können Verzinkung, chemische Vernickelung, Schwarzoxidierung, Lackierung und andere geeignete Oberflächenbehandlungen in Betracht gezogen werden.
Kupfer und Kupferlegierungen: Polieren, Beschichten und andere Behandlungen können je nach elektrischer Leitfähigkeit, Oxidationsbeständigkeit, Aussehen und Kontaktanforderungen ausgewählt werden.
Technische Kunststoffe: Die meisten herkömmlichen Metallbearbeitungsverfahren, darunter auch das Eloxieren, sind für Kunststoffe nicht geeignet. Je nach Polymer und Anwendungsbereich können Entgraten, Polieren, Strukturieren, Lackieren oder spezielle Beschichtungsverfahren besser geeignet sein.
Die genaue Legierungs- oder Polymersorte sollte vor Abschluss des Endbearbeitungsprozesses bestätigt werden.
Die Betriebsumgebung bewerten
Die Einsatzumgebung hat einen starken Einfluss auf die Leistungsfähigkeit der Behandlung. Eine Komponente für den Innenbereich, die nur in begrenztem Maße Feuchtigkeit ausgesetzt ist, benötigt möglicherweise weniger Schutz als eine Komponente für den Außenbereich, die Regen, Temperaturwechseln, UV-Strahlung oder industriellen Verunreinigungen ausgesetzt ist.
Bei Anwendungen im Meeres- und Küstenbereich muss der Chloridbelastung besondere Aufmerksamkeit geschenkt werden. Bauteile, die Reinigungsmitteln, Ölen, Lösungsmitteln oder anderen Chemikalien ausgesetzt sind, benötigen eine mit diesen Substanzen verträgliche Behandlung. Auch bei Hochtemperaturanwendungen sind Beschichtungen und Oberflächenbehandlungen erforderlich, die den zu erwartenden thermischen Bedingungen standhalten.
Wenn die Korrosionsbeständigkeit von entscheidender Bedeutung ist, sollten Sie die entsprechende Prüfmethode und die Abnahmekriterien angeben, anstatt sich auf allgemeine Beschreibungen wie “korrosionsbeständig” zu verlassen.”
Berücksichtigung von Maßtoleranzen
Oberflächenbehandlungen können die Endmaße eines CNC-gefertigten Bauteils verändern. Durch Galvanisieren und Lackieren wird Material hinzugefügt, während durch Polieren und Elektropolieren Material abgetragen werden kann. Auch das Eloxieren verändert die Oberflächenmaße durch das Wachstum einer Oxidschicht.
Bevor Sie sich für eine Oberflächenbehandlung entscheiden, sollten Sie kritische Merkmale wie Lagersitze, Gewindebohrungen, Dichtflächen, Wellendurchmesser, Passflächen und Presspassungen identifizieren. Einige Bereiche müssen möglicherweise abgeklebt werden, während bei anderen Bearbeitungszugaben erforderlich sind, um die Auswirkungen der Behandlung auszugleichen.
Aus den Zeichnungen sollte hervorgehen, ob die Maße vor oder nach der Endbearbeitung gelten. Bei Präzisionsteilen sollte der endgültige Abnahmezustand eindeutig angegeben werden, damit das fertige Bauteil die Montageanforderungen erfüllt.
Leistung, Optik und Kosten in Einklang bringen
Eine komplexere Bearbeitung ist nicht unbedingt für jede Komponente die bessere Lösung. Zusätzliche Verfahren können die Kosten, die Durchlaufzeit und den Prüfungsaufwand erhöhen, ohne dass dadurch nennenswerte funktionale Vorteile entstehen.
Berücksichtigen Sie beim Vergleich verschiedener Oberflächenbehandlungen die Kosten für die Oberflächenbehandlung, die Anforderungen an die Vorbehandlung, das Abdecken, die Losgröße, die Auswirkungen auf die Abmessungen, den Prüfbedarf und die erwartete Lebensdauer. Eine kostengünstige Oberflächenbehandlung kann für einen Prototyp oder ein internes Bauteil geeignet sein, während eine widerstandsfähigere Behandlung für Teile, die in korrosiven oder abrasiven Umgebungen eingesetzt werden, gerechtfertigt sein kann.
Das Ziel besteht darin, eine Oberflächenbehandlung auszuwählen, die den tatsächlichen Anforderungen entspricht, ohne unnötige Bearbeitungsschritte hinzuzufügen.
Oberflächenrauheit im Vergleich zur Oberflächenbehandlung
Oberflächenrauheit und Oberflächenbehandlung sind zwar miteinander verbundene, aber dennoch unterschiedliche Spezifikationen.
Die Oberflächenrauheit beschreibt die Beschaffenheit einer Oberfläche und wird üblicherweise anhand von Parametern wie Ra oder Rz gemessen. Sie kann durch die Werkzeuggeometrie, die Vorschubgeschwindigkeit, die Bearbeitungsstrategie, das Schleifen und das Polieren beeinflusst werden.
Unter Oberflächenbehandlung versteht man ein Verfahren, das auf die Oberfläche angewendet wird, wie beispielsweise Eloxieren, Passivieren, Galvanisieren, Konversionsbeschichtung oder Lackieren.
Ein Bauteil kann einen vorgegebenen Rauheitswert erfüllen, ohne dass es zusätzlich beschichtet werden muss. Umgekehrt kann ein beschichtetes Bauteil zwar die gewünschte Farbe aufweisen, aber den geforderten Rauheitswert oder die Maßtoleranz nicht erfüllen.
Wenn beide Eigenschaften von Bedeutung sind, geben Sie diese separat an. So kann beispielsweise in einer Zeichnung eine Anforderung an die Oberflächenrauheit für eine Funktionsfläche definiert werden, während für die freiliegenden Oberflächen des Bauteils eine Eloxierung vorgeschrieben wird. Dies verringert Unklarheiten bei der Fertigung und Prüfung.
Häufige Fehler bei der Festlegung von CNC-Oberflächenbeschaffenheiten
Ein häufiger Fehler ist es, eine Behandlung ausschließlich aufgrund ihres Aussehens auszuwählen. Eine schwarze, silberne oder polierte Oberfläche gewährleistet nicht automatisch die erforderliche Korrosionsbeständigkeit, Verschleißfestigkeit oder die elektrischen Eigenschaften.
Ein weiterer Punkt ist das Ignorieren von Maßänderungen. Selbst eine relativ dünne Beschichtung kann kleine Bohrungen, Gewinde, Presspassungen und Präzisionspositionierungsmerkmale beeinträchtigen.
Auch die Materialverträglichkeit spielt eine wichtige Rolle. Ein Verfahren, das bei einer Legierung gute Ergebnisse liefert, kann bei einer anderen zu abweichenden Ergebnissen führen; daher sollte die genaue Materialgüte in der Spezifikation angegeben werden.
Schließlich können vage Angaben in Zeichnungen zu uneinheitlichen Ergebnissen führen. Begriffe wie “glatt”, “hochwertig” oder “korrosionsbeständig” können von verschiedenen Lieferanten unterschiedlich ausgelegt werden. Geben Sie nach Möglichkeit die Art der Behandlung, die geltende Norm, die Anforderungen an die Schichtdicke oder Rauheit, die abzudeckenden Bereiche sowie die Prüfkriterien an.
Welche Angaben sollten Sie bei der Anforderung eines Angebots für die CNC-Bearbeitung machen?
Um die Anforderungen an die Oberflächenbehandlung genau zu bewerten, fügen Sie Ihrer CNC-Bearbeitungszeichnung bitte die folgenden Informationen bei:
- Material: Genaue Legierungs- oder Polymertypbezeichnung und geltende Werkstoffnorm.
- Oberflächenbehandlung: Erforderliches Verfahren oder zulässige Alternativen, sofern bekannt.
- Funktionale Anforderungen: Korrosionsbeständigkeit, Verschleißfestigkeit, Optik, Leitfähigkeit oder Reinigungsfreundlichkeit.
- Maßanforderungen: Kritische Toleranzen und Maße, die nach der Endbearbeitung eingehalten werden müssen.
- Oberflächenangaben: Erforderliche Ra- oder Rz-Werte, Schichtdicke, Farbe oder Oberflächenstruktur.
- Vorschriften zum Tragen von Masken: Gewinde, elektrische Kontakte, Dichtflächen, Lagersitze oder andere Bereiche, die unbehandelt bleiben müssen.
- Prüfvorschriften: Geltende Normen, Prüfverfahren, Zertifikate oder Prüfberichte.
- Produktionsmenge: Anforderungen an Prototypen, Kleinserien oder Serienfertigung.
Falls die geeignete Behandlung noch nicht festgelegt wurde, geben Sie bitte zusammen mit der Zeichnung den vorgesehenen Einsatzzweck und die Betriebsumgebung an. Diese Angaben helfen dabei, zu klären, welche Verfahren mit der bestehenden Konstruktion vereinbar sind.
CNC-Bearbeitung und Oberflächenveredelung bei Xtmade
Xtmade fertigt maßgeschneiderte, CNC-bearbeitete Bauteile auf der Grundlage von Kundenzeichnungen, CAD-Dateien, Mustern und Spezifikationen. Anforderungen an die Oberflächenbehandlung können gemeinsam mit der Materialauswahl, den Maßtoleranzen und dem Verwendungszweck geprüft werden, um die Fertigungsanforderungen vor Produktionsbeginn zu klären.
Reichen Sie Ihre Zeichnung oder CAD-Datei zusammen mit der Werkstoffsorte, der gewünschten Oberflächenbeschaffenheit, den kritischen Maßen und der voraussichtlichen Stückzahl ein, um ein Angebot anzufordern. Falls die Oberflächenbeschaffenheit noch nicht endgültig festgelegt ist, geben Sie bitte die Betriebsbedingungen und funktionalen Anforderungen des Bauteils an, damit geeignete Optionen auf der Grundlage Ihres bestehenden Entwurfs geprüft werden können.

