Hoe kies je CNC-snijgereedschap voor verschillende materialen?
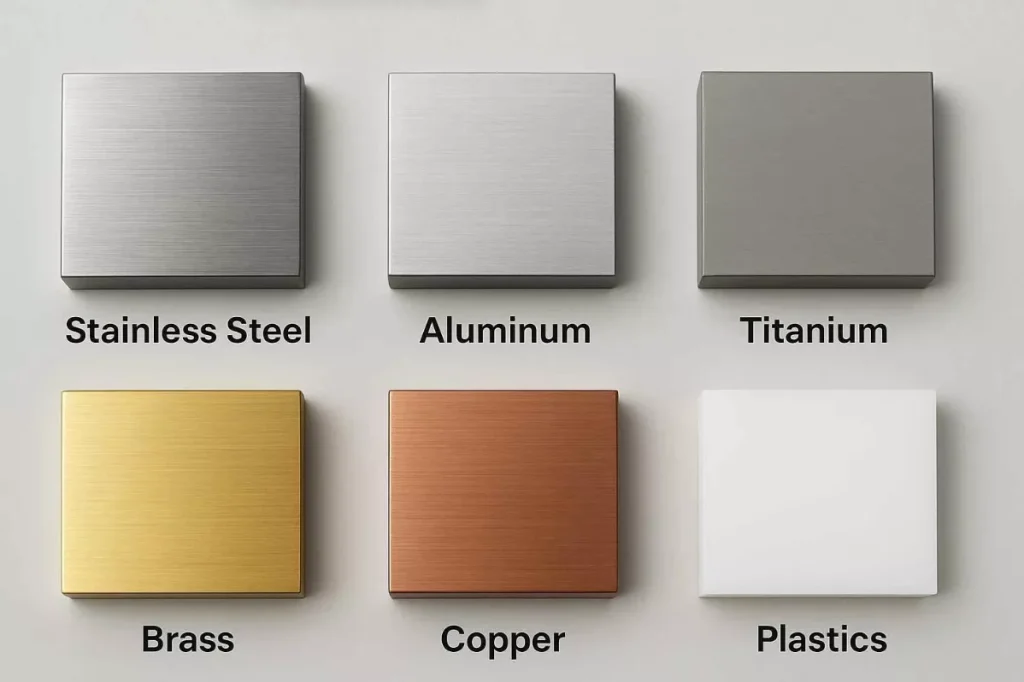
Het kiezen van het juiste snijgereedschap is essentieel voor het behalen van consistente resultaten bij CNC-bewerking. Niet elk materiaal is geschikt voor hetzelfde gereedschap, omdat aluminium, roestvrij staal, titanium, koper, kunststoffen en gehard staal zich tijdens het snijden verschillend gedragen.
De hardheid, taaiheid, warmtegeleiding en spaandervorming van het materiaal, evenals de neiging tot gereedschapsslijtage of materiaalhechting, zijn allemaal van invloed op de keuze van het gereedschap. Deze factoren bepalen of een gereedschap van hardmetaal, HSS, keramiek, CBN of PCD geschikt is, en welke coating en gereedschapsgeometrie moeten worden gebruikt.
In deze handleiding wordt uitgelegd hoe u CNC-snijgereedschap voor verschillende materialen kunt kiezen, waarbij aandacht wordt besteed aan gereedschapsmaterialen, coatings, groefconfiguraties, snijkantgeometrie en belangrijke overwegingen bij de bewerking. Daarnaast worden praktische aanbevelingen gegeven voor veelgebruikte metalen en kunststoffen, zodat u het snijgereedschap optimaal kunt afstemmen op het materiaal en de toepassing.
Waarom de materiaalkeuze van belang is bij het kiezen van CNC-snijgereedschappen
Het materiaal van het werkstuk heeft een directe invloed op de prestaties van een snijgereedschap tijdens CNC-bewerking. De fysische en mechanische eigenschappen ervan bepalen de snijkrachten, de warmteontwikkeling, het gedrag van de spanen en de slijtage waaraan het gereedschap moet weerstaan. Het kiezen van een gereedschap zonder rekening te houden met deze kenmerken kan leiden tot overmatige slijtage, een slechte oppervlakteafwerking, maatinstabiliteit of voortijdig falen van het gereedschap.
Hardheid van het materiaal
Voor hardere materialen zijn over het algemeen snijgereedschappen nodig met een hogere hardheid en slijtvastheid. Hardmetalen gereedschappen worden vaak gebruikt voor materialen zoals roestvrij staal, gereedschapsstaal en titanium, terwijl CBN geschikt kan zijn voor gehard staal, waarbij conventionele hardmetalen gereedschappen te snel zouden slijten.
Materiaaltaaiheid
Harde en taaie materialen kunnen grotere snijkrachten veroorzaken en leiden mogelijk tot lange, moeilijk te beheersen spanen. Een gereedschap met de juiste snijkantsterkte en geometrie kan helpen deze krachten te weerstaan en tegelijkertijd een stabiele snijbewerking te garanderen.
Warmtegeleidingsvermogen
Materialen met een lage warmtegeleiding, zoals titanium en sommige legeringen op nikkelbasis, hebben de neiging om meer warmte vast te houden in de snijzone. Gereedschapsmaterialen en coatings met een goede hittebestendigheid kunnen helpen om de prestaties van het gereedschap onder deze omstandigheden op peil te houden.
Chipvorming en materiaalhechting
Sommige materialen hebben de neiging om aan de snijkant te blijven kleven of moeilijke spanen te vormen. Bijvoorbeeld bij aluminium en koper kan materiaal aan het gereedschap blijven kleven als de snijgeometrie en de spaanafvoer niet goed zijn afgestemd. Scherpe snijkanten, gepolijste spanenkanalen en geschikte spaankanaalconfiguraties kunnen deze problemen helpen verminderen.
Schurend vermogen
Schurende materialen kunnen de slijtage van de snijkant versnellen, zelfs als hun totale hardheid niet bijzonder hoog is. In dergelijke gevallen kan een slijtvast gereedschapsmateriaal of een slijtvaste coating de levensduur van het gereedschap verlengen en zorgen voor constante bewerkingsprestaties.
Om deze reden moet bij de keuze van een CNC-snijgereedschap eerst naar het materiaal worden gekeken, en niet alleen naar het gereedschap zelf. Zodra de materiaaleigenschappen bekend zijn, kunnen het juiste gereedschapsmateriaal, de juiste coating, geometrie en bewerkingsparameters worden gekozen.
Belangrijke factoren bij de keuze van CNC-snijgereedschap
De materiaaleigenschappen vormen het uitgangspunt voor de keuze van het gereedschap, maar ze zijn niet het enige waar rekening mee moet worden gehouden. Ook het materiaal, de coating en de geometrie van het gereedschap moeten aansluiten bij de bewerkingsomstandigheden en de eisen van het werkstuk.

Materiaal van het gereedschap
Het materiaal van het gereedschap bepaalt de hardheid, taaiheid, slijtvastheid en het vermogen om snijtemperaturen te weerstaan.
HSS (snelstaal) is robuust en zuinig, waardoor het geschikt is voor algemene zaagwerkzaamheden en toepassingen waarbij de zaagsnelheden relatief laag zijn.
Hardmetaal biedt een hogere hardheid en slijtvastheid dan HSS en wordt veel gebruikt voor CNC-frezen, -draaien en -boren. Het is geschikt voor een breed scala aan materialen, waaronder aluminium, staalsoorten, roestvrij staal en titanium.
Keramiek Deze gereedschappen zijn bestand tegen hoge snijtemperaturen en worden voornamelijk gebruikt voor specifieke bewerkingen bij hoge snelheden, met name bij bepaalde geharde en hittebestendige materialen.
CBN (kubisch boornitride) is uiterst hard en slijtvast, waardoor het bijzonder geschikt is voor gehard staal en andere moeilijk te bewerken ijzerhoudende materialen.
PCD (polykristallijne diamant) biedt een uitstekende slijtvastheid en een scherpe snijkant. Het wordt vaak gebruikt voor non-ferrometalen zoals aluminium en koper, maar ook voor schurende niet-metalen materialen.
Gereedschapscoating
Een geschikte coating kan de slijtvastheid verbeteren, de wrijving verminderen en ervoor zorgen dat de snijkant beter tegen hitte bestand is. Veelgebruikte coatings zijn onder meer TiN, TiCN, TiAlN en AlTiN, terwijl DLC-coatings nuttig kunnen zijn voor toepassingen waarbij een lage wrijving en verminderde materiaalhechting van belang zijn.
De coating moet worden gekozen op basis van het materiaal van het werkstuk en de snijomstandigheden, in plaats van simpelweg de meest slijtvaste optie te kiezen.
Gereedschapsgeometrie
De geometrie van het gereedschap is van invloed op de snijkrachten, de spaanafvoer, de warmteontwikkeling en de oppervlakteafwerking. Belangrijke factoren zijn onder meer het aantal snijgroeven, de spiraalhoek, de voorloophoek, de vrijloophoek en het ontwerp van de snijkant.
Bij materialen die grote hoeveelheden spanen produceren, zoals aluminium, kan een gereedschap met minder snijranden en voldoende ruimte tussen de snijranden de spanenafvoer verbeteren. Bij hardere materialen kunnen een sterkere snijkant en een geschikte geometrie zorgen voor meer stabiliteit en een langere levensduur van het gereedschap.
Aantal groeven
Het aantal snijranden moet worden afgestemd op het materiaal en de bewerkingsomstandigheden. Minder snijranden bieden over het algemeen meer ruimte voor de afvoer van spanen, terwijl gereedschappen met meer snijranden een groter contactoppervlak aan de snijkant bieden en vaak worden gebruikt bij het bewerken van hardere materialen.
Diameter en lengte van het gereedschap
Ook de diameter en de overhang van het gereedschap zijn van invloed op de stabiliteit tijdens het bewerken. Een grotere diameter zorgt over het algemeen voor meer stijfheid, terwijl een te lange gereedschapslengte kan leiden tot meer doorbuiging en trillingen. Het gereedschap moet daarom zo worden gedimensioneerd dat het de vereiste bewerkingspunten kan bereiken, terwijl de overhang zo kort mogelijk wordt gehouden.
Machine en bewerkingsomstandigheden
Bij de keuze van het gereedschap moet ook rekening worden gehouden met het toerental, het vermogen, de stijfheid, de gereedschapshouder, het koelsysteem en de beschikbare snijparameters van de CNC-machine. Een gereedschap dat onder bepaalde bewerkingsomstandigheden goed presteert, levert mogelijk niet dezelfde resultaten op een andere machine.
Het beste gereedschap wordt dus niet alleen door het materiaal bepaald. Bij een praktische keuze wordt rekening gehouden met het materiaal van het werkstuk, het materiaal van het gereedschap, de coating, de geometrie, de afmetingen van het gereedschap, de mogelijkheden van de machine en de snijomstandigheden.
CNC-snijgereedschappen voor aluminium
Aluminium is relatief zacht en heeft een goede warmtegeleiding, maar door zijn vervormbaarheid kunnen er tijdens de bewerking spanen aan de snijkant blijven kleven. Bij de keuze van het gereedschap moet daarom prioriteit worden gegeven aan scherpe snijkanten, een efficiënte afvoer van spanen en een lage wrijving.

Aanbevolen gereedschap voor aluminium
Hardmetalen frezen worden veel gebruikt voor de CNC-bewerking van aluminium, omdat ze de hardheid en stijfheid bieden die nodig zijn voor hogere snijsnelheden, terwijl ze tegelijkertijd een scherpe snijkant behouden. Meestal wordt gekozen voor frezen met twee of drie snijkanalen, omdat de spaanders dankzij de grotere ruimte tussen de snijkanalen efficiënter uit de snijzone kunnen worden afgevoerd.
Bij toepassingen waarbij materiaalhechting een probleem vormt, kunnen gepolijste groeven en coatings die zijn ontworpen om wrijving te verminderen, de prestaties van het gereedschap verder verbeteren. PCD-gereedschap kan ook worden overwogen voor toepassingen met grote volumes of met een hoge slijtage, waarbij een langere levensduur van het gereedschap en een consistente oppervlakteafwerking belangrijk zijn.
Belangrijke overwegingen bij de keuze van gereedschap
- Materiaal van het gereedschap: Hardmetaal is een veelgebruikte keuze; PCD kan worden ingezet voor gespecialiseerde toepassingen.
- Aantal fluiten: Met twee of drie snijkanalen kan het spaanafvoerproces worden verbeterd.
- Geometrie van het gereedschap: Scherpe randen en ontwerpen met een sterke spiraalvorm kunnen de snijweerstand helpen verminderen.
- Coating: Coatings met een lage wrijvingscoëfficiënt kunnen helpen de hechting van aluminium te verminderen.
- Afvoer van spaanders: Voldoende ruimte voor de groef is belangrijk, vooral bij het maken van diepe pockets of sleuven.
Welk gereedschap het meest geschikt is, hangt nog steeds af van de aluminiumkwaliteit, de geometrie van de details, de mogelijkheden van de machine en de snijparameters. Een gereedschap dat is geoptimaliseerd voor ruwbewerking op hoge snelheid is mogelijk niet de beste keuze voor nabewerking of het vervaardigen van fijne details.
CNC-snijgereedschappen voor roestvrij staal
Roestvrij staal is sterker en moeilijker te bewerken dan aluminium. Veel roestvrijstaalsoorten hebben bovendien de neiging om door bewerking te verharden en tijdens het snijden aanzienlijke warmte te ontwikkelen. Vanwege deze eigenschappen zijn de stijfheid van het gereedschap, de sterkte van de snijkant, de hittebestendigheid en de spanenbeheersing belangrijke factoren bij de keuze van CNC-snijgereedschap.
Aanbevolen gereedschap voor roestvrij staal
Gecoate hardmetalen gereedschappen worden veel gebruikt voor de CNC-bewerking van roestvrij staal, omdat ze een goede combinatie van hardheid, taaiheid en slijtvastheid bieden. Hardmetalen frezen met een sterke snijkant zijn bestand tegen de hogere snijkrachten die bij roestvrij staal optreden, terwijl ze tegelijkertijd hun maatvastheid behouden.
Voor toepassingen waarbij de snijtemperatuur en gereedschapsslijtage een rol spelen, kunnen hittebestendige coatings zoals TiAlN of AlTiN worden overwogen. Welke coating het meest geschikt is, hangt af van de roestvrijstaalsoort, de snijomstandigheden en of het om voorbewerking of nabewerking gaat.
Belangrijke overwegingen bij de keuze van gereedschap
- Materiaal van het gereedschap: Voor het CNC-bewerken van roestvrij staal wordt doorgaans de voorkeur gegeven aan hardmetaal.
- Coating van gereedschap: TiAlN en AlTiN kunnen de hitte- en slijtvastheid verbeteren.
- Baanbrekend: Een sterke en goed geprepareerde snijkant helpt bij het weerstaan van grotere snijkrachten.
- Geometrie van de fluit: De geometrie moet zorgen voor een betrouwbare afvoer van spanen zonder de snijkant overmatig te verzwakken.
- Stijfheid van het gereedschap: Kortere gereedschapsoverhangen en een stevige gereedschapsbevestiging dragen bij aan het verminderen van trillingen en doorbuiging.
- Warmteregeling: De juiste snijparameters en koelvloeistof kunnen helpen om overmatige warmteontwikkeling te voorkomen.
Zorg ervoor dat het gereedschap niet gedurende langere tijd tegen het werkstuk schuurt. Overmatig schuren kan de warmteontwikkeling vergroten en werkverharding bevorderen, waardoor het verdere verspanen moeilijker wordt. Stabiel verspanen met de juiste voedingssnelheid, toerental en snijdiepte is daarom belangrijk voor het behoud van de standtijd van het gereedschap en de oppervlaktekwaliteit.
CNC-snijgereedschap voor staal
Staal omvat een breed scala aan staalsoorten met verschillende niveaus van hardheid, taaiheid en bewerkbaarheid. Koolstofstaal en laaggelegeerd staal zijn over het algemeen gemakkelijker te bewerken, terwijl hooggelegeerd en gehard staal een grotere slijtvastheid van het gereedschap en een grotere sterkte van de snijkant vereisen. De keuze van het gereedschap moet daarom worden afgestemd op de specifieke staalsoort en de hardheid ervan.
Aanbevolen gereedschap voor staal
Snijgereedschappen van hardmetaal worden vaak gekozen voor het CNC-bewerken van staal, omdat ze een hogere hardheid en slijtvastheid bieden dan HSS-gereedschappen en hogere snijsnelheden aankunnen. Voor gelegeerde en hardere staalsoorten kunnen gecoate hardmetalen gereedschappen extra weerstand bieden tegen hitte en slijtage door schurende deeltjes.
Voor gehard staal, worden de eisen aan het gereedschap steeds hoger. CBN-gereedschap kan worden overwogen voor toepassingen met een hoge hardheid, met name bij nabewerkingen waarbij het behoud van maatnauwkeurigheid en de standtijd van het gereedschap van belang zijn.
Belangrijke overwegingen bij de keuze van gereedschap
- Materiaal van het gereedschap: Hardmetaal is zeer geschikt voor de algemene bewerking van staal; CBN is geschikt voor tal van toepassingen met gehard staal.
- Coating: TiCN-, TiAlN- en AlTiN-coatings kunnen de slijtvastheid en hittebestendigheid verbeteren.
- Baanbrekend: Een sterke snijkant zorgt ervoor dat de snijkrachten die door hardere staalsoorten worden opgewekt, beter kunnen worden opgevangen.
- Geometrie van de fluit: De geometrie moet een evenwicht bieden tussen scherpsterkte en een effectieve spaanafvoer.
- Stijfheid van het gereedschap: Een stabiele werkstukopspanning en korte gereedschapsuitsteken helpen trillingen en doorbuiging te verminderen.
- Staalhardheid: Hoe harder het materiaal, hoe groter de behoefte aan slijtvaste gereedschapsmaterialen en geschikte snijomstandigheden.
Er mag niet zomaar worden aangenomen dat hetzelfde gereedschap bij alle staalsoorten even goed presteert. Bij de keuze van het snijgereedschap moet rekening worden gehouden met de hardheid van het materiaal, de bewerking, de vereiste oppervlakteafwerking en of het om voorbewerking of nabewerking gaat.
CNC-snijgereedschappen voor titanium
Titanium combineert een hoge sterkte met een relatief lage warmtegeleiding, waardoor het moeilijker te bewerken is dan veel gangbare metalen. Tijdens het verspanen blijft de warmte vaak geconcentreerd in de buurt van de snijkant, wat de slijtage van het gereedschap kan versnellen. Titanium kan bij hoge temperaturen ook reageren met snijgereedschap, waardoor de keuze van het gereedschap en de warmtebeheersing van bijzonder groot belang zijn.

Aanbevolen gereedschap voor titanium
Hardmetalen gereedschappen worden vaak gebruikt voor de CNC-bewerking van titanium, omdat ze de hardheid en stijfheid bieden die nodig zijn voor het verspanen van hoogsterke titaniumlegeringen. Gereedschappen met geschikte hittebestendige coatings kunnen helpen de hoge temperaturen te weerstaan die tijdens de bewerking ontstaan.
Een sterke snijkant en een geschikte groefgeometrie zijn eveneens van belang. Het gereedschap moet zorgen voor een voldoende afvoer van de spanen en tegelijkertijd voldoende snijkantsterkte behouden om afbrokkeling te voorkomen bij de hogere snijkrachten die bij titanium optreden.
Belangrijke overwegingen bij de keuze van gereedschap
- Materiaal van het gereedschap: Hardmetaal wordt op grote schaal gebruikt voor de bewerking van titanium.
- Coating: Voor veeleisende toepassingen kunnen hittebestendige coatings zoals TiAlN of AlTiN worden overwogen.
- Baanbrekend: Een sterke snijkant helpt bij het weerstaan van snijkrachten en vermindert voortijdige afbrokkeling.
- Geometrie van de fluit: De geometrie moet zorgen voor een gecontroleerde afvoer van spanen zonder dat dit ten koste gaat van de stijfheid van het gereedschap.
- Stijfheid van het gereedschap: Beperk de overhang van het gereedschap tot een minimum en gebruik een stevige opstelling om trillingen te verminderen.
- Warmteregeling: De juiste snijparameters en koelvloeistof zijn belangrijk, omdat titanium warmte vasthoudt in de snijzone.
Vermijd een te hoge snijsnelheid of langdurig contact van het gereedschap met het werkstuk, aangezien beide kunnen leiden tot een snelle temperatuurstijging en versnelde slijtage van het gereedschap. Bij complexe titaniumonderdelen moet de keuze van het gereedschap worden afgewogen tegen de bewerkingsstrategie, de geometrie van de onderdelen en de vereiste oppervlakteafwerking.
CNC-snijgereedschappen voor koper en messing
Koper en messing zijn over het algemeen gemakkelijker te bewerken dan roestvrij staal of titanium, maar hun vervormbaarheid en relatief lage hardheid brengen andere uitdagingen met zich mee bij het kiezen van het gereedschap. Bij koper kan materiaal aan het gereedschap blijven kleven en kunnen er bramen ontstaan, terwijl bij sommige messingsoorten, afhankelijk van hun samenstelling en de bewerkingsomstandigheden, lange of gefragmenteerde spanen kunnen ontstaan.
Aanbevolen gereedschap voor koper en messing
Voor het CNC-bewerken van koper en messing worden doorgaans scherpe hardmetalen snijgereedschappen gebruikt. Een scherpe snijkant zorgt ervoor dat de snijkrachten worden verminderd en levert gladdere oppervlakken op, terwijl gepolijste groefoppervlakken helpen om materiaalhechting te minimaliseren en de afvoer van spanen te verbeteren.
Voor veeleisende toepassingen bieden PCD-gereedschappen een uitstekende slijtvastheid en behouden ze gedurende lange tijd een scherpe snijkant, met name bij de bewerking van grote hoeveelheden non-ferro-onderdelen.
Belangrijke overwegingen bij de keuze van gereedschap
- Materiaal van het gereedschap: Scherpe hardmetalen gereedschappen zijn geschikt voor de meeste toepassingen; PCD kan worden overwogen voor een langere levensduur van het gereedschap.
- Baanbrekend: Scherpe randen helpen de snijkrachten te verminderen en de vorming van bramen tot een minimum te beperken.
- Geometrie van de fluit: Voldoende ruimte voor de flens zorgt voor een efficiënte afvoer van spanen.
- Oppervlak van het gereedschap: Gepolijste groeven kunnen wrijving en materiaalhechting verminderen.
- Coating: Coatings met een lage wrijvingscoëfficiënt kunnen nuttig zijn wanneer de hechting van koper een probleem vormt.
- Stijfheid van het gereedschap: Een stabiele opstelling draagt bij aan het behoud van de maatnauwkeurigheid bij het vervaardigen van fijne details.
Koper- en messinglegeringen kunnen zich tijdens de bewerking verschillend gedragen; daarom moet het gereedschap worden gekozen op basis van de specifieke legering, de geometrie van het werkstuk, de vereiste oppervlakteafwerking en de bewerking, in plaats van alle op koper gebaseerde materialen op dezelfde manier te behandelen.
CNC-snijgereedschappen voor kunststoffen
Bij het CNC-bewerken van kunststoffen is een andere aanpak bij de gereedschapskeuze nodig dan bij het bewerken van metaal. Kunststoffen zijn over het algemeen zachter en hebben een lagere smelttemperatuur, waardoor overmatige snijwarmte kan leiden tot smelten, vervorming, bramen of een slechte oppervlakteafwerking. Bij de gereedschapskeuze moet daarom de nadruk liggen op scherpe snijkanten, een efficiënte spaanafvoer en het tot een minimum beperken van de warmteontwikkeling.
Aanbevolen gereedschap voor kunststoffen
Scherpe hardmetalen gereedschappen worden vaak gebruikt voor de CNC-bewerking van kunststof, omdat ze een goede snijkantstabiliteit bieden en zuivere sneden opleveren. Gereedschappen met één of twee snijgroeven zijn vaak geschikt wanneer een efficiënte spaanafvoer belangrijk is, met name bij zachtere kunststoffen.
Gereedschappen met een hoge spiraalhoek en gepolijste snijgroeven kunnen er ook voor zorgen dat spanen uit de snijzone worden afgevoerd en de wrijving tussen het gereedschap en het werkstuk wordt verminderd. Voor veeleisende toepassingen moet de geometrie van het gereedschap worden afgestemd op de specifieke kunststof en de vereiste geometrie van het werkstuk.
Belangrijke overwegingen bij de keuze van gereedschap
- Materiaal van het gereedschap: Carbide wordt vaak gebruikt vanwege zijn scherpe, duurzame snijkant.
- Aantal fluiten: Met minder fluitjes ontstaat er meer ruimte voor de afvoer van spanen.
- Baanbrekend: Scherpe randen helpen de snijkrachten en de warmteontwikkeling te verminderen.
- Spiraalhoek: Een geschikte geometrie met een steile spiraal kan de spaanafvoer en de oppervlakteafwerking verbeteren.
- Oppervlak van de fluit: Gepolijste groeven kunnen de wrijving verminderen en voorkomen dat spanen aan het gereedschap blijven kleven.
- Coating: Afhankelijk van het soort kunststof en de toepassing kan de voorkeur uitgaan naar onbeklede gereedschappen of gereedschappen met een lage wrijving.
Verschillende kunststoffen vereisen ook verschillende werkwijzen. POM en nylon laten zich over het algemeen goed bewerken, maar kunnen spaanders en bramen veroorzaken, terwijl materialen zoals PEEK wellicht een nauwkeurigere regeling van de warmte en de snijomstandigheden vereisen. Zachtere kunststoffen kunnen bovendien vervormen onder invloed van te grote klem- of snijkrachten.
Het juiste gereedschap moet daarom worden gekozen op basis van de kunststofsoort, de geometrie van het onderdeel, de wanddikte, de bewerking en de vereiste oppervlakteafwerking. Het scherp houden van de snijkant en het efficiënt afvoeren van spanen zijn essentieel voor het vervaardigen van nauwkeurige kunststofonderdelen zonder overmatige warmteontwikkeling.
Gids voor het kiezen van CNC-snijgereedschap op basis van materiaal
De volgende tabel biedt een algemeen uitgangspunt voor het selecteren van CNC-snijgereedschappen op basis van veelgebruikte bewerkte materialen. De daadwerkelijke gereedschapskeuze moet worden aangepast aan de materiaalkwaliteit, hardheid, bewerking, geometrie van het werkstuk, mogelijkheden van de machine en de vereiste oppervlakteafwerking.
| Materiaal | Aanbevolen materiaal voor gereedschap | Algemene gereedschapsgeometrie / Kenmerken | Belangrijke overwegingen |
| Aluminium | Hardmetaal, PCD | 2–3 groeven, scherpe rand, gepolijste groeven | Afvoer van spaanders en hechting van materiaal |
| Roestvrij staal | Gecoat hardmetaal | Sterke snijkant, geschikte groefgeometrie | Warmte, koudverharding en slijtage van gereedschap |
| Koolstofstaal en gelegeerd staal | Hardmetaal, gecoat hardmetaal | Sterke snijkant, 3–5 snijgroeven, afhankelijk van de toepassing | Materiaalhardheid en snijkrachten |
| Gehard staal | CBN, hardmetaal | Stijve geometrie en korte gereedschapsuitsteek | Hoge hardheid en slijtage door schurende werking |
| Titanium | Hardmetaal, gecoat hardmetaal | Sterke snijkant, gecontroleerde spaanafvoer | Warmteontwikkeling en slijtage van gereedschap |
| Koper | Hardmetaal, PCD | Scherpe rand, gepolijste groeven | Hechting van materiaal en bramenvorming |
| Messing | Hardmetaal, PCD | Scherpe snijkant, efficiënte spaanafvoer | Chipcontrole en oppervlakteafwerking |
| ABS / nylon | Hardmetaal | Scherpe snijkant, minder snijgroeven, steile spiraal | Warmteafvoer en spaanafvoer |
| POM | Hardmetaal | Scherpe rand, gepolijste groeven | Bramen en maatvastheid |
| PEEK | Hardmetaal | Scherpe rand, gecontroleerde groefgeometrie | Warmteontwikkeling en vervorming |
Deze vergelijking kan helpen om de keuze uit de beschikbare gereedschappen in eerste instantie te beperken, maar er bestaat geen universeel snijgereedschap voor een bepaald materiaal. Bij de uiteindelijke keuze moet rekening worden gehouden met de specifieke bewerking, zoals voorbewerken, nabewerken, groeven, boren of draaien, evenals met de machine en de snijparameters.
Hoe snijparameters de prestaties van het gereedschap beïnvloeden
Het kiezen van het juiste snijgereedschap is slechts een onderdeel van het proces. Ook de snijsnelheid, de voedingssnelheid, de snijdiepte en de koelvloeistofomstandigheden zijn van invloed op de levensduur van het gereedschap, de oppervlakteafwerking, de maatnauwkeurigheid en de stabiliteit van het bewerkingsproces. Hetzelfde gereedschap kan zeer uiteenlopende resultaten opleveren wanneer het met ongeschikte parameters wordt gebruikt.

Snijsnelheid
De snijsnelheid bepaalt hoe snel de snijkant door het werkstuk beweegt. Een te hoge snijsnelheid kan de snijtemperatuur doen stijgen en de slijtage van het gereedschap versnellen, met name bij het bewerken van roestvrij staal, titanium en andere hittebestendige materialen. Voor moeilijk te bewerken materialen kan een lagere of geoptimaliseerde snijsnelheid nodig zijn.
Voedingssnelheid
De voedingssnelheid is van invloed op de spaandikte, de snijkrachten, de oppervlakteafwerking en de productiviteit. Een te lage voedingssnelheid kan ervoor zorgen dat het gereedschap schuurt in plaats van effectief te snijden, terwijl een te hoge voedingssnelheid de snijkrachten kan vergroten en kan leiden tot afbrokkeling van de snijkant of breuk van het gereedschap.
Snijdiepte
De snijdiepte moet worden gekozen op basis van de diameter van het gereedschap, de stijfheid van de machine, het materiaal van het werkstuk en de bewerking. Grotere snijdieptes kunnen de materiaalafname tijdens het voorbewerken verbeteren, maar verhogen de snijkrachten en de belasting van het gereedschap. Bij nabewerkingen wordt doorgaans met kleinere snijdieptes gewerkt om de vereiste oppervlaktekwaliteit te bereiken.
Koelvloeistof en smering
Koelvloeistof kan helpen de snijtemperatuur onder controle te houden en spanen uit de snijzone af te voeren. Het belang ervan varieert naargelang het materiaal en de bewerking. Bij aluminium kan een effectieve spaanafvoer en smering van voordeel zijn, terwijl bij titanium en roestvrij staal wellicht meer aandacht moet worden besteed aan warmtebeheer.
Gebruik van gereedschap
De mate waarin de snijkant in contact staat met het werkstuk is eveneens van invloed op de snijkrachten en de warmteontwikkeling. Bij bewerking met volledige sleuven, diepe uitsparingen en een grote radiale ingrijping kan het gereedschap zwaarder worden belast dan bij strategieën met een geringere radiale ingrijping.
Om deze reden moeten de aanbevolen snijparameters worden beschouwd als een uitgangspunt en niet als universele waarden. De definitieve parameters moeten worden aangepast op basis van de aanbevelingen van de gereedschapsfabrikant, de materiaalsoort, de mogelijkheden van de machine, de gereedschapsdiameter, de werkstukopspanning en de specifieke bewerking.
Veelgemaakte fouten bij het kiezen van CNC-snijgereedschap
Het kiezen van een snijgereedschap op basis van alleen het materiaal van het werkstuk kan leiden tot slechte bewerkingsresultaten. Het gereedschap moet ook afgestemd zijn op de bewerking, de mogelijkheden van de machine, de geometrie van het onderdeel en de vereiste afwerking. Hieronder volgen enkele veelgemaakte fouten die u moet vermijden.
Hetzelfde gereedschap gebruiken voor verschillende materialen
Een gereedschap dat goed werkt voor aluminium, presteert mogelijk niet even goed bij roestvrij staal of titanium. Verschillende materialen zorgen voor verschillende snijkrachten, temperaturen en spaangedrag, dus het materiaal en de geometrie van het gereedschap moeten hierop worden afgestemd.
Een gereedschap kiezen uitsluitend op basis van de hardheid
De hardheid van het gereedschap is belangrijk, maar het is niet het enige waar rekening mee moet worden gehouden. Taaiheid, hittebestendigheid, snijkantsterkte, wrijving en spaanafvoer kunnen, afhankelijk van de toepassing, even belangrijk zijn.
De geometrie van het gereedschap negeren
Het aantal snijranden, de spiraalhoek, de spaanhoek en het ontwerp van de snijkant hebben een directe invloed op de spaanafvoer, de snijkrachten en de oppervlakteafwerking. Zelfs als het juiste gereedschapsmateriaal wordt gekozen, kan een ongeschikte geometrie nog steeds leiden tot slechte prestaties.
Het gebruik van te hoge snijparameters
Het verhogen van de snijsnelheid of de aanvoersnelheid leidt niet altijd tot een hogere productiviteit. Te hoge instellingen kunnen extra warmte genereren, de slijtage van het gereedschap vergroten en trillingen of voortijdige uitval van het gereedschap veroorzaken.
Een gereedschap kiezen zonder rekening te houden met de machine
Het toerental van de spil, het vermogen van de spil, de stijfheid van de machine, de gereedschapshouder en de koelvloeistofcapaciteit vormen allemaal beperkingen voor de prestaties van het gereedschap. Een gereedschap kan geschikt zijn voor een bepaald materiaal, maar ongeschikt voor een specifieke machineconfiguratie.
De bewerking negeren
Voorruwen, afwerken, groeven, boren en profileren stellen verschillende eisen aan een snijgereedschap. Een gereedschap dat is geoptimaliseerd voor een hoge materiaalafname is mogelijk niet de beste keuze voor het verkrijgen van een fijne oppervlakteafwerking of het bewerken van kleine details.
Gereedschap kiezen zonder rekening te houden met de levensduur en de kosten ervan
Het goedkoopste gereedschap is niet per se de meest rendabele keuze. Bij het beoordelen van de totale bewerkingskosten moet rekening worden gehouden met de levensduur van het gereedschap, de bewerkingstijd, de vervangingsfrequentie en de kosten van afgekeurde onderdelen.
Bij een betrouwbaar selectieproces voor gereedschap wordt daarom rekening gehouden met het materiaal, de bewerking, de geometrie van het gereedschap, het materiaal van het gereedschap, de coating, de mogelijkheden van de machine en de snijparameters als geheel, in plaats van uit te gaan van slechts één factor.
CNC-gereedschapselectie bij Xtmade
Xtmade selecteert snijgereedschap op basis van het materiaal, de geometrie van het onderdeel, de toleranties, de oppervlakteafwerking en de bewerking. Van aluminium en roestvrij staal tot titanium, koper en technische kunststoffen: onze ingenieurs beoordelen de specifieke eisen van elk project om het geschikte gereedschap en de juiste bewerkingsparameters te bepalen.