
Wie wirkt sich die Duktilität des Werkstoffs auf die CNC-Bearbeitung aus?
Wenn ein CNC-Schneidwerkzeug Material von einem Werkstück abträgt, bricht das Material nicht einfach in dem Moment ab, in dem das Werkzeug Kontakt aufnimmt, sondern wird zunächst verformt. Je nach Werkstoff kann diese Verformung zu durchgehenden Spänen, unterbrochenen Spänen oder feinen Bruchstücken führen. Manche Werkstoffe dehnen sich aus und biegen sich um die Schneide herum, bevor sie abbrechen, was die Spanbildung schwieriger zu kontrollieren macht. Die Duktilität ist eine wichtige Werkstoffeigenschaft, die diese Unterschiede erklärt.
Unter Duktilität versteht man die Fähigkeit eines Werkstoffs, sich vor dem Bruch plastisch zu verformen. Hochduktile Werkstoffe können vor dem Bruch erhebliche bleibende Verformungen aushalten, während Werkstoffe mit geringer Duktilität unter ähnlichen Belastungsbedingungen in der Regel bereits nach minimaler plastischer Verformung brechen.
Bei der CNC-Bearbeitung beeinflusst dieser Unterschied die Art und Weise, wie sich das Material vom Werkstück löst, die Spanbildung, die Gratbildung sowie die Qualität der bearbeiteten Oberfläche. Hochduktile Werkstoffe können lange, durchgehende Späne bilden oder sich vor dem Abtrennen um die Schneidkante herum verformen. Je nach Werkstoff und Schnittbedingungen können sie zudem zu einem Aufbauschneid (BUE) am Werkzeug führen oder Grate an den Kanten des bearbeiteten Bereichs hinterlassen.
Eine hohe Duktilität bedeutet nicht zwangsläufig, dass ein Werkstoff schwer zu bearbeiten ist. Werkstoffe wie Aluminium, Kupfer, Messing, Edelstahl und technische Kunststoffe weisen jeweils einzigartige Kombinationen aus Duktilität, Festigkeit, Härte und anderen Eigenschaften auf; ihr tatsächliches Bearbeitungsverhalten hängt von mehr als nur der Duktilität allein ab. Das Verständnis, wie sich die Duktilität auf die CNC-Bearbeitung auswirkt, hilft Ingenieuren und Fertigungsteams dabei, die richtigen Werkzeuge auszuwählen, die Spanbildung zu steuern, Grate zu minimieren und eine gleichbleibende Oberflächenqualität zu erzielen.
Was versteht man unter Materialduktilität?
Unter Duktilität versteht man die Fähigkeit eines Werkstoffs, sich dauerhaft zu verformen, bevor er bricht. Stellen Sie sich vor, Sie dehnen zwei verschiedene Metallproben: Die eine dehnt sich deutlich, bevor sie bricht, während die andere bereits nach minimaler bleibender Dehnung bricht. Unter identischen Prüfbedingungen weist der erste Werkstoff eine höhere Duktilität auf.
Ingenieure bewerten die Duktilität in der Regel anhand von Zugversuchen. Eine wichtige Kennzahl ist die “Bruchdehnung”, die angibt, um wie viel sich ein Prüfkörper vor dem Bruch verlängert, und die üblicherweise als Prozentsatz der ursprünglichen Messlänge ausgedrückt wird. So weist beispielsweise ein Werkstoff mit einer Bruchdehnung von 30% bei einem Zugversuch eine weitaus größere Dehnung auf als einer mit einer Bruchdehnung von 5%. Diese Werte charakterisieren das Materialverhalten unter bestimmten Prüfbedingungen; sie bedeuten jedoch nicht, dass sich ein CNC-bearbeitetes Bauteil während des Zerspanungsprozesses im gleichen Maße dehnt.
Diese Unterscheidung ist von entscheidender Bedeutung, da sich die Beanspruchungsbedingungen bei Zugversuchen erheblich von denen bei der spanenden Bearbeitung unterscheiden. Beim Zerspanen ist das Material starken lokalen Verformungen, hohen Dehnungsraten, Reibung und – typischerweise – hohen Temperaturen ausgesetzt. Zwar helfen die Werte aus Zugversuchen dabei, die Materialeigenschaften zu charakterisieren, doch lassen sich allein anhand dieser Werte weder die Spanform noch die Grate Größe vorhersagen. Auch die Duktilität unterscheidet sich von Festigkeit und Härte. Stärke bezeichnet die Widerstandsfähigkeit eines Werkstoffs gegen Verformung oder Versagen unter Einwirkung einer aufgebrachten Last, während Härte bezeichnet die Widerstandsfähigkeit gegen lokale Verformung; die Duktilität hingegen beschreibt das Ausmaß der plastischen Verformung, die ein Werkstoff aushalten kann, bevor er bricht.
Folglich kann ein Werkstoff sowohl eine hohe Festigkeit als auch eine gute Duktilität aufweisen. Diese Kombination von Eigenschaften ist bei der CNC-Bearbeitung äußerst wertvoll, da der Werkstoff Verformungen widerstehen kann und gleichzeitig vor dem Bruch einen erheblichen plastischen Verformungsfluss durchläuft.
Wie die Duktilität die Spanbildung beeinflusst
Die Spanbildung ist eine der anschaulichsten Methoden, um den Einfluss der Duktilität auf die CNC-Bearbeitung zu verstehen.
Wenn die Schneidkante in das Werkstück eindringt, wird das davor liegende Material einer Kompression und Scherung ausgesetzt. Sobald es vom Werkstück abgetrennt ist, wird das Material als Span entlang der Werkzeugoberfläche abtransportiert. Bei duktilen Werkstoffen unterliegt das Metall vor der Abtrennung einer erheblichen plastischen Verformung. Unter geeigneten Schnittbedingungen führt dies typischerweise zu einem durchgehenden Span, der über die Spanfläche des Werkzeugs fließt.
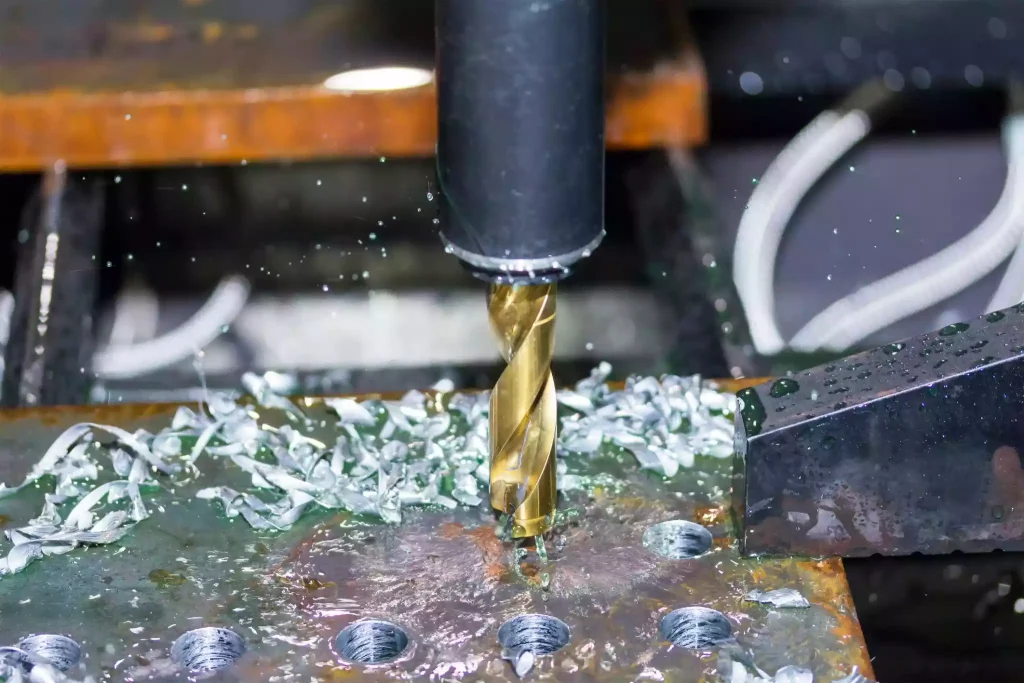
Durchgehende Späne stellen nicht unbedingt ein Problem dar. Bei vielen Bearbeitungsvorgängen deuten sie darauf hin, dass das Material einer kontinuierlichen Scherung unterliegt, anstatt in unregelmäßige Bruchstücke zu zerbrechen. Die eigentliche Herausforderung besteht darin, die Länge, Form und Flugbahn der Späne zu kontrollieren. Man stelle sich das Bohren in ein duktiles Metall vor: Anstatt in kurze Stücke zu zerbrechen, kann das Material lange, gewundene Späne bilden, die miteinander verbunden bleiben oder sich um den Bohrer wickeln. Wenn diese Späne nicht reibungslos aus der Bohrung abtransportiert werden können, können sie den nachfolgenden Zerspanungsvorgang behindern, die bearbeitete Oberfläche zerkratzen oder das Risiko einer Werkzeugbeschädigung erhöhen.
Das Problem liegt nicht einfach darin, dass das Material duktil ist; vielmehr ist es das Zusammenspiel zwischen den Verformungseigenschaften des Materials, der Werkzeuggeometrie und dem verfügbaren Raum für den Spanabtransport, das zu schwer zu handhabenden Spanformen führt. Werkstoffe mit geringerer Duktilität können unter bestimmten Bedingungen kürzere oder stärker fragmentierte Späne erzeugen. Eine geringe Duktilität garantiert jedoch keine einfache Spankontrolle, ebenso wenig wie alle duktilen Werkstoffe zwangsläufig lange, durchgehende Späne erzeugen. Faktoren wie Schnittgeschwindigkeit, Vorschub, Werkzeuggeometrie und Materialmikrostruktur beeinflussen die Spanbildung. Das oberste Ziel besteht nicht darin, die Duktilität des Werkstoffs zu beseitigen, sondern auf den jeweiligen Werkstoff und Prozess zugeschnittene Zerspanungsbedingungen festzulegen, die zu leicht zu handhabenden Spänen führen.
Warum duktile Werkstoffe mehr Grate verursachen können
Die Gratbildung ist eine weitere wichtige Folge der plastischen Verformung. Ein Grat ist definiert als das überschüssige Material, das nach der Bearbeitung an der Kante eines Werkstücks zurückbleibt. Grate entstehen typischerweise, wenn sich das Material in Kantenbereich verbiegt oder dehnt, anstatt sauber abgetrennt zu werden.
Stellen Sie sich vor, Sie fräsen einen Schlitz in ein Blech: Wenn sich das Schneidwerkzeug der Kante des Schlitzes nähert, wird das verbleibende Material dünner und verliert an struktureller Festigkeit. Wenn das Material nicht sauber bricht, sondern sich plastisch verformt, kann an der Kante ein kleiner Metallvorsprung zurückbleiben; dieser Vorsprung ist der Grat.
Duktilmaterialien sind besonders anfällig für dieses Phänomen, da sie dazu neigen, sich vor dem Bruch zu verbiegen und zu dehnen. Anstatt an der vorgesehenen Kante sauber zu brechen, kann das Material nach außen gedrückt oder umgebogen werden.
Grate können eine Reihe praktischer Probleme verursachen. Sie können die Montage behindern, den Sitz zwischen zusammenpassenden Teilen beeinträchtigen, die Kantenabmessungen verändern oder zusätzliche Entgratungsvorgänge erforderlich machen. Bei Teilen mit kleinen Löchern, schmalen Schlitzen oder komplexen Geometrien können selbst geringfügige Grate schwerwiegende Folgen haben.
Die Duktilität ist nicht der einzige Faktor, der die Gratbildung beeinflusst. Die Ausrichtung der Schneidkante relativ zur Werkstückgrenze, die Schärfe des Werkzeugs, die Vorschubgeschwindigkeit, die Festigkeit des Werkstoffs und die Stützbedingungen unterhalb der Schneidkante beeinflussen ebenfalls das Endergebnis.
Ingenieure sollten sich bereits in der Prozessplanungsphase mit der Gratbekämpfung befassen, anstatt sie als ein Problem zu betrachten, das erst nach Abschluss der Bearbeitung gelöst werden muss. Bei Präzisionsteilen sollte in den Konstruktionszeichnungen eindeutig festgelegt werden, welche Kanten entgratet werden müssen, ob scharfe Kanten beibehalten werden müssen und ob bestimmte Fasen oder Kantenradien zulässig sind. Diese Vorgaben helfen dabei, die geeigneten Bearbeitungs- und Nachbearbeitungsstrategien für das Bauteil zu bestimmen.
Wie sich die Duktilität auf die Oberflächenbeschaffenheit auswirkt
Die bearbeitete Oberfläche entsteht, während sich die Schneidkante über das Werkstück bewegt. Im Idealfall entfernt das Werkzeug Material auf kontrollierte Weise und hinterlässt eine Oberfläche, die die vorgegebenen Anforderungen an Rauheit und Maßhaltigkeit erfüllt. Bei hochduktilen Werkstoffen wird der Prozess komplex, wenn das Material während der Zerspanung fließt oder verschmiert (anhaftet), anstatt sich sauber abzuspalten. Je nach Werkstoffeigenschaften und Schnittbedingungen kann die Schneidkante Material zur Seite drängen, anhaftendes Material zurücklassen oder aufgrund einer instabilen Spanbildung Oberflächenunregelmäßigkeiten verursachen.
So mag beispielsweise ein weiches, duktiles Metall auf den ersten Blick leicht zu schneiden sein, da das Werkzeug beim Eindringen nur auf geringen Widerstand stößt; wenn jedoch die Schneide nicht scharf genug ist oder das Material am Werkzeug zu haften beginnt, kann die resultierende Oberflächenqualität dennoch unbefriedigend sein. Dies verdeutlicht einen entscheidenden Unterschied: Ein Material, das sich leicht durchdringen lässt, führt nicht unter allen Schnittbedingungen zwangsläufig zu einer hervorragenden Oberflächengüte.
Die Oberflächenrauheit wird zudem durch die Vorschubgeschwindigkeit, die Werkzeuggeometrie, den Werkzeugverschleiß, Maschinenschwingungen, die Materialmikrostruktur und die Strategien zur Endbearbeitung beeinflusst. Zwar lässt sich die Duktilität als Erklärung für bestimmte Oberflächenfehler heranziehen, sie sollte jedoch nicht als alleinige Ursache für eine schlechte Oberflächenqualität angesehen werden. Wenn duktile Werkstoffe verschmieren oder überschüssiges Material um Werkstückmerkmale herum hinterlassen, ist die Anpassung der Werkzeugbedingungen oder der Zerspanungsstrategien oft effektiver als eine bloße Verringerung der Bearbeitungsparameter. Die geeignete Abhilfemaßnahme hängt von der jeweiligen Art des Defekts ab; so unterscheiden sich beispielsweise die Analyse und Behebung von Oberflächenproblemen, die durch eine Aufbaukante (BUE) verursacht werden, von denen, die durch Vibrationen oder Werkzeugauslenkung entstehen.
Was ist eine aufgesetzte Kante und warum ist sie wichtig?
Eine Aufschweißkante (Built-up Edge, BUE) ist ein Phänomen, bei dem sich Werkstückmaterial während des Bearbeitungsprozesses an der Schneidkante oder der angrenzenden Werkzeugoberfläche festsetzt und dort ansammelt. Zur Bildung von BUE kommt es, wenn Faktoren wie Druck, Reibung, Temperatur und die Wechselwirkung zwischen Werkstoff und Werkzeug dazu führen, dass der Werkstoff am Werkzeug haften bleibt, anstatt als Span abgeführt zu werden.
Duktilwerkstoffe neigen unter bestimmten Zerspanungsbedingungen zur Bildung von BUE, da sie dazu neigen, sich an der Schnittstelle zwischen Werkzeug und Werkstück zu verformen und anzuhaften. Aluminium und bestimmte andere Nichteisenlegierungen sind gängige Beispiele hierfür, wobei diese Neigung je nach Werkstoffsorte, Werkzeugzustand, Beschichtung und Bearbeitungsparametern variiert.
Mit zunehmender BUE verändert sich vorübergehend die effektive Geometrie des Schneidwerkzeugs. In der Folge kann das anhaftende Material abbrechen und die neu bearbeitete Oberfläche beeinträchtigen. Dies kann zu einer ungleichmäßigen Oberflächengüte, veränderten Schneideigenschaften und Maßabweichungen führen.
Es ist wichtig zu beachten, dass die Bildung von BUE nicht ausschließlich durch die Duktilität des Werkstoffs verursacht wird; Faktoren wie Schnittgeschwindigkeit, Werkzeugwerkstoff, Spanwinkel, Schmierung und der Zustand der Schneidkante spielen ebenfalls eine Rolle. Durch den Einsatz einer geeigneten Werkzeuggeometrie, die Aufrechterhaltung einer scharfen Schneidkante und die Einstellung geeigneter Schnittparameter lässt sich das Risiko der BUE-Bildung verringern. Konkrete Lösungen hängen vom Werkstückmaterial und der Art der Bearbeitung ab.
Macht eine höhere Duktilität die CNC-Bearbeitung immer schwieriger?
Nicht unbedingt. Zwar stellt die Duktilität zwar gewisse Herausforderungen bei der Bearbeitung dar, kann aber in den richtigen Anwendungsfällen auch von Vorteil sein.
Hochduktile Werkstoffe widerstehen Rissbildung während der Verformung – eine wertvolle Eigenschaft für Bauteile, die im Betrieb Stößen, Biegebelastungen oder Umformvorgängen ausgesetzt sind. Bei der spanenden Bearbeitung erleichtert diese Verformungsfähigkeit die Bildung durchgehender Späne, kann jedoch auch das Spanbrechen erschweren und zu hartnäckigen Graten führen.
Werkstoffe mit geringerer Duktilität neigen eher zum Bruch und können kürzere Späne erzeugen. Diese Sprödigkeit kann jedoch – je nach den spezifischen Werkstoffeigenschaften und den jeweiligen Bearbeitungsvorgängen – weitere Herausforderungen mit sich bringen, wie beispielsweise das Ausbrechen der Schneidkante, Oberflächenbeschädigungen oder eine erhöhte Anfälligkeit für lokale Spannungen.
Es gibt keine allgemeingültige Regel, die besagt, dass eine hohe Duktilität mit einer schlechten Zerspanbarkeit gleichzusetzen ist oder dass eine geringe Duktilität eine gute Zerspanbarkeit bedeutet.
Ingenieure müssen berücksichtigen, wie sich ein Werkstoff bei bestimmten Bearbeitungsprozessen verhält. So kann beispielsweise bei Bohrvorgängen der Spanabtransport im Vordergrund stehen; beim Fräsen dünnwandiger Strukturen erfordern Verformungen und die Gratbildung möglicherweise größere Aufmerksamkeit; und Materialverschmierung (Adhäsion) oder die Bildung von Aufbauschneiden (BUE) können bei der Präzisionsoberflächenbearbeitung entscheidende Faktoren sein. Die Duktilität wird erst dann zu einer Herausforderung bei der Bearbeitung, wenn ihre Auswirkungen im Widerspruch zum Bearbeitungsprozess oder zu den technischen Anforderungen an das Fertigteil stehen.
Wie sich die Duktilität auf verschiedene CNC-Bearbeitungsvorgänge auswirkt
Der Einfluss der Duktilität hängt davon ab, wie das Schneidwerkzeug am Werkstück angreift.
CNC-Fräsen
Während des Fräsvorgangs dringt die Schneide wiederholt in das Material ein und tritt wieder aus ihm heraus. Bei jedem Kontakt eines Zahns mit dem Werkstück wird dieser verformt und ein Teil des Materials abgetragen. Bei duktilen Werkstoffen können die dabei entstehenden Späne je nach Werkzeuggeometrie und Schnittbedingungen lang oder durchgehend sein. Die plastische Verformung kann zur Bildung von Graten an den Kanten von Nuten, Aussparungen und Außenkonturen führen.
Die Richtung der Werkzeugbahn ist von entscheidender Bedeutung, da sie bestimmt, wie die Schneidkante in das Material eingreift und inwieweit die Schneidkanten-Spitze abgestützt wird. Bei Bauteilen, die eine hohe Kantenqualität erfordern, muss bei der Planung der Bearbeitungsreihenfolge die mögliche Entstehung von Graten berücksichtigt werden.
CNC-Drehen
Beim Drehen entfernt das Schneidwerkzeug kontinuierlich Material von einem rotierenden Werkstück. Bei duktilen Werkstoffen können lange, gewundene Späne entstehen, die den Schneidbereich beeinträchtigen, wenn sie nicht unter Kontrolle gehalten werden.
Die Form der Späne spielt eine Rolle, da sich lange Späne um das Werkstück, das Werkzeug oder in der Nähe befindliche Geräte wickeln können. Außerdem können sie die Oberfläche beschädigen, wenn sie nach ihrer Entstehung an dem Bauteil reiben.
Eine geeignete Spanbrechergeometrie und passende Schnittbedingungen können dazu beitragen, besser handhabbare Späne zu erzeugen. Ein Spanbrecher, der bei einem bestimmten Werkstoff oder in einem bestimmten Vorschubbereich gut funktioniert, muss jedoch nicht unbedingt bei einem anderen Werkstoff oder in einem anderen Vorschubbereich ebenso gut funktionieren.
CNC-Bohren
Beim Bohren entstehen besonders schwierige Bedingungen für den Spanabtransport, da der Zerspanungsvorgang im Inneren einer Bohrung stattfindet.
Bei duktilen Werkstoffen können lange Späne im Bohrloch zurückbleiben oder sich um den Bohrer verfangen. Wenn die Späne nicht abtransportiert werden können, können sie den weiteren Schneidvorgang behindern, die Reibung erhöhen, die Bohrlochoberfläche beschädigen oder zum Versagen des Werkzeugs beitragen.
Je tiefer das Bohrloch im Verhältnis zu seinem Durchmesser ist, desto wichtiger kann der Spanabtransport werden. Die Bohrergeometrie, die Spiralausführung, die Kühlmittelzufuhr und der Bohrzyklus beeinflussen alle, wie effektiv die Späne aus dem Bohrloch abtransportiert werden.
Aus diesem Grund kann ein duktiles Material, das sich relativ einfach fräsen lässt, dennoch eine sorgfältige Prozessentwicklung erfordern, wenn es zu einem tiefen, schmalen Hohlraum gebohrt wird.
Wie die Werkzeugauswahl zur Steuerung der Duktilität beiträgt
Bei der Werkzeugauswahl sollten die Verformungs- und Abtrenneigenschaften des Werkstoffs während des Zerspanungsprozesses berücksichtigt werden. Eine scharfe Schneide ermöglicht ein saubereres Abscheren und minimiert unnötige Materialverformungen. Die Werkzeuggeometrie beeinflusst zudem den Spanfluss und die Leichtigkeit, mit der sich die Späne vom Werkstück lösen.
Bei duktilen Werkstoffen, bei denen lange, durchgehende Späne entstehen, hilft der Einsatz einer Spanbrecherfunktion dabei, die Späne in kürzere Abschnitte zu zerbrechen. Die konkreten Auslegungsentscheidungen hängen vom Werkstoff, dem Bearbeitungsvorgang, dem Vorschubbereich und der Schnitttiefe ab.
Auch Werkzeugbeschichtungen und Substratwerkstoffe beeinflussen die Reibung und die Materialhaftung. Da das Ergebnis vom Werkstückmaterial und den Schnittbedingungen abhängt, sollte man eine bestimmte Beschichtung nicht blindlings wählen, nur weil das Material duktil ist.
Das Ziel besteht darin, das Zusammenspiel zwischen Werkzeug und Werkstück zu steuern, anstatt einfach nur nach einem härteren oder teureren Werkzeug zu suchen. Wenn beispielsweise bei der Bearbeitung von Aluminiumlegierungen aufgrund von Materialanhaftungen an der Schneide eine schlechte Oberflächenqualität entsteht, ist die Auswahl eines geeigneten, scharfen Werkzeugs und die Neubewertung der Schnittbedingungen oft effektiver, als das Problem einfach auf den normalen Werkzeugverschleiß zurückzuführen. Wenn die Hauptherausforderung beim Tieflochbohren in der Bildung langer Späne besteht, sollten die Spanabfuhr und die Bohrergeometrie Vorrang vor der Oberflächengüte haben. Anpassungen der Bearbeitungsstrategie sollten sich an den spezifischen Problemen orientieren, die während des Prozesses beobachtet werden.
So lassen sich Grate reduzieren und Späne bei der Bearbeitung duktiler Werkstoffe kontrollieren
Der erste Schritt zur Etablierung eines zuverlässigen Bearbeitungsprozesses besteht darin, die spezifischen Probleme, die durch die Duktilität des Werkstoffs verursacht werden, klar zu identifizieren.
Wenn es sich um lange, fadenförmige oder verwickelte Späne handelt, muss das Bearbeitungsteam möglicherweise die Spanbrechgeometrie des Schneidwerkzeugs, die Vorschubparameter und den Spanabfuhrraum neu bewerten. Bei der Tieflochbearbeitung sind auch die Kühlmittelzufuhrmethoden und die Bohrzyklusstrategien von entscheidender Bedeutung. Sind Grate das Hauptproblem, sollte der Fokus auf der Schneidkantenabstützung, der Werkzeugschärfe, der Schnittrichtung, der Bearbeitungsreihenfolge und dem vorgeschriebenen Zustand der Schneidkante liegen. Während sich manche Grate durch Prozessanpassungen minimieren lassen, erfordern andere möglicherweise dennoch einen speziellen Entgratungsvorgang. Treten Verschmierungen oder Materialanhaftungen auf der bearbeiteten Oberfläche auf, sollte das Augenmerk auf die Bildung von Aufbauschneidkanten (BUE), den Zustand der Schneidkante, die Werkzeuggeometrie, die Schmierung und die Eignung der Schnittparameter gerichtet werden.
Diese Probleme sollten nicht miteinander verwechselt werden. Obwohl lange Späne, Grate und Oberflächenverschmierungen alle mit der Duktilität des Werkstoffs zusammenhängen, unterscheiden sich ihre Ursachen und erfordern unter Umständen unterschiedliche Lösungen. Ebenso wichtig ist es, das erwartete Bearbeitungsergebnis zu klären. Der Bearbeitungsansatz für Teile, bei denen eine leichte Kantenabrundung zulässig ist, kann sich von dem für Teile unterscheiden, die eine präzise Steuerung des Schneidkantenprofils oder gratfreie Montagebohrungen erfordern. Spezifische Zeichnungsvorgaben und Prüfstandards bestimmen die geeigneten Korrekturmaßnahmen.
Warum die Geometrie der Werkstücke bei der Bearbeitung duktiler Werkstoffe eine Rolle spielt
Die Duktilität beschreibt die Verformungseigenschaften eines Werkstoffs, während die Geometrie des Bauteils bestimmt, an welchen Stellen solche Verformungen zu Herausforderungen bei der Fertigung führen können.
Die Bearbeitung leicht zugänglicher Außenflächen ist relativ unkompliziert, selbst wenn das Material beim Zerspanen durchgehende Späne bildet; schmale Nuten oder tiefe Bohrungen stellen jedoch aufgrund des begrenzten Platzes für den Spanabtransport erhebliche Herausforderungen dar.
Ebenso haben Grate an nicht funktionalen Außenkanten zwar möglicherweise nur geringe Auswirkungen auf die Leistungsfähigkeit des Bauteils, doch können Grate im Inneren von Präzisionsbohrungen dazu führen, dass zusammenpassende Teile nicht richtig ineinander passen.
Dünnwandige Strukturen bringen weitere Aspekte mit sich, die es zu berücksichtigen gilt. Aufgrund ihrer begrenzten Steifigkeit reagieren sie empfindlicher auf Schnittkräfte und Werkstückverformungen. Die Duktilität beeinflusst zwar, wie sich das Material an der Schneidkante verformt, bestimmt jedoch nicht allein, ob sich eine dünne Wand biegt oder verdreht.
Bei der Bewertung von Bauteilen für die kundenspezifische CNC-Fertigung müssen nicht nur die Materialspezifikationen berücksichtigt werden, sondern auch die Geometrie der Merkmale, die Anforderungen an die Kanten, die Wandstärke, die Zugänglichkeit für die Werkzeuge sowie die Prüfnormen. Auf diese Weise kann das Fertigungsteam potenzielle Herausforderungen hinsichtlich der Spankontrolle und des Entgratens bereits vor Produktionsbeginn antizipieren und identifizieren.
Fazit
Die Duktilität eines Werkstoffs wirkt sich auf die CNC-Bearbeitung aus, da sie bestimmt, in welchem Umfang ein Werkstoff plastisch verformt werden kann, bevor er bricht. Während des Zerspanungsprozesses beeinflusst diese Eigenschaft die Spanbildung und den Spanabtransport, die Gratbildung sowie die Qualität der bearbeiteten Oberfläche.
Xtmade fertigt maßgeschneiderte Teile nach Kundenspezifikationen, einschließlich Zeichnungen, Materialanforderungen und Bearbeitungsanforderungen. In der Planungsphase der Bearbeitung bewerten wir potenzielle Probleme – wie Späneabfuhr, Gratbehandlung und Oberflächenqualität –, indem wir spezifische Materialeigenschaften, die Teilegeometrie und die Bearbeitungsvorgänge berücksichtigen, und entwickeln entsprechend geeignete Bearbeitungsstrategien. Unser Ziel ist es nicht, hochduktile Werkstoffe zu meiden, sondern ihr Verformungsverhalten vollständig zu verstehen, um einen stabilen Bearbeitungsprozess, hochwertige Kanten sowie gleichbleibende Maßgenauigkeit und Qualität zu gewährleisten.

