
Wie wirken sich thermische Eigenschaften auf die CNC-Bearbeitung aus?
Bei der CNC-Bearbeitung von Werkstoffen entsteht zwangsläufig Wärme. Wenn die Schneide in das Werkstück eindringt, verformt sich dieses und es entstehen Späne, während zwischen dem Werkzeug, den Spänen und der bearbeiteten Oberfläche Reibung entsteht. Ein erheblicher Teil der bei diesem Vorgang verbrauchten Energie wird in Wärme umgewandelt.
Das Verhalten der entstehenden Wärme hängt in gewissem Maße von den thermischen Eigenschaften des zu bearbeitenden Werkstoffs ab. Einige Werkstoffe leiten die Wärme relativ schnell aus der Schnittzone ab, während sich bei anderen die Wärme in der Nähe der Schneide staut, was zu hohen Temperaturen führt, die sowohl das Werkzeug als auch das Werkstück beeinträchtigen. Darüber hinaus dehnen sich Werkstoffe bei Erwärmung aus, doch nicht alle Werkstoffe weisen die gleichen Ausdehnungsraten oder Reaktionen auf Temperaturschwankungen auf.
Diese Unterschiede erklären, warum ein für ein Material geeigneter CNC-Bearbeitungsprozess bei der Anwendung auf ein anderes Material zu Problemen wie Werkzeugverschleiß, Maßabweichungen oder schlechter Oberflächenqualität führen kann. Thermische Eigenschaften beeinflussen die CNC-Bearbeitung, indem sie die Wärmeentwicklung, -verteilung und -steuerung während des Zerspanungsprozesses beeinflussen. Das Verständnis dieser Eigenschaften ermöglicht es Fertigungsingenieuren, geeignete Schneidwerkzeuge auszuwählen, Bearbeitungsparameter festzulegen, die Werkstücktemperaturen zu steuern und die Maßgenauigkeit sicherzustellen.
Was versteht man unter thermischen Eigenschaften in der CNC-Bearbeitung?
Thermische Eigenschaften beschreiben, wie ein Material auf Wärme reagiert. Dabei spielen verschiedene Eigenschaften eine Rolle, CNC-Bearbeitung, wobei drei davon besonders wichtig sind: Wärmeleitfähigkeit, Wärmeausdehnung und spezifische Wärmekapazität.
Wärmeleitfähigkeit beschreibt, wie leicht Wärme durch ein Material geleitet wird. Unter vergleichbaren Bedingungen leiten Materialien mit hoher Wärmeleitfähigkeit Wärme aus lokalen Hochtemperaturbereichen im Allgemeinen effektiver ab als solche mit geringer Wärmeleitfähigkeit.
Wärmeausdehnung beschreibt die Tendenz eines Werkstoffs, seine Abmessungen als Reaktion auf Temperaturschwankungen zu verändern. Metalle dehnen sich in der Regel bei Erwärmung aus und ziehen sich bei Abkühlung zusammen. Das Ausmaß dieser Ausdehnung hängt vom jeweiligen Werkstoff, der Höhe der Temperaturänderung und der Messrichtung ab.
Spezifische Wärmekapazität beschreibt die Energiemenge, die erforderlich ist, um die Temperatur einer bestimmten Materialmasse um einen bestimmten Wert zu erhöhen. Sie beeinflusst die Geschwindigkeit der Temperaturänderung beim Erwärmen des Materials, wobei das tatsächliche thermische Verhalten auch von der Wärmeleitfähigkeit, der Masse, der Geometrie und den Wärmeübertragungsbedingungen abhängt.
Diese Eigenschaften spiegeln verschiedene Aspekte des thermischen Verhaltens wider. Ein Material mit hoher Wärmeleitfähigkeit weist nicht zwangsläufig eine geringe Wärmeausdehnung auf; umgekehrt leitet ein Material, dessen Temperaturerhöhung einen erheblichen Energieaufwand erfordert, die beim Zerspanen entstehende Wärme nicht unbedingt schnell ab. Im Zusammenhang mit der CNC-Bearbeitung kommt es nicht nur darauf an, ob die thermischen Eigenschaften eines Werkstoffs “gut” oder “schlecht” sind, sondern vielmehr darauf, wie sein thermisches Verhalten mit dem Bearbeitungsprozess und den spezifischen Anforderungen an das Fertigungsteil zusammenwirkt.
Woher kommt die Wärme bei der CNC-Bearbeitung?
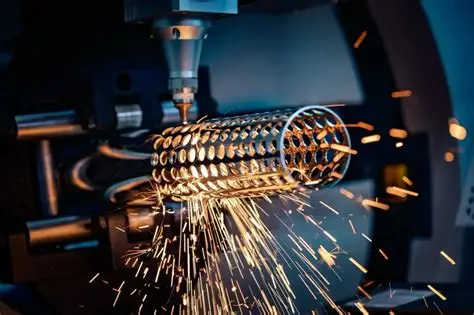
Wie entsteht Wärme beim Zerspanungsprozess? Wenn ein Fräser oder Drehwerkzeug Material abträgt, wird das Werkstück verformt und abgetragen, wodurch Späne entstehen. Dieser Verformungsprozess verbraucht Energie, die größtenteils in Wärme umgewandelt wird. Zudem entsteht durch Reibung – die beim Gleiten der Späne über die Spanfläche des Werkzeugs sowie durch die Wechselwirkung zwischen Werkzeug und Werkstück entsteht – weitere Wärme.
Die Temperaturen in der Nähe der Schneidkante können deutlich höher sein als die Durchschnittstemperatur des Werkstücks oder der umgebenden Werkstattumgebung. Die Wärme verteilt sich auf die Späne, das Werkzeug, das Werkstück und die Umgebung. Das genaue Verteilungsverhältnis hängt von Faktoren wie dem Werkstoff, der Schnittgeschwindigkeit, der Werkzeuggeometrie, dem Vorschub, der Art der Kühlmittelzufuhr und dem jeweiligen Bearbeitungsvorgang ab.
Diese Wärmeverteilung ist entscheidend: Obwohl die Späne einen erheblichen Teil der Wärme abführen, kann es dennoch zu erheblichen Temperaturschwankungen am Werkzeug und am Werkstück kommen.
Betrachten wir beispielsweise die Bearbeitung eines Werkstücks mit einer kleinen, konzentrierten Schnittzone. Wenn Späne die Wärme effizient abführen, unterscheidet sich das thermische Verhalten von Werkzeug und Werkstück drastisch von einem Szenario, in dem sich die Wärme stark in der Nähe der Schneidkante staut. Wenn sich Wärme um Präzisionsmerkmale herum staut, können lokale Temperaturanstiege die Werkzeugleistung beeinträchtigen oder während und nach der Bearbeitung zu Maßabweichungen führen. Zwar beeinflussen thermische Eigenschaften den Prozess zweifellos, doch sind sie nicht der einzige entscheidende Faktor; Schnittbedingungen und das Zusammenspiel zwischen Werkzeug und Werkstück spielen eine ebenso entscheidende Rolle.
Wie sich die Wärmeleitfähigkeit auf die CNC-Bearbeitung auswirkt
Bei der Bewertung thermischer Effekte während der CNC-Bearbeitung ist die Wärmeleitfähigkeit eine der wichtigsten zu berücksichtigenden Materialeigenschaften. Werkstoffe mit hoher Wärmeleitfähigkeit können Wärme aus der Schnittzone effektiver an andere Bereiche des Werkstücks ableiten. Je nach den konkreten Bearbeitungsbedingungen trägt dies dazu bei, einen lokalen Wärmeaufbau zu verringern.
Werkstoffe mit geringer Wärmeleitfähigkeit leiten Wärme relativ ineffizient ab, was zu einer stärkeren Wärmeansammlung im Bereich der Schnittstelle zwischen Werkzeug und Span führt und die thermische Belastung der Schneidkante erhöht. Dieser Unterschied ist besonders ausgeprägt bei der Bearbeitung von Werkstoffen wie Titanlegierungen und Superlegierungen auf Nickelbasis, die im Vergleich zu vielen gängigen Aluminiumlegierungen in der Regel eine geringere Wärmeleitfähigkeit aufweisen.
Eine geringe Wärmeleitfähigkeit bedeutet jedoch nicht, dass jeder Teil des Werkstücks unter allen Zerspanungsbedingungen heißer wird. Die tatsächliche Temperaturverteilung hängt von Faktoren wie Schnittgeschwindigkeit, Spanbildung, Werkzeuggeometrie, Kühlmittelgebrauch, Kontaktzeit und dem abgetragenen Materialvolumen ab. In der Praxis stellt sich das Problem, dass das Werkzeug einer höheren thermischen Belastung ausgesetzt sein kann, wenn sich die Wärme in der Nähe der Schneidkante konzentriert. Je nach Werkzeugmaterial und Schnittbedingungen kann dies bestimmte Verschleißmechanismen beschleunigen oder zum Versagen der Schneidkante führen.
So ist beispielsweise eine für Aluminiumlegierungen geeignete Zerspanungsstrategie für Nickelbasislegierungen möglicherweise nicht geeignet. Aluminiumlegierungen leiten Wärme in der Regel schnell ab, während Nickelbasislegierungen dazu neigen, mehr Wärme in der Nähe der Schnittzone zu speichern. Folglich führt die Anwendung desselben Ansatzes hinsichtlich Schnittgeschwindigkeiten, Werkzeugauswahl und Wärmemanagement nicht zwangsläufig zu denselben Bearbeitungsergebnissen. Die Anpassung der Bearbeitungsbedingungen an das jeweilige Material ist unerlässlich. Zwar lässt sich ein Teil dieser Unterschiede durch die Wärmeleitfähigkeit erklären, doch muss die endgültige Bearbeitungsstrategie auch Faktoren wie Materialfestigkeit, Härte, Kaltverfestigungseigenschaften, Werkzeugkompatibilität und die jeweiligen Bearbeitungsvorgänge berücksichtigen.
Warum Hitze zu Maßabweichungen führen kann
In der Präzisionsbearbeitung ist die thermische Ausdehnung einer der bedeutendsten Temperatureffekte. Ein Werkstück kann bei einer bestimmten Temperatur zwar die Maßvorgaben erfüllen, doch können sich die Maße bei Temperaturänderungen verschieben. Dies deutet nicht unbedingt auf einen Verlust der Positioniergenauigkeit der CNC-Maschine hin; vielmehr kann es sein, dass sich das Material selbst thermisch ausdehnt oder zusammenzieht.
Betrachten wir das Fräsen eines Metallteils mit strengen Maßtoleranzen: Während des Zerspanungsprozesses entsteht im bearbeiteten Bereich und dessen Umgebung Wärme. Wird das Teil gemessen, solange es noch Restwärme enthält, können die gewonnenen Daten von Messungen abweichen, die erst nach Erreichen einer stabilen Temperatur des Teils durchgeführt wurden. Auch wenn diese Abweichung gering sein mag, können selbst winzige Maßänderungen entscheidend sein, wenn der zulässige Toleranzbereich eng ist. Bei einem einfachen Teil, das sich frei ausdehnen kann, lässt sich die Längenänderung anhand der folgenden Formel abschätzen:
ΔL = αL₀ΔT
wobei ΔL die Längenänderung, L₀ die Ausgangslänge, α der Wärmeausdehnungskoeffizient des Materials und ΔT die Temperaturänderung ist.
Dieser Zusammenhang verdeutlicht die Bedeutung von Materialeigenschaften, Ausgangsabmessungen und Temperaturschwankungen. Bei gleicher Temperaturänderung weist ein längeres Bauteil aus demselben Material in der Regel eine größere absolute Längenänderung auf als ein kürzeres.
Die tatsächlichen Bearbeitungsszenarien sind weitaus komplexer, als dieses einfache Modell vermuten lässt. Die Temperaturverteilung im Werkstück kann ungleichmäßig sein, und Spannvorrichtungen können die Wärmeausdehnung einschränken. Dünnwandige Strukturen, asymmetrische Geometrien und ungleichmäßiger Materialabtrag erschweren die Vorhersage thermischer Effekte. Die Maßhaltigkeit erfordert mehr als nur eine präzise Koordinatenprogrammierung; der thermische Zustand des Werkstücks, die Bearbeitungsreihenfolge, die Spannmethode und der Prüfprozess beeinflussen alle die endgültigen Messergebnisse.
Wie sich die Wärmeausdehnung auf verschiedene Bauteile auswirkt
Die Wärmeausdehnung ist ein entscheidender Faktor bei der Bearbeitung großer Bauteile, dünnwandiger Strukturen und Präzisionsteile mit engen Toleranzen. Große Metallbauteile können bereits bei moderaten Temperaturschwankungen erhebliche Maßänderungen erfahren; je größer das betreffende Maß ist, desto größer ist die potenzielle absolute Ausdehnung oder Kontraktion. Dünnwandige Strukturen stellen eine ganz andere Herausforderung dar. Aufgrund ihrer begrenzten Steifigkeit und der fehlenden ausreichenden Materialunterstützung kann ihre Reaktion auf ungleichmäßige Erwärmung und Abkühlung sowohl ihre Form als auch ihre Maße beeinflussen.
Betrachten wir das Fräsen einer tiefen Aussparung in ein Bauteil: Dabei wird Material von einer Seite abgetragen, wodurch sich die verbleibende Wandstärke verringert. Verursacht der Zerspanungsprozess in diesem Bereich eine ungleichmäßige Erwärmung, kann sich die Wand während der Bearbeitung lokal ausdehnen und sich anschließend beim Abkühlen verformen. Da auch Schnittkräfte und Eigenspannungen zu Verformungen führen können, sind thermische Effekte nicht die einzige Ursache für solche Probleme.
Daher sollte die thermische Verformung nicht mit der herkömmlichen Werkzeugauslenkung verwechselt werden. Unter Werkzeugauslenkung versteht man das Phänomen, bei dem Schneidkräfte dazu führen, dass das Werkzeug von seiner vorgesehenen Bahn abweicht, während sich die thermische Verformung auf Änderungen der Materialabmessungen oder -form bezieht, die durch Temperaturschwankungen verursacht werden. Beide Faktoren beeinflussen die Genauigkeit des Werkstücks und können während desselben Bearbeitungsvorgangs gleichzeitig auftreten. Bei der Fehlerbehebung bei Maßabweichungen müssen Ingenieure zwischen diesen unterschiedlichen Ursachen unterscheiden, anstatt einfach davon auszugehen, dass alle Abweichungen auf die CNC-Maschine oder das Schneidwerkzeug zurückzuführen sind.
Wie thermische Eigenschaften die Standzeit von Schneidwerkzeugen beeinflussen
Schneidwerkzeuge werden gleichzeitig mechanischen Belastungen und hohen Temperaturen ausgesetzt. Der Einfluss der Wärme auf die Standzeit hängt vom Werkzeugmaterial, vom Werkstückmaterial, von den Schnittbedingungen und den damit verbundenen Verschleißmechanismen ab.
Bei hohen Temperaturen können bestimmte Werkzeugwerkstoffe an Härte verlieren oder verschleißanfälliger werden. Je nach Werkstoffkombination und Betriebsbedingungen kann Wärme auch chemische Wechselwirkungen zwischen Werkzeug und Werkstück beeinflussen. Bei Materialien mit geringer Wärmeleitfähigkeit kann sich Wärme in der Nähe der Schneide ansammeln. Bei anspruchsvollen Zerspanungsvorgängen erhöht dies die thermische Belastung des Werkzeugs und beschleunigt dadurch den Leistungsabfall.
Superlegierungen auf Nickelbasis sind hierfür ein Paradebeispiel. Diese Werkstoffe sind zwar so konzipiert, dass sie bei hohen Temperaturen hervorragende mechanische Eigenschaften beibehalten, was jedoch nicht bedeutet, dass sie leicht zu bearbeiten sind. Das Zusammenspiel ihrer mechanischen Festigkeit, ihrer thermischen Eigenschaften und ihrer Neigung zur Kaltverfestigung setzt die Schneidkante häufig extremen Betriebsbedingungen aus.
Hier muss eine wichtige Unterscheidung getroffen werden: Die Fähigkeit eines Werkstoffs, während des Betriebs hohen Temperaturen standzuhalten, ist nicht gleichbedeutend mit seiner Fähigkeit, bei der Bearbeitung Wärme abzuleiten. Selbst Bauteile, die für Hochtemperaturumgebungen im Motor ausgelegt sind, erfordern bei der Fertigung unter Umständen streng kontrollierte Zerspanungsbedingungen. Die Wärmeleitfähigkeit allein lässt keine Rückschlüsse auf die Standzeit des Werkzeugs zu; Faktoren wie Schnittgeschwindigkeit, Vorschub, Werkzeuggeometrie, Beschichtungen, Kühlmittelzufuhrmethoden und spezifische Verschleißmechanismen müssen ebenfalls berücksichtigt werden.
Bedeutet eine höhere Schnittgeschwindigkeit immer mehr Wärmeentwicklung?
Eine Erhöhung der Schnittgeschwindigkeit beschleunigt im Allgemeinen die Umwandlung von mechanischer in thermische Energie und verändert die Wärmeverteilung zwischen Span, Werkzeug und Werkstück. Es ist irreführend anzunehmen, dass höhere Schnittgeschwindigkeiten zwangsläufig zu einem gleichmäßigen Temperaturanstieg im gesamten Werkstück führen.
Bei höheren Geschwindigkeiten verkürzt sich die Zeit, die während jedes Kontaktvorgangs für die Wärmeübertragung innerhalb der Schnittzone zur Verfügung steht. Je nach Werkstoff und Bearbeitungsvorgang kann ein größerer Anteil der erzeugten Wärme mit den Spänen abgeführt werden. Gleichzeitig kann es an der Schneidkante zu höheren lokalen Temperaturen kommen, und das Werkzeug kann einer stärkeren thermischen Belastung ausgesetzt sein. Diese Effekte können gleichzeitig auftreten. Das endgültige Ergebnis hängt vom Werkstoff, vom Werkzeug, vom Schneidkontakt und von den Bearbeitungsbedingungen ab. Eine Schnittgeschwindigkeit, die bei einem bestimmten Werkstoff die Effizienz steigert, kann bei einem anderen Werkstoff die Standzeit verkürzen oder zu Prozessinstabilität führen.
Auch eine Verringerung der Schnittgeschwindigkeit ist nicht unbedingt die optimale Lösung. In manchen Fällen können zu niedrige Schnittparameter zur Bildung von Aufbauschneidkanten (BUE), zu Reibung (anstelle von Zerspanung) oder zu anderen unerwünschten Bearbeitungserscheinungen führen. Das Ziel besteht darin, einen geeigneten Bearbeitungsbereich für eine bestimmte Werkstoff-Werkzeug-Kombination zu ermitteln und diesen Bereich anhand von Kriterien wie Standzeit, Maßhaltigkeit, Oberflächenqualität und Produktionsanforderungen zu validieren.
Die Rolle des Kühlmittels im Wärmemanagement
Zwar wird Kühlmittel gemeinhin mit der Senkung der Temperatur in Verbindung gebracht, doch seine Rolle bei der CNC-Bearbeitung geht weit über die bloße Senkung der Werkstücktemperatur hinaus. Je nach dem jeweiligen Bearbeitungsvorgang und dem Kühlsystem fördert Kühlmittel die Wärmeableitung, schmiert die Kontaktfläche zwischen Werkzeug und Werkstück, verringert die Reibung und unterstützt den Spanabtransport. Seine Wirksamkeit hängt davon ab, ob es die Schnittzone erreichen kann und ob der Bearbeitungsprozess eine ausreichende Wärmeübertragung ermöglicht. Bei bestimmten Bearbeitungsvorgängen – beispielsweise wenn ein Werkzeug tief in einen Hohlraum eindringt oder ein tiefes Loch bohrt – kann der Zugang zur Schnittstelle eine Herausforderung darstellen.
Kühlstrategien müssen auf das zu bearbeitende Material und den jeweiligen Bearbeitungsvorgang zugeschnitten sein; ein für das offene Fräsen geeignetes Kühlkonzept führt bei der Tieflochbearbeitung möglicherweise nicht zu denselben Ergebnissen. Faktoren wie Werkzeugauslegung, Kühlmittelzufuhr, Spanabfuhr und Schnittbedingungen müssen ganzheitlich berücksichtigt werden. Zudem kann Kühlmittel die Wärmeausdehnung nicht vollständig verhindern. Selbst bei kontrollierten Schnitttemperaturen kann sich das Werkstück während der Bearbeitung noch erwärmen oder zwischen Bearbeitung und Prüfung Temperaturschwankungen unterliegen. Bei Präzisionsteilen ist der Einsatz von Kühlmittel kein Selbstzweck; das oberste Ziel besteht darin, die thermischen Bedingungen effektiv zu steuern, um Maßhaltigkeit und eine zuverlässige Oberflächenqualität zu gewährleisten.
Warum die Temperaturregelung bei der Inspektion wichtig ist
Die Maße von bearbeiteten Teilen bleiben unmittelbar nach der Zerspanung oft nicht stabil. Wenn sich ein Teil während der Bearbeitung erwärmt, können sich seine Maße beim Abkühlen verändern. Daher können Messungen, die unmittelbar nach der Bearbeitung vorgenommen werden, von denen abweichen, die nach dem Erreichen einer stabilen Temperatur durchgeführt werden.
Dies ist besonders kritisch, wenn die Toleranzen so eng sind, dass durch Temperaturänderungen verursachte Maßschwankungen im Verhältnis zur zulässigen Toleranz nicht vernachlässigt werden können. Aus demselben Grund sind die Umgebungsbedingungen während der Prüfung von entscheidender Bedeutung. Präzisionsmessergebnisse werden durch die Temperatur des Werkstücks und gegebenenfalls der Messgeräte beeinflusst. Um sicherzustellen, dass die Messdaten zuverlässig mit den Zeichnungsvorgaben vergleichbar sind, sollte der Messvorgang unter geeigneten und kontrollierten Temperaturbedingungen durchgeführt werden.
Dies bedeutet jedoch nicht, dass alle CNC-bearbeiteten Teile eine lange Abkühlphase benötigen. Die konkrete Vorgehensweise hängt von Faktoren wie der Größe des Teils, dem Werkstoff, den Toleranzanforderungen, den Messverfahren und den Produktionsanforderungen ab. Bei großen Präzisionsbauteilen ist der Temperaturstabilisierungsvorgang oft ein entscheidender Schritt im Prüfprotokoll und nicht nur ein optionaler letzter Schliff. Es ist zudem wichtig, zwischen thermischen Effekten und dem Einfluss von Eigenspannungen zu unterscheiden. Selbst nachdem sich die Temperatur des Bauteils stabilisiert hat, können Eigenspannungen nach dem Materialabtrag oder dem Lösen aus der Spannvorrichtung noch zu Verformungen führen. Zwar können sowohl thermische Ausdehnung als auch Eigenspannungen zu Maßabweichungen führen, doch beruhen sie auf unterschiedlichen physikalischen Mechanismen.
Wie verschiedene Werkstoffe bei der CNC-Bearbeitung auf Wärme reagieren
Das Verständnis der thermischen Eigenschaften von Werkstoffen hilft zu erklären, warum Bearbeitungsstrategien an die jeweiligen Werkstoffe angepasst werden müssen.
Im Vergleich zu Titanlegierungen und Superlegierungen auf Nickelbasis weisen Aluminiumlegierungen im Allgemeinen eine höhere Wärmeleitfähigkeit auf. Die Wärme wird durch Aluminium schneller abgeleitet, wobei die tatsächliche Temperaturverteilung dennoch von den Zerspanungsbedingungen, der Legierungszusammensetzung und den Werkzeugeigenschaften beeinflusst wird. Aluminiumlegierungen weisen einen relativ hohen Wärmeausdehnungskoeffizienten auf; dies ist ein besonders wichtiger Faktor bei der Bearbeitung langer Werkstücke oder von Merkmalen mit strengen Toleranzanforderungen. Die Eigenschaften von Edelstahl variieren je nach Sorte, doch viele gängige Sorten weisen eine geringere Wärmeleitfähigkeit auf als Aluminiumlegierungen. Ihre Bearbeitungseigenschaften hängen zudem von der Materialfestigkeit, der Neigung zur Kaltverfestigung und den Schnittbedingungen ab. Folglich ist das Wärmemanagement nur ein Bestandteil der gesamten Bearbeitungsstrategie. Titanlegierungen weisen typischerweise eine schlechte Wärmeleitfähigkeit auf, was zu einer erheblichen Wärmeansammlung in der Nähe der Schnittzone führt. Daher sind die Temperatur an der Schneidkante und die Werkzeugauswahl entscheidende Faktoren, insbesondere bei anspruchsvollen Bearbeitungsvorgängen. Superlegierungen auf Nickelbasis stellen eine weitere Materialklasse dar, die bei der Bearbeitung erhebliche thermische Herausforderungen mit sich bringt. Zwar bieten sie eine hervorragende Hochtemperaturbeständigkeit, doch bedeutet dies nicht, dass sie leicht zu bearbeiten sind; die Eignung der Werkzeuge, die Schnittbedingungen und die Strategien zum Wärmemanagement müssen sorgfältig abgewogen werden.
Die oben genannten Beispiele sollten nicht als allgemeingültige Rangliste der Zerspanbarkeit von Werkstoffen betrachtet werden. Jede Werkstoffkategorie umfasst verschiedene Güteklassen, und die Zerspanbarkeit hängt von der jeweiligen Legierungszusammensetzung, dem Werkstoffzustand, der Geometrie, der Werkzeugauswahl und dem Zerspanungsprozess selbst ab. Der Nutzen des Verständnisses thermischer Eigenschaften liegt darin, dass sie die zugrunde liegenden Ursachen für Unterschiede im Bearbeitungsverhalten von Werkstoffen aufdecken und Ingenieuren so helfen, geeignete Verfahren auszuwählen und zu vermeiden, dass auf alle Werkstoffe identische Bearbeitungsbedingungen angewendet werden.
Wie Ingenieure thermische Effekte bei der kundenspezifischen CNC-Bearbeitung handhaben
Das Wärmemanagement beginnt mit dem Verständnis des Zusammenspiels zwischen Werkstoff, Werkstück und Bearbeitungsprozess. Bei kleinen, dickwandigen Werkstücken mit lockeren Toleranzen haben moderate Temperaturschwankungen in der Regel nur geringe Auswirkungen; bei großen, dünnwandigen Werkstücken, die enge Profil- und Lagetoleranzen erfordern, können die Auswirkungen von ungleichmäßiger Erwärmung, Wärmeausdehnung und Abkühlung jedoch erheblich sein. Bei der Auswahl von Werkstoffen und der Bewertung der Herstellbarkeit sollten die Überlegungen über die bloße Festigkeit oder Härte hinausgehen. Ingenieure müssen zudem die Wärmeleitfähigkeit und die Ausdehnungseigenschaften des Werkstoffs, die Gesamtabmessungen des Werkstücks, die Wandstärke, die Lage der Merkmale, die Bearbeitungsabläufe sowie die Prüfanforderungen umfassend bewerten. Auf dieser Grundlage lassen sich dann geeignete Bearbeitungsstrategien formulieren, um spezifische Risiken zu bewältigen. Je nach den Eigenschaften des Werkstücks können diese Strategien die Auswahl geeigneter Schneidwerkzeuge und -parameter, die Optimierung der Kühlmittelzufuhr, die Abstimmung der Zerspanungsraten, das Erreichen der thermischen Stabilität des Werkstücks vor der Messung kritischer Maße oder die Planung von Prüfungen in wichtigen Produktionsphasen umfassen.
Eine einzelne Maßnahme reicht oft nicht aus, um alle hitzebedingten Probleme zu beheben. So kann beispielsweise eine bloße Verringerung der Schnittgeschwindigkeit Maßabweichungen, die durch ungleichmäßige Kühlung verursacht werden, möglicherweise nicht beheben, während eine bloße Erhöhung des Kühlmitteldurchflusses Verformungsprobleme, die auf Restspannungen oder eine unsachgemäße Werkstückspannung zurückzuführen sind, möglicherweise nicht löst. In der kundenspezifischen Fertigung besteht das vorrangige Ziel darin, die Ursachen von Abweichungen zu identifizieren und diese mit gezielten Lösungen zu beheben. Dies erfordert ein tiefgreifendes Verständnis des Materialverhaltens während der Zerspanung, der Mechanismen, durch die das Werkstück auf Wärme und mechanische Kräfte reagiert, sowie der Methoden zur Überprüfung der Endmaße.
Fazit
Thermische Eigenschaften beeinflussen den CNC-Bearbeitungsprozess, indem sie bestimmen, wie ein Werkstoff Wärme aufnimmt, weiterleitet und darauf reagiert. Die Wärmeleitfähigkeit beeinflusst die Wärmeverteilung in der Schnittzone, während die Wärmeausdehnungseigenschaften bestimmen, wie sich die Abmessungen des Werkstücks mit der Temperatur ändern; auch die spezifische Wärmekapazität beeinflusst, wie die Temperatur des Werkstoffs auf die zugeführte Energie reagiert. Diese Eigenschaften wirken sich auf die Werkzeugbelastung, den Werkzeugverschleiß, die Maßhaltigkeit, die Oberflächenqualität und die Prüfergebnisse aus, wirken jedoch nicht isoliert. Faktoren wie Schnittbedingungen, Werkzeuggeometrie, Kühlmittelzufuhr, Werkstückgröße, Spannverfahren und Eigenspannungen beeinflussen das endgültige Bearbeitungsergebnis.
Eine zuverlässige CNC-Bearbeitung hängt von der effektiven Steuerung der Wechselwirkungen zwischen Materialeigenschaften, Wärmeentwicklung, Wärmeübertragung, Werkstückgeometrie, Bearbeitungsbedingungen und Maßanforderungen ab. Xtmade ist ein Dienstleister für kundenspezifische Fertigung mit jahrzehntelanger Erfahrung, der in der Lage ist, Teile aus verschiedenen Materialien auf der Grundlage technischer Zeichnungen herzustellen. Mit umfassendem Materialwissen und operativem Fachwissen unterstützt das Unternehmen seine Kunden bei der Auswahl der richtigen Werkstoffe und freut sich jederzeit über Anfragen.

