
Wie wirkt sich die Materialfestigkeit auf die CNC-Bearbeitung aus?
Wenn eine CNC-Maschine Metall schneidet, muss das Schneidwerkzeug in das Material eindringen und es in Form von Spänen abtragen. Je leichter sich ein Material verformen und abtrennen lässt, desto geringer ist der mechanische Widerstand, auf den das Werkzeug trifft. Genau aus diesem Grund ist die Materialfestigkeit ein entscheidender Faktor.
Im Vergleich zu Materialien mit geringerer Festigkeit widerstehen hochfeste Materialien einer Verformung besser. Wenn die Schneide versucht, in ein hochfestes Material einzudringen, ist in der Regel eine größere Kraft erforderlich, um das Material zu verformen und Späne zu bilden. Diese zusätzliche Kraft wirkt sich auf das Schneidwerkzeug, die Spindel, das Werkstückspannsystem, die Maschinenstabilität und sogar auf die Maßgenauigkeit des fertigen Teils aus.
Es gibt jedoch einen wichtigen Punkt, der leicht übersehen wird:
Ein Werkstoff mit höherer Festigkeit ist nicht unbedingt schwieriger zu bearbeiten. Die Festigkeit ist lediglich einer der Faktoren, die die Bearbeitungseigenschaften beeinflussen. Eigenschaften wie Härte, Duktilität, Wärmeleitfähigkeit und Kaltverfestigungsneigung – zusammen mit der Materialzusammensetzung, der Werkzeuggeometrie, den Schnittbedingungen und der Werkstückgeometrie – beeinflussen den tatsächlichen Zerspanungsprozess an der Schneidkante. Das Verständnis dieses Unterschieds hilft zu erklären, warum zwei Werkstoffe mit ähnlicher Festigkeit bei der CNC-Bearbeitung sehr unterschiedliche Eigenschaften aufweisen können.
Was versteht man unter Materialfestigkeit?
Ein gutes Verständnis der Materialfestigkeit ist sehr hilfreich. Stellen Sie sich vor, Sie üben auf zwei verschiedene Materialien die gleiche Druckkraft aus: Das eine verformt sich leicht, während das andere der äußeren Kraft widersteht und seine ursprüngliche Form beibehält. Das letztere Material weist eine größere Verformungsbeständigkeit auf – mit anderen Worten: Es verfügt über eine höhere Materialfestigkeit. In der Technik wird diese Eigenschaft anhand verschiedener Festigkeitskennzahlen beschrieben.
- Streckgrenze bezeichnet den kritischen Punkt, an dem ein Werkstoff beginnt, sich dauerhaft zu verformen. Unterhalb dieser Grenze kehrt der Werkstoff in der Regel in seinen ursprünglichen Zustand zurück, sobald die Belastung aufgehoben wird; sobald die Streckgrenze überschritten wird, tritt eine dauerhafte Verformung ein.
- Zugfestigkeit bezeichnet die maximale Spannung, der ein Werkstoff standhalten kann, bevor er unter Zugbeanspruchung vollständig versagt.
Die CNC-Bearbeitung ist kein einfacher Zugversuch, daher lassen sich diese Werte nicht direkt in Schnittparameter umrechnen. Sie tragen jedoch dazu bei, eine wesentliche Eigenschaft des Werkstoffs zu charakterisieren: seine Fähigkeit, einer Verformung unter mechanischer Belastung standzuhalten – genau die Art von Verformung, die auftritt, wenn ein Schneidwerkzeug Material abträgt.
Was passiert, wenn ein CNC-Werkzeug hartes Material bearbeitet?
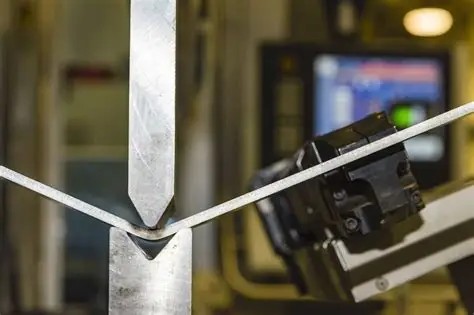
Lassen wir die Werkzeugmaschine selbst einmal beiseite und betrachten wir die Schneidkante des Werkzeugs. Während sich das Werkzeug durch das Werkstück bewegt, “schneidet” die Schneidkante nicht einfach durch das Material – ähnlich wie ein Küchenmesser, das weiche Lebensmittel schneidet –, sondern erzeugt unmittelbar vor der Kante eine Zone intensiver Verformung. Während sich der Span bildet, wird das Material komprimiert und geschert, während es nach oben gedrückt wird.
Der vereinfachte Ablauf sieht wie folgt aus:
Schneidwerkzeug → Materialverformung → Spanbildung → Materialabtrag
Ist das Material sehr verformungssteif, muss das Werkzeug eine größere Kraft aufbringen, um diese Verformung herbeizuführen. Dies ist einer der wichtigsten Aspekte, durch die die Materialfestigkeit den Bearbeitungsprozess beeinflusst.
Ein Beispiel aus dem Alltag kann Anfängern helfen, dieses Konzept zu verstehen. Stellen Sie sich vor, Sie schneiden mit einem Messer ein Stück weichen Kunststoff durch; dafür ist nur sehr wenig Kraft erforderlich. Stellen Sie sich nun vor, Sie würden mit demselben Messer ein viel härteres Material schneiden – da würden Sie natürlich mehr Druck ausüben.
CNC-Werkzeugmaschinen funktionieren nach einem ähnlichen Prinzip, obwohl der eigentliche Zerspanungsprozess weitaus komplexer ist und mit wesentlich höheren Geschwindigkeiten und Kräften einhergeht. Der entscheidende Unterschied besteht darin, dass diese Kräfte auf das gesamte Bearbeitungssystem einwirken und die CNC-Maschine daher die Stabilität der Werkzeugposition gewährleisten muss. Folglich kann ein Anstieg der Schnittkräfte zu einer erheblichen Herausforderung während des Fertigungsprozesses werden.
Warum erhöht eine höhere Festigkeit die Schnittkraft?
Je höher die Materialfestigkeit, desto größer ist die Verformungsbeständigkeit. Eine höhere Verformungsbeständigkeit bedeutet, dass an der Schneidkante in der Regel mehr Kraft aufgewendet werden muss, um die zur Spanbildung erforderliche Verformung herbeizuführen. Eine erhöhte Schnittkraft führt zu einer entsprechenden Zunahme der mechanischen Belastung, der das Schneidwerkzeug und die Werkzeugmaschine ausgesetzt sind.
Das bedeutet jedoch nicht, dass der Anstieg der Schnittkraft bei allen hochfesten Werkstoffen gleichmäßig verläuft. Die tatsächlichen Schnittkräfte hängen von einer Vielzahl von Faktoren ab, darunter dem Zustand des Werkstoffs, der Werkzeuggeometrie, der Schnittanordnung, der Vorschubgeschwindigkeit, der Schnitttiefe und dem jeweiligen Bearbeitungsvorgang. Dennoch bleibt dieser grundlegende Zusammenhang eine wertvolle Richtlinie:
Höhere Verformungsfestigkeit → potenziell höhere Schnittkräfte → höhere mechanische Belastung des Bearbeitungssystems.
Deshalb ist die Materialfestigkeit von entscheidender Bedeutung – und zwar bereits, bevor das Werkstück in die Werkzeugmaschine eingelegt wird.
Wohin fließt diese zusätzliche Kraft?
Sobald die Schnittkraft entstanden ist, löst sie sich nicht einfach in Luft auf, sondern breitet sich im Bearbeitungssystem aus. Die Schneidkante nimmt die Kraft als Erstes auf. Anschließend wird die Kraft über das Schneidwerkzeug, den Werkzeughalter, die Spindel, die Maschinenkonstruktion und die Werkstückspannung weitergeleitet und wirkt schließlich auf das Werkstück ein. Das Bearbeitungssystem lässt sich als Kette veranschaulichen. Verfügt jedes Glied der Kette über ausreichende Steifigkeit, bleibt der Zerspanungsprozess stabil. Fehlt jedoch einem Bauteil innerhalb des Systems die Steifigkeit – das heißt, es ist zu nachgiebig –, kann diese zusätzliche Kraft Verschiebungen oder Schwingungen auslösen. Bei der Bearbeitung hochfester Werkstoffe geht es um mehr als nur die Suche nach einem “stärkeren Werkzeug”; das Schneidwerkzeug ist lediglich ein Glied im gesamten System.
Wie sich die Schnittkraft auf das Schneidwerkzeug auswirken kann
Mit steigenden Schnittkräften nimmt auch die mechanische Belastung der Schneidkante entsprechend zu. Das Werkzeug muss stabil bleiben und seine vorgesehene Schneidgeometrie beibehalten. Verfügt das Werkzeug nicht über ausreichende Steifigkeit für den jeweiligen Bearbeitungsvorgang, kann es unter der Belastung zu einer leichten Verformung – oder Durchbiegung – kommen. Obwohl diese Verformung minimal ist, sind solche winzigen Veränderungen bei CNC-Bearbeitungsprozessen, die hochpräzise Toleranzen erfordern, von entscheidender Bedeutung.
Betrachten wir das Abfräsen von Material an der Seite eines Werkstücks: Wenn sich das Werkzeug bei starker Zerspanung leicht vom Werkstück wegbiegt, kann die tatsächlich abgetragene Materialmenge geringer ausfallen als beabsichtigt. In diesem Fall arbeitet die Werkzeugmaschine zwar genau gemäß der programmierten Werkzeugbahn, doch hat das Werkzeug aufgrund der Schnittkräfte eine leichte Verschiebung erfahren.
Die Positioniergenauigkeit einer Werkzeugmaschine ist nicht mit ihrer tatsächlichen Schnittgenauigkeit gleichzusetzen. Zwar können CNC-Systeme eine äußerst präzise Spindelpositionierung erreichen, doch unterliegt der Schneidvorgang selbst zwangsläufig dem Einfluss physikalischer Kräfte.
Warum die Geometrie eines Bauteils genauso wichtig ist wie die Festigkeit des Werkstoffs
Betrachten wir beispielsweise zwei Teile, die aus demselben hochfesten Werkstoff gefertigt sind. Das erste ist ein massiver Block, während das zweite eine dünnwandige Struktur aufweist, deren Wandstärke nur einen Bruchteil der Dicke des ursprünglichen Blocks beträgt. Obwohl der Werkstoff identisch ist, unterscheiden sich die Herausforderungen bei der Bearbeitung erheblich. Der massive Block bietet einen stabilen Halt gegen die Schnittkräfte, während die dünnwandige Struktur flexibler und weniger steif ist. Bei der Bearbeitung übt das Schneidwerkzeug auf beide Teile eine Kraft aus; der massive Block widersteht dieser Kraft mit vernachlässigbarer Verschiebung, während die dünnwandige Struktur anfällig für Verformungen (Durchbiegung) ist.
Selbst wenn das Material unverändert bleibt, kann eine solche Verformung zu Maßfehlern führen. Ingenieure dürfen die Materialfestigkeit nicht losgelöst von der Bauteilgeometrie betrachten. Man kann dies folgendermaßen verstehen:
Die Materialfestigkeit beeinflusst die Größe der Schnittkraft, während die Teilesteifigkeit bestimmt, wie das Werkstück auf diese Kraft reagiert. Obwohl diese beiden Begriffe miteinander zusammenhängen, handelt es sich um unterschiedliche Konzepte.
Die Festigkeit eines Werkstoffs ist nicht dasselbe wie seine Härte
Dies ist einer der häufigsten Punkte, die zu Verwirrung führen. Oft werden die Begriffe “fest” und “hart” synonym verwendet, doch in der Werkstofftechnik bezeichnen sie unterschiedliche Eigenschaften.
Unter Festigkeit versteht man in erster Linie die Fähigkeit eines Werkstoffs, einer Verformung oder einem Versagen standzuhalten, wenn er äußeren Kräften (Belastungen) ausgesetzt ist. Härte, … beschreibt hingegen die Widerstandsfähigkeit eines Werkstoffs gegenüber lokaler Verformung, wie beispielsweise Eindrücken oder Kratzern. Diese beiden Eigenschaften hängen zwar zusammen, charakterisieren jedoch unterschiedliche physikalische Verhaltensweisen.
Diese Unterscheidung ist bei der CNC-Bearbeitung von entscheidender Bedeutung: Die Härte hat einen erheblichen Einfluss auf den Schnittwiderstand und den Werkzeugverschleiß, während die Festigkeit in erster Linie mit der mechanischen Kraft zusammenhängt, die erforderlich ist, um das Material während des Zerspanungsprozesses zu verformen.
Betrachten wir ein Material, das eine hohe Festigkeit, aber nur eine mäßige Härte aufweist: Es kann bei der Bearbeitung zwar erhebliche Schnittkräfte erzeugen, doch sein Verhalten an der Schneidkante entspricht nicht unbedingt dem eines extrem harten Materials. Umgekehrt können Materialien mit hoher Härte starken Werkzeugverschleiß verursachen – Probleme, die sich nicht allein durch die Festigkeit erklären lassen. Es ist zu vereinfachend, zu dem Schluss zu kommen, dass “dieses Material allein deshalb schwer zu bearbeiten ist, weil es fest ist”. Eine passendere Frage wäre:
Welche konkrete Kombination von Werkstoffeigenschaften bestimmt, wie sich dieser bestimmte Werkstoff bei einem bestimmten Zerspanungsprozess verhält?
Warum die Materialfestigkeit allein die Bearbeitbarkeit nicht vorhersagen kann
Die Zerspanbarkeit ist keine einzelne Materialeigenschaft, sondern eine umfassende Beschreibung dessen, wie schwierig oder einfach es ist, ein Material unter bestimmten Bedingungen zu bearbeiten. Die Festigkeit des Werkstoffs ist dabei nur ein Faktor. Die Härte ist ein weiterer. Die Duktilität beeinflusst die Spanbildung und die Verformungseigenschaften des Werkstoffs, während die Wärmeleitfähigkeit die Wärmeabfuhr aus der Schnittzone beeinflusst. Darüber hinaus neigen manche Werkstoffe zur Kaltverfestigung, was bedeutet, dass sich der Werkstoff in der Nähe der bearbeiteten Oberfläche zunehmend schwerer weiter bearbeiten lässt.
Der Bearbeitungsprozess selbst bringt zusätzliche Variablen mit sich. Dasselbe Material kann sich je nachdem, ob es gefräst, gedreht, gebohrt oder mit Gewinden versehen wird, unterschiedlich verhalten. Schruppbearbeitungen, bei denen große Materialmengen abgetragen werden, sind mit ganz anderen mechanischen Bedingungen verbunden als Schlichtbearbeitungen, bei denen nur geringe Materialmengen abgetragen werden.
Daher gibt es keine allgemeingültige Regel, die besagt:
Höhere Festigkeit = schlechtere Bearbeitbarkeit.
Eine genauere Beziehung lautet:
Werkstoffeigenschaften + Schneidwerkzeug + Bearbeitungsbedingungen + Steifigkeit der Werkzeugmaschine + Werkstückgeometrie → Tatsächliche Bearbeitungsleistung
Dies stellt einen praxisorientierteren Ansatz zur Bewertung von Werkstoffen für die CNC-Bearbeitung dar.
Wie sich die Materialfestigkeit auf das CNC-Fräsen auswirkt
Das Fräsen ist hierfür ein Paradebeispiel, da die Schnittkräfte schwanken, während sich das Werkzeug dreht und die einzelnen Schneidezähne in das Material ein- und aus dem Material ausrücken. Bei der Bearbeitung hochfester Werkstoffe kann das Werkzeug enormen mechanischen Belastungen ausgesetzt sein, insbesondere wenn ein erheblicher Materialabtrag erforderlich ist. Die Herausforderung wird noch größer, wenn die Schnitttiefe (oder das Eintauchtiefe) beträchtlich ist oder wenn das Werkstück selbst nicht ausreichend steif ist.
So entstehen beispielsweise beim Schruppen einer großen Aussparung in einer hochfesten Legierung in der Regel weitaus größere mechanische Belastungen als bei den leichten Schnitten, die für die Endbearbeitung verwendet werden.
Bei der Bewertung des Prozesses müssen Ingenieure über die Materialfestigkeit hinausblicken und eine Reihe von Faktoren berücksichtigen: die pro Durchgang abgetragene Materialmenge, die Art der Werkzeugabstützung, die Steifigkeit des Werkstücks sowie die dynamischen Veränderungen der Schnittkräfte während der Bewegung des Werkzeugs über das Werkstück.
Wie sich die Werkstofffestigkeit auf das CNC-Drehen auswirkt
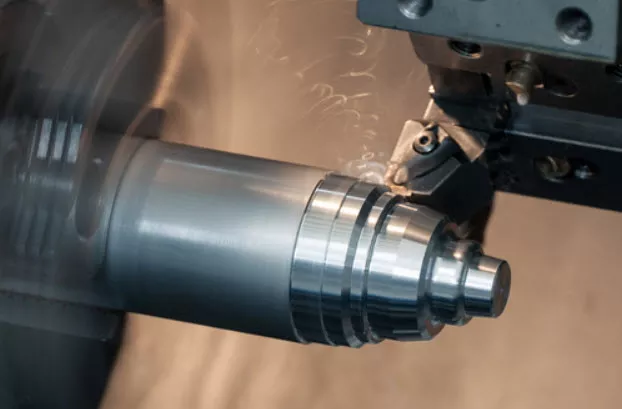
Beim Drehen entsteht eine einzigartige Zerspanungsumgebung, in der das Schneidwerkzeug Material von der Oberfläche eines rotierenden Werkstücks abträgt. Die Festigkeit des Werkstücks beeinflusst die erforderlichen Schnittkräfte, insbesondere bei schweren Zerspanungen. Die Werkstückspannung ist von entscheidender Bedeutung, da diese Kräfte letztendlich auf das Spannfutter, die Vorrichtung oder ein anderes Spannsystem übertragen werden. Ragt ein erheblicher Teil des Werkstücks aus dem Spannfutter heraus, kann es sich wie ein biegsamer Balken verhalten; wenn das Schneidwerkzeug Kraft auf das überstehende Ende ausübt, kann sich das Werkstück verformen (durchbiegen).
Derselbe Werkstoff kann bei einer bestimmten Art von Bauteilen sehr leicht zu bearbeiten sein, bei einer anderen hingegen eine enorme Herausforderung darstellen. Die Ursache des Problems liegt nicht unbedingt im Werkstoff selbst. Zu den entscheidenden Faktoren können der Durchmesser, die Länge und die Wandstärke des Bauteils, die Stützbedingungen oder die Bearbeitungsreihenfolge gehören.
Was bedeutet die Materialfestigkeit für die Schnittparameter?
Zwar hat die Werkstofffestigkeit zweifellos Einfluss auf die Schnittbedingungen, doch sollte sie nicht als Rechtfertigung dafür dienen, die Bearbeitungsparameter wahllos zu senken. Schnittgeschwindigkeit, Vorschub, Schnitttiefe und Werkzeugangriff beeinflussen alle die während des Bearbeitungsprozesses entstehenden Schnittkräfte.
So verändert beispielsweise eine Erhöhung der pro Durchgang abgetragenen Materialmenge in der Regel die mechanische Belastung des Werkzeugs, während eine Erhöhung der Vorschubgeschwindigkeit das pro Zeiteinheit von der Schneidkante abgetragene Materialvolumen verändert. Es gibt keine allgemeingültige Regel, die besagt, dass beispielsweise die Vorschubgeschwindigkeit bei jeder schrittweisen Erhöhung der Materialfestigkeit um einen festen Prozentsatz verringert werden muss.
Die Ermittlung der richtigen Bearbeitungsbedingungen erfordert eine umfassende Bewertung des jeweiligen Werkstoffs, des Schneidwerkzeugs, der Werkzeugmaschine, der Werkstückgeometrie und der Bearbeitungsvorgänge. Dies ist besonders wichtig, da zu konservative Schnittbedingungen selbst zu Problemen führen können; der Prozess kann unnötig langsam werden, ohne dass dadurch tatsächlich an Stabilität gewonnen wird. In der praktischen CNC-Fertigung ist die Parameterauswahl eher ein technischer Kompromiss als eine einfache Berechnung, die sich ausschließlich auf die Zugfestigkeit stützt.
Die Rolle der Werkzeuggeometrie
Bei der Bearbeitung hochfester Werkstoffe müssen Schneidwerkzeuge mechanischen Belastungen wirksam standhalten. Die Werkzeuggeometrie bestimmt, wie die Schneide in das Werkstück eingreift, sowie die Abläufe der Spanbildung und des Spanabtransports.
Faktoren wie Spanwinkel, Freiwinkel, Kantenvorbereitung, Form der Spanrille, Werkzeugdurchmesser und Werkzeugwerkstoff beeinflussen die Zerspanungsleistung. Entscheidend ist, dass es keine einzige “optimale” Werkzeuggeometrie gibt, die für alle hochfesten Werkstoffe geeignet ist.
Die Werkzeugauswahl muss auf das jeweilige Werkstückmaterial und den jeweiligen Bearbeitungsvorgang abgestimmt sein. Die Konstruktionsanforderungen an Schruppwerkzeuge – die für den groben Materialabtrag vorgesehen sind – unterscheiden sich erheblich von denen an Schlichtwerkzeuge, die zur Erzeugung hochpräziser Oberflächen ausgelegt sind.
Dieser Grundsatz gilt gleichermaßen für Bohr- und Drehvorgänge. Die Werkzeugauswahl sollte sich nach den Werkstoffeigenschaften und der jeweiligen Bearbeitungsaufgabe richten und nicht auf Verallgemeinerungen wie “hochfeste Werkstoffe erfordern Hartmetallwerkzeuge” stützen.”
Führt eine hohe Materialfestigkeit immer zu Werkzeugverschleiß?
Zwar führt eine hohe Festigkeit zwar zu einer erhöhten mechanischen Belastung, doch wird der Werkzeugverschleiß durch eine Vielzahl anderer Mechanismen beeinflusst.
Faktoren wie Härte, abrasive Bestandteile, Temperatur, chemische Wechselwirkungen zwischen Werkzeug und Werkstück, Schnittgeschwindigkeit, Schmierbedingungen, Werkzeuggeometrie und Spänemorphologie beeinflussen die Standzeit des Werkzeugs.
Obwohl Schnittkraft und Werkzeugverschleiß miteinander zusammenhängen, handelt es sich um unterschiedliche Aspekte. Ein Werkzeug kann hohen mechanischen Belastungen ausgesetzt sein, doch der vorherrschende Verschleißmechanismus bleibt möglicherweise nicht während des gesamten Bearbeitungsprozesses konstant. Die Festigkeit allein kann die Schwierigkeit der Bearbeitung eines Werkstoffs nicht vollständig erklären; ein Werkstoff kann aufgrund seiner Härte oder seiner thermischen Eigenschaften dennoch starken Werkzeugverschleiß verursachen. Entscheidungen bezüglich der Standzeit sollten auf der tatsächlichen Bearbeitungsleistung basieren und nicht ausschließlich auf einem einzigen Indikator für die Werkstoffeigenschaften beruhen.
Welche hochfesten Werkstoffe lassen sich nur schwer bearbeiten?
Hochfeste Stähle, legierte Stähle, rostfreie Stähle, Titanlegierungen und Nickelbasislegierungen können alle erhebliche Herausforderungen bei der Bearbeitung darstellen, auch wenn die zugrunde liegenden Gründe variieren. Bei bestimmten Stählen sind mechanische Belastungen und Härte entscheidende Faktoren. Titanlegierungen verbinden hohe Festigkeit mit weiteren Herausforderungen bei der Bearbeitung, wie beispielsweise Problemen beim Wärmemanagement und komplexen Wechselwirkungen zwischen dem Werkstoff und dem Schneidwerkzeug. Nickelbasis-Superlegierungen zeichnen sich durch eine Kombination aus hoher Festigkeit, Hochtemperaturbeständigkeit und weiteren Werkstoffeigenschaften aus, die extreme Anforderungen an die Werkzeugleistung und die Bearbeitungsstabilität stellen.
Die bloße Auflistung von “schwer zu bearbeitenden Werkstoffen” ist für Entscheidungen im Fertigungsbereich von geringem praktischen Nutzen.
Die wichtigere Frage lautet:
Welche spezifischen Eigenschaften machen ein Werkstoff bei einem bestimmten Bearbeitungsvorgang schwer zu bearbeiten? Sobald dies festgestellt ist, wird die Auswahl der geeigneten Werkzeuge und Bearbeitungsstrategien wesentlich einfacher.
Wie Ingenieure die Materialfestigkeit vor der Bearbeitung berücksichtigen
Wenn ein Kunde Zeichnungen oder CAD-Modelle für CNC-bearbeitete Teile bereitstellt, sind die Materialspezifikationen nur ein Aspekt der fertigungstechnischen Überlegungen. Das Bearbeitungsteam muss auch den Verwendungszweck des Materials und die spezifischen Anforderungen an das Fertigteil verstehen. Während die Bearbeitung hochfester Werkstoffe in Verbindung mit robusten, steifen Geometrien in der Regel gut zu bewältigen ist, erfordert der Einsatz derselben Werkstoffe in Konstruktionen mit dünnen Wänden, tiefen Hohlräumen, langen Auskragungen oder engen Toleranzen eine sorgfältigere Prozessplanung.
An dieser Stelle kommt eine “Design for Manufacturability”-Prüfung (DFM) ins Spiel. Das Ziel besteht nicht darin, das Bauteil des Kunden neu zu konstruieren, sondern zu bewerten, wie sich der bestehende Entwurf bei der Fertigung bewähren wird. Dies ermöglicht eine umfassende Bewertung verschiedener Faktoren – darunter Werkstoffeigenschaften, Geometrie, Toleranzen, Anforderungen an die Oberflächengüte, Zugänglichkeit für Werkzeuge, Werkstückspannung, Bearbeitungsabläufe und Prüfkriterien. Dieser Ansatz ist weitaus zuverlässiger als die Festlegung von Bearbeitungsparametern, die ausschließlich auf der Festigkeit des Werkstoffs basieren.
Ein einfacher Ansatz zum Verständnis der Materialfestigkeit bei der CNC-Bearbeitung
Wenn Sie noch keine Erfahrung mit der CNC-Bearbeitung haben, können Sie sich die Zusammenhänge anhand einer einfachen logischen Kette merken:
Werkstofffestigkeit → Verformungswiderstand → Schnittkräfte → Verhalten von Maschine, Werkzeug und Werkstück → Teilequalität
Die Materialfestigkeit bestimmt die Größe des Widerstands, dem das Schneidwerkzeug ausgesetzt ist. Dieser Widerstand macht einen Teil der Schnittkräfte aus. Diese Kräfte wirken auf das Werkzeug, die Werkzeugmaschine, die Spannvorrichtungen und das Werkstück. Sofern das Bearbeitungssystem über eine ausreichende Steifigkeit verfügt und die Zerspanungsstrategie angemessen ist, verläuft der Bearbeitungsprozess stabil. Übersteigen die Schnittkräfte jedoch die effektive Belastbarkeit des Systems, können Probleme wie Werkzeug- oder Werkstückverformungen, Schwingungen oder Maßabweichungen auftreten.
Es ist jedoch wichtig hinzuzufügen, dass:
Die Materialfestigkeit ist nur eine von vielen Variablen. Härte, Duktilität, thermische Eigenschaften, Kaltverfestigung, Werkzeugauswahl, Maschinenleistung, Bauteilgeometrie und Bearbeitungsbedingungen bestimmen gemeinsam das endgültige Bearbeitungsergebnis.
Fazit
Bei der CNC-Bearbeitung ist die Materialfestigkeit von entscheidender Bedeutung, da sie die Verformungsbeständigkeit eines Werkstoffs widerspiegelt. Während des Zerspanungsprozesses muss sich das Material vor der Schneidkante verformen und abtragen, damit Material abgetragen werden kann. Folglich erfordern Materialien mit höherer Festigkeit oft größere Schnittkräfte, wodurch sich die mechanischen Belastungen für das Schneidwerkzeug, die Werkzeugmaschine, das Spannsystem und das Werkstück selbst erhöhen.
Die Festigkeit allein vermittelt jedoch kein vollständiges Bild der Zerspanbarkeit.
Hochfeste Werkstoffe sind nicht unbedingt schwer zu bearbeiten, ebenso wenig wie Werkstoffe mit geringer Festigkeit unbedingt leicht zu bearbeiten sind. Faktoren wie Härte, Duktilität, thermische Eigenschaften, Kaltverfestigungsneigung, Werkzeugauswahl, Schnittbedingungen, Maschinensteifigkeit und Werkstückgeometrie beeinflussen den tatsächlichen Bearbeitungsprozess.
Für Ingenieure und Fachleute im Bereich der Fertigungsbeschaffung besteht der effektivste Ansatz darin, alle relevanten Faktoren ganzheitlich zu betrachten:
Werkstoff + Werkstückgeometrie + Schneidwerkzeug + Maschinenkapazität + Bearbeitungsstrategie + Qualitätsanforderungen
Xtmade ist ein professioneller Anbieter für Sonderanfertigungen mit einem Ingenieurteam, das sich auf kompetente DFM-Beratung (Design for Manufacturability) und Materialanalysen spezialisiert hat. Wir können die geeigneten Materialien für Ihre spezifische Anwendung auswählen, um präzise Sonderteile herzustellen. Wir bieten eine breite Palette an Materialien und Bearbeitungsverfahren an; Sie können sich jederzeit gerne an uns wenden.

