
Wie sich die Materialhärte auf CNC-Bearbeitungsvorgänge auswirkt
Die Materialhärte beeinflusst praktisch jeden Aspekt des CNC-Bearbeitungsprozesses. Sie bestimmt die erforderliche Schnittkraft, den Verschleiß der Schneidkante, die Wärmeentwicklung, die geeigneten Schnitt- und Vorschubgeschwindigkeiten sowie die Maßgenauigkeit und Oberflächenqualität des fertigen Werkstücks. Im Allgemeinen gilt: Je härter das Material, desto höher sind die Anforderungen an Schneidwerkzeuge, Werkzeugmaschinen und Bearbeitungsverfahren.
Die Materialhärte ist bei der CNC-Bearbeitung jedoch nur ein zu berücksichtigender Faktor; sie spiegelt für sich genommen nicht die gesamte Zerspanbarkeit eines Werkstoffs wider. Zwei Werkstoffe mit ähnlichem Härtegrad können sich bei der Bearbeitung ganz unterschiedlich verhalten; selbst innerhalb derselben Legierung können Abweichungen bei der Wärmebehandlung zu erheblichen Unterschieden in den Bearbeitungseigenschaften führen. Dieser Artikel untersucht, wie die Härte den Zerspanungsprozess beeinflusst, analysiert Fälle, in denen die allgemeine Regel “härtere Werkstoffe sind schwieriger zu bearbeiten” nicht zutrifft, und erörtert, wie die Härte bei der Werkstoffauswahl berücksichtigt werden sollte.
Was die Härte eigentlich misst?
Was versteht man unter der Materialhärte in der CNC-Bearbeitung? Die Härte beschreibt die Widerstandsfähigkeit eines Materials gegen lokale Verformungen und wird in der Regel durch das Eindrücken eines Eindringkörpers in die Materialoberfläche geprüft. Gängige Härteskalen sind Rockwell (HRC, HRB), Brinell (HB) und Vickers (HV). In der Praxis liefern die Härtewerte bei der CNC-Bearbeitung einen schnellen und wiederholbaren Anhaltspunkt für die Widerstandsfähigkeit eines Materials gegen Eindrücke oder das Zerspanen.
Die Härte spielt bei der Zerspanung eine entscheidende Rolle. Die Zerspanung ist ein kontrollierter Prozess, bei dem Material von einem Werkstück abgetragen wird; weist ein Material eine hohe Verformungsfestigkeit auf, erhöht sich die Belastung des Schneidwerkzeugs.
Die Härte unterscheidet sich von einigen anderen Werkstoffeigenschaften, mit denen sie oft verwechselt wird:
- Stärke: Bezieht sich auf die Belastung, der ein Werkstoff standhalten kann, bevor er eine bleibende Verformung oder einen Bruch erleidet. Die Festigkeit nimmt oft parallel zur Härte zu, dennoch handelt es sich um unterschiedliche Messgrößen.
- Zähigkeit: Bezieht sich auf die Fähigkeit eines Werkstoffs, Energie aufzunehmen, ohne zu brechen.
- Duktilität: Bezieht sich auf das Ausmaß, in dem sich ein Werkstoff vor dem Versagen dehnen oder verformen kann.
- Bearbeitbarkeit: Eine umfassende, praxisorientierte Beschreibung, wie schwer oder leicht sich ein Werkstoff zerspanen lässt, unter Berücksichtigung von Faktoren wie Standzeit, Oberflächengüte, Spanabfuhr und Leistungsbedarf.
Diese Konzepte ermöglichen es uns, die Materialeigenschaften besser zu verstehen. Die Unterscheidung zwischen ihnen hilft zu erklären, warum es manchmal zu falschen Vorhersagen kommen kann, wenn man sich ausschließlich auf Härtewerte stützt.
Gängige Härteskalen: Rockwell, Brinell und Vickers
Wenn in einer Zeichnung oder einem Werkstoffzertifikat die Härte angegeben ist, ist der Wert nur in Verbindung mit der Skala aussagekräftig, nach der er gemessen wurde. Da bei verschiedenen Skalen unterschiedliche Eindringkörper und Belastungen zum Einsatz kommen, hat ein Wert wie “30” bei HRC eine ganz andere Bedeutung als bei HRB.
Rockwell-Härte (HRC, HRB und andere)
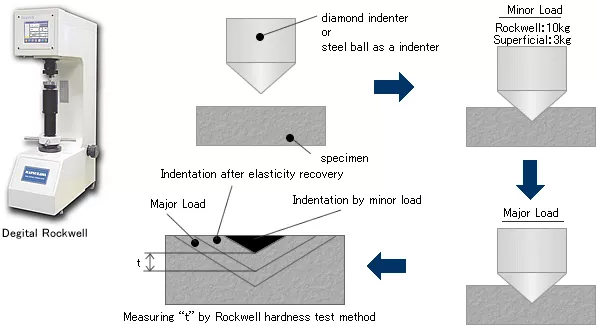
Rockwell ist die Skala, die Maschinenbauer und Ingenieure am häufigsten sehen. Das Prüfgerät drückt einen Eindringkörper unter einer festgelegten Belastung in das Material und misst, wie tief er eindringt. Da das Ergebnis direkt am Gerät abgelesen werden kann, ist die Prüfung schnell und wiederholbar, weshalb sie in der Fertigung und bei der Wareneingangskontrolle weit verbreitet ist.
Rockwell verfügt über mehrere Teilskalen, die jeweils für unterschiedliche Materialbereiche geeignet sind:
- HRC verwendet einen Diamantkegel-Eindringkörper und ist die übliche Skala für gehärtete Stähle, Werkzeugstähle und andere harte Werkstoffe.
- HRB verwendet einen Stahlkugelindenter und wird in der Regel für weichere Metalle wie geglühte Stähle, Aluminiumlegierungen, Messing und Kupferlegierungen eingesetzt.
- HRA verwendet denselben Diamantkegel mit einer geringeren Belastung und wird manchmal für sehr harte oder dünne Werkstoffe, darunter auch Hartmetalle, eingesetzt.
- HRR und verwandte Skalen werden häufig für technische Kunststoffe verwendet, obwohl auch Shore D bei Polymeren üblich ist.
Bei der Bearbeitung ist es in der Praxis wichtig zu wissen, dass der HRC-Wert der Wert ist, der nach der Wärmebehandlung eines Stahlteils angegeben wird. Ein höherer HRC-Wert bedeutet, dass das Material dem Zerspanungsprozess stärkeren Widerstand entgegensetzt. Sobald ein Stahl in einem bestimmten HRC-Bereich spezifiziert ist, müssen der Werkzeugauswahl, der Maschinensteifigkeit und der Zerspanungsstrategie besondere Aufmerksamkeit gewidmet werden.
Brinell-Härte (HB oder HBW)
Beim Brinell-Prüfverfahren wird eine harte Kugel unter hoher Belastung in die Oberfläche gedrückt und der Durchmesser der dabei entstehenden Eindrückung gemessen. Da die Eindrückung groß ist, wird das Ergebnis über eine größere Fläche des Materials gemittelt. Dadurch eignet sich die Brinell-Prüfung gut für Gussteile, Schmiedeteile und andere Werkstoffe mit grober oder unebener Struktur, wie beispielsweise Gusseisen. Für dünne Teile oder bearbeitete Oberflächen ist er weniger geeignet, da die Eindrückung groß genug ist, um eine sichtbare Spur zu hinterlassen.
Vickers-Härte (HV)
Der Vickers-Test verwendet eine kleine Diamantpyramide und deckt auf einer einzigen Skala einen sehr breiten Härtebereich ab, der von weichen bis zu extrem harten Werkstoffen reicht. Durch die geringe Eindrücktiefe eignet er sich besonders für dünne Schnitte, kleine Bauteile, Beschichtungen sowie zur Überprüfung der Härte in verschiedenen Tiefen, beispielsweise bei einsatzgehärteten oder oberflächenbehandelten Bauteilen.
Schnellvergleich
| Maßstab | Typische Anwendung | Gängige Materialien | Anmerkungen |
| Rockwell C (HRC) | Gehärtete und wärmebehandelte Stähle | Werkzeugstähle, legierte Stähle | Schnell, in der Produktion und bei der Prüfung weit verbreitet |
| Rockwell B (HRB) | Weichere Metalle | Aluminium, Messing, geglühter Stahl | Andere Skala als bei HRC; die Werte sind nicht austauschbar |
| Brinell (HB/HBW) | Grobe oder ungleichmäßige Strukturen | Gussteile, Schmiedeteile, Gusseisen | Starke Vertiefung, Mittelwert über einen größeren Bereich |
| Vickers (HV) | Großer Härtebereich, kleine oder dünne Querschnitte | Beschichtungen, einsatzgehärtete Oberflächen, Kleinteile | Nützlich für Härteprofile über die gesamte Tiefe hinweg |
Härtewerte richtig ablesen
Ein paar Hinweise helfen dabei, häufige Fehler zu vermeiden:
- Überprüfen Sie immer die Waage. Eine Zahl ohne Angabe der Skala ist unvollständig, und HRB- und HRC-Werte lassen sich nicht direkt miteinander vergleichen.
- Die Umrechnungstabellen enthalten nur ungefähre Werte. Bei vielen Stahlsorten ist eine Umrechnung zwischen den Maßstaben möglich, allerdings handelt es sich dabei um Schätzwerte. Bei anderen Werkstoffen sind diese Umrechnungen weniger zuverlässig und sollten eine direkte Messung im erforderlichen Maßstab nicht ersetzen.
- Die Härte kann innerhalb des Bauteils variieren. Einsatzgehärtete oder oberflächenbehandelte Teile können an der Oberfläche wesentlich härter sein als im Kern, daher hängt der Messwert davon ab, wo und wie die Messung vorgenommen wurde.
- Eine Spezifikation ist in der Regel ein Bereich. In Zeichnungen wird häufig statt eines einzelnen Wertes ein Härtebereich angegeben, und das Bearbeitungsverhalten kann innerhalb dieses Bereichs variieren.
- Dieser Wert sagt nicht allein etwas über die Bearbeitbarkeit aus. Zwei Werkstoffe mit identischem HRC- oder HB-Wert können sich aufgrund ihrer Mikrostruktur, der Kaltverfestigung und der Wärmeleitfähigkeit dennoch unterschiedlich bearbeiten lassen, wie später in diesem Artikel erläutert wird.
Bei der Bearbeitungsplanung lautet die entscheidende Frage nicht nur “Wie schwer ist das?”, sondern “Um welche Skala handelt es sich, unter welchen Bedingungen wurde der Wert gemessen und auf welchen Bereich des Werkstücks bezieht sich dieser Messwert?”
Wie sich die Materialhärte auf die CNC-Bearbeitung auswirkt
Die Härte wirkt sich nicht nur an einer Stelle auf den Bearbeitungsvorgang aus. Sie beginnt an der Schneide, wo das Werkzeug ein Material durchschneiden muss, das sich der Verformung widersetzt. Von dort aus reihen sich die Auswirkungen aneinander: Die Schnittkräfte steigen, die Schneide nutzt sich schneller ab, es entsteht Wärme an der Schnittstelle, und es wird schwieriger, den Prozess stabil zu halten. All dies macht sich in der Werkstatt auf unterschiedliche Weise bemerkbar, von der Standzeit des Werkzeugs und der Zykluszeit bis hin zur Oberflächengüte und der Genauigkeit des Werkstücks.
Schnittkräfte
Die Bearbeitungsmerkmale variieren je nach Materialhärte. Bei der Bearbeitung härterer Werkstoffe stößt die Schneidkante auf einen größeren Widerstand, was in der Regel zu erhöhten Schnittkräften führt. Diese höheren Kräfte belasten das Schneidwerkzeug, den Werkzeughalter, die Spindel und das Werkstückspannsystem stärker. Bauteile wie dünnwandige Teile, lange Werkzeugüberhänge und schlanke Strukturen neigen unter solchen Belastungen stärker zu Verformungen und Schwingungen.
Dies ist entscheidend für die Bearbeitungsgenauigkeit. Selbst geringfügige Werkzeugverformungen unter Belastung verändern die Schnitttiefe, was dazu führen kann, dass die Werkstückmaße außerhalb der Toleranzgrenzen liegen. Die Bearbeitung härterer Werkstoffe erfordert in der Regel eine höhere Systemsteifigkeit, kürzere Werkzeugüberhänge und konservativere Schnittparameter (wie beispielsweise eine reduzierte Schnitttiefe oder Schnittbreite).
Werkzeugverschleiß und Standzeit
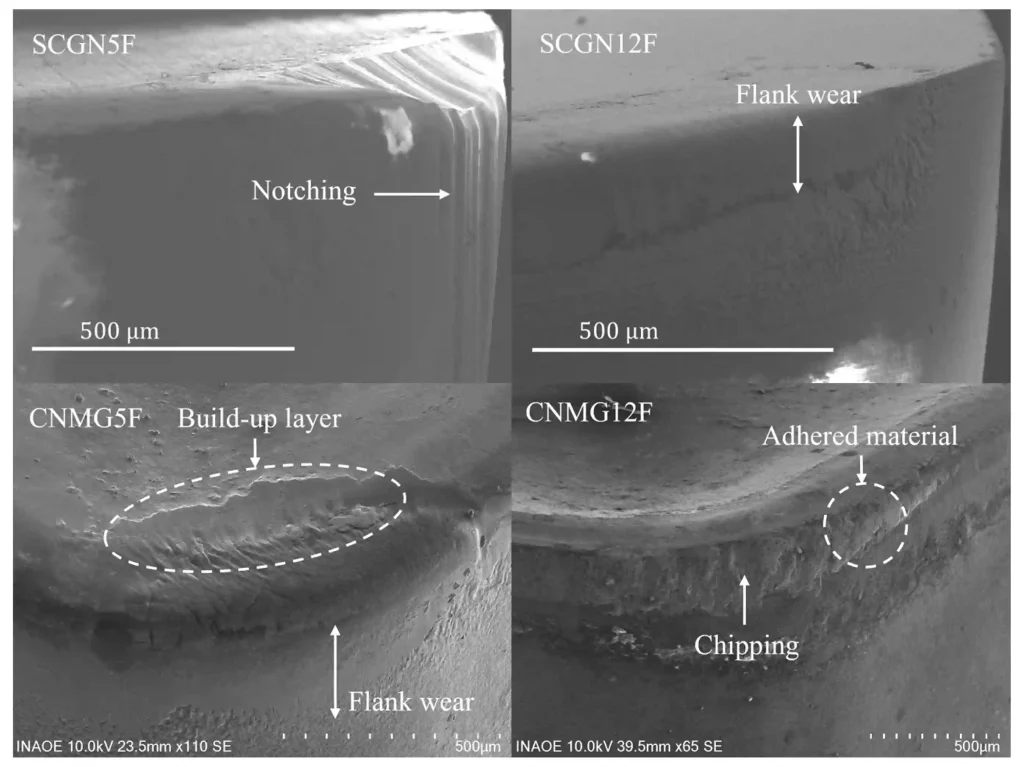
Werkzeugverschleiß ist oft die unmittelbarste Folge der Bearbeitung härterer Werkstoffe. Der Mechanismus ist einfach: Ein höherer Schnittwiderstand erhöht die mechanische Belastung der Schneidkante und erzeugt mehr Wärme an der Schnittstelle zwischen Werkzeug und Werkstück. Dies beschleunigt den Abrieb, das Ausbrechen der Schneidkante oder thermische Schäden und verkürzt dadurch die Standzeit des Werkzeugs.
In einer Produktionsumgebung äußert sich dies wie folgt:
- Häufigere Werkzeugwechsel
- Längere Stillstandszeiten für den Werkzeugwechsel oder die Anpassung von Versätzen
- Schwankungen der Werkstückabmessungen bei abgenutzter Schneide
- Ein erhöhtes Risiko eines plötzlichen Werkzeugausfalls, der möglicherweise zu Ausschuss führen kann
Wie lässt sich dieses Problem lösen? Die Wahl des Werkzeugmaterials und der Beschichtung ist entscheidend. Für härtere Werkstücke kommen üblicherweise Hartmetallsorten, Keramikeinsätze und Spezialbeschichtungen zum Einsatz, während eine geeignete Werkzeuggeometrie die Belastung der Schneidkante ebenfalls erheblich verringern kann.
Schnittgeschwindigkeit, Vorschubgeschwindigkeit und Zykluszeit
Um das Werkzeug zu schonen, reduzieren Bediener bei der Bearbeitung härterer Werkstoffe häufig die Schnittgeschwindigkeiten und verringern manchmal auch die Schnitttiefe oder den Vorschub. Infolgedessen verlängert sich die Bearbeitungszeit für jedes Einzelteil. Diese verlängerte Bearbeitungszeit resultiert aus niedrigeren Schnittparametern, der Notwendigkeit zusätzlicher Schlichtdurchgänge und dem Zeitaufwand für Werkzeugwechsel. Dies ist einer der Hauptgründe, warum sich die Materialhärte auf die Bearbeitungskosten auswirkt. Während die Kosten für den Rohstoff selbst möglicherweise nicht wesentlich variieren, können sich die Maschinenbelegungszeit und die Kosten für den Werkzeugverschleiß erheblich erhöhen.
Wärmeerzeugung
Die Bearbeitung härterer Werkstoffe erzeugt oft mehr Wärme, und wie diese Wärme abgeführt wird, hängt von den Eigenschaften des Werkstoffs ab. Einige Werkstoffe leiten die Schnittwärme effektiv ab, während andere – wie viele Edelstähle und Titanlegierungen – dazu neigen, Wärme in der Nähe der Schneidkante anzusammeln, was den Werkzeugverschleiß beschleunigt. Die Wahl der Kühlstrategien, Werkzeugbeschichtungen und Schnittgeschwindigkeiten spielt beim Wärmemanagement eine entscheidende Rolle. Die Wärme wirkt sich auch auf das Werkstück aus; die Wärmeausdehnung während des Zerspanens kann zu Maßabweichungen führen, während übermäßige Hitze die Oberflächeneigenschaften bestimmter Werkstoffe verändern kann.
Oberflächenbeschaffenheit
Die Härte wirkt sich in zweierlei Hinsicht auf die Oberflächengüte aus. Einerseits führen härtere Werkstoffe mit gleichmäßiger Mikrostruktur – vorausgesetzt, das Werkzeug ist scharf und die Aufspannung ist stabil – oft zu einer glatten Oberfläche, da sie weniger anfällig für Risse oder die Bildung von Aufbauschneiden sind. Andererseits kann sich die Oberflächenqualität rapide verschlechtern, wenn das Werkzeug verschleißt oder Vibrationen auftreten.
Umgekehrt stellen extrem weiche, gummiartige Werkstoffe ganz andere Herausforderungen dar: Sie neigen dazu, am Werkzeug zu haften oder Aufkanten zu bilden, was trotz geringer Schnittkräfte zu einer rauen Oberflächengüte führt. Daher garantiert eine geringere Härte nicht zwangsläufig eine bessere Oberflächengüte.
Maßgenauigkeit und Bearbeitungsstabilität
Erhöhte Schnittkräfte, Werkzeugverschleiß und thermische Einflüsse können zu Maßabweichungen führen. Bei der Bearbeitung harter Werkstoffe mit engen Toleranzen ist die Prozesskontrolle von entscheidender Bedeutung; zu den wichtigsten Maßnahmen gehören die Überwachung des Werkzeugzustands, die Planung getrennter Schrupp- und Schlichtvorgänge, die Einplanung ausreichender Zeit, damit das Werkstück thermische Stabilität erreichen kann, sowie die Erhöhung der Häufigkeit von Kontrollen während des Bearbeitungsprozesses.
Warum die Härte allein nicht ausschlaggebend für die Bearbeitbarkeit ist
Zwar ist die Vorstellung, dass “eine höhere Härte einen höheren Bearbeitungsaufwand bedeutet”, eine nützliche Faustregel, doch gilt sie nicht uneingeschränkt. Mehrere Faktoren erschweren die Sache.
Arbeitshärtung: Bei einigen Werkstoffen (wobei austenitischer Edelstahl ein Paradebeispiel ist) nimmt die Härte während der Bearbeitung zu. Ein stumpfes Werkzeug, leichte Reibungszerspanung oder Unterbrechungen im Zerspanungsprozess können zu einer Oberflächenverhärtung führen, wodurch das Werkzeug bei der anschließenden Zerspanung stärker belastet wird. Daher können selbst Werkstoffe mit geringer Anfangshärte schwer zu bearbeiten sein.
Mikrostruktur und Wärmebehandlung: Die Zerspanungseigenschaften derselben Stahlsorte können sich im geglühten und im gehärteten Zustand erheblich unterscheiden. Bei Sonderteilen, die einer anschließenden Wärmebehandlung unterzogen werden müssen, ist es gängige Praxis, diese vor der Wärmebehandlung (wenn das Material weicher ist) zu bearbeiten. Mit geeigneten Werkzeugen und Werkzeugmaschinen ist auch das Hartdrehen oder Hartfräsen von wärmebehandelten, harten Werkstoffen möglich.
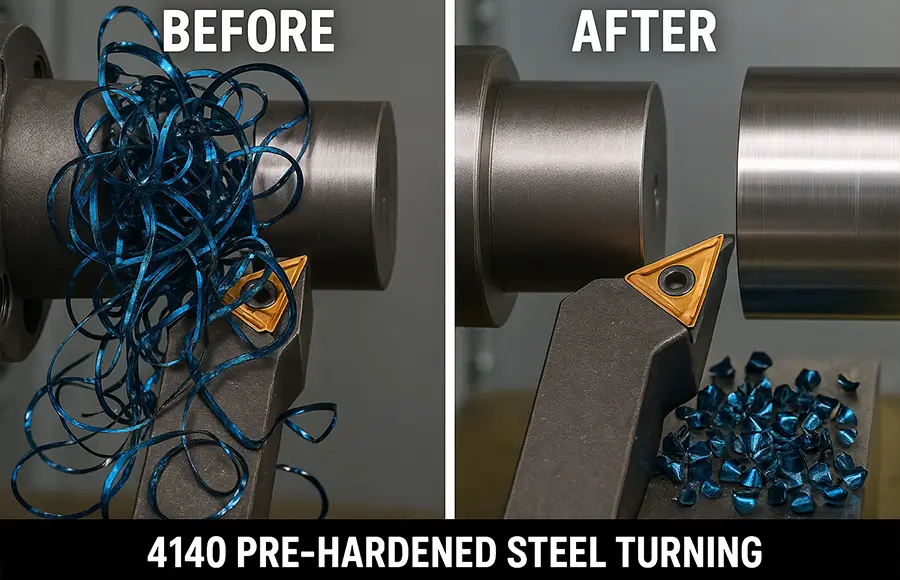
Duktilität und Spanbildung: Werkstoffe mit geringer Härte, aber ausgezeichneter Duktilität erzeugen häufig unkontrollierbare, lange und dünne Späne; diese Späne verfangen sich leicht im Werkzeug und beeinträchtigen die Oberflächenqualität des Werkstücks. Im Gegensatz dazu führen einige härtere Werkstoffe beim Zerspanen zu einem saubereren und klareren Spanbruch.
Wärmeleitfähigkeit. Werkstoffe mit geringer Wärmeleitfähigkeit konzentrieren die Wärme an der Schneide. Dies ist ein wesentlicher Grund dafür, dass Titanlegierungen als schwer zerspanbar gelten – obwohl ihre Härte im Vergleich zu gehärteten Werkzeugstählen nicht besonders hoch ist.
Schleifmittelkomponenten. Manche Werkstoffe enthalten harte Partikel oder Bestandteile, die unabhängig von ihrem Gesamt-Härtewert zu einem raschen Werkzeugverschleiß führen. Bestimmte Gusseisen sowie gefüllte oder verstärkte Kunststoffe sind typische Beispiele für solche Werkstoffe.
Zwar ist die Härte ein wichtiger erster Anhaltspunkt für die Beurteilung der Zerspanbarkeit, doch müssen auch die Werkstoffsorte, der Zustand und die Werkstoffeigenschaften während der Zerspanung berücksichtigt werden.
Wie verschiedene Materialgruppen reagieren
Anstatt konkrete Zahlen zu vergleichen, ist es sinnvoller, allgemeine Tendenzen zu betrachten. Das tatsächliche Verhalten variiert je nach Klasse und Zustand.
| Materialgruppe | Allgemeines Bearbeitungsverhalten | Wichtigste Faktoren neben der Härte |
| Aluminiumlegierungen | Im Allgemeinen leicht zu bearbeiten, was hohe Schnittgeschwindigkeiten und eine gute Spanabfuhr ermöglicht | Weichere Sorten können verschmieren oder sich an der Werkzeugkante ablagern |
| Messing und leicht zerspanbare Kupferlegierungen | Die Maschine arbeitet in der Regel sauber und mit guter Spanabfuhr | Reines Kupfer ist zäher und lässt sich schwerer kontrollieren |
| Kohlenstoff- und legierte Stähle | Schwierigkeitsgrad von leicht bis anspruchsvoll, je nach Kohlenstoffgehalt und Wärmebehandlung | Der wärmebehandelte Zustand beeinflusst den Werkzeugverschleiß erheblich |
| Edelstähle | Oft anspruchsvoller, als ihre Härte vermuten lässt | Kaltverfestigung, geringe Wärmeleitfähigkeit, Unterschiede zwischen den Güteklassen |
| Titanlegierungen | Schwierig, da sich die Hitze an der Schneide konzentriert | Geringe Wärmeleitfähigkeit, Werkzeugverschleiß, Notwendigkeit starrer Aufspannungen |
| Legierungen auf Nickelbasis | Zu den Metallen, die besonders schwer zu bearbeiten sind | Kaltverfestigung, hohe Festigkeit bei hohen Temperaturen, starker Werkzeugverschleiß |
| Gehärtete Werkzeugstähle | Erfordert Spezialwerkzeuge und konservative Parameter | Sehr hohe Härte, Gefahr von Kantenausbrüchen |
Verfahren zur Bearbeitung harter Werkstoffe
Xtmade ist ein professioneller, erfahrener Auftragsfertiger, der in der Lage ist, eine breite Palette von Metallen zu bearbeiten, darunter auch schwer zerspanbare Werkstoffe wie Titan, Molybdän, Kobalt, Kovar, Invar und Monel. Unsere Ingenieure verfügen über fundierte Kenntnisse der Werkstoffeigenschaften und jahrzehntelange Branchenerfahrung, wodurch sie verschiedene Herausforderungen bei der Zerspanung meistern können. Bei der Bearbeitung harter Werkstoffe wenden wir häufig die folgenden Verfahren an:
- Wählen Sie geeignete Schneidwerkzeuge aus. Die Hartmetallsorte, die Beschichtung und die Schneidengeometrie müssen auf die Härte und die Art des Werkstücks abgestimmt sein.
- Verwenden Sie eine starre Werkstückspannung. Eine sichere Werkstückspannung, ein kurzer Werkzeugüberstand und stabile Werkzeugmaschinen tragen dazu bei, Werkstückverformungen und Vibrationen zu minimieren.
- Regeln Sie die Hitze. Eine ordnungsgemäße Kühlmittelzufuhr, angemessene Schnittgeschwindigkeiten und – in manchen Fällen – der Einsatz von Hochdruck- oder Durchwerkzeugkühlung tragen dazu bei, eine Überhitzung der Schneidkante zu verhindern.
- Halten Sie Ihre Werkzeuge scharf. Dies ist insbesondere bei der Bearbeitung harter Werkstoffe von entscheidender Bedeutung, da abgenutzte Werkzeuge die Bedingungen für die nachfolgende Bearbeitung verschlechtern können.
- Schruppen und Schlichten getrennt durchführen. Indem zunächst der Großteil des Materials abgetragen und anschließend ein leichter Schlichtdurchgang durchgeführt wird, wird die endgültige Bearbeitungsgenauigkeit gewährleistet.
- Betrachten Sie die Bearbeitungsreihenfolge. Sofern es die Konstruktion zulässt, kann die Bearbeitung in einem weicheren Zustand vor der Wärmebehandlung erfolgen, um den Bearbeitungsaufwand zu verringern; da die Wärmebehandlung jedoch zu Verformungen führen kann, sind anschließende Endbearbeitungs- oder Schleifvorgänge erforderlich.
- Einen Inspektionsplan umsetzen. Werkzeugverschleiß kann zu einer allmählichen Maßabweichung führen; daher ist die Zwischenprüfung bei der Bearbeitung harter Werkstoffe besonders wichtig.
Materialauswahl unter Berücksichtigung der Härte
Bei der Konstruktion von Bauteilen ist es entscheidend, die Anforderungen an die Härte mit den tatsächlichen funktionalen Anforderungen in Einklang zu bringen und dabei auch den spezifischen Einsatzzweck und die Funktion des Bauteils zu berücksichtigen. Die folgenden Fragen können bei dieser Beurteilung als Orientierungshilfe dienen:
- Muss das Bauteil im Betrieb eine hohe Härte aufweisen? Eine hohe Härte ist in der Regel für verschleißfeste Oberflächen, Schneidkanten und Bereiche erforderlich, die hohen Kontaktbelastungen ausgesetzt sind, während Bauteile wie Gehäuse, Halterungen und Abdeckungen diese oft nicht benötigen.
- Kann das Bauteil vor der Wärmebehandlung (Härten) bearbeitet werden? Dadurch lassen sich Kosten senken und die Bearbeitungsgenauigkeit bei komplexen Geometrien verbessern.
- Wie streng sind die Anforderungen an Toleranzen und Oberflächenbeschaffenheit? Strenge Anforderungen an hochharte Werkstoffe erfordern oft zusätzliche Bearbeitungsschritte und Prüfverfahren.
- Wie hoch ist das Produktionsvolumen? Mit steigendem Produktionsvolumen gewinnen die Auswirkungen von Werkzeugverschleiß und Bearbeitungszykluszeiten zunehmend an Bedeutung.
- Gibt es alternative Werkstoffe, die sich leichter bearbeiten lassen und dennoch die Anforderungen erfüllen? Manchmal lassen sich die Leistungsanforderungen durch die Wahl einer anderen Werkstoffsorte oder die Anwendung eines anderen Wärmebehandlungsverfahrens erfüllen und gleichzeitig der Bearbeitungsaufwand erheblich verringern.
Eine frühzeitige Abstimmung mit dem Fertigungsdienstleister im Konstruktionsprozess führt zu besseren Ergebnissen. Im Rahmen einer Fertbarkeitsbewertung lassen sich Härteanforderungen, enge Toleranzen oder anspruchsvolle geometrische Merkmale identifizieren, die die Kosten in die Höhe treiben und die Vorlaufzeiten verlängern. So können realisierbare Alternativen vorgeschlagen werden, die den funktionalen Anforderungen gerecht werden.
Häufig gestellte Fragen
Lässt sich härteres Material immer schwerer bearbeiten?
Nicht immer. Die Härte erhöht zwar in vielen Fällen die Schnittkräfte und den Werkzeugverschleiß, doch die Zerspanbarkeit hängt auch von der Kaltverfestigung, der Wärmeleitfähigkeit, der Duktilität, der Mikrostruktur und der Werkzeugauswahl ab. Manche weicheren Werkstoffe sind schwieriger zu bearbeiten als härtere.
Können CNC-Maschinen gehärteten Stahl schneiden?
Ja, mit geeigneten Werkzeugen, stabilen Maschinen und den richtigen Parametern. Hartfräsen und Hartdrehen sind etablierte Verfahren, erfordern jedoch in der Regel langsamere Schnittbedingungen, spezielle Werkzeugsorten und eine genauere Prozesssteuerung. Je nach Geometrie und Toleranz werden manchmal stattdessen Schleifen oder Elektroerosion (EDM) eingesetzt.
Warum nutzen sich Werkzeuge aus Edelstahl schnell ab, obwohl sie nicht besonders hart sind?
Viele Edelstahlsorten unterliegen beim Zerspanen einer Kaltverfestigung und weisen eine schlechte Wärmeleitfähigkeit auf. Beide Effekte führen zu einer zusätzlichen Belastung der Schneide. Scharfe Werkzeuge, ein gleichmäßiger Vorschub und eine gute Kühlmittelzufuhr sind daher wichtig.
Hat die Härte Einfluss auf die Oberflächengüte?
Das ist möglich. Das gleichmäßige Schneiden eines homogenen Materials mit einem scharfen Werkzeug kann zu einer guten Oberflächenqualität führen, doch Werkzeugverschleiß, Vibrationen und die bei härteren Materialien entstehende Wärme können diese beeinträchtigen. Auch sehr weiche, klebrige Materialien können durch Verschmieren und Aufbauschneiden zu einer schlechten Oberflächenqualität führen.
Ist es besser, die Wärmebehandlung vor oder nach der Bearbeitung durchzuführen?
Das hängt vom jeweiligen Bauteil ab. Die Bearbeitung vor der Wärmebehandlung schont in der Regel die Werkzeuge, doch da die Wärmebehandlung zu Verformungen führen kann, müssen kritische Maße möglicherweise anschließend nachbearbeitet werden. Die richtige Reihenfolge hängt von Toleranz, Geometrie und Werkstoff ab.
Wie wirkt sich die Härte auf die Bearbeitungskosten aus?
Vor allem durch langsamere Schnittgeschwindigkeiten, höheren Werkzeugverschleiß, häufigere Werkzeugwechsel, zusätzliche Nachbearbeitungsschritte und weitere Prüfvorgänge. Der Materialpreis allein macht oft nicht den größten Teil der Differenz aus.

