
Qualitätsprüfung bei der CNC-Bearbeitung: Ein umfassender Leitfaden
In der CNC-Bearbeitung kommt es häufig zu einer frustrierenden Situation: Es wird eine hochpräzise, importierte 5-Achs-Maschine eingesetzt, das Programm wurde einer gründlichen Simulation unterzogen und es kommen brandneue Schneidwerkzeuge zum Einsatz – dennoch werden die an den Kunden gelieferten Sonderteile aufgrund von Problemen wie Montageproblemen, Hochdruckleckagen oder vorzeitigem Ermüdungsversagen in ganzen Chargen zurückgewiesen.
Warum ist das so? Bei genauerer Betrachtung der Werkstatt stellt sich oft heraus, dass die eigentliche Ursache in einer vereinfachten Sichtweise auf die “Qualitätsprüfung” liegt – nämlich darin, diese lediglich als das Messen von Länge, Breite und Höhe mit einem Messschieber zu betrachten. In Wirklichkeit ist die moderne CNC-Qualitätsprüfung ein umfassender technischer Prozess, der Präzisionsmesstechnik, das Verständnis geometrischer Toleranzen, dynamische Prozessüberwachung und strenge Managementsysteme miteinander verbindet. Sie dient nicht nur als letzte Barriere gegen fehlerhafte Produkte, sondern auch als entscheidende Schnittstelle zur Optimierung von Bearbeitungsprozessen und zur Senkung der Produktionskosten. Dieser Artikel bietet einen detaillierten Einblick in die Anforderungen der Qualitätsprüfung bei der CNC-Bearbeitung.
Was ist eine CNC-Qualitätsprüfung?
Was genau versteht man unter Qualitätsprüfung? Bei der CNC-Qualitätsprüfung werden bearbeitete Teile anhand von Konstruktionszeichnungen, Materialspezifikationen, Toleranzen, Oberflächenanforderungen und anderen Kundenspezifikationen überprüft, um sicherzustellen, dass sie den festgelegten Standards entsprechen.
Die Prüfung geht über die bloße Überprüfung der Maße nach der Bearbeitung hinaus. Ein umfassender Prüfprozess umfasst alle Phasen – von der Materialprüfung über Zwischenkontrollen bis hin zu Prüfungen vor dem Versand, bei denen Maße, Geometrie, Oberflächenqualität und Funktionalität überprüft werden.
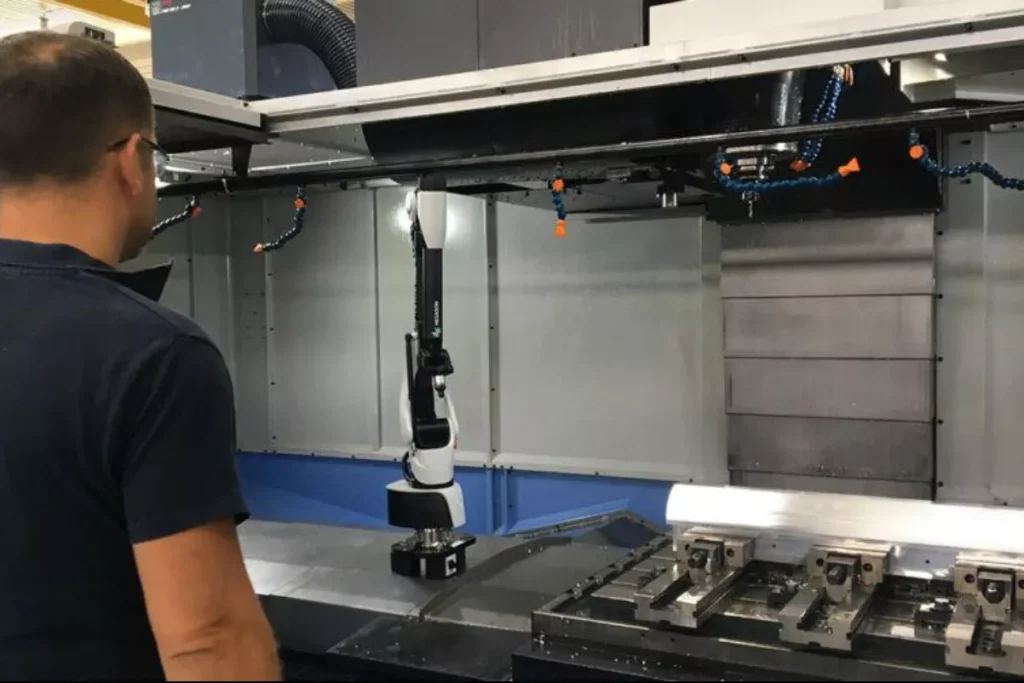
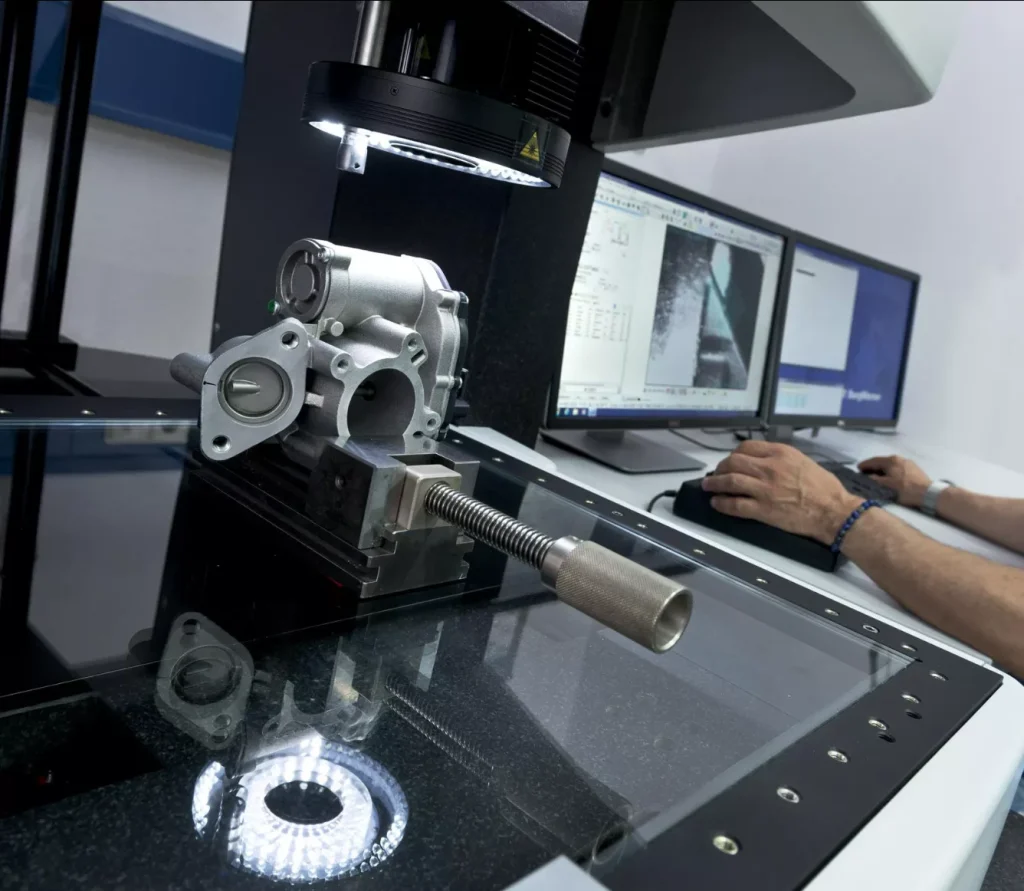
Die eingesetzten Prüfverfahren hängen vom jeweiligen Bauteil und dessen spezifischen Anforderungen ab. Während Messschieber und Mikrometer für grundlegende Maße ausreichen können, erfordern Merkmale oder Werkstoffe mit strengeren Spezifikationen unter Umständen den Einsatz von Koordinatenmessgeräten (CMM), Bildverarbeitungssystemen, Oberflächenrauheitsmessgeräten, Härteprüfgeräten oder PMI-Geräten (Positive Material Identification).
Die Unterschiede zwischen Qualitätssicherung, Qualitätskontrolle und Qualitätsprüfung
Viele Menschen – darunter auch Kunden – verwechseln häufig die Begriffe Qualitätssicherung (QA), Qualitätskontrolle (QC) und Qualitätsprüfung und betrachten sie als ein und dasselbe. Tatsächlich entsprechen sie jedoch verschiedenen Ebenen innerhalb eines Qualitätsmanagementsystems; die Unterschiede lassen sich aus zwei Perspektiven verstehen.
Was den Funktionsumfang betrifft, entsprechen QA, QC und Qualitätsprüfung jeweils der System-, Produktions- und Testebene. Die Qualitätssicherung (QA) überwacht das gesamte Qualitätssystem; sie legt Protokolle fest – wie beispielsweise Qualitätshandbücher, Arbeitsabläufe, Zuständigkeiten des Personals, Schulungen, Dokumentation und die Kalibrierung von Geräten –, um im Voraus zu definieren, “wie die Dinge zu tun sind”, und so die Wahrscheinlichkeit von Fehlern bereits an der Quelle zu minimieren. QC ist für die Umsetzung dieser Anforderungen während der eigentlichen Produktion verantwortlich und steuert die Qualität durch Maßnahmen wie Wareneingangskontrollen, Erstmusterprüfungen, Stichprobenkontrollen während des Produktionsprozesses, die Behandlung von Abweichungen und Endkontrollen. Die Qualitätsprüfung bezieht sich auf den konkreten Vorgang des Testens innerhalb der Qualitätskontrolle; dabei werden Werkzeuge wie Messschieber, Mikrometer, Koordinatenmessgeräte (CMMs) und Rauheitsmessgeräte eingesetzt, um bestimmte Teileigenschaften – Abmessungen, Toleranzen, Oberflächenbeschaffenheit, Materialeigenschaften usw. – zu messen und festzustellen, ob die Ergebnisse den Spezifikationen entsprechen. Einfach ausgedrückt: Die Qualitätssicherung (QA) legt die Regeln fest, die Qualitätskontrolle (QC) steuert die Produktion gemäß diesen Regeln, und die Qualitätsprüfung führt die eigentlichen Messungen durch, um zu beurteilen, ob die Teile den Anforderungen entsprechen.
Was den Zeitpunkt und die Art betrifft, ist die Qualitätskontrolle im Wesentlichen reaktiv. Sie überprüft, ob die Ergebnisse nach Abschluss der Produktion den Standards entsprechen, und stützt sich dabei auf nachträgliche Kontrollen wie Stichproben und die Überprüfung von Messgeräten. Die Qualitätssicherung hingegen ist proaktiv. Sie zielt darauf ab, Probleme zu erkennen, bevor sie auftreten, und nutzt dabei häufig statistische Instrumente – wie Histogramme, Regelkarten und Pareto-Diagramme –, um Trends und Grundursachen zu identifizieren und anschließend Prozesse anzupassen, um das erneute Auftreten ähnlicher Probleme zu verhindern. Systeme wie Total Quality Management (TQM), Lean Production und Six Sigma sind im Wesentlichen konkrete Methoden zur Institutionalisierung dieser proaktiven QA-Denkweise.
Mit anderen Worten: Die Inspektion gibt Aufschluss darüber, ob eine bestimmte Charge von Bauteilen derzeit den Anforderungen entspricht; die Qualitätskontrolle (QC) zeigt auf, wie Abweichungen während des Produktionsprozesses kontinuierlich erkannt werden können; und die Qualitätssicherung (QA) gibt Hinweise darauf, wie die Häufigkeit von Abweichungen an der Wurzel reduziert werden kann. Wenn Sie Prüfungen ohne Qualitätssicherungsanalyse durchführen, treten dieselben Mängel in nachfolgenden Chargen immer wieder auf, da niemand untersucht, warum die Abweichungen aufgetreten sind – man sortiert einfach weiterhin die nicht konformen Teile aus.
Gängige Methoden der Qualitätskontrolle
Verarbeitungsbetriebe unterschiedlicher Größe und mit unterschiedlichen betrieblichen Rahmenbedingungen wenden verschiedene Methoden der Qualitätskontrolle an. Im Folgenden werden gängige Ansätze vorgestellt; in der Praxis wird in der Regel eine Kombination verschiedener Methoden angewendet, anstatt sich auf eine einzige zu beschränken.
JIT-Qualitätskontrolle auf der Wareneingangsseite: Werden die Rohstoffe im Just-in-Time-Modell (JIT) entsprechend dem Auftragsplan geliefert und treffen erst kurz vor Produktionsbeginn ein, verlagert sich der Schwerpunkt der Qualitätskontrolle auf das Lieferantenmanagement. Durch die Festlegung strenger Qualitätsstandards und Anforderungen an die Materialprüfung mit den Lieferanten stellt das Werk sicher, dass die Materialien bei ihrer Ankunft im Wesentlichen einsatzbereit sind, wodurch Störungen in der Produktionslinie verhindert werden, die durch die kurzfristige Feststellung nicht konformer Materialien verursacht werden.
Stationsübergreifende Prüfung: In Branchen wie der CNC-Bearbeitung, in denen ein hohes Maß an Fachkompetenz erforderlich ist, ist es gängige Praxis, dass die Bediener die wichtigsten Maße selbst überprüfen, bevor sie die Halbzeuge an den nächsten Prozess weiterleiten. Dies entspricht einer Verteilung der Prüfpunkte auf die einzelnen Prozessschritte, anstatt sie alle auf den letzten Schritt zu konzentrieren. Auf diese Weise können verschiedene Probleme rechtzeitig erkannt und umgehend Korrekturen vorgenommen werden.
Statistische Stichprobenahme (SPC): Dabei werden aus einer Produktionscharge an festgelegten oder zufälligen Stellen Stichproben für die Prüfung entnommen, anstatt jedes einzelne Produkt zu prüfen. Diese Methode basiert auf der Prämisse eines “ausreichend stabilen Prozesses” – nur wenn historische Daten eine vorhersehbare Konsistenz belegen, können die Stichprobenergebnisse die Qualität der gesamten Charge genau widerspiegeln; andernfalls wird die Stichprobenprüfung zu einem Glücksspiel.
Herkömmliche Endkontrolle: Die Endkontrolle des fertigen Produkts dient als Grundlage für die Beurteilung. Zwar können im Verlauf des Prozesses vereinzelt Stichprobenkontrollen durchgeführt werden, doch hängt die endgültige Versandfreigabe des Produkts vom Ergebnis der Endkontrolle ab. Bei diesem Ansatz kommt standardisierten Arbeitsabläufen und Prüfprotokollen eine hohe Bedeutung zu, was ein solides Dokumentenmanagement erfordert.
Kultur des Total Quality Management (TQM): Qualitätsbewusstsein soll zu einer Arbeitsgewohnheit aller Mitarbeiter werden und nicht nur in der Verantwortung der Qualitätssicherungsabteilung liegen. Dadurch werden alle Mitarbeiter in die Lage versetzt, Probleme zu erkennen, und erhalten die Befugnis, die Produktion anzuhalten oder proaktiv einzugreifen, wenn Abweichungen festgestellt werden. Moderne TQM-Verfahren integrieren häufig digitale Datenmanagementsysteme, die eine schnellere Erkennung und Rückverfolgbarkeit von Abweichungen ermöglichen.
Wichtige Kennzahlen für die CNC-Qualitätsprüfung
Was genau umfasst die CNC-Qualitätsprüfung? Ein normkonformes, CNC-gefertigtes Bauteil muss anhand einer Reihe mehrdimensionaler Kriterien geprüft werden. Ein Fehler in auch nur einer einzigen Dimension kann dazu führen, dass das Bauteil im tatsächlichen Einsatz nicht ordnungsgemäß funktioniert.
Maßgenauigkeit und Toleranzen im Mikrometerbereich
Die Maßtoleranz ist der grundlegendste Aspekt der Prüfung. Bei lang andauernden Bearbeitungsvorgängen können Faktoren wie Werkzeugverschleiß, thermische Ausdehnung der Spindel und geringfügiges Spiel in der Leitspindel zu Maßabweichungen führen. Prüfer müssen sicherstellen, dass jedes kritische Merkmal – sei es ein Bohrungsdurchmesser, ein Außendurchmesser oder eine Schlitzbreite – streng innerhalb der in der Zeichnung festgelegten oberen und unteren Toleranzgrenzen liegt. Bei Präzisionspassungen der Klasse IT6 oder höher müssen Messungen unter Umständen sogar in einer temperaturgeregelten Umgebung durchgeführt werden, um Fehler durch thermische Ausdehnung oder Kontraktion auszuschließen.
Präzise Bewertung geometrischer Toleranzen (GD&T)
Bei komplexen mechanischen Baugruppen garantiert die Einhaltung der Maßvorgaben noch nicht, dass ein Bauteil einsatzfähig ist. Beispielsweise kann die Bohrung eines Lagers einen Durchmesser aufweisen, der die Toleranzanforderungen perfekt erfüllt; wenn jedoch die Rundheit der Bohrung außerhalb der Spezifikation liegt oder ihre Achse von der Rechtwinkligkeit zur Bezugsebene abweicht, kann das Lager nach dem Einbau starkem Verschleiß ausgesetzt sein oder sogar festfressen. Daher ist die Prüfung der geometrischen Bemaßung und Tolerierung (GD&T) – einschließlich Ebenheit, Koaxialität, Parallelität, Rechtwinkligkeit und Lage – ein entscheidender Schritt bei der Bewertung der geometrischen Eigenschaften eines Bauteils.
Oberflächenmikrostruktur und Rauheit (Ra)
Wenn ein Schneidwerkzeug über die Werkstückoberfläche gleitet, hinterlässt es mikroskopisch kleine Werkzeugspuren. Die Oberflächenrauheit (in der Regel als Ra oder Rz angegeben) beeinflusst nicht nur das optische Erscheinungsbild des Bauteils, sondern bestimmt auch direkt die Dichtungsleistung von Hydraulikkomponenten, den Reibungskoeffizienten von Gleitteilen und die Ermüdungsfestigkeit von tragenden Bauteilen. Die Prüfung der Oberflächenstruktur mit einem Rauheitsmessgerät oder einem optischen Profilometer ermöglicht zudem die Analyse, ob die Schnittparameter angemessen waren, ob am Werkzeug Mikroausbrüche auftraten oder ob Bearbeitungsvibrationen auftraten.
Materialintegrität und sichtbare Mängel
Neben den geometrischen Merkmalen steht auch der physikalische Zustand des Materials selbst im Mittelpunkt der Prüfung. Dazu gehört die Überprüfung der Bauteiloberflächen auf Grate, Dellen oder übermäßig tiefe Werkzeugspuren sowie die Beurteilung der Oberflächenqualität nach nachgelagerten Veredelungsverfahren (wie Eloxieren, Härten/Abschrecken oder Verzinken). Bei hochbeanspruchten Bauteilen muss die Oberflächenhärte mit einem Härteprüfer gemessen werden, und es können sogar zerstörungsfreie Prüfverfahren – wie die Farbeindringprüfung oder die Ultraschallprüfung – eingesetzt werden, um innere Mikrorisse oder Porositäten zu erkennen.
Gängige Werkzeuge für die Qualitätsprüfung bei der CNC-Bearbeitung
Auf dem Markt ist eine große Auswahl an Prüfgeräten erhältlich, die jeweils für die Beurteilung bestimmter Bauteilmerkmale ausgelegt sind. Die Wahl des Geräts hängt von Faktoren wie Maßtoleranzen, geometrischen Eigenschaften, Werkstoffeigenschaften und möglichen Fehlerarten ab; das Ziel besteht nicht unbedingt darin, das teuerste Gerät auszuwählen, sondern vielmehr dasjenige, das für die jeweilige Anwendung am besten geeignet ist.
Allzweck-Messwerkzeuge werden für routinemäßige Maßkontrollen und Prüfungen während des Fertigungsprozesses verwendet. Dazu gehören Messschieber, Mikrometer und Messuhren sowie “Go/No-Go”-Lehren – wie beispielsweise Steck-, Ring- und Gewindelehren –, mit denen sich schnell überprüfen lässt, ob Bohrungen, Wellen und Gewinde innerhalb der vorgegebenen Toleranzen liegen.
Koordinatenmessgeräte (CMMs) und optische Prüfgeräte werden zur Überprüfung komplexer geometrischer Merkmale und hochpräziser Toleranzen eingesetzt. Koordinatenmessgeräte (CMMs) können GD&T-Merkmale wie Profil, Position und Koaxialität messen; Videomesssysteme eignen sich ideal für kleine oder dünnwandige Teile; und optische Projektoren prüfen komplexe Kantenmerkmale – wie Winkel, Bögen und Gewinde –, indem sie das Profil des Teils vergrößern.
Geräte zur Oberflächen- und Materialprüfung Probleme beheben, bei denen die Maße zwar den Spezifikationen entsprechen, die Material- oder Oberflächenqualität jedoch nicht. Dazu gehören Oberflächenrauheitsmessgeräte, Härteprüfgeräte (Rockwell, Brinell, Vickers) und Spektrometer (zur Überprüfung der Materialzusammensetzung und -güte).
Geräte für die zerstörungsfreie Prüfung (ZfP) dient dazu, Oberflächen- oder innere Fehler zu erkennen, ohne das Bauteil zu beschädigen. Zu den gängigen Verfahren zählen die Eindringprüfung, die Magnetpulverprüfung, die Ultraschallprüfung und die Röntgenprüfung, die jeweils für bestimmte Werkstoffe und Fehlerarten geeignet sind.
Prüf- und Automatisierungssysteme für den Produktionsprozess Erfassen Sie während der Bearbeitung Echtzeitdaten mithilfe von Messtastern, Laserscannern oder Bildverarbeitungssystemen. Diese Systeme können frühe Anzeichen von Werkzeugverschleiß oder Maschinenabweichungen erkennen, bevor es zu Chargenfehlern kommt; bei kritischen Bauteilen wird jedoch weiterhin eine abschließende Überprüfung mit eigenständigen Prüfgeräten empfohlen.
Die verborgenen Faktoren, die den Erfolg einer Inspektion bestimmen: Umfeld, Personal und Normensysteme
Modernste Ausrüstung und umfassende Verfahren garantieren keine absolute Zuverlässigkeit der Prüfergebnisse. In der praktischen Ingenieurspraxis sind die Kontrolle der Umgebungsbedingungen, die Kompetenz des Personals und Qualitätsmanagementsysteme oft die verborgenen, entscheidenden Faktoren, die die Zuverlässigkeit der Prüfergebnisse bestimmen.
Umgebungstemperatur ist ein häufig übersehener “Killer” bei Präzisionsmessungen. Metallwerkstoffe weisen eine erhebliche thermische Ausdehnung und Kontraktion auf; so dehnt sich beispielsweise ein 100 mm langes Stück Aluminium bei einer Temperaturänderung von 5 °C um etwa 0,011 mm aus bzw. zieht sich um denselben Wert zusammen – eine Abweichung, die bei Toleranzen im Mikrometerbereich entscheidend ist. Hochpräzise CMM-Messungen (Koordinatenmessmaschine) müssen in speziellen Räumen durchgeführt werden, in denen Temperatur und Luftfeuchtigkeit konstant gehalten werden (typischerweise 20 °C). Der Versuch, Präzisionsmessungen an einem Werkstück unmittelbar nach dessen Entnahme aus einer Werkzeugmaschine durchzuführen – solange es noch Restwärme aus dem Zerspanungsprozess enthält –, führt zu verzerrten Messdaten.
Kompetenzen des Personals und Einhaltung standardisierter Verfahren sind gleichermaßen entscheidend für die Datenqualität. Die korrekte Interpretation von GD&T-Symbolen (Geometric Dimensioning and Tolerancing), die Festlegung geeigneter Bezugspunkte in der KMG-Software und die Minimierung von Fehlern, die durch den Anpressdruck bei manuellen Messungen verursacht werden, erfordern umfassende technische Erfahrung. Bediener ohne standardisierte Schulung – selbst bei der Verwendung von KMGs, die Millionen kosten – können möglicherweise falsche Koordinatensysteme, was zu völlig falschen Gut/Schlecht-Entscheidungen führt. Xtmade beschäftigt hochqualifizierte Qualitätsprüfer; die überwiegende Mehrheit verfügt über mehr als ein Jahrzehnt Branchenerfahrung, wodurch sie in der Lage sind, nicht konforme Teile – sei es mit bloßem Auge oder mithilfe von Geräten – zu identifizieren, Produktionsprobleme umgehend zu erkennen und den Projektfortschritt sicherzustellen.
Und schließlich: anerkannte Zertifizierungen für Qualitätsmanagementsysteme bilden den Standardrahmen für die Prüfung. Ob es sich nun um ISO 9001 für die allgemeine Fertigung, AS9100 für die Luft- und Raumfahrt oder ISO 13485 für Medizinprodukte handelt – diese Normen legen besonderen Wert auf die regelmäßige Kalibrierung von Messgeräten und die Rückverfolgbarkeit von Daten. Jede einzelne Prüfdatenangabe muss auf das jeweilige Messgerät, den Bediener und den Kalibrierstandard zurückverfolgbar sein; nur durch solche strengen Vorgaben kann in den Lieferketten der High-End-Fertigung ein solides Vertrauen in die Qualität geschaffen werden.
So nutzen Sie Prüfdaten zur Kostensenkung
Bei der Qualitätskontrolle geht es nicht nur darum, fehlerhafte Produkte auszusortieren, sondern sie dient auch als wirksames Mittel zur Kostensenkung und zur Verkürzung der Lieferzeiten.
Hohe Ausschussquoten führen zu hohen Kosten – darunter fallen Materialverschwendung, Arbeitsstunden für Nacharbeiten und die daraus resultierenden Störungen im Produktionsplan. Um sich gegen erwartete Ausschussquoten abzusichern, bestellen viele Fabriken routinemäßig Material im Übermaß; diese Praxis stellt im Grunde genommen versteckte Kosten aufgrund von Qualitätsproblemen dar. Sobald Prüfdaten systematisch erfasst werden, können sie analysiert werden, um genau zu ermitteln, wo die Fehlerquoten unverhältnismäßig hoch sind – sei es an einer bestimmten Maschine, während eines bestimmten Prozesses oder bei einer bestimmten Materialart. Die Verwendung der Pareto-Analyse zur Einstufung der Hauptursachen für Fehler zeigt oft, dass eine kleine Anzahl von Faktoren für den Großteil des Ausschusses verantwortlich ist; die Behebung dieser spezifischen Probleme ist weitaus effektiver, als den Aufwand gleichmäßig auf alle Produktionsstufen zu verteilen.
Aus diesem Grund führen professionelle Fertigungsbetriebe umfassende Prüfprotokolle und geben nicht lediglich ein “Bestanden/Nicht bestanden”-Urteil ab. Diese Protokolle dienen als Grundlage für die kontinuierliche Verbesserung; ob sie tatsächlich zu niedrigeren Fehlerquoten und geringeren Kosten führen, hängt davon ab, ob die Daten zur Analyse der Ursachen genutzt werden, anstatt lediglich zur späteren Bezugnahme abgelegt zu werden.
Phasen der Qualitätsprüfung bei der CNC-Bearbeitung
Die Qualitätsprüfung bei der CNC-Bearbeitung umfasst im Allgemeinen vier Phasen: Eingangskontrolle, Erstmusterprüfung, Zwischenkontrolle und Endkontrolle. Jede Phase baut auf der vorherigen auf, und alle sind unverzichtbar.
Prüfung von Zeichnungen und Planung von Inspektionen vor Beginn der Bearbeitung erfolgen, um Maßtoleranzen, GD&T-Anforderungen, kritische Qualitätsmerkmale und erforderliche Prüfverfahren zu bestätigen und so zu verhindern, dass wichtige technische Spezifikationen übersehen werden.
Prüfung des eingehenden Materials überprüft die Güteklasse, die Abmessungen und die technischen Eigenschaften der Rohstoffe und kontrolliert dabei Materialzertifikate, Schmelz- bzw. Chargennummern sowie Chargenkennungen; nicht konforme Materialien müssen vor Produktionsbeginn identifiziert und unter Quarantäne gestellt werden.
Erstmusterprüfung Dazu gehört die Prüfung des ersten fertigen Teils (oder der ersten paar Teile) vor Beginn der Serienfertigung, um die Richtigkeit der Programme, Schneidwerkzeuge, Vorrichtungen und Prozessparameter zu überprüfen.
Prüfung während des Fertigungsprozesses—die durch planmäßige Stichproben oder gegenseitige Kontrollen zwischen den Bedienern durchgeführt wird—erkennt frühzeitig Probleme wie Werkzeugverschleiß, Maschinenabweichungen oder Einstellungsänderungen und verhindert so, dass sich diese Probleme auf die gesamte Produktionscharge auswirken.
Endkontrolle findet statt, nachdem alle Bearbeitungs- und Oberflächenbehandlungsschritte abgeschlossen sind; dabei werden Maße, GD&T, Aussehen, Oberflächenrauheit und Werkstoffeigenschaften umfassend anhand der Zeichnungs- und Auftragsvorgaben überprüft.
Überprüfung vor dem Versand überprüft die Vollständigkeit der Teileanzahlen, Zeichnungsnummern, Revisionsstände, Prüfprotokolle, Materialzertifikate und Verpackungsetiketten; etwaige nicht konforme Teile müssen vor dem Versand identifiziert, unter Quarantäne gestellt und entsorgt werden.
Fazit
Die Qualitätsprüfung in der CNC-Bearbeitung ist weit mehr als nur ein einfacher Schritt zur “Fehlererkennung” am Ende der Produktionslinie; sie stellt einen umfassenden Qualitätssicherungsprozess dar, der die Materialbeschaffung, die Maschineneinrichtung, die Prozessüberwachung, die Präzisionsmessung und die Managementsysteme umfasst.
Als professioneller Anbieter von Auftragsfertigung durchbricht Xtmade den Kreislauf aus “Minderqualitätsausschuss” und “Kundenrücksendungen” grundlegend, indem das Unternehmen eingehende Materialien streng prüft, eine dynamische Überwachung bei Erstmuster- und Zwischenkontrollen durchführt, hochpräzise Messgeräte einsetzt und strenge Umweltkontrollen sowie Managementsysteme aufrechterhält. Ob für den Prototypenbau oder die Serienfertigung – wir bieten unseren Kunden hochwertige Dienstleistungen, indem wir strenge Standards einhalten.

