
Fünf-Achsen-Seitenwandbearbeitung von Strukturbauteilen für die Luft- und Raumfahrt: Herausforderungen bei der Werkzeugachsensteuerung und Optimierungsmethoden in der NX-Programmierung
Strukturteile für die Luft- und Raumfahrt zeichnen sich typischerweise durch komplexe räumliche Konturen, tiefe Aussparungen, dünne Wände und vielkantige Seitenwände aus. Da die Bauteilkonstruktionen immer komplexer werden, stößt die herkömmliche dreiachsige Bearbeitung zunehmend an ihre Grenzen hinsichtlich Werkzeugzugänglichkeit, Anzahl der Rüstvorgänge und Bearbeitungseffizienz. Die simultane 5-Achs-Bearbeitung passt sich durch koordinierte mehrachsige Bewegungen zwischen Werkzeug und Werkstück den Bearbeitungsanforderungen aus verschiedenen Richtungen an und bietet damit klare Vorteile bei der Bearbeitung komplexer Seitenwände, Taschen und räumlicher Oberflächen an Strukturbauteilen für die Luft- und Raumfahrt.
Die Auswahl einer fünfachsigen Bearbeitung führt jedoch nicht automatisch zu einem idealen Werkzeugweg. Dies gilt insbesondere für die Seitenwandbearbeitung, bei der das Werkzeug seine Ausrichtung kontinuierlich anpassen muss, um der Wandgeometrie zu folgen. Wird die Richtung der Werkzeugachse unzureichend gesteuert, können Probleme auftreten, wie z. B. abnormale Annäherungs- und Rückzugsrichtungen, schnelle Umkehrungen der Werkzeugachse und eine lückenhafte Bearbeitung in bestimmten Bereichen, was letztendlich die Oberflächenqualität und die Bearbeitungsstabilität beeinträchtigt.
Ausgehend von einer Fallstudie zur Bearbeitung von Strukturbauteilen für die Luft- und Raumfahrt auf einer deutschen GROB-Fünf-Achsen-Werkzeugmaschine konzentriert sich dieser Beitrag auf den Konturfräsvorgang in NX (UG) und analysiert zwei typische Programmierherausforderungen bei der Fünf-Achsen-Seitenwandbearbeitung. Anschließend werden Lösungen vorgestellt, bei denen der Eingriffsvektor angepasst und Hilfsgeometrie zur Steuerung der Werkzeugachsenübergänge verwendet wird.
GROB-Fünf-Achsen-Bearbeitungsmaschine: Die Hardware-Grundlage für die Bearbeitung komplexer Strukturbauteile für die Luft- und Raumfahrt
Bevor man sich mit der CAM-Programmierung befasst, sollte man sich zunächst mit dem Aufbau der in diesem Fall verwendeten Werkzeugmaschine vertraut machen.
In diesem Fall kommt eine deutsche GROB-Fünf-Achsen-Maschine zum Einsatz. Im Vergleich zu herkömmlichen Fünf-Achsen-Maschinen weisen die Bewegungsstruktur des Arbeitstisches und die Anordnung der Spindeln besondere Konstruktionsmerkmale auf, die einen größeren Bewegungsraum für die Mehrwinkelbearbeitung großer, komplexer Werkstücke bieten.
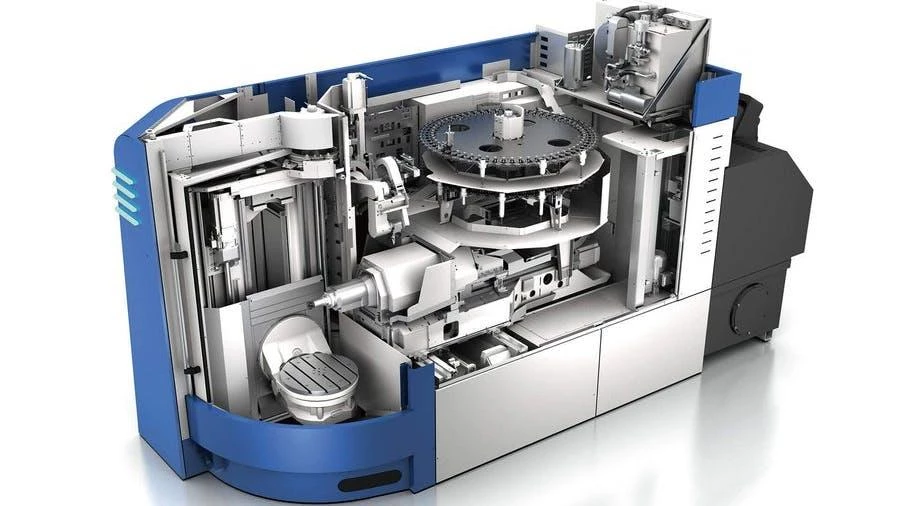
Ein großer Neigungswinkel der A-Achse verbessert die Bearbeitungsmöglichkeiten bei komplexen Ausrichtungen
Der A-Achsen-Arbeitstisch dieser Maschine lässt sich um bis zu 230° neigen und ermöglicht so eine Vielzahl von Werkstückausrichtungen.
Strukturteile für die Luft- und Raumfahrt weisen häufig Bearbeitungsflächen auf, die in verschiedene Richtungen zeigen, und manche Seitenwände lassen sich nur bearbeiten, wenn das Werkzeug aus einem bestimmten Winkel angreift. Ein großer Neigungsbereich bietet mehr Möglichkeiten für die Positionierung verschiedener Bearbeitungsflächen und für den Zugang des Werkzeugs.
Zudem unterstützt die Maschine die Bearbeitung in umgekehrter Lage (auf dem Kopf stehend). Während des Zerspanungsvorgangs können die Späne unter dem Einfluss der Schwerkraft reibungsloser aus dem Bearbeitungsbereich abtransportiert werden, wodurch die Auswirkungen der Spanansammlung auf das Werkzeug und die Werkstückoberfläche verringert und der Spanabtransport in tiefen Taschen und komplexen Strukturbereichen verbessert werden.
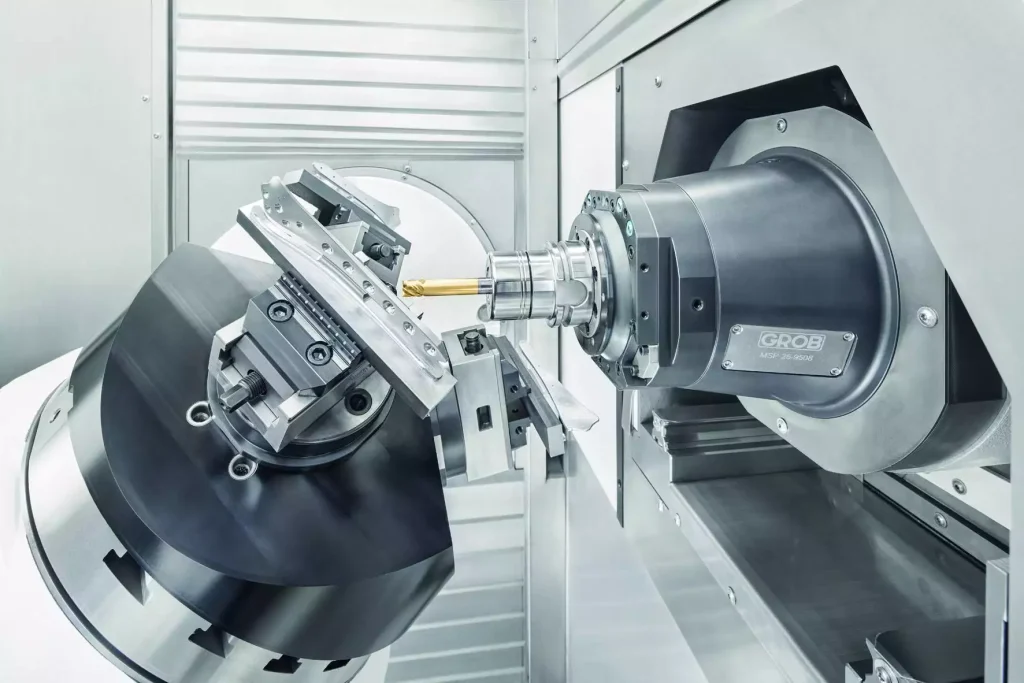
Die Spindelkonstruktion in Tunnelbauweise löst das Platzproblem bei großen Werkstücken und langen Werkzeugen
Ein weiteres bemerkenswertes Merkmal ist die bei GROB-Maschinen verwendete Spindelkonstruktion in Tunnelbauweise.
Bei der Bearbeitung großer Strukturteile für die Luft- und Raumfahrt ist das Werkstück oft groß und weist teilweise tiefe Bereiche auf, was lange Werkzeuge erfordert. Reicht der interne Bewegungsraum der Maschine nicht aus, kann die Bearbeitung trotz der Erreichbarkeit der Zielposition durch das Werkzeug aufgrund von Kollisionen zwischen Spindel, Werkzeug und Werkstück dennoch unmöglich sein.
Durch die tunnelartige Spindelkonstruktion kann sich die Spindel zum hinteren Teil der Maschine hin zurückziehen, wodurch zusätzlicher Bewegungsraum für Kombinationen aus großen Werkstücken und langen Werkzeugen geschaffen wird. Innerhalb des verfügbaren Verfahr- und Bewegungsbereichs ermöglicht dies eine flexiblere Planung der Bearbeitungsausrichtungen und verringert räumliche Einschränkungen an einigen komplexen Bearbeitungspositionen.
Es ist zu beachten, dass die Maschinenstruktur lediglich die Grundlage für die Bewegungsfähigkeit bildet. Ob ein Bauteil tatsächlich bearbeitet werden kann, hängt auch vom Verfahrweg der Drehachse, der Werkzeuglänge, den Abmessungen des Werkzeughalters, der Werkstückspannung und den Kollisionsgrenzen der Maschine ab.
Bei der fünfachsigen Bearbeitung bestimmt die Maschinenkonstruktion die Obergrenze des verfügbaren Bewegungsraums, während die CAM-Programmierung festlegt, wie diese Bewegungsmöglichkeiten sinnvoll genutzt werden können.
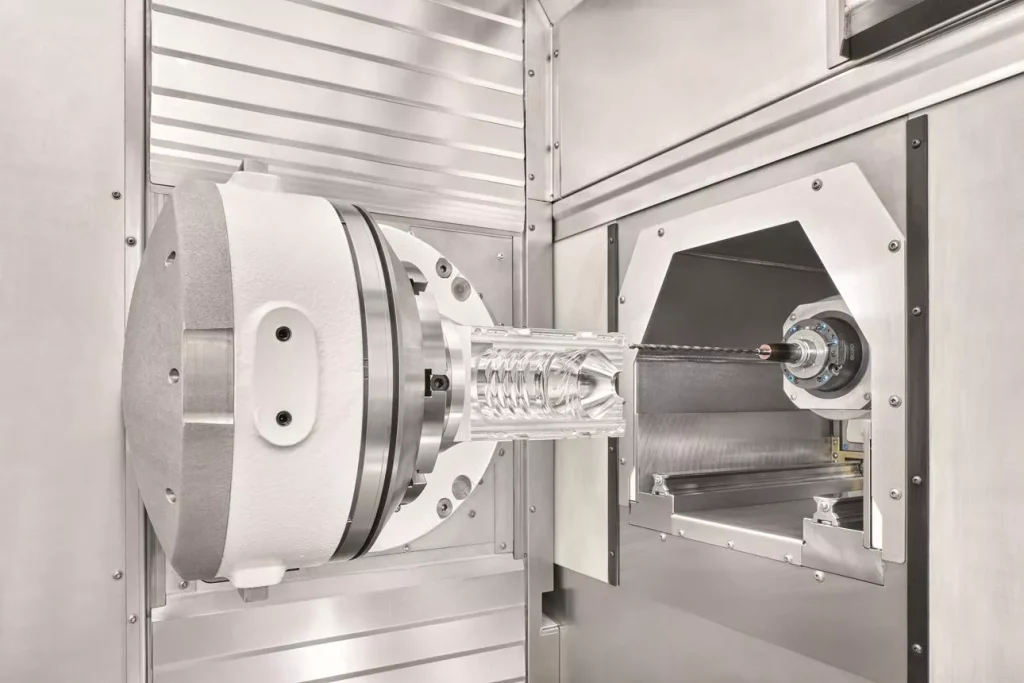
NX-Fünf-Achsen-Seitenwandbearbeitung: Warum sollten Sie sich für Contour Profile entscheiden?
In der NX-Programmierung kann die Funktion „Konturprofil“ für die fünfachsige Seitenwandbearbeitung verwendet werden.
Das Hauptmerkmal dieses Arbeitsgangs besteht darin, dass die Wand mit der Seite des Werkzeugs bearbeitet wird, anstatt sich ausschließlich auf die Stirnfläche des Werkzeugs zu stützen. Bei Seitenwänden mit gerollten Oberflächen kommt bei diesem Ansatz die Flanke des Werkzeugs voll zum Einsatz, sodass ein großer Bereich der Wand in einem einzigen durchgehenden Durchgang bearbeitet werden kann. Er eignet sich gut für die Vor- und Endbearbeitung von Seitenwänden.
Auch wenn es sich hierbei durchweg um Bearbeitungsaufgaben an Seitenwänden handelt, können unterschiedliche Geometrien völlig unterschiedliche Anforderungen an die Steuerung der Werkzeugachse stellen.
Wenn beispielsweise eine herkömmliche S-förmige Seitenwand bearbeitet wird, weist die Wand zwar eine variierende Krümmung auf, doch die Werkzeugachse bleibt im Allgemeinen relativ stabil, während sich das Werkzeug entlang der Bahn bewegt, und die Änderung lässt sich leicht steuern.
Komplexe räumliche Seitenwände sind eine andere Sache.
Da sich die Position und der Winkel der Seitenwand im Raum ständig ändern, muss sich das Werkzeug nicht nur entlang der Bearbeitungskontur bewegen, sondern auch seine Ausrichtung entsprechend der Geometrie der Wand anpassen. In manchen Bereichen muss die Spindel möglicherweise sogar um einen großen Winkel gedreht werden.
Wird der Werkzeugweg mit Standardparametern generiert, können die Annäherungs- und Rückzugsrichtungen des Werkzeugs unzweckmäßig sein, oder die Werkzeugachse kann in einigen lokalen Bereichen plötzlich die Richtung wechseln.
Daher besteht der Schlüssel zur fünfachsigen Seitenwandbearbeitung nicht nur darin, eine vollständige Bearbeitungsbahn zu generieren, sondern auch sicherzustellen, dass das Werkzeug während des gesamten Bearbeitungsprozesses eine angemessene räumliche Ausrichtung beibehält.
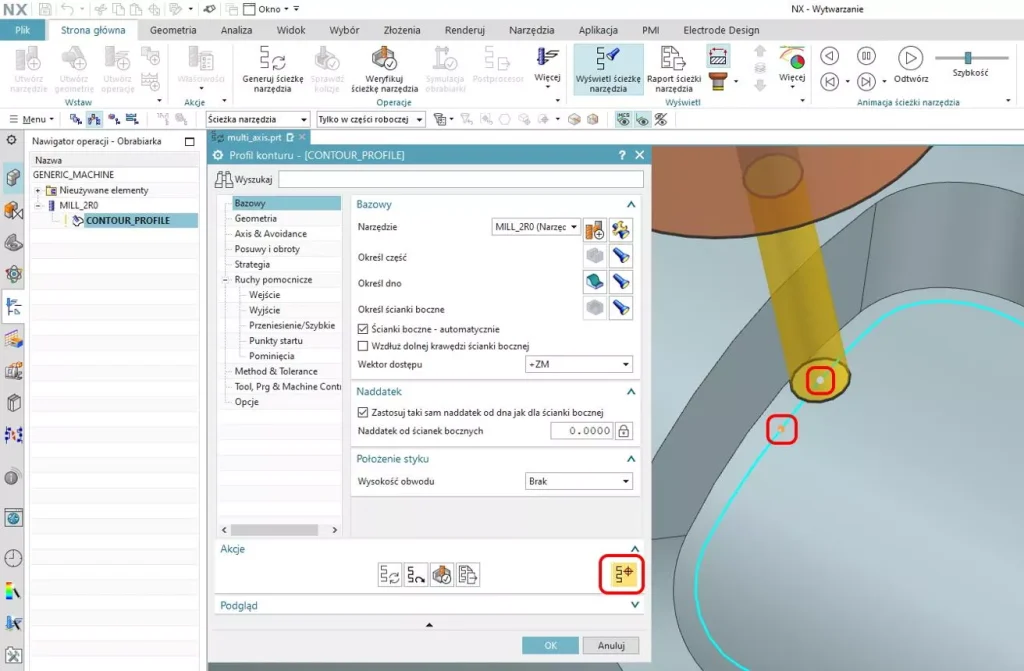
Problem 1: Falsche Anflug- und Einfluganweisungen – So stellen Sie den Einflugvektor richtig ein
Wenn Sie in NX einen „Konturprofil“-Vorgang erstellt haben und anschließend einfach den zu bearbeitenden Boden sowie die Seitenwände auswählen und dann den Werkzeugweg generieren, kann es vorkommen, dass die Ein- und Ausfahrrichtungen des Werkzeugs an bestimmten Stellen unzweckmäßig sind.
Dies gilt insbesondere dann, wenn die Seitenwand starken Änderungen des Raumwinkels unterliegt. Der generierte Werkzeugweg deckt zwar den Zielbearbeitungsbereich ab, doch die Werkzeugausrichtung beim Anfahren und Zurückfahren entspricht möglicherweise nicht den Vorgaben.
Ursache des Problems
Ein wesentlicher Unterschied zwischen der fünfachsigen und der dreiachsigen Bearbeitung besteht darin, dass die Werkzeugrichtung nicht immer fest vorgegeben ist.
Während der Bearbeitung muss die Werkzeugachse entsprechend der räumlichen Lage der Werkstückoberfläche angepasst werden. Wenn sich die Geometrie der Seitenwand abrupt im Winkel ändert, müssen die Spindel- und Drehachsen ihre Ausrichtung entsprechend anpassen.
Wenn die Annäherungs- und Rückzugsstrategie dieser Änderung nicht vollständig Rechnung trägt, nähert sich das Werkzeug dem Werkstück möglicherweise aus einer ungeeigneten Richtung oder nimmt beim Rückzug unnötige Ausrichtungsanpassungen vor.
Solche Probleme erhöhen nicht nur die Wahrscheinlichkeit von Kollisionen zwischen Werkzeug und Werkstück, sondern können auch dazu führen, dass die Annäherungs- und Rückzugsbewegungen weniger gleichmäßig verlaufen, was sich auf die Bearbeitungsstabilität auswirkt.
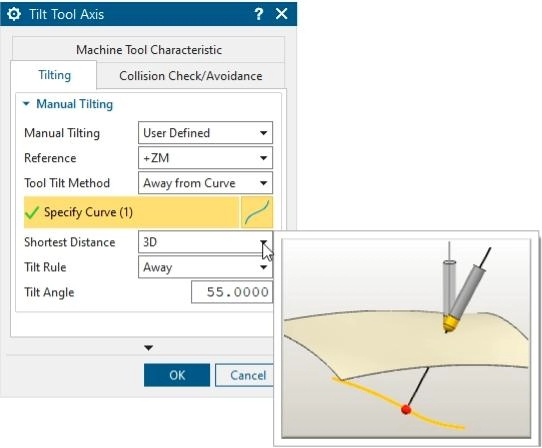
Schlüsselparameter: Anflugvektor (Annäherungsvektor)
Um dieses Problem zu lösen, konzentrieren Sie sich auf den Parameter „Engage-Vektor“ in der Operation „Konturprofil“.
Der Einfahrvektor legt fest, wie das Werkzeug relativ zur bearbeiteten Wand positioniert wird, und dient als Richtungsreferenz, an der sich das Werkzeug orientiert, wenn es sich dem Bearbeitungsbereich nähert.
Bei der herkömmlichen Seitenwandbearbeitung reicht möglicherweise eine feste Richtung aus, um akzeptable Anfahr- und Rückzugspfade zu erzeugen. Wenn sich jedoch der geometrische Winkel der Seitenwand stark ändert, insbesondere bei einer räumlichen Drehung von mehr als 180°, reicht eine feste Richtung möglicherweise nicht aus, um die tatsächlich erforderliche Spindeldrehung zu berücksichtigen.
Parametereinstellung: Umstellung von „Feste Richtung“ auf „Von der Linie weg“
Für die Geometrie in diesem Fall kann der Eingriffsvektor von “Feste Richtung” auf “Von der Linie weg” geändert werden.”
Der Hauptunterschied zwischen den beiden Einstellungen liegt darin, wie die Referenz für die Werkzeugrichtung definiert wird.
“Feste Richtung” legt die Werkzeugausrichtung entsprechend einer festgelegten festen Richtung fest. Wenn die Seitenwand im Raum eine scharfe Kurve macht, kann es vorkommen, dass keine idealen Ein- und Austrittsrichtungen erzielt werden.
“Away From Line” legt die Positionierungsrichtung des Werkzeugs auf der Grundlage einer entsprechenden geometrischen Bezugsbeziehung fest. In diesem Fall berücksichtigt dieser Ansatz die starken Winkeländerungen der Seitenwand besser und sorgt für sinnvollere Annäherungs- und Rückzugsrichtungen des Werkzeugs.
Berechnen Sie nach der Änderung des Parameters den Werkzeugweg neu und achten Sie dabei besonders auf folgende Punkte:
- Ob das Werkzeug bei der Annäherung an den Bearbeitungsbereich aus einer sinnvollen Richtung eintritt.
- Ob beim Zurückfahren des Werkzeugs eine unnötige Spindeldrehung auftritt.
- Ob sich Werkzeug, Werkzeughalter und Werkstück beim Anfahren und Zurückfahren gegenseitig behindern.
- Ob die Bewegung der Drehachse innerhalb des zulässigen Bereichs der Maschine bleibt.
Durch die Anpassung des Eintauchvektors wird zunächst das Problem der Ausrichtung beim Anfahren und Zurückziehen bei der Bearbeitung komplexer Seitenwände gelöst, wodurch die Grundlage für die anschließende Optimierung der Werkzeugachsenkontinuität geschaffen wird.
Beachten Sie, dass “Away From Line” keine allgemeingültige Regel für alle Seitenwände mit einem Winkel von mehr als 180° ist. Die endgültige Entscheidung sollte weiterhin auf der spezifischen Geometrie und den Ergebnissen der Werkzeugwegsimulation basieren.
Anmerkung zur Terminologie: Die englische Benutzeroberfläche von NX bezeichnet diese Optionen je nach Version möglicherweise etwas anders (z. B. “Fixed Direction” und “Away from Line” unter dem Werkzeugachse / Antrieb Einstellungen). Bitte überprüfen Sie vor der Veröffentlichung, ob der Text mit den tatsächlichen Menübezeichnungen Ihrer NX-Version übereinstimmt.
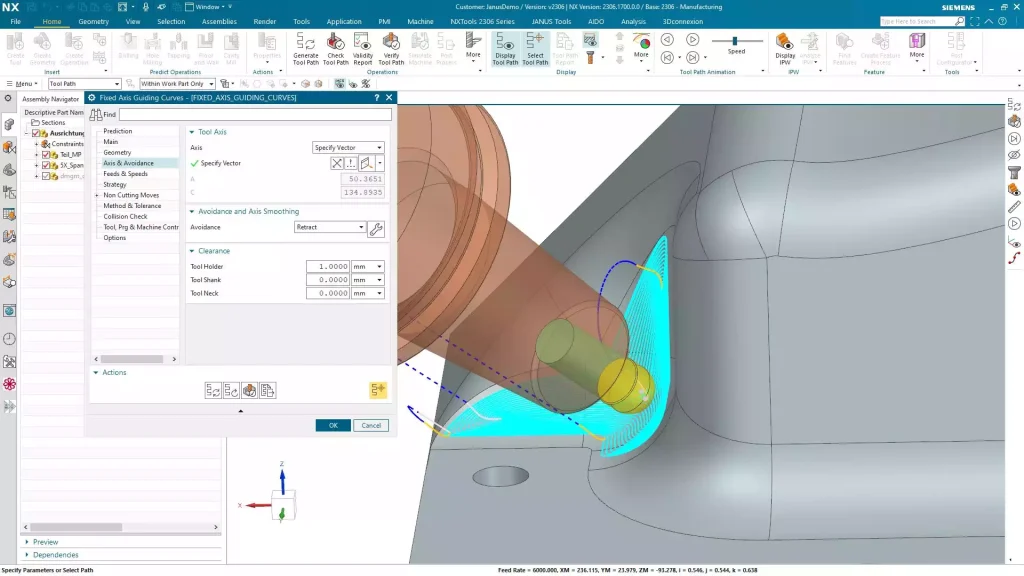
Problem 2: Schnelle Umkehrung der Werkzeugachse – Wie lassen sich Übergänge bei der Bearbeitung verbessern?
Nachdem Sie das Problem mit der Annäherungs- und Rückzugsrichtung gelöst haben, kann eine weitere, schwierigere Situation auftreten: Die Werkzeugachse kehrt in einem lokalen Bearbeitungsbereich plötzlich die Richtung um.
Im generierten Werkzeugweg ist zu erkennen, dass sich die Richtung der Werkzeugachse an bestimmten Stellen abrupt und stark ändert, während sich das Werkzeug entlang der Seitenwand bewegt, ohne dass ein sanfter Übergang zwischen den beiden benachbarten Bearbeitungsbereichen stattfindet.
Dieses Phänomen tritt an komplexen räumlichen Seitenwänden recht häufig auf.
Warum führt die automatische Steuerung der Werkzeugachsen zu Problemen bei der Umkehrung?
Die Funktion „Konturprofil“ bietet einen automatischen Steuerungsmodus für die Werkzeugachse.
In diesem Modus berechnet NX die Richtung der Werkzeugachse anhand der Normalen der Verlaufskurve am unteren Rand der Seitenwand. Bei Wänden mit relativ regelmäßiger Geometrie liefert diese Berechnung in der Regel akzeptable Bearbeitungsergebnisse.
Eine automatische Berechnung bedeutet jedoch nicht, dass die Werkzeugachsenrichtung unter allen komplexen geometrischen Bedingungen optimal ist.
Wenn sich der Raumwinkel, die Krümmung oder die lokalen geometrischen Verhältnisse der Seitenwand stark ändern, kann sich die automatisch berechnete Richtung der Werkzeugachse recht schnell ändern.
Dies gilt insbesondere an der Verbindungsstelle zwischen zwei Bearbeitungsbereichen. Fehlt ein eindeutiger Bezugspunkt für den Übergang der Werkzeugachse, kann es zu einer schnellen Umkehr der Werkzeugachse kommen.
Ändert sich die Werkzeugachse zu schnell, erhöht dies die Bewegungsbelastung der Drehachsen der Maschine und kann zu einer plötzlichen Änderung der Schneidausrichtung führen. Bei der anspruchsvollen Endbearbeitung von Strukturbauteilen für die Luft- und Raumfahrt können solche abrupten Ausrichtungsänderungen zudem die lokale Oberflächenqualität beeinträchtigen.
Daher kann man sich bei komplexen räumlichen Seitenwänden nicht vollständig auf die automatische Berechnung der Werkzeugachse verlassen.
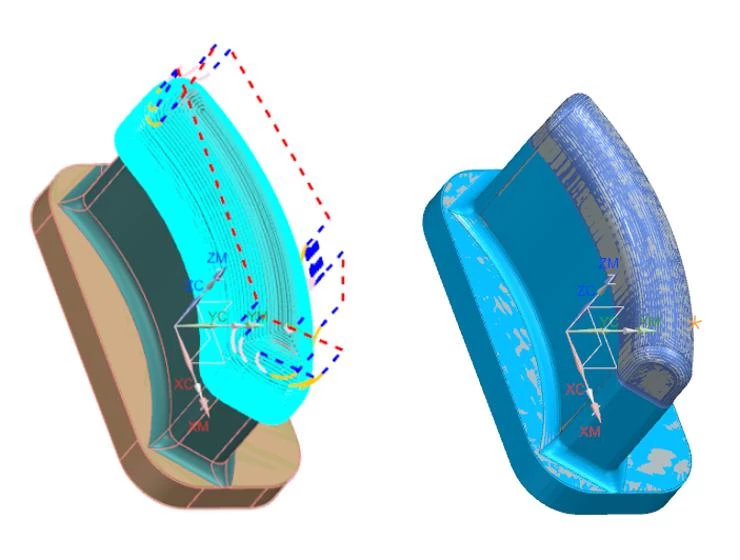
Optimierungsansatz: Festlegen einer Referenz für den Werkzeugachsenübergang mithilfe von Hilfsgeometrie
Wenn Sie lediglich die herkömmlichen Parameter der Funktion „Konturprofil“ immer wieder anpassen, ist es schwierig, die geometrischen Beziehungen, auf denen die automatische Berechnung der Werkzeugachse basiert, grundlegend zu verändern.
Eine direktere Lösung besteht darin, zur NX-Modellierungsumgebung zurückzukehren und eine Hilfsgeometrie zu erstellen, die eine klare Bezugsrichtung für den Wechsel der Werkzeugachse festlegt.
Konkret werden eine Hilfslinie und der Befehl “Divide Face” verwendet, um die ursprünglich durchgehende, komplexe Seitenwand in Bearbeitungsbereiche mit klar definierten Grenzen aufzuteilen. Anschließend wird das Werkzeug mithilfe der Funktion „An Kante ausrichten“ in der Werkzeugachsen-Strategie so gesteuert, dass es seine Ausrichtung entsprechend den festgelegten Grenzen anpasst.
Der Schwerpunkt dieser Methode liegt nicht darauf, die endgültige Geometrie des Bauteils zu verändern, sondern der Berechnung der CAM-Werkzeugachsen klarere Bezugsbedingungen zu liefern.
Konkretes Vorgehen
Schritt 1: Eine Hilfslinie zeichnen
Kehren Sie zunächst zur NX-Modellierungsumgebung zurück und erstellen Sie eine Linie, die auf dem erforderlichen Übergang zwischen den beiden Werkzeugachsenrichtungen basiert.
Diese Linie ist keine gewöhnliche Markierung; sie dient als wichtige geometrische Referenz für die spätere Steuerung der Werkzeugachsenausrichtung.
Legen Sie bei der Erstellung die Richtung der Linie entsprechend der tatsächlichen räumlichen Position der Seitenwand fest, sodass sie die beabsichtigte Richtung des Werkzeugachsenübergangs wiedergibt.
Ob die Ausrichtung der Hilfslinie sinnvoll ist, wirkt sich unmittelbar auf die anschließende Werkzeugachsensteuerung aus; daher darf sie nicht willkürlich festgelegt werden.
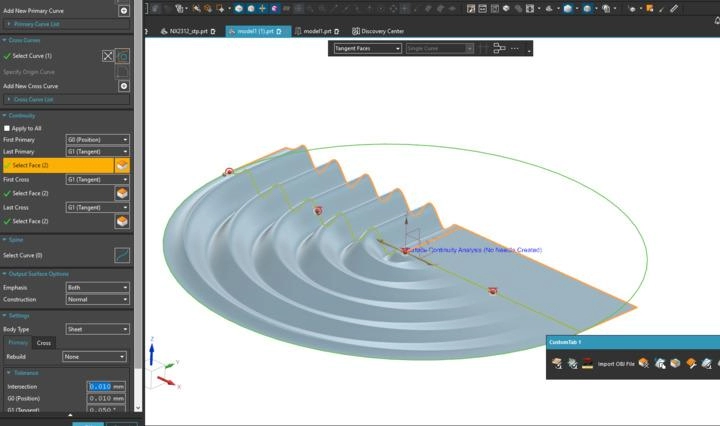
Schritt 2: Verwenden Sie den Befehl „Fläche teilen“, um die Fläche zu teilen
Nachdem Sie die Hilfslinie erstellt haben, verwenden Sie den Befehl „Fläche teilen“, um die ursprüngliche Seitenwand zu bearbeiten und die Zielfläche in die entsprechenden Bearbeitungsbereiche aufzuteilen.
Der Zweck der Teilung besteht darin, klare geometrische Begrenzungen festzulegen, damit die anschließende Werkzeugachsensteuerung die angegebene gerade Kante erkennen und nutzen kann.
Beachten Sie, dass die Funktion „Fläche teilen“ in erster Linie als Programmierhilfe und als geometrische Referenz dient und die endgültige Kontur des Teils nicht verändern sollte. Überprüfen Sie in der Praxis, ob die Ränder der geteilten Flächen zusammenhängend sind und ob die Teilung Auswirkungen auf die Auswahl der ursprünglichen Bearbeitungsbereiche hat.
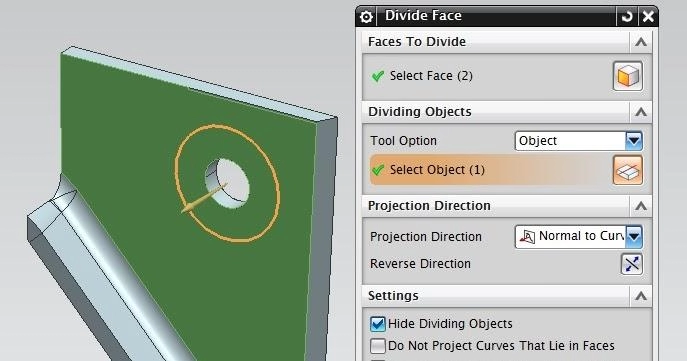
Schritt 3: Ändern Sie die Werkzeugachsen-Strategie auf „An Kante ausrichten“.
Nachdem die Hilfsgeometrie vorbereitet wurde, rufen Sie den Arbeitsschritt “Konturprofil” erneut auf und ändern Sie in den Steuerungsoptionen für die Werkzeugachse den ursprünglichen automatischen Werkzeugachsenmodus auf „An Kante ausrichten“.”
Bei dieser Option dienen die geraden Kanten zwischen der Ober- und Unterkante der Wand als Ausrichtungsreferenz für das Werkzeug, sodass das Werkzeug seine Ausrichtung anhand der angegebenen Begrenzung bestimmen kann.
Bei Oberflächen mit klar definierten geraden Kanten ermöglicht dieser Ansatz eine direktere Steuerung der Werkzeugachsenrichtung und reduziert die unerwünschten Abweichungen, die bei komplexen geometrischen Gegebenheiten durch die automatische Berechnung entstehen können.
In diesem Fall kann die Werkzeugachse durch die Umwandlung der Hilfslinie in eine für die Werkzeugachsen-Strategie nutzbare Begrenzungsreferenz so geführt werden, dass der Übergang zwischen den beiden Bearbeitungsbereichen in der beabsichtigten Richtung erfolgt.
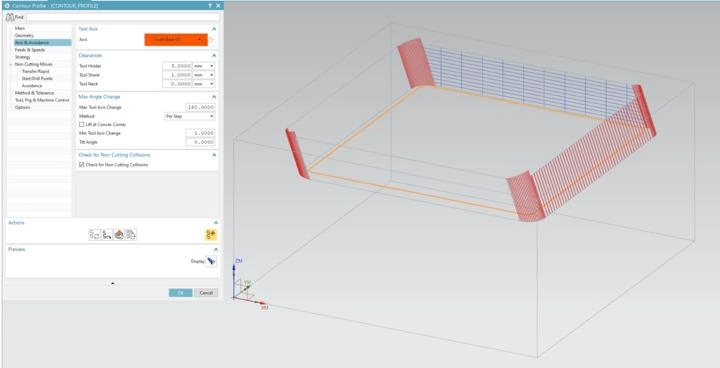
Schritt 4: Den Werkzeugweg neu generieren und die Ergebnisse überprüfen
Erstellen Sie nach der Anpassung der Werkzeugachsen-Strategie den Werkzeugweg „Konturprofil“ neu.
Konzentrieren Sie sich auf die Stellen, an denen zuvor eine schnelle Umkehr stattfand, und prüfen Sie, ob sich die Werkzeugachse nun in die beabsichtigte Richtung ändert und ob der Übergang zwischen den beiden Bereichen sanfter verläuft.
Überprüfen Sie gleichzeitig mithilfe einer Maschinensimulation die räumlichen Beziehungen zwischen Werkzeug, Werkzeughalter, Spindel und Werkstück und stellen Sie sicher, dass die Bewegung der Drehachse die Grenzen der Maschine nicht überschreitet.
Erst wenn der Werkzeugweg, die Werkzeugachsenabweichung und die Maschinenbewegung alle Anforderungen erfüllen, kann der optimierte Werkzeugweg für die eigentliche Bearbeitung verwendet werden.
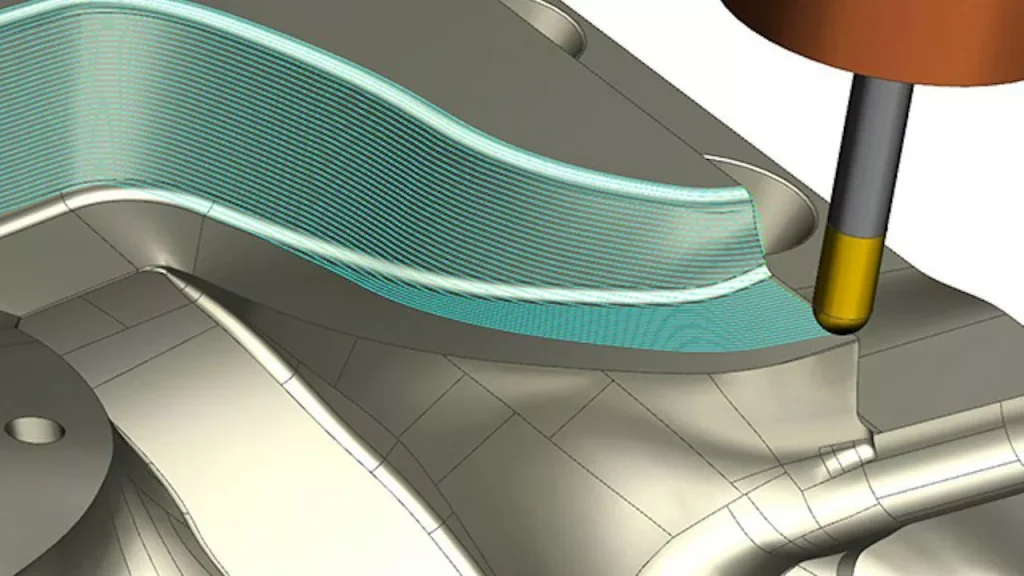
Der Kern der fünfachsigen Seitenwandbearbeitung: Die Werkzeugachse soll der Geometrie folgen, anstatt von ihr eingeschränkt zu werden
Dieser Fall zeigt, dass die Schwierigkeit bei der fünfachsigen Seitenwandbearbeitung nicht ausschließlich in der Werkzeugbahn selbst liegt, sondern darin, die Werkzeugausrichtung angemessen an die komplexe räumliche Geometrie anzupassen.
Beim Konturprofilfräsen können Seitenwände mit der Flanke des Werkzeugs bearbeitet werden, wodurch wiederholte Durchgänge reduziert werden und unter geeigneten geometrischen Bedingungen eine hohe Bearbeitungseffizienz erzielt wird. Wenn sich die Seitenwand jedoch von einer herkömmlichen Form zu einer komplexen räumlichen Oberfläche verändert, werden die Annäherungs- und Rückzugsrichtungen sowie die Kontinuität der Werkzeugachse zu wichtigen Faktoren, die die Bearbeitungsergebnisse beeinflussen.
In diesem Fall wurden zwei verschiedene Ansätze verfolgt:
Passen Sie zunächst den Einrastvektor an. Um abnormale Annäherungs- und Rückzugsrichtungen an Seitenwänden mit großen Raumwinkeln zu beheben, wurde der Eingriffsvektor von “Feste Richtung” auf “Von der Linie weg” geändert, wodurch die Werkzeugausrichtung beim Ein- und Ausfahren aus dem Bearbeitungsbereich verbessert wurde.
Zweitens: Verwenden Sie Hilfsgeometrie, um die Übergänge zwischen den Werkzeugachsen zu steuern. Um der schnellen Umkehrung der automatischen Werkzeugachse auf komplexen Oberflächen Rechnung zu tragen, wurde eine Hilfslinie erstellt, die Oberfläche unterteilt und die Strategie “An Kante ausrichten” verwendet, um eine klare geometrische Referenz für Änderungen der Werkzeugachse zu schaffen.
Die beiden Methoden befassen sich jeweils mit den Annäherungs- und Rückzugsrichtungen sowie den Übergängen der Werkzeugachse während der Bearbeitung. Sie veranschaulichen zudem ein wichtiges Programmierprinzip bei der komplexen 5-Achs-Bearbeitung: Man sollte sich nicht ausschließlich auf die automatische Berechnung der Software verlassen, sondern stattdessen auf der Grundlage der geometrischen Merkmale des Werkstücks aktiv sinnvolle Steuerungsbedingungen für die Werkzeugachse festlegen.
Der Vorteil der fünfachsigen Simultanbearbeitung liegt nicht nur darin, dass das Werkzeug das Werkstück aus mehr Richtungen anfahren kann, sondern vor allem darin, dass durch eine fundierte Werkzeugwegplanung und Werkzeugachsensteuerung komplexe räumliche Seitenwände kontinuierlicher und stabiler bearbeitet werden können.
Suchen Sie einen Fertigungspartner für komplexe CNC-bearbeitete Teile?
Komplexe Bauteile erfordern mehr als nur moderne Bearbeitungsmaschinen. Sie erfordern zudem eine sorgfältige Prüfung der Zeichnungen, eine praxisorientierte DFM-Analyse, geeignete Bearbeitungsstrategien und eine zuverlässige Qualitätskontrolle während des gesamten Produktionsprozesses.
Bei Xtmade bieten wir maßgeschneiderte 5-Achsen-CNC-Präzisionsbearbeitung für komplexe Metall- und Kunststoffbauteile. Von der mehrachsigen Bearbeitung über filigrane Strukturmerkmale bis hin zu Teilen mit engen Toleranzen – unsere Konstruktions- und Fertigungsteams arbeiten anhand Ihrer vorhandenen Zeichnungen, CAD-Dateien und technischen Spezifikationen, um praxisorientierte Fertigungslösungen zu entwickeln.
Ganz gleich, ob Sie Strukturbauteile für die Luft- und Raumfahrt, Präzisionsgehäuse, mechanische Teile oder maßgefertigte Baugruppen benötigen – wir begleiten Ihr Projekt von der Fertigungsbewertung bis hin zur Endkontrolle und Auslieferung.
Möchten Sie ein Bauteil fertigen lassen? Senden Sie uns Ihre Zeichnungen oder CAD-Dateien zu, damit wir die Fertigungsmöglichkeiten prüfen und Ihnen ein Angebot unterbreiten können.

