
Gewindeschneiden oder Gewindefräsen von Ventilkörpern aus Edelstahl? Beginnen Sie mit den Maschinenkapazitäten
Gewindebohrungen sind ein gängiges Merkmal von Ventilkörpern aus Edelstahl, doch um sie zuverlässig zu bearbeiten, reicht es nicht aus, lediglich den richtigen Gewindebohrer oder Gewindefräser auszuwählen. Die Wahl des Gewindeschneidverfahrens kann sich direkt auf die Bearbeitungszeit, die Standzeit der Werkzeuge, die Maßgenauigkeit und das Risiko auswirken, dass ein ansonsten fertig bearbeitetes Bauteil als Ausschuss aussortiert wird.
Stellen Sie sich einen Ventilkörper aus Edelstahl mit mehreren M12-Sacklöchern vor. Die meisten Bearbeitungsschritte sind bereits abgeschlossen, und es sind nur noch wenige Gewindebohrungen übrig. Mit herkömmlichem Gewindeschneiden lässt sich jedes Loch in Sekundenschnelle fertigstellen. Bricht jedoch ein Gewindebohrer in einem Sackloch ab, kann dessen Entfernung zu einem schwierigen Vorgang werden. In manchen Fällen kann sich der Schaden über das Gewindeloch hinaus ausbreiten und das gesamte Bauteil beeinträchtigen.
Aus diesem Grund sollten Entscheidungen zum Threading nicht allein auf der Zykluszeit basieren.
Das Gewindeschneiden ist im Allgemeinen effizient bei standardisierten Gewinden und in der Serienfertigung, während das Gewindefräsen eine größere Flexibilität bei der Anpassung der Gewindegröße bietet und die Folgen eines Werkzeugbruchs verringern kann. Allerdings ist keines der beiden Verfahren grundsätzlich besser. Die richtige Wahl hängt vom Werkstoff, der Gewindgeometrie, der Bohrtiefe, den Maschinenkapazitäten, dem Werkzeugsatz und den Produktionsanforderungen ab.
Bei Xtmade betrachten wir das Gewindeschneiden als Teil des gesamten CNC-Bearbeitungsprozesses. Das Verständnis der Wechselwirkungen zwischen Maschine, Schneidwerkzeug und Werkstück ist für die Entwicklung einer zuverlässigen Fertigungslösung von entscheidender Bedeutung.
Warum das Gewindeschneiden von Edelstahl eine sorgfältige Prozessauswahl erfordert
Die Bearbeitung von Edelstahl kann aufgrund seiner relativ geringen Wärmeleitfähigkeit, seiner Neigung zur Kaltverfestigung und der Gefahr der Materialanhaftung an der Schneidkante eine Herausforderung darstellen. Diese Eigenschaften spielen insbesondere bei der Bearbeitung von Innengewinden eine wichtige Rolle, da dort der Schneidbereich begrenzt und der Spanabtransport eingeschränkt ist.
Beim Gewindeschneiden greifen mehrere Schneidkanten des Werkzeugs gleichzeitig ein. Mit zunehmendem Gewindedurchmesser und zunehmender Eintauchtiefe kann das Schneidmoment erheblich ansteigen. Werden die Schnittbedingungen nicht ordnungsgemäß kontrolliert, kann es zu einer übermäßigen Belastung, zu beschleunigtem Verschleiß oder zum Bruch des Gewindebohrers kommen.
Ein weiteres wichtiges Problem ist der Spanabtransport. In Sacklöchern haben Späne nur begrenzten Raum, um abzufließen. Sammeln sie sich an den Schneidkanten oder in der Nähe des Lochbodens an, kann sich der Schnittwiderstand erhöhen und die Bewegung des Werkzeugs beeinträchtigen.
Auch der Werkzeugverschleiß wirkt sich auf die Gewindegüte aus. Materialanhaftungen und die Bildung von Aufbauschneiden können die effektive Schneidgeometrie verändern, was zu ungleichmäßigen Gewindeabmessungen und einer schlechten Oberflächengüte führt.
Aus diesen Gründen erfordert das Gewindeschneiden in Edelstahl eine abgestimmte Steuerung von Schnittgeschwindigkeit, Vorschub, Schmierung, Werkzeuggeometrie und Spanabfuhr. Die Entscheidung zwischen Gewindebohren und Gewindefräsen ist nur ein Teil des Prozesses.
Starrgewindebohren vs. Gewindefräsen: So funktionieren die Verfahren
Obwohl bei beiden Verfahren Innengewinde hergestellt werden, basieren sie auf unterschiedlichen Maschinenbewegungen und Steuerungsmöglichkeiten.
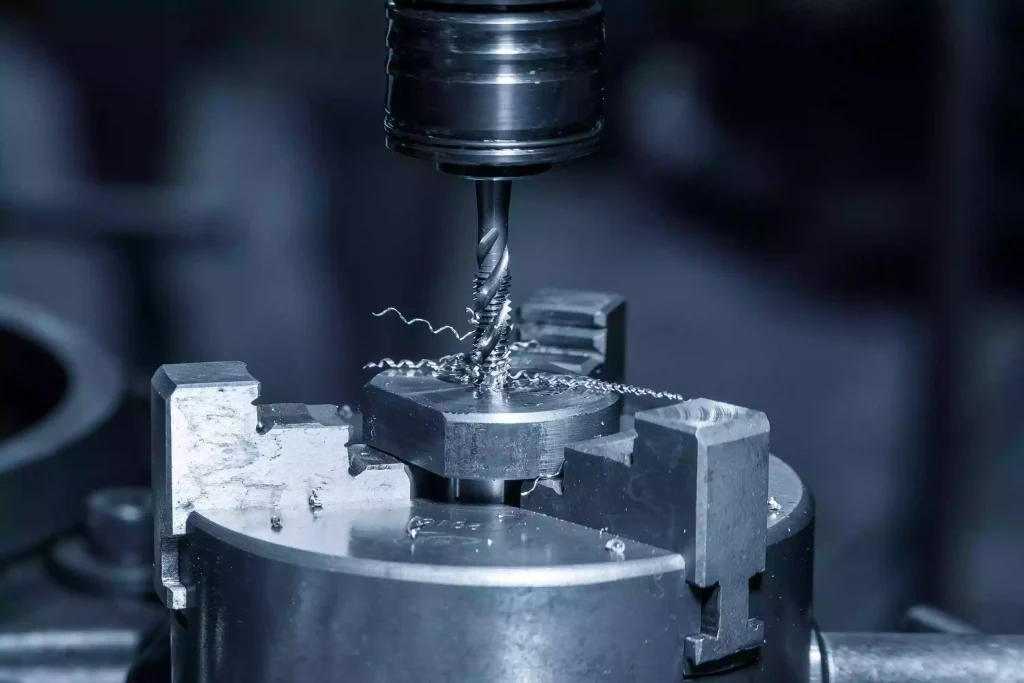
Starres Gewindeschneiden: Synchronisierte Bewegung von Spindel und Z-Achse
Das starre Gewindeschneiden ist ein weit verbreitetes Gewindeschneidverfahren auf CNC-Bearbeitungszentren. Während der Bearbeitung dreht sich der Gewindebohrer, während er sich axial in die vorgebohrte Bohrung vorschiebt. Der Vorschub der Z-Achse muss entsprechend der Gewindesteigung mit der Spindeldrehung synchronisiert bleiben.
Wenn beispielsweise ein Gewinde der Größe M12 × 1,75 bearbeitet wird, muss sich die Z-Achse bei jeder vollständigen Umdrehung der Spindel um genau 1,75 mm vorwärtsbewegen. Sobald die programmierte Tiefe erreicht ist, kehrt die Spindel die Drehrichtung um, und die Z-Achse muss beim Zurückziehen des Gewindebohrers das gleiche Steigungsverhältnis beibehalten.
Diese Synchronisation ist unerlässlich. Wenn die Spindeldrehung und die axiale Bewegung nicht aufeinander abgestimmt sind, wird der Gewindebohrer einer zusätzlichen axialen Belastung ausgesetzt, was den Werkzeugverschleiß und die Bruchgefahr erhöhen kann.
Eine geeignete Vorrichtung für das Hartgewindeschneiden erfordert daher eine zuverlässige Spindelsynchronisation und ein ausreichendes Drehmoment über den gesamten Drehzahlbereich. Auch der Werkzeughalter spielt eine Rolle. Synchrone Gewindeschneidhalter mit begrenzter axialer Ausgleichsfähigkeit können zwar kleinere Synchronisationsfehler ausgleichen, sind jedoch nicht in der Lage, eine unzureichende Maschinensteuerung zu kompensieren.
Gewindefräsen: Koordinierte Bewegung der X-, Y- und Z-Achse
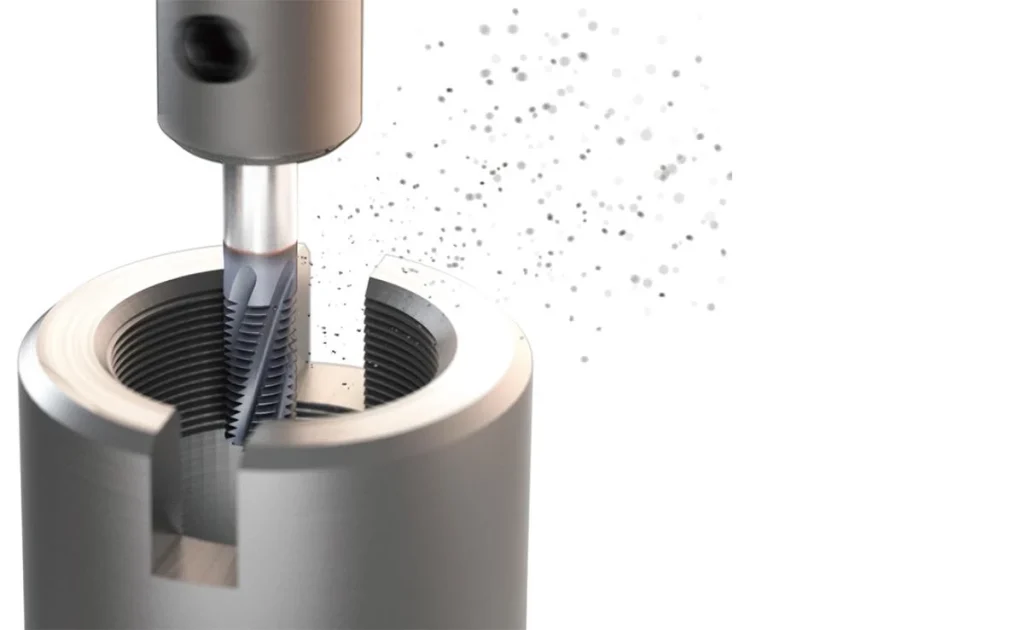
Beim Gewindefräsen wird ein anderer Ansatz verfolgt. Anstatt sich wie ein Gewindebohrer direkt entlang der Bohrungsachse zu bewegen, dreht sich ein kleinerer Fräser, während die Maschine dessen Mitte entlang einer spiralförmigen Bahn um die Bohrung herumführt.
Der Durchmesser des Fräsers ist kleiner als der Durchmesser des Innengewindes. Während sich das Werkzeug um die Bohrung herum bewegt, erzeugen die X- und Y-Achse die Kreisbewegung, während die Z-Achse entsprechend der Gewindesteigung vorrückt.
Bei einem Abstand von 1,75 mm verschiebt sich die Werkzeugmitte bei jeder vollständigen Umdrehung um die Bohrung in Z-Richtung um 1,75 mm.
Im Gegensatz zum starren Gewindeschneiden basiert das Gewindefräsen auf einer koordinierten dreiachsigen Interpolation. Die CNC-Steuerung muss eine spiralförmige Interpolation unterstützen, und die CAM-Software sowie der Postprozessor müssen den korrekten Werkzeugweg generieren.
Ein herkömmliches dreiachsiges vertikales Bearbeitungszentrum kann konventionelles Innengewindefräsen durchführen, wenn die Gewindeachse parallel zur Spindel verläuft. Eine fünfachsige Bearbeitung ist für diesen Arbeitsgang nicht zwingend erforderlich.
Der Hauptunterschied ist daher ganz einfach: Beim starren Gewindeschneiden kommt es auf eine präzise Synchronisation zwischen Spindel und Achse an, während beim Gewindefräsen eine präzise, koordinierte Achsbewegung entscheidend ist.
Eigenschaften von Werkzeugmaschinen, die die Gewindeschneidleistung beeinflussen
Die maximale Spindeldrehzahl und die Nennleistung einer Werkzeugmaschine sagen noch nicht alles aus. Verschiedene Gewindeschneidvorgänge stellen unterschiedliche Anforderungen an die Spindel, die Steuerung und die Vorschubachsen.
Das Spindeldrehmoment ist wichtiger als die Höchstgeschwindigkeit
Beim Gewindeschneiden größerer Gewinde in Edelstahl erfolgt die Bearbeitung häufig bei relativ niedrigen Spindeldrehzahlen. Unter diesen Bedingungen ist das bei der tatsächlichen Gewindeschneidgeschwindigkeit verfügbare Spindeldrehmoment wichtiger als die in den Maschinenspezifikationen angegebene maximale Drehzahl.
Beispielsweise bietet ein Bearbeitungszentrum mit einer maximalen Spindeldrehzahl von 12.000 U/min nicht unbedingt ein ausreichendes Drehmoment bei den niedrigeren Drehzahlen, die für das Gewindeschneiden mit M12 in Edelstahl erforderlich sind.
Die tatsächliche Drehmomentkurve sollte anhand der vorgesehenen Schnittbedingungen überprüft werden. Verfügt die Maschine über eine Getriebespindel, muss auch der gewählte Übersetzungsbereich berücksichtigt werden.
Bei der Bewertung einer Maschine für eine bestimmte Gewindeschneidanwendung empfehlen wir, Folgendes zu prüfen:
- Das Spindeldrehmoment bei der vorgesehenen Gewindeschneidgeschwindigkeit, anstatt sich ausschließlich auf die Nennleistung oder die maximale Drehzahl zu verlassen.
- Verfügbares Drehmoment im gewählten Gangbereich, sofern zutreffend.
- Präzise Synchronisation beim Gewindeschneiden und Leistung bei der Spindelumkehr.
- Kompatibilität des Werkzeughalters und die vom Hersteller des Schneidwerkzeugs empfohlenen Einsatzbedingungen.
Die zuverlässigste Methode zur Beurteilung der Leistungsfähigkeit besteht darin, dem Maschinenhersteller die Werkstoffsorte, die Gewindespezifikation, die Gewindetiefe und die vorgesehenen Werkzeuge mitzuteilen. Auf diese Weise lässt sich die tatsächliche Leistung der Spindel im Hinblick auf die jeweilige Anwendung bewerten.
Interpolationsgenauigkeit beim Gewindefräsen
Das Gewindefräsen stellt unterschiedliche Anforderungen an die Maschinenleistung. Da der Fräser einer spiralförmigen Bahn folgt, müssen sich die X-, Y- und Z-Achsen gemeinsam bewegen und dabei die programmierte Geometrie einhalten.
Interpolationsgenauigkeit, Servoreaktion und Bewegungsstabilität können die endgültigen Gewindeabmessungen beeinflussen. Dies ist besonders wichtig bei der Bearbeitung von Gewinden mit feiner Steigung oder engen Maßtoleranzen.
Eine Maschine kann zwar ein Gewindefräsprogramm ausführen, ohne dass ein Alarm ausgelöst wird, doch bedeutet dies nicht automatisch, dass das fertige Gewinde den Spezifikationen entspricht.
Es sind praktische Schneidversuche erforderlich, um die Werkzeugbelastung, die Schwingungen, die Oberflächengüte und die Maßhaltigkeit unter realen Bearbeitungsbedingungen zu bewerten.
Kühlmittelzufuhr und Spanabfuhr
Die Kühlmittelzufuhr ist ein weiterer wichtiger Aspekt bei der Bearbeitung von tiefen oder Sackgewinden in Edelstahl.
Die Spindeldurchflusskühlung kann dazu beitragen, das Kühlmittel näher an die Schnittzone zu leiten, wenn sie mit kompatiblen Werkzeugen verwendet wird. Je nach Bohrungsgeometrie und Schnittbedingungen kann dies die Kühlung und den Spanabtransport verbessern.
Der Kühlmitteldruck allein kann jedoch nicht jedes Problem beim Spanabtransport lösen. Auch die Geometrie der Werkzeugnuten, die Schnittparameter, die Bohrtiefe und die Spanbildung müssen berücksichtigt werden.
Für einen stabilen Gewindeschneidprozess müssen all diese Faktoren zusammenwirken.
Wann sollte man sich für das Gewindeschneiden oder das Gewindefräsen entscheiden?
Welches Verfahren am besten geeignet ist, hängt eher von den Anforderungen des Werkstücks ab als von einer allgemeinen Präferenz für ein bestimmtes Bearbeitungsverfahren.
Wann „Tapping“ die bessere Wahl ist
Das Gewindeschneiden ist oft die bevorzugte Option für Serienfertigungen mit vielen identischen Gewindebohrungen, vorausgesetzt, die Maschine verfügt über eine ausreichende Synchronisation, ein ausreichendes Spindeldrehmoment und eine ausreichende Spanabfuhrkapazität.
Sein Hauptvorteil ist die Produktivität. Ein Gewindebohrer kann das gesamte Gewinde in einem einzigen axialen Arbeitsgang schneiden, was ihn für standardisierte Gewindegrößen und die Serienfertigung besonders effizient macht.
Der Prozess lässt sich zudem relativ einfach programmieren, und Standardgewindebohrer sind in verschiedenen Materialien, Beschichtungen und Geometrien weit verbreitet.
Bei Edelstahlkomponenten muss der Gewindebohrer jedoch entsprechend der Werkstoffsorte, der Gewindegeometrie, der Bohrungsart und den Anforderungen an die Spanabfuhr ausgewählt werden. Sacklöcher erfordern besondere Aufmerksamkeit, da der Gewindebohrer ausreichend Freiraum für seine Schneidfase und die Spanabfuhr benötigt.
Liegt die erforderliche volle Gewindetiefe zu nahe am Boden des Bohrlochs, steigt das Risiko von Späneansammlungen und Werkzeugbruch. Die Bohrtiefe und die Gewindeschneidstrategie sollten daher gemeinsam bewertet werden.
Wann sich das Gewindefräsen eher lohnt
Das Gewindefräsen ist dann eine attraktive Option, wenn ein Werkzeugbruch ein hohes finanzielles Risiko mit sich bringt, wenn die Gewindemaße angepasst werden müssen oder wenn das Bauteil hohe Anforderungen an die Bearbeitung stellt.
Da der Fräser kleiner ist als das Loch, lässt sich ein abgebrochener Gewindefräser in der Regel leichter entfernen als ein abgebrochener Gewindebohrer, der in einer Gewindebohrung festsitzt. Dies kann insbesondere bei teuren Bauteilen von Vorteil sein, die bereits mehrere Bearbeitungsschritte durchlaufen haben.
Das Gewindefräsen bietet zudem Flexibilität hinsichtlich des Gewindedurchmessers. Im Rahmen der konstruktiven Grenzen des Fräsers lassen sich unterschiedliche Gewindedurchmesser erzielen, indem der programmierte Werkzeugweg angepasst wird, anstatt für jeden Durchmesser einen anderen Gewindebohrer zu verwenden.
Das Gewindefräsen ist jedoch nicht automatisch wirtschaftlicher. Es kann längere Bearbeitungszyklen, eine aufwendigere CAM-Programmierung und eine zusätzliche Überprüfung der Werkzeugwege erfordern.
Bei großen Produktionsmengen mit standardisierten Gewinden kann das Gewindeschneiden unter Umständen immer noch geringere Gesamtfertigungskosten bieten.
Ein Vergleich der beiden Verfahren
| Bewertung | Starres Gewindeschneiden | Gewindefräsen |
| Maschinenbewegung | Synchronisierte Spindel und Z-Achse | Koordinaten der X-, Y- und Z-Achsen |
| Typische Zykluszeit | Im Allgemeinen kürzer | Im Allgemeinen länger |
| Maschinenanforderungen | Fähigkeit zum Gewindeschneiden in starren Werkstücken | Helix-Interpolation |
| Spindeldrehmoment | Wichtig, insbesondere bei längeren Threads | Muss der Schnittkraft des Schneidwerkzeugs standhalten |
| Einstellung der Gewindegröße | Erfordert in der Regel einen anderen Wasserhahn | Kann über den Werkzeugweg angepasst werden |
| Bearbeitung von Sacklöchern | Erfordert eine sorgfältige Steuerung des Span- und Bodenabstands | Erfordert Freiraum für das Werkzeug und Spanabfuhr |
| Werkzeugbruch | Defekte Wasserhähne lassen sich manchmal nur schwer entfernen | Gebrochene Schneidwerkzeuge lassen sich in der Regel leichter entfernen |
| Typische Anwendungsbereiche | Wiederholte, standardisierte Gewindeschneidvorgänge | Hochwertige Bauteile und Anwendungen, die Flexibilität bei den Abmessungen erfordern |
Sacklöcher, tiefe Gewinde und weitere Aspekte der Zerspanung
Selbst mit der richtigen Maschine und dem richtigen Schneidwerkzeug kann die Gewindegüte durch Details in der Bauteilkonstruktion und der Bearbeitungsreihenfolge beeinträchtigt werden.
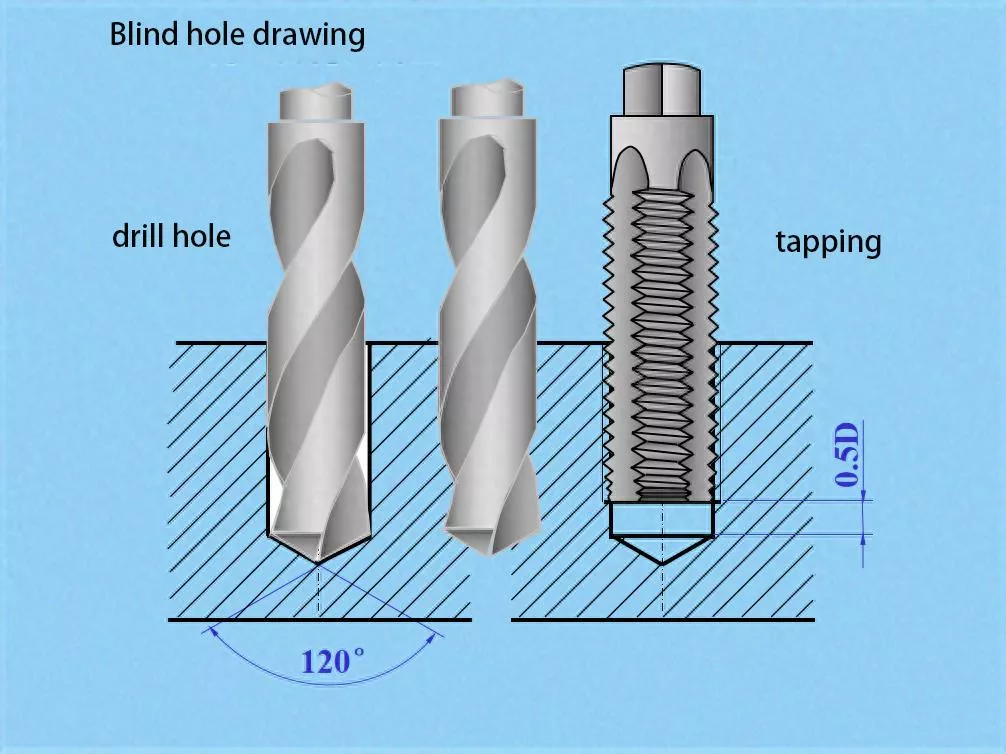
Achten Sie auf ausreichenden Freiraum am Boden von Sacklöchern
Die angegebene volle Gewindetiefe entspricht nicht der erforderlichen Bohrtiefe.
Beim Gewindeschneiden wird zusätzlicher Platz für die Schneidfase des Gewindebohrers, den Spanabtransport und den sicheren Rückzug des Werkzeugs benötigt. Reicht die verfügbare Tiefe nicht aus, kann der Gewindebohrer auf übermäßigen Widerstand stoßen, bevor er die erforderliche Gewindetiefe erreicht.
Beim Gewindefräsen gelten zwar andere Anforderungen an den Freiraum, doch das Werkzeug benötigt dennoch ausreichend Platz für seine Schnittlänge sowie für die spiralförmigen Ein- und Ausfahrbewegungen.
Vor der Programmierung des Arbeitsgangs sollten die folgenden Maße überprüft werden:
- Erforderliche Gewindetiefe.
- Bohrerdurchmesser und tatsächliche Bohrtiefe.
- Geometrie des Bohrlochbodens und verfügbarer Freiraum.
- Effektive Schnittlänge des ausgewählten Werkzeugs.
- Ein- und Ausfahrbereich für den programmierten Werkzeugweg.
Diese Überlegungen sind besonders wichtig bei tiefen Sacklöchern, bei denen bereits ein kleiner Programmier- oder Maßfehler die Zuverlässigkeit der Bearbeitung beeinträchtigen kann.
Den Unterschied zwischen Werkzeugvorschub und Vorschub zur Schneidmittelpunkt verstehen
Ein Detail, das beim Gewindefräsen oft übersehen wird, ist der Unterschied zwischen der Vorschubgeschwindigkeit der Schneidkante und der programmierten Vorschubgeschwindigkeit der Fräsermitte.
Beim Innengewindefräsen folgt die Fräsermitte einer kleineren Kreisbahn als die Schneidkante entlang des Gewindeprofils. Dadurch legen die beiden Bahnen bei gleicher Winkelbewegung unterschiedliche Strecken zurück.
Werkzeughersteller geben den Vorschub möglicherweise anhand der Schneidkante oder des Gewindeprofils an, während CAM-Software den programmierten Vorschub anhand der Werkzeugmitte berechnet.
Diese Werte sind nicht immer austauschbar.
Wird der empfohlene Vorschub an der Schneidkante direkt als Vorschub zur Werkzeugmitte eingegeben, ohne die entsprechende Korrektur vorzunehmen, können die tatsächlichen Schnittbedingungen von den vorgesehenen Werten abweichen.
Vergewissern Sie sich vor dem Ausführen des Programms, wie das CAM-System die Vorschubgeschwindigkeiten berechnet und ob der Postprozessor die richtige Korrektur anwendet.
Kühlmittel und Spanabfuhr müssen gemeinsam betrachtet werden
Bei der Bearbeitung von Edelstahl können lange, klebrige Späne entstehen, die sich aus engen Schnittbereichen nur schwer entfernen lassen.
Beim Gewindeschneiden sollte die Werkzeuggeometrie danach ausgewählt werden, ob es sich um ein Durchgangsloch oder ein Sackloch handelt. Für Sacklöcher kommen in der Regel Gewindebohrer mit spiralförmiger Schneide zum Einsatz, da diese dazu beitragen, die Späne nach oben abzuleiten, während andere Schneidenausführungen je nach Spanbildung und Werkstoff für Durchgangslöcher besser geeignet sein können.
Auch beim Gewindefräsen ist eine effektive Spanabfuhr erforderlich. Wenn Späne zwischen dem Fräser und der Bohrungswand eingeklemmt bleiben, können sie erneut bearbeitet werden, was den Werkzeugverschleiß erhöht und die Gewindeoberfläche beeinträchtigt.
Die Bearbeitungsstrategie sollte daher die Werkzeuggeometrie, die Kühlmittelzufuhr, die Schnittparameter und die Gestaltung der Werkzeugwege berücksichtigen, anstatt sich allein auf Anpassungen der Spindeldrehzahl zu stützen.
So überprüfen Sie die Qualität der fertigen Gewinde
Der Abschluss des Gewindeschneidvorgangs bedeutet nicht zwangsläufig, dass das Teil den Anforderungen der Zeichnung entspricht.
Bei Ventilkörpern aus Edelstahl und präzisionsgefertigten mechanischen Bauteilen müssen Gewindemaße, Gewindeform, Oberflächenbeschaffenheit und Funktionspassung berücksichtigt werden.
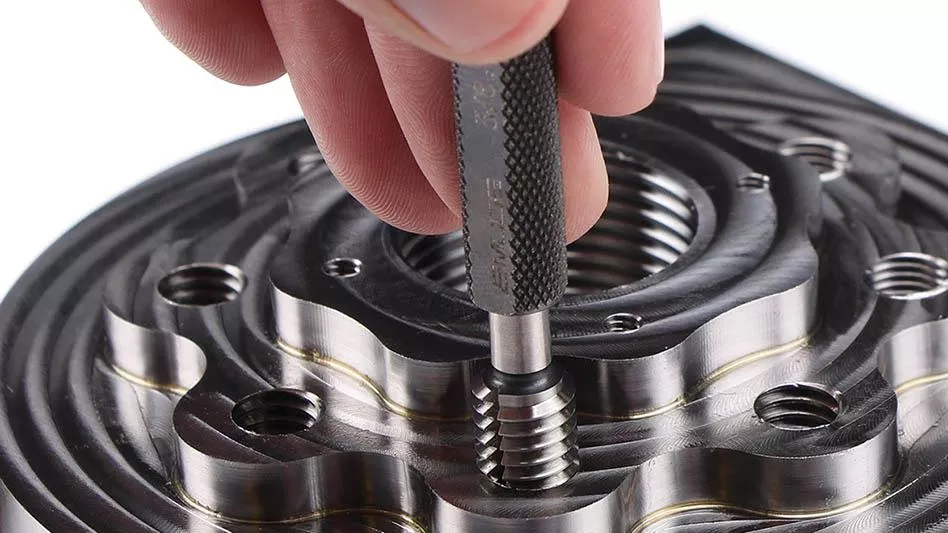
Prüfung mit Gewindelehre
„Go“- und „No-Go“-Gewindelehren werden häufig zur Prüfung der Konformität von Innengewinden verwendet.
Die Go-Lehre prüft, ob das Gewinde den erforderlichen funktionellen Eingriff erreicht, während die No-Go-Lehre prüft, ob das Gewinde die geltenden Maßgrenzen überschreitet.
Die Prüfung sollte gemäß der geltenden Gewindenorm und den Abnahmeanforderungen erfolgen. Dass eine Lehre in die Bohrung passt, ist an sich noch kein Beweis dafür, dass alle Gewindemerkmale korrekt sind.
Gewindesteigung, Gewindedurchmesser und Gewindeprofil
Bei Anwendungen mit strengeren Anforderungen an das Gewinde müssen unter Umständen auch der Teilkreisdurchmesser, die Steigung und das Gewindeprofil berücksichtigt werden.
Maßabweichungen können zu übermäßiger Montagekraft, lockeren Passungen oder unzuverlässigen Verbindungen führen, selbst wenn das Gewinde optisch einwandfrei erscheint.
Gewindetiefe, Fasen und Grate
Die effektive Gewindetiefe muss den Vorgaben der Zeichnung entsprechen. Außerdem sollten die Einlauffase, Grate und die Startposition des Gewindes überprüft werden.
Bei Ventilkörpern sollte besonders auf das Zusammenspiel zwischen Gewindebohrungen, inneren Durchgängen und sich kreuzenden Bohrungen geachtet werden. Grate oder Bearbeitungsschäden in diesen Bereichen können den Flüssigkeitsfluss oder die anschließende Montage beeinträchtigen.
Funktionsprüfung der Baugruppe und der Dichtheit
Bei Gewindeverbindungen, bei denen Dichtheitsanforderungen gelten, muss die Maßprüfung unter Umständen durch eine Montage- oder Dichtheitsprüfung ergänzt werden.
Ein Gewinde, das die Maßanforderungen erfüllt, garantiert nicht automatisch die Dichtleistung der gesamten Verbindung. Auch die Dichtungsauslegung, die Gegenstücke und die Einsatzbedingungen müssen berücksichtigt werden.
Entwicklung einer Gewindestrategie auf der Grundlage der Bauteilkonstruktion
In der präzisen CNC-Fertigung sollte das Gewindeschneiden nicht als isolierter Arbeitsschritt betrachtet werden. Es muss in den gesamten Bearbeitungsablauf integriert werden.
Ein Ventilkörper aus Edelstahl erfordert beispielsweise mehrere Arbeitsschritte, darunter die Vorbereitung des Rohteils, die Bearbeitung der Bezugsebenen, das Profilfräsen, das Bohren, die Bearbeitung der Innenkanäle, das Gewindeschneiden und die Endkontrolle.
Werden die Anforderungen an die Gewindebearbeitung bei der Prozessplanung nicht berücksichtigt, kann es später zu Problemen kommen, wie beispielsweise einer unzureichenden Bohrtiefe, eingeschränktem Werkzeugzugang, schlechter Spanabfuhr oder schwierigen Prüfbedingungen.
Bei Xtmade orientiert sich unser Ansatz bei der Prozessplanung zunächst an der tatsächlichen Teilegeometrie und den technischen Anforderungen.
Zunächst wird die Zeichnung geprüft, um die Gewindespezifikationen, die Steigung, die Toleranzklasse, die Bohrungstiefe sowie die Beziehung zwischen den Gewindeelementen und anderen bearbeiteten Oberflächen zu ermitteln.
Anschließend werden das Material und die Bearbeitungsbedingungen bewertet, um festzustellen, ob das Gewindebohren oder das Gewindefräsen besser geeignet ist. Bei Standardgewinden in der Serienfertigung ist oft das Gewindebohren vorzuziehen, während bei hochwertigen Bauteilen oder Anwendungen mit erhöhtem Werkzeugbruchrisiko das Gewindefräsen sinnvoller sein kann.
Das ausgewählte Verfahren wird anschließend mit den verfügbaren Maschinenkapazitäten, Schneidwerkzeugen, Halterungen, Kühlmittelsystemen und Programmieranforderungen abgeglichen.
Abschließend werden Probebearbeitungen und Prüfungen durchgeführt, um den Prozess zu verifizieren. Die Schnittstabilität, die Spanbildung, der Werkzeugverschleiß, die Zykluszeit und die Abmessungen des fertigen Gewindes sollten alle bewertet werden, bevor der Prozess für die Serienfertigung freigegeben wird.
Die beste Bearbeitungsstrategie ist nicht unbedingt die fortschrittlichste. Es ist jene, die die Anforderungen der Zeichnung konsequent erfüllt und dabei ein angemessenes Gleichgewicht zwischen Produktivität, Qualität und Fertigungskosten gewährleistet.
Xtmade: CNC-Bearbeitungslösungen für Präzisionsgewindeteile
Gewindeelemente machen zwar möglicherweise nur einen kleinen Teil eines Bauteils aus, können jedoch erhebliche Auswirkungen auf die Montagegenauigkeit, die Zuverlässigkeit der Verbindung und die Gesamtleistung des Produkts haben.
Xtmade bietet Maßgeschneiderte CNC-Präzisionsbearbeitung für Kunden, die mit vorhandenen Konstruktionszeichnungen, CAD-Dateien, Mustern und technischen Spezifikationen arbeiten.
Bei Ventilkörpern aus Edelstahl und anderen Präzisionsbauteilen mit Gewindeelementen prüfen wir die gesamten Fertigungsanforderungen, anstatt ein Zerspanungsverfahren allein auf der Grundlage der Gewindespezifikationen auszuwählen.
Bei unserer Fertigungsbewertung werden die Geometrie der Bauteile, die Werkstoffeigenschaften, die Bearbeitungsreihenfolge, die Maschinenkapazitäten, die Werkzeugauswahl und die Prüfanforderungen berücksichtigt. Je nach Anwendungsfall können Gewindeschneiden, Gewindefräsen und andere geeignete Bearbeitungsverfahren im Rahmen des Gesamtprozessplans bewertet werden.
Die Qualitätsprüfung ist ebenfalls in den Produktionsprozess integriert, wobei die Prüfverfahren entsprechend den Anforderungen der Zeichnungen und den kritischen Merkmalen der Teile ausgewählt werden.
Wenn Sie Ventilkörper aus Edelstahl, präzisionsgefertigte mechanische Verbindungselemente oder andere CNC-gefräste Bauteile mit komplexen Gewindestrukturen entwickeln, senden Sie uns bitte Ihre Konstruktionszeichnungen zusammen mit der Werkstoffsorte, den Gewindespezifikationen, der erforderlichen Gewindetiefe und der voraussichtlichen Bestellmenge zu.
Unser Team kann die Fertigungsanforderungen prüfen, die Machbarkeit des Verfahrens bewerten und Ihnen auf der Grundlage Ihrer konkreten Bauteilkonstruktion einen Vorschlag für die Bearbeitung und Qualitätskontrolle unterbreiten.

