
CNC-Bearbeitung von Aluminiumgehäusen: Verbesserung der Stabilität der Schneidflüssigkeit und der Bearbeitungsqualität
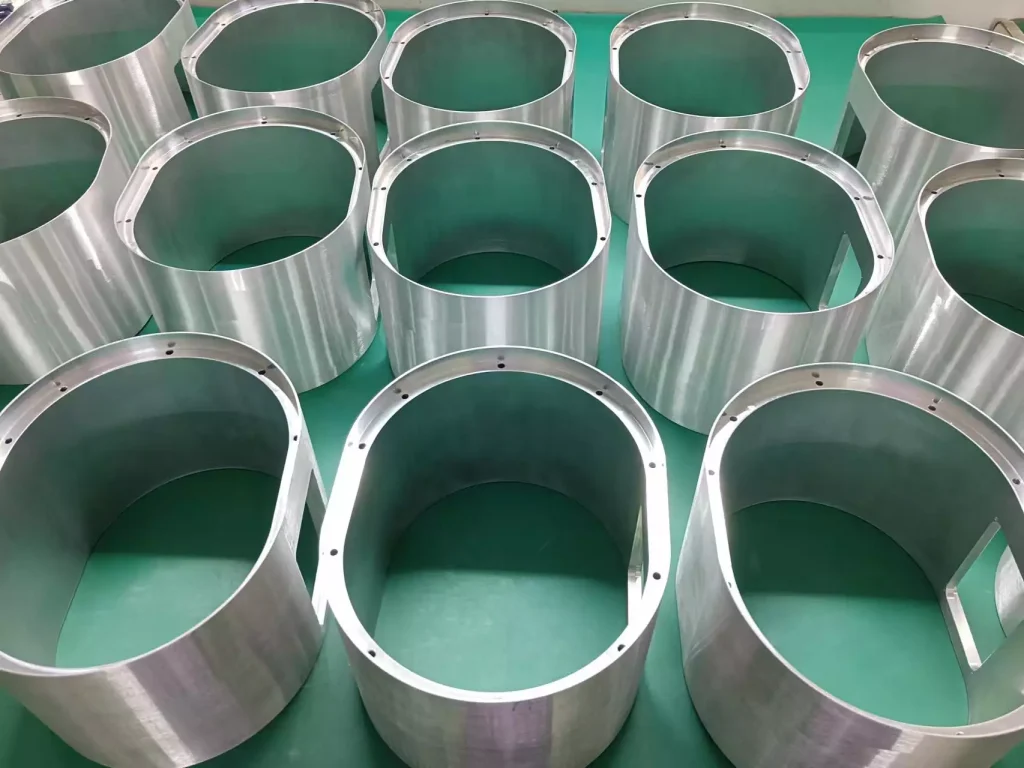
Gehäuse aus Aluminiumlegierungen finden breite Anwendung in Motoren, Generatoren, Industrieanlagen und im Automobilsektor. Dank ihrer hervorragenden Zerspanbarkeit eignen sie sich hervorragend für CNC-Fräs-, Bohr-, Gewindeschneid- und Drehbearbeitungen. Um jedoch eine gleichbleibende Bearbeitungsqualität zu erzielen, reicht es nicht aus, lediglich die richtigen Schneidwerkzeuge und Prozessparameter auszuwählen.
Bei der CNC-Bearbeitung von Aluminiumlegierungen spielt die Schneidflüssigkeit eine entscheidende Rolle. Ihre Kühl- und Schmiereigenschaften wirken sich direkt auf den Spanabtransport, den Werkzeugverschleiß, die Oberflächengüte und die allgemeine Stabilität des Produktionsprozesses aus. Wird die Schneidflüssigkeit instabil, können Probleme wie Öl-Wasser-Trennung, übermäßige Schaumbildung, Bakterienwachstum und die Entstehung unangenehmer Gerüche auftreten – was das tägliche Produktionsmanagement erschwert.
Bei Aluminiumkomponenten, die mehrere Bearbeitungsschritte erfordern, können diese Probleme nicht nur die Produktionseffizienz beeinträchtigen, sondern auch die Qualität der Endteile gefährden. Ein umfassendes Verständnis der Faktoren, die zur Instabilität der Schneidflüssigkeit führen, kann Herstellern dabei helfen, zuverlässigere Bearbeitungsprozesse zu etablieren.
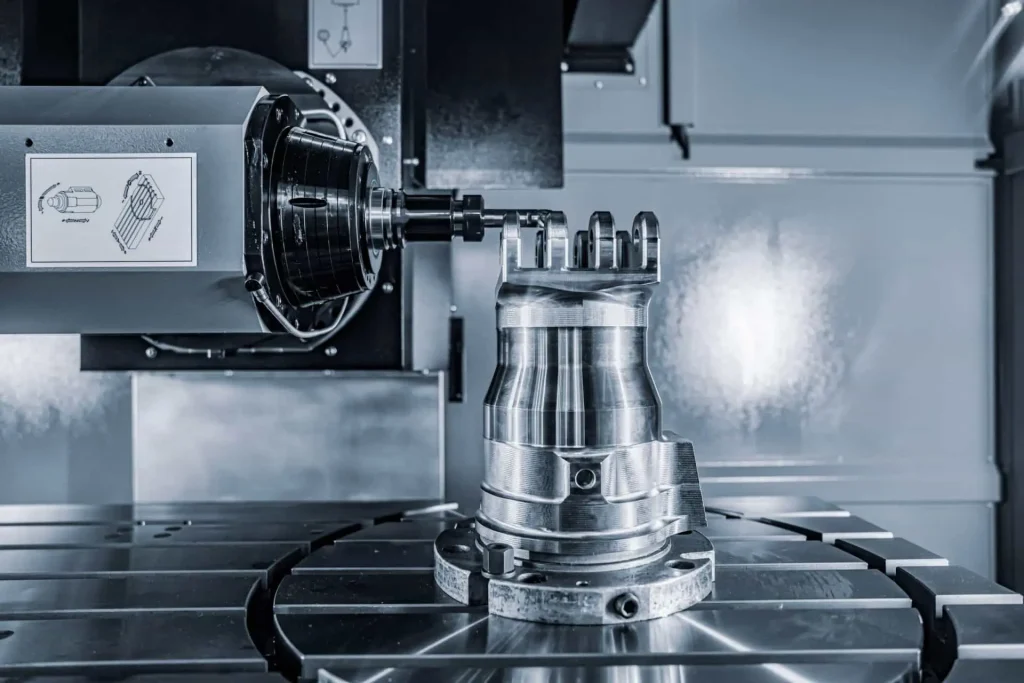
Häufige Probleme mit Schneidflüssigkeiten bei der CNC-Bearbeitung von Aluminiumlegierungen
Nehmen wir als Beispiel die Fertigung eines Generatorgehäuses aus Aluminium: Dieses Bauteil durchläuft mehrere CNC-Bearbeitungsprozesse, die jeweils spezifische Anforderungen an die Schneidflüssigkeit stellen. Beim Fräsen entstehen erhebliche Wärme und Späne; das Bohren erfordert eine effektive Kühlung und Spanabfuhr; und das Gewindeschneiden ist in hohem Maße auf Schmierung angewiesen, um Reibung zu verringern und Schäden am Gewinde zu verhindern.
Während des Produktionsprozesses können verschiedene Probleme im Zusammenhang mit Schneidflüssigkeiten auftreten:
Emulsionstrennung (Schichtung)
Schneidflüssigkeiten auf Wasserbasis müssen während des Gebrauchs als Gemisch stabil bleiben. Wenn sich eine Emulsion trennt, können sich Öltröpfchen an der Oberfläche ansammeln, während die darunterliegende Flüssigkeit in ihrer Zusammensetzung uneinheitlich wird. Dies beeinträchtigt nicht nur die Schmierleistung, sondern erschwert auch die Steuerung der Flüssigkeitskonzentration.
Bakterielle Verunreinigungen und Gerüche
Werden Schneidflüssigkeiten nicht ordnungsgemäß gewartet, können sie zu einem Nährboden für Mikroorganismen werden. Eine solche Verunreinigung kann zu unangenehmen Gerüchen, Veränderungen im Aussehen der Flüssigkeit und einer verkürzten Lebensdauer führen.
Übermäßige Schaumbildung
Übermäßiger Schaum beeinträchtigt die Zirkulation der Schneidflüssigkeit und verringert so die Effizienz der Kühlmittelzufuhr. Darüber hinaus kann er die Sauberkeit der Werkzeugmaschine beeinträchtigen und den Wartungsaufwand erhöhen.
Unzureichende Schmierung beim Gewindeschneiden
Beim Gewindeschneiden entsteht starke Reibung zwischen dem Schneidwerkzeug und dem Werkstück. Eine unzureichende Schmierung führt zu erhöhtem Werkzeugverschleiß, Schwierigkeiten beim Spanabtransport und möglicherweise zu einer Verschlechterung der Gewindequalität.
Diese Probleme treten nicht isoliert auf; sie stehen oft in engem Zusammenhang mit Faktoren wie der Zusammensetzung der Schneidflüssigkeit, der Einsatzkonzentration, der Wasserqualität, dem Verschmutzungsgrad und dem allgemeinen Betriebszustand des Kühlmittelsystems.
Warum die Stabilität der Schneidflüssigkeit für die Bearbeitung von Bauteilen aus Aluminiumlegierungen entscheidend ist
Bei der CNC-Bearbeitung von Aluminium erfüllt die Schneidflüssigkeit mehrere Funktionen. Ihre Leistungsfähigkeit wirkt sich unmittelbar auf die Bearbeitungsbedingungen und die Konsistenz der Produktion aus.
Kühlung und Temperaturregelung
Beim Fräsen und Bohren entsteht durch die Reibung zwischen der Schneide und dem Werkstück aus Aluminiumlegierung Wärme. Die Schneidflüssigkeit trägt dazu bei, die Wärme aus der Schnittzone abzuleiten und übermäßige Temperaturschwankungen zu minimieren, wodurch stabilere Bearbeitungsbedingungen gewährleistet werden.
Schmierung und Werkzeugschutz
Die Schmierung verringert die Reibung zwischen dem Schneidwerkzeug und dem Werkstück. Dies ist insbesondere beim Gewindeschneiden von Bedeutung; eine unzureichende Schmierung kann zu erhöhtem Schnittwiderstand, vorzeitigem Werkzeugverschleiß und sogar zu Schäden am Gewinde führen.
Chip-Entleerung
Je nach Legierungszusammensetzung, Werkzeuggeometrie und Schnittparametern können bei der Bearbeitung von Aluminiumlegierungen lange, fadenförmige oder stark haftende Späne entstehen. Durch den richtigen Einsatz von Schneidflüssigkeit wird sichergestellt, dass die Späne umgehend aus der Schnittzone weggespült werden, wodurch das Risiko von Spanansammlungen, Nachschneiden und Oberflächenkratzern am Werkstück verringert wird.
Oberflächenqualität und Maßhaltigkeit
Instabile Bearbeitungsbedingungen können leicht zur Bildung von Aufbauschneiden (BUE), zu beschleunigtem Werkzeugverschleiß und zu uneinheitlicher Schneidleistung führen. Eine wirksame Kühlung und Schmierung tragen dazu bei, diese Risiken zu mindern, und gewährleisten eine gleichbleibende Oberflächenqualität sowie eine präzise Maßhaltigkeit.
Schneidflüssigkeit allein kann die Bearbeitungsgenauigkeit nicht vollständig gewährleisten. In der praktischen Fertigung müssen auch eine Reihe weiterer Faktoren berücksichtigt werden, darunter die Werkzeugauswahl, die Steifigkeit der Werkzeugmaschine, die Werkstückspannung, die Schnittparameter und das Wärmemanagement.
Wichtige Faktoren, die die Stabilität von Schneidflüssigkeiten beeinflussen
Wenn eine Schneidflüssigkeit eine Entmischung oder Schaumbildung aufweist oder einen unangenehmen Geruch entwickelt, reicht eine bloße Erhöhung der Konzentration der Flüssigkeit möglicherweise nicht aus, um die eigentliche Ursache zu beheben. In solchen Fällen sollten verschiedene betriebliche Faktoren untersucht werden.
Konzentration der Schneidflüssigkeit
Die Konzentration beeinflusst die Schmierfähigkeit, die Kühlleistung, den Rostschutz und die allgemeine Stabilität der Schneidflüssigkeit. Eine zu niedrige Konzentration kann zu unzureichender Schmierung und vermindertem Rostschutz führen, während eine zu hohe Konzentration zu vermehrten Rückständen, einer stärkeren Neigung zur Schaumbildung und höheren Betriebskosten führen kann (abhängig von der jeweiligen Produktformulierung). Die geeignete Konzentration sollte anhand der Empfehlungen des Herstellers ermittelt und entsprechend dem jeweiligen Bearbeitungsprozess angepasst werden.
Regelmäßige Messungen mit einem kalibrierten Refraktometer tragen dazu bei, die Konzentration innerhalb des vorgegebenen Bereichs zu halten. Bei der Durchführung der Messungen ist es außerdem wichtig, den für das jeweilige Produkt zutreffenden Refraktometer-Korrekturfaktor anzuwenden.
Wasserqualität und Wasserhärte
Bei wasserlöslichen Schneidflüssigkeiten ist die Wasserqualität ein weiterer entscheidender Faktor, der die Leistung beeinflusst.
Die Wasserhärte kann die Stabilität von Emulsionen beeinträchtigen, während gelöste Mineralien und andere Verunreinigungen die Schaumbildung und die Gesamtleistung der Flüssigkeit beeinflussen können. Sowohl übermäßig hartes als auch übermäßig weiches Wasser kann bei bestimmten Formulierungen von Schneidflüssigkeiten zu Problemen führen. Die Wasserquelle sollte überprüft werden, um sicherzustellen, dass ihre Parameter innerhalb der vom Anbieter der Schneidflüssigkeit empfohlenen Bereiche liegen.
Mikrobielle Kontamination
Bakterienwachstum ist in der Regel auf eine unsachgemäße Flüssigkeitspflege, die Ansammlung von Verunreinigungen, Bereiche, in denen Flüssigkeit stagnieren kann, sowie ungeeignete Betriebsbedingungen zurückzuführen.
Regelmäßige Überwachung, die Aufrechterhaltung einer effektiven Flüssigkeitszirkulation, die umgehende Entfernung von Oberflächenöl und die Reinigung des Kühlmittelbehälters können dazu beitragen, das Kontaminationsrisiko zu verringern.
Das Hinzufügen von Bioziden, ohne zuvor die Kontaminationsquelle zu ermitteln, ist keine zuverlässige langfristige Wartungsstrategie. Alle ergriffenen Abhilfemaßnahmen müssen den Anweisungen des Herstellers der Schneidflüssigkeit sowie den einschlägigen Arbeitsschutzvorschriften entsprechen.
Verunreinigung durch Fremdöl und Metallfeinstoffe
Während des Produktionsprozesses können Hydrauliköle, Schmieröle und Bearbeitungsrückstände in das Kühlmittelsystem gelangen. Diese Verunreinigungen beeinträchtigen nicht nur die Leistung der Schneidflüssigkeit, sondern können auch zur Ansammlung von Öl auf der Flüssigkeitsoberfläche führen. Darüber hinaus können sich feine Metallspäne und Schlamm im Kühlmitteltank und in den Zirkulationsleitungen ansammeln.
Eine ordnungsgemäße Filterung, die Ölentfernung (Abschöpfung) und eine regelmäßige Reinigung des Systems tragen dazu bei, das Kühlmittel sauber zu halten.
Praktische Maßnahmen zur Verbesserung der Leistung von Schneidflüssigkeiten
Um die Stabilität der Schneidflüssigkeit zu verbessern, ist ein ganzheitlicher Ansatz erforderlich, der die Produktauswahl, die Betriebssteuerung und die routinemäßige Wartung umfasst.
Auswahl von Schneidflüssigkeiten für die Bearbeitung von Aluminiumlegierungen
Das ausgewählte Produkt muss mit dem Werkstoff aus Aluminiumlegierung, dem jeweiligen Bearbeitungsverfahren, den Werkstoffen der Werkzeugmaschinenkomponenten und der geforderten Oberflächenqualität kompatibel sein.
Bei Bearbeitungsverfahren wie Fräsen, Bohren und Gewindeschneiden sollte die Zusammensetzung der Schneidflüssigkeit ein optimales Gleichgewicht zwischen Kühlung, Schmierung, Korrosionsschutz und Schaumunterdrückung gewährleisten.
Einhaltung der empfohlenen Konzentration
Es sollte ein regelmäßiges Protokoll zur Konzentrationsüberwachung erstellt werden; verlassen Sie sich nicht allein auf die Sichtprüfung. Führen Sie Aufzeichnungen über die Überwachungsdaten und nehmen Sie Anpassungen entsprechend den tatsächlichen Produktionsbedingungen vor.
Optimierung der Kühlmittelzirkulation und -filtration
Stellen Sie sicher, dass das Kühlmittel den Schneidbereich effektiv erreicht. Verwenden Sie ein geeignetes Filtersystem, um angesammelte Metallspäne und Feinpartikel umgehend zu entfernen und die Bildung von “toten Zonen” (Stagnationsbereiche) im Kühlmittelbehälter zu verhindern.
Kontaminationskontrolle
Entfernen Sie nach Möglichkeit jegliches “Fremdöl” (in das System eingedrungenes Öl). Reinigen Sie den Kühlmitteltank regelmäßig und verhindern Sie, dass fremde Chemikalien oder Reinigungsmittel in das System gelangen.
Überwachung des Zustands der Schneidflüssigkeit
Zur routinemäßigen Wartung sollte die Überwachung der Konzentration, des pH-Werts, des Aussehens, des Geruchs, des Schaumverhaltens und des Verschmutzungsgrades der Schneidflüssigkeit gehören. Sollten ungewöhnliche Veränderungen festgestellt werden, sollten Sie zunächst die Ursache untersuchen und analysieren – ersetzen Sie die Schneidflüssigkeit nicht einfach und fügen Sie keine chemischen Additive hinzu, ohne zuvor eine ordnungsgemäße Bewertung vorgenommen zu haben.
Unterschiedliche CNC-Bearbeitungsvorgänge erfordern unterschiedliche Schmierbedingungen
Die Fertigung eines Aluminiumgehäuses kann mehrere Bearbeitungsschritte umfassen, von denen jeder seine eigenen Anforderungen mit sich bringt.
CNC-Fräsen
CNC-Fräsen erfordert eine effektive Kühlung und Spanabfuhr. Die Kühlmittelzufuhr sollte dazu beitragen, eine Spanansammlung zu verhindern und das Risiko zu verringern, dass Späne gegen die bearbeiteten Oberflächen zurückgeschleift werden.
Auch die Werkzeuggeometrie, die Schnittgeschwindigkeit, der Vorschub und die Richtung des Kühlmittels beeinflussen die Aufbauschneide und die Oberflächengüte.
CNC-Bohren
CNC-Bohren erzeugt Späne innerhalb eines relativ begrenzten Schneidbereichs. Eine unzureichende Spanabfuhr kann zu Spanstau, erhöhten Schnittkräften und einer schlechten Bohrlochqualität führen.
Die Kühlmittelzufuhr sollte eine effektive Wärmeabfuhr und Spanabfuhr gewährleisten, insbesondere bei der Bearbeitung tieferer Bohrungen.
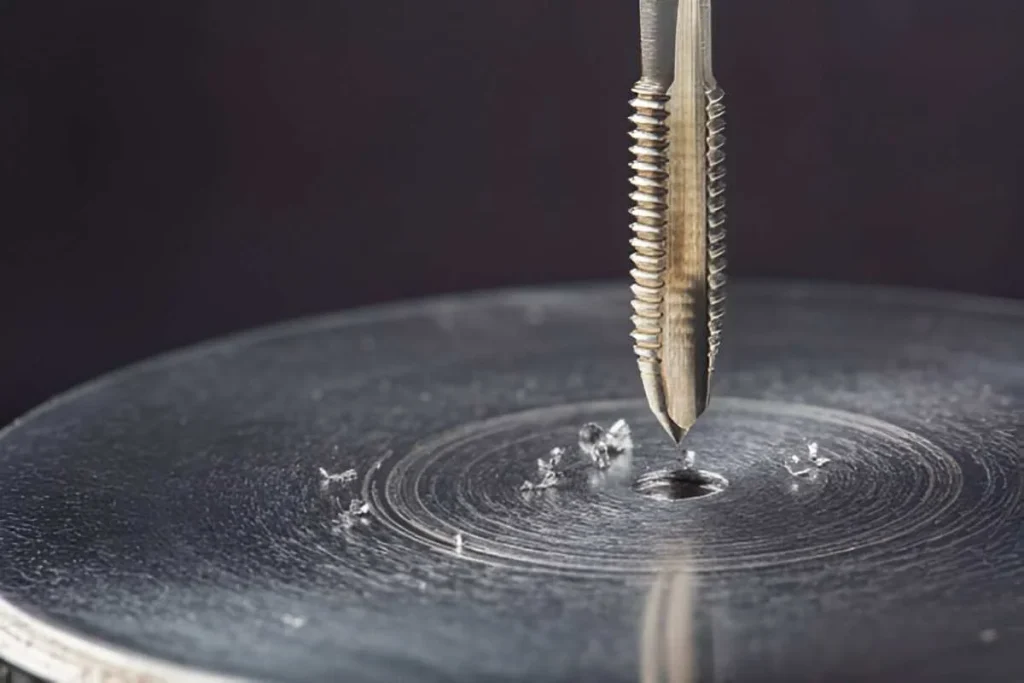
CNC-Gewindeschneiden
Beim Gewindeschneiden muss aufgrund des Kontakts zwischen den Werkzeugflanken und dem Werkstückmaterial besonders auf die Schmierung geachtet werden.
Die Schneidflüssigkeit sollte eine ausreichende Schmierfähigkeit gewährleisten und gleichzeitig die Spanabfuhr unterstützen. Die richtige Gewindebohrergeometrie, die Gewindespezifikationen, die Schnittgeschwindigkeit und der Zustand des Werkzeugs sind dabei ebenso wichtig.
Die Verwendung eines einzigen Kühlmittelsystems für mehrere Bearbeitungsvorgänge erfordert eine Zusammensetzung, die den kombinierten Anforderungen des Bearbeitungsprozesses gerecht wird.
So bewerten Sie Schneidflüssigkeiten und Verbesserungen bei der Zerspanung
Ein stabiles Kühlmittelsystem sollte anhand messbarer Produktionskennzahlen und nicht allein anhand des äußeren Erscheinungsbildes bewertet werden.
Hersteller können verschiedene Aspekte überwachen:
- Flüssigkeitsstabilität: Überprüfen Sie, ob sich die Emulsion absetzt, Öl auf der Oberfläche schwimmt, übermäßiger Schaum auftritt oder ungewöhnliche Ablagerungen vorhanden sind.
- Gleichmäßigkeit der Konzentration: Refraktometer-Messwerte aufzeichnen und Veränderungen während der Produktion verfolgen.
- Mikrobiologischer Zustand: Überwachen Sie Geruch, pH-Wert-Veränderungen und Verunreinigungen gemäß den Wartungsempfehlungen des Kühlmittelherstellers.
- Werkzeugleistung: Vergleichen Sie den Werkzeugverschleiß, die Standzeit und die Austauschhäufigkeit unter gleichbleibenden Bearbeitungsbedingungen.
- Oberflächenqualität der bearbeiteten Teile: Die Oberflächenrauheit bewerten und auf Kratzer, Grate und andere Bearbeitungsfehler prüfen.
- Garnqualität: Prüfen Sie Gewindebohrungen mit geeigneten Gewindelehren und Maßprüfverfahren.
- Betriebskosten: Erfassen Sie die Kühlmittelnachfüllung, die Entsorgung, die Wartungsintervalle und den Werkzeugverschleiß.
Bei der Bewertung eines Wechsels des Kühlmittels sollten Hersteller die Ergebnisse unter kontrollierten Bedingungen vergleichen. Um einen aussagekräftigen Vergleich zu ermöglichen, sollten die Werkstoffsorte, die Werkzeugart, die Schnittparameter, die Maschineneinstellungen und die Kühlmittelkonzentration dokumentiert werden.
Der Ansatz von Xtmade hinsichtlich der Qualität bei der CNC-Bearbeitung von Aluminium
Bei Xtmade, CNC-Bearbeitung von Aluminium Es geht um mehr als nur die Auswahl einer Maschine und das Abfahren eines programmierten Werkzeugwegs. Werkstoffeigenschaften, Werkstückgeometrie, Bearbeitungsabläufe, Schnittparameter und Prüfanforderungen beeinflussen das Endergebnis.
Bei komplexen Aluminiumgehäusen und Präzisionsbauteilen konzentriert sich unser Fertigungsprozess auf mehrere Schlüsselbereiche:
- Zeichnungs- und Prozessprüfung: Bewerten Sie vor der Fertigung die Geometrie der Teile, die Maßtoleranzen, die Bearbeitungsmerkmale und die Anforderungen an die Oberflächengüte.
- Planung von Bearbeitungsprozessen: Wählen Sie entsprechend der Teilestruktur und den Produktionsanforderungen geeignete Strategien für das CNC-Fräsen, Bohren, Gewindeschneiden und die mehrachsige Bearbeitung aus.
- Steuerung der Schnittbedingungen: Berücksichtigen Sie die Werkzeugauswahl, die Schnittparameter, die Kühlung, die Schmierung und den Spanabtransport, um eine stabile Bearbeitung zu gewährleisten.
- Prüfung während des Fertigungsprozesses: Überwachen Sie kritische Maße und Bearbeitungsbedingungen während des gesamten Produktionsprozesses.
- Abschließende Qualitätsprüfung: Verwenden Sie geeignete Messgeräte, einschließlich der Prüfung mit einer Koordinatenmessmaschine (CMM), um die Maß- und Geometrieanforderungen zu überprüfen.
Bei Aluminiumgehäusen mit mehreren Bearbeitungsmerkmalen ist die Aufrechterhaltung stabiler Produktionsbedingungen unerlässlich, um reproduzierbare Ergebnisse zu erzielen.
Das Management von Schneidflüssigkeiten ist ein Teil dieses umfassenderen Prozesssteuerungsprozesses in der Fertigung. Durch die Berücksichtigung der Wechselwirkungen zwischen Bearbeitungsparametern, Werkzeugen, Kühlmittelleistung und Qualitätskontrolle können Hersteller vermeidbare Produktionsprobleme reduzieren und die allgemeine Prozesskonsistenz verbessern.
Wenn Sie CNC-gefräste Gehäuse aus Aluminium oder andere Präzisionsbauteile haben, die gefräst, gebohrt, mit Gewinden versehen oder mehrachsig bearbeitet werden müssen, kann Xtmade Ihre vorhandenen Zeichnungen und Fertigungsanforderungen prüfen, um einen geeigneten Fertigungsansatz zu ermitteln.

