
Hoe wordt gehard staal op de juiste manier bewerkt?
Het succes van CNC-bewerking van gehard staal hangt af van de keuze van de juiste snijgereedschappen, een effectieve beheersing van de snijkrachten en warmteontwikkeling, en het toepassen van geschikte bewerkingsmethoden die zijn afgestemd op de hardheid en geometrie van het materiaal. Hoewel gehard staal moeilijker te verspanen is dan onbehandeld staal, is het met een goede procesplanning heel goed mogelijk om de gewenste maatnauwkeurigheid, oppervlaktekwaliteit en standtijd te bereiken. De sleutel ligt in het ontwikkelen van een bewerkingsstrategie op basis van de specifieke staalsoort, de hardheidsgraad en de unieke eisen van het onderdeel.
Wat is gehard staal?
Met gehard staal wordt staal bedoeld dat een warmtebehandeling of andere hardingsprocessen heeft ondergaan om de hardheid, sterkte en weerstand tegen slijtage of vervorming te vergroten. Afhankelijk van de staalsoort en het specifieke behandelingsproces kan het hardingseffect zich over de gehele dwarsdoorsnede uitstrekken of beperkt blijven tot de oppervlaktelaag. Gehard staal wordt op grote schaal gebruikt in industriële machines, aandrijfsystemen, productiegereedschappen en apparatuur voor fabrieksautomatisering. Onderdelen zoals assen, tandwielen, rollen, positioneringspennen, slijtplaten en vormmatrijzen vereisen vaak een gehard oppervlak om herhaaldelijk contact, wrijving of mechanische belasting te kunnen weerstaan. De bewerkbaarheid van gehard staal hangt af van de chemische samenstelling, de microstructuur, de hardheidsgraad en de toestand na de warmtebehandeling; zo kan staal met een hardheid van 30 HRC aanzienlijk andere bewerkingseigenschappen vertonen dan staal met een hardheid van 60 HRC. Bovendien verschillen de uitdagingen bij het verspanen van oppervlaktegehard (casthard) staal van die bij door-en-door gehard staal.
| Staalsoort | Typische kenmerken | Veelvoorkomende toepassingen |
| Gehard en getemperd gelegeerd staal | Een evenwichtige combinatie van sterkte, taaiheid en slijtvastheid | Aandrijfassen, onderdelen voor zware machines |
| Doorgehard staal | Hoge hardheid over de gehele dwarsdoorsnede | Slijtvaste gereedschappen, precisiepennen, rollen |
| Gehard staal | Harde buitenlaag met een nog stevigere kern | Tandwielen, assen, glij- en contactonderdelen |
| Gehard gereedschapsstaal | Hoge hardheid en slijtvastheid, afhankelijk van de kwaliteit | Matrijzen, opspanningen, snij- en vormgereedschappen |
| Gehard lagerstaal | Hoge weerstand tegen contactmoeheid en slijtage | Lageronderdelen, rollen, precisie-mechanische assemblages |
Gehard staal is geen eenduidige materiaalklasse. Het juiste bewerkingsproces moet worden gekozen op basis van de daadwerkelijke staalspecificatie, de hardheid, de geometrie en de eisen die aan het afgewerkte onderdeel worden gesteld.
Waarom is gehard staal moeilijk te bewerken?
De grootste uitdaging ligt in het verwijderen van materiaal en tegelijkertijd het waarborgen van de standtijd van het gereedschap, de maatnauwkeurigheid en de integriteit van het oppervlak. Een hogere hardheid verhoogt de snijweerstand en kan de slijtage van het gereedschap versnellen. Deze moeilijkheid wordt nog groter wanneer het werkstuk diepe holtes, smalle sleuven, dunne wanden of nauwkeurig op elkaar afgestemde pasvlakken vertoont.
Hoge snijkrachten en gereedschapsslijtage
Gehard staal stelt extreem hoge eisen aan snijkanten. Conventionele gereedschappen van snelstaal (HSS) zijn over het algemeen ongeschikt voor de zware bewerking van staal met een hoge hardheid; de keuze voor gereedschappen van hardmetaal moet daarentegen worden bepaald op basis van de specifieke toestand van het materiaal en de bewerkingsparameters. Overmatige snijkrachten kunnen leiden tot afbrokkeling van de snijkant, doorbuiging van het gereedschap, trillingen en maatafwijkingen. Onderbrekende snijomstandigheden zijn bijzonder veeleisend, aangezien de snijkant herhaaldelijk het werkstukmateriaal binnendringt en weer verlaat.
Warmteontwikkeling en oppervlakte-integriteit
Bij het bewerken van gehard staal ontstaat er warmte in de snijzone. Als de procesomstandigheden niet goed worden geregeld, kan dit de slijtage van het gereedschap versnellen en het bewerkte oppervlak beschadigen. Afhankelijk van het materiaal en het specifieke proces kan overmatige warmte leiden tot plaatselijke tempering, secundaire verharding of het ontstaan van restspanningen. Deze effecten zijn met name kritiek voor onderdelen die worden blootgesteld aan cyclische belasting, rolcontact of herhaalde wrijving. Zelfs als een onderdeel voldoet aan de maatvoeringseisen, kan verdere verificatie nog steeds nodig zijn als de technische tekeningen specifieke normen voor hardheid of oppervlakte-integriteit voorschrijven.
Dimensionale vervorming
Warmtebehandeling verandert de geometrie van een onderdeel door thermische gradiënten, faseovergangen en de herverdeling van restspanningen. Zo kunnen lange assen radiale slingering vertonen, kunnen platen kromtrekken en kunnen precisie-montagevlakken hun vlakheid verliezen. Bij het plannen van bewerkingsprocessen moet men zich daarom baseren op de uiteindelijk vereiste geometrie, in plaats van uitsluitend uit te gaan van de afmetingen van het ruwe, onbehandelde werkstuk.
Welke CNC-bewerkingsprocessen zijn het meest geschikt voor gehard staal?
Welk proces het meest geschikt is, hangt af van de vereiste geometrie, de hardheid van het materiaal, de toleranties, de oppervlakteafwerking en het productievolume. Binnen één enkel productieproces kunnen CNC-frezen, harddraaien, slijpen en vonkverspaning (EDM) elk hun eigen specifieke rol vervullen.
CNC-frezen
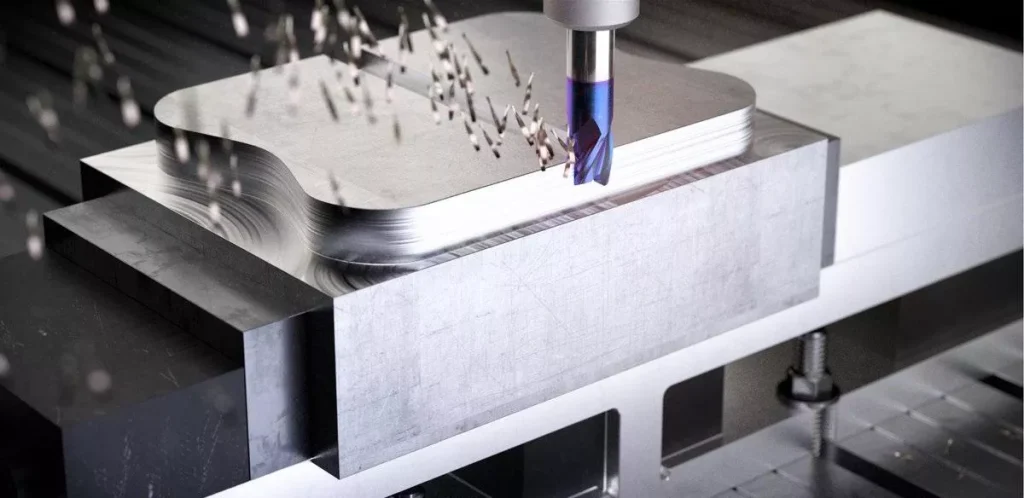
CNC-frezen is geschikt voor geharde stalen blokken, bevestigingsvlakken, sleuven, uitsparingen, opspanningen en complexe contouren. Voor het frezen van harde materialen worden doorgaans hardmetalen gereedschappen met de juiste hardmetalen soorten, coatings en snijkantvoorbereiding gebruikt. Een stabiele contactwerking van het gereedschap is essentieel. Gereedschapspaden die plotselinge veranderingen in de snijbelasting vermijden, helpen snijrandafbrokkeling en trillingen te verminderen. Ook de stijfheid van de machine, de overhang van het gereedschap en de werkstukopspanning moeten worden beheerst, vooral bij het bewerken van smalle elementen of diepe holtes.
Harddraaien
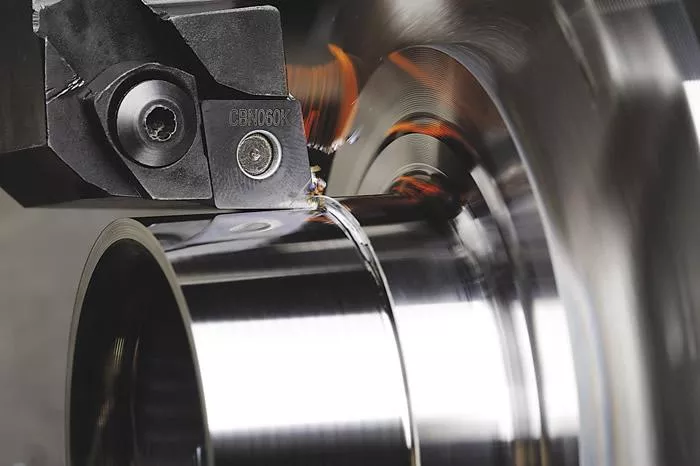
Harddraaien wordt toegepast voor geschikte, geharde stalen assen, pennen, rollen en andere roterende onderdelen. Voor nabewerkingstoepassingen waarbij sprake is van een hoge hardheid wordt vaak gekozen voor CBN-gereedschap, hoewel de keuze van het juiste wisselblad afhangt van de staalsoort, de hardheid en de snijomstandigheden.Het proces kan nauwkeurige diameters en een goede oppervlakteafwerking opleveren, maar is niet altijd een alternatief voor slijpen. Bij strenge eisen aan de rondheid, veeleisende lagerverbindingen of bijzonder fijne oppervlakteafwerkingen kan slijpen nog steeds noodzakelijk zijn.
Slijpen
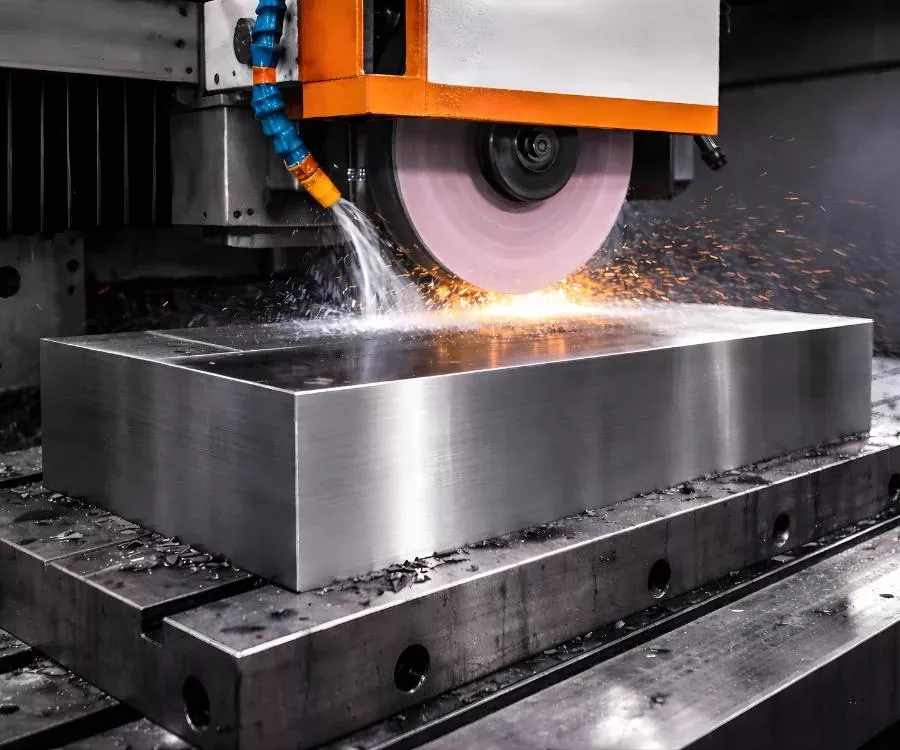
Slijpen wordt vaak gebruikt voor de afwerking van gehard staal na warmtebehandeling, wanneer kritische afmetingen of geometrische eisen niet op betrouwbare wijze kunnen worden gerealiseerd door middel van conventionele verspaningstechnieken.
Cilindrisch slijpen is geschikt voor precisie-assen en lagerzittingen. Vlakkenslijpen wordt gebruikt voor vlakke referentievlakken en pasvlakken waarbij vlakheid en paralleliteit van belang zijn.
Bij het opstellen van het oorspronkelijke procesplan moeten de slijptoeslagen worden vastgesteld. Als er onvoldoende materiaalreserve wordt achtergelaten, kan het moeilijk zijn om vervormingen als gevolg van de warmtebehandeling te corrigeren, terwijl een te grote toeslag de afwerkingstijd en -kosten verhoogt.
Vonkverspaning (EDM)
EDM is geschikt voor elektrisch geleidend gehard staal wanneer de geometrie moeilijk te vervaardigen is met conventionele snijgereedschappen. Hiermee kunnen smalle sleuven, ingewikkelde holtes en details worden gemaakt die moeilijk bereikbaar zijn voor gereedschap.
EDM kan echter een omgesmolten laag of een door warmte aangetast oppervlak veroorzaken. Wanneer de weerstand tegen vermoeidheid, de contactprestaties of de oppervlakte-integriteit van cruciaal belang zijn, moet worden beoordeeld of een verdere afwerking nodig is.
Belangrijke factoren voor een succesvolle CNC-bewerking van gehard staal
Materiaalkwaliteit en hardheid
De staalsoort en de uiteindelijke hardheid moeten worden vastgesteld voordat gereedschap wordt gekozen of snijparameters worden ingesteld. Gelegeerd staal AISI 4140, lagerstaal AISI 52100, gereedschapsstaal D2 en gereedschapsstaal H13 verschillen qua samenstelling, carbidegehalte, taaiheid en gedrag bij warmtebehandeling.
Bij de opgegeven hardheid moet de betreffende schaal worden vermeld, zoals HRC, en moet worden aangegeven of deze geldt voor het gehele onderdeel of alleen voor een gehard oppervlak.
Keuze van snijgereedschap
Het materiaal, de coating, de geometrie en de randvoorbereiding van het gereedschap moeten zijn afgestemd op de bewerking. Gecoate hardmetalen gereedschappen worden veel gebruikt voor het frezen van harde materialen, terwijl CBN-wisselplaten geschikt kunnen zijn voor het draaien van harde materialen. Keramiek kan geschikt zijn voor bepaalde continue, stabiele snijbewerkingen, maar kan kwetsbaar zijn bij stootbelasting of bij onderbroken snijden.
Ook tijdens de productie moet de standtijd van het gereedschap worden beheerd. Naarmate de snijkant slijt, kunnen de afmetingen en de oppervlakteafwerking afwijken. Vastgestelde criteria voor het verwisselen van gereedschap en inspectie-intervallen helpen om de consistentie binnen een partij te waarborgen.
Snijparameters en warmtebeheersing
De snijsnelheid, de aanvoer, de snijdiepte en de ingrijping van het gereedschap moeten in onderlinge samenhang worden bekeken. Het verhogen van de snijsnelheid zonder rekening te houden met de thermische belasting en de slijtage van het gereedschap kan de levensduur van het gereedschap verkorten en het proces destabiliseren.
De koelvloeistofstrategie hangt af van het gereedschap en de bewerking. Sommige systemen voor het hardfrezen zijn ontworpen voor gecontroleerd droog frezen, terwijl andere koelvloeistof vereisen. Het is beter om de aanbevelingen van de gereedschapsfabrikant op te volgen dan voor elke toepassing met gehard staal één koelmethode toe te passen.
Machinestijfheid en werkstukopspanning
Een stevige machineopstelling helpt trillingen en doorbuiging van het gereedschap te beperken. Een stevige werkstukopspanning is met name belangrijk bij lange assen, dunwandige behuizingen en onderdelen met diepe of excentrische elementen.
De klemdruk moet zijn afgestemd op het werkstuk. Te sterke klemdruk kan dunne delen vervormen, terwijl onvoldoende ondersteuning trillingen of verschuivingen tijdens het snijden kan veroorzaken.
Hoe je de nauwkeurigheid behoudt bij het bewerken van gehard staal
Plan de bewerkingsvolgorde rond de warmtebehandeling
Voor veel onderdelen is voorbewerking vóór het harden efficiënter, omdat materiaalverwijdering in de zachtere toestand gemakkelijker verloopt. Na de warmtebehandeling kunnen bepaalde onderdelen worden nabewerkt of geslepen om aan de definitieve tekeningeisen te voldoen.
Een typische bewerkingsvolgorde kan bestaan uit grofbewerking, eventueel spanningsvermindering, warmtebehandeling, nabewerking en het slijpen van kritieke raakvlakken. Niet elk onderdeel doorloopt al deze fasen.
Beheer van kritische afmetingen en geometrische toleranties
Een maattolerantie alleen is mogelijk geen garantie voor een correcte montage. Assen moeten soms een gecontroleerde excentriciteit hebben, opspannocissies vereisen mogelijk nauwkeurige gatposities en montageblokken moeten soms aan bepaalde eisen inzake vlakheid of parallelliteit voldoen.
Bij geschikte, CNC-gefreesde onderdelen kunnen toleranties van ±0,01 mm haalbaar zijn, maar de haalbaarheid hangt af van de toestand van het materiaal, de geometrie van het onderdeel, de procescapaciteit en de meetmethode. Men mag er niet van uitgaan dat een dergelijke tolerantie voor elke afmeting van een complex, gehard onderdeel haalbaar is.
Controleer de oppervlakteafwerking en hardheid
De eisen aan de oppervlakteruwheid moeten aansluiten bij de functie van het onderdeel. Een structureel bevestigingsvlak kan volstaan met een conventionele machinaal bewerkte afwerking, terwijl een lagerzitting of een glijvlak mogelijk moet worden geslepen en een fijnere oppervlaktestructuur vereist.
Na een warmtebehandeling of de laatste bewerking kan het ook nodig zijn de hardheid te controleren. Wanneer het onderdeel een geharde laag heeft, moet in de specificatie een onderscheid worden gemaakt tussen de oppervlaktehardheid en de eigenschappen van de kern.
Gebruik geschikte inspectieapparatuur
CMM’s zijn nuttig voor het controleren van complexe geometrieën, de posities van kenmerken en referentieverhoudingen. Micrometers, boormeters, oppervlakteruwheidsmeters en gespecialiseerde apparatuur voor het meten van rondheid kunnen voor bepaalde afmetingen geschikter zijn.
De inspectie moet zich richten op kenmerken die van invloed zijn op de pasvorm, uitlijning, slijtage en functionele prestaties. Materiaalcertificaten, hardheidsrapporten en rapporten over maatcontroles kunnen worden bijgevoegd indien dit volgens de specificaties van de klant vereist is.
Veelvoorkomende toepassingen van CNC-bewerking van gehard staal
Onderdelen van gehard staal worden gebruikt wanneer gewoon staal mogelijk onvoldoende slijtvastheid, oppervlaktesterkte of weerstand tegen herhaaldelijk contact biedt.
Assen en transmissieonderdelen
Assen, pennen en transmissieonderdelen vereisen mogelijk geharde oppervlakken op lagerzittingen, contactvlakken of andere slijtagegevoelige onderdelen. De bewerkingsvereisten hiervoor omvatten vaak diametercontrole, slingering, schouderpositie en oppervlakteafwerking.
Tandwielen, rollen en slijtplaten
Tandwielen en rollen worden blootgesteld aan herhaaldelijk contact en cyclische belastingen. Hun uiteindelijke vorm hangt af van de samenhang tussen de bewerking en de warmtebehandeling, waarbij voor kritieke tandprofielen of lageroppervlakken vaak een gespecialiseerde nabewerking nodig is.
Slijtplaten en vervangbare inzetstukken kunnen van gehard gereedschapsstaal zijn vervaardigd om slijtage en herhaaldelijk contact te weerstaan.
Industriële armaturen en automatiseringscomponenten
Positioneerpennen, klemmechanismen, geleidingsblokken en op maat gemaakte opspanningsvoorzieningen kunnen baat hebben bij plaatselijke of door-en-door-harding op plaatsen waar herhaaldelijk contact slijtage veroorzaakt. De belangrijkste eis is dat de relatie tussen de positioneringskenmerken en de referentiepunten van de opspanningsvoorziening behouden blijft.
Onderdelen voor hydraulische en zware machines
Voor bepaalde hydraulische componenten, dragende blokken en sterk aan slijtage onderhevige raakvlakken kan gehard staal worden gebruikt wanneer sterkte en weerstand tegen mechanische beschadiging vereist zijn. De geometrie van de boringen, de afdichtingsvlakken, de bevestigingsraakvlakken en de oppervlakteafwerking moeten voldoen aan de specifieke eisen in de tekeningen.
Hoe kies je de juiste bewerkingsstrategie voor gehard staal?
De bewerkingsstrategie moet worden gebaseerd op vier vragen: welk staal is gespecificeerd, hoe hard is het, welke kenmerken bepalen de functie, en aan welke eisen op het gebied van afmetingen en oppervlak moeten worden voldaan.
Bij een geharde as kan het grootste deel van de geometrie door harddraaien worden vervaardigd, waarbij slijpen wordt voorbehouden aan kritieke lagerzittingen. Bij een complexe, geharde opspanningsvoorziening kunnen de bevestigingselementen door CNC-frezen worden aangebracht, terwijl bepaalde slijtvlakken een aanvullende afwerking krijgen. Voor een onderdeel van gehard gereedschapsstaal met moeilijk bereikbare sleuven kan vonkverspaning geschikter zijn dan conventionele verspaningstechnieken.
De meest economische route is niet per se de route met de minste bewerkingen. Het is de route die consequent aan de tekeningvereisten voldoet zonder onnodige bewerkingen, nabewerkingen of inspecties.
Controleer vóór de productie de staalsoort, de hardheidsspecificatie, de volgorde van de warmtebehandelingen, de kritische afmetingen, de oppervlakteafwerking en de inspectie-eisen. Deze gegevens vormen de basis voor een realistisch productieplan en een realistische offerte.
Maatwerk op het gebied van CNC-bewerking van gehard staal
Voor industriële OEM’s en apparatuurfabrikanten die al over tekeningen beschikken, biedt Xtmade CNC-bewerking op maat op basis van door de klant aangeleverde CAD-bestanden, technische tekeningen of specificaties. Onze productiefaciliteit van 120.000 vierkante voet in Shenzhen, China, biedt ondersteuning voor een breed scala aan maatwerkopdrachten op het gebied van metaalbewerking.
Om een offerte aan te vragen voor CNC-bewerking van gehard staal, stuur dan uw tekeningen in, samen met de materiaalkwaliteit, de hardheidseisen, de kritische toleranties, de oppervlakteafwerking en de verwachte hoeveelheid. Zo kan het productieteam de haalbaarheid beoordelen, de specificaties verduidelijken en een geschikt productieproces vaststellen voordat de productie van start gaat.

