
Usinage CNC des matériaux durs : principaux défis et solutions
Pour les pièces usinées par CNC qui doivent résister à l'usure, aux contraintes mécaniques, aux températures élevées ou à des conditions d'exploitation difficiles, on opte généralement pour des matériaux durs. Cependant, les propriétés mêmes qui rendent ces matériaux adaptés aux environnements exigeants les rendent également difficiles à usiner. Les forces de coupe élevées, l'usure rapide des outils, la concentration de chaleur et les exigences dimensionnelles strictes ajoutent toutes à la complexité du processus de production.
La difficulté d'usinage ne dépend pas uniquement de la dureté d'un matériau. L'acier trempé, les alliages de titane et les superalliages à base de nickel se comportent chacun différemment lors de l'usinage, ce qui nécessite des approches distinctes en matière d'outillage, de paramètres d'usinage et de contrôles de processus. Une stratégie d'usinage qui s'avère efficace pour un matériau peut entraîner une usure excessive de l'outil ou une mauvaise qualité de surface si elle est appliquée à un autre.
Pour les ingénieurs et les équipes d'approvisionnement chargés de trouver des pièces usinées sur mesure par CNC, la principale préoccupation ne réside pas simplement dans le fait de savoir si un matériau est “ usinable ”, mais s'il est possible d'obtenir de manière constante la géométrie, les tolérances et la qualité de surface requises, tout en évitant les retards de production inutiles ou les problèmes de qualité.
Quels sont les matériaux considérés comme difficiles à usiner par CNC ?
Dans l'usinage CNC, certains types de matériaux posent des défis particuliers ; les raisons de ces difficultés varient en fonction des propriétés mécaniques et thermiques spécifiques à chaque matériau.
Aciers trempés
L'acier trempé est fréquemment utilisé pour les composants qui exigent une résistance à l'usure, une solidité et une stabilité dimensionnelle. Après traitement thermique, ces matériaux deviennent nettement plus difficiles à usiner que lorsqu'ils sont à l'état non traité, plus tendre. L'arête de coupe est soumise à des charges mécaniques plus importantes, et l'usure des outils apparaît comme un facteur critique affectant la précision dimensionnelle. L'usinage de l'acier trempé nécessite une sélection rigoureuse des outils de coupe, des conditions de coupe et des séquences d'usinage. En fonction de la dureté et de la géométrie de la pièce, certaines caractéristiques peuvent se prêter à des méthodes d'usinage conventionnelles, tandis que d'autres seront mieux traitées par fraisage dur ou rectification. L'approche spécifique choisie dépend des tolérances requises, de la qualité de surface et des exigences globales de fabrication.
Alliages de titane
Les alliages de titane sont très appréciés pour leur excellent rapport résistance/poids et leur résistance à la corrosion ; cependant, leurs caractéristiques d'usinage posent certains défis. Leur conductivité thermique relativement faible limite la vitesse à laquelle la chaleur peut se dissiper de la zone de coupe, ce qui entraîne une accumulation importante de chaleur près de l'arête de coupe, accélérant ainsi l'usure de l'outil. De plus, dans des conditions de coupe non optimales, l’usinage des alliages de titane peut générer des forces de coupe élevées et est sujet à l’adhérence (collage). Par conséquent, le choix de la géométrie de l’outil, de la vitesse de coupe, de la vitesse d’avance et de la stratégie de refroidissement doit tenir compte avec soin du type spécifique d’alliage et de la géométrie de la pièce.
Superalliages à base de nickel
Les superalliages à base de nickel (notamment ceux de la gamme Inconel) conservent leur résistance même à des températures élevées. Si cette propriété les rend particulièrement adaptés aux environnements thermiques et mécaniques exigeants, elle complique également le processus d’usinage. Les outils de coupe doivent non seulement résister à des températures élevées et à d'énormes charges mécaniques, mais aussi conserver la stabilité de leurs arêtes de coupe. De plus, certains alliages à base de nickel présentent une forte tendance à l'écrouissage. Si un outil de coupe frotte contre la pièce sans en enlever efficacement de matière, la couche superficielle de la pièce peut devenir nettement plus dure, ce qui rend les opérations d’usinage suivantes plus difficiles. Par conséquent, lors de l’usinage de tels alliages, il est essentiel de garantir des conditions de coupe stables et de planifier soigneusement la séquence des opérations d’usinage.
Principaux défis liés à l'usinage CNC des matériaux durs
Les aciers trempés, les alliages de titane et les superalliages à base de nickel présentent chacun des difficultés d'usinage différentes, en fonction de leurs propriétés mécaniques et thermiques. Lors de l'usinage CNC, ces caractéristiques peuvent avoir une incidence sur les performances des outils de coupe, la dissipation thermique, le contrôle dimensionnel et la qualité de la surface finie. Comprendre comment ces facteurs influencent le processus d'usinage aide les fabricants à choisir les outils adaptés, à optimiser les paramètres de coupe et à garantir une qualité constante des pièces.
1. Usure accélérée des outils et durée de vie réduite
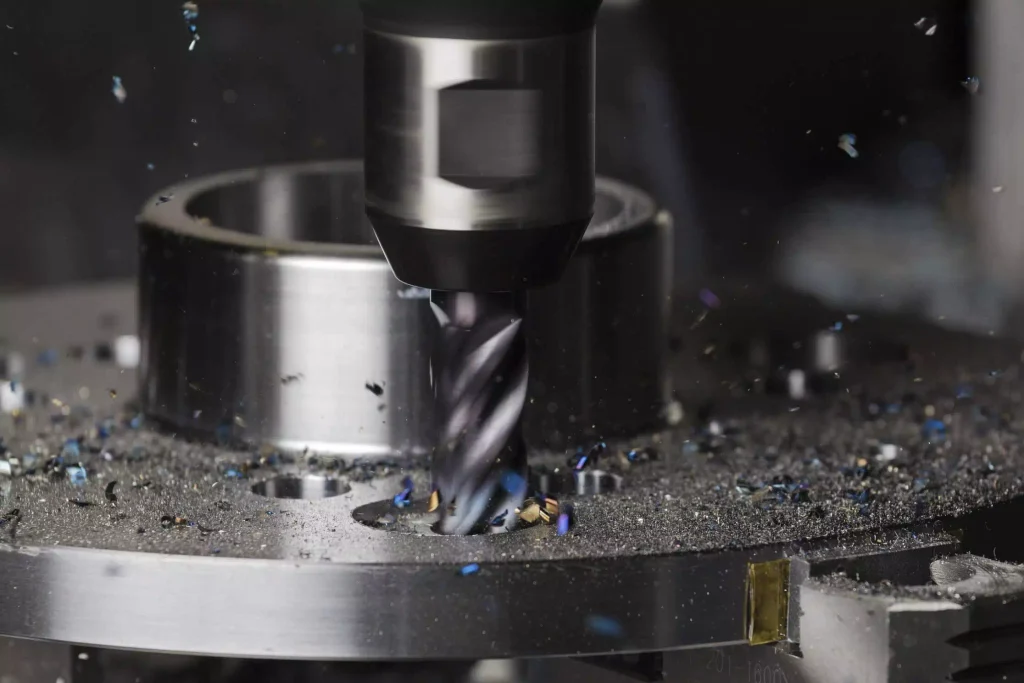
L'usure des outils est l'un des défis les plus immédiats lors de l'usinage CNC de matériaux durs. Tout au long du processus d'usinage, l'arête de coupe est constamment soumise à des contraintes mécaniques, au frottement et à la chaleur. En fonction du matériau et des conditions de coupe, cette usure peut se manifester par une usure des flancs, une usure en cratère, des ébréchures ou d'autres formes de détérioration de l'arête de coupe. À mesure que les performances de l’outil se dégradent, sa capacité à enlever de la matière de manière régulière s’altère. Par rapport à un outil neuf, un tranchant usé peut générer davantage de chaleur, augmenter les forces de coupe et nuire à la qualité de surface de la pièce usinée. Même lorsque le programme d’usinage reste inchangé, l’usure progressive de l’outil peut entraîner des écarts dimensionnels, rendant de plus en plus difficile le respect de tolérances strictes tout au long d’un cycle de production.
La situation se complique encore davantage lorsqu’une pièce comporte plusieurs caractéristiques critiques. Si un outil subit une usure importante lors de l’usinage d’une série de trous, de cavités ou de surfaces de précision, des variations dimensionnelles peuvent apparaître tout au long du processus de production. Le choix de l'outil est une décision liée au processus : il ne s'agit pas simplement de choisir le matériau de coupe le plus dur disponible. Les nuances de carbure, les revêtements, la géométrie des arêtes de coupe et la rigidité de l'outil doivent tous être adaptés au matériau de la pièce et aux conditions de coupe prévues. Un revêtement qui offre des performances exceptionnelles sur un alliage donné peut ne pas donner les mêmes résultats sur un autre.
La définition des paramètres de coupe nécessite également de trouver un équilibre entre l'efficacité de la production et la durée de vie de l'outil. Des vitesses de coupe excessives augmentent la charge thermique, tandis que des vitesses d'avance inadaptées peuvent entraîner des frottements, une instabilité ou une détérioration prématurée de l'arête de coupe. Lors de l'usinage de matériaux durs, il est souvent plus judicieux d'adopter une stratégie d'usinage stable que de rechercher un enlèvement de matière maximal à chaque opération.
La surveillance de la durée de vie des outils offre un niveau de contrôle supplémentaire. En suivant l'utilisation des outils et en contrôlant les cotes critiques à des intervalles appropriés, les fabricants peuvent remplacer ou régler les outils avant que l'usure ne commence à compromettre la qualité des produits. L'objectif n'est pas d'éliminer l'usure des outils — puisqu'elle est inévitable — mais plutôt de la maintenir dans une fourchette prévisible.
2. Production de chaleur et gestion thermique
Dans l'usinage CNC de matériaux durs, la chaleur est un facteur critique dont l'impact varie considérablement en fonction du matériau de la pièce. Au cours du processus de coupe, l'énergie est transformée en chaleur au niveau de l'arête de coupe, à l'interface entre l'outil et la pièce, ainsi qu'en raison de la déformation plastique et du frottement qui se produisent dans la zone de contact avec le copeau. Lorsque la chaleur s'accumule plus rapidement qu'elle ne peut être dissipée, cela peut avoir des conséquences néfastes tant sur l'outil de coupe que sur la pièce à usiner.
L'usinage des alliages de titane est particulièrement difficile en raison de leur conductivité thermique relativement faible, qui entrave la dissipation de la chaleur au niveau de la zone de coupe. Les superalliages à base de nickel présentent quant à eux d’autres difficultés : ils conservent une résistance élevée même à des températures élevées, ce qui augmente à la fois les charges thermiques et mécaniques exercées sur l’outil de coupe. Ces différences montrent qu’il n’existe pas de stratégie de refroidissement unique susceptible d’être aussi efficace pour tous les matériaux durs.
Des températures d'usinage excessives accélèrent l'usure des outils et peuvent altérer l'état de surface de la pièce. La chaleur complique également le contrôle dimensionnel, en particulier lorsque la pièce présente des parois minces, des éléments très rapprochés ou des tolérances géométriques strictes. Même si une pièce respecte les spécifications dimensionnelles immédiatement après l'usinage, les différences de température entre la pièce et l'environnement de contrôle peuvent fausser les résultats de mesure.
Une gestion thermique efficace commence par le choix de paramètres d'usinage adaptés. La vitesse de coupe, la vitesse d'avance, la profondeur de coupe et l'étendue de l'engagement de l'outil influencent tous la génération et la répartition de la chaleur. L'objectif est de maintenir un processus d'usinage stable, plutôt que de se contenter de réduire la vitesse de coupe. Des paramètres trop prudents peuvent en réalité entraîner une augmentation des frottements ou allonger les temps de cycle, sans pour autant améliorer le résultat de l'usinage.
Le choix du liquide de refroidissement et de son mode d'alimentation est également déterminant. En fonction du matériau, de l'outillage et de la configuration de la machine-outil, un refroidissement à haut débit (par inondation) ou un refroidissement ciblé à haute pression peut contribuer à évacuer les copeaux et à gérer la chaleur. Cependant, le refroidissement à haute pression n'est pas toujours nécessaire ni approprié ; son efficacité dépend de la configuration spécifique de l'usinage.
La planification des trajectoires d'outils peut également contribuer à réduire au minimum l'accumulation de chaleur inutile. Le maintien d'un engagement stable de l'outil, la prévention d'un frottement prolongé et la garantie d'une évacuation efficace des copeaux contribuent à stabiliser le processus d'usinage. Pour les pièces de précision, l'influence des facteurs thermiques doit également être prise en compte lors de la phase d'inspection finale, en particulier lorsque les valeurs mesurées s'approchent des limites de tolérance spécifiées.
3. Respect de la précision dimensionnelle et des tolérances strictes
Il devient extrêmement difficile de respecter les tolérances dimensionnelles souhaitées lorsque plusieurs variables d'usinage varient simultanément. L'usure de l'outil peut entraîner une dérive progressive des dimensions usinées ; les forces de coupe peuvent provoquer une déformation de l'outil ou de la pièce ; et les variations de température peuvent à la fois altérer la géométrie obtenue et fausser les mesures ultérieures.
Ces effets sont d'autant plus marqués lorsque les pièces présentent des parois minces, des cavités profondes, des fentes étroites ou de longues structures en porte-à-faux. Par exemple, une pièce à parois minces peut se déformer sous l'effet des forces de coupe, puis reprendre sa forme initiale dès que l'outil est retiré. Par conséquent, la géométrie finale peut différer des dimensions prévues sur la base de la trajectoire d'outil programmée.
Le serrage de la pièce peut également être à l'origine d'écarts supplémentaires. Une force de serrage excessive peut déformer la pièce, tandis qu'un maintien insuffisant peut entraîner des vibrations ou un déplacement pendant l'usinage. Le défi consiste à fixer la pièce suffisamment solidement pour garantir une coupe stable, tout en évitant toute déformation susceptible de compromettre les cotes finales.
Une séquence d'usinage soigneusement planifiée peut aider à résoudre ces problèmes. Les opérations d'ébauche permettent d'enlever la majeure partie de la matière, tandis que les opérations de finition qui suivent rapprochent les caractéristiques critiques de leurs dimensions finales. Le fait de prévoir une marge de finition appropriée, adaptée à la pièce en question, permet un meilleur contrôle du résultat final de l'usinage. Pour les pièces soumises à un traitement thermique ou nécessitant un enlèvement important de matière, des contrôles intermédiaires au cours du processus d’usinage peuvent s’avérer nécessaires, la séquence d’usinage devant alors être ajustée en conséquence.
La compensation d'outils et le contrôle en cours de fabrication permettent de gérer les écarts dimensionnels pendant la production. Plutôt que d'attendre la fin d'un lot entier, les fabricants peuvent surveiller les caractéristiques critiques et procéder à des ajustements en temps opportun dès que les données de mesure indiquent une tendance à l'écart. La fréquence des contrôles doit être déterminée en fonction des exigences de tolérance de la pièce, des propriétés du matériau et du volume de production.
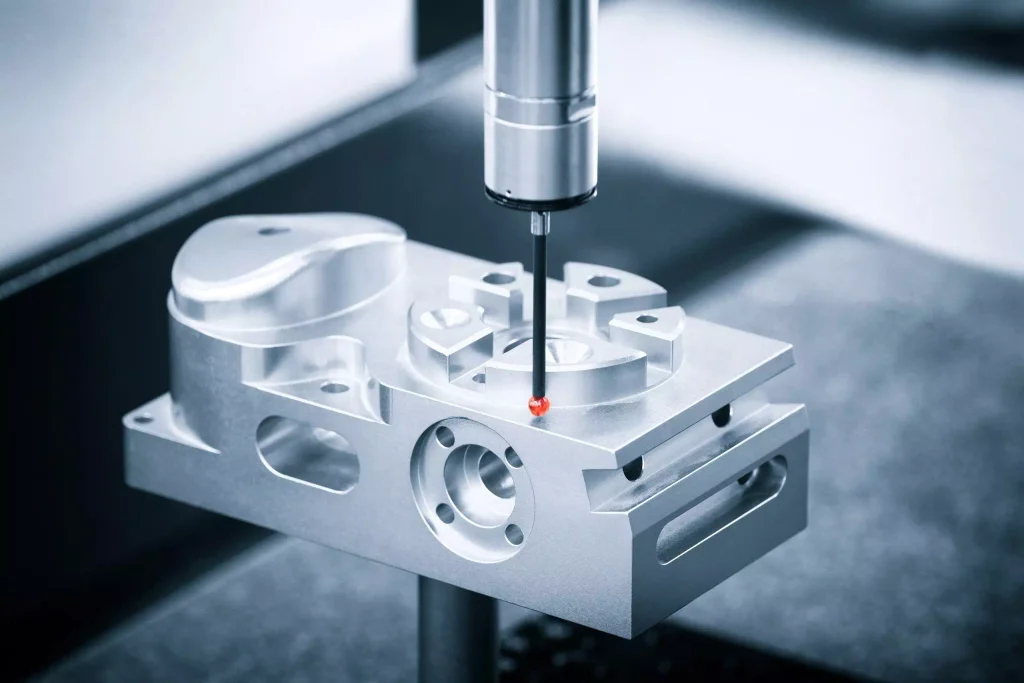
La précision dimensionnelle va bien au-delà des simples mesures individuelles. Même si chaque trou d’une pièce respecte le diamètre spécifié, le composant peut ne pas s’assembler correctement si la position des trous, leur perpendicularité ou leur concentricité sortent des limites tolérées. Par conséquent, lors de l’élaboration d’un plan de contrôle, il est essentiel de prendre pleinement en compte les relations géométriques qui déterminent si une pièce fonctionnera correctement dans son assemblage final. Pour les projets d’usinage CNC sur mesure, les plans techniques doivent clairement préciser quelles dimensions et tolérances géométriques sont critiques. Cela permet au processus de fabrication et aux méthodes d’inspection de se concentrer sur les caractéristiques les plus essentielles, plutôt que de traiter chaque dimension avec le même niveau de rigueur.
4. Obtenir l'état de surface et l'intégrité de surface requis
Dans l'usinage des matériaux durs, la qualité de surface est un autre aspect qui nécessite un contrôle rigoureux. Les différents matériaux exigent différents types de méthodes de finition de surface. L'état d'une surface usinée dépend de divers facteurs, tels que la géométrie de l'outil, les paramètres de coupe, les propriétés du matériau, l'usure de l'outil et la stabilité du système d'usinage. Les variations de l'une de ces variables peuvent entraîner l'apparition de marques indésirables, de bavures, d'irrégularités ou d'autres défauts sur la surface usinée.
La rugosité de surface est généralement quantifiée à l'aide de paramètres tels que le Ra ; toutefois, les valeurs de rugosité à elles seules ne permettent pas d'évaluer de manière exhaustive la qualité de la surface. Une pièce peut répondre aux exigences spécifiées en matière de Ra tout en présentant d'autres problèmes de surface susceptibles de compromettre ses performances. En fonction du matériau et de l'application prévue, ces problèmes peuvent inclure des microfissures, des dommages thermiques localisés, des contraintes résiduelles ou d'autres défauts qui ont un impact négatif sur la durée de vie en fatigue et la résistance à l'usure.
Pour les composants en acier trempé, l'intégrité de la surface nécessite une attention particulière après des opérations de tournage dur ou de rectification. Les alliages de titane et les superalliages à base de nickel présentent des risques qui leur sont propres, lesquels varient en fonction des conditions d'usinage et de l'environnement d'exploitation prévu. Pour les pièces soumises à des charges cycliques, à des températures élevées ou à des contacts répétitifs, l'état de la surface usinée est tout aussi critique que la valeur de rugosité mesurée.
L'état de l'outil est essentiel pour préserver la qualité de la surface. L'usure ou l'ébréchure du tranchant peuvent laisser des marques visibles sur la pièce ou entraîner une texture de surface irrégulière. Garantir un engagement stable de l'outil et utiliser des paramètres de finition adaptés permet de limiter ces risques. De plus, une planification efficace de la trajectoire d'outil évite les changements brusques de direction de coupe ou d'état d'engagement, protégeant ainsi la surface usinée.
Dans certains cas, des étapes de traitement supplémentaires s’avèrent nécessaires. En fonction des spécifications techniques et des exigences de l’application, des opérations telles que l’ébavurage, le meulage ou d’autres procédés de finition spécialisés peuvent être mises en œuvre pour obtenir l’état de surface souhaité. Ces étapes doivent être intégrées au plan de fabrication global plutôt que d’être considérées comme une “ solution universelle ” pour tous les types de défauts de surface.
Les méthodes d'inspection doivent être adaptées aux exigences spécifiques. Si les mesures de rugosité de surface permettent de vérifier la conformité aux valeurs Ra, certaines applications plus exigeantes peuvent nécessiter des essais supplémentaires ou une validation des procédés. Le choix de la méthode d'inspection à utiliser dépend des exigences spécifiées dans les plans, des propriétés des matériaux et de la fonction prévue des pièces.
5. Trouver le juste équilibre entre efficacité d'usinage, coût et stabilité du processus
Dans l'usinage des matériaux durs, il existe un compromis pratique entre l'efficacité de la production et la fiabilité du processus. L'augmentation des vitesses de coupe ou des taux d'enlèvement de matière peut réduire les temps de cycle, mais elle peut également accélérer l'usure des outils et rendre les conditions de processus plus difficiles à contrôler. À l'inverse, l'adoption de paramètres d'usinage trop prudents allonge les temps de cycle et augmente les coûts de production, sans pour autant apporter d'amélioration significative en termes de qualité.
Le remplacement des outils est un facteur essentiel pour gérer cet équilibre. Des changements d'outils fréquents augmentent les temps d'arrêt et peuvent nécessiter des opérations supplémentaires de réglage, d'ajustement ou de vérification dimensionnelle. D'un autre côté, une utilisation excessive des outils peut entraîner une instabilité dimensionnelle, des défauts de surface, voire la mise au rebut de pièces. La mise en place d'une stratégie de remplacement des outils bien pensée permet de minimiser les temps d'arrêt inutiles tout en atténuant les risques liés à la dégradation du tranchant.
L'échelle de production influe également sur la manière dont l'efficacité de l'usinage est évaluée. Dans le cas du prototypage à l'unité, l'objectif principal est généralement de s'assurer que la pièce respecte la géométrie prévue et de valider la faisabilité du procédé choisi. En revanche, pour la production en série, des facteurs tels que la régularité des temps de cycle, la consommation d'outils, la fréquence des contrôles et la variabilité d'une pièce à l'autre prennent une importance bien plus grande.
Ce principe s'applique également au contrôle qualité. Vérifier chaque caractéristique après chaque opération n'est pas nécessairement l'approche la plus efficace ; toutefois, se fier uniquement à un contrôle final pourrait signifier que des problèmes de processus passent inaperçus jusqu'à ce qu'un lot entier de produits soit affecté. Il est donc essentiel d'élaborer un plan de contrôle bien structuré qui identifie les caractéristiques critiques et intègre des points de contrôle appropriés aux étapes pertinentes de la production.
En fin de compte, la stabilité du processus est bien plus importante qu’une approche d’usinage susceptible de réduire les temps de cycle mais qui aboutit à des résultats irréguliers. Avant de passer à la production en série, le processus de fabrication doit faire l’objet d’une évaluation approfondie, en tenant compte du matériau spécifique, de la géométrie de la pièce, des exigences de tolérance et du volume de production prévu. Cela permet de s’assurer que l’outillage et les stratégies d’usinage sélectionnés sont en mesure de respecter systématiquement les normes de qualité sans nécessiter d’ajustements fréquents ni de retouches.
Comment choisir la bonne stratégie d'usinage CNC pour les matériaux durs
Le choix d'une stratégie d'usinage commence par la compréhension de l'état réel du matériau. Se fier uniquement à la nuance de l'alliage ne suffit souvent pas pour évaluer la difficulté d'usinage ; des facteurs tels que la dureté du matériau, l'état de traitement thermique, les caractéristiques d'écrouissage et les propriétés thermiques influencent tous le choix des outils de coupe et le réglage des paramètres d'usinage.
Pour l’acier trempé, le plan de fabrication doit déterminer si les opérations principales d’enlèvement de matière doivent avoir lieu avant ou après le traitement thermique. L’usinage avant le traitement thermique facilite l’enlèvement de grands volumes de matière ; toutefois, le traitement thermique qui suit peut entraîner une déformation de la pièce, ce qui risque de compromettre la précision dimensionnelle finale. Dans de tels cas, un usinage ou une rectification de la pièce durcie peut s’avérer nécessaire pour obtenir les dimensions requises au niveau des caractéristiques critiques. La séquence d’usinage optimale dépend de la géométrie de la pièce, des exigences de dureté et des tolérances finales.
Les alliages de titane et les superalliages à base de nickel nécessitent une analyse spécifique. Leurs propriétés thermiques et mécaniques particulières imposent des exigences plus élevées aux outils de coupe, ce qui rend le choix des outils, les méthodes de refroidissement, l'évacuation des copeaux et la stabilité de l'usinage particulièrement critiques. Les stratégies d’usinage doivent être adaptées à chaque alliage spécifique, plutôt que d’appliquer une approche unique à tous les métaux difficiles à usiner.
Outre l'évaluation des propriétés des matériaux, il faut également tenir compte de la géométrie de la pièce. Les cavités profondes peuvent limiter l'accès de l'outil et entraver l'évacuation des copeaux ; les structures à parois minces sont sujettes à la déformation sous l'effet des forces de coupe ; et les éléments élancés sont sensibles aux vibrations. Pour les surfaces courbes complexes, un usinage multiaxial ou des trajectoires d’outils soigneusement planifiées peuvent s’avérer nécessaires afin de garantir un contact de coupe constant et efficace, permettant ainsi d’obtenir la géométrie souhaitée.
Les plans de contrôle doivent être établis avant le début de la production. Les cotes clés, les tolérances géométriques, les exigences en matière de qualité de surface, ainsi que toute spécification relative aux matériaux ou aux traitements post-usinage doivent être identifiées à partir des plans techniques. Cela permet de déterminer quelles opérations nécessitent une surveillance rigoureuse et de définir comment le produit final doit être contrôlé. En adaptant le processus d’usinage aux exigences spécifiques de la pièce — plutôt que de se fier uniquement à la désignation du matériau —, les fabricants peuvent réduire les essais et erreurs inutiles tout en établissant une base plus claire pour évaluer à la fois la fabricabilité et la cohérence de la production.
Critères de sélection d'un prestataire d'usinage CNC pour les matériaux durs
Lorsqu'on choisit un prestataire spécialisé dans l'usinage CNC de matériaux durs, il ne suffit pas de vérifier simplement qu'il dispose des machines-outils appropriées. Un prestataire compétent doit comprendre les interactions complexes entre les propriétés des matériaux, la géométrie des pièces, les exigences de tolérance et le volume de production, et être capable de déterminer le procédé de fabrication optimal en conséquence.
L'expérience acquise avec des matériaux spécifiques est particulièrement cruciale. Par exemple, un fournisseur hautement qualifié dans l'usinage de l'acier trempé ne possède pas nécessairement le même niveau d'expertise lorsqu'il travaille avec des alliages de titane ou des superalliages à base de nickel. Les ingénieurs doivent être capables d'exposer clairement leur stratégie d'usinage pour un matériau donné, d'identifier les variables clés du processus qui nécessitent une attention particulière et d'expliquer comment ils vérifieront les cotes critiques et les spécifications de qualité de surface.
Le contrôle des processus est tout aussi essentiel. Des choix judicieux concernant les outils de coupe, les méthodes de serrage, les séquences d’usinage, la gestion de la durée de vie des outils et les protocoles d’inspection sont tous essentiels pour garantir des résultats constants et fiables. Pour les séries de production récurrentes, le fournisseur doit également disposer de procédures rigoureuses permettant de surveiller les écarts dimensionnels et de prendre des mesures correctives proactives et opportunes si le processus commence à s’écarter des tolérances spécifiées.
Une communication approfondie pendant la phase de révision des plans permet d'anticiper les problèmes potentiels avant le début de l'usinage. Des caractéristiques telles que des cavités profondes, des parois minces, des tolérances de position serrées ou des exigences strictes en matière de finition de surface peuvent avoir un impact significatif sur les temps de cycle, les besoins en outillage et la planification des contrôles. L'examen de ces détails avant l'établissement d'un devis permet de clarifier l'approche de fabrication et garantit que toutes les exigences nécessitant une vérification supplémentaire sont identifiées et prises en compte.
Usinage CNC sur mesure de matériaux durs chez Xtmade
Xtmade propose des services d’usinage CNC sur mesure à partir de plans, de fichiers CAO, d’échantillons et de spécifications techniques fournis par nos clients. Situés à Shenzhen, en Chine, nous disposons d’un site de production de 120 000 pieds carrés équipé pour fabriquer une large gamme de composants sur mesure à l’aide de divers procédés d’usinage CNC. Pour les projets impliquant des matériaux durs ou exigeant une grande précision dimensionnelle, notre processus de fabrication commence par une évaluation approfondie de la conception du client : analyse des matériaux, des structures géométriques, des tolérances et des exigences d’inspection. Cette évaluation nous aide à déterminer la stratégie d’usinage optimale et à clarifier les paramètres de fabrication clés avant le début de la production. Nos équipes d’ingénierie et de production travaillent en étroite collaboration avec les clients pour évaluer la faisabilité de la fabrication, planifier les séquences d’usinage et effectuer des contrôles dimensionnels conformément aux spécifications techniques convenues. Qu’il s’agisse du développement de prototypes ou de la production en série, notre objectif est toujours de fabriquer des composants qui respectent strictement les conceptions et les exigences techniques existantes du client.
Si vous recherchez des composants usinés sur mesure par CNC à partir d'acier trempé, d'alliages de titane, de superalliages à base de nickel ou d'autres matériaux difficiles à usiner, envoyez votre plan ou votre fichier CAO à Xtmade afin d'obtenir une analyse de faisabilité et un devis.

