
Comment usiner correctement l'acier trempé ?
La réussite de l'usinage CNC de l'acier trempé repose sur le choix d'outils de coupe adaptés, sur un contrôle efficace des forces de coupe et de la chaleur, ainsi que sur l'utilisation de méthodes d'usinage appropriées, adaptées à la dureté et à la géométrie du matériau. Bien que l'acier trempé soit plus difficile à usiner que l'acier non traité, une bonne planification du processus permet tout à fait d'obtenir la précision dimensionnelle, la qualité de surface et la durée de vie des outils souhaitées. La clé réside dans l'élaboration d'une stratégie d'usinage basée sur la nuance d'acier spécifique, le niveau de dureté et les exigences particulières de la pièce.
Qu'est-ce que l'acier trempé ?
On entend par « acier trempé » un acier ayant subi un traitement thermique ou d’autres procédés de durcissement destinés à accroître sa dureté, sa résistance mécanique et sa résistance à l’usure ou à la déformation. Selon la nuance d’acier et le procédé de traitement spécifique, l’effet de durcissement peut s’étendre à l’ensemble de la section transversale ou se limiter à la couche superficielle. L’acier trempé est largement utilisé dans les machines industrielles, les systèmes de transmission, l’outillage de production et les équipements d’automatisation industrielle. Des composants tels que les arbres, les engrenages, les rouleaux, les goupilles de positionnement, les plaques d’usure et les matrices de formage nécessitent souvent une surface trempée pour résister à des contacts répétés, au frottement ou à des contraintes mécaniques. L'usinabilité de l'acier trempé dépend de sa composition chimique, de sa microstructure, de son niveau de dureté et de son état de traitement thermique ; par exemple, un acier d'une dureté de 30 HRC peut présenter des caractéristiques d'usinage sensiblement différentes de celles d'un acier d'une dureté de 60 HRC. De plus, les difficultés rencontrées lors de l’usinage de l’acier cémenté (trempé en surface) diffèrent de celles liées à l’usinage de l’acier trempé à cœur.
| Type d'acier | Caractéristiques typiques | Applications courantes |
| Acier allié trempé et revenu | Équilibre entre résistance mécanique, ténacité et résistance à l'usure | Arbres de transmission, composants de machines à usage intensif |
| Acier trempé à cœur | Dureté élevée sur toute la section transversale | Outillage résistant à l'usure, goupilles de précision, rouleaux |
| Acier cémenté | Une couche extérieure dure et un cœur encore plus résistant | Engrenages, arbres, pièces coulissantes et pièces en contact |
| Acier à outils trempé | Dureté et résistance à l'usure élevées, selon la nuance | Matrices, gabarits, outils de découpe et de formage |
| Acier à roulement trempé | Haute résistance à la fatigue de contact et à l'usure | Composants de roulements, rouleaux, ensembles mécaniques de précision |
L'acier trempé ne constitue pas une seule et même nuance de matériau. Le procédé d'usinage approprié doit être choisi en fonction de la spécification réelle de l'acier, de sa dureté, de sa géométrie et des exigences relatives à la pièce finie.
Pourquoi l'acier trempé est-il difficile à usiner ?
Le principal défi consiste à enlever de la matière tout en garantissant simultanément la durée de vie de l'outil, la précision dimensionnelle et l'intégrité de la surface. Une dureté plus élevée augmente la résistance à la coupe et peut accélérer l'usure de l'outil. Cette difficulté est d'autant plus marquée lorsque la pièce à usiner présente des cavités profondes, des fentes étroites, des parois minces ou des surfaces d'ajustage de précision.
Forces de coupe élevées et usure des outils
L'acier trempé impose des exigences extrêmement élevées aux arêtes de coupe. Les outils classiques en acier rapide (HSS) ne sont généralement pas adaptés à l'usinage intensif de l'acier à haute dureté ; le choix des outils en carbure cémenté doit quant à lui être déterminé en fonction de l'état spécifique du matériau et des paramètres d'usinage. Des forces de coupe excessives peuvent entraîner des ébréchures des arêtes de coupe, une déviation de l'outil, des vibrations et des écarts dimensionnels. Les conditions de coupe intermittente sont particulièrement exigeantes, car l'arête de coupe pénètre et ressort à plusieurs reprises du matériau de la pièce.
Production de chaleur et intégrité de la surface
Lors de l'usinage de l'acier trempé, de la chaleur est générée dans la zone de coupe. Si les conditions de processus ne sont pas correctement maîtrisées, cela peut accélérer l'usure de l'outil et endommager la surface usinée. En fonction du matériau et du processus spécifique, une chaleur excessive peut entraîner un recuit localisé, un durcissement secondaire ou l'apparition de contraintes résiduelles. Ces effets sont particulièrement critiques pour les composants soumis à des charges cycliques, à un contact par roulement ou à des frottements répétitifs. Même si une pièce respecte les exigences dimensionnelles, une vérification supplémentaire peut s’avérer nécessaire si les plans techniques spécifient des normes particulières en matière de dureté ou d’intégrité de surface.
Déformation dimensionnelle
Le traitement thermique modifie la géométrie d'une pièce par le biais de gradients thermiques, de transformations de phase et de la redistribution des contraintes résiduelles. Par exemple, les longs arbres peuvent présenter un faux-rond radial, les plaques peuvent se déformer et les surfaces d'ajustage de précision peuvent perdre leur planéité. Par conséquent, lors de la planification des processus d'usinage, il convient de fonder l'approche sur la géométrie finale requise plutôt que de se fier uniquement aux dimensions de la pièce brute non traitée.
Quels sont les procédés d'usinage CNC les plus adaptés à l'acier trempé ?
Le procédé le plus adapté dépend de la géométrie requise, de la dureté du matériau, des tolérances, de l'état de surface et du volume de production. Au sein d'un même processus de fabrication, le fraisage CNC, le tournage dur, la rectification et l'électroérosion (EDM) peuvent chacun jouer un rôle bien distinct.
Fraisage CNC
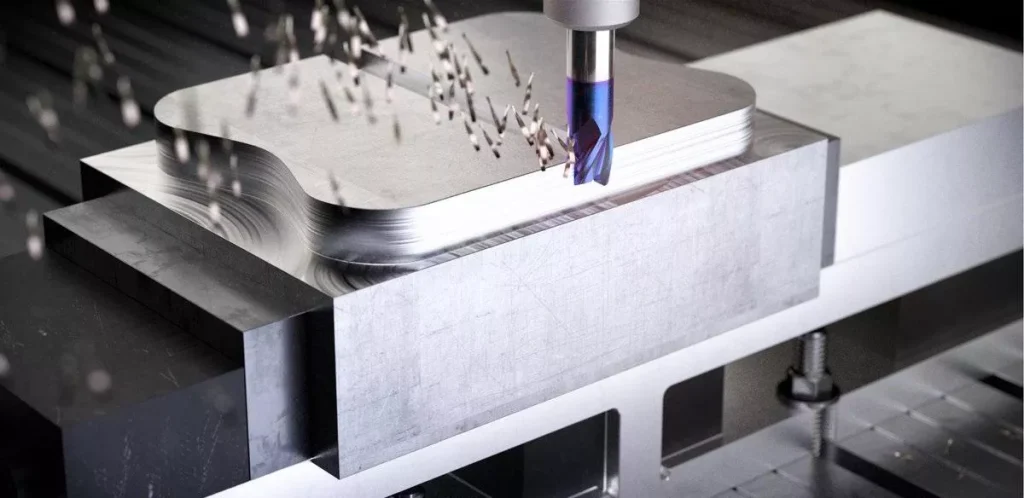
Le fraisage CNC convient aux blocs d'acier trempé, aux interfaces de montage, aux rainures, aux poches, aux dispositifs de fixation et aux contours complexes. Les outils en carbure présentant des nuances, des revêtements et une préparation des arêtes adaptés sont couramment utilisés pour le fraisage de matériaux durs. Un engagement stable de l'outil est essentiel. Les parcours d'outils qui évitent les variations brusques de la charge de coupe contribuent à réduire l'ébréchage des arêtes et les vibrations. La rigidité de la machine, le porte-à-faux de l'outil et le serrage de la pièce doivent également être maîtrisés, en particulier lors de l'usinage de détails étroits ou de cavités profondes.
Tournage dur
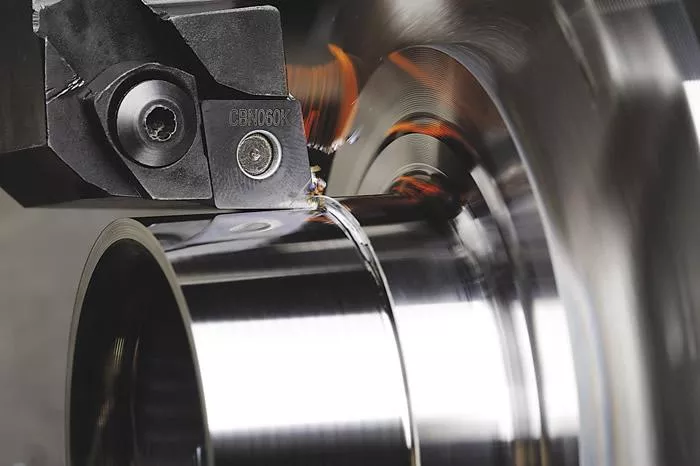
Le tournage dur est utilisé pour les arbres, goupilles, rouleaux et autres composants rotatifs en acier trempé adaptés. On envisage souvent l'utilisation d'outils en CBN pour les opérations de finition impliquant une dureté élevée, bien que le choix de la plaquette appropriée dépende de la nuance d'acier, de la dureté et des conditions de coupe.Ce procédé permet d'obtenir des diamètres précis et de bons états de surface, mais il ne remplace pas toujours la rectification. Des exigences strictes en matière de circularité, des interfaces de roulements complexes ou des états de surface particulièrement fins peuvent encore nécessiter une opération de rectification.
Meulage
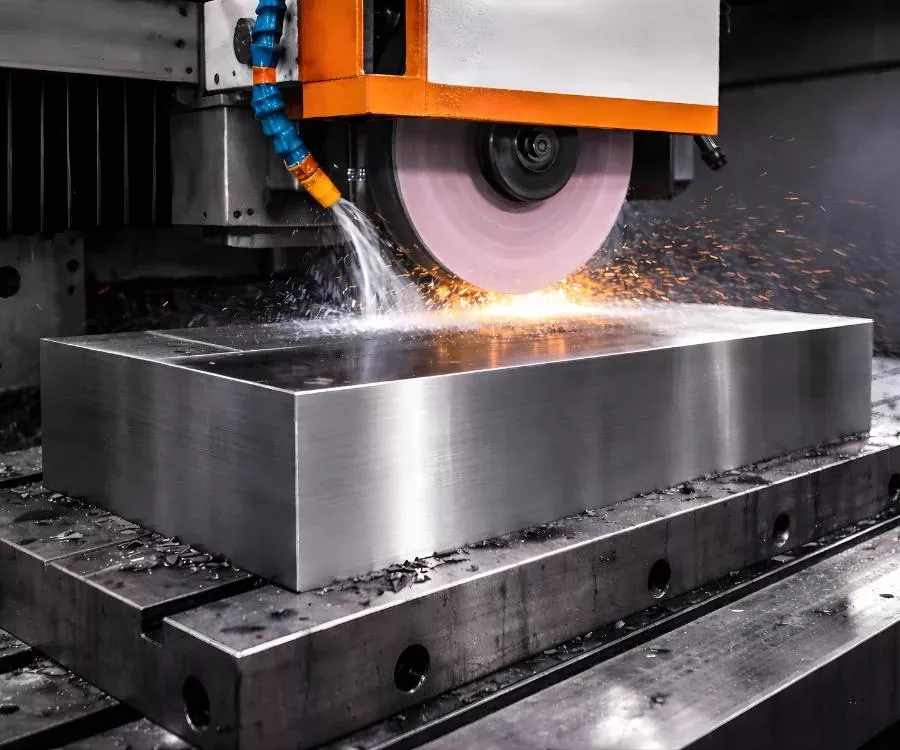
La rectification est couramment utilisée pour la finition de l'acier trempé après traitement thermique, lorsque les cotes critiques ou les exigences géométriques ne peuvent pas être respectées de manière fiable par des procédés d'usinage conventionnels.
La rectification cylindrique convient aux tourillons de précision et aux sièges de roulements. La rectification plane est utilisée pour les faces de référence planes et les surfaces d'accouplement où la planéité et le parallélisme sont essentiels.
Les surépaisseurs de meulage doivent être déterminées lors de l'élaboration du plan de fabrication initial. Une surépaisseur insuffisante peut compliquer la correction des déformations dues au traitement thermique, tandis qu'une surépaisseur excessive augmente la durée et le coût de la finition.
Usinage par électroérosion (EDM)
L'électroérosion (EDM) est particulièrement adaptée à l'acier trempé conducteur d'électricité lorsque la géométrie est difficile à réaliser avec des outils de coupe classiques. Elle permet de réaliser des fentes étroites, des cavités complexes et des formes difficiles d'accès pour les outils.
Toutefois, l'EDM peut générer une couche de refusion ou une zone affectée thermiquement. Lorsque la résistance à la fatigue, les performances de contact ou l'intégrité de la surface sont essentielles, il convient d'évaluer la nécessité d'un traitement de finition ultérieur.
Facteurs clés pour un usinage CNC réussi de l'acier trempé
Qualité et dureté du matériau
Il convient de vérifier la nuance d'acier et la dureté finale avant de choisir l'outillage ou de définir les paramètres d'usinage. L'acier allié AISI 4140, l'acier à roulements AISI 52100, l'acier à outils D2 et l'acier à outils H13 présentent des différences en termes de composition, de teneur en carbures, de ténacité et de comportement au traitement thermique.
La dureté spécifiée doit indiquer l'échelle utilisée, telle que HRC, et préciser si elle s'applique à l'ensemble de la pièce ou uniquement à une surface cémentée.
Choix des outils de coupe
Le matériau de l'outil, son revêtement, sa géométrie et la préparation de ses arêtes doivent être adaptés à l'opération d'usinage. Les outils en carbure revêtus sont largement utilisés pour le fraisage de matériaux durs, tandis que les plaquettes en CBN peuvent convenir au tournage de matériaux durs. Les céramiques peuvent convenir à certaines opérations de coupe continues et stables, mais peuvent être sensibles aux chocs ou à la coupe en intermittence.
La durée de vie des outils doit également être gérée tout au long de la production. À mesure que l'arête de coupe s'use, les cotes et l'état de surface peuvent varier. La définition de critères de remplacement des outils et d'intervalles de contrôle permet de garantir la cohérence au sein d'un lot.
Paramètres de découpe et contrôle de la chaleur
La vitesse de coupe, l'avance, la profondeur de coupe et l'engagement de l'outil doivent être pris en compte conjointement. Augmenter la vitesse de coupe sans tenir compte de la charge thermique et de l'usure de l'outil peut réduire la durée de vie de ce dernier et déstabiliser le processus.
Le choix de la stratégie de refroidissement dépend de l'outillage et de l'opération. Certains systèmes de fraisage de matériaux durs sont conçus pour une coupe à sec contrôlée, tandis que d'autres nécessitent un liquide de refroidissement. Il est préférable de suivre les recommandations du fabricant d'outils plutôt que d'appliquer une seule et même méthode de refroidissement à toutes les applications sur acier trempé.
Rigidité de la machine et serrage des pièces
Une configuration rigide de la machine permet de limiter les vibrations et la déviation de l'outil. Un serrage sûr de la pièce est particulièrement important pour les arbres longs, les carters à parois minces et les composants présentant des profils profonds ou décalés.
La pression de serrage doit être adaptée à la pièce à usiner. Un serrage excessif peut déformer les sections minces, tandis qu'un serrage insuffisant peut entraîner des vibrations ou des déplacements pendant la découpe.
Comment garantir la précision lors de l'usinage de l'acier trempé
Planifier la séquence d'usinage en fonction du traitement thermique
Pour de nombreuses pièces, l'usinage grossier avant le durcissement s'avère plus efficace, car l'enlèvement de matière est plus aisé lorsque le matériau est encore tendre. Après le traitement thermique, certaines parties peuvent faire l'objet d'un usinage de finition ou d'un meulage afin de répondre aux exigences finales du plan.
Une séquence type peut comprendre un usinage grossier, un recuit de détente le cas échéant, un traitement thermique, un usinage de finition et la rectification des interfaces critiques. Tous les composants ne nécessitent pas nécessairement toutes ces étapes.
Contrôle des dimensions critiques et des tolérances géométriques
Une tolérance dimensionnelle ne suffit pas à elle seule à garantir un assemblage correct. Les arbres peuvent nécessiter un faux-rond contrôlé, les gabarits peuvent exiger un positionnement précis des alésages, et les blocs de montage peuvent devoir respecter des exigences spécifiques en matière de planéité ou de parallélisme.
Des tolérances de ±0,01 mm peuvent être atteintes sur des éléments usinés par CNC adaptés, mais la faisabilité dépend de l'état du matériau, de la géométrie de l'élément, de la capacité du procédé et de la méthode de mesure. Il ne faut pas partir du principe qu'une telle tolérance est réalisable pour toutes les dimensions d'un composant trempé complexe.
Vérifier l'état de surface et la dureté
Les exigences en matière de rugosité de surface doivent tenir compte de la fonction de la pièce. Une face de montage structurelle peut se contenter d’une finition usinée classique, tandis qu’un siège de roulement ou une interface de glissement peut nécessiter un meulage et une texture de surface plus fine.
Une vérification de la dureté peut également s'avérer nécessaire après le traitement thermique ou l'usinage final. Lorsque la pièce présente une couche de cémentation, le cahier des charges doit faire la distinction entre la dureté de surface et les propriétés du cœur.
Utiliser un équipement d'inspection adapté
Les machines à mesurer tridimensionnelles (MMT) sont utiles pour vérifier les géométries complexes, les positions des caractéristiques et les relations entre les points de référence. Les micromètres, les alésomètres, les rugosimètres et les appareils spécialisés dans la mesure de la circularité peuvent s'avérer plus adaptés pour certaines dimensions particulières.
L'inspection doit porter principalement sur les caractéristiques qui influent sur l'ajustement, l'alignement, l'usure et les performances fonctionnelles. Les certificats de matériaux, les rapports de dureté et les rapports d'inspection dimensionnelle peuvent être joints lorsque les spécifications du client l'exigent.
Applications courantes de l'usinage CNC de l'acier trempé
Les composants en acier trempé sont utilisés lorsque l'acier ordinaire ne garantit pas une résistance à l'usure, une dureté de surface ou une résistance aux contacts répétés suffisantes.
Arbres et composants de transmission
Les arbres, les goupilles et les composants de transmission peuvent nécessiter des surfaces trempées au niveau des sièges de roulements, des zones de contact ou d'autres éléments particulièrement exposés à l'usure. Leurs exigences d'usinage portent souvent sur le contrôle du diamètre, le faux-rond, la position des épaulements et l'état de surface.
Engrenages, rouleaux et plaques d'usure
Les engrenages et les rouleaux sont soumis à des contacts répétés et à des charges cycliques. Leur géométrie finale dépend de l'interaction entre l'usinage et le traitement thermique, une finition spécialisée étant souvent nécessaire pour les profils de dents ou les surfaces d'appui critiques.
Les plaques d'usure et les inserts remplaçables peuvent être fabriqués en acier à outils trempé afin de résister à l'abrasion et aux contacts répétés.
Équipements industriels et composants d'automatisation
Les goupilles de positionnement, les mécanismes de serrage, les blocs de guidage et les gabarits sur mesure peuvent bénéficier d’un durcissement localisé ou à cœur lorsque des contacts répétés entraînent une usure. Il est essentiel de préserver la relation entre les éléments de positionnement et les repères de montage du gabarit.
Composants pour machines hydrauliques et de gros tonnage
Certains composants hydrauliques, blocs porteurs et interfaces soumises à une forte usure peuvent être fabriqués en acier trempé lorsque la solidité et la résistance aux dommages mécaniques sont requises. La géométrie de l'alésage, les faces d'étanchéité, les interfaces de montage et l'état de surface doivent respecter les exigences spécifiques indiquées sur les plans.
Comment choisir la bonne stratégie d'usinage pour l'acier trempé
La stratégie d'usinage doit s'articuler autour de quatre questions : quel type d'acier est spécifié, quelle est sa dureté, quelles sont les caractéristiques qui déterminent le fonctionnement, et quelles sont les exigences dimensionnelles et de finition de surface à respecter.
Pour un arbre trempé, le tournage dur peut permettre de réaliser la majeure partie de la géométrie, la rectification étant réservée aux sièges de roulements critiques. Pour un dispositif de fixation trempé complexe, le fraisage CNC peut permettre de réaliser les éléments de montage, tandis que certaines surfaces d'usure font l'objet d'une finition supplémentaire. Pour un composant en acier à outils trempé comportant des rainures inaccessibles, l'électroérosion peut s'avérer plus adaptée que l'usinage conventionnel.
L'itinéraire le plus économique n'est pas nécessairement celui qui comporte le moins d'opérations. Il s'agit de l'itinéraire qui répond de manière cohérente aux exigences du plan, sans travaux inutiles d'usinage, de finition ou de contrôle.
Avant le lancement de la production, il convient de vérifier la nuance d'acier, les spécifications de dureté, la séquence de traitement thermique, les cotes critiques, l'état de surface et les exigences en matière de contrôle. Ces informations constituent la base d'un plan de fabrication et d'un devis réalistes.
Services d'usinage CNC sur mesure de l'acier trempé
Pour les équipementiers industriels et les fabricants d'équipements disposant déjà de plans, Xtmade propose usinage CNC sur mesure à partir de fichiers CAO, de plans techniques ou de cahiers des charges fournis par le client. Notre site de production de 120 000 pieds carrés situé à Shenzhen, en Chine, permet de répondre à un large éventail de besoins en matière d'usinage métallique sur mesure.
Pour demander un devis pour Usinage CNC de l'acier trempé, veuillez nous envoyer vos plans en précisant la nuance du matériau, les exigences de dureté, les tolérances critiques, l'état de surface et la quantité prévue. Cela permettra à l'équipe de fabrication d'évaluer la faisabilité du projet, de clarifier les spécifications et de déterminer le procédé approprié avant le lancement de la production.

