
Types de traitements de surface pour les matériaux destinés à l'usinage CNC et comment les choisir
Le traitement de surface joue un rôle important dans l'usinage CNC, car il influe sur la résistance à la corrosion, la résistance à l'usure, l'aspect et les dimensions finales d'une pièce. Le choix du traitement approprié dépend du matériau de base, de l'environnement d'exploitation, des exigences fonctionnelles et des tolérances dimensionnelles.
Pour les ingénieurs concepteurs et les équipes chargées des achats, le choix d'un traitement de surface implique de trouver un équilibre entre les performances, la compatibilité des matériaux, le coût de fabrication et les exigences de l'assemblage final.
Qu'est-ce que la finition de surface en usinage CNC ?
Les finitions de surface en usinage CNC désignent les procédés appliqués aux pièces usinées afin de modifier la texture, l'aspect ou les propriétés fonctionnelles de leur surface. Certains procédés permettent d'éliminer les bavures et les traces d'usinage, tandis que d'autres créent une couche protectrice ou modifient chimiquement la surface du matériau.
La finition mécanique comprend l'ébavurage, le grenaillage, le brossage et le polissage. Ces procédés permettent d'améliorer l'aspect esthétique, d'éliminer les arêtes vives ou d'obtenir une texture plus homogène.
Les traitements chimiques et électrochimiques comprennent l'anodisation, la passivation, l'électropolissage et le revêtement de conversion chimique. En fonction du matériau et du procédé utilisé, ils peuvent améliorer la résistance à la corrosion, la propreté de la surface ou d'autres propriétés fonctionnelles.
Les procédés de placage et de revêtement, tels que le nickelage chimique, le zingage, le revêtement par poudre et la peinture liquide, permettent d'appliquer une couche ou une finition protectrice sur le composant. Ils peuvent être choisis pour leur protection contre la corrosion, leur résistance à l'usure, leur aspect esthétique ou pour répondre à des exigences électriques.
Ces procédés ont des finalités différentes. Une finition adaptée à un boîtier décoratif en aluminium peut ne pas convenir à un composant en acier inoxydable en contact avec un fluide ou à un arbre de précision en acier.
Types courants de traitements de surface pour les pièces usinées par CNC
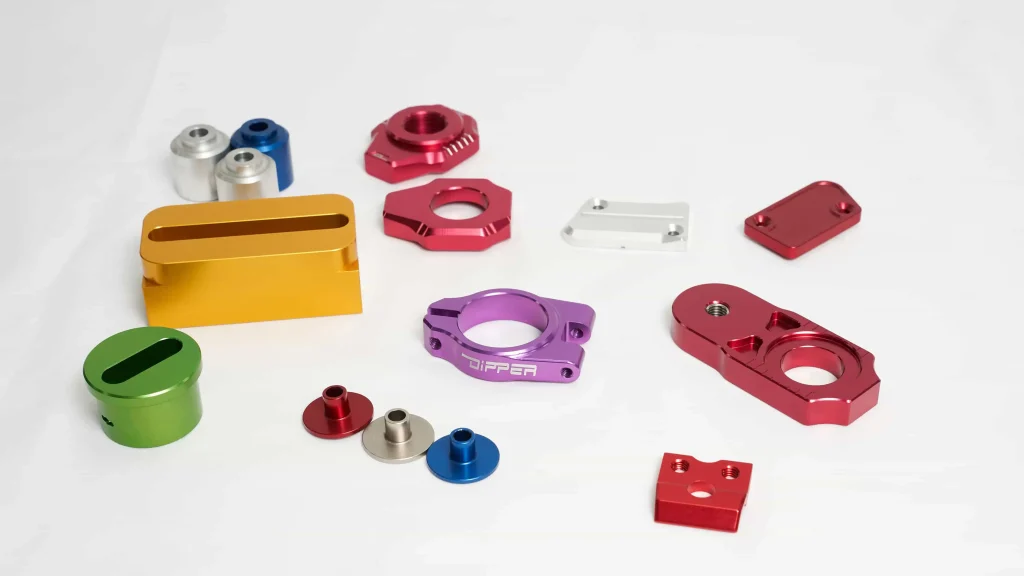
Finition « telle que usinée »
Une finition « telle que usinée » désigne l'état de surface obtenu directement par usinage CNC, sans processus de finition supplémentaire. Son aspect et sa rugosité dépendent de l'outil de coupe, de la vitesse d'avance, des conditions de coupe, des propriétés du matériau et de la stratégie d'usinage.
Cette finition convient aux prototypes, aux composants mécaniques internes, aux gabarits et à d'autres pièces pour lesquelles la texture naturelle issue de l'usinage est acceptable. Elle peut également convenir aux éléments de précision pour lesquels un revêtement supplémentaire n'est ni nécessaire ni souhaitable.
Le principal avantage réside dans la rentabilité, car aucune opération de finition distincte n'est nécessaire. Toutefois, des traces d'outils peuvent rester visibles, et la surface non traitée peut ne pas offrir une protection suffisante contre la corrosion ou l'usure pour les applications exigeantes.
Grenaillage aux billes
Le grenaillage aux billes consiste à projeter de petits grains abrasifs contre la surface d'une pièce afin d'obtenir une texture mate et uniforme. Ce procédé permet d'atténuer le contraste visuel des marques d'usinage et d'uniformiser l'aspect des différentes pièces.
Ce traitement est couramment utilisé pour les boîtiers en aluminium, les boîtiers électroniques, les composants de produits grand public et d'autres pièces pour lesquelles l'uniformité de l'aspect est importante. Il peut également être utilisé avant l'anodisation afin de préparer la surface.
Le grenaillage ne garantit pas automatiquement une protection contre la corrosion. Il peut altérer la texture des éléments de précision ; il peut donc s'avérer nécessaire de protéger les filetages, les faces d'étanchéité et les surfaces d'accouplement pendant le traitement.
Ébavurage et polissage au tambour
L'ébavurage permet d'éliminer les arêtes vives et les résidus de matière laissés par l'usinage. Le polissage au tonneau utilise des agents abrasifs et un mouvement contrôlé pour traiter plusieurs pièces à la fois, ce qui le rend particulièrement adapté à certaines petites pièces produites en séries.
Ces procédés sont utiles pour les supports, les connecteurs, les boîtiers, les éléments de fixation et les composants qui nécessitent une manipulation sûre ou un assemblage fiable. Les bavures peuvent gêner l'emboîtement des pièces, endommager les joints d'étanchéité ou introduire des débris dans les systèmes mécaniques.
Le procédé doit être adapté à la géométrie de la pièce. Un ébavurage ou un polissage excessif peut arrondir les arêtes ou altérer les petits détails ; il convient donc de définir les cotes critiques et les exigences relatives aux arêtes avant le traitement.
Brossage et polissage
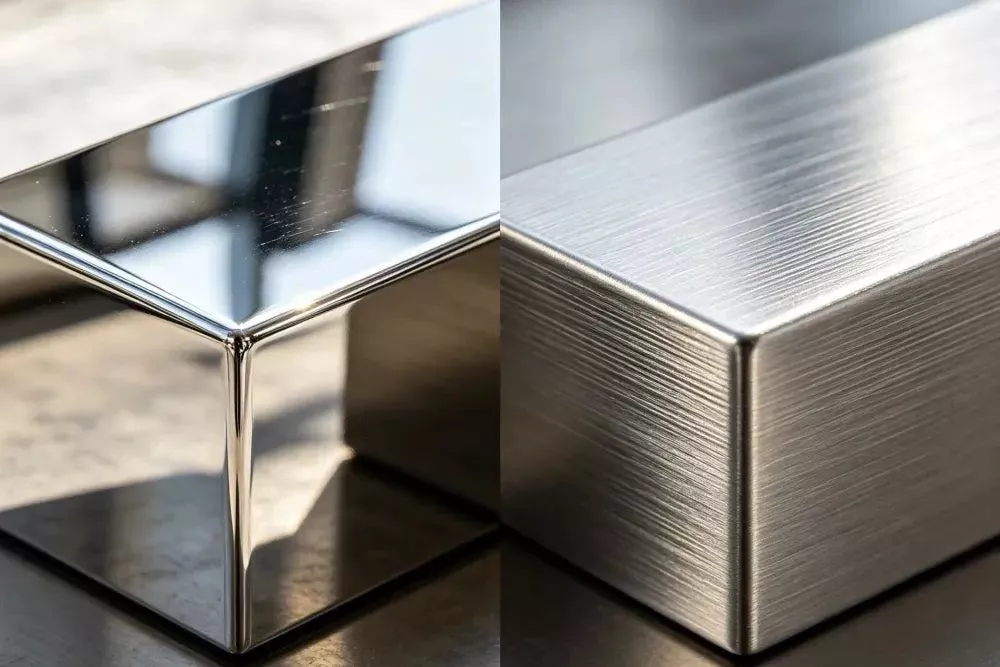
Le brossage crée une texture de surface directionnelle, tandis que le polissage atténue les irrégularités de surface et peut conférer un aspect plus lisse et plus brillant. Le résultat dépend du matériau, de l'état initial de la surface, de la méthode d'abrasion utilisée et de la finition souhaitée.
Ces traitements sont souvent utilisés pour les panneaux en acier inoxydable, les boîtiers en aluminium, les composants mécaniques apparents et les surfaces décoratives. Le polissage peut également faciliter le nettoyage lorsque l'application nécessite une rugosité de surface réduite.
Une surface d'aspect lisse ne répond pas automatiquement à une exigence spécifique en matière de rugosité ou de propreté. Les applications médicales, de laboratoire et de haute pureté peuvent nécessiter des paramètres de surface et des critères d'inspection bien définis.
Anodisation
L'anodisation est un procédé électrochimique couramment utilisé pour l'aluminium et certains alliages d'aluminium. Elle permet de former une couche d'oxyde qui peut améliorer la résistance à la corrosion et servir de support à la coloration. Selon le procédé utilisé, elle peut également améliorer la résistance à l'usure.
L'anodisation de type II est généralement choisie pour la protection générale contre la corrosion et les finitions décoratives. L'anodisation de type III, souvent appelée « anodisation dure », produit une couche d'oxyde plus épaisse et plus dure, destinée aux applications nécessitant une plus grande résistance à l'usure.
L'anodisation est largement utilisée pour les boîtiers électroniques, les supports de précision, les carters mécaniques et d'autres composants en aluminium.
La variation dimensionnelle est un facteur important à prendre en compte. La couche d'oxyde se développe en partie dans le substrat et en partie vers l'extérieur à partir de la surface d'origine. Cet effet dépend de l'alliage et des spécifications du procédé ; il est donc indispensable de tenir compte des alésages critiques, des filetages, des sièges de roulements et des surfaces d'accouplement avant de finaliser les opérations d'usinage et de finition.
Nickelage chimique
Le nickelage chimique consiste à déposer un revêtement à base de nickel par un procédé chimique, sans recourir à un courant électrique appliqué de l'extérieur. Lorsque la pièce est correctement préparée et que le procédé est maîtrisé, ce procédé permet d'obtenir une couverture relativement uniforme sur des géométries complexes.
Selon les spécifications du revêtement, le nickel chimique peut améliorer la résistance à la corrosion, la dureté de surface et la résistance à l'usure. Il est utilisé pour les composants mécaniques de précision et les pièces d'équipements industriels exposées à des conditions d'utilisation difficiles.
L'épaisseur du revêtement, la teneur en phosphore, le matériau du substrat et tout traitement thermique requis ont une incidence sur les propriétés finales. Le placage ajoutant de la matière à la surface, il convient de tenir compte des tolérances dimensionnelles pour garantir des ajustements de précision.
Galvanoplastie
La galvanoplastie consiste à utiliser un courant électrique pour déposer un revêtement métallique sur un substrat conducteur. Parmi les options courantes, on trouve le zingage, le nickelage, le chromage et le cuivrage, chacun répondant à des exigences différentes en termes de fonctionnalité ou d'aspect.
Le zingage est souvent utilisé sur les pièces en acier adaptées afin de les protéger contre la corrosion. Le nickelage peut offrir des avantages tant fonctionnels que décoratifs, tandis que le cuivrage peut être choisi pour des applications électriques, thermiques ou des besoins de fabrication spécifiques.
Le revêtement approprié dépend du métal de base, de l'environnement d'utilisation, de l'épaisseur du revêtement et des spécifications de performance. Pour les aciers à haute résistance, certains procédés de revêtement peuvent présenter un risque de fragilisation par l'hydrogène, d'où l'importance de mettre en place des contrôles de processus adaptés.
Revêtement par conversion chimique
Le revêtement de conversion chimique modifie la surface d'un métal par le biais d'une réaction chimique. Le revêtement de conversion au chromate en est un exemple ; il est utilisé sur l'aluminium et d'autres métaux compatibles, selon les spécifications du procédé.
Ces revêtements peuvent offrir une protection contre la corrosion et servir de couche d'apprêt avant la peinture. Certains revêtements de conversion peuvent également s'avérer utiles lorsqu'il est nécessaire de préserver les performances de contact électrique, bien que la conductivité dépende du revêtement et de l'application spécifiques.
La compatibilité des matériaux et les exigences environnementales doivent être prises en compte lors de la définition d'un revêtement de conversion. Les différentes formulations présentant des propriétés et des contraintes spécifiques, le cahier des charges doit préciser le procédé acceptable.
Passivation
La passivation est couramment utilisée sur l'acier inoxydable afin d'éliminer le fer libre et certains contaminants de surface. Ce procédé favorise la formation et l'efficacité de la couche d'oxyde passive qui se forme naturellement et qui contribue à la résistance de l'acier inoxydable à la corrosion.
La passivation est importante pour les composants en acier inoxydable utilisés dans les équipements médicaux, les machines destinées à l'agroalimentaire, les instruments de laboratoire et les systèmes industriels où la protection contre la corrosion revêt une importance particulière.
Contrairement au placage, la passivation ne produit généralement pas de couche déposée épaisse. Elle ne permet pas non plus d'éliminer toutes les traces d'usinage. Si un composant nécessite à la fois une protection contre la corrosion et une surface plus lisse, il peut être nécessaire d'envisager séparément un électropolissage ou une autre opération de finition.
Électropolissage
L'électropolissage consiste à retirer une quantité contrôlée de matière d'une surface métallique conductrice par un procédé électrochimique. Il permet de réduire les irrégularités de surface, d'améliorer la finesse de finition et d'éliminer certains contaminants de surface.
Ce procédé est généralement envisagé pour les composants en acier inoxydable qui nécessitent une meilleure nettoyabilité, une rugosité de surface réduite ou un état de surface contrôlé. Il peut être utilisé dans les équipements de laboratoire, les systèmes de traitement des fluides et d'autres applications soumises à des exigences strictes en matière de surface.
L'électropolissage entraînant un enlèvement de matière, il peut avoir une incidence sur les dimensions, les arêtes et les détails de petite taille. Il convient de vérifier les tolérances critiques avant de choisir ce procédé, en particulier pour les sections minces et les surfaces d'ajustage de précision.
Peinture par poudrage et peinture liquide
Le thermolaquage consiste à appliquer un revêtement sec qui est ensuite durci pour former une finition continue. La peinture liquide consiste à appliquer un revêtement liquide qui sèche ou durcit sur la pièce. Ces deux méthodes offrent un large choix de couleurs et protègent les supports compatibles contre les agressions environnementales.
Ces finitions sont couramment utilisées pour les boîtiers d'équipements, les capots, les supports et les éléments structurels externes. Le système de revêtement doit être choisi en fonction du support, des conditions d'exposition, de l'aspect recherché et de la durée de vie prévue.
L'épaisseur du revêtement peut avoir une incidence sur les jeux d'assemblage, les filetages, la mise à la terre électrique et le contact thermique. Les interfaces critiques peuvent nécessiter un masquage, et une préparation adéquate de la surface est essentielle pour garantir l'adhérence et les performances à long terme.
Oxyde noir
L'oxydation noire est un traitement de conversion couramment appliqué aux matériaux ferreux compatibles. Elle permet d'obtenir une surface sombre avec un surépaisseur dimensionnelle relativement faible par rapport à de nombreux revêtements déposés.
Il est utilisé pour les outils, les éléments de fixation, les dispositifs de serrage et certains composants mécaniques pour lesquels un aspect noir est souhaité. Selon le procédé utilisé, de l'huile ou un produit d'étanchéité peut être ajouté afin d'améliorer la protection contre la corrosion.
L'oxydation noire, à elle seule, n'est généralement pas le meilleur choix pour les composants exposés à des environnements extérieurs, marins ou chimiques difficiles. Ce traitement doit être évalué en fonction des conditions réelles d'utilisation plutôt que d'être choisi uniquement pour son aspect esthétique.
Comment choisir le traitement de surface adapté aux matériaux destinés à l'usinage CNC
Le choix d'un traitement de surface dépend avant tout des exigences fonctionnelles de la pièce. Un boîtier décoratif en aluminium, un composant en acier inoxydable en contact avec un fluide et un arbre de précision en acier peuvent nécessiter des procédés totalement différents.
Définir l'exigence fonctionnelle principale
Commencez par déterminer les objectifs que le traitement doit atteindre. Parmi les exigences courantes, on peut citer la résistance à la corrosion, la résistance à l'usure, la dureté, l'aspect, la conductivité électrique, la facilité de nettoyage et la réduction de la rugosité de surface.
En matière de résistance à la corrosion, il convient de prendre en compte le matériau de base, l'exposition à l'humidité, les produits chimiques et la durée de vie prévue. En matière de résistance à l'usure, il faut examiner les conditions de contact, le frottement, la charge et le mouvement entre les surfaces. En matière d'aspect, il faut tenir compte de la couleur, de la brillance, de la texture et de l'uniformité d'un lot de production à l'autre.
Les exigences électriques méritent une attention particulière. Certains revêtements modifient la conductivité de surface ou la résistance de contact électrique. Les composants nécessitant une mise à la terre ou un contact conducteur peuvent requérir des zones non traitées spécifiques ou une finition spécialement choisie.
Adapter le traitement au matériau de base
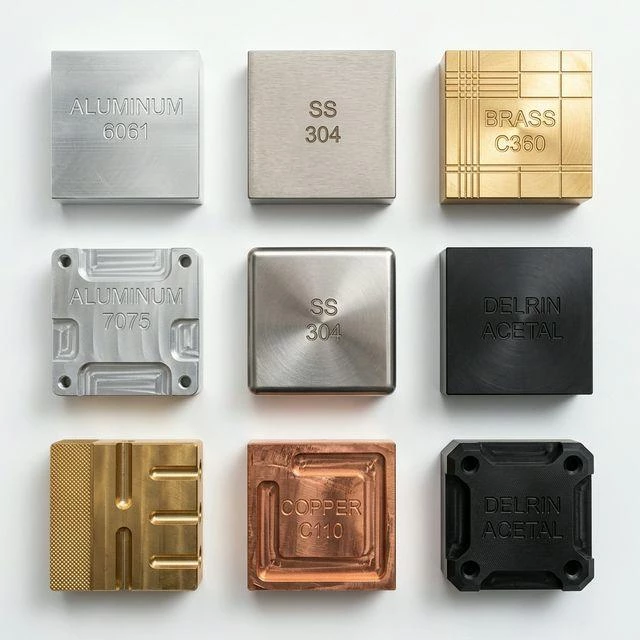
La compatibilité des matériaux est essentielle, car un même traitement ne donne pas le même résultat sur tous les métaux ou plastiques.
Aluminium : l'anodisation est couramment utilisée lorsque la résistance à la corrosion, la durabilité de la surface ou l'aspect esthétique sont des critères importants. Le grenaillage peut être utilisé pour obtenir une texture uniforme avant l'anodisation. Le revêtement de conversion chimique peut convenir à des applications présentant des exigences spécifiques en matière d'électricité ou de revêtement.
Acier inoxydable : la passivation est souvent utilisée pour renforcer la résistance à la corrosion. L'électropolissage peut s'avérer approprié lorsqu'une surface plus lisse ou une meilleure facilité de nettoyage est requise. Le choix dépend de la nuance d'acier et de l'environnement d'utilisation.
Acier au carbone et acier allié : le zingage, le nickelage chimique, l'oxydation noire, la peinture et d'autres traitements compatibles peuvent être envisagés en fonction de l'exposition à la corrosion, de l'usure, des exigences dimensionnelles et des conditions d'utilisation.
Cuivre et alliages de cuivre : le polissage, le placage et d'autres traitements peuvent être choisis en fonction de la conductivité électrique, de la résistance à l'oxydation, de l'aspect et des exigences en matière de contact.
Plastiques techniques : la plupart des traitements métalliques classiques, y compris l'anodisation, ne conviennent pas aux plastiques. En fonction du polymère et de l'application, l'ébavurage, le polissage, la texturation, la peinture ou des procédés de revêtement spécialisés peuvent s'avérer plus adaptés.
Il convient de vérifier la référence exacte de l'alliage ou du polymère avant de finaliser le processus de finition.
Évaluer l'environnement d'exploitation
L'environnement d'utilisation influe considérablement sur les performances du traitement. Un composant destiné à un usage intérieur, peu exposé à l'humidité, peut nécessiter moins de protection qu'un composant destiné à un usage extérieur, exposé à la pluie, aux variations de température, aux rayons ultraviolets ou aux contaminants industriels.
Les applications marines et côtières nécessitent une attention particulière en ce qui concerne l'exposition aux chlorures. Les composants exposés à des produits de nettoyage, des huiles, des solvants ou d'autres produits chimiques doivent bénéficier d'un traitement compatible avec ces substances. Les applications à haute température nécessitent également des revêtements et des finitions capables de résister aux conditions thermiques prévues.
Lorsque la résistance à la corrosion est un critère essentiel, précisez la méthode d'essai et les critères d'acceptation applicables plutôt que de vous contenter de descriptions générales telles que “ résistant à la corrosion ”.”
Prendre en compte les tolérances dimensionnelles
Les traitements de surface peuvent modifier les dimensions finales d'une pièce usinée par CNC. Le placage et la peinture ajoutent de la matière, tandis que le polissage et l'électropolissage peuvent en retirer. L'anodisation modifie également les dimensions de la surface en raison de la formation d'une couche d'oxyde.
Avant de choisir un traitement de surface, identifiez les éléments critiques tels que les sièges de roulements, les trous filetés, les faces d'étanchéité, les diamètres d'arbres, les surfaces de positionnement et les interfaces à ajustement serré. Certaines zones peuvent nécessiter un masquage, tandis que d'autres peuvent nécessiter des tolérances d'usinage pour compenser l'effet du traitement.
Les plans doivent préciser si les cotes s'appliquent avant ou après la finition. Pour les pièces de précision, les conditions de réception finale doivent être clairement indiquées afin que la pièce finie réponde aux exigences d'assemblage.
Trouver le juste équilibre entre performances, esthétique et coût
Un traitement plus complexe n'est pas nécessairement la meilleure solution pour chaque composant. Des étapes supplémentaires peuvent augmenter les coûts, allonger les délais de fabrication et alourdir les exigences en matière de contrôle, sans pour autant apporter d'avantages fonctionnels significatifs.
Lors de la comparaison des traitements, il convient de prendre en compte le coût de la finition, les exigences en matière de préparation, le masquage, la quantité par lot, l'impact sur les dimensions, les besoins en matière d'inspection et la durée de vie prévue. Une finition peu coûteuse peut convenir à un prototype ou à un composant interne, tandis qu'un traitement plus durable peut se justifier pour des pièces utilisées dans des environnements corrosifs ou abrasifs.
L'objectif est de choisir une finition qui réponde aux exigences réelles sans ajouter d'étapes de traitement superflues.
Rugosité de surface et traitement de surface
La rugosité de surface et le traitement de surface sont des spécifications liées, mais distinctes.
La rugosité de surface décrit la texture d'une surface et est généralement mesurée à l'aide de paramètres tels que Ra ou Rz. Elle peut être influencée par la géométrie de l'outil, la vitesse d'avance, la stratégie d'usinage, la rectification et le polissage.
Le traitement de surface désigne un procédé appliqué à la surface, tel que l'anodisation, la passivation, le placage, le revêtement de conversion ou la peinture.
Un composant peut respecter une valeur de rugosité spécifiée sans nécessiter de revêtement supplémentaire. À l'inverse, un composant revêtu peut présenter la couleur souhaitée, mais ne pas respecter la valeur de rugosité ou la tolérance dimensionnelle requise.
Lorsque ces deux caractéristiques sont importantes, précisez-les séparément. Par exemple, un plan peut définir une exigence de rugosité de surface pour une face fonctionnelle tout en spécifiant un traitement d'anodisation pour les surfaces exposées du composant. Cela permet de réduire les ambiguïtés lors de la fabrication et du contrôle.
Erreurs courantes lors de la définition des finitions de surface en CNC
Une erreur courante consiste à choisir un traitement en se basant uniquement sur l'aspect. Une surface noire, argentée ou polie n'offre pas automatiquement la résistance à la corrosion, la résistance à l'usure ou les propriétés électriques requises.
Un autre problème consiste à ne pas tenir compte des variations dimensionnelles. Même un revêtement relativement fin peut avoir une incidence sur les petits trous, les filetages, les assemblages serrés et les éléments de positionnement de précision.
La compatibilité des matériaux est également importante. Un procédé qui donne de bons résultats avec un alliage peut produire des résultats différents avec un autre ; il convient donc de préciser la nuance exacte du matériau dans le cahier des charges.
Enfin, des instructions de traitement trop vagues peuvent entraîner des résultats inégaux. Des termes tels que “ lisse ”, “ haute qualité ” ou “ résistant à la corrosion ” peuvent être interprétés différemment selon les fournisseurs. Dans la mesure du possible, précisez le type de traitement, la norme applicable, l’épaisseur du revêtement ou les exigences en matière de rugosité, les zones à masquer et les critères d’inspection.
Quelles informations devez-vous fournir lorsque vous demandez un devis pour un usinage CNC ?
Afin d'évaluer avec précision les exigences en matière de traitement de surface, veuillez joindre les informations suivantes à votre plan d'usinage CNC :
- Matériau : La référence exacte de l'alliage ou du polymère et la norme applicable au matériau.
- Traitement de surface : Procédure obligatoire ou alternatives acceptables, si elles sont connues.
- Exigences fonctionnelles : Résistance à la corrosion, résistance à l'usure, aspect, conductivité ou facilité de nettoyage.
- Exigences dimensionnelles : Tolérances et cotes critiques à respecter après la finition.
- Caractéristiques de la surface : Valeurs Ra ou Rz requises, épaisseur du revêtement, couleur ou texture.
- Obligations relatives au port du masque: Filetages, contacts électriques, surfaces d'étanchéité, logements de roulements ou autres zones qui ne doivent pas être traitées.
- Exigences en matière d'inspection : Normes applicables, méthodes d'essai, certificats ou rapports d'inspection.
- Quantité produite : Besoins en matière de prototypes, de lots en petites séries ou de production en série.
Si le traitement approprié n'a pas encore été déterminé, veuillez indiquer l'application prévue et l'environnement d'exploitation en joignant le plan. Ces informations permettent de déterminer plus précisément quels procédés sont compatibles avec la conception existante.
Usinage CNC et finition de surface chez Xtmade
Xtmade fabrique des composants usinés sur mesure par CNC à partir des plans, fichiers CAO, échantillons et spécifications fournis par le client. Les exigences en matière de traitement de surface peuvent être examinées parallèlement au choix des matériaux, aux tolérances dimensionnelles et à l'application prévue, afin de clarifier les exigences de fabrication avant le lancement de la production.
Envoyez-nous votre dessin ou votre fichier CAO en précisant la nuance du matériau, l'état de surface requis, les cotes critiques et la quantité prévue afin de demander un devis. Si l'état de surface n'a pas encore été défini, veuillez indiquer les conditions d'utilisation et les exigences fonctionnelles de la pièce afin que nous puissions évaluer les options adaptées à votre conception actuelle.

