
Taraudage ou fraisage de filets sur des corps de vannes en acier inoxydable ? Commencez par évaluer les capacités de la machine
Les trous filetés sont des éléments courants sur les corps de vannes en acier inoxydable, mais leur usinage de manière fiable ne se limite pas au simple choix du taraud ou de la fraise à fileter approprié. Le choix du procédé de filetage peut avoir une incidence directe sur la durée d'usinage, la durée de vie de l'outil, la précision dimensionnelle et le risque de mise au rebut d'une pièce qui, sans cela, serait finie.
Prenons l'exemple d'un corps de vanne en acier inoxydable comportant plusieurs trous borgnes M12. La plupart des opérations d'usinage sont déjà terminées, et il ne reste plus que quelques trous filetés à réaliser. Le taraudage classique permet de finir chaque trou en quelques secondes. Cependant, si un taraud se casse à l'intérieur d'un trou borgne, son retrait peut s'avérer difficile. Dans certains cas, les dommages peuvent s'étendre au-delà du trou fileté et compromettre l'intégrité de la pièce.
C'est pourquoi les décisions relatives au multithreading ne doivent pas reposer uniquement sur la durée du cycle.
Le taraudage est généralement efficace pour les filetages standardisés et la production en série, tandis que le fraisage de filetage offre une plus grande flexibilité dans l'ajustement de la taille du filetage et peut limiter les conséquences d'une rupture d'outil. Cependant, aucun de ces deux procédés n'est systématiquement meilleur que l'autre. Le choix approprié dépend du matériau, de la géométrie du filetage, de la profondeur du trou, des capacités de la machine, de l'outillage et des exigences de production.
Chez Xtmade, nous considérons le filetage comme faisant partie intégrante du processus global d'usinage CNC. Il est essentiel de comprendre comment la machine, l'outil de coupe et la pièce à usiner interagissent pour mettre au point une solution de fabrication fiable.
Pourquoi le filetage de l'acier inoxydable nécessite un choix minutieux des procédés
L'acier inoxydable peut s'avérer difficile à usiner en raison de sa conductivité thermique relativement faible, de sa tendance à l'écrouissage et du risque d'adhérence de la matière au niveau du tranchant. Ces caractéristiques prennent toute leur importance lors de l'usinage de filetages intérieurs, où la zone de coupe est restreinte et l'évacuation des copeaux limitée.
Lors du taraudage, l'outil met en action plusieurs arêtes de coupe simultanément. À mesure que le diamètre du filetage et la profondeur de pénétration augmentent, le couple de coupe peut s'élever considérablement. Si les conditions de coupe ne sont pas correctement maîtrisées, le taraud peut subir une charge excessive, une usure accélérée ou se rompre.
L'évacuation des copeaux constitue un autre problème majeur. Dans les trous borgnes, les copeaux disposent d'un espace limité pour s'échapper. S'ils s'accumulent autour des arêtes de coupe ou près du fond du trou, la résistance à la coupe peut augmenter et gêner le mouvement de l'outil.
L'usure des outils influe également sur la qualité du filetage. L'adhérence de la matière et la formation de dépôts peuvent modifier la géométrie de coupe effective, ce qui entraîne des dimensions de filetage irrégulières et un mauvais état de surface.
Pour ces raisons, le filetage de l'acier inoxydable nécessite une maîtrise coordonnée de la vitesse de coupe, de l'avance, de la lubrification, de la géométrie de l'outil et de l'évacuation des copeaux. Le choix entre le taraudage et le fraisage de filets ne constitue qu'une partie du processus.
Taraudage rigide ou fraisage de filetage : comment fonctionnent ces procédés ?
Bien que ces deux procédés permettent d'obtenir des filetages intérieurs, ils reposent sur des mouvements de machine et des capacités de commande différents.
Taraudage rigide : mouvement synchronisé de la broche et de l'axe Z
Le taraudage rigide est une opération de filetage largement utilisée sur les centres d'usinage à commande numérique. Lors de l'usinage, le taraud tourne tout en s'enfonçant axialement dans le trou pré-percé. L'avance sur l'axe Z doit rester synchronisée avec la rotation de la broche, en fonction du pas du filetage.
Par exemple, lors de l'usinage d'un filetage M12 × 1,75, l'axe Z doit avancer exactement de 1,75 mm à chaque tour complet de la broche. Une fois la profondeur programmée atteinte, la broche inverse son sens de rotation, et l'axe Z doit respecter le même pas pendant que le taraud se rétracte.
Cette synchronisation est essentielle. Si la rotation de la broche et le déplacement axial ne sont pas synchronisés, le taraud subit une contrainte axiale supplémentaire, ce qui peut accroître l'usure de l'outil et le risque de rupture.
Un dispositif de taraudage rigide adapté nécessite donc une synchronisation fiable de la broche et un couple suffisant sur toute la plage de vitesses de fonctionnement. Le porte-outil joue également un rôle important. Les porte-outils de taraudage synchrones dotés d’une compensation axiale limitée peuvent aider à absorber les légères erreurs de synchronisation, mais ils ne peuvent pas compenser un contrôle insuffisant de la machine.
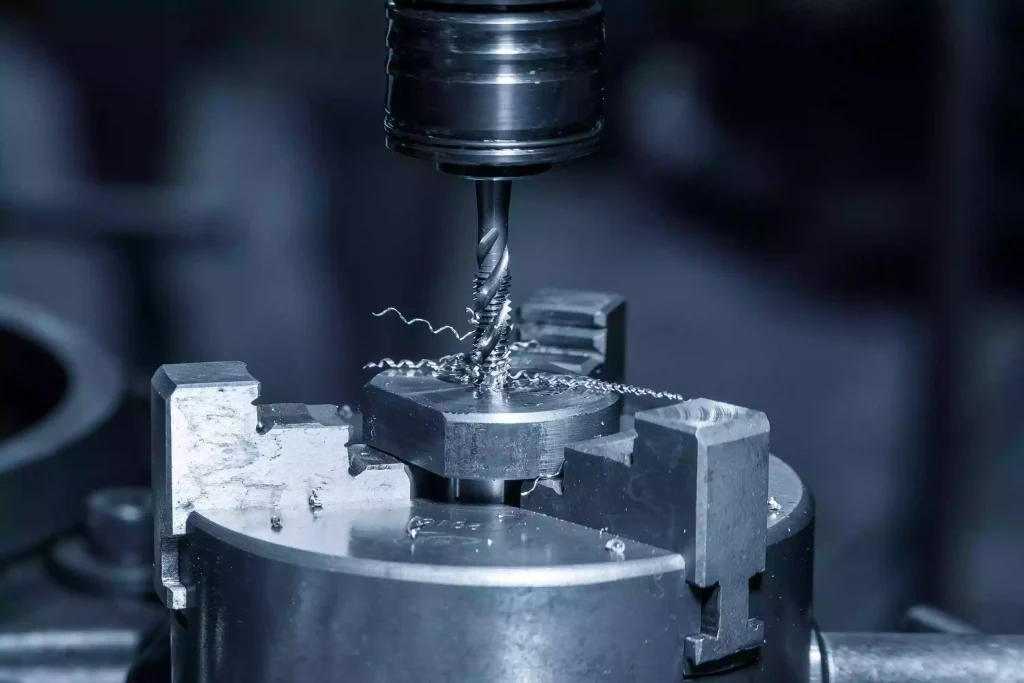
Fraisage de filets : déplacement coordonné des axes X, Y et Z
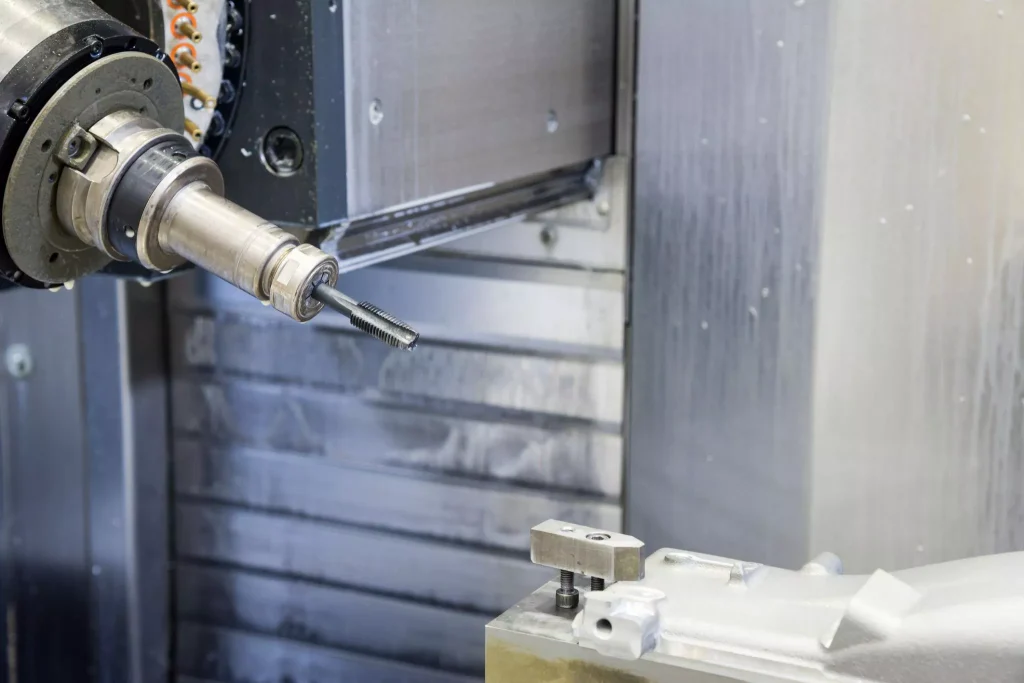
Le fraisage de filetage repose sur une approche différente. Au lieu de se déplacer directement le long de l'axe du trou comme un taraud, une fraise de plus petit diamètre tourne tandis que la machine guide son axe central le long d'une trajectoire hélicoïdale autour du trou.
Le diamètre de la fraise est inférieur au diamètre du filetage intérieur. Lorsque l'outil se déplace autour du trou, les axes X et Y génèrent le mouvement circulaire tandis que l'axe Z avance en fonction du pas du filetage.
Pour un pas de 1,75 mm, le centre de l'outil se déplace de 1,75 mm dans la direction Z à chaque tour complet autour du trou.
Contrairement au taraudage rigide, le fraisage de filetage repose sur une interpolation coordonnée sur trois axes. Le système de commande CNC doit prendre en charge l'interpolation hélicoïdale, et le logiciel de FAO ainsi que le post-processeur doivent générer la trajectoire d'outil correcte.
Un centre d'usinage vertical standard à trois axes peut réaliser un fraisage conventionnel de filetage intérieur lorsque l'axe du filetage est parallèle à la broche. L'usinage à cinq axes n'est pas indispensable pour cette opération.
La principale différence est donc simple : le taraudage rigide repose sur une synchronisation précise entre la broche et l'axe, tandis que le fraisage de filets repose sur un mouvement coordonné et précis des axes.
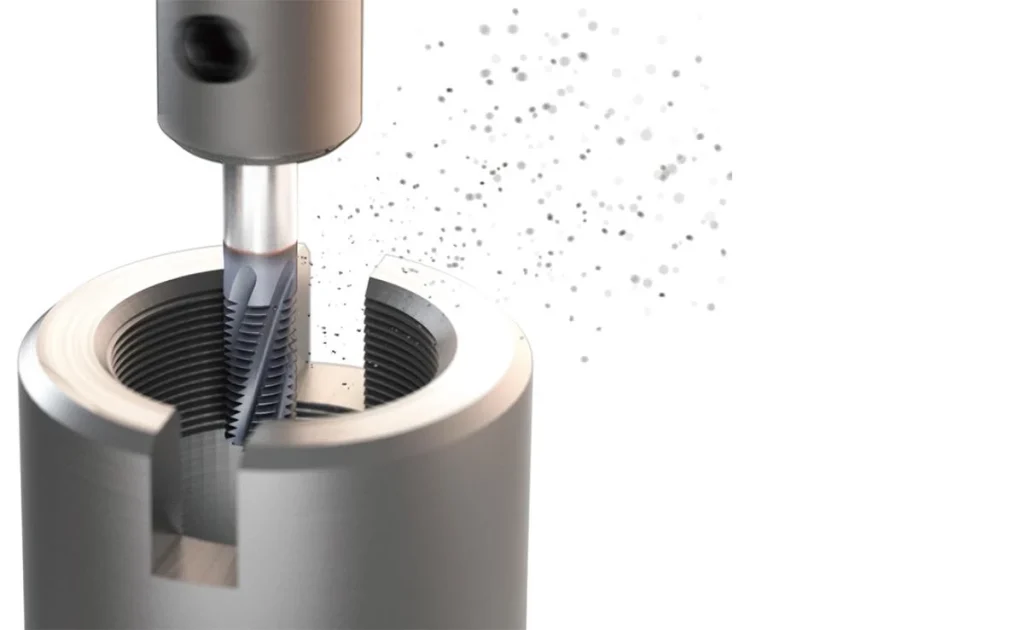
Caractéristiques des machines-outils qui influent sur les performances de filetage
La vitesse maximale de la broche et la puissance nominale d'une machine-outil ne suffisent pas à elles seules à donner une image complète de la machine. Les différentes opérations de filetage imposent des contraintes spécifiques à la broche, au système de commande et aux axes d'avance.
Le couple de la broche est plus important que la vitesse maximale
Lors du taraudage de filets de grande taille dans l'acier inoxydable, l'usinage s'effectue souvent à des vitesses de broche relativement faibles. Dans ces conditions, le couple disponible à la vitesse de taraudage réelle est plus important que le régime maximal indiqué dans les caractéristiques techniques de la machine.
Par exemple, un centre d'usinage dont la vitesse maximale de la broche est de 12 000 tr/min ne fournit pas nécessairement un couple suffisant aux basses vitesses requises pour le taraudage M12 dans l'acier inoxydable.
La courbe de couple réelle doit être vérifiée par rapport aux conditions de coupe prévues. Si la machine est équipée d'une broche à engrenages, la gamme d'engrenages sélectionnée doit également être prise en compte.
Lors de l'évaluation d'une machine pour une application de taraudage spécifique, nous vous recommandons de vérifier les points suivants :
- Le couple de la broche à la vitesse de taraudage prévue, plutôt que de se fier uniquement à la puissance nominale ou au régime maximal.
- Couple disponible dans la plage de rapports sélectionnée, le cas échéant.
- Synchronisation rigoureuse du taraudage et performances en matière d'inversion de la broche.
- La compatibilité du porte-outil et les conditions recommandées par le fabricant de l'outil de coupe.
Le moyen le plus fiable d'évaluer la capacité consiste à fournir au fabricant de la machine les informations suivantes : la nuance du matériau, les spécifications du filetage, la profondeur du filetage et l'outillage prévu. Cela permet d'évaluer les performances réelles de la broche en fonction de l'application.
Précision d'interpolation pour le fraisage fileté
Le fraisage hélicoïdal impose des exigences particulières en matière de performances de la machine. La fraise suivant une trajectoire hélicoïdale, les axes X, Y et Z doivent se déplacer simultanément tout en respectant la géométrie programmée.
La précision d'interpolation, la réponse du servomoteur et la stabilité du mouvement peuvent toutes influencer les dimensions finales du filetage. Cela revêt une importance particulière lors de l'usinage de filetages à pas fin ou de filetages soumis à des tolérances dimensionnelles strictes.
Une machine peut être capable d'exécuter un programme de fraisage de filetage sans déclencher d'alarme, mais cela ne signifie pas pour autant que le filetage obtenu sera conforme aux spécifications.
Des essais de coupe réels sont nécessaires pour évaluer la charge de l'outil, les vibrations, l'état de surface et la régularité dimensionnelle dans les conditions d'usinage.
Alimentation en liquide de refroidissement et évacuation des copeaux
L'alimentation en liquide de refroidissement est un autre aspect important à prendre en compte lors de l'usinage de filets profonds ou borgnes dans l'acier inoxydable.
Le refroidissement par le centre de la broche permet d'acheminer le liquide de refroidissement plus près de la zone de coupe lorsqu'il est utilisé avec un outillage compatible. En fonction de la géométrie de l'alésage et des conditions de coupe, cela peut améliorer le refroidissement et l'évacuation des copeaux.
Cependant, la pression du liquide de refroidissement ne suffit pas à elle seule à résoudre tous les problèmes liés à l'évacuation des copeaux. Il faut également tenir compte de la géométrie des goujures de l'outil, des paramètres de coupe, de la profondeur du trou et de la formation des copeaux.
Pour qu'un processus de filetage soit stable, tous ces facteurs doivent agir de concert.
Quand faut-il opter pour le taraudage ou le fraisage de filets ?
Le procédé le plus adapté dépend des exigences de la pièce plutôt que d'une préférence générale pour une méthode d'usinage particulière.
Quand le « tapping » est la meilleure option
Le taraudage est souvent la solution privilégiée pour les séries de production comportant de nombreux trous filetés identiques, à condition que la machine dispose d'une synchronisation, d'un couple de broche et d'une capacité d'évacuation des copeaux adéquats.
Son principal avantage réside dans la productivité. Un taraud permet de réaliser un filetage complet en une seule opération axiale, ce qui le rend particulièrement efficace pour les tailles de filetage standardisées et la production en série.
Le processus est également relativement simple à programmer, et les tarauds standard sont largement disponibles dans différents matériaux, revêtements et géométries.
Pour les composants en acier inoxydable, en revanche, le taraud doit être choisi en fonction de la nuance du matériau, de la géométrie du filetage, du type de trou et des exigences en matière d'évacuation des copeaux. Les trous borgnes nécessitent une attention particulière, car le taraud doit disposer d'un dégagement suffisant pour son chanfrein de coupe et l'évacuation des copeaux.
Si la profondeur totale de filetage requise est trop proche du fond du trou percé, le risque d'accumulation de copeaux et de rupture de l'outil augmente. La profondeur de perçage et la stratégie de taraudage doivent donc être évaluées conjointement.
Quand le fraisage de filets est plus judicieux
Le fraisage de filets s'avère intéressant lorsque la rupture d'un outil entraîne un risque financier élevé, lorsque les dimensions des filets doivent être ajustées ou lorsque la pièce présente des exigences d'usinage élevées.
Comme la fraise est plus petite que le trou, une fraise à fileter cassée est généralement plus facile à retirer qu'un taraud cassé coincé à l'intérieur d'un trou fileté. Cela peut s'avérer particulièrement utile pour les composants coûteux qui ont déjà subi plusieurs opérations d'usinage.
Le fraisage de filets offre également une grande souplesse en matière de diamètre de filetage. Dans les limites imposées par la conception de la fraise, il est possible d'obtenir différents diamètres de filetage en modifiant la trajectoire d'outil programmée, plutôt qu'en changeant de taraud à chaque fois.
Cependant, le fraisage fileté n'est pas nécessairement plus économique. Il peut nécessiter des cycles d'usinage plus longs, une programmation FAO plus complexe et une vérification supplémentaire des trajectoires d'outils.
Pour les grandes séries de pièces dotées de filetages standardisés, le taraudage peut néanmoins permettre de réduire le coût global de fabrication.
Comparaison des deux processus
| Évaluation | Taraudage rigide | Fraisage de filets |
| Mouvement de la machine | Synchronisation de la broche et de l'axe Z | Coordonnées des axes X, Y et Z |
| Durée typique d'un cycle | Généralement plus courts | Généralement plus longues |
| Configuration requise pour la machine | Capacité de taraudage sur pièces rigides | Interpolation hélicoïdale |
| Couple de la broche | Important, surtout pour les fils de discussion plus longs | Doit supporter la charge de coupe de la fraise |
| Réglage de la taille du filetage | Nécessite généralement un robinet différent | Peut être réglé via la trajectoire d'usinage |
| Usinage de trous borgnes | Nécessite une gestion minutieuse de l'espace libre entre les copeaux et le fond | Nécessite un espace libre pour l'outil et une évacuation des copeaux |
| Rupture d'outil | Les robinets cassés peuvent être difficiles à démonter | Les fraises cassées sont généralement plus faciles à retirer |
| Applications typiques | Filetage répétitif et standardisé | Pièces de grande valeur et applications nécessitant une flexibilité dimensionnelle |
Trous borgnes, filetages profonds et autres considérations relatives à l'usinage
Même avec une machine et un outil de coupe adaptés, la qualité du filetage peut être affectée par certains détails liés à la conception de la pièce et à la séquence d'usinage.
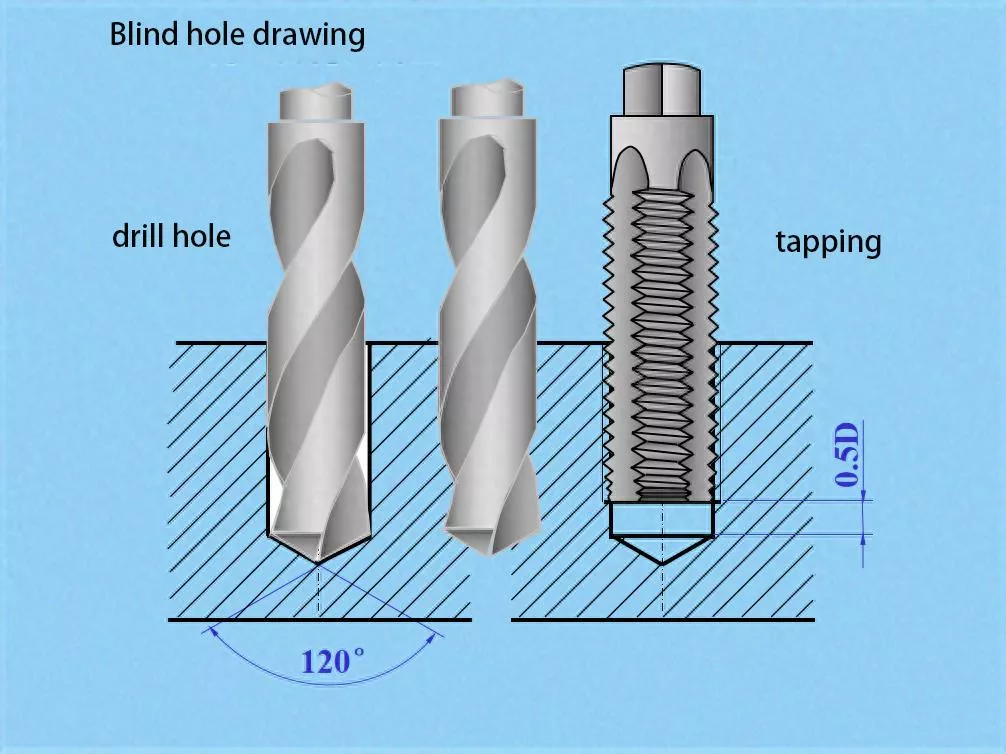
Prévoir un jeu suffisant au fond des trous borgnes
La profondeur totale du filetage indiquée ne correspond pas à la profondeur de perçage requise.
Lors du taraudage, un espace supplémentaire est nécessaire pour le chanfrein de coupe du taraud, l'évacuation des copeaux et le retrait de l'outil en toute sécurité. Si la profondeur disponible est insuffisante, le taraud peut rencontrer une résistance excessive avant d'atteindre la profondeur de filetage requise.
Le fraisage de filets impose différentes contraintes en matière d'espace libre, mais l'outil doit tout de même disposer d'un espace suffisant pour sa longueur de coupe, ainsi que pour ses mouvements hélicoïdaux d'entrée et de sortie.
Avant de programmer l'opération, il convient de vérifier les dimensions suivantes :
- Profondeur totale du filetage requise.
- Diamètre du foret et profondeur réelle de forage.
- Géométrie du fond de trou et jeu disponible.
- Longueur de coupe effective de l'outil sélectionné.
- Zone d'entrée et de sortie de la trajectoire d'outils programmée.
Ces considérations revêtent une importance particulière dans le cas des trous borgnes profonds, où la moindre erreur de programmation ou de cotes peut compromettre la fiabilité de l'usinage.
Comprendre la différence entre l'avance de l'outil et l'avance par rapport au centre de la fraise
Un détail souvent négligé lors du fraisage de filets est la différence entre la vitesse d'avance de l'arête de coupe et la vitesse d'avance programmée pour le centre de la fraise.
Lors du fraisage de filets intérieurs, le centre de la fraise suit une trajectoire circulaire plus petite que celle du bord de coupe le long du profil du filet. Par conséquent, ces deux trajectoires couvrent des distances différentes pour un même déplacement angulaire.
Les fabricants d'outils peuvent définir l'avance de coupe en fonction du profil de l'arête de coupe ou du filetage, tandis que les logiciels de FAO peuvent calculer l'avance programmée en fonction du centre de la fraise.
Ces valeurs ne sont pas toujours interchangeables.
Si l'avance de coupe recommandée est saisie directement comme avance au centre de l'outil sans la compensation appropriée, les conditions de coupe réelles peuvent s'écarter des valeurs prévues.
Avant de lancer le programme, vérifiez comment le système CAM calcule les vitesses d'avance et si le post-processeur applique la compensation appropriée.
Il faut prendre en compte à la fois le liquide de refroidissement et l'évacuation des copeaux
L'acier inoxydable peut produire des copeaux longs et collants, difficiles à retirer des zones de coupe exiguës.
Pour le taraudage, la géométrie de l'outil doit être choisie en fonction du type de trou : traversant ou borgne. Les tarauds à goujures hélicoïdales sont généralement privilégiés pour les trous borgnes, car ils favorisent l'évacuation des copeaux vers le haut, tandis que d'autres types de goujures peuvent s'avérer plus adaptés aux trous traversants, en fonction de la formation des copeaux et du matériau.
Le fraisage de filets nécessite également une évacuation efficace des copeaux. Si des copeaux restent coincés entre la fraise et la paroi du trou, ils risquent d'être réusés, ce qui augmente l'usure de l'outil et altère la surface du filet.
La stratégie d'usinage doit donc tenir compte de la géométrie de l'outil, de l'alimentation en liquide de refroidissement, des paramètres de coupe et de la conception de la trajectoire d'outil, plutôt que de se limiter aux seuls réglages de la vitesse de rotation de la broche.
Comment vérifier la qualité du filetage une fois terminé
Le fait d'avoir terminé l'opération de filetage ne signifie pas nécessairement que la pièce est conforme aux exigences du plan.
Pour les corps de vannes en acier inoxydable et les composants mécaniques de précision, il convient de prendre en compte les dimensions des filetages, leur forme, l'état de surface et l'ajustement fonctionnel.
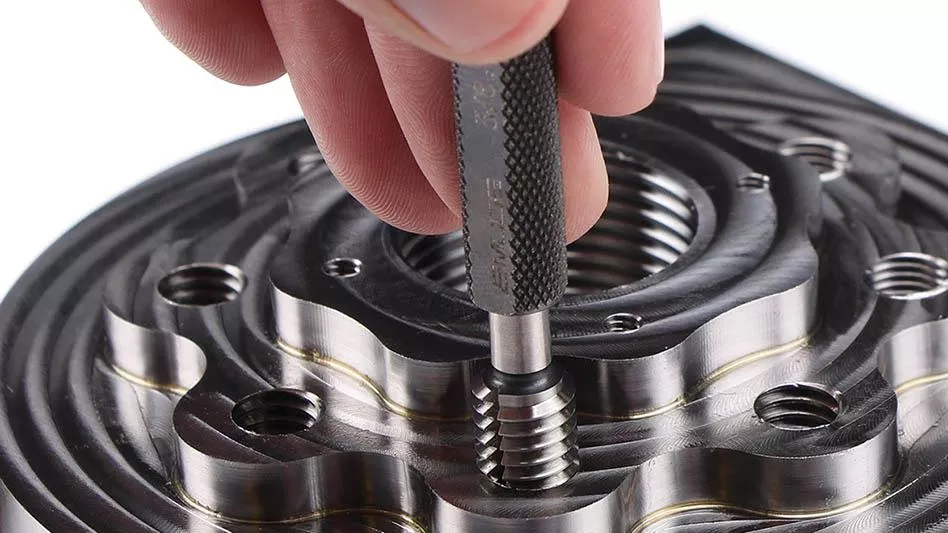
Contrôle à l'aide d'un calibre à vis sans fin
Les jauges de filetage « Go » et « No-Go » sont couramment utilisées pour vérifier la conformité des filetages internes.
Le calibre « Go » permet de vérifier si le filetage permet d'obtenir l'engagement fonctionnel requis, tandis que le calibre « No-Go » permet de vérifier si le filetage dépasse les limites dimensionnelles applicables.
Le contrôle doit être effectué conformément à la norme relative au filetage et aux critères de réception applicables. Le fait qu’un calibre puisse pénétrer dans le trou ne prouve pas, en soi, que toutes les caractéristiques du filetage sont conformes.
Diamètre et profil du pas de filetage
Pour les applications imposant des exigences plus strictes en matière de filetage, il peut également s'avérer nécessaire d'évaluer le diamètre primitif, le pas et le profil du filetage.
Les écarts dimensionnels peuvent entraîner une force de montage excessive, des ajustements trop lâches ou des raccords irréguliers, même lorsque le filetage semble correct à l'œil nu.
Profondeur de filetage, chanfreins et bavures
La profondeur effective du filetage doit être conforme aux spécifications du plan. Il convient également de vérifier le chanfrein d'entrée, les bavures et la position de départ du filetage.
En ce qui concerne les corps de vannes, il convient d'accorder une attention particulière à la relation entre les trous filetés, les passages internes et les alésages qui se croisent. La présence de bavures ou de dommages dus à l'usinage dans ces zones peut nuire à l'écoulement du fluide ou entraver l'assemblage ultérieur.
Assemblage fonctionnel et vérification de l'étanchéité
Pour les raccords filetés soumis à des exigences d'étanchéité, il peut s'avérer nécessaire de compléter le contrôle dimensionnel par des essais de montage ou de fuite.
Le fait qu'un filetage respecte les exigences dimensionnelles ne garantit pas automatiquement l'étanchéité de l'ensemble du raccord. Il faut également tenir compte de la conception du système d'étanchéité, des composants d'accouplement et des conditions d'utilisation.
Élaboration d'une stratégie de filetage en fonction de la conception de la pièce
Dans la fabrication CNC de précision, le filetage ne doit pas être considéré comme une opération isolée. Il doit être intégré dans la séquence globale d'usinage.
Le corps d'une vanne en acier inoxydable, par exemple, peut nécessiter plusieurs opérations, notamment la préparation du matériau, l'usinage des repères, le fraisage de profil, le perçage, l'usinage des passages internes, le filetage et le contrôle final.
Si les contraintes liées au filetage ne sont pas prises en compte lors de la planification du processus, des problèmes peuvent survenir par la suite, tels qu’une profondeur de perçage insuffisante, un accès limité à l’outil, une mauvaise évacuation des copeaux ou des conditions d’inspection difficiles.
Chez Xtmade, notre approche de la planification des processus part de la géométrie réelle de la pièce et des exigences techniques.
Tout d'abord, le plan est examiné afin d'identifier les caractéristiques du filetage, le pas, la classe de tolérance, la profondeur du trou, ainsi que la relation entre les éléments filetés et les autres surfaces usinées.
Ensuite, le matériau et les conditions d'usinage sont évalués afin de déterminer si le taraudage rigide ou le fraisage de filetage est le plus adapté. Les filetages de série peuvent privilégier le taraudage, tandis que les composants de grande valeur ou les applications présentant des risques accrus de rupture d'outil peuvent justifier le fraisage de filetage.
Le procédé sélectionné est ensuite adapté aux capacités des machines disponibles, aux outils de coupe, aux porte-outils, aux systèmes de refroidissement et aux exigences de programmation.
Enfin, des essais d'usinage et des contrôles sont effectués pour vérifier le processus. La stabilité de l'usinage, la formation des copeaux, l'usure de l'outil, la durée du cycle et les dimensions du filetage fini doivent toutes être évaluées avant que le processus ne soit validé pour la production en série.
La meilleure stratégie d'usinage n'est pas nécessairement la plus sophistiquée. C'est celle qui répond systématiquement aux exigences du plan tout en préservant un équilibre raisonnable entre productivité, qualité et coût de fabrication.
Xtmade : solutions d'usinage CNC pour composants filetés de précision
Les éléments filetés ne représentent peut-être qu'une petite partie d'un composant, mais ils peuvent avoir un impact significatif sur la précision de l'assemblage, la fiabilité de la connexion et les performances globales du produit.
Xtmade propose services d'usinage de précision CNC sur mesure pour les clients qui travaillent à partir de plans techniques existants, de fichiers CAO, d'échantillons et de cahiers des charges techniques.
Pour les corps de vannes en acier inoxydable et autres composants de précision comportant des éléments filetés, nous évaluons l'ensemble des exigences de fabrication plutôt que de choisir un procédé d'usinage en nous basant uniquement sur les spécifications des filetages.
Notre analyse de fabrication prend en compte la géométrie des pièces, les propriétés des matériaux, la séquence d'usinage, les capacités des machines, le choix de l'outillage et les exigences en matière de contrôle. En fonction de l'application, le taraudage, le fraisage de filets et d'autres méthodes d'usinage adaptées peuvent être évalués dans le cadre du plan de processus global.
Le contrôle qualité est également intégré au processus de production, les méthodes d'inspection étant choisies en fonction des exigences des plans et des caractéristiques critiques des pièces.
Si vous développez des corps de vannes en acier inoxydable, des connecteurs mécaniques de précision ou d'autres composants usinés par CNC présentant des filetages complexes, envoyez-nous vos plans techniques en précisant la nuance du matériau, les spécifications des filetages, la profondeur de filetage requise et la quantité prévue pour la commande.
Notre équipe peut examiner les exigences de fabrication, évaluer la faisabilité des procédés et vous proposer une solution d'usinage et de contrôle qualité adaptée à la conception réelle de votre pièce.

