
Finition des parois latérales sur cinq axes de pièces structurelles aérospatiales : défis liés au contrôle des axes d'outils et méthodes d'optimisation dans la programmation NX
Les pièces structurelles aérospatiales se caractérisent généralement par des contours spatiaux complexes, des cavités profondes, des parois minces et des parois latérales à angles multiples. À mesure que la conception des pièces devient plus complexe, l'usinage traditionnel à trois axes se heurte à des limites croissantes en termes d'accessibilité des outils, de nombre de réglages et d'efficacité d'usinage. L'usinage simultané à cinq axes s'adapte aux exigences d'usinage dans différentes directions grâce à des mouvements multiaxiaux coordonnés entre l'outil et la pièce, ce qui lui confère des avantages évidents pour l'usinage de parois latérales, de cavités et de surfaces spatiales complexes sur les pièces structurelles aérospatiales.
Cependant, le choix d’une opération à cinq axes ne garantit pas automatiquement une trajectoire d’outil idéale. Cela est particulièrement vrai pour la finition des parois latérales, où l’outil doit ajuster en permanence son orientation pour suivre la géométrie de la paroi. Si l'orientation de l'axe de l'outil est mal contrôlée, des problèmes peuvent survenir, tels que des directions d'approche et de retrait anormales, des inversions rapides de l'axe de l'outil et un usinage discontinu dans certaines zones, ce qui finit par nuire à la qualité de surface et à la stabilité de l'usinage.
S'appuyant sur une étude de cas portant sur l'usinage de pièces structurelles aérospatiales sur une machine-outil allemande GROB à cinq axes, cet article se concentre sur l'opération de fraisage de contours dans NX (UG) et analyse deux défis typiques liés à la programmation de la finition des parois latérales en cinq axes. Il présente ensuite des solutions qui ajustent le vecteur d'engagement et utilisent une géométrie auxiliaire pour contrôler les transitions entre les axes de l'outil.
Machine à cinq axes GROB : la base matérielle pour l'usinage de pièces structurelles complexes destinées à l'aérospatiale
Avant d'analyser la programmation CAM, il est utile de comprendre la structure de la machine-outil utilisée dans ce cas précis.
Cette application utilise une machine à cinq axes allemande de marque GROB. Par rapport aux machines à cinq axes classiques, la structure de déplacement de sa table de travail et la disposition de sa broche présentent des caractéristiques de conception distinctives qui offrent un espace de mouvement plus important pour l'usinage sous plusieurs angles de pièces de grande taille et complexes.
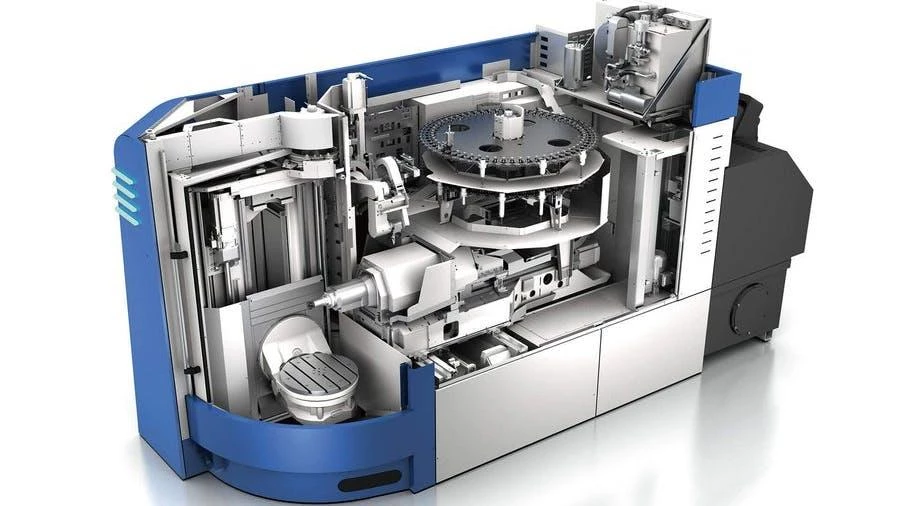
Le grand angle d'inclinaison de l'axe A améliore les capacités d'usinage pour les orientations complexes
La table de travail de l'axe A de cette machine peut s'incliner jusqu'à 230°, ce qui permet de s'adapter à une grande variété d'orientations des pièces.
Les pièces structurelles du secteur aérospatial présentent souvent des surfaces d'usinage orientées dans plusieurs directions, et certaines parois latérales ne peuvent être usinées que si l'outil s'approche selon un angle particulier. Une large plage d'inclinaison offre davantage de possibilités pour le positionnement des différentes surfaces d'usinage et pour l'accès de l'outil.
De plus, la machine prend en charge l'usinage inversé (à l'envers). Lors de la coupe, les copeaux peuvent s'écouler plus facilement hors de la zone d'usinage sous l'effet de la gravité, ce qui réduit l'effet de l'accumulation de copeaux sur l'outil et la surface de la pièce, et améliore l'évacuation des copeaux dans les poches profondes et les zones à géométrie complexe.
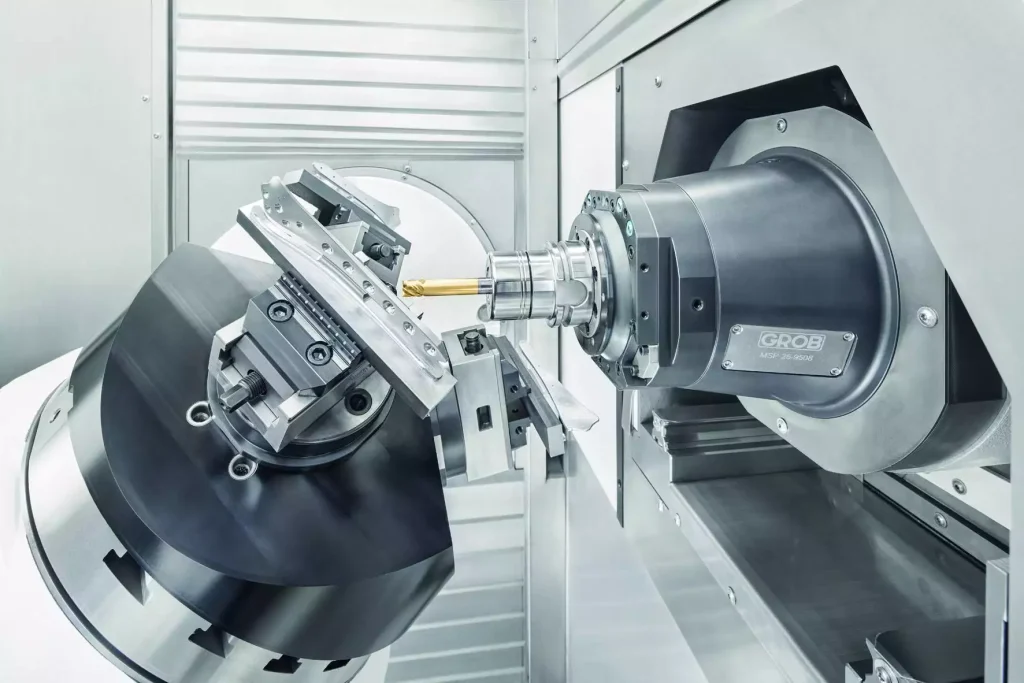
La conception de la broche de type tunnel résout le problème d'espace pour les pièces de grande taille et les outils longs
Une autre caractéristique notable est la structure de broche de type tunnel utilisée sur les machines GROB.
Lors de l'usinage de grandes pièces structurelles destinées à l'aérospatiale, la pièce à usiner est souvent volumineuse et certaines zones sont profondes, ce qui nécessite l'utilisation d'outils longs. Si l'espace de déplacement interne de la machine est insuffisant, l'usinage peut s'avérer impossible en raison d'une interférence entre la broche, l'outil et la pièce à usiner, même si l'outil lui-même est capable d'atteindre la position souhaitée.
La conception de la broche de type « tunnel » permet à celle-ci de se rétracter vers l'arrière de la machine, offrant ainsi un espace de mouvement supplémentaire pour les combinaisons de pièces de grande taille et d'outils longs. Dans les limites de la course et de l'amplitude de mouvement disponibles, cela permet une planification plus souple des orientations d'usinage et réduit les contraintes d'espace dans certaines positions d'usinage complexes.
Il convient de noter que la structure de la machine ne constitue que la base de ses capacités de mouvement. La possibilité effective d’usiner une pièce dépend également de la course de l’axe rotatif, de la longueur de l’outil, des dimensions du porte-outil, du serrage de la pièce à usiner et des limites de collision de la machine.
En matière d'usinage à cinq axes, la structure de la machine détermine la limite supérieure de l'espace de mouvement disponible, tandis que la programmation FAO définit comment exploiter de manière rationnelle cette capacité de mouvement.
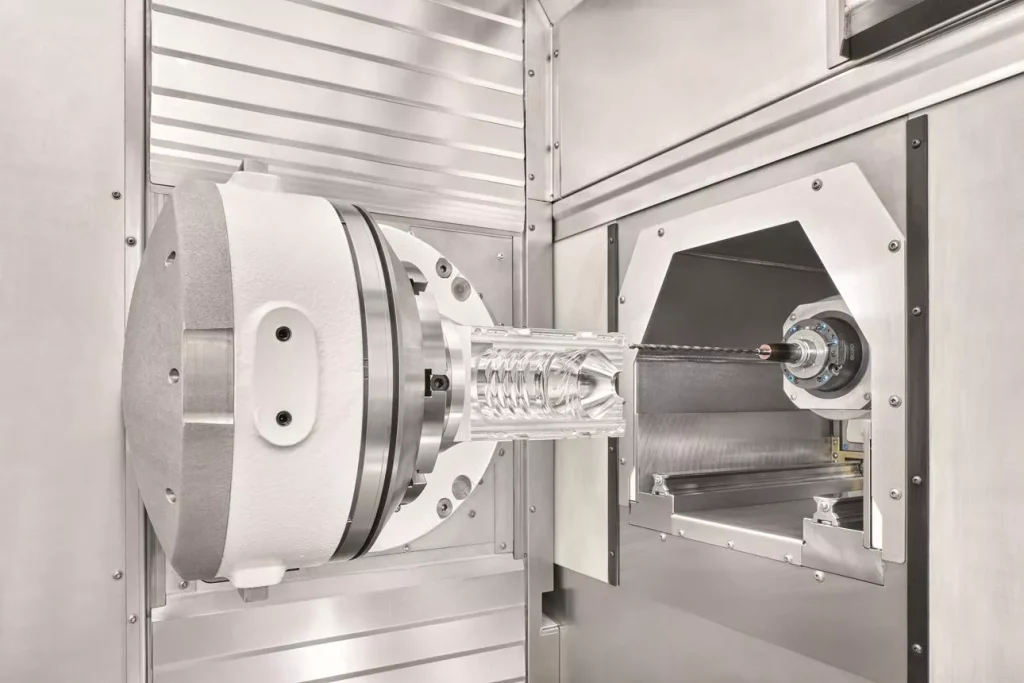
Finition des flancs sur machine NX à cinq axes : pourquoi choisir Contour Profile ?
Dans la programmation NX, l'opération « Contour Profile » peut être utilisée pour la finition des parois latérales en cinq axes.
La principale caractéristique de cette opération réside dans le fait qu’elle usine la paroi avec le flanc de l’outil plutôt que de s’appuyer uniquement sur la face frontale de celui-ci. Pour les flancs présentant des surfaces réglées, cette approche exploite pleinement le flanc de l'outil, ce qui permet d'usiner une grande partie du flanc en un seul passage continu. Elle est particulièrement adaptée à la semi-finition et à la finition des flancs.
Cependant, même s’il s’agit dans tous les cas d’opérations d’usinage des flancs, des géométries différentes peuvent imposer des exigences totalement différentes en matière de contrôle de l’axe de l’outil.
Par exemple, lors de l'usinage d'une paroi latérale classique en forme de S, la courbure de la paroi varie, mais l'axe de l'outil reste généralement relativement stable lorsque celui-ci se déplace le long de la trajectoire, et cette variation est facile à contrôler.
Les parois latérales à géométrie complexe, c'est une autre histoire.
La position et l'angle de la paroi latérale variant en permanence dans l'espace, l'outil doit non seulement se déplacer le long du contour d'usinage, mais aussi adapter son orientation en fonction de la géométrie de la paroi. Dans certaines zones, la broche peut même devoir effectuer une rotation d'un angle important.
Si la trajectoire d'usinage est générée avec les paramètres par défaut, les directions d'approche et de retrait de l'outil peuvent s'avérer inappropriées, ou l'axe de l'outil peut changer brusquement de direction dans certaines zones locales.
Par conséquent, la clé de la finition des parois latérales sur cinq axes ne réside pas seulement dans la génération d'une trajectoire d'usinage complète, mais aussi dans le fait de s'assurer que l'outil conserve une orientation spatiale raisonnable tout au long du processus d'usinage.
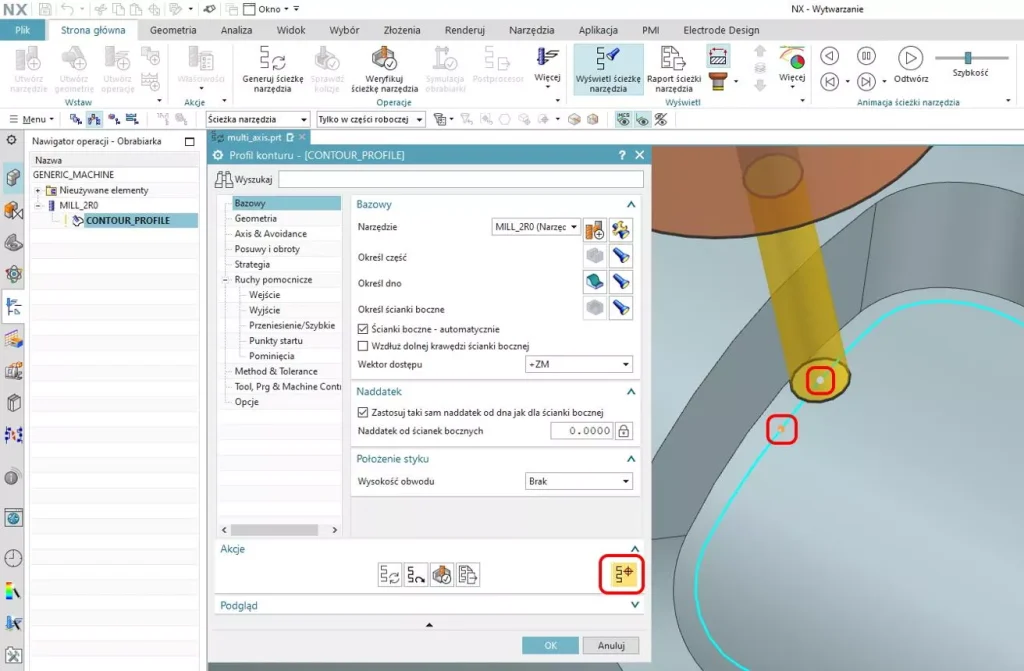
Problème n° 1 : Approche et instructions de rétraction incorrectes — Comment définir correctement le vecteur d'engagement
Après avoir créé une opération « Contour Profile » dans NX, si vous vous contentez de sélectionner le fond et les parois latérales à usiner, puis de générer le parcours d'outil, vous constaterez peut-être que les directions d'entrée et de sortie de l'outil sont inappropriées à certains endroits.
Cela est particulièrement vrai lorsque la paroi latérale subit d'importants changements d'angle spatial. La trajectoire d'outil générée peut couvrir la zone d'usinage cible, mais l'orientation de l'outil lors de l'approche et du retrait peut ne pas correspondre à celle prévue.
Cause du problème
Une différence importante entre l'usinage à cinq axes et celui à trois axes réside dans le fait que l'orientation de l'outil n'est pas toujours fixe.
Pendant l'usinage, l'axe de l'outil doit être ajusté en fonction de la position spatiale de la surface de la pièce. Lorsque la géométrie de la paroi latérale présente un changement d'angle brusque, la broche et les axes rotatifs doivent modifier leur orientation en conséquence.
Si la stratégie d'approche et de retrait ne tient pas pleinement compte de ce changement, l'outil risque de s'approcher de la pièce dans une direction inappropriée ou d'effectuer des ajustements d'orientation inutiles lors du retrait.
Ces problèmes augmentent non seulement le risque de collision entre l'outil et la pièce, mais peuvent également rendre les mouvements d'approche et de retrait moins fluides, ce qui nuit à la stabilité de l'usinage.
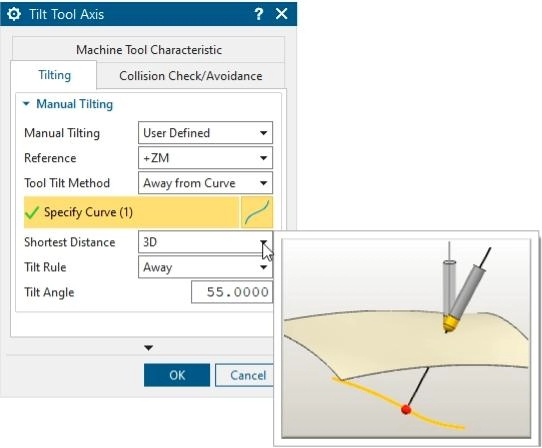
Paramètre clé : vecteur d'engagement (vecteur d'approche)
Pour résoudre ce problème, concentrez-vous sur le paramètre « vecteur d'engagement » de l'opération « Profil de contour ».
Le vecteur d'engagement définit la position de l'outil par rapport à la paroi usinée et fournit la référence directionnelle utilisée par l'outil lorsqu'il s'approche de la zone d'usinage.
Dans l'usinage classique des parois latérales, une direction fixe peut suffire à générer des trajectoires d'approche et de retrait acceptables. Cependant, lorsque l'angle géométrique de la paroi latérale varie considérablement, en particulier lorsqu'il s'agit d'un virage spatial de plus de 180°, une direction fixe peut ne pas permettre d'adapter la rotation effective de la broche requise.
Réglage des paramètres : passage d'une direction fixe à une direction opposée à la ligne
Pour la géométrie considérée ici, le vecteur d'engagement peut être modifié pour passer de “ Direction fixe ” à “ À l'opposé de la ligne ”.”
La principale différence entre ces deux réglages réside dans la manière dont est définie la référence de direction de l'outil.
“La fonction ” Direction fixe » détermine l'orientation de l'outil en fonction d'une direction fixe spécifiée. Lorsque la paroi latérale effectue un virage serré dans l'espace, il se peut que les directions d'entrée et de sortie ne soient pas optimales.
“La fonction ” Away From Line » détermine la direction de positionnement de l'outil en fonction d'une relation géométrique de référence correspondante. Dans ce cas précis, cette approche permet de mieux s'adapter aux importantes variations angulaires de la paroi latérale et rend les directions d'approche et de retrait de l'outil plus logiques.
Après avoir modifié le paramètre, recalculez le parcours d'outil et veillez à vérifier les points suivants :
- Vérifier si l'outil s'approche de la zone d'usinage selon une trajectoire raisonnable.
- Vérifier s'il y a une rotation inutile de la broche lors du retrait de l'outil.
- Vérifier si l'outil, le porte-outil et la pièce entrent en collision les uns avec les autres lors de l'approche et du retrait.
- Le mouvement de l'axe rotatif reste-t-il dans la plage autorisée de la machine ?
L'ajustement du vecteur d'engagement permet tout d'abord de résoudre le problème d'orientation lors de l'approche et du retrait dans l'usinage complexe des parois latérales, jetant ainsi les bases de l'optimisation ultérieure de la continuité de l'axe de l'outil.
Il convient de noter que la règle “ Away From Line ” ne s’applique pas systématiquement à toutes les parois latérales dont l’angle dépasse 180°. Le choix final doit toujours être fondé sur la géométrie spécifique et les résultats de la simulation de la trajectoire d’outils.
Note terminologique : L'interface en anglais de NX peut désigner ces options sous des noms légèrement différents selon la version (par exemple, “ Fixed Direction ” et “ Away from Line ” sous la rubrique Axe de l'outil / Conduire (paramètres). Veuillez vérifier que le libellé correspond bien à celui du menu de votre version de NX avant la publication.
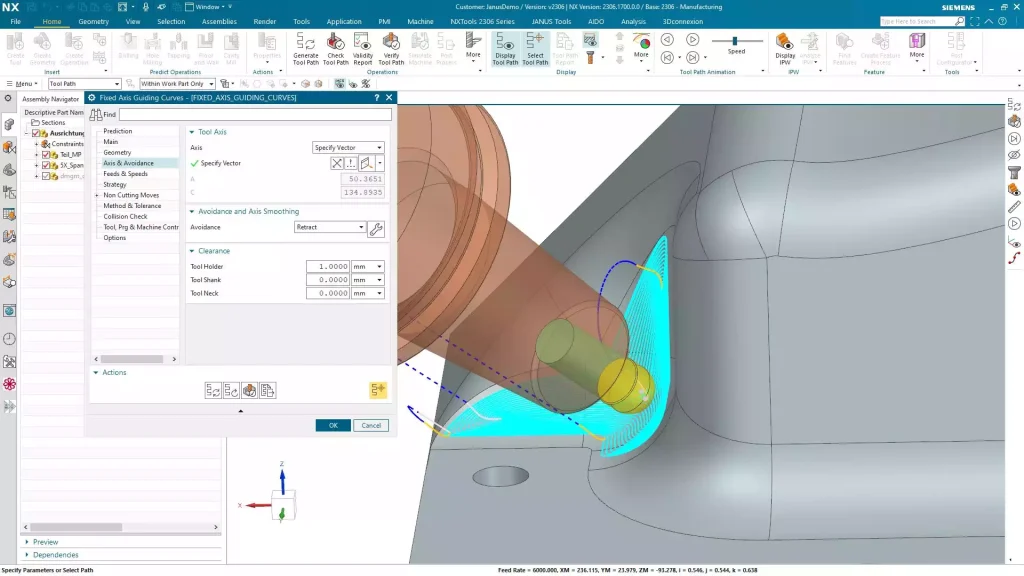
Problème n° 2 : Inversion rapide de l'axe de l'outil — Comment améliorer les transitions d'usinage
Une fois le problème d'approche et de sens de rétraction résolu, vous pourriez être confronté à une autre situation, plus complexe : l'axe de l'outil change brusquement de sens dans une zone d'usinage localisée.
Dans le parcours d'outil généré, on constate qu'à certains endroits, la direction de l'axe de l'outil change brusquement et de manière abrupte lorsque l'outil se déplace le long de la paroi latérale, sans transition progressive entre les deux zones d'usinage adjacentes.
Ce phénomène est assez courant sur les parois latérales présentant une géométrie complexe.
Pourquoi le contrôle automatique des axes de l'outil entraîne-t-il des problèmes d'inversion ?
L'opération « Contour Profile » offre un mode de contrôle automatique de l'axe de l'outil.
Dans ce mode, NX calcule la direction de l'axe de l'outil à partir de la normale à la courbe de tracé située au bas de la paroi latérale. Pour les parois présentant une géométrie relativement régulière, ce calcul donne généralement des résultats d'usinage acceptables.
Cependant, le calcul automatique ne garantit pas que la direction de l'axe de l'outil soit optimale dans toutes les conditions géométriques complexes.
Lorsque l'angle spatial, la courbure ou les relations géométriques locales de la paroi latérale varient considérablement, la direction de l'axe d'outil calculée automatiquement peut changer assez rapidement.
Cela est particulièrement vrai à la jonction entre deux zones d'usinage. En l'absence de référence claire pour la transition de l'axe d'outil, un inversement rapide de l'axe d'outil peut se produire.
Si l'axe de l'outil change trop rapidement, cela augmente la charge de déplacement sur les axes rotatifs de la machine et peut entraîner un changement soudain de l'orientation de coupe. Dans le cadre d'une finition très exigeante de pièces structurelles destinées à l'aérospatiale, ces changements d'orientation discontinus peuvent également affecter la qualité locale de la surface.
Par conséquent, dans le cas de parois latérales à géométrie complexe, on ne peut pas se fier entièrement au calcul automatique de l'axe de l'outil.
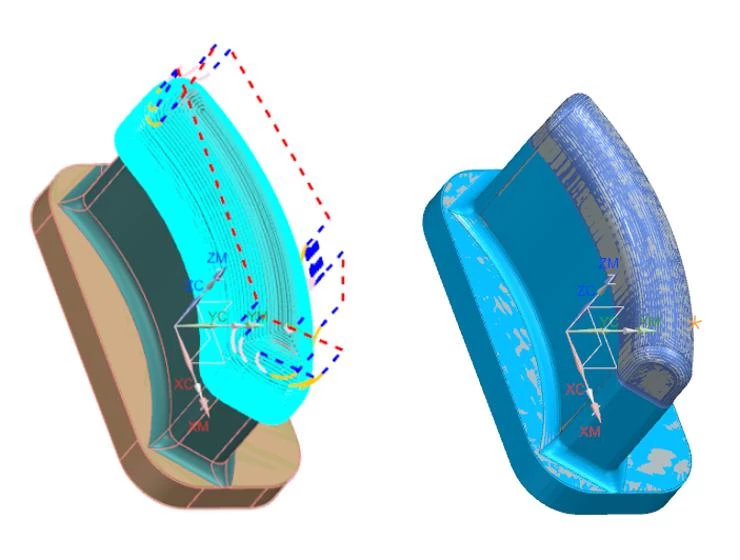
Approche d'optimisation : établir une référence de transition d'axe d'outil à l'aide d'une géométrie auxiliaire
Si vous vous contentez de modifier à plusieurs reprises les paramètres classiques de l'opération « Profil de contour », il est difficile de modifier en profondeur les relations géométriques sur lesquelles repose le calcul automatique de l'axe d'outil.
Une solution plus directe consiste à revenir à l'environnement de modélisation NX et à créer une géométrie auxiliaire qui définit une direction de référence claire pour le changement d'axe de l'outil.
Plus précisément, une ligne auxiliaire et la commande “ Divide Face ” sont utilisées pour diviser la paroi latérale, initialement continue et complexe, en zones d'usinage aux limites clairement définies. Ensuite, grâce à la fonction « Align to Edge » de la stratégie d'axe d'outil, l'outil est amené à contrôler son orientation en fonction des limites spécifiées.
Cette méthode ne vise pas à modifier la géométrie finale de la pièce, mais à fournir des conditions de référence plus précises pour le calcul des axes par l'outil de FAO.
Procédure spécifique
Étape 1 : Tracer une ligne auxiliaire
Commencez par revenir dans l'environnement de modélisation NX et créez une ligne en fonction de la transition requise entre les deux directions des axes d'outil.
Cette ligne n'est pas un repère ordinaire ; il s'agit d'une référence géométrique importante qui permettra ultérieurement de contrôler l'orientation de l'axe de l'outil.
Lors de sa création, déterminez l'orientation de la ligne en fonction de la position spatiale réelle de la paroi latérale, de manière à ce qu'elle reflète le sens de transition prévu de l'axe de l'outil.
Le fait que l'orientation de la ligne auxiliaire soit appropriée a une incidence directe sur le contrôle ultérieur de l'axe de l'outil ; elle ne doit donc pas être définie de manière arbitraire.
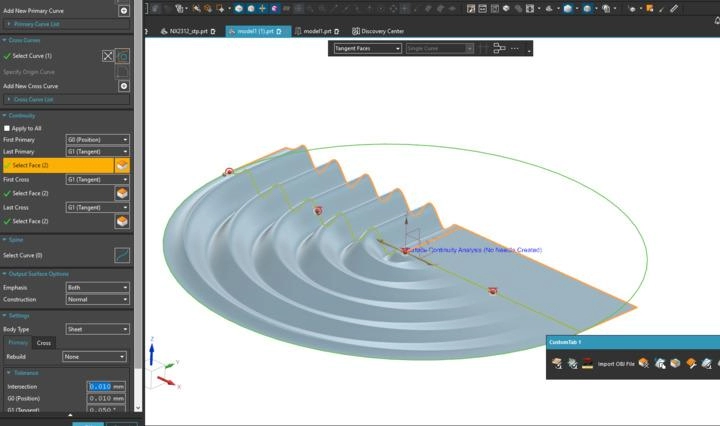
Étape 2 : Utilisez la commande « Diviser la face » pour diviser la surface
Après avoir créé la ligne auxiliaire, utilisez la commande « Diviser la face » pour traiter la paroi latérale d'origine et diviser la surface cible en zones d'usinage correspondantes.
Cette division a pour but de définir des limites géométriques claires afin que le système de contrôle de l'axe de l'outil puisse ensuite reconnaître et utiliser l'arête droite spécifiée.
Notez que la fonction « Diviser la face » sert principalement d'aide à la programmation et de référence géométrique, et ne doit pas modifier le contour final requis pour la pièce. Dans la pratique, vérifiez si les contours des surfaces divisées sont continus et si la division affecte la sélection des zones d'usinage d'origine.
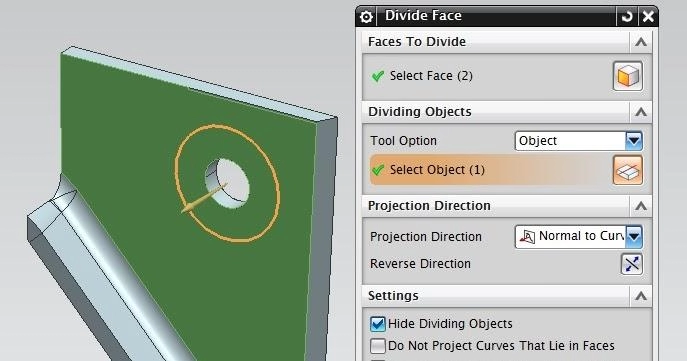
Étape 3 : Modifier la stratégie d'axe de l'outil pour « Aligner sur l'arête »
Une fois la géométrie auxiliaire préparée, relancez l'opération “ Profil de contour ” et, dans les options de contrôle de l'axe d'outil, remplacez le mode automatique d'origine de l'axe d'outil par « Aligner sur l'arête ».”
Cette option utilise les arêtes droites situées entre le haut et le bas du mur comme référence d'alignement pour l'outil, afin que celui-ci puisse déterminer son orientation à partir de la limite spécifiée.
Pour les surfaces présentant des arêtes droites clairement définies, cette approche permet de contrôler plus directement l'orientation de l'axe de l'outil et de réduire les variations indésirables que le calcul automatique peut entraîner dans des conditions géométriques complexes.
Dans ce cas, en transformant la ligne auxiliaire en une référence de délimitation utilisable par la stratégie d'axe d'outil, il est possible de guider l'axe d'outil afin qu'il effectue la transition entre les deux zones d'usinage dans la direction souhaitée.
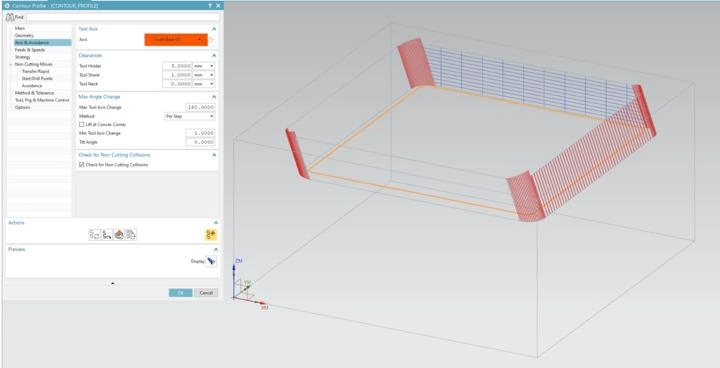
Étape 4 : Régénérer le parcours d'outil et vérifier les résultats
Après avoir ajusté la stratégie d'axe d'outil, régénérez le parcours d'outil « Contour Profile ».
Concentrez-vous sur les positions où des inversions rapides se produisaient auparavant, et vérifiez si l'axe de l'outil change désormais dans la direction souhaitée et si la transition entre les deux zones est plus fluide.
Parallèlement, utilisez la simulation de la machine pour vérifier les relations spatiales entre l'outil, le porte-outil, la broche et la pièce, et assurez-vous que le mouvement de l'axe rotatif ne dépasse pas les limites de la machine.
Ce n'est que lorsque la trajectoire d'outil, la variation de l'axe de l'outil et les déplacements de la machine répondent tous aux exigences que la trajectoire d'outil optimisée peut être utilisée pour l'usinage proprement dit.
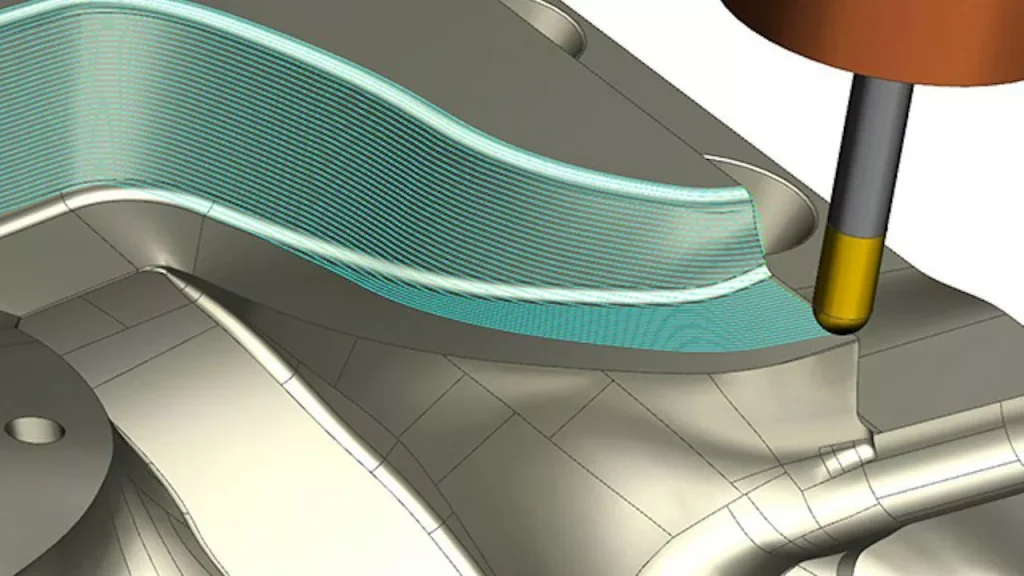
Le principe fondamental de l'usinage des flancs sur cinq axes : laisser l'axe de l'outil suivre la géométrie, plutôt que d'être contraint par celle-ci
Ce cas montre que la difficulté de la finition des parois latérales en cinq axes ne réside pas uniquement dans la trajectoire d'outil elle-même, mais dans la manière de maintenir une orientation de l'outil raisonnablement adaptée à une géométrie spatiale complexe.
Le fraisage de profil de contour permet d'usiner les parois latérales à l'aide du flanc de l'outil, ce qui réduit le nombre de passes successives et garantit une grande efficacité d'usinage lorsque les conditions géométriques sont favorables. Cependant, lorsque la paroi latérale passe d'une forme conventionnelle à une surface spatiale complexe, les directions d'approche et de retrait, ainsi que la continuité de l'axe de l'outil, deviennent des facteurs importants qui influent sur les résultats d'usinage.
Dans cette affaire, deux approches différentes ont été adoptées :
Commencez par ajuster le vecteur d'engagement. Afin de remédier aux directions d'approche et de retrait anormales sur les flancs présentant de grands angles spatiaux, le vecteur d'engagement a été modifié, passant de “ Direction fixe ” à “ Loin de la ligne ”, ce qui a permis d'améliorer l'orientation de l'outil lors de son entrée et de sa sortie de la zone d'usinage.
Deuxièmement, utilisez une géométrie auxiliaire pour contrôler les transitions entre les axes de l'outil. Pour remédier à l'inversion rapide de l'axe d'outil automatique sur des surfaces complexes, une ligne auxiliaire a été créée, la surface a été divisée et la stratégie “ Aligner sur l'arête ” a été utilisée afin de fournir une référence géométrique claire pour les changements d'axe d'outil.
Ces deux méthodes traitent respectivement des directions d'approche et de retrait, ainsi que des transitions de l'axe de l'outil pendant l'usinage. Elles illustrent également un principe de programmation important dans l'usinage complexe à cinq axes : ne pas se fier entièrement au calcul automatique du logiciel, mais établir activement des conditions de contrôle raisonnables de l'axe de l'outil en fonction des caractéristiques géométriques de la pièce.
L'avantage de l'usinage simultané sur cinq axes réside non seulement dans le fait qu'il permet à l'outil d'aborder la pièce sous plusieurs angles, mais surtout dans le recours à une planification rigoureuse des trajectoires d'outils et à un contrôle précis des axes de l'outil, ce qui permet d'usiner des parois latérales complexes de manière plus continue et plus stable.
Vous recherchez un partenaire de fabrication pour des pièces complexes usinées par CNC ?
La fabrication de composants complexes ne se limite pas à l'utilisation d'équipements d'usinage de pointe. Elle nécessite également un examen minutieux des plans, une analyse DFM concrète, des stratégies d'usinage adaptées et un contrôle qualité fiable tout au long de la production.
Chez Xtmade, nous proposons des solutions sur mesure Services d'usinage de précision CNC à 5 axes pour les composants complexes en métal et en plastique. De l'usinage multiaxial aux caractéristiques structurelles complexes, en passant par les pièces à tolérances serrées, nos équipes d'ingénierie et de fabrication s'appuient sur vos plans, fichiers CAO et spécifications techniques existants pour élaborer des solutions de fabrication adaptées.
Que vous ayez besoin de composants structurels pour l'aérospatiale, de boîtiers de précision, de pièces mécaniques ou d'ensembles usinés sur mesure, nous pouvons vous accompagner tout au long de votre projet, de l'évaluation de la fabrication jusqu'au contrôle final et à la livraison.
Vous avez une pièce à fabriquer ? Envoyez-nous vos plans ou vos fichiers CAO pour que nous puissions évaluer la fabrication et vous établir un devis.

