
En quoi la ductilité des matériaux influe-t-elle sur l'usinage CNC ?
Lorsqu'un outil de coupe à commande numérique enlève de la matière d'une pièce, celle-ci ne se détache pas simplement dès que l'outil entre en contact avec elle ; elle subit d'abord une déformation. Selon le matériau, cette déformation peut donner lieu à des copeaux continus, discontinus ou à de fins fragments. Certains matériaux s'étirent et se courbent autour du tranchant avant de se séparer, ce qui rend la formation des copeaux plus difficile à contrôler. La ductilité est une propriété essentielle du matériau qui explique ces différences.
La ductilité désigne la capacité d'un matériau à subir une déformation plastique avant de se rompre. Les matériaux très ductiles peuvent supporter une déformation permanente importante avant de se rompre, tandis que les matériaux à faible ductilité se rompent généralement après une déformation plastique minime dans des conditions de charge similaires.
En usinage CNC, cette différence influe sur la manière dont la matière se détache de la pièce, sur la formation des copeaux, sur l'apparition de bavures et sur la qualité de la surface usinée. Les matériaux très ductiles peuvent produire des copeaux longs et continus ou se déformer autour de l'arête de coupe avant de se détacher. Selon le matériau et les conditions de coupe, ils peuvent également entraîner la formation d'un dépôt sur l'arête de l'outil (BUE) ou laisser des bavures le long des bords de la zone usinée.
Une ductilité élevée ne signifie pas nécessairement qu’un matériau est difficile à usiner. Des matériaux tels que l’aluminium, le cuivre, le laiton, l’acier inoxydable et les plastiques techniques présentent chacun des combinaisons uniques de ductilité, de résistance, de dureté et d’autres propriétés ; leurs performances réelles d’usinage ne dépendent pas uniquement de la ductilité. Comprendre comment la ductilité influe sur l'usinage CNC aide les ingénieurs et les équipes de production à choisir les outils adaptés, à contrôler la formation des copeaux, à minimiser les bavures et à obtenir une qualité de surface homogène.
Qu'est-ce que la ductilité d'un matériau ?
La ductilité désigne la capacité d'un matériau à subir une déformation permanente avant de se rompre. Imaginez que vous étiriez deux échantillons métalliques différents : l'un s'allonge considérablement avant de se rompre, tandis que l'autre se rompt après un allongement permanent minime. Dans des conditions d'essai identiques, le premier matériau présente une ductilité supérieure.
Les ingénieurs évaluent généralement la ductilité à l’aide d’essais de traction. L’un des paramètres clés est l“” allongement à la rupture », qui indique dans quelle mesure un échantillon s’allonge avant de se rompre ; il est généralement exprimé en pourcentage de la longueur de référence initiale. Par exemple, un matériau présentant un allongement à la rupture de type 30% subit un allongement bien plus important lors d’un essai de traction qu’un matériau de type 5%. Ces valeurs caractérisent le comportement du matériau dans des conditions d’essai spécifiques ; elles ne signifient pas pour autant qu’une pièce usinée par CNC s’allongera dans la même mesure pendant le processus d’usinage.
Cette distinction est cruciale, car les conditions de contrainte lors d'un essai de traction diffèrent considérablement de celles rencontrées lors de l'usinage. Lors de l'usinage, le matériau subit une déformation localisée intense, des vitesses de déformation élevées, des frottements et, généralement, des températures élevées. Si les résultats des essais de traction permettent de caractériser les propriétés des matériaux, ils ne suffisent pas à eux seuls à prédire la forme des copeaux ou la taille des bavures. La ductilité diffère également de la résistance et de la dureté. Force décrit la résistance d'un matériau à la déformation ou à la rupture provoquée par une charge appliquée, tandis que dureté décrit la résistance à la déformation localisée ; la ductilité, en revanche, décrit l'ampleur de la déformation plastique qu'un matériau peut supporter avant de se rompre.
Par conséquent, un matériau peut présenter à la fois une résistance élevée et une bonne ductilité. Cette combinaison de propriétés est particulièrement précieuse dans l'usinage CNC, car le matériau peut résister à la déformation tout en subissant un écoulement plastique important avant la rupture.
Comment la ductilité influe sur la formation des copeaux
La formation des copeaux est l'un des moyens les plus intuitifs de comprendre l'impact de la ductilité sur l'usinage CNC.
Lorsque le tranchant entre en contact avec la pièce à usiner, le matériau situé devant lui subit une compression et un cisaillement. Une fois séparé de la pièce, le matériau est évacué le long de la surface de l'outil sous forme de copeau. Dans le cas des matériaux ductiles, le métal subit une déformation plastique importante avant la séparation. Dans des conditions de coupe appropriées, cela se traduit généralement par un copeau continu s'écoulant le long de la face de coupe de l'outil.
Les copeaux continus ne constituent pas nécessairement un problème. Dans de nombreuses opérations d’usinage, ils indiquent que le matériau subit un cisaillement continu plutôt qu’une fracture en fragments irréguliers. Le véritable défi réside dans le contrôle de la longueur, de la forme et de la trajectoire des copeaux. Prenons l'exemple du perçage d'un métal ductile : au lieu de se briser en petits morceaux, le matériau peut former de longs copeaux enroulés qui restent attachés les uns aux autres ou s'enroulent autour du foret. Si ces copeaux ne parviennent pas à s'évacuer correctement du trou, ils peuvent gêner la coupe suivante, rayer la surface usinée ou augmenter le risque d'endommagement de l'outil.
Le problème ne réside pas simplement dans la ductilité du matériau ; c'est plutôt l'interaction entre les caractéristiques de déformation du matériau, la géométrie de l'outil et l'espace disponible pour l'évacuation des copeaux qui donne lieu à des formes de copeaux difficiles à maîtriser. Les matériaux présentant une ductilité moindre peuvent produire des copeaux plus courts ou plus fragmentés dans certaines conditions. Cependant, une faible ductilité ne garantit pas un contrôle aisé des copeaux, pas plus que tous les matériaux ductiles ne produisent inévitablement des copeaux longs et continus. Des facteurs tels que la vitesse de coupe, la vitesse d’avance, la géométrie de l’outil et la microstructure du matériau influencent tous la formation des copeaux. L’objectif final n’est pas d’éliminer la ductilité du matériau, mais d’établir des conditions de coupe — adaptées au matériau et au processus spécifiques — qui produisent des copeaux faciles à gérer.
Pourquoi les matériaux ductiles peuvent générer davantage de bavures
La formation de bavures est une autre conséquence importante de la déformation plastique. Une bavure est définie comme l'excès de matière qui subsiste sur le bord d'une pièce après usinage. Les bavures se forment généralement lorsque la matière située près d'un bord se plie ou s'étire au lieu de se détacher proprement.
Prenons l'exemple du fraisage d'une rainure dans une tôle : à mesure que l'outil de coupe s'approche du bord de la rainure, le matériau restant s'amincit et perd son soutien structurel. Si le matériau subit une déformation plastique plutôt qu'une rupture nette, une petite protubérance métallique peut subsister au niveau du bord ; cette protubérance est la bavure.
Les matériaux ductiles sont particulièrement sensibles à ce phénomène, car ils ont tendance à se plier et à s'étirer avant de se rompre. Au lieu de se rompre net au niveau du bord prévu, le matériau peut être repoussé vers l'extérieur ou se replier sur lui-même.
Les bavures peuvent entraîner toute une série de problèmes pratiques. Elles peuvent gêner l'assemblage, compromettre l'ajustement entre les pièces à assembler, modifier les dimensions des arêtes ou nécessiter des opérations d'ébavurage supplémentaires. Pour les pièces comportant de petits trous, des fentes étroites ou des géométries complexes, même des bavures mineures peuvent avoir de graves conséquences.
La ductilité n'est pas le seul facteur influençant la formation de bavures. L'orientation de l'arête de coupe par rapport à la surface de la pièce, le tranchant de l'outil, la vitesse d'avance, la résistance du matériau et les conditions d'appui sous l'arête de coupe ont tous une incidence sur le résultat final.
Les ingénieurs doivent prendre en compte la maîtrise des bavures dès la phase de planification du processus, plutôt que de la considérer comme un problème à résoudre une fois l'usinage terminé. Pour les pièces de précision, les plans techniques doivent indiquer clairement quelles arêtes doivent être ébavurées, si les arêtes vives doivent être conservées et si des chanfreins ou des rayons d'arête spécifiques sont autorisés. Ces spécifications permettent de déterminer les stratégies d'usinage et de finition adaptées à la pièce.
Comment la ductilité influe sur l'état de surface
La surface usinée se forme au fur et à mesure que l'arête de coupe se déplace sur la pièce. Idéalement, l'outil enlève de la matière de manière contrôlée, laissant une surface qui répond aux exigences spécifiées en matière de rugosité et de dimensions. Avec des matériaux très ductiles, le processus se complique si le matériau s'écoule ou s'étale (adhère) pendant la coupe au lieu de se séparer proprement. En fonction des propriétés du matériau et des conditions de coupe, l'arête de coupe peut repousser la matière sur le côté, laisser des résidus de matière collés ou provoquer des irrégularités de surface dues à une formation instable des copeaux.
Par exemple, un métal tendre et ductile peut sembler facile à usiner car l'outil rencontre peu de résistance lors de la pénétration ; cependant, si le tranchant n'est pas suffisamment affûté ou si le matériau commence à adhérer à l'outil, la qualité de surface obtenue peut tout de même s'avérer insatisfaisante. Cela met en évidence une distinction essentielle : un matériau facile à pénétrer ne garantit pas nécessairement un excellent état de surface dans toutes les conditions de coupe.
La rugosité de surface est également influencée par la vitesse d'avance, la géométrie de l'outil, l'usure de l'outil, les vibrations de la machine, la microstructure du matériau et les stratégies de finition. Si la ductilité contribue à expliquer certains défauts de surface, elle ne doit pas être considérée comme la seule cause d'une mauvaise qualité de surface. Lorsque des matériaux ductiles s'étalent ou laissent un excès de matière autour des contours de la pièce, il est souvent plus efficace d'ajuster les conditions d'usinage ou les stratégies de coupe que de simplement réduire les paramètres d'usinage. La mesure corrective appropriée dépend du type spécifique de défaut ; par exemple, l’analyse et la résolution des problèmes de surface causés par un dépôt sur l’arête de coupe (BUE) diffèrent de celles causées par les vibrations ou la déviation de l’outil.
Qu'est-ce qu'un « bord renforcé » et pourquoi est-ce important ?
Une accumulation de matière sur l'arête de coupe (BUE) est un phénomène par lequel la matière de la pièce à usiner adhère et s'accumule sur l'arête de coupe ou la surface adjacente de l'outil pendant le processus d'usinage. La formation de BUE se produit lorsque des facteurs tels que la pression, le frottement, la température et l'interaction entre le matériau et l'outil font que le matériau adhère à l'outil au lieu d'être évacué sous forme de copeaux.
Les matériaux ductiles sont susceptibles de former des BUE dans certaines conditions d'usinage, car ils ont tendance à se déformer et à adhérer à l'interface outil-pièce. L'aluminium et certains autres alliages non ferreux en sont des exemples courants, bien que cette tendance varie en fonction de la nuance du matériau, de l'état de l'outil, du revêtement et des paramètres d'usinage.
À mesure que la BUE augmente, elle modifie temporairement la géométrie effective de l'outil de coupe. Par la suite, la matière adhérente peut se détacher et affecter la surface nouvellement usinée. Cela peut entraîner un état de surface irrégulier, une altération des caractéristiques de coupe et des écarts dimensionnels.
Il est important de noter que la formation de BUE n'est pas uniquement due à la ductilité du matériau ; des facteurs tels que la vitesse de coupe, le matériau de l'outil, l'angle de coupe, la lubrification et l'état de l'arête de coupe jouent également un rôle. L'utilisation d'une géométrie d'outil appropriée, le maintien d'une arête de coupe bien affûtée et le réglage de paramètres de coupe adaptés peuvent contribuer à réduire le risque de formation de BUE. Les solutions spécifiques dépendent du matériau de la pièce et du type d'opération d'usinage.
Une ductilité plus élevée rend-elle toujours l'usinage CNC plus difficile ?
Pas nécessairement. Si la ductilité pose certes des difficultés spécifiques en matière d'usinage, elle peut également présenter des avantages dans certaines applications.
Les matériaux hautement ductiles résistent à la fissuration lors de la déformation, une propriété précieuse pour les composants soumis à des chocs, à la flexion ou à des opérations de formage pendant leur utilisation. Lors de l'usinage, cette capacité à se déformer facilite la formation de copeaux continus, même si elle peut également compliquer le bris des copeaux et entraîner l'apparition de bavures tenaces.
Les matériaux présentant une ductilité moindre sont plus sujets à la rupture et peuvent produire des copeaux plus courts. Cependant, cette fragilité peut entraîner d’autres difficultés — telles que l’ébréchage des arêtes de coupe, des dommages superficiels ou une sensibilité aux contraintes localisées — en fonction des propriétés spécifiques du matériau et des opérations d’usinage concernées.
Il n'existe aucune règle absolue selon laquelle une ductilité élevée serait synonyme d'une mauvaise usinabilité, ni selon laquelle une faible ductilité serait synonyme d'une bonne usinabilité.
Les ingénieurs doivent tenir compte du comportement d'un matériau lors de processus d'usinage spécifiques. Par exemple, l'évacuation des copeaux peut être la principale préoccupation lors des opérations de perçage ; la déformation et la formation de bavures peuvent nécessiter une attention particulière lors du fraisage de structures à parois minces ; et l'étalement du matériau (adhérence) ou la formation d'un dépôt de copeaux (BUE) peuvent constituer des facteurs critiques lors de la finition de surface de précision. La ductilité ne devient un défi d’usinage que lorsque ses effets entrent en conflit avec le processus d’usinage ou les exigences techniques de la pièce finie.
Comment la ductilité influe sur les différentes opérations d'usinage CNC
L'influence de la ductilité varie en fonction de la manière dont l'outil de coupe vient en contact avec la pièce à usiner.
Fraisage CNC
Au cours du processus de fraisage, l'arête de coupe pénètre et ressort à plusieurs reprises du matériau. À chaque fois qu'une dent entre en contact avec la pièce à usiner, elle subit une déformation et enlève une partie du matériau. Avec des matériaux ductiles, les copeaux ainsi formés peuvent être longs ou continus, selon la géométrie de l'outil et les conditions de coupe. La déformation plastique peut entraîner la formation de bavures au niveau des bords des rainures, des cavités et des contours extérieurs.
L'orientation de la trajectoire d'outil est déterminante, car elle définit la manière dont l'arête de coupe vient en contact avec le matériau ainsi que le niveau de soutien apporté à la pointe de l'arête de coupe. Pour les éléments nécessitant une qualité d'arête élevée, il convient de tenir compte de l'emplacement potentiel des bavures lors de la planification de la séquence d'usinage.
Tournage CNC
Lors du tournage, l'outil de coupe enlève en continu de la matière d'une pièce en rotation. Les matériaux ductiles peuvent produire des copeaux longs et recourbés qui gênent la zone de coupe s'ils ne sont pas maîtrisés.
La forme des copeaux est importante, car les copeaux longs peuvent s'enrouler autour de la pièce à usiner, de l'outil ou des équipements situés à proximité. Ils peuvent également endommager la surface s'ils frottent contre la pièce après s'être formés.
Une géométrie d'outil favorisant l'éjection des copeaux et des conditions de coupe adaptées peuvent contribuer à produire des copeaux plus faciles à évacuer. Cependant, un brise-copeaux qui fonctionne bien avec un matériau ou une plage d'avance donnée peut ne pas offrir les mêmes performances avec un autre.
Perçage CNC
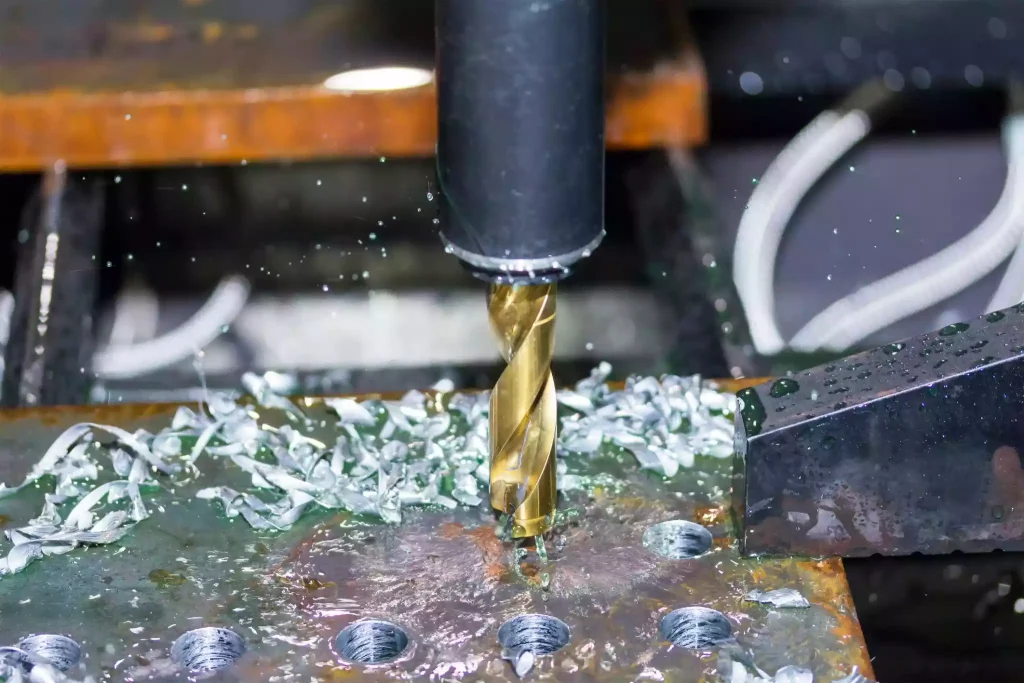
Le perçage crée un environnement particulièrement difficile pour l'évacuation des copeaux, car l'usinage s'effectue à l'intérieur d'un trou.
Dans les matériaux ductiles, de longs copeaux peuvent rester à l'intérieur du trou ou s'emmêler autour du foret. Si les copeaux ne peuvent pas s'échapper, ils peuvent entraver la poursuite de l'usinage, augmenter le frottement, endommager la surface du trou ou contribuer à la défaillance de l'outil.
Plus le trou est profond par rapport à son diamètre, plus l'évacuation des copeaux peut s'avérer importante. La géométrie du foret, la conception des rainures, l'alimentation en liquide de refroidissement et le cycle de perçage influent tous sur l'efficacité avec laquelle les copeaux sont évacués du trou.
C'est pourquoi un matériau ductile, relativement facile à usiner, peut néanmoins nécessiter une mise au point minutieuse du procédé lorsqu'il s'agit de percer un trou profond et étroit.
En quoi le choix des outils facilite-t-il la gestion de la ductilité ?
Le choix de l'outil doit tenir compte des caractéristiques de déformation et de séparation du matériau pendant le processus d'usinage. Une arête de coupe bien affûtée facilite un cisaillement plus net et minimise les déformations inutiles du matériau. La géométrie de l'outil influe également sur l'évacuation des copeaux et sur la facilité avec laquelle ceux-ci se séparent de la pièce.
Pour les matériaux ductiles ayant tendance à produire des copeaux longs et continus, l'utilisation d'un dispositif de brise-copeaux permet de fragmenter les copeaux en segments plus courts. Les choix de conception spécifiques dépendent du matériau, de l'opération d'usinage, de la plage d'avance et de la profondeur de coupe.
Les revêtements des outils et les matériaux des substrats ont également une incidence sur le frottement et l'adhérence des matériaux. Étant donné que le résultat dépend du matériau de la pièce à usiner et des conditions de coupe, il ne faut pas choisir aveuglément un revêtement spécifique simplement parce que le matériau est ductile.
L'objectif est de gérer l'interaction entre l'outil et la pièce à usiner, plutôt que de se contenter de rechercher un outil plus résistant ou plus coûteux. Par exemple, si l'usinage d'alliages d'aluminium entraîne une mauvaise qualité de surface due à l'adhérence de matière sur l'arête de coupe, il est souvent plus efficace de choisir un outil adapté et bien affûté et de réévaluer les conditions de coupe que d'attribuer simplement le problème à l'usure normale de l'outil. Si le principal défi du perçage profond réside dans la formation de copeaux longs, l’évacuation des copeaux et la géométrie du foret doivent alors primer sur l’état de surface. Les ajustements apportés à la stratégie d’usinage doivent être guidés par les problèmes spécifiques observés au cours du processus.
Comment réduire les bavures et maîtriser les copeaux lors de l'usinage de matériaux ductiles
La première étape pour mettre en place un processus d'usinage fiable consiste à identifier clairement les problèmes spécifiques liés à la ductilité du matériau.
Si le problème concerne des copeaux longs, filiformes ou emmêlés, l’équipe d’usinage devra peut-être réévaluer la géométrie de brise-copeaux de l’outil de coupe, les paramètres d’avance et l’espace d’évacuation des copeaux. Pour l’usinage de trous profonds, les méthodes d’alimentation en liquide de refroidissement et les stratégies de cycle de perçage sont également essentielles. Si les bavures constituent le principal problème, il convient de se concentrer sur le soutien de l’arête de coupe, le tranchant de l’outil, le sens de coupe, la séquence d’usinage et l’état spécifié de l’arête de coupe. Si certaines bavures peuvent être minimisées grâce à des ajustements du processus, d’autres peuvent néanmoins nécessiter une opération d’ébavurage dédiée. Si des traces de matière ou une adhérence de matière apparaissent sur la surface usinée, il convient de se pencher sur la formation de dépôts sur l’arête de coupe (BUE), l’état de l’arête de coupe, la géométrie de l’outil, la lubrification et l’adéquation des paramètres de coupe.
Il ne faut pas confondre ces problèmes. Bien que les copeaux longs, les bavures et les traces de graisse en surface soient tous liés à la ductilité du matériau, leurs causes profondes diffèrent et peuvent nécessiter des solutions distinctes. Il est tout aussi important de clarifier le résultat d’usinage attendu. L’approche d’usinage pour les pièces autorisant un léger ébréchage des arêtes peut différer de celle requise pour les pièces nécessitant un contrôle précis du profil de l’arête de coupe ou des trous d’assemblage exempts de bavures. Les exigences spécifiques des plans et les normes d’inspection dictent les mesures correctives appropriées.
Pourquoi la géométrie des pièces est-elle importante lors de l'usinage de matériaux ductiles ?
La ductilité décrit les caractéristiques de déformation d'un matériau, tandis que la géométrie de la pièce détermine les endroits où cette déformation pourrait poser des difficultés de fabrication.
L'usinage des surfaces externes facilement accessibles est relativement simple, même lorsque le matériau produit des copeaux continus pendant la coupe ; en revanche, les fentes étroites ou les alésages profonds posent des défis importants en raison de l'espace limité disponible pour l'évacuation des copeaux.
De même, si les bavures présentes sur les bords extérieurs non fonctionnels peuvent avoir peu d'impact sur les performances des composants, celles situées à l'intérieur des alésages de précision peuvent empêcher les pièces d'emboîtement de s'ajuster correctement.
Les structures à parois minces soulèvent d'autres considérations. En raison de leur rigidité limitée, elles sont plus sensibles aux forces de coupe et à la déformation de la pièce. Bien que la ductilité influence la manière dont le matériau se déforme au niveau de l'arête de coupe, elle ne détermine pas à elle seule si une paroi mince va fléchir ou se tordre.
Lors de l'évaluation des composants destinés à la fabrication CNC sur mesure, il convient de prendre en compte non seulement les spécifications des matériaux, mais aussi la géométrie des éléments, les exigences relatives aux arêtes, l'épaisseur des parois, l'accessibilité des outils et les normes d'inspection. Cela permet à l'équipe de fabrication d'anticiper et d'identifier les difficultés potentielles liées au contrôle des copeaux et à l'ébavurage avant le début de la production.
Conclusion
La ductilité d'un matériau a une incidence sur l'usinage CNC, car elle détermine l'ampleur de la déformation plastique qu'un matériau peut subir avant de se rompre. Au cours du processus d'usinage, cette propriété influe sur la formation et l'évacuation des copeaux, la formation de bavures et la qualité de la surface usinée.
Xtmade fabrique des pièces sur mesure, adaptées aux spécifications de ses clients, notamment en termes de plans, d'exigences matérielles et de besoins d'usinage. Au cours de la phase de planification de l'usinage, nous évaluons les problèmes potentiels — tels que le contrôle des copeaux, la gestion des bavures et la qualité de surface — en tenant compte des propriétés spécifiques des matériaux, de la géométrie des pièces et des opérations d'usinage, puis nous élaborons des stratégies d'usinage adaptées en conséquence. Notre objectif n’est pas d’éviter les matériaux hautement ductiles, mais de comprendre pleinement leur comportement à la déformation, afin de garantir un processus d’usinage stable, des arêtes de haute qualité, ainsi qu’une précision dimensionnelle et une qualité constantes.

