
L'influence de la dureté des matériaux sur les opérations d'usinage CNC
La dureté du matériau influe sur pratiquement tous les aspects du processus d’usinage CNC. Elle détermine la force de coupe nécessaire, le taux d’usure des arêtes de coupe, l’accumulation de chaleur, les vitesses de coupe et les avances appropriées, ainsi que la précision dimensionnelle et la qualité de surface de la pièce finie. En règle générale, plus le matériau est dur, plus les exigences en matière d'outils de coupe, de machines-outils et de procédés d'usinage sont élevées.
Cependant, la dureté d’un matériau dans l’usinage CNC n’est qu’un facteur parmi d’autres à prendre en compte ; elle ne reflète pas à elle seule l’usinabilité globale d’un matériau. Deux matériaux présentant des niveaux de dureté similaires peuvent se comporter de manière très différente lors de l’usinage ; même au sein d’un même alliage, des variations dans le traitement thermique peuvent entraîner des différences significatives dans les caractéristiques d’usinage. Cet article examine l'influence de la dureté sur le processus d'usinage, analyse les cas où la règle générale selon laquelle “ les matériaux plus durs sont plus difficiles à usiner ” ne s'applique pas, et explique comment prendre en compte la dureté dans le choix des matériaux.
Ce que mesure réellement la dureté?
Qu'est-ce que la dureté d'un matériau en usinage CNC ? La dureté décrit la résistance d'un matériau à la déformation localisée et est généralement mesurée en enfonçant un pénétrateur dans la surface du matériau. Les échelles de dureté courantes comprennent celles de Rockwell (HRC, HRB), de Brinell (HB) et de Vickers (HV). Dans les applications pratiques, les valeurs de dureté en usinage CNC fournissent une indication rapide et reproductible de la résistance d'un matériau à l'indentation ou à la coupe.
La dureté est un facteur déterminant dans l'usinage. L'usinage est un processus contrôlé consistant à enlever de la matière d'une pièce ; si un matériau présente une résistance élevée à la déformation, la charge exercée sur l'outil de coupe augmente.
La dureté se distingue de plusieurs autres propriétés des matériaux avec lesquelles elle est souvent confondue :
- Force : Désigne la contrainte qu'un matériau peut supporter avant de subir une déformation permanente ou une rupture. La résistance augmente souvent parallèlement à la dureté, mais il s'agit de deux grandeurs distinctes.
- Résistance : Désigne la capacité d'un matériau à absorber de l'énergie sans se rompre.
- Ductilité : Désigne la capacité d'un matériau à s'étirer ou à se déformer avant de céder.
- Usinabilité : Une description complète et pratique du degré de difficulté ou de facilité de l'usinage d'un matériau, tenant compte de facteurs tels que la durée de vie de l'outil, l'état de surface, le contrôle des copeaux et la puissance requise.
Ces concepts nous permettent de mieux comprendre les propriétés des matériaux. Les distinguer permet d'expliquer pourquoi le fait de se fier uniquement aux valeurs de dureté peut parfois conduire à des prévisions erronées.
Échelles de dureté courantes : Rockwell, Brinell et Vickers
Lorsqu’un plan ou un certificat de matériau mentionne la dureté, cette valeur n’a de sens que si elle est accompagnée de l’échelle selon laquelle elle a été mesurée. Les différentes échelles utilisent des pénétrateurs et des charges différents ; ainsi, une valeur telle que “ 30 ” n’a pas du tout la même signification selon qu’elle est exprimée en HRC ou en HRB.
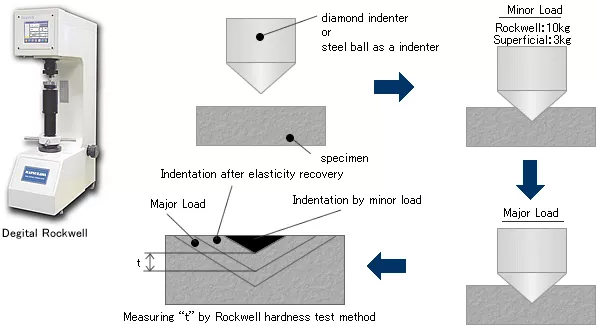
Dureté Rockwell (HRC, HRB et autres)
Rockwell est la méthode d'essai la plus couramment utilisée par les machinistes et les ingénieurs. L'appareil d'essai enfonce un pénétrateur dans le matériau sous une charge prédéfinie et mesure la profondeur de pénétration. Le résultat s'affichant directement sur l'appareil, l'essai est rapide et reproductible, ce qui explique son utilisation courante dans la production et le contrôle à la réception.
L'échelle de Rockwell comporte plusieurs sous-échelles, chacune étant adaptée à une gamme différente de matériaux :
- HRC Elle utilise un pénétrateur à cône de diamant et constitue l'échelle couramment utilisée pour les aciers trempés, les aciers à outils et d'autres matériaux durs.
- HRB utilise un pénétrateur à bille en acier et est généralement utilisé pour les métaux plus tendres tels que les aciers recuits, les alliages d'aluminium, le laiton et les alliages de cuivre.
- HRA utilise le même cône diamanté avec une charge plus faible et est parfois utilisé pour les matériaux très durs ou très fins, notamment les carbures.
- HRR et échelles associées sont souvent utilisées pour les plastiques techniques, bien que la dureté Shore D soit également couramment employée pour les polymères.
En matière d'usinage, il faut savoir que la dureté HRC est la valeur que l'on obtient après le traitement thermique d'une pièce en acier. Plus la valeur HRC est élevée, plus le matériau offre une résistance à l'usinage importante. Ainsi, dès lors qu'un acier est spécifié dans une plage de dureté HRC donnée, le choix des outils, la rigidité de la machine et la stratégie d'usinage méritent tous une attention particulière.
Dureté Brinell (HB ou HBW)
L'essai Brinell consiste à enfoncer une bille dure dans la surface sous une forte charge, puis à mesurer le diamètre de l'empreinte ainsi formée. L'empreinte étant de grande taille, le résultat correspond à une moyenne calculée sur une plus grande surface du matériau. L'essai Brinell est donc particulièrement adapté aux pièces moulées, aux pièces forgées et à d'autres matériaux présentant une structure grossière ou irrégulière, comme la fonte. Il est en revanche moins adapté aux pièces minces ou aux surfaces finies, car l'empreinte est suffisamment grande pour laisser une marque visible.
Dureté Vickers (HV)
L'essai de Vickers utilise une petite pyramide en diamant et permet de mesurer une très large gamme de duretés, allant des matériaux tendres aux matériaux extrêmement durs, sur une seule et même échelle. La petite empreinte qu'il laisse le rend particulièrement adapté aux sections minces, aux petites pièces, aux revêtements, ainsi qu'à la vérification de la dureté à différentes profondeurs, comme c'est le cas pour les composants cémentés ou ayant subi un traitement de surface.
Comparaison rapide
| Échelle | Utilisation courante | Matériaux courants | Remarques |
| Rockwell C (HRC) | Aciers trempés et traités thermiquement | Aciers à outils, aciers alliés | Rapide, couramment utilisé dans la production et le contrôle qualité |
| Rockwell B (HRB) | Métaux plus mous | Aluminium, laiton, acier recuit | Échelle différente de celle du HRC ; les valeurs ne sont pas interchangeables |
| Brinell (HB/HBW) | Structures grossières ou non uniformes | Pièces moulées, pièces forgées, fonte | Grande indentation, moyennes calculées sur une zone plus étendue |
| Vickers (HV) | Large plage de dureté, sections petites ou minces | Revêtements, surfaces cémentées, petites pièces | Utile pour établir des profils de dureté en fonction de la profondeur |
Comment bien interpréter les indices de dureté
Voici quelques conseils pour éviter les erreurs courantes :
- Vérifiez toujours la balance. Un nombre sans échelle est incomplet, et les valeurs HRB et HRC ne peuvent pas être comparées directement.
- Les tableaux de conversion sont donnés à titre indicatif. La conversion entre différentes échelles est possible pour de nombreux aciers, mais ces conversions ne sont que des estimations. Elles sont moins fiables pour d'autres matériaux et ne doivent pas se substituer à une mesure directe dans l'échelle requise.
- La dureté peut varier d'un endroit à l'autre de la pièce. Les pièces cémentées ou ayant subi un traitement de surface peuvent présenter une dureté bien supérieure en surface qu’au cœur ; la valeur mesurée dépend donc de l’endroit et de la manière dont la mesure a été effectuée.
- Une spécification correspond généralement à une fourchette. Les plans indiquent souvent une plage de dureté plutôt qu'une valeur unique, et le comportement à l'usinage peut varier au sein de cette plage.
- Ce chiffre ne permet pas à lui seul de prédire l'usinabilité. Deux matériaux présentant la même valeur HRC ou HB peuvent néanmoins se comporter différemment lors de l'usinage en raison de leur microstructure, de l'écrouissage et de leur conductivité thermique, comme nous le verrons plus loin dans cet article.
Pour la planification de l'usinage, la question pertinente n'est pas seulement “ est-ce difficile ? ”, mais “ de quelle échelle s'agit-il, dans quelles conditions cette mesure a-t-elle été effectuée, et à quel endroit de la pièce cette valeur s'applique-t-elle ? ”
Comment la dureté des matériaux influe sur l'usinage CNC
La dureté n’influe pas sur une opération d’usinage en un seul point. Elle commence au niveau du tranchant, là où l’outil doit cisailler un matériau qui résiste à la déformation. À partir de là, les effets s’enchaînent : les forces de coupe augmentent, l’arête s’use plus rapidement, la chaleur s’accumule au niveau de la coupe et le processus devient plus difficile à stabiliser. Chacun de ces effets se manifeste différemment en atelier, qu’il s’agisse de la durée de vie de l’outil, du temps de cycle, de l’état de surface ou de la précision de la pièce.
Forces de coupe
Les caractéristiques d'usinage varient en fonction de la dureté du matériau. Lors de l'usinage de matériaux plus durs, l'arête de coupe rencontre une résistance plus importante, ce qui entraîne généralement une augmentation des forces de coupe. Ces forces plus élevées exercent une charge plus importante sur l'outil de coupe, le porte-outil, la broche et le système de serrage de la pièce. Les composants tels que les pièces à parois minces, les porte-à-faux d'outils importants et les structures élancées sont plus sujets à la déformation et aux vibrations lorsqu'ils sont soumis à de telles charges.
C'est un facteur essentiel pour la précision d'usinage. Même une légère déformation de l'outil sous contrainte modifie la profondeur de coupe, ce qui peut entraîner un dépassement des limites de tolérance des dimensions de la pièce. L'usinage de matériaux plus durs nécessite généralement une plus grande rigidité du système, des porte-à-faux d'outil plus courts et des paramètres de coupe plus prudents (tels qu'une profondeur ou une largeur de coupe réduite).
Usure et durée de vie des outils
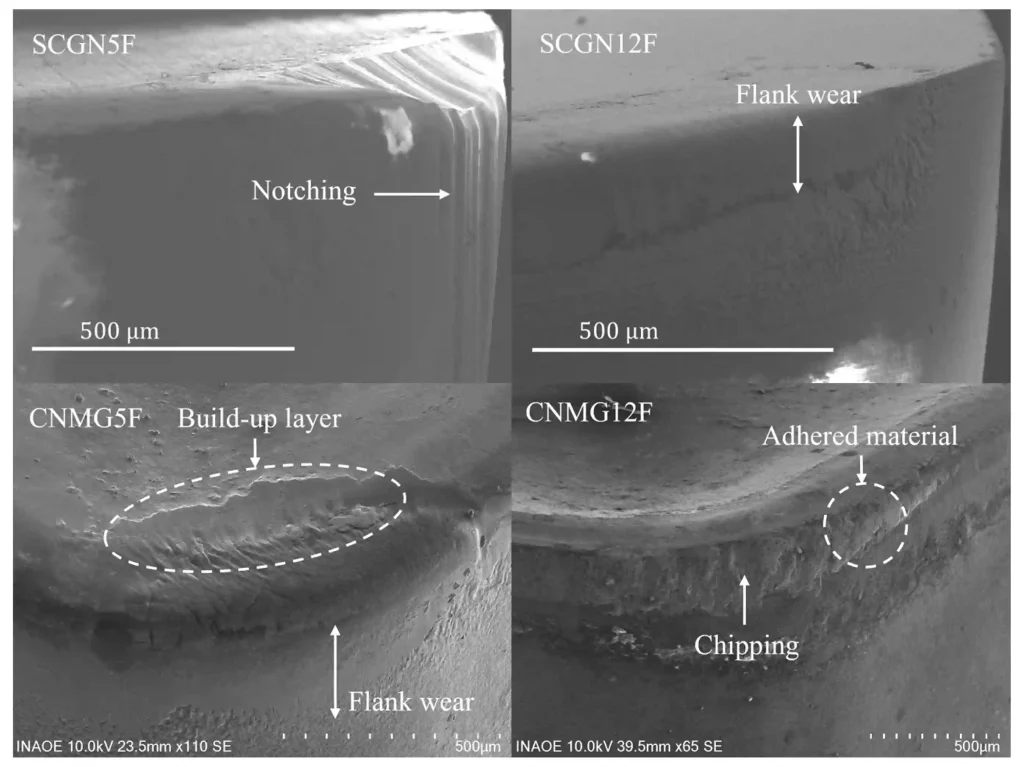
L'usure de l'outil est souvent la conséquence la plus immédiate de l'usinage de matériaux plus durs. Le mécanisme est simple : une résistance à la coupe plus élevée augmente la charge mécanique exercée sur l'arête de coupe et génère davantage de chaleur au niveau de l'interface outil-pièce. Cela accélère l'usure par abrasion, l'ébréchage de l'arête ou les dommages thermiques, réduisant ainsi la durée de vie de l'outil.
Dans un environnement de production, cela se traduit par :
- Des changements d'outils plus fréquents
- Augmentation des temps d'arrêt liés au remplacement des outils ou aux réglages de décalage
- Variations des dimensions des pièces dues à l'usure de l'arête de coupe
- Un risque accru de défaillance soudaine de l'outil, pouvant entraîner la mise au rebut de pièces
Comment remédier à ce problème ? Le choix du matériau de l'outil et de son revêtement est déterminant. Les nuances de carbure, les plaquettes en céramique et les revêtements spécialisés sont couramment utilisés pour les pièces plus dures, tandis qu'une géométrie d'outil adaptée peut également réduire considérablement la charge exercée sur l'arête de coupe.
Vitesse de coupe, vitesse d'avance et temps de cycle
Pour protéger l'outil, les opérateurs réduisent souvent les vitesses de coupe lors de l'usinage de matériaux plus durs, et diminuent parfois la profondeur de coupe ou la vitesse d'avance. Par conséquent, la durée du cycle d'usinage de chaque pièce augmente. Cet allongement du temps d'usinage résulte de paramètres de coupe plus faibles, de la nécessité de passes de finition supplémentaires et du temps nécessaire aux changements d'outils. C'est l'une des principales raisons pour lesquelles la dureté du matériau a un impact sur les coûts d'usinage. Même si le coût de la matière première en soi ne varie pas de manière significative, le temps d'occupation de la machine-outil et le coût lié à l'usure des outils peuvent augmenter considérablement.
Production de chaleur
L'usinage de matériaux plus durs génère souvent davantage de chaleur, et la manière dont cette chaleur est gérée dépend des propriétés du matériau. Certains matériaux dissipent efficacement la chaleur de coupe, tandis que d'autres — comme de nombreux aciers inoxydables et alliages de titane — ont tendance à accumuler la chaleur près du tranchant, ce qui accélère l'usure de l'outil. Le choix des stratégies de refroidissement, des revêtements d’outils et des vitesses de coupe joue un rôle crucial dans la gestion de la chaleur. La chaleur affecte également la pièce à usiner ; la dilatation thermique pendant l’usinage peut entraîner des écarts dimensionnels, tandis qu’une chaleur excessive peut altérer les caractéristiques de surface de certains matériaux.
Finition de surface
L'influence de la dureté sur l'état de surface est double. D'une part, à condition que l'outil soit bien affûté et que le montage soit rigide, les matériaux plus durs présentant une microstructure homogène permettent souvent d'obtenir une surface lisse, car ils sont moins sujets à la déchirure ou à la formation de bavures. D'autre part, la qualité de la surface peut se détériorer rapidement en cas d'usure de l'outil ou de vibrations.
À l'inverse, les matériaux extrêmement mous et collants posent d'autres difficultés : ils ont tendance à adhérer à l'outil ou à former des arêtes d'accumulation, ce qui se traduit par un état de surface rugueux malgré de faibles forces de coupe. Par conséquent, une dureté plus faible ne garantit pas nécessairement un meilleur état de surface.
Précision dimensionnelle et stabilité d'usinage
L'augmentation des forces de coupe, l'usure des outils et les effets thermiques peuvent tous entraîner des écarts dimensionnels. Lors de l'usinage de matériaux durs avec des tolérances serrées, le contrôle du processus est essentiel ; parmi les mesures clés figurent la surveillance de l'état des outils, la planification d'opérations distinctes d'ébauche et de finition, le fait de laisser suffisamment de temps à la pièce pour atteindre sa stabilité thermique, ainsi que l'augmentation de la fréquence des contrôles pendant le processus d'usinage.
Pourquoi la dureté à elle seule ne détermine pas l'usinabilité
Si l'idée selon laquelle “ une dureté plus élevée implique une plus grande difficulté d'usinage ” constitue une règle empirique utile, elle n'est toutefois pas absolue. Plusieurs facteurs viennent compliquer la situation.
Renforcement par l'effort : Certains matériaux (l'acier inoxydable austénitique en est un excellent exemple) voient leur dureté augmenter au cours de l'usinage. L'émoussement de l'outil, un léger frottement lors de la coupe ou des pauses dans le processus d'usinage peuvent tous entraîner un durcissement de surface, ce qui impose une charge plus importante à l'outil lors des opérations d'usinage suivantes. Par conséquent, même les matériaux présentant une faible dureté initiale peuvent s'avérer difficiles à usiner.
Microstructure et traitement thermique : Les caractéristiques d'usinage d'une même nuance d'acier peuvent varier considérablement entre l'état recuit et l'état trempé. Pour les pièces sur mesure nécessitant un traitement thermique ultérieur, il est courant de les usiner avant ce traitement (lorsque le matériau est plus tendre). Avec des outils et des machines-outils adaptés, il est également possible de réaliser un tournage ou un fraisage à froid sur des matériaux durs ayant subi un traitement thermique.
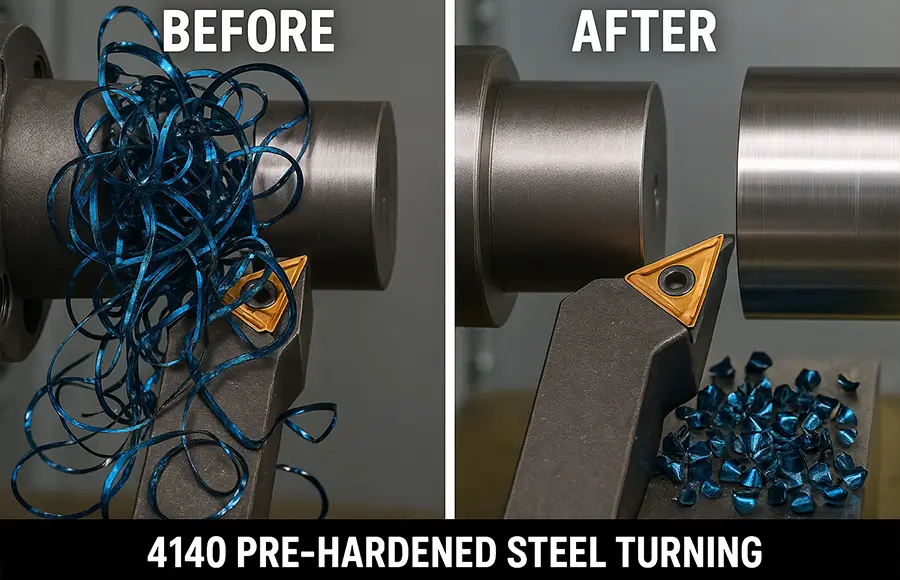
Ductilité et formation d'écailles : Les matériaux présentant une faible dureté mais une excellente ductilité génèrent souvent des copeaux longs et fins difficiles à contrôler ; ces copeaux s'emmêlent facilement dans l'outil, ce qui nuit à la qualité de surface de la pièce. À l'inverse, certains matériaux plus durs permettent une rupture des copeaux plus nette et plus précise lors de l'usinage.
Conductivité thermique. Les matériaux présentant une faible conductivité thermique concentrent la chaleur au niveau du tranchant. C'est l'une des principales raisons pour lesquelles les alliages de titane sont considérés comme difficiles à usiner, bien que leur dureté ne soit pas extrêmement élevée par rapport à celle des aciers à outils trempés.
Composants abrasifs. Certains matériaux contiennent des particules ou des composants durs qui provoquent une usure rapide des outils, quelle que soit leur dureté globale. Certaines fontes et certains plastiques chargés ou renforcés en sont des exemples typiques.
Si la dureté constitue un premier indicateur important pour évaluer l'usinabilité, il convient également de prendre en compte la nuance du matériau, son état et ses propriétés lors de l'usinage.
Réactions des différents groupes de matériaux
Plutôt que de comparer des chiffres précis, il est plus utile d'examiner les tendances générales. Le comportement réel varie en fonction du niveau scolaire et des conditions.
| Groupe de matériaux | Comportement général lors de l'usinage | Principaux facteurs autres que la dureté |
| Alliages d'aluminium | Généralement facile à usiner, ce qui permet d'atteindre des vitesses élevées et d'assurer une bonne évacuation des copeaux | Les nuances plus tendres peuvent laisser des traces ou s'accumuler sur le tranchant de l'outil |
| Laiton et alliages de cuivre à usinage facile | La machine fonctionne généralement sans problème, avec un bon bris de copeaux | Le cuivre pur est plus collant et plus difficile à maîtriser |
| Aciers au carbone et alliés | Le niveau de difficulté varie de facile à exigeant selon la teneur en carbone et le traitement thermique | L'état après traitement thermique influe considérablement sur l'usure de l'outil |
| Aciers inoxydables | Souvent plus exigeants que ne le laisse supposer leur dureté | Durcissement par déformation, faible conductivité thermique, différences entre les nuances |
| Alliages de titane | Difficile, la chaleur se concentrant au niveau du tranchant | Faible conductivité thermique, usure des outils, nécessité de montages rigides |
| Alliages à base de nickel | Parmi les métaux les plus difficiles à usiner | Durcissement par déformation, haute résistance à la température, usure importante des outils |
| Aciers à outils trempés | Nécessite un outillage spécialisé et des paramètres prudents | Dureté très élevée, risque d'ébréchure des arêtes |
Méthodes d'usinage des matériaux durs
Xtmade est un fabricant sur mesure professionnel et expérimenté, capable d'usiner une large gamme de métaux, y compris des matériaux difficiles à usiner tels que le titane, le molybdène, le cobalt, le Kovar, l'Invar et le Monel. Nos ingénieurs possèdent une connaissance approfondie des propriétés des matériaux et des décennies d'expérience dans le secteur, ce qui leur permet de relever divers défis d'usinage. Lors de l'usinage de matériaux durs, nous recourons fréquemment aux méthodes suivantes :
- Choisissez des outils de coupe adaptés. La nuance de carbure, le revêtement et la géométrie de l'arête de coupe doivent être adaptés à la dureté et au type de la pièce à usiner.
- Utilisez un système de serrage rigide. Un serrage sûr de la pièce, un porte-à-faux réduit de l'outil et des machines-outils stables contribuent à minimiser la déformation de la pièce et les vibrations.
- Régler la température. Un apport adéquat de liquide de refroidissement, des vitesses de coupe adaptées et, dans certains cas, le recours à un refroidissement à haute pression ou par l'outil permettent d'éviter la surchauffe de l'arête de coupe.
- Veillez à ce que vos outils restent bien affûtés. Cela revêt une importance particulière lors de l'usinage de matériaux durs, car des outils usés peuvent détériorer les conditions d'usinage ultérieures.
- Distinguer l'ébauche de la finition. Le fait d'enlever d'abord la majeure partie de la matière, puis d'effectuer une légère passe de finition, garantit la précision de l'usinage final.
- Examinons la séquence d'usinage. Si la conception le permet, l'usinage peut être effectué à l'état non trempé, avant le traitement thermique, afin de faciliter l'opération ; toutefois, le traitement thermique pouvant entraîner des déformations, des opérations de finition ou de rectification seront nécessaires par la suite.
- Mettre en place un plan d'inspection. L'usure des outils peut entraîner une dérive dimensionnelle progressive ; c'est pourquoi le contrôle en cours d'usinage revêt une importance particulière lors de l'usinage de matériaux durs.
Choisir les matériaux en tenant compte de leur dureté
Lors de la conception de composants, il est essentiel de trouver un juste équilibre entre les exigences de dureté et les besoins fonctionnels réels, tout en tenant compte de l'application et de la fonction spécifiques de la pièce. Les questions suivantes peuvent vous aider à mener cette évaluation :
- Ce composant doit-il présenter une dureté élevée pendant son fonctionnement ? Une dureté élevée est généralement nécessaire pour les surfaces résistantes à l'usure, les arêtes de coupe et les zones soumises à des contraintes de contact élevées, tandis que les composants tels que les boîtiers, les supports et les couvercles n'en ont souvent pas besoin.
- La pièce peut-elle être usinée avant le traitement thermique (trempe) ? Cette approche permet de réduire les coûts et d'améliorer la précision d'usinage des géométries complexes.
- À quel point les exigences en matière de tolérance et de finition de surface sont-elles strictes ? Les exigences strictes imposées aux matériaux à haute dureté nécessitent souvent des étapes d'usinage et des procédures de contrôle supplémentaires.
- Quel est le volume de production ? À mesure que le volume de production augmente, l'impact de l'usure des outils et des temps de cycle d'usinage prend de plus en plus d'importance.
- Existe-t-il d'autres matériaux plus faciles à usiner tout en répondant aux exigences ? Parfois, le choix d'une nuance de matériau différente ou le recours à un procédé de traitement thermique différent peut permettre de répondre aux exigences de performance tout en réduisant considérablement la difficulté d'usinage.
Communiquer avec le sous-traitant chargé de l'usinage dès les premières étapes du processus de conception permet d'obtenir de meilleurs résultats. Une évaluation de la fabricabilité permet d'identifier les spécifications de dureté, les tolérances serrées ou les caractéristiques géométriques complexes qui font grimper les coûts et allongent les délais de livraison, ce qui permet de proposer des alternatives réalisables répondant aux exigences fonctionnelles.
Foire aux questions
Un matériau plus dur est-il toujours plus difficile à usiner ?
Pas toujours. Dans de nombreux cas, la dureté augmente les efforts de coupe et l'usure des outils, mais l'usinabilité dépend également de l'écrouissage, de la conductivité thermique, de la ductilité, de la microstructure et de l'outillage. Certains matériaux plus tendres posent davantage de problèmes que les plus durs.
Les machines CNC peuvent-elles découper de l'acier trempé ?
Oui, à condition de disposer d'outils adaptés, de machines rigides et de paramètres appropriés. Le fraisage et le tournage de matériaux durs sont des pratiques courantes, même si elles impliquent généralement des conditions de coupe plus lentes, des nuances d'outils spécialisées et un contrôle plus rigoureux du processus. On recourt parfois à la rectification ou à l'électroérosion, en fonction de la caractéristique à usiner et des tolérances requises.
Pourquoi l'acier inoxydable s'use-t-il rapidement alors qu'il n'est pas extrêmement dur ?
De nombreuses nuances d'acier inoxydable subissent un durcissement par déformation lors de l'usinage et présentent une faible conductivité thermique. Ces deux effets exercent une contrainte supplémentaire sur l'arête de coupe. Il est donc essentiel d'utiliser des outils bien affûtés, d'assurer une avance régulière et un bon apport de liquide de refroidissement.
La dureté a-t-elle une incidence sur l'état de surface ?
C'est possible. Une découpe régulière d'un matériau homogène à l'aide d'un outil bien affûté peut donner un bon rendu, mais l'usure de l'outil, les vibrations et la chaleur générées par des matériaux plus durs peuvent nuire à ce rendu. Les matériaux très mous et collants peuvent également donner des rendus médiocres en raison des bavures et de l'accumulation de matière sur les arêtes.
Vaut-il mieux procéder au traitement thermique avant ou après l'usinage ?
Cela dépend de la pièce. L'usinage avant le traitement thermique est généralement moins exigeant pour les outils, mais le traitement thermique peut entraîner des déformations ; il peut donc s'avérer nécessaire de procéder à une finition des cotes critiques par la suite. L'ordre d'opération approprié dépend des tolérances, de la géométrie et du matériau.
En quoi la dureté influe-t-elle sur le coût d'usinage ?
Principalement en raison d'une vitesse de coupe plus faible, d'une usure accrue des outils, d'un nombre plus important de changements d'outils, d'opérations de finition supplémentaires et de contrôles supplémentaires. Le prix du matériau à lui seul ne représente souvent pas la part la plus importante de la différence.

