
Contrôle qualité de l'usinage CNC : un guide complet
Une situation frustrante se présente souvent dans les environnements d’usinage CNC : on utilise une machine 5 axes importée de haute précision, le programme a fait l’objet d’une simulation rigoureuse et des outils de coupe flambant neufs sont employés ; pourtant, les pièces sur mesure livrées au client sont rejetées par lots entiers en raison de problèmes tels que des difficultés d’assemblage, des fuites sous haute pression ou des ruptures par fatigue prématurée.
Pourquoi cela se produit-il ? Une analyse approfondie de l'atelier révèle souvent que la cause profonde réside dans une vision simpliste du “ contrôle qualité ”, qui consiste à le réduire à la simple utilisation d'un pied à coulisse pour mesurer la longueur, la largeur et la hauteur. En réalité, le contrôle qualité CNC moderne est un processus d’ingénierie complet qui intègre une technologie de mesure de précision, une compréhension des tolérances géométriques, une surveillance dynamique des processus et des systèmes de gestion rigoureux. Elle sert non seulement de dernier rempart contre les produits défectueux, mais aussi de pivot essentiel pour optimiser les processus d’usinage et réduire les coûts de production. Cet article propose un examen approfondi de ce qu’implique le contrôle qualité de l’usinage CNC.
Qu'est-ce que le contrôle qualité CNC ?
Qu'est-ce que le contrôle qualité, exactement ? Le contrôle qualité CNC consiste à vérifier la conformité des pièces usinées par rapport aux plans techniques, aux spécifications des matériaux, aux tolérances, aux exigences relatives à la finition de surface et aux autres spécifications du client, afin de s'assurer qu'elles respectent les normes établies.
Le contrôle ne se limite pas à la simple vérification des cotes après usinage. Un processus de contrôle complet englobe toutes les étapes, depuis la vérification des matériaux et les contrôles en cours de fabrication jusqu’aux contrôles avant expédition portant sur les cotes, la géométrie, la qualité de surface et la fonctionnalité.
Les méthodes d'inspection spécifiques utilisées dépendent de la pièce et de ses exigences particulières. Si les pieds à coulisse et les micromètres peuvent suffire pour les dimensions de base, les caractéristiques ou les matériaux soumis à des spécifications plus strictes peuvent nécessiter l’utilisation de machines à mesurer tridimensionnelles (MMT), de systèmes d’inspection par vision, d’appareils de mesure de la rugosité de surface, de duromètres ou d’équipements d’identification positive des matériaux (PMI).
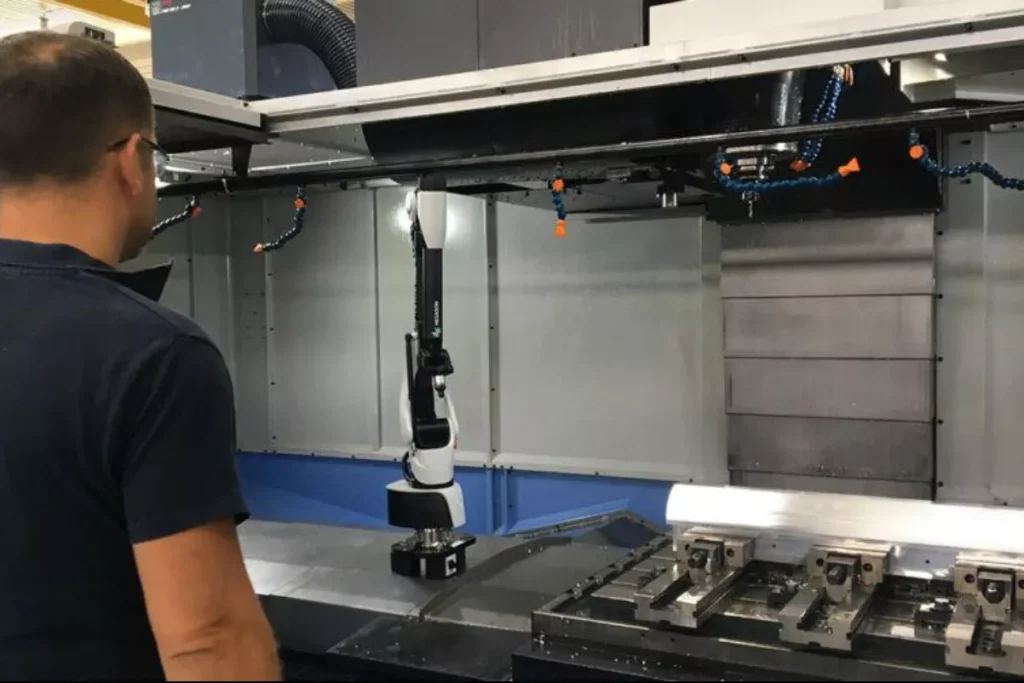
Les différences entre l'assurance qualité, le contrôle qualité et l'inspection qualité
Beaucoup de gens — y compris des clients — confondent souvent l'assurance qualité (AQ), le contrôle qualité (CQ) et l'inspection qualité, en les considérant comme une seule et même chose. En réalité, ces notions correspondent à différents niveaux au sein d'un système de gestion de la qualité ; ces distinctions peuvent être comprises sous deux angles différents.
En termes de périmètre fonctionnel, l'assurance qualité (QA), le contrôle qualité (QC) et l'inspection qualité correspondent respectivement aux niveaux système, production et tests. L'assurance qualité (QA) supervise l'ensemble du système qualité ; elle établit des protocoles — tels que les manuels qualité, les processus opérationnels, les responsabilités du personnel, la formation, la documentation et l'étalonnage des équipements — afin de définir à l'avance “ comment les choses doivent être faites ”, minimisant ainsi le risque d'erreurs à la source. Le contrôle de la qualité (QC) est chargé de mettre en œuvre ces exigences pendant la production proprement dite, en gérant la qualité par le biais de mesures telles que les contrôles des matières premières, les inspections du premier article, les contrôles en cours de fabrication, la gestion des anomalies et les inspections finales. L’inspection qualité désigne l’acte spécifique de contrôle au sein du contrôle qualité ; elle implique l’utilisation d’outils tels que des pieds à coulisse, des micromètres, des machines à mesurer tridimensionnelles (MMT) et des rugosimètres pour mesurer les caractéristiques spécifiques des pièces — dimensions, tolérances, état de surface, propriétés des matériaux, etc. — et déterminer si les résultats sont conformes aux spécifications. En termes simples, l’assurance qualité (AQ) définit les règles, le contrôle qualité (CQ) gère la production conformément à ces règles, et le contrôle de qualité effectue les mesures proprement dites pour déterminer si les pièces sont conformes.
En termes de timing et de nature, le contrôle qualité est essentiellement réactif. Il vérifie si les résultats sont conformes aux normes une fois la production terminée, en s'appuyant sur des contrôles rétrospectifs tels que l'échantillonnage et la vérification des jauges. L'assurance qualité, à l'inverse, est proactive. Elle vise à anticiper les problèmes avant qu'ils ne surviennent, en utilisant souvent des outils statistiques — tels que les histogrammes, les cartes de contrôle et les diagrammes de Pareto — pour identifier les tendances et les causes profondes, puis en ajustant les processus afin d'empêcher la réapparition de problèmes similaires. Des systèmes tels que la gestion de la qualité totale (TQM), la production allégée et Six Sigma constituent essentiellement des méthodes concrètes permettant d’institutionnaliser cette approche proactive de l’assurance qualité.
En d'autres termes : l'inspection permet de déterminer si un lot spécifique de pièces est conforme à un moment donné ; le contrôle qualité (CQ) permet de détecter en continu les écarts au cours du processus de production ; et l'assurance qualité (AQ) permet de réduire à la source la fréquence des écarts. Si vous effectuez des inspections sans analyse d’assurance qualité, les mêmes défauts réapparaîtront sans cesse dans les lots suivants, car personne ne cherche à comprendre pourquoi ces écarts se sont produits : on se contente simplement de trier les pièces non conformes.
Méthodes courantes de contrôle qualité
Les usines de transformation, dont la taille et le contexte d'exploitation varient, recourent à différentes méthodes de contrôle qualité. Les approches suivantes sont courantes ; dans la pratique, on utilise généralement une combinaison de plusieurs méthodes plutôt que de se limiter à une seule.
Contrôle qualité JIT au niveau de la réception des matières premières : Si les matières premières sont fournies selon un modèle « juste à temps » (JAT), en fonction du calendrier des commandes, et n’arrivent que peu avant le début de la production, l’accent sera mis, dans le cadre du contrôle qualité, sur la gestion des fournisseurs. En établissant avec les fournisseurs des normes de qualité strictes et des exigences rigoureuses en matière de vérification des matériaux, l'usine s'assure que les matériaux sont pratiquement prêts à l'emploi dès leur arrivée, évitant ainsi les perturbations de la chaîne de production causées par la découverte de dernière minute de matériaux non conformes.
Contrôle inter-étapes : dans des secteurs tels que l'usinage CNC, qui exigent un haut niveau de compétence opérationnelle, il est courant que les opérateurs vérifient eux-mêmes les dimensions clés avant de transférer les produits semi-finis vers l'étape suivante. Cela revient à répartir les points de contrôle sur chaque étape du processus plutôt que de les concentrer tous sur la dernière étape. Cela permet de détecter rapidement divers problèmes et d'apporter des ajustements sans délai.
Échantillonnage statistique (SPC) : Cette méthode consiste à prélever des échantillons d'un lot de production à des moments fixes ou aléatoires à des fins de contrôle, plutôt que d'inspecter chaque article individuellement. Elle repose sur le principe d'un “ processus suffisamment stable ” : ce n'est que lorsque les données historiques montrent une régularité prévisible que les résultats de l'échantillonnage peuvent refléter fidèlement la qualité de l'ensemble du lot ; dans le cas contraire, l'échantillonnage devient un jeu de hasard.
Contrôle final traditionnel : Le contrôle final du produit fini sert de base à l'évaluation. Certains contrôles par échantillonnage en amont peuvent être effectués tout au long du processus, mais c'est le résultat du contrôle final qui détermine si le produit peut être expédié. Cette approche accorde une grande importance aux procédures opérationnelles normalisées et aux registres de contrôle, ce qui nécessite une gestion rigoureuse de la documentation.
Culture de la gestion de la qualité totale (TQM) : Faire de la sensibilisation à la qualité une habitude de travail pour tous les collaborateurs, et non plus uniquement la responsabilité du service de contrôle qualité. Cela permet à chaque opérateur d’identifier les problèmes et lui confère le pouvoir d’arrêter la production ou d’intervenir de manière proactive lorsque des anomalies sont détectées. Les pratiques modernes de gestion totale de la qualité (TQM) intègrent souvent des systèmes de gestion des données numériques, ce qui permet une détection plus rapide et une meilleure traçabilité des anomalies.
Indicateurs clés pour le contrôle qualité des machines à commande numérique
En quoi consiste exactement le contrôle qualité des pièces usinées par CNC ? Une pièce usinée par CNC conforme doit être évaluée selon toute une série de critères multidimensionnels. Un défaut dans l'une de ces dimensions peut entraîner un dysfonctionnement de la pièce lors de son utilisation réelle.
Précision dimensionnelle et tolérances de l'ordre du micron
La tolérance dimensionnelle est l'aspect le plus fondamental du contrôle. Lors d'opérations d'usinage prolongées, des facteurs tels que l'usure des outils, la dilatation thermique de la broche et un jeu infime dans la vis-mère peuvent entraîner une dérive dimensionnelle. Les contrôleurs doivent s’assurer que chaque caractéristique critique — qu’il s’agisse du diamètre d’un alésage, du diamètre extérieur ou de la largeur d’une fente — se situe strictement entre les limites de tolérance supérieure et inférieure spécifiées sur le plan. Pour les ajustements de précision de classe IT6 ou supérieure, il peut même être nécessaire d’effectuer les mesures dans un environnement à température contrôlée afin d’éliminer les erreurs causées par la dilatation ou la contraction thermique.
Évaluation précise des tolérances géométriques (GD&T)
Dans les assemblages mécaniques complexes, le respect des spécifications dimensionnelles ne garantit pas pour autant qu’une pièce soit utilisable. Par exemple, l'alésage d'un roulement peut présenter un diamètre parfaitement conforme aux exigences de tolérance ; cependant, si la circularité de l'alésage n'est pas conforme aux spécifications, ou si son axe s'écarte de la perpendicularité par rapport à la surface de référence, le roulement pourrait subir une usure importante, voire se gripper après son montage. Par conséquent, le contrôle des cotes et tolérances géométriques (GD&T) — notamment la planéité, la coaxialité, le parallélisme, la perpendicularité et la position — constitue une étape cruciale dans l’évaluation des caractéristiques géométriques d’une pièce.
Microtexture et rugosité (Ra) de la surface
Lorsqu'un outil de coupe parcourt la surface d'une pièce, il laisse derrière lui des marques microscopiques. La rugosité de surface (généralement exprimée en Ra ou Rz) influe non seulement sur l'aspect visuel de la pièce, mais détermine également de manière directe les performances d'étanchéité des composants hydrauliques, le coefficient de frottement des pièces en glissement et la résistance à la fatigue des composants soumis à des charges. L'inspection de la texture de surface à l'aide d'un rugosimètre ou d'un profilomètre optique permet également de déterminer si les paramètres d'usinage étaient appropriés, si l'outil a subi des micro-ébréchures ou si des vibrations d'usinage se sont produites.
Intégrité du matériau et défauts visuels
Au-delà des caractéristiques géométriques, l’état physique du matériau lui-même constitue également un axe clé de l’inspection. Cela implique de vérifier les surfaces des composants à la recherche de bavures, de bosses ou de marques d’outillage excessivement profondes, ainsi que d’évaluer la qualité de surface après les traitements de post-usinage (tels que l’anodisation, le durcissement/trempe ou la galvanisation). Pour les composants soumis à des contraintes élevées, la dureté de surface doit être mesurée à l’aide d’un duromètre, et des méthodes d’essais non destructifs — telles que le contrôle par ressuage ou les essais par ultrasons — peuvent même être utilisées pour détecter des microfissures internes ou de la porosité.
Outils courants pour le contrôle qualité de l'usinage CNC
Il existe sur le marché une grande variété d'outils d'inspection, chacun étant conçu pour évaluer des caractéristiques spécifiques des pièces. Le choix de l'outil dépend de facteurs tels que les tolérances dimensionnelles, les caractéristiques géométriques, les propriétés des matériaux et les types de défauts potentiels ; l'objectif n'est pas nécessairement de choisir l'outil le plus cher, mais plutôt celui qui est le mieux adapté à l'application spécifique.
Outils de mesure à usage général sont utilisés pour les contrôles dimensionnels de routine et les inspections en cours de fabrication. Il s'agit notamment des pieds à coulisse, des micromètres et des comparateurs à cadran, ainsi que des jauges “ go/no-go ” — telles que les jauges à tampon, à anneau et à filetage — qui permettent de vérifier rapidement si les alésages, les arbres et les filetages respectent les tolérances spécifiées.
Machines à mesurer tridimensionnelles (MMT) et équipements d'inspection optique sont utilisés pour vérifier des caractéristiques géométriques complexes et des tolérances de haute précision. Les machines à mesurer tridimensionnelles (MMT) permettent de mesurer des caractéristiques GD&T telles que le profil, la position et la coaxialité ; les systèmes de mesure vidéo sont parfaits pour les pièces de petite taille ou à parois minces ; quant aux projecteurs optiques, ils inspectent les caractéristiques complexes des arêtes — telles que les angles, les arcs et les filetages — en agrandissant le profil de la pièce.
Appareils d'inspection des surfaces et des matériaux traiter les problèmes liés aux pièces dont les dimensions sont conformes aux spécifications, mais dont la qualité du matériau ou de la surface ne l'est pas. Il s'agit notamment des appareils de mesure de la rugosité de surface, des duromètres (Rockwell, Brinell, Vickers) et des spectromètres (utilisés pour vérifier la composition et la nuance du matériau).
Équipements de contrôle non destructif (CND) est utilisé pour détecter des défauts superficiels ou internes sans endommager la pièce. Parmi les méthodes courantes, on peut citer le contrôle par ressuage, le contrôle par particules magnétiques, le contrôle par ultrasons et le contrôle radiographique, chacune étant adaptée à des matériaux et à des types de défauts spécifiques.
Systèmes d'inspection en cours de fabrication et d'automatisation collecter des données en temps réel pendant l'usinage à l'aide de palpeurs, de balayage laser ou de systèmes de vision. Ces systèmes permettent de détecter les premiers signes d'usure des outils ou de dérive de la machine avant l'apparition de défauts sur un lot ; toutefois, pour les composants critiques, il est toujours recommandé de procéder à une vérification finale à l'aide d'équipements d'inspection autonomes.
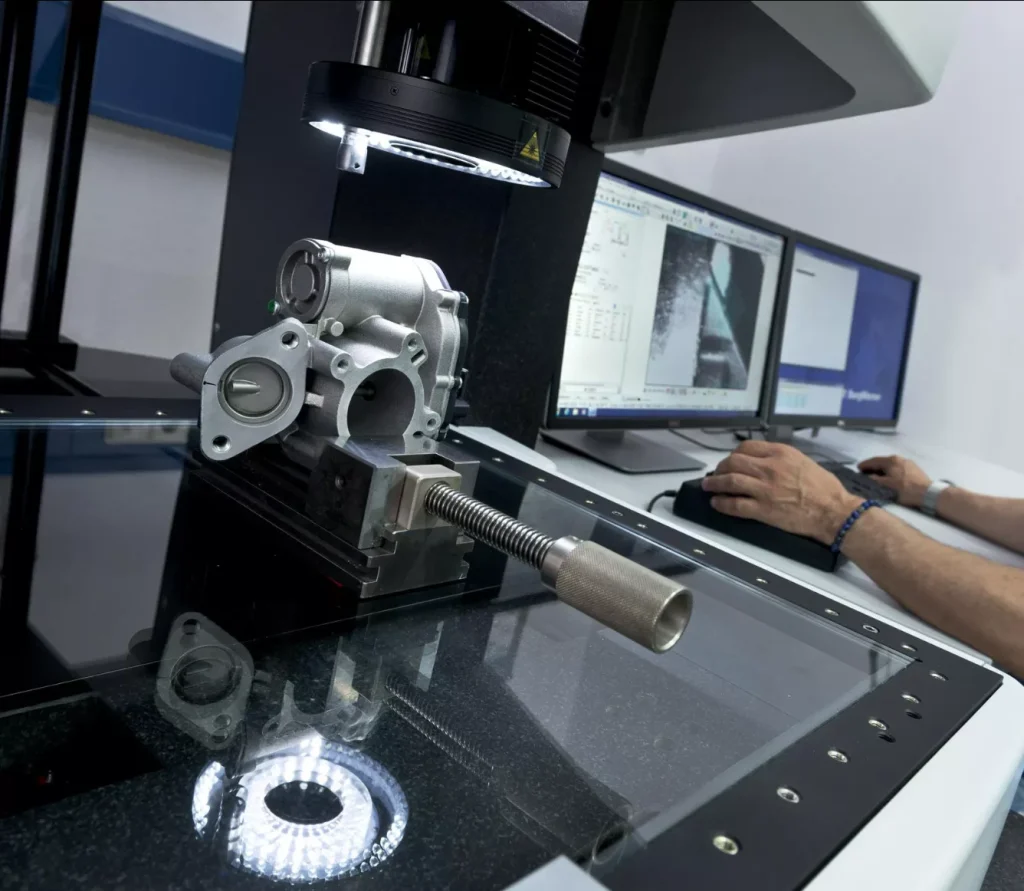
Les facteurs cachés qui déterminent la réussite des inspections : environnement, personnel et systèmes de normalisation
Un équipement de pointe et des processus complets ne garantissent pas une fiabilité absolue des résultats d'inspection. Dans la pratique de l'ingénierie, le contrôle des conditions environnementales, la compétence du personnel et les systèmes de normes de qualité constituent souvent les facteurs cachés et déterminants qui garantissent la fiabilité des résultats d'inspection.
Température ambiante est un “ facteur critique ” souvent négligé dans les mesures de précision. Les matériaux métalliques présentent une dilatation et une contraction thermiques importantes ; par exemple, un morceau d’aluminium de 100 mm de long se dilatera ou se contractera d’environ 0,011 mm pour une variation de température de 5 °C — une variation qui s’avère critique lorsqu’il s’agit de tolérances de l’ordre du micron. Les mesures de haute précision réalisées à l’aide d’une machine à mesurer tridimensionnelle (MMT) doivent être effectuées dans des salles spécialisées maintenues à une température et une humidité constantes (généralement 20 °C). Tenter d’effectuer des mesures de précision sur une pièce immédiatement après son retrait d’une machine-outil — alors qu’elle conserve encore la chaleur résiduelle du processus d’usinage — donnera des données faussées.
Compétences du personnel et respect des procédures normalisées sont tout aussi déterminants pour la qualité des données. L’interprétation correcte des symboles GD&T (cotation et tolérances géométriques), la définition de repères appropriés dans le logiciel de la machine à mesurer tridimensionnelle (MMT) et la réduction au minimum des erreurs dues à la pression de contact lors des mesures manuelles requièrent toutes une grande expérience en ingénierie. Les opérateurs n’ayant pas suivi de formation standardisée — même lorsqu’ils utilisent des MMT coûtant des millions — peuvent établir des systèmes de coordonnées, ce qui conduit à des décisions de conformité ou de non-conformité totalement erronées. Xtmade emploie des contrôleurs qualité hautement qualifiés ; la grande majorité d’entre eux possède plus d’une décennie d’expérience dans le secteur, ce qui leur permet d’identifier les pièces non conformes — que ce soit à l’œil nu ou à l’aide d’équipements —, de détecter rapidement les problèmes de production et d’assurer la bonne marche des projets.
Enfin, des certifications reconnues pour les systèmes de gestion de la qualité fournissent le cadre normatif régissant les contrôles. Qu'il s'agisse de la norme ISO 9001 pour l'industrie manufacturière en général, de la norme AS9100 pour l'aérospatiale ou de la norme ISO 13485 pour les dispositifs médicaux, ces normes mettent l'accent sur l'étalonnage régulier des équipements de mesure et sur la traçabilité des données. Chaque donnée d’inspection doit pouvoir être rattachée à l’instrument de mesure, à l’opérateur et à l’étalon d’étalonnage spécifiques ; ce n’est qu’avec une telle rigueur qu’une confiance solide dans la qualité peut s’établir au sein des chaînes d’approvisionnement de l’industrie manufacturière haut de gamme.
Comment utiliser les données d'inspection pour réduire les coûts
Le contrôle qualité ne consiste pas seulement à éliminer les produits défectueux ; il constitue également un levier puissant pour réduire les coûts et raccourcir les délais de livraison.
Des taux de rebut élevés se traduisent par des coûts élevés, qui englobent le gaspillage de matériaux, les heures de travail consacrées aux retouches et les perturbations qui en découlent pour les calendriers de production. Pour se prémunir contre les taux de rebut anticipés, de nombreuses usines ont pour habitude de commander des quantités excédentaires de matériaux ; cette pratique représente en réalité un coût caché lié aux problèmes de qualité. Une fois les données d’inspection systématiquement enregistrées, elles peuvent être analysées afin d’identifier précisément où les taux de défauts sont disproportionnellement élevés — que ce soit sur une machine spécifique, au cours d’un processus particulier ou en lien avec un certain type de matériau. Le recours à l’analyse de Pareto pour hiérarchiser les principales causes de défauts révèle souvent qu’un petit nombre de facteurs est responsable de la majorité des rebuts ; il est bien plus efficace de s’attaquer à ces problèmes spécifiques que de répartir les efforts de manière uniforme sur toutes les étapes de la production.
C'est pourquoi les usines de fabrication professionnelles tiennent à jour des registres d'inspection exhaustifs plutôt que de se contenter d'émettre un verdict “ conforme/non conforme ”. Ces registres constituent la base de l'amélioration continue ; leur capacité à réduire réellement les taux de défauts et les coûts dépend de la manière dont les données sont utilisées pour analyser les causes profondes, plutôt que d'être simplement archivées pour référence future.
Les étapes du contrôle qualité dans l'usinage CNC
Le contrôle qualité de l'usinage CNC comprend généralement quatre étapes : le contrôle à la réception des matériaux, le contrôle du premier article, le contrôle en cours de fabrication et le contrôle final. Chaque étape s'appuie sur la précédente, et toutes sont indispensables.
Révision des plans et planification des contrôles être effectuées avant le début de l'usinage afin de vérifier les tolérances dimensionnelles, les exigences en matière de GD&T, les caractéristiques de qualité critiques et les méthodes d'inspection nécessaires, ce qui permet d'éviter toute omission de spécifications techniques essentielles.
Contrôle des matières entrantes vérifie la qualité, les dimensions et les propriétés techniques des matières premières, tout en contrôlant les certificats des matériaux, les numéros de coulée et les identifiants de lot ; les matériaux non conformes doivent être identifiés et mis en quarantaine avant le début de la production.
Contrôle du premier article consiste à examiner la première pièce finie (ou les premières) avant le lancement de la production en série afin de vérifier la conformité des programmes, des outils de coupe, des dispositifs de fixation et des paramètres de processus.
Contrôle en cours de fabrication—réalisés par le biais d'échantillonnages programmés ou de contrôles croisés entre opérateurs—permettent de détecter à un stade précoce des problèmes tels que l'usure des outils, la dérive des machines ou les modifications de réglages, évitant ainsi que ces problèmes n'affectent l'ensemble du lot de production.
Contrôle final Elle intervient une fois que tous les usinages et traitements de surface sont terminés ; elle consiste en un contrôle exhaustif des cotes, des tolérances géométriques (GD&T), de l'aspect, de la rugosité de surface et des propriétés des matériaux, par rapport au plan et aux spécifications de la commande.
Contrôle avant expédition vérifie que les quantités de pièces, les numéros de plan, les niveaux de révision, les procès-verbaux de contrôle, les certificats de matériaux et les étiquettes d'emballage sont complets ; toute pièce non conforme doit être identifiée, mise en quarantaine et traitée avant l'expédition.
Conclusion
Dans l'usinage CNC, le contrôle qualité va bien au-delà d'une simple étape de “ détection des erreurs ” en fin de chaîne de production ; il s'agit d'un processus complet d'assurance qualité qui couvre l'approvisionnement en matériaux, le réglage des machines, la surveillance en cours de fabrication, les mesures de précision et les systèmes de gestion.
En tant que prestataire professionnel de fabrication sur mesure, Xtmade met définitivement fin au cycle des “ rebuts mineurs ” et des “ retours clients ” en contrôlant rigoureusement les matières premières entrantes, en mettant en place une surveillance dynamique pour les contrôles de premier article et en cours de fabrication, en utilisant des équipements de mesure de haute précision et en appliquant des contrôles environnementaux et des systèmes de gestion rigoureux. Que ce soit pour le prototypage ou la production en série, nous offrons un service de haute qualité à nos clients en respectant des normes strictes.

