
Comment les propriétés thermiques influencent-elles l'usinage CNC ?
L'usinage CNC des matériaux génère inévitablement de la chaleur. Lorsque l'arête de coupe entre en contact avec le matériau, la pièce à usiner se déforme et des copeaux se forment, tandis qu'un frottement s'exerce entre l'outil, les copeaux et la surface usinée. Une part importante de l'énergie consommée au cours de ce processus est convertie en chaleur.
Le comportement de la chaleur générée dépend, dans une certaine mesure, des propriétés thermiques du matériau à usiner. Certains matériaux évacuent la chaleur de la zone de coupe relativement rapidement, tandis que d’autres provoquent une accumulation de chaleur près de l’arête de coupe, ce qui entraîne des températures élevées qui affectent à la fois l’outil et la pièce à usiner. De plus, les matériaux se dilatent lorsqu’ils sont chauffés, mais tous ne présentent pas les mêmes taux de dilatation ni les mêmes réactions aux variations de température.
Ces différences expliquent pourquoi un procédé d'usinage CNC adapté à un matériau peut entraîner des problèmes tels que l'usure des outils, des écarts dimensionnels ou une mauvaise qualité de surface lorsqu'il est appliqué à un autre matériau. Les propriétés thermiques influencent l'usinage CNC en agissant sur la génération, la répartition et le contrôle de la chaleur pendant le processus de coupe. La compréhension de ces propriétés permet aux ingénieurs de fabrication de choisir les outils de coupe appropriés, de définir les paramètres d'usinage, de gérer la température des pièces et de garantir la précision dimensionnelle.
Qu'entend-on par « propriétés thermiques » dans l'usinage CNC ?
Les caractéristiques thermiques décrivent la manière dont un matériau réagit à la chaleur. Si diverses propriétés entrent en ligne de compte, Usinage CNC, trois d'entre elles revêtent une importance particulière : la conductivité thermique, la dilatation thermique et la capacité thermique spécifique.
Conductivité thermique décrit la facilité avec laquelle la chaleur est transmise à travers un matériau. Dans des conditions comparables, les matériaux présentant une conductivité thermique élevée dissipent généralement plus efficacement la chaleur des zones localisées à haute température que ceux dont la conductivité thermique est faible.
Dilatation thermique décrit la tendance d'un matériau à voir ses dimensions varier en fonction des variations de température. En général, les métaux se dilatent lorsqu'ils sont chauffés et se contractent lorsqu'ils sont refroidis. L'ampleur de cette dilatation dépend du matériau lui-même, de l'amplitude de la variation de température et du sens de la mesure.
Capacité thermique spécifique décrit la quantité d'énergie nécessaire pour augmenter la température d'une masse donnée de matière d'une valeur spécifique. Elle influe sur la vitesse de variation de la température lorsque la matière est chauffée, bien que la réponse thermique réelle dépende également de la conductivité thermique, de la masse, de la géométrie et des conditions de transfert thermique.
Ces propriétés reflètent différents aspects du comportement thermique. Un matériau présentant une conductivité thermique élevée ne présente pas nécessairement une faible dilatation thermique ; à l’inverse, un matériau nécessitant une énergie importante pour augmenter sa température ne dissipe pas nécessairement rapidement la chaleur générée lors de l’usinage. Dans le contexte de l'usinage CNC, la question essentielle n'est pas simplement de savoir si les propriétés thermiques d'un matériau sont “ bonnes ” ou “ mauvaises ”, mais plutôt comment son comportement thermique interagit avec le processus d'usinage et les exigences spécifiques de la pièce finie.
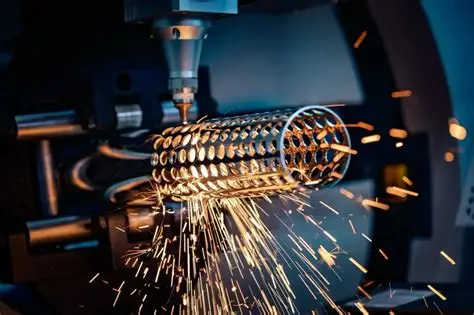
D'où provient la chaleur générée lors de l'usinage CNC ?
Comment la chaleur est-elle générée pendant le processus d'usinage ? Lorsqu'une fraise ou un outil de tournage enlève de la matière, la pièce subit une déformation et une séparation, ce qui entraîne la formation de copeaux. Ce processus de déformation consomme de l'énergie, dont la majeure partie est convertie en chaleur. De plus, le frottement — généré par le glissement des copeaux sur la face de coupe de l'outil et par l'interaction entre l'outil et la pièce — produit encore davantage de chaleur.
Les températures à proximité de l'arête de coupe peuvent être nettement supérieures à la température moyenne de la pièce à usiner ou à celle de l'environnement de l'atelier. La chaleur est répartie entre les copeaux, l'outil, la pièce à usiner et l'environnement environnant. La répartition précise dépend de facteurs tels que le matériau, la vitesse de coupe, la géométrie de l'outil, la vitesse d'avance, le mode d'application du liquide de refroidissement et l'opération d'usinage spécifique.
Cette répartition de la chaleur est cruciale : bien que les copeaux évacuent une grande partie de la chaleur, l'outil et la pièce à usiner peuvent tout de même subir d'importantes variations de température.
Prenons, par exemple, l’usinage d’une pièce présentant une zone de coupe réduite et concentrée. Si les copeaux évacuent efficacement la chaleur, la réponse thermique de l’outil et de la pièce à usiner sera radicalement différente de celle observée dans un scénario où la chaleur s’accumule fortement près de l’arête de coupe. Si la chaleur s'accumule autour d'éléments de précision, des hausses de température localisées peuvent nuire aux performances de l'outil ou entraîner des écarts dimensionnels pendant et après l'usinage. Bien que les propriétés thermiques influencent indéniablement le processus, elles ne constituent pas le seul facteur déterminant ; les conditions de coupe et l'interaction entre l'outil et la pièce à usiner jouent un rôle tout aussi crucial.
L'influence de la conductivité thermique sur l'usinage CNC
Lors de l'évaluation des effets thermiques lors de l'usinage CNC, la conductivité thermique est l'une des propriétés les plus importantes à prendre en compte. Les matériaux présentant une conductivité thermique élevée permettent de dissiper plus efficacement la chaleur de la zone de coupe vers d'autres parties de la pièce. En fonction des conditions d'usinage spécifiques, cela contribue à limiter l'accumulation localisée de chaleur.
Les matériaux à faible conductivité thermique sont relativement peu efficaces pour évacuer la chaleur, ce qui entraîne une accumulation de chaleur plus importante au niveau de l'interface outil-copeau et augmente la charge thermique sur l'arête de coupe. Cette différence est particulièrement marquée lors de l'usinage de matériaux tels que les alliages de titane et les superalliages à base de nickel, qui présentent généralement une conductivité thermique inférieure à celle de nombreux alliages d'aluminium courants.
Cependant, une faible conductivité thermique ne signifie pas que toutes les parties de la pièce à usiner deviendront plus chaudes dans toutes les conditions d’usinage. La répartition réelle de la température dépend de facteurs tels que la vitesse de coupe, la formation des copeaux, la géométrie de l’outil, l’utilisation de liquide de refroidissement, le temps de contact et le volume de matière enlevée. En pratique, lorsque la chaleur se concentre près de l'arête de coupe, l'outil peut être soumis à des contraintes thermiques plus élevées. Selon le matériau de l'outil et les conditions de coupe, cela peut accélérer certains mécanismes d'usure ou entraîner une défaillance de l'arête de coupe.
Par exemple, une stratégie d’usinage adaptée aux alliages d’aluminium peut ne pas convenir aux alliages à base de nickel. Les alliages d’aluminium dissipent généralement la chaleur rapidement, tandis que les alliages à base de nickel ont tendance à retenir davantage de chaleur à proximité de la zone d’usinage. Par conséquent, l’application d’une approche identique en matière de vitesses d’usinage, de choix d’outils et de gestion thermique ne donne pas nécessairement les mêmes résultats d’usinage. Il est essentiel d'adapter les conditions d'usinage au matériau spécifique. Si la conductivité thermique permet d'expliquer en partie ces différences, la stratégie d'usinage finale doit également tenir compte de facteurs tels que la résistance du matériau, sa dureté, ses caractéristiques d'écrouissage, la compatibilité des outils et les opérations d'usinage spécifiques concernées.
Pourquoi la chaleur peut entraîner des imprécisions dimensionnelles
Dans l'usinage de précision, l'un des effets les plus importants de la température est la dilatation thermique. Une pièce peut respecter les spécifications dimensionnelles à une certaine température, mais ses dimensions peuvent varier en fonction des variations de température. Cela n'indique pas nécessairement une perte de précision de positionnement de la machine à commande numérique ; il se peut plutôt que le matériau lui-même subisse une dilatation ou une contraction thermique.
Prenons l'exemple du fraisage d'une pièce métallique soumise à des tolérances dimensionnelles strictes : pendant le processus d'usinage, la zone usinée et ses environs génèrent de la chaleur. Si la pièce est mesurée alors qu'elle conserve encore de la chaleur résiduelle, les données obtenues peuvent différer de celles obtenues une fois que la pièce a retrouvé une température stable. Bien que cet écart puisse être minime, même des variations dimensionnelles infimes peuvent s'avérer critiques lorsque la plage de tolérance admissible est étroite. Pour une pièce simple pouvant se dilater librement, la variation de longueur peut être estimée à l'aide de la formule suivante :
ΔL = αL₀ΔT
où ΔL représente la variation de longueur, L₀ la longueur initiale, α le coefficient de dilatation thermique du matériau et ΔT la variation de température.
Cette relation met en évidence l'importance des propriétés des matériaux, des dimensions initiales et des variations de température. À variation de température égale, une pièce plus longue fabriquée dans le même matériau présentera généralement une variation absolue de longueur plus importante qu'une pièce plus courte.
Les situations réelles d’usinage sont bien plus complexes que ne le laisse entendre ce modèle simplifié. La répartition de la température sur la pièce peut être inégale, et les dispositifs de serrage peuvent limiter la dilatation thermique. Les structures à parois minces, les géométries asymétriques et l'enlèvement de matière non uniforme rendent tous les effets thermiques difficiles à prévoir. Le contrôle dimensionnel ne se limite pas à une programmation précise des coordonnées ; l'état thermique de la pièce, la séquence d'usinage, la méthode de serrage et le processus d'inspection influencent tous les résultats de mesure finaux.
Comment la dilatation thermique affecte les différentes pièces
La dilatation thermique est un facteur déterminant lors de l'usinage de composants de grande taille, de structures à parois minces et de pièces de précision soumises à des tolérances strictes. Les composants métalliques de grande taille peuvent subir des variations dimensionnelles importantes, même en cas de fluctuations de température modérées ; plus la dimension concernée est grande, plus la dilatation ou la contraction absolue potentielle est importante. Les structures à parois minces présentent quant à elles un ensemble de défis différents. En raison de leur rigidité limitée et d’un manque de soutien matériel significatif, leur réaction à un échauffement et un refroidissement inégaux peut affecter à la fois leur forme et leurs dimensions.
Prenons l'exemple du fraisage d'une cavité profonde dans une pièce : de la matière est enlevée d'un côté, ce qui réduit l'épaisseur de la paroi restante. Si le processus d'usinage entraîne un échauffement inégal dans cette zone, la paroi peut subir une dilatation localisée pendant l'usinage, puis se déformer lors du refroidissement. Étant donné que les forces de coupe et les contraintes résiduelles peuvent également provoquer des déformations, les effets thermiques ne sont pas la seule cause de ces problèmes.
Par conséquent, il ne faut pas confondre la déformation thermique avec la déviation classique de l'outil. La déviation de l'outil désigne le phénomène par lequel les forces de coupe font dévier l'outil de sa trajectoire prévue, tandis que la déformation thermique fait référence aux modifications des dimensions ou de la forme du matériau provoquées par les variations de température. Ces deux phénomènes affectent la précision de la pièce et peuvent se produire simultanément au cours d'un même processus d'usinage. Lors du dépannage des problèmes dimensionnels, les ingénieurs doivent distinguer ces différentes causes plutôt que de simplement supposer que tous les écarts proviennent de la machine CNC ou de l'outil de coupe.
Comment les propriétés thermiques influent sur la durée de vie des outils de coupe
Les outils de coupe fonctionnent sous l'influence combinée de charges mécaniques et de températures élevées. L'impact de la chaleur sur la durée de vie de l'outil dépend du matériau de l'outil, du matériau de la pièce à usiner, des conditions de coupe et des mécanismes d'usure associés.
À des températures élevées, certains matériaux d'outils peuvent perdre de leur dureté ou devenir plus sensibles à l'usure. En fonction de la combinaison des matériaux et des conditions d'utilisation, la chaleur peut également influencer les interactions chimiques entre l'outil et la pièce à usiner. Lorsque les matériaux présentent une faible conductivité thermique, la chaleur peut s'accumuler près de l'arête de coupe. Dans les opérations de coupe exigeantes, cela augmente la charge thermique sur l'outil, accélérant ainsi la dégradation de ses performances.
Les superalliages à base de nickel en sont un excellent exemple. Bien que ces matériaux soient conçus pour conserver d'excellentes propriétés mécaniques à haute température, cela ne signifie pas pour autant qu'ils soient faciles à usiner. Les effets combinés de leur résistance mécanique, de leurs propriétés thermiques et de leur tendance à l'écrouissage soumettent souvent l'arête de coupe à des conditions de fonctionnement très difficiles.
Il convient ici de faire une distinction importante : la capacité d’un matériau à résister à des températures élevées en service n’est pas équivalente à sa capacité à dissiper la chaleur lors de l’usinage. Même les composants conçus pour les environnements à haute température des moteurs peuvent nécessiter des conditions d’usinage strictement contrôlées lors de leur fabrication. La conductivité thermique ne suffit pas à elle seule à prédire la durée de vie de l’outil ; des facteurs tels que la vitesse de coupe, la vitesse d’avance, la géométrie de l’outil, les revêtements, les méthodes d’application du liquide de refroidissement et les mécanismes d’usure spécifiques doivent également être pris en compte.
Une vitesse de coupe plus élevée entraîne-t-elle toujours une augmentation de la chaleur ?
L'augmentation de la vitesse de coupe accélère généralement le rythme auquel l'énergie mécanique se transforme en énergie thermique et modifie la répartition de la chaleur entre le copeau, l'outil et la pièce. Il est trompeur de supposer que des vitesses de coupe plus élevées entraînent inévitablement une élévation de température identique sur l'ensemble de la pièce.
À des vitesses plus élevées, le temps disponible pour le transfert de chaleur au sein de la zone de coupe lors de chaque contact est réduit. En fonction du matériau et de l’opération d’usinage, une plus grande partie de la chaleur générée peut être évacuée avec les copeaux. Parallèlement, l’arête de coupe peut être soumise à des températures localisées plus élevées, et l’outil peut subir des contraintes thermiques plus importantes. Ces effets peuvent se produire simultanément. Le résultat final dépend du matériau, de l’outil, de l’engagement de coupe et des conditions d’usinage. Une vitesse de coupe qui améliore l’efficacité pour un matériau spécifique peut réduire la durée de vie de l’outil ou entraîner une instabilité du processus lorsqu’elle est appliquée à un matériau différent.
Réduire la vitesse de coupe n'est pas non plus nécessairement la solution optimale. Dans certains cas, des paramètres de coupe trop bas peuvent entraîner la formation de dépôts sur l'arête de coupe (BUE), un phénomène de frottement (plutôt que de coupe) ou d'autres phénomènes d'usinage indésirables. L'objectif est de déterminer une plage d'usinage appropriée pour une combinaison matériau-outil spécifique et de valider cette plage en fonction de critères tels que la durée de vie de l'outil, la stabilité dimensionnelle, la qualité de surface et les exigences de production.
Le rôle du liquide de refroidissement dans la gestion thermique
Si le liquide de refroidissement est généralement associé à la réduction de la température, son rôle dans l’usinage CNC va bien au-delà de la simple baisse de la température de la pièce. En fonction de l’opération d’usinage et du système de refroidissement utilisés, le liquide de refroidissement facilite la dissipation de la chaleur, lubrifie l’interface de contact entre l’outil et la pièce, réduit les frottements et favorise l’évacuation des copeaux. Son efficacité dépend de sa capacité à atteindre la zone de coupe et de la capacité du processus d’usinage à permettre un transfert de chaleur adéquat. Dans certaines opérations — par exemple lorsqu’un outil pénètre profondément dans une cavité ou perce un trou profond —, l’accès à l’interface de coupe peut s’avérer difficile.
Les stratégies de refroidissement doivent être adaptées au matériau à usiner et à l’opération spécifique ; une approche de refroidissement adaptée au fraisage à ciel ouvert peut ne pas donner les mêmes résultats dans l’usinage de trous profonds. Des facteurs tels que la conception de l’outil, les méthodes d’alimentation en liquide de refroidissement, l’évacuation des copeaux et les conditions de coupe doivent tous être pris en compte de manière globale. De plus, le liquide de refroidissement ne peut pas éliminer entièrement la dilatation thermique. Même lorsque les températures de coupe sont contrôlées, la pièce peut encore s'échauffer pendant l'usinage ou subir des fluctuations de température entre l'usinage et le contrôle. Pour les pièces de précision, l'utilisation d'un liquide de refroidissement n'est pas une fin en soi ; l'objectif ultime est de gérer efficacement les conditions thermiques afin de garantir la stabilité dimensionnelle et une qualité de surface fiable.
Pourquoi le contrôle de la température est-il important lors de l'inspection ?
Les dimensions des pièces usinées ne restent souvent pas stables immédiatement après l'usinage. Si une pièce s'échauffe pendant l'usinage, ses dimensions peuvent varier au fur et à mesure qu'elle refroidit. Par conséquent, les mesures effectuées immédiatement après l'usinage peuvent différer de celles prises une fois que la température s'est stabilisée.
Cela revêt une importance particulière lorsque les tolérances sont si serrées que les variations dimensionnelles dues aux variations de température ne peuvent être ignorées par rapport à la tolérance admissible. Pour la même raison, les conditions environnementales lors du contrôle sont essentielles. La précision des résultats de mesure est influencée par la température de la pièce et, le cas échéant, par celle de l'équipement de mesure. Afin de garantir que les données de mesure soient fiablement comparables aux spécifications du plan, le processus de mesure doit être réalisé dans des conditions de température appropriées et contrôlées.
Cela ne signifie pas pour autant que toutes les pièces usinées par CNC nécessitent une longue période de refroidissement. L’approche spécifique dépend de facteurs tels que la taille de la pièce, le matériau, les exigences de tolérance, les méthodes de mesure et les besoins de production. Pour les composants de grande taille et de haute précision, le processus de stabilisation de la température constitue souvent une étape critique du protocole d’inspection plutôt qu’une simple touche finale facultative. Il est également important de faire la distinction entre les effets thermiques et l’influence des contraintes résiduelles. Même après la stabilisation de la température de la pièce, les contraintes résiduelles peuvent encore provoquer une déformation suite à l’enlèvement de matière ou au retrait du dispositif de fixation. Si la dilatation thermique et les contraintes résiduelles peuvent toutes deux entraîner des écarts dimensionnels, elles résultent de mécanismes physiques distincts.
Comment différents matériaux réagissent à la chaleur lors de l'usinage CNC
La compréhension des propriétés thermiques des matériaux permet d'expliquer pourquoi les stratégies d'usinage doivent être adaptées en fonction des différents matériaux.
Par rapport aux alliages de titane et aux superalliages à base de nickel, les alliages d’aluminium présentent généralement une conductivité thermique plus élevée. La chaleur se dissipe plus rapidement à travers l’aluminium, bien que la répartition réelle de la température reste influencée par les conditions d’usinage, la composition de l’alliage et les caractéristiques de l’outil. Les alliages d’aluminium ont un coefficient de dilatation thermique relativement élevé ; il s’agit d’un facteur particulièrement important lors de l’usinage de pièces longues ou de caractéristiques soumises à des exigences de tolérance strictes. Les propriétés de l’acier inoxydable varient selon la nuance, mais de nombreuses nuances courantes présentent une conductivité thermique inférieure à celle des alliages d’aluminium. Leurs caractéristiques d’usinage dépendent également de la résistance du matériau, de sa tendance à l’écrouissage et des conditions de coupe. Par conséquent, la gestion thermique n’est qu’un élément parmi d’autres de la stratégie globale d’usinage. Les alliages de titane présentent généralement une faible conductivité thermique, ce qui entraîne une accumulation importante de chaleur à proximité de la zone de coupe. La température de l’arête de coupe et le choix de l’outil deviennent donc des critères essentiels, en particulier lors d’opérations d’usinage difficiles. Les superalliages à base de nickel constituent une autre catégorie de matériaux posant de sérieux défis thermiques lors de l’usinage. Bien qu’ils offrent d’excellentes performances à haute température, cela ne signifie pas pour autant qu’ils soient faciles à usiner ; l’adéquation des outils, les conditions de coupe et les stratégies de gestion thermique doivent être soigneusement évaluées.
Les exemples ci-dessus ne doivent pas être considérés comme un classement universel de l'usinabilité des matériaux. Chaque catégorie de matériaux comprend différentes nuances, et l'usinabilité dépend de la composition spécifique de l'alliage, de l'état du matériau, de la géométrie, du choix de l'outil et du procédé d'usinage lui-même. L'intérêt de comprendre les propriétés thermiques réside dans leur capacité à révéler les causes sous-jacentes des différences de comportement des matériaux lors de l'usinage, aidant ainsi les ingénieurs à choisir les procédés appropriés et à éviter d'appliquer des conditions d'usinage identiques à tous les matériaux.
Comment les ingénieurs gèrent les effets thermiques dans l'usinage CNC sur mesure
La gestion thermique commence par la compréhension des interactions entre le matériau, la pièce à usiner et le processus d'usinage. Pour les petites pièces à parois épaisses et aux tolérances larges, les fluctuations modérées de température ont généralement peu d’impact ; en revanche, pour les grandes pièces à parois minces nécessitant des tolérances de profil et de position strictes, les effets d’un échauffement inégal, de la dilatation thermique et du refroidissement peuvent être significatifs. Lors du choix des matériaux et de l’évaluation de la fabricabilité, les considérations doivent aller au-delà de la simple résistance ou dureté. Les ingénieurs doivent également évaluer de manière exhaustive la conductivité thermique et les caractéristiques de dilatation du matériau, les dimensions globales de la pièce, l’épaisseur des parois, l’emplacement des éléments, les séquences d’usinage et les exigences d’inspection. Des stratégies d’usinage appropriées peuvent alors être élaborées pour faire face à des risques spécifiques. En fonction des caractéristiques de la pièce, ces stratégies peuvent inclure le choix d’outils de coupe et de paramètres adaptés, l’optimisation de l’alimentation en liquide de refroidissement, l’équilibrage des taux d’enlèvement de matière, le fait de laisser la pièce atteindre sa stabilité thermique avant de mesurer les dimensions critiques, ou encore la planification d’inspections à des étapes clés de la production.
Une seule mesure est souvent insuffisante pour résoudre tous les problèmes liés à la chaleur. Par exemple, le simple fait de réduire la vitesse de coupe peut ne pas suffire à corriger les écarts dimensionnels causés par un refroidissement inégal, tandis que le simple fait d’augmenter le débit de liquide de refroidissement peut ne pas résoudre les problèmes de déformation résultant de contraintes résiduelles ou d’un serrage inadéquat de la pièce. Dans la fabrication sur mesure, l’objectif principal est d’identifier les causes profondes des écarts et d’y remédier à l’aide de solutions ciblées. Cela nécessite une compréhension approfondie du comportement des matériaux pendant l’usinage, des mécanismes par lesquels la pièce réagit à la chaleur et aux forces mécaniques, ainsi que des méthodes utilisées pour vérifier les cotes finales.
Conclusion
Les propriétés thermiques influencent le processus d’usinage CNC en déterminant la manière dont un matériau absorbe, transfère et réagit à la chaleur. La conductivité thermique affecte la répartition de la chaleur dans la zone de coupe, tandis que les caractéristiques de dilatation thermique dictent la façon dont les dimensions de la pièce varient en fonction de la température ; la capacité thermique spécifique influence également la manière dont la température du matériau réagit à l’apport d’énergie. Ces propriétés ont un impact sur la charge de l'outil, son usure, la stabilité dimensionnelle, la qualité de surface et les résultats d'inspection, mais elles n'agissent pas de manière isolée. Des facteurs tels que les conditions de coupe, la géométrie de l'outil, l'application du liquide de refroidissement, la taille de la pièce, les méthodes de serrage et les contraintes résiduelles modifient tous le résultat final de l'usinage.
La fiabilité de l'usinage CNC repose sur une gestion efficace des interactions entre les propriétés des matériaux, la production de chaleur, le transfert thermique, la géométrie des pièces, les conditions d'usinage et les exigences dimensionnelles. Xtmade est un prestataire de services de fabrication sur mesure fort de plusieurs décennies d'expérience, capable de produire des pièces à partir de divers matériaux sur la base de plans techniques. Fort d’une connaissance approfondie des matériaux et d’une expertise opérationnelle étendue, l’entreprise aide ses clients à choisir les matériaux adaptés et se tient à leur disposition pour répondre à leurs demandes à tout moment.

