
Usinage CNC de boîtiers en aluminium : amélioration de la stabilité du fluide de coupe et de la qualité d'usinage
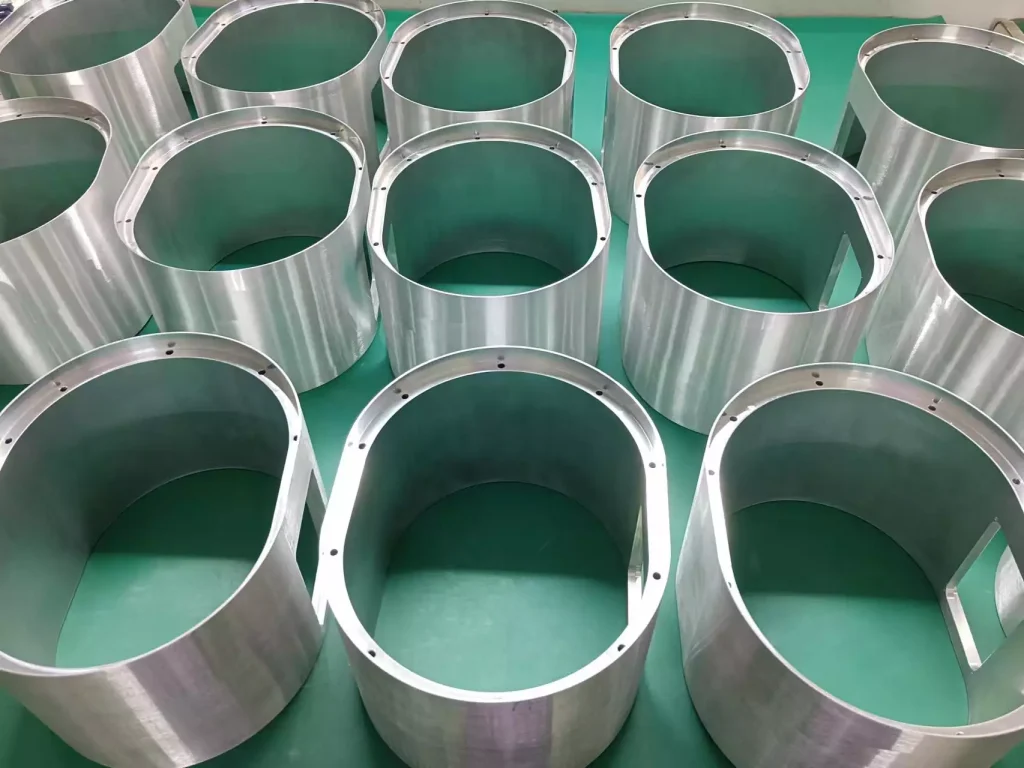
Les boîtiers en alliage d'aluminium sont largement utilisés dans les moteurs, les générateurs, les équipements industriels et le secteur automobile. Grâce à leur excellente usinabilité, ils se prêtent particulièrement bien aux opérations de fraisage, de perçage, de taraudage et de tournage sur machines à commande numérique. Cependant, pour obtenir une qualité d'usinage constante, il ne suffit pas de choisir les bons outils de coupe et les bons paramètres de processus.
Lors de l'usinage CNC des alliages d'aluminium, le fluide de coupe joue un rôle essentiel. Ses propriétés de refroidissement et de lubrification influencent directement l'évacuation des copeaux, l'usure des outils, l'état de surface et la stabilité globale du processus de production. Si le fluide de coupe devient instable, des problèmes tels que la séparation huile-eau, un moussage excessif, la prolifération bactérienne et l'apparition d'odeurs désagréables peuvent survenir, compliquant ainsi la gestion quotidienne de la production.
Pour les composants en aluminium nécessitant plusieurs étapes d'usinage, ces problèmes peuvent non seulement nuire à l'efficacité de la production, mais aussi compromettre la qualité des pièces finales. Une bonne compréhension des facteurs à l'origine de l'instabilité des fluides de coupe peut aider les fabricants à mettre en place des processus d'usinage plus fiables.
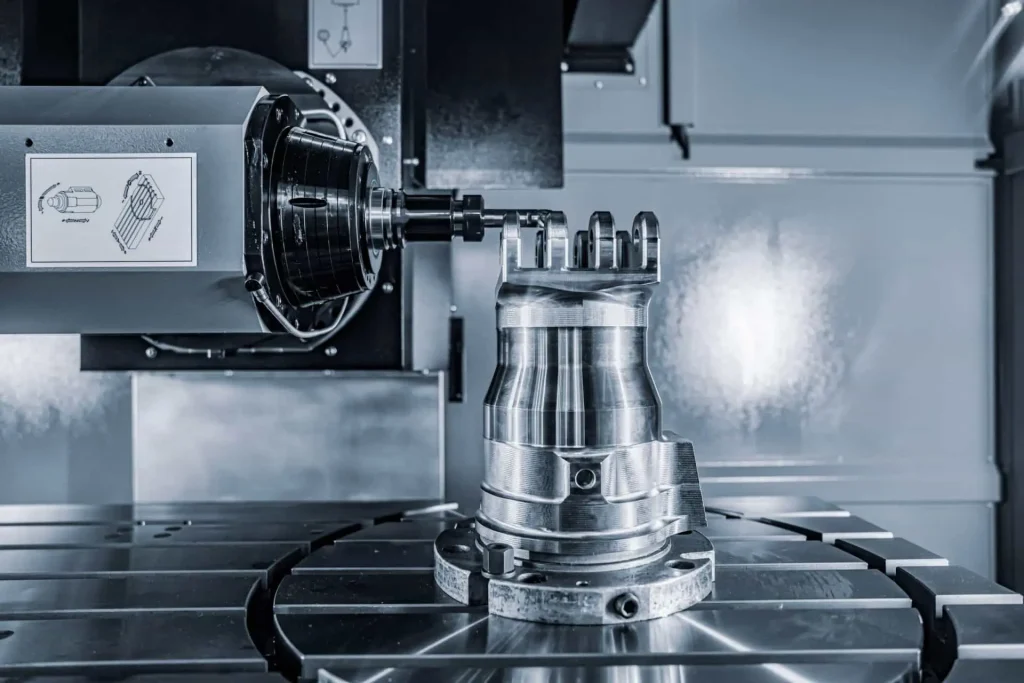
Problèmes courants liés aux fluides de coupe dans l'usinage CNC des alliages d'aluminium
Prenons l'exemple de la fabrication d'un carter de générateur en aluminium : ce composant est soumis à plusieurs opérations d'usinage CNC, chacune présentant des exigences spécifiques en matière de fluide de coupe. Le fraisage génère une chaleur importante et des copeaux ; le perçage nécessite un refroidissement et une évacuation efficaces des copeaux ; quant au taraudage, il repose en grande partie sur la lubrification pour réduire les frottements et éviter d'endommager les filets.
Au cours du processus de production, plusieurs problèmes liés aux fluides de coupe peuvent survenir :
Séparation des émulsions (stratification)
Les fluides de coupe à base d'eau doivent rester stables en tant que mélange pendant leur utilisation. Si une émulsion se sépare, des gouttelettes d'huile peuvent s'accumuler à la surface, tandis que la composition du fluide sous-jacent devient hétérogène. Cela nuit non seulement aux performances de lubrification, mais complique également la gestion de la concentration du fluide.
Contamination bactérienne et odeurs
S'ils ne sont pas entretenus correctement, les fluides de coupe peuvent devenir un terrain propice à la prolifération de micro-organismes. Une telle contamination peut entraîner des odeurs désagréables, des altérations de l'aspect du fluide et une réduction de sa durée de vie.
Mousse excessive
Une mousse excessive entrave la circulation du fluide de coupe, ce qui réduit l'efficacité de l'alimentation en liquide de refroidissement. De plus, elle peut nuire à la propreté de la machine-outil et alourdir la charge de maintenance.
Lubrification insuffisante lors du taraudage
Lors du taraudage, des frottements intenses se produisent entre l'outil de coupe et la pièce à usiner. Une lubrification insuffisante entraîne une usure accélérée de l'outil, des difficultés d'évacuation des copeaux et une dégradation potentielle de la qualité du filetage.
Ces problèmes ne surviennent pas de manière isolée ; ils sont souvent étroitement liés à des facteurs tels que la composition du fluide de coupe, la concentration d'utilisation, la qualité de l'eau, le niveau de contamination et l'état général de fonctionnement du système de refroidissement.
Pourquoi la stabilité du fluide de coupe est-elle essentielle pour l'usinage de pièces en alliage d'aluminium ?
Lors de l'usinage CNC de l'aluminium, le fluide de coupe remplit plusieurs fonctions. Ses performances ont une influence directe sur les conditions d'usinage et la régularité de la production.
Refroidissement et régulation de la température
Lors des opérations de fraisage et de perçage, le frottement entre l'arête de coupe et la pièce en alliage d'aluminium génère de la chaleur. Le fluide de coupe contribue à évacuer la chaleur de la zone de coupe et minimise les variations de température excessives, ce qui permet de maintenir des conditions d'usinage plus stables.
Lubrification et protection des outils
La lubrification réduit les frottements entre l'outil de coupe et la pièce à usiner. Cela revêt une importance particulière lors du taraudage (réalisation de filets) ; une lubrification insuffisante peut entraîner une augmentation de la résistance à la coupe, une usure prématurée de l'outil, voire des dommages au niveau des filets.
Évacuation des copeaux
En fonction de la composition de l'alliage, de la géométrie de l'outil et des paramètres de coupe, l'usinage des alliages d'aluminium peut générer des copeaux longs, filandreux ou très collants. Une utilisation adéquate du fluide de coupe garantit l'évacuation rapide des copeaux hors de la zone de coupe, ce qui réduit le risque d'accumulation de copeaux, de recoupe et de rayures à la surface de la pièce.
Qualité de surface et homogénéité dimensionnelle
Des conditions d'usinage instables peuvent facilement entraîner la formation de dépôts d'usinage (BUE), une usure accélérée de l'outil et des performances de coupe irrégulières. Un refroidissement et une lubrification efficaces contribuent à atténuer ces risques, garantissant ainsi une qualité de surface constante et un contrôle dimensionnel précis.
Le fluide de coupe ne suffit pas à lui seul à garantir pleinement la précision d'usinage. Dans la pratique, il faut également tenir compte d'une série d'autres facteurs, notamment le choix des outils, la rigidité de la machine-outil, le serrage de la pièce, les paramètres de coupe et la gestion thermique.
Facteurs clés influant sur la stabilité des fluides de coupe
Lorsqu'un fluide de coupe présente des phénomènes de séparation ou de formation de mousse, ou dégage une odeur désagréable, le simple fait d'augmenter sa concentration ne suffit pas nécessairement à résoudre le problème à la source. Dans de tels cas, plusieurs facteurs opérationnels doivent être examinés.
Concentration du fluide de coupe
La concentration influe sur le pouvoir lubrifiant, la capacité de refroidissement, la protection contre la rouille et la stabilité globale du fluide de coupe. Une concentration trop faible peut entraîner une lubrification insuffisante et une protection réduite contre la rouille, tandis qu’une concentration trop élevée peut se traduire par une augmentation des résidus, une plus grande tendance à la formation de mousse et des coûts d’exploitation plus élevés (en fonction de la formulation spécifique du produit). La concentration appropriée doit être déterminée en fonction des recommandations du fabricant et ajustée en fonction du processus d'usinage spécifique.
Des mesures régulières effectuées à l'aide d'un réfractomètre étalonné permettent de maintenir la concentration dans la plage spécifiée. Lors des mesures, il est également important d'appliquer le facteur de correction du réfractomètre adapté au produit concerné.
Qualité et dureté de l'eau
Pour les fluides de coupe hydrosolubles, la qualité de l'eau est un autre facteur déterminant qui influe sur les performances.
La dureté de l'eau peut avoir un impact sur la stabilité des émulsions, tandis que les minéraux dissous et autres contaminants peuvent influencer la formation de mousse et les performances globales du fluide. Une eau trop dure ou trop douce peut poser des problèmes pour certaines formulations de fluides de coupe. Il convient d'évaluer la source d'eau afin de s'assurer que ses paramètres se situent dans les plages recommandées par le fournisseur du fluide de coupe.
Contamination microbienne
La prolifération bactérienne est généralement liée à un mauvais entretien du fluide, à l'accumulation de contaminants, à la présence de zones où le fluide peut stagner et à des conditions de fonctionnement inadaptées.
Une surveillance régulière, le maintien d'une bonne circulation du fluide, l'élimination rapide des résidus d'huile (huile de surface) et le nettoyage du réservoir de liquide de refroidissement peuvent contribuer à réduire le risque de contamination.
L'ajout de biocides sans avoir préalablement identifié la source de contamination ne constitue pas une stratégie d'entretien fiable à long terme. Toute mesure corrective prise doit respecter les instructions du fabricant du fluide de coupe ainsi que les exigences applicables en matière de sécurité au travail.
Contamination par des huiles étrangères et des fines métalliques
Au cours du processus de production, des huiles hydrauliques, des huiles lubrifiantes et des résidus d'usinage peuvent pénétrer dans le circuit de refroidissement. Ces contaminants nuisent non seulement aux performances du fluide de coupe, mais peuvent également entraîner une accumulation d'huile à la surface du fluide. De plus, des copeaux métalliques fins et des boues peuvent s'accumuler dans le réservoir de liquide de refroidissement et dans les conduites de circulation.
Une filtration adéquate, l'élimination des huiles (écumage) et un nettoyage régulier du système permettent de maintenir la propreté du liquide de refroidissement.
Mesures pratiques visant à améliorer les performances des fluides de coupe
Pour améliorer la stabilité du fluide de coupe, il est nécessaire d'adopter une approche globale englobant le choix des produits, le contrôle des opérations et la maintenance régulière.
Choix du fluide de coupe pour l'usinage des alliages d'aluminium
Le produit choisi doit être compatible avec l'alliage d'aluminium, le procédé d'usinage spécifique, les matériaux des composants de la machine-outil et la qualité de finition de surface requise.
Pour les opérations telles que le fraisage, le perçage et le taraudage, la formulation du fluide de coupe doit offrir un équilibre optimal entre refroidissement, lubrification, protection contre la corrosion et contrôle de la formation de mousse.
Respect de la concentration recommandée
Il convient de mettre en place un protocole régulier de surveillance des concentrations ; ne vous fiez pas uniquement à l'inspection visuelle. Conservez les données de surveillance et procédez à des ajustements en fonction des conditions réelles de production.
Optimisation de la circulation et de la filtration du liquide de refroidissement
Veillez à ce que le liquide de refroidissement atteigne efficacement la zone de coupe. Utilisez un système de filtration adapté pour éliminer rapidement les copeaux métalliques et les particules fines accumulés, et éviter la formation de “ zones mortes ” (zones de stagnation) dans le réservoir de liquide de refroidissement.
Maîtrise de la contamination
Dans la mesure du possible, éliminez toute “ huile parasite ” (huile étrangère) qui aurait pénétré dans le circuit. Nettoyez régulièrement le réservoir de liquide de refroidissement et veillez à ce qu’aucun produit chimique ou agent nettoyant étranger ne pénètre dans le circuit.
Surveillance de l'état du fluide de coupe
L'entretien régulier doit inclure la surveillance de la concentration du fluide de coupe, de son pH, de son aspect, de son odeur, de ses caractéristiques de moussage et de son niveau de contamination. Si des changements anormaux sont détectés, il convient d'abord d'en rechercher et d'en analyser la cause ; il ne faut pas se contenter de remplacer le fluide de coupe ou d'ajouter des additifs chimiques sans avoir procédé à une évaluation appropriée.
Les différentes opérations CNC nécessitent des conditions de lubrification différentes
La fabrication d'un boîtier en aluminium peut nécessiter plusieurs opérations d'usinage, chacune ayant ses propres exigences.
Fraisage CNC
Fraisage CNC nécessite un refroidissement et une évacuation efficaces des copeaux. L'alimentation en liquide de refroidissement doit permettre d'éviter l'accumulation de copeaux et de réduire le risque que ceux-ci ne viennent rayer les surfaces finies.
La géométrie de l'outil, la vitesse de coupe, la vitesse d'avance et la direction du liquide de refroidissement ont également une incidence sur la formation de bavures et l'état de surface.
Perçage CNC
CPerçage NC génère des copeaux dans une zone de coupe relativement restreinte. Une évacuation insuffisante des copeaux peut entraîner leur accumulation, une augmentation des efforts de coupe et une mauvaise qualité du trou.
L'alimentation en liquide de refroidissement doit permettre une évacuation efficace de la chaleur et des copeaux, en particulier lors de l'usinage de trous profonds.
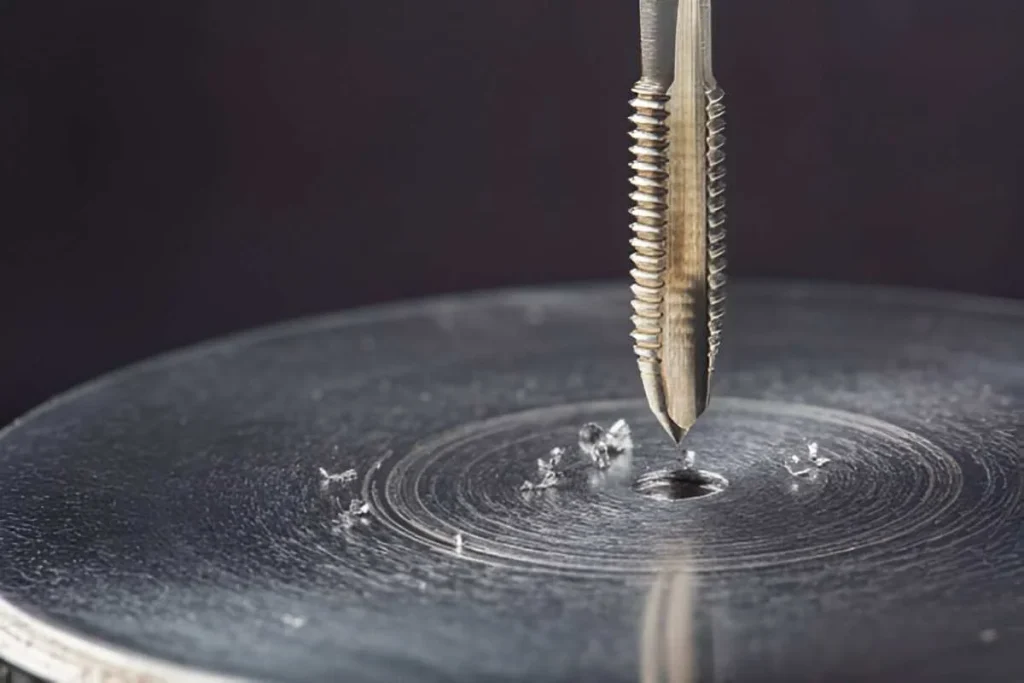
Taraudage CNC
Le taraudage nécessite une attention particulière en matière de lubrification en raison du contact entre les flancs de l'outil et le matériau de la pièce.
Le fluide de coupe doit offrir un pouvoir lubrifiant suffisant tout en facilitant l'évacuation des copeaux. La géométrie correcte du taraud, les caractéristiques du filetage, la vitesse de coupe et l'état de l'outil restent tout aussi importants.
L'utilisation d'un seul système de lubrification pour plusieurs opérations nécessite une formulation capable de répondre aux exigences combinées du processus d'usinage.
Comment évaluer les fluides de coupe et les améliorations apportées à l'usinage
La fiabilité d'un système de refroidissement doit être évaluée à l'aide d'indicateurs de production mesurables plutôt que sur la seule base de son aspect.
Les fabricants peuvent surveiller plusieurs aspects :
- Stabilité du fluide : Vérifiez s'il y a une séparation de l'émulsion, de l'huile à la surface, un excès de mousse ou des dépôts inhabituels.
- Uniformité de la concentration : Enregistrer les mesures du réfractomètre et suivre les variations au cours de la production.
- État microbien : Surveillez les odeurs, les variations de pH et la contamination conformément aux recommandations d'entretien du fournisseur du liquide de refroidissement.
- Performances de l'outil : Comparez l'usure des outils, leur durée de vie et leur fréquence de remplacement dans des conditions d'usinage constantes.
- Qualité de la surface usinée : Évaluer la rugosité de surface et vérifier l'absence de rayures, de bavures et d'autres défauts d'usinage.
- Qualité du fil : Contrôlez les trous filetés à l'aide de jauges de filetage adaptées et de méthodes de contrôle dimensionnel.
- Coûts d'exploitation : Suivre les réapprovisionnements en liquide de refroidissement, les éliminations, la fréquence d'entretien et la consommation d'outillage.
Lorsqu'ils évaluent un changement de fluide de refroidissement, les fabricants doivent comparer les résultats obtenus dans des conditions contrôlées. La nuance du matériau, le type d'outil, les paramètres de coupe, les réglages de la machine et la concentration du fluide de refroidissement doivent être consignés afin que la comparaison soit pertinente.
L'approche de Xtmade en matière de qualité de l'usinage CNC de l'aluminium
Chez Xtmade, usinage CNC de l'aluminium Cela ne se limite pas au choix d'une machine et au suivi d'un parcours d'outil programmé. Les caractéristiques du matériau, la géométrie de la pièce, les séquences d'usinage, les conditions de coupe et les exigences en matière de contrôle influencent toutes le résultat final.
Pour les boîtiers en aluminium complexes et les composants de précision, notre processus de fabrication s'articule autour de plusieurs axes clés :
- Vérification des plans et des processus : Évaluer la géométrie des pièces, les tolérances dimensionnelles, les caractéristiques d'usinage et les exigences en matière de finition de surface avant la production.
- Planification des processus d'usinage : Choisir les stratégies appropriées de fraisage, perçage, taraudage et usinage multiaxial sur machine à commande numérique, en fonction de la structure de la pièce et des exigences de production.
- Contrôle des conditions de découpe : Tenez compte du choix des outils, des paramètres de coupe, du refroidissement, de la lubrification et de l'évacuation des copeaux afin de garantir un usinage stable.
- Contrôle en cours de fabrication : Surveiller les cotes critiques et les conditions d'usinage tout au long de la production.
- Contrôle qualité final : Utiliser des équipements de mesure adaptés, notamment un contrôle par machine à mesurer tridimensionnelle (MMT), pour vérifier le respect des exigences dimensionnelles et géométriques.
Pour les boîtiers en aluminium comportant de nombreuses opérations d'usinage, il est essentiel de maintenir des conditions de production stables afin d'obtenir des résultats reproductibles.
La gestion des fluides de coupe fait partie intégrante de ce processus plus large de contrôle de la fabrication. En tenant compte des interactions entre les paramètres d'usinage, l'outillage, les performances du liquide de refroidissement et le contrôle qualité, les fabricants peuvent réduire les problèmes de production évitables et améliorer la cohérence globale du processus.
Si vous disposez de boîtiers en aluminium usinés par CNC ou d'autres composants de précision nécessitant un fraisage, un perçage, un taraudage ou un usinage multiaxial, Xtmade peut examiner vos plans existants et vos exigences de fabrication afin d'évaluer la méthode de production la plus adaptée.

