
Comment remédier à la déformation due à l'usinage des pièces en alliage d'aluminium 7075 à parois minces : solutions de contrôle des processus et de serrage proposées par Xtmade
L'alliage d'aluminium 7075, apprécié pour son rapport résistance/poids élevé et ses excellentes propriétés mécaniques, est largement utilisé dans l'aérospatiale, les équipements de précision et la fabrication de composants structurels haute performance. Cependant, pour les pièces caractérisées par des taux d'enlèvement de matière élevés, des parois minces et une géométrie asymétrique, le principal défi ne réside pas dans le matériau lui-même, mais dans la gestion de la libération des contraintes, de la déformation induite par le serrage et de l'impact des forces de coupe pendant le processus d'usinage.
Cela vaut tout particulièrement pour les structures de support à parois minces, les cavités profondes et les configurations de type « ouvert » obtenues par un enlèvement important de matière. Même si l’ébauche initiale présente une rigidité suffisante, l’intégrité structurelle inhérente de la pièce diminue à mesure que la marge d’usinage est réduite. Les forces de coupe, les forces de serrage et les contraintes résiduelles peuvent toutes provoquer des déformations, entraînant un non-respect des exigences spécifiées en matière de cotes critiques et de tolérances géométriques.
Dans le cadre des opérations d'usinage CNC de précision de Xtmade, nous ne nous contentons pas d'utiliser des outils de finition ou de réduire les paramètres de coupe pour traiter ce type de composants. Nous mettons plutôt en œuvre une stratégie de contrôle globale qui englobe la libération des contraintes du matériau, les repères d'usinage, les méthodes de serrage, l'outillage de soutien spécialisé et les trajectoires d'outils optimisées.
En nous appuyant sur notre expérience dans l'usinage de pièces en alliage d'aluminium 7075 à faible rigidité et à parois minces, cet article examine comment nous analysons les causes profondes de la déformation et améliorons la stabilité de l'usinage grâce à l'optimisation des procédés.
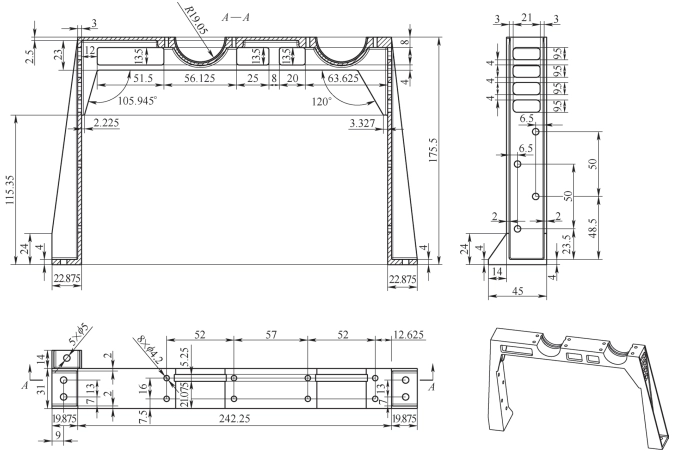
Pourquoi les pièces en alliage d'aluminium 7075 à parois minces ont-elles tendance à se déformer lors de l'usinage ?
La déformation des pièces à parois minces lors de l'usinage résulte rarement d'un seul facteur ; elle découle plutôt des effets combinés des contraintes internes du matériau, de la rigidité structurelle, des forces de serrage et des forces de coupe.
Prenons l'exemple d'un composant structurel en alliage d'aluminium 7075 que nous avons usiné : cette pièce mesure environ 282 mm de longueur et 175,5 mm de largeur, avec une épaisseur initiale de l'ébauche d'environ 31 mm. Après l'enlèvement d'une quantité importante de matière, l'épaisseur finale de la paroi est réduite à seulement 2 mm dans certaines zones, ce qui correspond à un taux d'enlèvement de matière global supérieur à 95 %.
Ce composant présente une structure de type ouvert, avec des pieds de soutien de chaque côté. Une fois l'usinage terminé, la rigidité structurelle entre ces pieds est considérablement réduite. Dans ces conditions, même des forces de coupe relativement faibles peuvent provoquer des vibrations localisées, une déformation élastique ou un retour élastique dimensionnel.
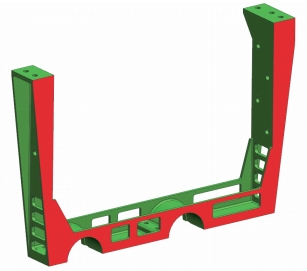
Un taux d'enlèvement de matière élevé entraîne une redistribution des contraintes internes
Au cours du laminage, du traitement thermique et des opérations de transformation ultérieures des ébauches en alliage d'aluminium 7075, certaines contraintes résiduelles internes peuvent apparaître.
Lorsque plus de 95 % du matériau d'origine doit être enlevé pour fabriquer une pièce, l'état initial d'équilibre des contraintes est perturbé à mesure que le matériau est progressivement retiré. Ce phénomène est particulièrement important lors de l'usinage de composants présentant de grandes cavités, des rainures profondes ou des structures à parois minces ; en effet, comme la quantité de matière enlevée et les modifications de la rigidité structurelle qui en résultent varient d'une zone à l'autre, il se produit souvent une redistribution localisée des contraintes.
Si une pièce est usinée directement à partir de l'ébauche jusqu'à ses dimensions finales, les contraintes internes peuvent se dissiper progressivement tout au long du processus, ce qui se traduit par un gauchissement des parois, un écartement ou une contraction des pattes de support, ou encore par des variations dimensionnelles globales de la pièce finie. Pour les pièces à parois minces nécessitant un taux d’enlèvement de matière élevé, il est préférable d’adopter une approche en plusieurs étapes — combinant un usinage de dégrossissage, le maintien de surépaisseurs d’usinage et des traitements de vieillissement intermédiaires — plutôt que de tenter d’enlever tout l’excès de matière en une seule opération.
Les structures à parois minces manquent de rigidité et sont très sensibles à l'action des forces de coupe.
La rigidité à la flexion d'une structure à parois minces est étroitement liée à l'épaisseur de ses parois. À mesure que l'épaisseur des parois diminue, la capacité de l'élément à résister aux forces de cisaillement baisse rapidement.
Par exemple, une structure dont l'épaisseur finale de paroi n'est que de 2 mm peut conserver une résistance structurelle globale suffisante pendant la phase d'ébauche ; toutefois, à mesure que la matière interne est enlevée et que des ouvertures sont créées dans les structures de soutien de part et d'autre, la rigidité initiale est compromise, ce qui rend la pièce plus sensible à la déformation élastique.
Si l'outil de coupe exerce une force latérale importante sur une paroi mince, la pièce peut se déplacer ou vibrer pendant l'usinage. Même si la pièce retrouve partiellement sa forme d'origine une fois l'outil retiré, la déformation élastique survenue pendant le processus de coupe peut tout de même entraîner des imprécisions dimensionnelles.
C'est précisément pour cette raison que les paramètres d'usinage utilisés pour les pièces standard en alliage d'aluminium ne peuvent pas être directement appliqués aux composants à parois minces. Des facteurs tels que le choix de l'outil, le sens de coupe, la profondeur de coupe et la continuité de la trajectoire d'usinage doivent tous être adaptés en fonction des conditions de support spécifiques de la pièce.
Les méthodes de serrage traditionnelles peuvent entraîner des déformations supplémentaires
Pour les composants présentant une faiblesse structurelle ou une faible rigidité, le processus de serrage lui-même peut devenir une source de déformation.
L'application d'une force de serrage importante — à l'aide d'un étau ou de serre-joints — sur des sections à parois minces peut contraindre une pièce à prendre une forme spécifique tant qu'elle est maintenue. Même si les dimensions semblent conformes aux spécifications pendant l'usinage, la pièce subira un retour élastique dès que la force de serrage sera supprimée, ce qui modifiera sa géométrie finale.
De plus, lorsque des pièces à parois minces nécessitent plusieurs changements d'orientation ou de positionnement, l'absence d'un repère de référence cohérent d'une opération à l'autre peut facilement entraîner des erreurs de positionnement. Cela compromet alors les relations dimensionnelles entre les éléments situés sur des faces opposées, les surfaces de montage et l'emplacement des alésages critiques.
Lors de l'élaboration d'une stratégie d'usinage pour des pièces à parois minces, deux défis majeurs doivent être relevés : réduire au minimum la déformation forcée provoquée par le serrage et garantir un positionnement constant d'une série d'usinages à l'autre.
De l'ébauche à la finition : élimination progressive des contraintes internes dans l'alliage d'aluminium 7075
Pour les composants structurels en alliage d'aluminium 7075 nécessitant des débits d'enlèvement de matière élevés, nous ne combinons pas l'ébauche et la finition en une seule opération continue. Nous procédons plutôt à la libération des contraintes internes par étapes, en fonction de l'évolution structurelle de la pièce. Dans le processus d’usinage des composants structurels à parois minces susmentionnés, nous avons mis en œuvre une stratégie comprenant trois étapes distinctes d’ébauche, entrecoupées d’un traitement de vieillissement intermédiaire.
Ébauche initiale : jeter les bases de l'usinage global
La première étape consiste à réaliser un ébauche uniforme de l'ébauche de la pièce, en s'attachant en priorité à éliminer la majeure partie du matériau en excès tout en laissant une marge d'environ 3 mm pour les étapes d'usinage suivantes.
À ce stade, l'objectif principal n'est pas de maximiser la vitesse d'enlèvement de matière, mais plutôt de contrôler la quantité de matière retirée dans les différentes zones, afin de s'assurer qu'aucun côté ni aucune section localisée ne perde prématurément son soutien structurel.
Une fois l'usinage grossier terminé, un premier traitement de vieillissement est effectué. Cela permet aux contraintes internes — qui se dissipent progressivement au cours du processus d'usinage — de se stabiliser davantage, créant ainsi une base plus solide pour les opérations d'usinage suivantes.
Deuxième étape d'ébauche : poursuite de l'enlèvement de matière et gestion des modifications structurelles
Après le premier traitement de vieillissement, la pièce est à nouveau serrée pour une deuxième étape d'usinage de dégrossissage, axée sur les cavités principales et les zones structurelles, la marge d'usinage restante étant limitée à environ 2 mm.
À mesure que la matière est enlevée, la rigidité locale de la pièce évolue considérablement. Par conséquent, cette étape nécessite non seulement de maîtriser les forces de coupe, mais aussi d’accorder une attention particulière aux forces exercées lors du serrage.
Les méthodes de serrage sont adaptées en fonction des points d'appui de la pièce afin d'éviter d'exercer une force externe excessive pour la maintenir en place. Pour les positions de serrage nécessitant un couple spécifique, on utilise des clés dynamométriques afin de garantir la cohérence et de minimiser les variations dues à une manipulation manuelle.
Une fois la deuxième étape d'usinage de dégrossissage terminée, la pièce subit un nouveau traitement de vieillissement.
Troisième dégrossissage : mise en place de conditions stables pour l'usinage de finition
Après les deux premières étapes d'enlèvement de matière et de détente, une troisième étape d'ébauche uniforme est réalisée, ce qui réduit encore la marge d'usinage à environ 1 mm.
À ce stade, la pièce ressemble déjà fortement à sa configuration finale, les variations d'épaisseur locale des parois et les zones de support devenant plus marquées. Nous évitons de concentrer un enlèvement important de matière sur une seule zone, en cherchant plutôt à maintenir un équilibre des contraintes internes dans l'ensemble de la pièce.
Une fois la troisième étape d'ébauche terminée, un traitement de vieillissement intermédiaire est prévu.
Il convient de souligner que ce traitement de vieillissement intermédiaire n’est pas simplement une étape supplémentaire du processus ; il sert plutôt à minimiser les variations dimensionnelles lors de la phase d’usinage de finition qui suit — variations qui, sans cela, résulteraient de la redistribution des contraintes résiduelles. La méthode de traitement spécifique, la température et la durée de maintien sont déterminées en fonction de l’état du matériau, des exigences en matière de traitement thermique et des spécifications techniques de la pièce.
Optimisation des méthodes de serrage : réduction des déformations dues au serrage dans les pièces à parois minces
Une fois l'ébauche en plusieurs étapes terminée, le prochain défi à relever concerne la stratégie de serrage pour l'opération de finition.
Pour les composants à parois minces présentant des arêtes latérales inclinées et une structure ajourée, le serrage classique à l’aide de plaques de pression entraîne souvent des concentrations de contraintes localisées. Compte tenu de la rigidité relativement faible des pieds de support de chaque côté, la moindre irrégularité dans la force de serrage peut compromettre le positionnement précis et l’intégrité géométrique de la pièce.
Notre approche consiste à optimiser la surface d'appui effective, à tirer parti des caractéristiques structurelles intrinsèques du composant pour son positionnement et à réduire au minimum la force de serrage mécanique appliquée directement sur les sections à parois minces.
Fixation de pièces par collage
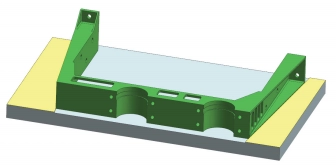
Lors de l'usinage de finition de la première face, la surface de montage prévue de la pièce sert de point de référence, et la pièce est fixée sur une plaque de serrage spécialisée.
Contrairement au serrage mécanique traditionnel — qui utilise des plaques de pression —, cette approche recourt à la colle “ 302 ” comme méthode de fixation auxiliaire, ce qui permet de réduire au minimum l'application directe d'une force de serrage sur la structure à parois minces.
Tout d'abord, en fonction de la géométrie et de l'orientation réelles de la pièce, des repères de positionnement en forme de V sont usinés dans la plaque de fixation. Ces repères, d'une hauteur d'environ 1 mm, s'engagent avec les arêtes inclinées situées de part et d'autre de la pièce afin de garantir une orientation stable et précise.
Lors du montage, les arêtes inclinées de la pièce sont amenées en contact total avec les surfaces de positionnement en forme de V du dispositif de fixation ; la pièce est ensuite immobilisée par l'application d'adhésif le long des interfaces de contact entre la pièce et le dispositif de fixation.
En combinant des éléments de positionnement en forme de V et un assemblage par collage, le mouvement de la pièce est contraint dans plusieurs directions, tout en évitant l'application d'une pression localisée importante — souvent associée aux méthodes de serrage traditionnelles — dans les zones à parois minces.
Il convient de noter que le recours au collage pour le serrage des pièces ne signifie pas que les forces mécaniques peuvent être négligées. Des facteurs tels que la surface de contact entre la pièce et le dispositif de serrage, l'état de la couche adhésive, le temps de durcissement de l'adhésif et les charges générées lors des opérations d'usinage ultérieures doivent tous être évalués au préalable. Pour les processus impliquant des charges de coupe élevées, il est également nécessaire de vérifier que la résistance d'adhérence est suffisante pour répondre aux exigences.
Usinage après réorientation : maintien d'un repère constant
Une fois la première face usinée, la pièce doit être retournée afin de permettre l'usinage de la face opposée.
À ce stade, l'objectif principal est de garantir la cohérence du repère (de référence) utilisé pour le positionnement au cours des opérations successives. Étant donné que les six surfaces externes de la pièce doivent être usinées, la relation entre les repères doit être clairement définie à chaque réorientation ; cela permet d'éviter l'accumulation d'erreurs dimensionnelles qui pourraient autrement résulter de repositionnements répétés.
En appliquant une stratégie de positionnement identique à celle utilisée pour la première face, nous usinons la deuxième face, ce qui permet de réaliser le profil extérieur, les surfaces de montage et l'épaisseur totale de la pièce.
Une fois cette étape terminée, les dimensions extérieures de la pièce sont conformes aux spécifications de conception. Le travail restant porte principalement sur l'usinage de précision des cavités internes et des structures à parois minces.
Développer des outils de support spécialisés de type « split » afin d'améliorer la stabilité lors de l'usinage des cavités internes
Une fois le profil extérieur d'une pièce usiné, l'usinage de sa cavité interne devient l'une des étapes les plus critiques de l'ensemble du processus de fabrication.
À ce stade, la grande majorité de la matière a été enlevée, laissant des sections à parois minces dont la rigidité structurelle est très limitée. Le fait de se fier uniquement à des dispositifs de serrage standard pour maintenir la pièce peut facilement entraîner des vibrations localisées ou une déformation structurelle pendant l'usinage. Par conséquent, il est nécessaire de concevoir un outillage de support spécialisé, spécialement destiné à l'usinage de la dernière étape de la cavité interne.
Pourquoi opter pour une conception modulaire (de type split) des luminaires ?
Pour les pièces de grande taille à parois minces, concevoir l'ensemble du dispositif de serrage comme une seule unité intégrée entraînerait non seulement une consommation importante de matière, mais augmenterait également les coûts d'usinage et le temps nécessaire à la fabrication du dispositif.
Nous avons opté pour une conception modulaire, en décomposant le dispositif de support de la cavité interne en trois composants distincts. Ces trois éléments sont conçus pour s'adapter à la géométrie externe, à la structure de base et aux profils latéraux du composant, garantissant ainsi la surface d'appui nécessaire tout en simplifiant la fabrication, l'installation et le réglage ultérieur du dispositif.
Conception des jeux de support en fonction des dimensions réelles des pièces
Étant donné que les cotes extérieures des pièces ont déjà été usinées conformément aux spécifications de conception, les cotes intérieures du gabarit ne peuvent pas être déterminées uniquement à partir des cotes théoriques des pièces.
Lors de la conception de nos dispositifs de fixation, nous nous basons sur la géométrie extérieure réelle des pièces, en prévoyant un jeu d'environ 0,06 à 0,10 mm de chaque côté. Cela permet de charger les pièces sans difficulté tout en garantissant un contact total entre les surfaces latérales et inférieures des pièces et leurs surfaces d'appui correspondantes.
Si le jeu du dispositif de fixation est trop important, les pièces peuvent encore se déplacer sous l'effet des forces de coupe ; à l'inverse, si le jeu est trop faible, un frottement lors de l'assemblage peut se produire, générant des contraintes indésirables. La conception du dispositif de fixation doit tenir compte non seulement des dimensions, mais aussi de la facilité d'assemblage, de la surface de contact des supports et des charges de coupe réelles.
Renforcement local des zones fragiles
Pour les éléments de structure à parois minces, un appui global ne garantit pas nécessairement une rigidité suffisante dans chaque zone localisée.
Dans ces zones, les alésages présentant une faible rigidité structurelle sont particulièrement sujets à la déformation et aux vibrations. Si ces zones ne bénéficient pas d'un soutien efficace pendant l'usinage, les forces de coupe exercées par l'outil peuvent provoquer des vibrations localisées, ce qui compromet la qualité de la surface usinée et la stabilité dimensionnelle.
Pour y remédier, nous identifions les points faibles dès les phases de conception des gabarits et de préparation de l'usinage, puis nous intégrons des supports auxiliaires adaptés à la structure concernée.
Dans la stratégie d'usinage susmentionnée, certains trous peuvent être renforcés temporairement à l'aide de matériaux de remplissage adaptés — tels qu'un mastic modelable ou un produit d'étanchéité ignifuge — ou en utilisant des matériaux de remplissage de fortune, comme une serviette humide que l'on serre fermement une fois imbibée. Cela permet d'atténuer les vibrations localisées.
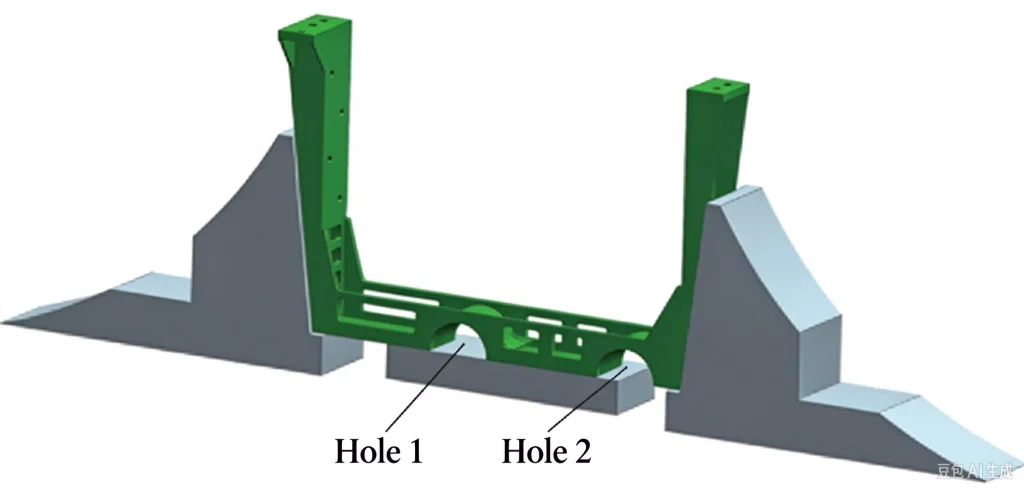
Ces supports auxiliaires doivent être évalués en fonction de facteurs tels que le matériau, le fluide de coupe, l'amplitude de mouvement de l'outil et les conditions d'évacuation des copeaux ; ils ne doivent ni gêner le fonctionnement normal de l'outil, ni permettre à un matériau de remplissage de pénétrer dans la zone d'usinage.
En associant un système de serrage modulaire à un soutien auxiliaire localisé, il est possible d'améliorer la stabilité globale de l'usinage des pièces à parois minces lors des dernières étapes, sans avoir recours à une force de serrage excessive.
Optimisation des trajectoires d'usinage CNC pour réduire les déformations provoquées par les forces de coupe
Même lorsque le dispositif de serrage assure un maintien suffisant, une trajectoire d'outil mal conçue peut tout de même provoquer des vibrations ou une déformation élastique des structures à parois minces sous l'effet des forces de coupe.
Par conséquent, une fois la stratégie de serrage définie, il est essentiel d'optimiser spécifiquement les trajectoires d'outils utilisées pour l'usinage des cavités internes.
Pour ces composants présentant une faible rigidité structurelle, la planification des trajectoires d'outils ne vise pas seulement à réduire la durée d'usinage, mais surtout à garantir que le processus de coupe se déroule de la manière la plus régulière possible, en évitant les fluctuations soudaines des forces de coupe.
Privilégier les trajectoires d'usinage en va-et-vient sur toute la longueur de la pièce
Lors de l'usinage de cavités internes, il est préférable d'adopter une stratégie de coupe en va-et-vient alignée sur la longueur de la pièce, afin de réduire au minimum les déplacements latéraux inutiles.
L'objectif principal est de maintenir une direction relativement constante pour les forces de cisaillement principales, afin d'éviter des changements fréquents d'orientation de ces forces et de réduire le risque que les structures à parois minces soient soumises à des charges alternées.
Bien entendu, le sens précis de la trajectoire d'outil doit être déterminé en tenant compte de facteurs tels que les points d'appui de la pièce, la répartition de l'épaisseur des parois et le sens d'entrée de l'outil ; il ne faut pas partir du principe qu'un seul sens d'usinage uniforme convient à toutes les pièces à parois minces.
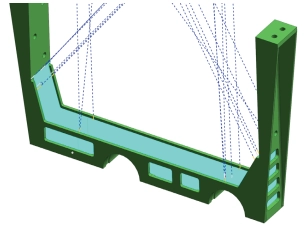
Réduire les virages serrés dans les trajectoires d'usinage et les variations brusques de la charge de coupe
Lorsqu'un outil de coupe change fréquemment de direction au niveau des angles, des fluctuations instantanées de la charge de coupe peuvent se produire. Ce phénomène est particulièrement problématique à proximité de structures à parois minces, où de tels changements sont plus susceptibles de provoquer des vibrations et des déformations localisées.
C'est pourquoi, lors de la phase de programmation, nous cherchons à réduire au minimum les virages serrés et les interruptions inutiles dans la trajectoire d'outil. En optimisant les transitions entre les trajectoires d'outil adjacentes, nous garantissons un mouvement plus continu de l'outil.
De plus, en fonction de l'épaisseur des parois et des conditions d'appui dans les différentes zones, nous configurons avec soin des paramètres tels que la profondeur de coupe, la largeur radiale de coupe et la vitesse d'avance, afin d'éviter toute charge de coupe excessive dans les zones présentant une rigidité insuffisante.
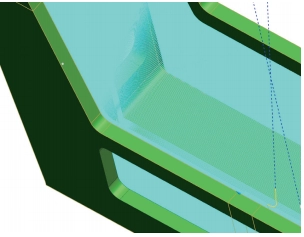
Contrôle du porte-à-faux de l'outil pour améliorer la rigidité d'usinage
Lors de l'usinage de cavités profondes ou d'éléments internes, le porte-à-faux de l'outil — c'est-à-dire la longueur de l'outil qui dépasse du porte-outil — influe directement sur la stabilité de l'usinage.
Un porte-à-faux plus important de l'outil réduit généralement la rigidité à la flexion du système, ce qui le rend plus sensible aux vibrations et à la déformation de l'outil pendant le processus d'usinage.
C'est pourquoi, tout en veillant à respecter les exigences en matière de profondeur d'usinage et de dégagement, nous cherchons à réduire au minimum le porte-à-faux de l'outil en choisissant un diamètre, une longueur de goujure et une configuration globale adaptés.
Pour les pièces présentant des cavités internes complexes ou nécessitant un usinage multidirectionnel, l'utilisation de capacités à 4 ou 5 axes permet d'optimiser l'orientation des outils et les angles d'approche. Cela réduit le recours à des réglages redondants, améliorant ainsi l'efficacité de l'usinage et la cohérence du positionnement.
Il convient de noter que l'usinage 5 axes n'élimine pas automatiquement la déformation des pièces à parois minces. En fin de compte, la qualité de l'usinage dépend de la coordination efficace entre l'orientation de l'outil, les paramètres de coupe, le serrage ou le soutien de la pièce, et la rigidité intrinsèque de la pièce elle-même.
Résultats d'usinage : maîtrise de la déformation des structures à parois minces avec une précision de 0,03 mm
En recourant à un processus d'ébauche en plusieurs étapes associé à un traitement de vieillissement, à un positionnement par adhésif, à des dispositifs de fixation modulaires spécialisés, à un soutien aux zones structurellement fragiles et à des trajectoires d'outils optimisées, nous avons réussi à résoudre les principaux problèmes de déformation rencontrés lors de l'usinage de ces pièces à parois minces en alliage d'aluminium 7075.
Pour cette pièce, la tolérance de conception des cotes critiques est de ±0,03 mm. Le contrôle après usinage porte principalement sur la distance entre les pieds d'appui de chaque côté, les dimensions des surfaces de montage et d'autres caractéristiques géométriques essentielles.
À l'issue de l'usinage, une machine à mesurer tridimensionnelle (MMT) a été utilisée pour effectuer un contrôle dimensionnel complet, afin de vérifier toutes les cotes critiques et les caractéristiques géométriques.
Les résultats de l'inspection finale confirment que toutes les cotes spécifiées pour ce lot de pièces sont conformes aux exigences définies dans les plans techniques, la déformation post-usinage étant maîtrisée à 0,03 mm près.
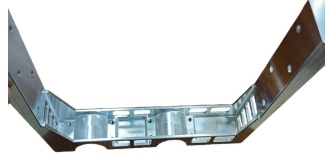
Ce procédé d’usinage démontre une fois de plus que, pour les pièces en alliage d’aluminium à parois minces — caractérisées par des taux d’enlèvement de matière élevés et une rigidité structurelle insuffisante —, la simple réduction des paramètres de coupe ne permet pas de résoudre fondamentalement le problème de la déformation. Ce n’est qu’en combinant le contrôle des contraintes dans le matériau, le serrage et le positionnement, les supports auxiliaires et la planification des trajectoires d’outils qu’il est possible d’obtenir une précision dimensionnelle stable tout en conservant l’efficacité de l’usinage.
Comment Xtmade traite-t-il les pièces en alliage d'aluminium à parois minces et de haute précision ?
Chez Xtmade, nous abordons l'usinage des pièces à parois minces comme un effort systématique de contrôle des processus plutôt que comme une tâche de routine Fraisage CNC tâche. Avant le début de la production, nous analysons les fichiers CAO, les plans d'ingénierie et les spécifications techniques du client, en évaluant des facteurs tels que la rigidité structurelle, la répartition de l'épaisseur des parois, les taux d'enlèvement de matière, les repères d'usinage et les tolérances critiques.
Pour les structures sujettes à la déformation, nous nous concentrons sur les domaines clés suivants :
- Planification des processus : Nous établissons une séquence d'opérations d'ébauche, de semi-finition et de finition en fonction de l'état de la matière première et du volume de matière à enlever. Si nécessaire, nous intégrons des étapes intermédiaires de détente afin d'éviter toute déformation structurelle causée par un enlèvement de matière concentré.
- Serrage et positionnement : Nous sélectionnons avec soin les repères de positionnement, les méthodes de serrage et les points d'appui afin de minimiser l'impact des forces de serrage sur les sections à parois minces. Pour les géométries complexes, nous pouvons concevoir des dispositifs de fixation sur mesure ou des supports auxiliaires.
- Outillage et paramètres d'usinage : Nous optimisons le choix des outils, les paramètres de coupe et les trajectoires d'usinage — en tenant compte de la dureté du matériau, de l'épaisseur de paroi, de la profondeur d'usinage et du porte-à-faux de l'outil — afin de gérer efficacement les forces de coupe et de réduire au minimum les vibrations.
- Contrôle dimensionnel et vérification de la qualité : À l'aide d'équipements tels que les machines à mesurer tridimensionnelles (MMT), nous vérifions les cotes critiques, les relations de position et les tolérances géométriques afin de garantir que les pièces finales répondent à toutes les spécifications du client.
Xtmade propose Usinage CNC sur mesure de pièces de précision en aluminium, avec des tolérances standard de ±0,01 mm et des tolérances de haute précision pouvant atteindre ±0,005 mm. Pour les pièces à parois minces, à cavités profondes ou de forme complexe, nous évaluons la précision réalisable en fonction de la géométrie spécifique, du matériau, du procédé de fabrication et des exigences du plan, plutôt que d’appliquer une garantie de tolérance unique valable pour tous les cas.
Si votre projet concerne des composants en alliage d'aluminium 7075 à parois minces, des pièces nécessitant des taux d'enlèvement de matière élevés ou d'autres composants de précision présentant une faible rigidité structurelle, veuillez nous envoyer vos fichiers CAO et vos plans techniques. Notre équipe d'ingénieurs évaluera le projet en termes de faisabilité de fabrication, de stratégies de serrage et d'organisation du processus afin de déterminer la solution de production la plus efficace.

