
Usinage CNC pour les composants structurels destinés à la robotique : de la validation de la conception à la fabrication de précision
Les composants structurels robotiques ne sont pas simplement des pièces métalliques qui doivent être usinées selon les cotes indiquées sur les plans. Leur géométrie, leur poids, leur résistance mécanique, leurs interfaces de fixation et leurs relations d'assemblage influencent tous la manière dont ils doivent être fabriqués.
Un support peut sembler relativement simple, mais ses trous de fixation peuvent devoir s'aligner avec plusieurs composants adjacents. Un châssis en aluminium léger peut comporter des cavités profondes et des parois minces difficiles à usiner sans déformation. Un boîtier d'articulation peut nécessiter plusieurs alésages qui se croisent, avec des tolérances de positionnement strictes, afin de maintenir l'alignement des composants mécaniques internes.
Ces exigences font de la fabrication de composants robotiques un défi tant en matière de planification des processus que d'usinage.
Chez Xtmade, nous abordons la fabrication sur mesure de composants robotiques en nous concentrant sur la pièce finie et ses exigences fonctionnelles. À partir des plans techniques, des fichiers CAO, des échantillons et des spécifications fournis par le client, nous évaluons les matériaux, la géométrie, l'accessibilité à l'usinage, le serrage, les tolérances et les exigences de contrôle avant de déterminer le processus de production.
Cet article examine les aspects de fabrication qui influencent l'usinage CNC des composants structurels destinés à la robotique, depuis l'étude initiale de la conception jusqu'à la production et au contrôle qualité.
Pourquoi la fabrication des composants structurels robotisés nécessite une planification minutieuse
Les systèmes robotiques comprennent un large éventail de composants structurels et mécaniques. Ces pièces soutiennent les ensembles mobiles, relient les actionneurs et les systèmes de transmission, maintiennent les relations de position et protègent les mécanismes internes.
Contrairement à de nombreuses pièces usinées classiques, les structures robotiques combinent souvent plusieurs exigences fonctionnelles au sein d'une conception relativement compacte.
Résistance structurelle et légèreté de la construction
La réduction du poids est un critère important dans la conception robotique, en particulier pour les ensembles mobiles tels que les bras, les jambes et les articulations. Les alliages d'aluminium, tels que les nuances 6061 et 7075, sont couramment utilisés car ils offrent un bon équilibre entre résistance, poids et usinabilité.
Pour réduire le poids, les concepteurs peuvent intégrer des cavités, des profilés creux, des nervures et des structures à parois minces. Bien que ces éléments permettent de réduire la quantité de matière utilisée, ils diminuent également la rigidité de la pièce pendant l'usinage.
Un composant qui présente une rigidité suffisante à l'état assemblé peut perdre considérablement de sa stabilité après qu'une partie importante de la matière a été retirée de la billette d'origine.
Précision au niveau des interfaces de raccordement et de montage
Les composants robotiques fonctionnent rarement de manière autonome. Ils sont assemblés à l'aide de roulements, d'arbres, d'actionneurs, de fixations, de capteurs et d'autres éléments mécaniques.
Par conséquent, les exigences de fabrication ne se limitent pas aux dimensions individuelles. L'emplacement des trous, l'alignement des alésages, la planéité des faces de montage, la perpendicularité et la concentricité peuvent tous avoir une incidence sur l'assemblage final.
Par exemple, un trou de fixation peut respecter le diamètre spécifié tout en étant mal positionné par rapport au repère principal du composant. Cette distinction revêt une importance particulière lorsque plusieurs composants doivent être assemblés pour former une structure alignée mécaniquement.
Géométrie complexe dans un espace d'usinage restreint
Les conceptions robotiques compactes comportent souvent des trous qui se croisent, des fentes étroites, des éléments de fixation en retrait, des cavités internes et des surfaces inclinées.
Ces caractéristiques peuvent limiter l'accès de l'outil et compliquer le serrage de la pièce. Il peut arriver qu'un outil puisse atteindre une surface d'un point de vue géométrique, mais qu'il ne dispose pas pour autant d'un dégagement suffisant pour le porte-outil, la broche ou le dispositif de serrage environnant.
Le processus d'usinage doit donc prendre en compte l'ensemble de l'outil et le sens de coupe, plutôt que de se limiter à l'outil de coupe seul.
Commencer par le plan : ce que nous évaluons avant l'usinage
Un processus de fabrication fiable commence avant même que la pièce ne soit placée sur la machine. Le plan technique et le modèle 3D fournissent les informations nécessaires pour déterminer si la pièce peut être usinée de manière efficace et homogène.
Chez Xtmade, l'analyse initiale de la fabrication porte sur plusieurs domaines étroitement liés.
Sélection des matériaux et des matières premières
Le matériau spécifié influe sur les conditions de coupe, le choix de l'outil, la surépaisseur d'usinage et les risques de déformation.
Par exemple, les alliages d'aluminium 6061 et 7075 peuvent tous deux convenir à la fabrication de composants structurels pour robots, mais leurs propriétés mécaniques et leur comportement à l'usinage ne sont pas identiques. Il convient également de tenir compte de leurs états de trempe et de leurs applications prévues.
Pour les pièces en acier, la nuance spécifiée et l'état de traitement thermique influencent les charges de coupe et l'enchaînement des opérations d'usinage. Si une pièce nécessite un traitement thermique, le plan de fabrication doit tenir compte des variations dimensionnelles éventuelles et déterminer si des opérations de finition ultérieures sont nécessaires.
Les dimensions de la pièce brute ont également leur importance. Une marge d'usinage trop importante entraîne une augmentation de l'enlèvement de matière et du temps d'usinage, tandis qu'une marge insuffisante peut compliquer le nettoyage de toutes les surfaces ou la compensation des variations de la pièce brute.
Nous examinons donc ensemble les spécifications du matériau, les dimensions de la pièce brute et la géométrie finale avant de valider le plan d'usinage.
Structure de référence et cotes critiques
Toutes les cotes d'un composant robotique n'ont pas la même importance fonctionnelle.
Certaines dimensions définissent l'enveloppe globale, tandis que d'autres déterminent la manière dont l'élément s'articule avec les structures voisines. Ces dernières nécessitent souvent un contrôle plus minutieux.
Lors de la révision des plans, nous identifions :
- Références de repères primaires et secondaires.
- Trous de fixation et éléments filetés critiques.
- Sièges de roulements et interfaces d'arbres.
- Exigences en matière de planéité et de perpendicularité.
- Exigences relatives à la position et à la concentricité des alésages.
- Dimensions pouvant varier en fonction des traitements de surface ultérieurs.
Cette analyse permet de déterminer quelles surfaces doivent être usinées en premier et quelles caractéristiques doivent partager un même réglage.
Si deux alésages doivent conserver une relation de position précise, leur usinage à partir de montages indépendants peut introduire une incertitude de positionnement inutile. Lorsque la géométrie le permet, l'usinage de ces éléments à partir d'un repère et d'un montage communs peut améliorer leur précision relative.
Accessibilité des outils et faisabilité de l'usinage
Un modèle 3D peut comporter des éléments qui semblent simples dans l'environnement de conception, mais qui sont difficiles à réaliser à l'aide d'outils de coupe classiques.
On peut citer, à titre d'exemple, les canaux internes étroits, les cavités profondes présentant de petits rayons d'angle, les alésages qui se croisent et les surfaces en retrait entourées de parois hautes.
Nous vérifions si le diamètre de l'outil, la longueur de coupe et le jeu du porte-outil requis sont compatibles avec l'espace d'usinage disponible.
Pour l'usinage de cavités profondes, le rapport entre la longueur et le diamètre de l'outil revêt une importance particulière. Un porte-à-faux excessif de l'outil réduit la rigidité et augmente le risque de vibrations et d'écarts dimensionnels.
Lorsqu'une caractéristique constitue une contrainte importante pour la fabrication, nous étudions d'autres trajectoires d'outils, d'autres sens d'usinage ou d'éventuelles modifications de conception, sans pour autant altérer la fonction prévue de la pièce.
Tolérances et exigences relatives à l'état de surface
Un dessin doit faire la distinction entre les tolérances fonctionnelles et les exigences dimensionnelles générales.
L'application de tolérances inutilement strictes à chaque caractéristique peut allonger la durée d'usinage, alourdir les exigences en matière de contrôle et augmenter le coût global de fabrication, sans pour autant améliorer les performances réelles du composant.
Lors de la revue technique, nous accordons une attention particulière aux tolérances relatives aux surfaces d'accouplement, aux interfaces des roulements, aux éléments de positionnement et aux réseaux de perçages de précision.
Les exigences en matière de finition de surface doivent également être prises en compte en fonction de leur fonction. Un logement de roulement, une surface d'étanchéité, une face de montage et une surface extérieure non fonctionnelle peuvent nécessiter des approches différentes en matière d'usinage et de contrôle.
Cette distinction permet de s'assurer que les efforts de fabrication se concentrent sur les fonctionnalités les plus importantes.
Planification du parcours d'usinage en fonction de la géométrie de la pièce
Une fois les exigences du plan bien comprises, l'étape suivante consiste à déterminer comment chaque élément sera usiné.
L'objectif n'est pas d'utiliser la machine la plus complexe qui soit, mais de choisir un procédé garantissant un accès adéquat à l'outil, un serrage stable de la pièce et un contrôle dimensionnel fiable, sans introduire d'opérations superflues.
Définition du repère d'usinage
Le point de référence d'usinage doit être choisi en fonction des surfaces de référence fonctionnelles de la pièce et des relations entre ses caractéristiques critiques.
Pour un composant de type plaque, une face de référence stable peut servir de point de référence principal. Pour un boîtier comportant plusieurs interfaces de montage, il peut s'avérer nécessaire d'établir le point de référence autour d'une surface de base usinée et d'un alésage de positionnement ou d'un repère de référence.
Une fois le point de référence établi, la séquence d'usinage doit préserver cette référence autant que possible.
Le fait de modifier à plusieurs reprises la référence de positionnement peut entraîner des erreurs d'une opération à l'autre. Cela revêt une importance particulière pour les composants robotiques comportant plusieurs trous de fixation ou des alésages qui se croisent.
Ébauche, semi-finition et finition
L'ordre dans lequel la matière est retirée a une influence directe sur la stabilité dimensionnelle.
Pour les pièces usinées à partir d'un bloc d'aluminium massif, l'ébauche peut entraîner l'enlèvement d'une partie importante du matériau d'origine. Si un côté est entièrement usiné avant le côté opposé, la structure restante peut subir des contraintes inégales et perdre en rigidité.
Une séquence d'usinage plus équilibrée peut consister à enlever de la matière par étapes dans différentes zones, à conserver un support temporaire si nécessaire et à laisser une marge de finition contrôlée.
Un processus type peut comprendre :
Usinage de dégrossissage : Retirez la majeure partie de l'excédent de matière tout en conservant une épaisseur suffisante pour les opérations suivantes.
Demi-finition : Définir la géométrie principale, affiner les surfaces de référence et préparer la pièce pour l'usinage final.
Finition : Cotes critiques de la machine, interfaces de montage et caractéristiques de surface spécifiées une fois que le composant a atteint un état plus stable.
La séquence exacte dépend du matériau, de la géométrie de la pièce, de la marge d'usinage et des exigences de tolérance. Pour certaines pièces, il peut également être envisagé de procéder à un traitement de détente supplémentaire ou à un contrôle intermédiaire.
3.3 Choix entre l'usinage à trois axes, à quatre axes, 3+2 et à cinq axes
Le nombre d'axes de la machine doit être déterminé en fonction de la géométrie réelle et des mouvements d'usinage requis.
Usinage sur trois axes convient aux composants présentant des surfaces planes accessibles, des poches classiques, des fentes, des trous et des profils externes. De nombreuses plaques de fixation, supports et structures de soutien peuvent être fabriqués efficacement grâce à cette approche.
Usinage à quatre axes Cette fonction s'avère utile lorsque les caractéristiques sont réparties autour d'un axe de rotation ou lorsque la pièce doit être indexée sur différentes positions angulaires. Elle permet de réduire les repositionnements manuels pour les composants présentant des trous circonférentiels ou plusieurs caractéristiques latérales.
Usinage 3+2 Convient aux pièces comportant plusieurs surfaces à angle fixe, des alésages inclinés et différentes orientations d'usinage. Les axes rotatifs positionnent la pièce ou l'outil selon l'angle requis, tandis que les trois axes linéaires effectuent l'opération de coupe.
Usinage simultané sur cinq axes Cela prend tout son sens lorsque l'orientation de l'outil doit changer en permanence le long d'une surface complexe ou d'une trajectoire spatiale. Cela peut s'avérer utile pour certains boîtiers de forme libre et certains profils structurels complexes.
Il est important de noter qu’une pièce comportant plusieurs surfaces inclinées ne nécessite pas systématiquement un usinage simultané sur cinq axes. Si ces surfaces sont accessibles grâce à un positionnement angulaire fixe, une approche « 3+2 » peut constituer une solution de fabrication plus pratique.
Opérations de tournage et de tournage-fraisage pour les pièces en rotation
Toutes les pièces robotiques ne doivent pas nécessairement être fabriquées principalement par fraisage.
Les arbres, les goupilles, les bagues, les manchons et les composants de type bride présentent souvent des caractéristiques de rotation qui sont réalisées plus efficacement par tournage.
Si ces composants doivent également comporter des alésages traversants, des rainures de clavette, des méplats ou d'autres éléments usinés par fraisage, un procédé de fraisage-tournage peut permettre de réduire le nombre de réglages distincts.
Pour les petites pièces usinées à partir de barres, présentant une géométrie adaptée et dont les volumes de production sont suffisants, le tournage de type suisse peut également être envisagé.
Pour choisir entre le tournage classique, l'usinage de type suisse et les opérations de tournage-fraisage, nous prenons en compte les dimensions des pièces, le rapport longueur/diamètre, la répartition des caractéristiques, les relations de tolérance et le volume de production.
Les défis liés à la fabrication des composants robotiques et comment les maîtriser
Les problèmes d'usinage les plus complexes surviennent souvent lorsque la conception allégée, les géométries complexes et les tolérances serrées se recoupent.
Les points suivants méritent une attention particulière lors de la planification des processus et de la production.
Déformation des parois minces dans les structures légères en aluminium
La déformation des parois minces constitue l'un des principaux problèmes rencontrés lors de l'usinage de châssis et de boîtiers de robots légers.
À mesure que la matière est enlevée, la structure restante perd de sa rigidité. Les forces de coupe peuvent entraîner une déviation de la paroi dans le sens opposé à l'outil, ce qui se traduit par une surface usinée imprécise. Une fois la force de coupe supprimée, la reprise élastique peut entraîner un nouveau déplacement de la paroi.
La pression de serrage peut poser un problème similaire. Une pièce de faible épaisseur peut présenter des dimensions correctes lorsqu’elle est maintenue dans le dispositif de serrage, mais se déformer une fois desserrée.
Nous parvenons à maîtriser ce risque en combinant plusieurs facteurs : l'ordre d'usinage, le serrage des pièces et les réglages des conditions de coupe.
Tout d'abord, le plan d'usinage doit éviter d'enlever trop de matière dans une zone tout en laissant d'autres zones totalement intactes. Un enlèvement de matière équilibré permet de préserver la solidité structurelle pendant l'usinage.
Deuxièmement, les points de serrage doivent être placés autour de zones suffisamment rigides. Il convient d'éviter d'exercer une force de serrage excessive, en particulier sur les sections minces et les parois non soutenues.
Troisièmement, les opérations de finition doivent être réalisées une fois que la géométrie principale a été définie et que la pièce a atteint un état plus stable.
Pour les structures particulièrement souples, un soutien supplémentaire ou des fixations spécifiques peuvent s'avérer nécessaires.
Cavités profondes et évacuation difficile des copeaux
Les poches profondes et les cavités internes sont des éléments couramment utilisés pour réduire le poids des structures robotiques.
Cependant, plus la cavité devient profonde, plus il peut s'avérer difficile de maintenir la rigidité de l'outil et d'évacuer les copeaux de la zone de coupe.
Les outils à grande portée sont plus sensibles aux vibrations et à la flexion. Par ailleurs, les copeaux peuvent s'accumuler autour de l'outil, être réusinés et endommager la surface usinée.
La stratégie d'usinage doit donc tenir compte d'autres facteurs que la profondeur de coupe requise.
Le diamètre de l'outil, le porte-à-faux, la longueur de la rainure, la profondeur de coupe et le sens d'évacuation des copeaux sont autant de facteurs qui influent sur la stabilité du processus.
Lorsque la géométrie le permet, il convient de séparer l'ébauche et la finition. Des trajectoires d'outils adaptées peuvent également réduire les contacts inutiles de l'outil et faciliter l'accès au liquide de refroidissement ou à l'air comprimé.
Pour les cavités profondes et étroites, l'outil le plus petit possible n'est pas toujours la meilleure option. Un outil plus grand, offrant un dégagement suffisant, peut garantir une meilleure rigidité et un enlèvement de matière plus stable.
Trous qui se croisent et alignement précis des alésages
Les carters d'articulation, les supports de transmission et les structures de raccordement peuvent comporter plusieurs alésages qui se croisent ou qui sont très proches les uns des autres.
Ces caractéristiques sont souvent directement liées aux roulements, aux arbres, aux bagues ou à d'autres composants assemblés.
Le principal défi consiste à préserver les relations dimensionnelles et positionnelles entre les alésages, plutôt que de se contenter de réaliser chaque trou selon son diamètre nominal.
Si les alésages sont usinés à partir de configurations différentes, les erreurs de positionnement peuvent s'accumuler. La déviation de l'outil et les variations des conditions de coupe peuvent également affecter la géométrie de l'alésage.
Pour les systèmes à alésage critique, la séquence d'usinage doit établir une référence cohérente et réduire au minimum les repositionnements inutiles.
En fonction des exigences de tolérance, la finition peut nécessiter un alésage de précision, un alésage à l'alésoir ou d'autres opérations adaptées. La méthode finale doit être choisie en fonction du diamètre requis, de la tolérance géométrique, du matériau et de l'état de surface.
L'inspection doit permettre de vérifier les cotes d'alésage concernées et leur rapport par rapport aux repères du plan.
Surfaces de montage complexes et éléments multidirectionnels
Certains composants robotiques comportent des surfaces de fixation orientées dans différentes directions.
Si ces surfaces ne sont pas positionnées avec précision les unes par rapport aux autres, des jeux d'assemblage, des écarts angulaires ou des problèmes d'alignement peuvent survenir.
L'un des défis courants en matière d'usinage consiste à déterminer quelles surfaces doivent être usinées au cours d'un même cycle et lesquelles peuvent l'être après repositionnement.
Dans la mesure du possible, les éléments d'accouplement critiques doivent être usinés à partir d'une référence commune. Si plusieurs orientations sont inévitables, la méthode de repérage et le transfert des repères doivent être soigneusement contrôlés.
L'usinage à quatre axes ou « 3+2 » permet de réduire les repositionnements manuels pour les géométries adaptées. Toutefois, le dispositif de fixation doit tout de même garantir une rigidité suffisante et un positionnement répétable.
Bavures et état des arêtes autour des petites structures
Les petits trous, les fentes qui se croisent et les arêtes fines peuvent générer des bavures lors du fraisage et du perçage.
Dans les assemblages robotisés, les bavures peuvent gêner la mise en place des composants, la pose des fixations ou le mouvement des éléments mécaniques adjacents.
L'ébavurage devrait donc être intégré au plan de fabrication plutôt que d'être considéré comme une opération de finition facultative.
Dans le cas de petites caractéristiques internes, l'accès peut être limité, ce qui rend difficile l'élimination complète des bavures. Le dessin doit clairement indiquer les arêtes fonctionnelles, les exigences relatives aux arêtes vives et toutes les zones où des arrondis d'arête sont autorisés.
Choix des matériaux et considérations relatives à l'usinage
Le choix des matériaux est étroitement lié aux performances structurelles, aux objectifs de poids et aux exigences de fabrication.
Pour les composants robotiques, les alliages d'aluminium sont largement utilisés, mais l'acier et les plastiques techniques peuvent également convenir, selon la fonction de la pièce.
Alliages d'aluminium : 6061 et 7075
L'aluminium 6061 est fréquemment utilisé pour la fabrication de supports, de boîtiers, de structures de fixation et d'autres composants usinés. Il offre un bon compromis entre usinabilité, résistance mécanique et résistance à la corrosion.
L'aluminium 7075 offre une résistance mécanique supérieure et est souvent utilisé pour les composants soumis à des contraintes mécaniques plus élevées.
Du point de vue de l'usinage, ces deux matériaux nécessitent des outils de coupe adaptés, un système d'évacuation des copeaux efficace et une attention particulière à la stabilité des parois minces.
Le processus proprement dit doit tenir compte de l'état du matériau, de la géométrie des pièces, de la marge d'usinage et de l'état de surface requis.
Pour les pièces devant subir un traitement d'anodisation, le processus d'usinage doit également tenir compte de la tolérance de finition et de l'effet de l'épaisseur du revêtement sur les cotes critiques.
Aciers au carbone et alliés
L'acier peut être choisi pour les composants qui exigent une résistance mécanique, une résistance à l'usure ou une capacité de charge plus élevées.
Des nuances telles que l'acier 45 et le 40Cr peuvent être utilisées dans certaines structures mécaniques et liées à la transmission.
Par rapport à l'aluminium, l'acier génère généralement des charges de coupe plus élevées et nécessite des outils et des conditions de coupe différents.
Si la pièce subit un traitement thermique, la séquence de fabrication doit tenir compte des déformations éventuelles et des modifications de l'usinabilité. En fonction des exigences finales, certaines cotes devront peut-être être ajustées après le traitement thermique.
Plastiques techniques et matériaux légers
Le PEEK, le POM et d'autres plastiques techniques peuvent être utilisés dans certains composants robotiques nécessitant une isolation électrique, un faible coefficient de frottement, une résistance chimique ou un poids réduit.
Contrairement aux métaux, les plastiques peuvent être plus sensibles aux variations de température et à la pression de serrage. Une chaleur de coupe excessive ou un dispositif de serrage inadapté peut entraîner des variations dimensionnelles, des déformations ou la formation de bavures.
Les alliages de magnésium peuvent également être envisagés pour des applications structurelles allégées, mais leur usinage nécessite des mesures spécifiques en matière d'évacuation des copeaux et de prévention des incendies. Ils ne doivent pas être considérés comme des matériaux d'usinage en aluminium ordinaires.
Le choix des matériaux doit toujours être fondé sur les exigences fonctionnelles du composant et sur les spécifications techniques applicables.
Finition de surface et contrôle dimensionnel après usinage
L'usinage CNC n'est pas toujours l'étape finale du processus de fabrication. De nombreux composants structurels robotiques nécessitent des traitements de surface afin de répondre à des exigences en matière de résistance à la corrosion, d'usure, d'aspect ou d'assemblage.
Le procédé de finition choisi peut avoir une incidence tant sur la surface que sur les dimensions finales.
Anodisation des composants en aluminium
L'anodisation est couramment utilisée pour les pièces en aluminium afin d'améliorer la protection de leur surface et d'offrir différentes options esthétiques.
Toutefois, le revêtement modifie les cotes de surface. Pour les pièces comportant des alésages de précision, des éléments filetés, des logements de roulements et des interfaces d'assemblage, il convient de tenir compte de la surépaisseur due au revêtement avant l'usinage.
Toutes les surfaces ne nécessitent pas le même traitement. Certaines zones fonctionnelles peuvent nécessiter un masquage ou une spécification de finition différente, en fonction des exigences du plan et de l'assemblage.
Préparation de la surface et qualité des bords
Les surfaces usinées doivent être préparées en fonction du procédé de finition requis.
Les traces d'outils, les rayures, les bavures et les arêtes vives peuvent altérer l'aspect du revêtement ou entraîner l'apparition de défauts localisés. Pour les composants extérieurs visibles, l'uniformité de la surface peut également revêtir une importance particulière.
La préparation de surface requise doit être définie avant la production afin que les opérations d'usinage, d'ébavurage et de finition soient coordonnées.
Contrôle dimensionnel après traitement de surface
Pour les composants de précision, le contrôle effectué avant la finition peut ne pas refléter fidèlement l'état final.
L'épaisseur du revêtement, le traitement thermique et d'autres opérations secondaires peuvent influencer les cotes. Les caractéristiques critiques doivent donc être contrôlées au stade approprié, conformément au plan et aux exigences de contrôle du client.
Le cas échéant, les tolérances d'usinage et les exigences en matière de masquage doivent être convenues lors de la revue technique initiale.
Comment nous assurons le contrôle qualité tout au long du processus de fabrication
En ce qui concerne les composants structurels des robots, le contrôle qualité ne doit pas reposer entièrement sur le contrôle final.
Les erreurs dimensionnelles peuvent survenir lors du réglage, de l'enlèvement de matière, de l'usure des outils ou des opérations de finition. Si ces problèmes ne sont détectés qu'une fois toutes les opérations terminées, il devient plus difficile d'y remédier.
Notre approche de fabrication tient compte des exigences en matière de contrôle à plusieurs étapes.
Vérification des matériaux et des plans
Avant l'usinage, il convient de vérifier les spécifications des matériaux et les exigences indiquées sur les plans.
Cela comprend la vérification des nuances de matériaux, des dimensions des pièces en stock, des révisions des plans, des tolérances critiques et de toute documentation requise relative aux matériaux.
Pour les projets soumis à des exigences spécifiques en matière de traçabilité, il convient également de vérifier les certificats de matériaux et les registres d'identification applicables.
Contrôle du premier article
Le premier composant achevé permet de vérifier si le procédé choisi permet d'obtenir la géométrie requise.
Le contrôle doit porter principalement sur les cotes critiques, les relations entre les points de référence, l'emplacement des alésages, les interfaces de montage et les états de surface spécifiés.
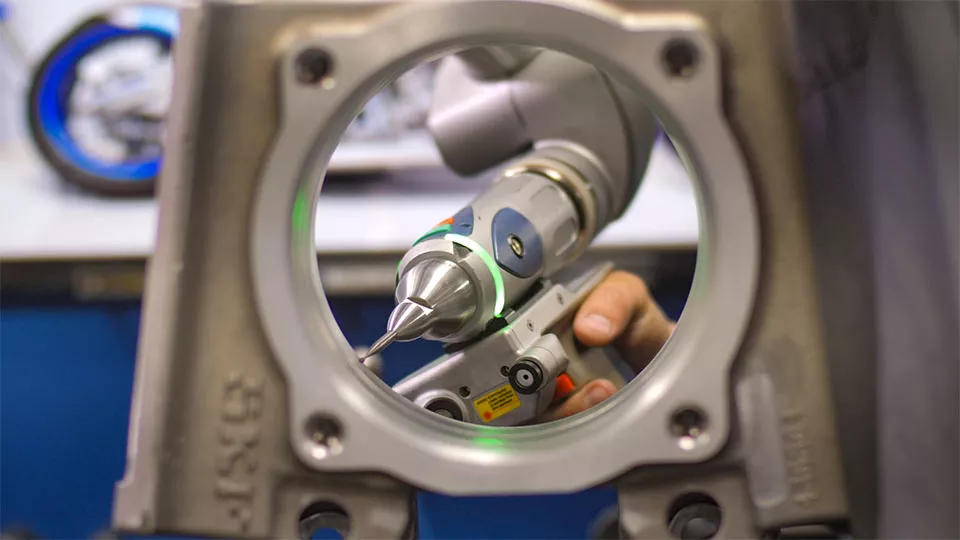
Pour les composants complexes, le contrôle par machine à mesurer tridimensionnelle (MMT) peut être utilisé pour vérifier les caractéristiques géométriques qui ne peuvent pas être évaluées de manière adéquate à l'aide d'outils de mesure dimensionnelle de base.
Si la première pièce présente des écarts, il convient de revoir la séquence d'usinage, le positionnement du dispositif de fixation, les décalages d'outils ou toute autre variable de processus pertinente avant de poursuivre la production.
Contrôle en cours de fabrication
Le contrôle en cours de fabrication permet de détecter les anomalies avant qu'elles n'affectent un grand nombre de composants.
En fonction de la pièce et des exigences de production, le contrôle peut inclure :
- Dimensions critiques après l'usinage de dégrossissage.
- Effectuer les mesures de référence avant les réglages suivants.
- Dimensions des alésages et emplacement des trous.
- Dimensions des parois minces après desserrage.
- Usure des outils et régularité de l'usinage.
- Caractéristiques affectées par le traitement secondaire.
Pour les composants soumis à des exigences de positionnement strictes, il est particulièrement important de garantir la cohérence des références de repère entre l'usinage et le contrôle.
Contrôle final et documentation
Le contrôle final permet de vérifier que le composant fini est conforme aux plans et aux spécifications techniques convenus.
En fonction des exigences du projet, l'inspection peut inclure des mesures effectuées à l'aide d'une machine à mesurer tridimensionnelle (MMT), des rapports dimensionnels, des contrôles de rugosité de surface et d'autres méthodes de vérification pertinentes.
Si nécessaire, les rapports d'inspection des premiers articles, la documentation relative aux matériaux et les registres d'inspection peuvent être établis conformément aux exigences de qualité convenues.
Des pièces de prototype à la production en série
Les exigences de fabrication évoluent à mesure qu'un produit robotique passe de la phase de développement initial à celle de la production en série.
Un processus qui fonctionne bien pour un seul prototype n'est pas forcément la solution la plus efficace lorsqu'il s'agit de produire des centaines ou des milliers de composants.
La stratégie de fabrication devrait donc évoluer en fonction de la conception et du volume de production.
Fabrication de prototypes : la flexibilité avant tout
Au cours des premières phases de développement, il est fréquent que des modifications soient apportées à la conception. L'emplacement des trous, l'épaisseur des parois, les interfaces de fixation et les spécifications des matériaux peuvent être revus après l'assemblage ou les essais fonctionnels.
À ce stade, l'usinage CNC offre une grande souplesse, car les pièces peuvent être fabriquées directement à partir de modèles CAO et de plans mis à jour, sans nécessiter immédiatement d'outillage de production spécifique.
La priorité est de vérifier la géométrie, l'ajustement et les cotes fonctionnelles tout en conservant une flexibilité suffisante pour permettre d'éventuelles modifications techniques.
Production en petites séries : améliorer la répétabilité
Une fois que la conception aura gagné en stabilité, il faudra améliorer la reproductibilité du processus de fabrication.
Cela peut impliquer la normalisation des méthodes de serrage, des repères d'usinage, des configurations d'outils et des programmes CNC.
Pour les composants présentant une géométrie similaire, l'utilisation de concepts de fixation ou de stratégies d'usinage communs peut permettre de réduire le temps de mise en place. Toutefois, le partage de l'outillage ne doit pas compromettre les exigences de positionnement de chaque pièce.
Les résultats des premiers articles et les rapports d'inspection de production peuvent également servir à affiner le processus avant de programmer des commandes plus importantes.
Production à plus grand volume : évaluation de la rentabilité des procédés
Lorsque les volumes de production augmentent et que la conception se standardise davantage, d'autres méthodes de fabrication peuvent devenir économiquement viables.
En fonction de la géométrie des composants et du volume de la commande, la matière première peut passer d’une billette solide à des ébauches forgées, moulées ou moulées sous pression.
L'usinage CNC peut alors se concentrer sur les surfaces de montage critiques, les alésages de précision, les éléments filetés et d'autres zones nécessitant des tolérances plus strictes.
Pour les pièces rotatives adaptées, le tournage automatisé ou l'usinage de type suisse peuvent améliorer l'efficacité de la production.
La décision d'adopter un procédé de fabrication « near-net-shape » doit tenir compte des investissements en outillage, de l'utilisation des matériaux, des exigences dimensionnelles et du volume de production prévu. Ce n'est pas nécessairement le choix le plus économique pour tous les composants robotiques.
Fabrication de composants robotiques chez Xtmade
La fabrication de composants robotiques nécessite une coordination entre l'interprétation des plans, la planification des processus, l'usinage et le contrôle qualité. Un partenaire de fabrication compétent doit comprendre comment la géométrie et les caractéristiques fonctionnelles du composant influencent chaque étape de la production.
Xtmade est un usine spécialisée dans l'usinage CNC robotisé sur mesure basée à Shenzhen, en Chine, et disposant d'installations de production d'une superficie d'environ 120 000 pieds carrés. Nous fabriquons des composants sur mesure à partir des plans, fichiers CAO, échantillons et spécifications techniques fournis par nos clients.
Nos capacités de fabrication comprennent l'usinage CNC à trois, quatre et cinq axes, le tournage et le fraisage-tournage, ainsi que l'usinage sur machines à portique de grande taille.
En ce qui concerne les composants structurels robotiques, notre équipe d'ingénieurs procède à une évaluation de la pièce avant sa fabrication, en accordant une attention particulière aux éléments suivants :
Faisabilité technique : Examen des matériaux, de la géométrie, des tolérances, de l'accès pour l'usinage et des exigences en matière de serrage des pièces.
Planification des processus d'usinage : Choisir les méthodes d'usinage adaptées et définir l'enchaînement des opérations en fonction des caractéristiques critiques de la pièce.
Usinage de précision : Adaptation des méthodes d'usinage aux exigences dimensionnelles et géométriques, avec des tolérances d'usinage standard généralement de l'ordre de ±0,01 mm et des usinages de précision pouvant atteindre ±0,005 mm, en fonction de la géométrie de la pièce et des conditions de production.
Contrôle dimensionnel : Utiliser des méthodes de mesure adaptées, y compris le contrôle par machine à mesurer tridimensionnelle (MMT) si nécessaire, afin de vérifier les cotes critiques et les caractéristiques géométriques.
Coordination de la production : Organiser les processus de fabrication et de contrôle qualité pour répondre aux besoins liés aux prototypes, aux petites séries et aux commandes récurrentes.
Notre équipe d'ingénieurs possède plus de 20 ans d'expérience dans le secteur. Plutôt que de considérer chaque composant robotique comme une simple opération d'usinage standard, nous évaluons ses exigences réelles de fabrication et définissons un procédé qui allie précision, usinabilité et efficacité de production.
Si vous développez des bras robotiques, des ensembles articulés, des châssis structurels, des boîtiers de précision ou d'autres composants robotiques sur mesure, vous pouvez envoyer vos plans techniques ou vos fichiers CAO à Xtmade afin qu'ils soient examinés en vue de leur fabrication.
Nous pouvons analyser le matériau, la géométrie, les tolérances et les exigences d'usinage afin de déterminer une méthode de fabrication CNC adaptée à votre projet.

