
Mecanizado CNC de materiales duros: retos clave y soluciones
Para las piezas mecanizadas con CNC que deben soportar el desgaste, las tensiones mecánicas, las altas temperaturas o condiciones de funcionamiento adversas, se suelen seleccionar materiales duros. Sin embargo, las mismas propiedades que hacen que estos materiales sean adecuados para entornos exigentes también hacen que sean difíciles de mecanizar. Las elevadas fuerzas de corte, el rápido desgaste de las herramientas, la concentración de calor y los estrictos requisitos dimensionales añaden complejidad al proceso de producción.
La dificultad del mecanizado no viene determinada únicamente por la dureza del material. El acero templado, las aleaciones de titanio y las superaleaciones a base de níquel se comportan de forma diferente durante el corte, lo que requiere enfoques distintos en cuanto a herramientas, parámetros de mecanizado y controles del proceso. Una estrategia de mecanizado que resulte eficaz para un material puede provocar un desgaste excesivo de la herramienta o una mala calidad de la superficie si se aplica a otro.
Para los ingenieros y los equipos de compras encargados de adquirir piezas mecanizadas a medida mediante CNC, la principal preocupación no es simplemente si un material es “mecanizable”, sino si es posible conseguir de forma sistemática la geometría, las tolerancias y la calidad superficial requeridas, todo ello evitando retrasos innecesarios en la producción o problemas de calidad.
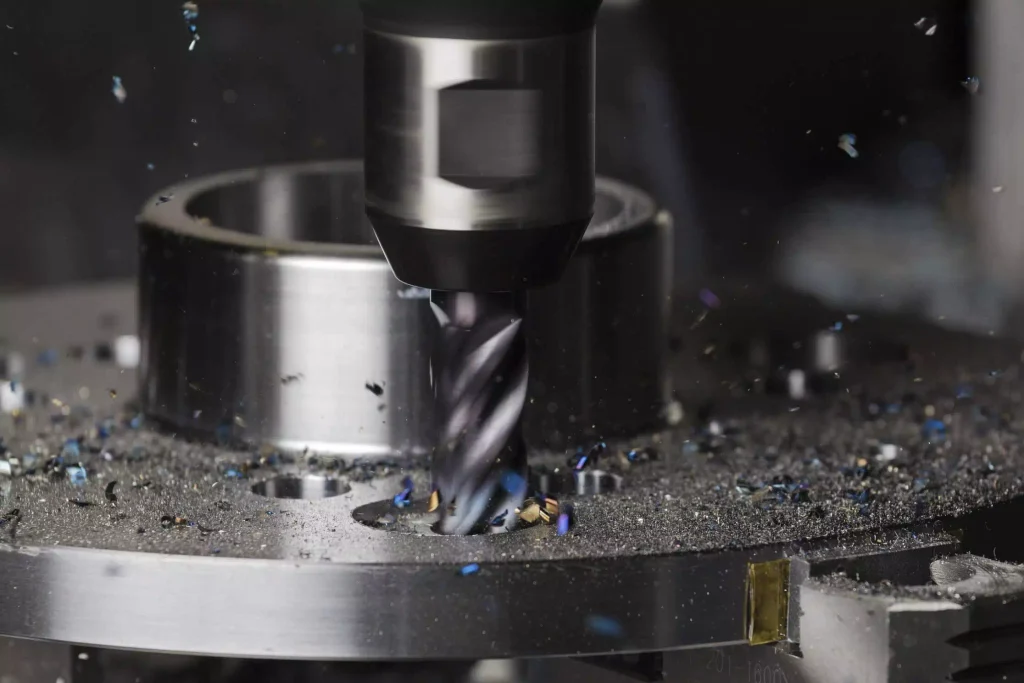
¿Qué materiales se consideran difíciles de mecanizar con CNC?
En el mecanizado CNC, ciertos tipos de materiales plantean retos específicos; las causas de estos retos varían en función de las propiedades mecánicas y térmicas concretas de cada material.
Aceros templados
El acero endurecido se utiliza con frecuencia para componentes que requieren resistencia al desgaste, solidez y estabilidad dimensional. Tras el tratamiento térmico, estos materiales se vuelven considerablemente más difíciles de mecanizar en comparación con su estado sin tratar, más blando. El filo de corte se ve sometido a mayores cargas mecánicas, y el desgaste de la herramienta se convierte en un factor crítico que afecta a la precisión dimensional. El mecanizado del acero endurecido requiere una selección cuidadosa de las herramientas de corte, las condiciones de corte y las secuencias de procesamiento. Dependiendo de la dureza y la geometría de la pieza de trabajo, algunas características pueden ser adecuadas para métodos de mecanizado convencionales, mientras que otras pueden abordarse mejor mediante fresado duro o rectificado. El enfoque específico elegido depende de las tolerancias requeridas, la calidad de la superficie y los requisitos generales de fabricación.
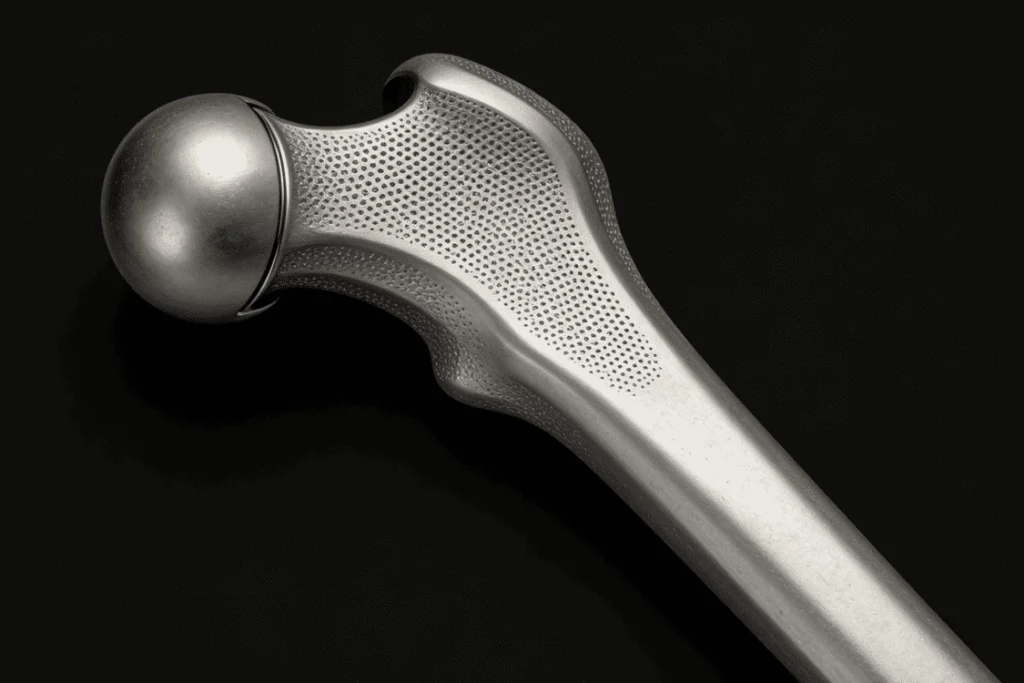
Aleaciones de titanio
Las aleaciones de titanio son muy apreciadas por su elevada relación resistencia-peso y su resistencia a la corrosión; sin embargo, sus características de mecanizado plantean ciertos retos. Su conductividad térmica relativamente baja limita la velocidad a la que el calor puede disiparse de la zona de corte, lo que provoca una acumulación significativa de calor cerca del filo de corte, lo que a su vez acelera el desgaste de la herramienta. Además, en condiciones de corte subóptimas, el mecanizado de aleaciones de titanio puede generar elevadas fuerzas de corte y es propenso a la adhesión (pegado). Por consiguiente, la selección de la geometría de la herramienta, la velocidad de corte, la velocidad de avance y la estrategia de refrigeración debe tener en cuenta cuidadosamente el tipo específico de aleación y la geometría de la pieza de trabajo.
Superaleaciones a base de níquel
Las superaleaciones a base de níquel (incluida la serie Inconel) conservan su resistencia incluso a altas temperaturas. Si bien esta propiedad las hace idóneas para entornos térmicos y mecánicos exigentes, también complica el proceso de arranque de material. Las herramientas de corte no solo deben soportar altas temperaturas y cargas mecánicas enormes, sino también mantener la estabilidad de sus filos de corte. Además, algunas aleaciones a base de níquel presentan una marcada tendencia al endurecimiento por deformación. Si una herramienta de corte roza la pieza de trabajo sin eliminar material de forma eficaz, la capa superficial de la pieza puede endurecerse significativamente, lo que dificulta las operaciones de mecanizado posteriores. Por consiguiente, al mecanizar este tipo de aleaciones, es fundamental garantizar unas condiciones de corte estables y planificar cuidadosamente la secuencia de las operaciones de mecanizado.
Principales retos del mecanizado CNC de materiales duros
Los aceros endurecidos, las aleaciones de titanio y las superaleaciones a base de níquel presentan, cada uno de ellos, diferentes dificultades de mecanizado, en función de sus propiedades mecánicas y térmicas. Durante el mecanizado CNC, estas características pueden afectar al rendimiento de las herramientas de corte, a la disipación del calor, al control dimensional y a la calidad de la superficie acabada. Comprender cómo influyen estos factores en el proceso de mecanizado ayuda a los fabricantes a seleccionar las herramientas adecuadas, optimizar los parámetros de corte y mantener una calidad constante de las piezas.
1. Desgaste acelerado de las herramientas y menor vida útil de las mismas
El desgaste de la herramienta es uno de los retos más inmediatos a la hora de realizar mecanizados CNC en materiales duros. A lo largo del proceso de mecanizado, el filo de corte está sometido constantemente a tensiones mecánicas, fricción y calor. Dependiendo del material y de las condiciones de corte, este desgaste puede manifestarse en forma de desgaste del flanco, desgaste en forma de cráter, astillamiento u otras formas de daño en el filo de corte. A medida que el rendimiento de la herramienta se degrada, su capacidad para eliminar material de forma uniforme se ve alterada. En comparación con una herramienta nueva, un filo desgastado puede generar más calor, aumentar las fuerzas de corte y afectar a la calidad de la superficie de la pieza mecanizada. Incluso cuando el programa de mecanizado no varía, el desgaste gradual de la herramienta puede provocar desviaciones dimensionales, lo que hace cada vez más difícil mantener tolerancias estrictas a lo largo de una serie de producción.
La situación se complica aún más cuando una pieza presenta múltiples características críticas. Si una herramienta sufre un desgaste significativo al mecanizar una serie de orificios, cavidades o superficies de precisión, pueden producirse variaciones dimensionales a lo largo del proceso de producción. La selección de la herramienta es una decisión relacionada con el proceso; implica mucho más que simplemente elegir el material de corte más duro disponible. Las calidades de metal duro, los recubrimientos, la geometría del filo y la rigidez de la herramienta deben adaptarse al material de la pieza de trabajo y a las condiciones de corte previstas. Un recubrimiento que ofrece un rendimiento excepcional en una aleación puede no dar los mismos resultados en otra.
La configuración de los parámetros de corte también requiere encontrar un equilibrio entre la eficiencia de la producción y la vida útil de la herramienta. Las velocidades de corte excesivas aumentan la carga térmica, mientras que las velocidades de avance inadecuadas pueden provocar fricción, inestabilidad o un deterioro prematuro del filo de corte. Al trabajar con materiales duros, suele ser más conveniente adoptar una estrategia de mecanizado estable que buscar la máxima tasa de arranque de material en cada operación.
La supervisión de la vida útil de las herramientas proporciona un nivel adicional de control. Al realizar un seguimiento del uso de las herramientas e inspeccionar las dimensiones críticas a intervalos adecuados, los fabricantes pueden sustituir o ajustar las herramientas antes de que el desgaste empiece a comprometer la calidad del producto. El objetivo no es eliminar el desgaste de las herramientas —ya que es inevitable—, sino mantenerlo dentro de un rango predecible.
2. Generación de calor y gestión térmica
En el mecanizado CNC de materiales duros, el calor es un factor crítico, cuyo impacto varía significativamente en función del material de la pieza de trabajo. Durante el proceso de corte, la energía se transforma en calor a través del filo de corte, la interfaz entre la herramienta y la pieza de trabajo, y la deformación plástica y la fricción que se producen en la zona de contacto con la viruta. Cuando el calor se acumula más rápido de lo que puede disiparse, tanto la herramienta de corte como la pieza de trabajo pueden verse afectadas negativamente.
El mecanizado de aleaciones de titanio supone un reto especial debido a su conductividad térmica relativamente baja, lo que dificulta la disipación del calor de la zona de corte. Las superaleaciones a base de níquel plantean otro tipo de retos: conservan una elevada resistencia incluso a temperaturas elevadas, lo que aumenta tanto las cargas térmicas como las mecánicas a las que se ve sometida la herramienta de corte. Estas diferencias demuestran que no cabe esperar que una única estrategia de refrigeración resulte igualmente eficaz para todos los materiales duros.
Las temperaturas de corte excesivas aceleran el desgaste de las herramientas y pueden alterar el estado de la superficie de la pieza de trabajo. El calor también complica el control dimensional, especialmente cuando una pieza de trabajo presenta paredes delgadas, elementos muy próximos entre sí o tolerancias geométricas estrictas. Aunque una pieza cumpla las especificaciones dimensionales inmediatamente después del mecanizado, las diferencias de temperatura entre la pieza de trabajo y el entorno de inspección pueden sesgar los resultados de las mediciones.
Una gestión térmica eficaz comienza con la selección de los parámetros de corte adecuados. La velocidad de corte, la velocidad de avance, la profundidad de corte y el grado de contacto de la herramienta influyen en la generación y la distribución del calor. El objetivo es mantener un proceso de corte estable, en lugar de limitarse simplemente a reducir la velocidad de corte. Unos parámetros excesivamente conservadores pueden, de hecho, provocar un aumento de la fricción o tiempos de ciclo más largos, sin que ello suponga necesariamente una mejora en el resultado del mecanizado.
La elección del refrigerante y su método de suministro también son fundamentales. Dependiendo del material, las herramientas y la configuración de la máquina herramienta, la refrigeración de gran volumen (por inundación) o la refrigeración dirigida a alta presión pueden ayudar a eliminar las virutas y a controlar el calor. Sin embargo, la refrigeración a alta presión no siempre es necesaria ni adecuada; su eficacia depende de la configuración específica del mecanizado.
La planificación de la trayectoria de la herramienta puede contribuir además a minimizar la acumulación innecesaria de calor. Mantener un contacto estable de la herramienta, evitar la fricción prolongada y garantizar una evacuación eficaz de las virutas ayuda a estabilizar el proceso de mecanizado. En el caso de las piezas de precisión, también debe tenerse en cuenta la influencia de los factores térmicos durante la fase de inspección final, especialmente cuando los valores medidos se acercan a los límites de tolerancia especificados.
3. Mantenimiento de la precisión dimensional y de las tolerancias estrictas
Cumplir con los requisitos dimensionales deseados resulta muy complicado cuando varias variables de mecanizado varían simultáneamente. El desgaste de la herramienta puede provocar una desviación gradual en las dimensiones mecanizadas; las fuerzas de corte pueden hacer que la herramienta o la pieza de trabajo se desvíen; y las fluctuaciones de temperatura pueden alterar la geometría resultante e interferir en las mediciones posteriores.
Estos efectos se acentúan aún más cuando las piezas presentan paredes delgadas, cavidades profundas, ranuras estrechas o estructuras largas en voladizo. Por ejemplo, un componente de paredes delgadas puede deformarse bajo las fuerzas de corte, para luego recuperar su forma original una vez retirada la herramienta. En consecuencia, la geometría final puede diferir de las dimensiones previstas en función de la trayectoria de la herramienta programada.
La sujeción de la pieza de trabajo también puede provocar desviaciones adicionales. Una fuerza de sujeción excesiva puede deformar la pieza, mientras que un apoyo insuficiente puede provocar vibraciones o desplazamientos durante el mecanizado. El reto consiste en fijar la pieza de trabajo con la firmeza suficiente para garantizar un corte estable, evitando al mismo tiempo cualquier deformación que pueda comprometer las dimensiones finales.
Una secuencia de mecanizado cuidadosamente planificada puede ayudar a resolver estos problemas. Las operaciones de desbaste eliminan la mayor parte del material, mientras que las operaciones de acabado posteriores acercan las características críticas a sus dimensiones finales. Dejar un margen de acabado adecuado —adaptado a la pieza concreta— permite un mejor control sobre el resultado final del mecanizado. En el caso de las piezas que se someten a un tratamiento térmico o que requieren una eliminación significativa de material, puede ser necesario realizar inspecciones intermedias durante el proceso de mecanizado, ajustando la secuencia de mecanizado en consecuencia.
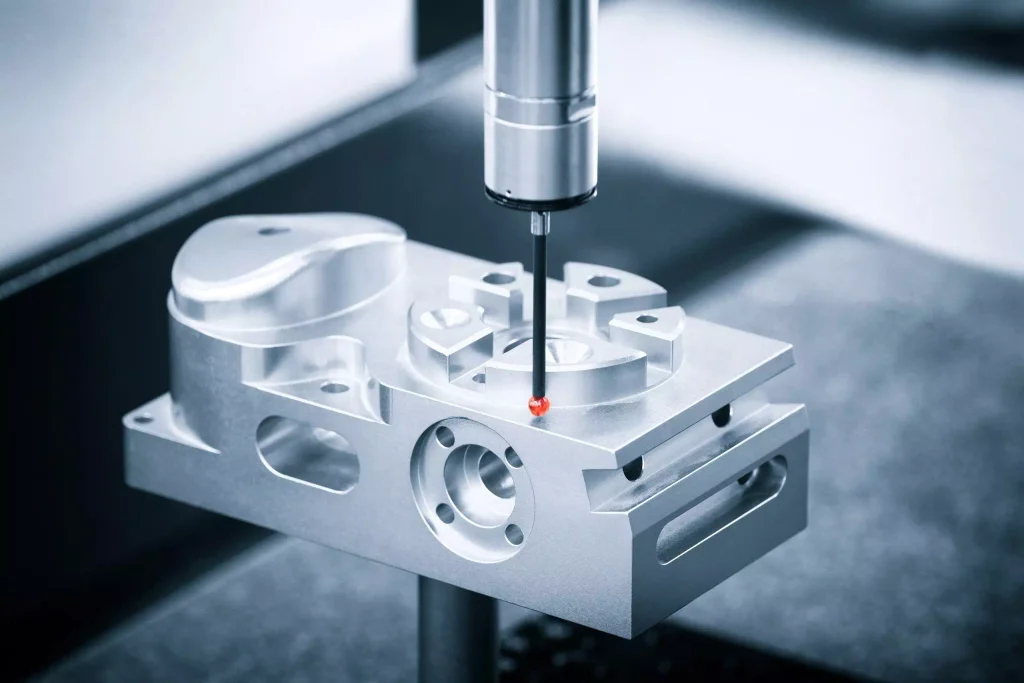
La compensación de herramientas y la inspección durante el proceso ayudan a controlar las desviaciones dimensionales durante la producción. En lugar de esperar a que se complete todo un lote, los fabricantes pueden supervisar las características críticas y realizar ajustes oportunos siempre que los datos de medición indiquen una tendencia hacia la desviación. La frecuencia de las inspecciones debe determinarse en función de los requisitos de tolerancia de la pieza, las propiedades del material y el volumen de producción.
La precisión dimensional abarca mucho más que las mediciones individuales. Aunque todos los orificios de una pieza cumplan con el diámetro especificado, es posible que el componente no se monte correctamente si la posición de los orificios, su perpendicularidad o su concentricidad se salen del rango permitido. Por lo tanto, a la hora de elaborar un plan de inspección, es fundamental tener plenamente en cuenta las relaciones geométricas que determinan si una pieza funcionará correctamente en su montaje final. En los proyectos de mecanizado CNC a medida, los planos técnicos deben especificar claramente qué dimensiones y tolerancias geométricas son críticas. Esto permite que el proceso de fabricación y los métodos de inspección se centren en las características más esenciales, en lugar de tratar todas las dimensiones con el mismo nivel de rigor.
4. Cómo conseguir el acabado y la integridad superficial requeridos
En el mecanizado de materiales duros, la calidad de la superficie es otro aspecto que requiere un control riguroso. Los distintos materiales exigen diferentes tipos de métodos de acabado de superficies. El estado de una superficie mecanizada depende de diversos factores, como la geometría de la herramienta, los parámetros de corte, las propiedades del material, el desgaste de la herramienta y la estabilidad del sistema de mecanizado. Las fluctuaciones en cualquiera de estas variables pueden provocar la aparición de marcas indeseadas, rebabas, irregularidades u otros defectos en la superficie mecanizada.
La rugosidad superficial se cuantifica habitualmente mediante parámetros como el Ra; sin embargo, los valores de rugosidad por sí solos no ofrecen una evaluación exhaustiva de la calidad de la superficie. Una pieza puede cumplir los requisitos especificados de Ra y, aun así, presentar otros problemas superficiales que podrían comprometer su rendimiento. Dependiendo del material y de la aplicación prevista, estos problemas pueden incluir microfisuras, daños térmicos localizados, tensiones residuales u otros defectos que afecten negativamente a la vida útil a fatiga y a la resistencia al desgaste.
En el caso de los componentes de acero templado, la integridad de la superficie requiere una atención especial tras las operaciones de torneado duro o rectificado. Las aleaciones de titanio y las superaleaciones a base de níquel presentan sus propios riesgos específicos, que varían en función de las condiciones de corte y del entorno operativo previsto. En el caso de las piezas sometidas a cargas cíclicas, altas temperaturas o contacto repetitivo, el estado de la superficie mecanizada es tan importante como el valor de rugosidad medido.
El estado de la herramienta es fundamental para mantener la calidad de la superficie. El desgaste o las mellas en el filo de corte pueden dejar marcas visibles en la pieza de trabajo o dar lugar a una textura superficial irregular. Garantizar un contacto estable de la herramienta y emplear los parámetros de acabado adecuados ayuda a mitigar estos riesgos. Además, una planificación eficaz de la trayectoria de la herramienta evita cambios bruscos en la dirección de corte o en el estado de contacto, protegiendo así la superficie mecanizada.
En algunos casos, es necesario realizar pasos de procesamiento posteriores. En función de las especificaciones del plano y de los requisitos de la aplicación, pueden emplearse operaciones como el desbarbado, el rectificado u otros procesos de acabado especializados para conseguir el estado superficial deseado. Estos pasos deben integrarse en el plan de fabricación global, en lugar de considerarse una “solución universal” para todo tipo de defectos superficiales.
Los métodos de inspección deben ajustarse a los requisitos específicos. Si bien las mediciones de rugosidad superficial permiten verificar el cumplimiento de los valores de Ra, las aplicaciones más exigentes pueden requerir ensayos adicionales o la validación del proceso. El método de inspección específico que se utilice dependerá de los requisitos especificados en los planos, las propiedades de los materiales y la función prevista de las piezas.
5. Equilibrio entre la eficiencia del mecanizado, el coste y la estabilidad del proceso
En el mecanizado de materiales duros, existe un equilibrio práctico entre la eficiencia de la producción y la fiabilidad del proceso. Aumentar las velocidades de corte o las tasas de arranque de material puede acortar los tiempos de ciclo, pero también puede acelerar el desgaste de la herramienta y hacer que las condiciones del proceso sean más difíciles de controlar. Por el contrario, adoptar parámetros de mecanizado excesivamente conservadores alarga los tiempos de ciclo y aumenta los costes de producción, sin que ello suponga necesariamente una mejora significativa de la calidad.
La sustitución de herramientas es un factor fundamental para gestionar este equilibrio. Los cambios frecuentes de herramientas aumentan el tiempo de inactividad y pueden requerir una configuración, un ajuste o una verificación dimensional adicionales. Por otro lado, el uso excesivo de las herramientas puede provocar inestabilidad dimensional, defectos superficiales o incluso el desecho de piezas. Establecer una estrategia sólida de sustitución de herramientas ayuda a minimizar el tiempo de inactividad innecesario, al tiempo que mitiga los riesgos asociados a un filo desgastado.
La escala de producción también influye en la forma en que se evalúa la eficiencia del mecanizado. En el caso de la creación de prototipos de una sola unidad, el objetivo principal suele ser garantizar que la pieza cumpla con la geometría prevista y validar la viabilidad del proceso elegido. Por el contrario, en la producción en serie, factores como la consistencia del tiempo de ciclo, el consumo de herramientas, la frecuencia de inspección y la variabilidad entre piezas cobran mucha más importancia.
Este principio también se aplica al control de calidad. Inspeccionar cada característica tras cada operación no es necesariamente el enfoque más eficiente; sin embargo, basarse únicamente en una inspección final podría suponer que los problemas del proceso pasen desapercibidos hasta que todo un lote de productos se haya visto afectado. Por lo tanto, es esencial elaborar un plan de inspección bien estructurado que identifique las características críticas e incorpore puntos de control adecuados en las fases pertinentes de la producción.
En definitiva, la estabilidad del proceso es mucho más valiosa que un método de mecanizado que, aunque pueda acortar los tiempos de ciclo, dé lugar a resultados inconsistentes. Antes de pasar a la producción por lotes, es necesario evaluar exhaustivamente el proceso de fabricación, teniendo en cuenta el material específico, la geometría de la pieza, los requisitos de tolerancia y el volumen de producción previsto. De este modo se garantiza que las herramientas y las estrategias de mecanizado seleccionadas puedan cumplir de forma constante los estándares de calidad sin necesidad de ajustes frecuentes ni reelaboraciones.
Cómo elegir la estrategia de mecanizado CNC adecuada para materiales duros
La elección de una estrategia de mecanizado comienza por comprender el estado real del material. Basarse únicamente en el tipo de aleación suele ser insuficiente para evaluar la dificultad de su mecanizado; factores como la dureza del material, el estado del tratamiento térmico, las características de endurecimiento por deformación y las propiedades térmicas influyen en la elección de las herramientas de corte y en la configuración de los parámetros de mecanizado.
En el caso del acero templado, el plan de fabricación debe tener en cuenta si las operaciones principales de arranque de material deben realizarse antes o después del tratamiento térmico. El mecanizado previo al tratamiento térmico facilita el arranque de grandes volúmenes de material; sin embargo, el tratamiento térmico posterior puede provocar la deformación de la pieza, lo que podría comprometer la precisión dimensional final. En tales casos, puede ser necesario el mecanizado o el rectificado de piezas endurecidas para alcanzar las dimensiones necesarias en las características críticas. La secuencia óptima de mecanizado depende de la geometría de la pieza, los requisitos de dureza y las tolerancias finales.
Las aleaciones de titanio y las superaleaciones a base de níquel requieren una evaluación específica. Sus propiedades térmicas y mecánicas únicas plantean mayores exigencias a las herramientas de corte, por lo que la selección de herramientas, los métodos de refrigeración, la evacuación de virutas y la estabilidad del mecanizado resultan especialmente críticos. Las estrategias de mecanizado deben adaptarse a cada aleación específica, en lugar de aplicar un enfoque único para todos los metales difíciles de mecanizar.
Además de evaluar las propiedades del material, también hay que tener en cuenta la geometría de la pieza. Las cavidades profundas pueden limitar el acceso de la herramienta y dificultar la evacuación de virutas; las estructuras de paredes delgadas son propensas a deformarse bajo las fuerzas de corte; y los elementos esbeltos son susceptibles a las vibraciones. En el caso de superficies curvas complejas, puede ser necesario recurrir al mecanizado multieje o a trayectorias de herramienta cuidadosamente planificadas para garantizar un contacto de corte uniforme y eficaz, logrando así la geometría deseada.
Los planes de inspección deben establecerse antes de que comience la producción. A partir de los planos de ingeniería deben identificarse las dimensiones clave, las tolerancias geométricas, los requisitos de calidad de la superficie y cualquier especificación concreta relativa al material o al posprocesamiento. Esto ayuda a determinar qué operaciones requieren un seguimiento riguroso y define cómo debe inspeccionarse el producto final. Al adaptar el proceso de mecanizado a los requisitos específicos de la pieza —en lugar de basarse únicamente en la designación del material—, los fabricantes pueden reducir los ensayos y errores innecesarios, al tiempo que establecen una base más clara para evaluar tanto la fabricabilidad como la consistencia de la producción.
Qué hay que tener en cuenta a la hora de elegir un proveedor de mecanizado CNC para materiales duros
A la hora de seleccionar un proveedor de mecanizado CNC para materiales duros, no basta con comprobar simplemente que disponga de las máquinas-herramienta adecuadas. Un proveedor competente debe comprender la compleja interacción entre las propiedades del material, la geometría de la pieza, los requisitos de tolerancia y el volumen de producción, y ser capaz de determinar el proceso de fabricación óptimo en función de ello.
La experiencia con materiales específicos es especialmente importante. Por ejemplo, un proveedor altamente cualificado en el mecanizado de acero endurecido puede que no posea necesariamente el mismo nivel de experiencia a la hora de trabajar con aleaciones de titanio o superaleaciones a base de níquel. Los ingenieros deben ser capaces de exponer claramente su estrategia de mecanizado para un material determinado, identificar las variables clave del proceso que requieren especial atención y explicar cómo verificarán las dimensiones críticas y las especificaciones de calidad de la superficie.
El control de procesos es igualmente fundamental. La elección acertada de las herramientas de corte, los métodos de sujeción de piezas, las secuencias de mecanizado, la gestión de la vida útil de las herramientas y los protocolos de inspección es esencial para garantizar resultados consistentes y fiables. En el caso de las series de producción recurrentes, el proveedor también debe contar con procedimientos sólidos para supervisar las desviaciones dimensionales y adoptar medidas correctivas proactivas y oportunas si el proceso comienza a desviarse de las tolerancias especificadas.
Una comunicación exhaustiva durante la fase de revisión de los planos ayuda a anticiparse a posibles problemas antes de que comience el mecanizado. Características como cavidades profundas, paredes delgadas, tolerancias posicionales ajustadas o requisitos estrictos de acabado superficial pueden afectar significativamente a los tiempos de ciclo, las necesidades de utillaje y la planificación de las inspecciones. Revisar estos detalles antes de presentar un presupuesto ayuda a aclarar el enfoque de fabricación y garantiza que se identifiquen y aborden todos los requisitos que necesiten una verificación adicional.
Mecanizado CNC a medida de materiales duros en Xtmade
Xtmade ofrece servicios de mecanizado CNC a medida basados en planos, archivos CAD, muestras y especificaciones técnicas facilitadas por nuestros clientes. Ubicados en Shenzhen (China), contamos con unas instalaciones de producción de 120.000 pies cuadrados equipadas para fabricar una amplia gama de componentes a medida mediante diversos procesos de mecanizado CNC. En el caso de proyectos que impliquen materiales duros o que requieran una alta precisión dimensional, nuestro proceso de fabricación comienza con una evaluación exhaustiva del diseño del cliente, en la que se analizan los materiales, las estructuras geométricas, las tolerancias y los requisitos de inspección. Esta evaluación nos ayuda a determinar la estrategia de mecanizado óptima y a aclarar los parámetros clave de fabricación antes de que comience la producción. Nuestros equipos de ingeniería y producción colaboran estrechamente con los clientes para evaluar la viabilidad de la fabricación, planificar las secuencias de mecanizado y llevar a cabo inspecciones dimensionales de acuerdo con las especificaciones técnicas acordadas. Ya sea para el desarrollo de prototipos o para la producción en serie, nuestro objetivo es siempre fabricar componentes que se ajusten estrictamente a los diseños y requisitos técnicos del cliente.
Si está buscando componentes mecanizados a medida mediante CNC fabricados en acero templado, aleaciones de titanio, superaleaciones a base de níquel u otros materiales difíciles de trabajar, envíe su plano o archivo CAD a Xtmade para que le realicen un análisis de viabilidad de fabricación y le proporcionen un presupuesto.

