
Problemas habituales y soluciones en el mecanizado CNC a medida
Mecanizado CNC a medida Se pueden fabricar componentes complejos con dimensiones precisas, pero conseguir que una pieza salga bien implica mucho más que ejecutar un programa de mecanizado. Pueden surgir problemas cuando un diseño resulta difícil de fabricar, un material se comporta de forma diferente a la esperada o el componente acabado no cumple los requisitos dimensionales o de superficie.
Algunos problemas se aprecian a simple vista, como las superficies rugosas y las rebabas. Otros son más difíciles de detectar. Un componente puede parecer en buen estado, pero no encajar durante el montaje, o un prototipo puede superar la inspección, mientras que las series de producción posteriores presentan dimensiones inconsistentes.
Comprender por qué se producen estos problemas es el primer paso para prevenirlos. En muchos casos, la solución comienza antes de que se inicie el mecanizado, analizando con detenimiento el diseño, el material, las tolerancias y los requisitos técnicos.
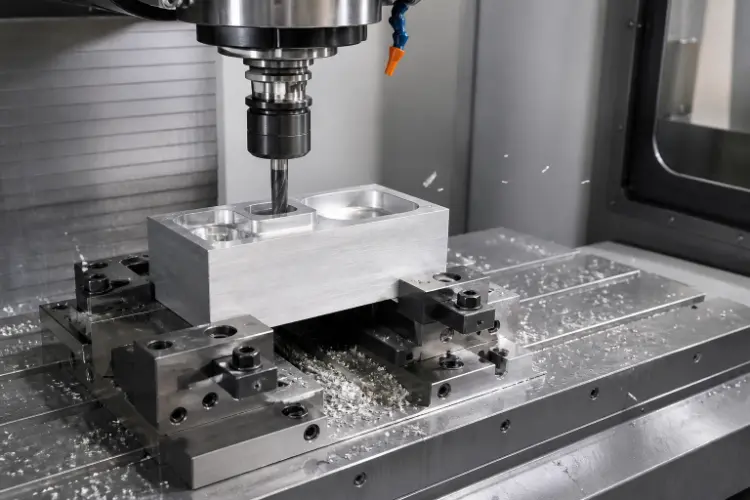
1. Errores dimensionales: por qué una pieza no encaja
La precisión dimensional es uno de los primeros aspectos que hay que tener en cuenta cuando un componente mecanizado con CNC no encaja con sus piezas de acoplamiento. Un orificio puede tener un diámetro ligeramente inferior al previsto, una superficie de montaje puede estar descentrada o un eje puede no deslizarse dentro de la abertura prevista.
Estos problemas no siempre significan que la máquina sea incapaz de alcanzar la precisión requerida. El desgaste de las herramientas, las fuerzas de corte, los cambios de temperatura, la sujeción de la pieza y la deformación del material pueden influir en las dimensiones finales. Incluso un pequeño cambio puede ser relevante cuando dos componentes deben encajar entre sí con un juego limitado.
El primer paso consiste en identificar qué dimensión es la que realmente está causando el problema. Un orificio de montaje que determina la alineación puede requerir un control más estricto que un borde externo que no afecta al montaje. Aplicar tolerancias innecesariamente estrictas a todas las características puede aumentar los costes de mecanizado e inspección sin mejorar el rendimiento.
Los planos técnicos claros son igualmente importantes. Las dimensiones críticas, las referencias de referencia y las tolerancias geométricas deben reflejar cómo se espera que funcione el componente. Cuando un plano deja margen para la interpretación, el fabricante puede producir un componente que, aunque respete las dimensiones indicadas, no cumpla con la intención del diseño.
En el caso de las características críticas, los controles dimensionales durante el mecanizado pueden ayudar a identificar desviaciones antes de que se complete todo el lote. Los calibres y los micrómetros resultan útiles para muchas mediciones rutinarias, mientras que una máquina de medición por coordenadas (CMM) puede ser la opción adecuada para geometrías complejas o relaciones entre múltiples características.
2. Acabado superficial deficiente: cuando la superficie mecanizada no es lo suficientemente lisa
Una superficie mecanizada con CNC no tiene automáticamente el mismo acabado que una superficie pulida o recubierta. El fresado y el torneado dejan marcas de herramienta, y su aspecto depende del material, la herramienta de corte, los parámetros de mecanizado y la trayectoria de la herramienta.
Cuando la superficie presenta un acabado más rugoso de lo esperado, la causa puede ser un filo desgastado, una vibración excesiva, unas condiciones de corte inadecuadas o la presencia de virutas que interfieren en el proceso de corte. En ocasiones, estos problemas pueden solucionarse ajustando la estrategia de mecanizado, en lugar de añadir otra operación de acabado.
La función prevista de la superficie debe servir de guía para la solución. Una cara exterior no funcional puede que solo necesite un acabado mecanizado uniforme. Una superficie de sellado, una interfaz deslizante o una cara de acoplamiento de precisión pueden requerir un control mucho más riguroso de la textura de la superficie.
Esta distinción es importante porque un acabado adicional no siempre es la mejor solución. El pulido puede eliminar material y alterar las dimensiones, mientras que el anodizado o el recubrimiento pueden modificar la superficie acabada y, en algunos casos, afectar al ajuste dimensional. Si un componente tiene orificios o elementos de acoplamiento con tolerancias muy estrictas, es necesario tener en cuenta esos requisitos antes de seleccionar un proceso de acabado.
Un enfoque útil consiste en especificar la rugosidad de la superficie en aquellos puntos en los que afecta al funcionamiento y describir por separado los requisitos de aspecto. De este modo, el fabricante dispone de un objetivo más claro sin que se le impongan trabajos de acabado innecesarios en todas las superficies.
3. Deformación del material: por qué una pieza cambia de forma tras el mecanizado
Las paredes delgadas, las superficies planas extensas, los huecos profundos y los elementos largos y delgados pueden resultar difíciles de mecanizar, ya que es posible que no se mantengan estables bajo las fuerzas de corte. Además, una pieza puede deformarse tras retirarla del dispositivo de sujeción, incluso aunque pareciera dimensionalmente correcta durante el mecanizado.
Una de las razones es la tensión interna del material. A medida que el mecanizado elimina material, cambia la distribución de la tensión. Como consecuencia, la estructura restante puede doblarse o retorcerse. La sujeción puede plantear otro problema: si un componente delgado se sujeta con demasiada fuerza, puede deformarse durante el mecanizado y recuperar su forma original al soltarlo.
Por eso, el mero hecho de aumentar la precisión del mecanizado no siempre resuelve el problema de la deformación. El problema puede residir en la rigidez del componente, en la cantidad de material que se retira o en la forma en que se sujeta la pieza de trabajo.
Un fabricante puede resolver el problema modificando la secuencia de mecanizado, equilibrando la eliminación de material, ajustando la fijación o realizando una operación intermedia de alivio de tensiones cuando sea necesario. En algunos diseños, puede ser necesario aumentar el espesor de la pared o modificar los elementos sin soporte, siempre que el cambio no comprometa la función del componente.
Las condiciones de inspección también son importantes. En el caso de los componentes sensibles a la deformación, comprobar las dimensiones tras soltar la sujeción y dejar que la pieza alcance una temperatura estable puede ofrecer un resultado más representativo que medirla mientras aún se encuentra sujeta en el dispositivo de sujeción.
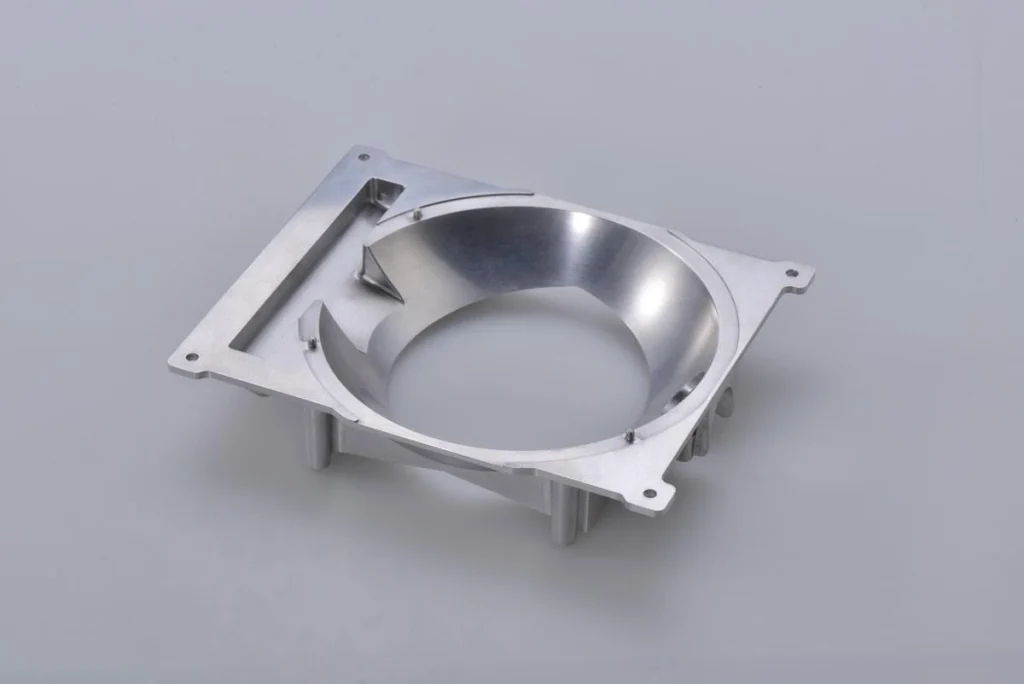
4. Rebabas y aristas afiladas: pequeños defectos que provocan problemas de montaje
Las rebabas son salientes indeseados de material que quedan alrededor de los orificios, ranuras y bordes tras el mecanizado. Aunque puedan parecer insignificantes, pueden dificultar el montaje, rayar las superficies de contacto, dañar las juntas o crear bordes afilados que resulten peligrosos al manipularlos.
La formación de rebabas depende, en parte, del material. Los metales dúctiles pueden doblarse o desprenderse de forma irregular cuando la herramienta de corte sale de la pieza, en lugar de separarse limpiamente. Al taladrar una superficie, también puede quedar una rebaba en el punto de perforación, donde el material ya no está totalmente apoyado.
La solución habitual consiste en mejorar las condiciones de corte y eliminar las rebabas restantes mediante un proceso de desbarbado adecuado. Dependiendo de la pieza, esto puede implicar un desbarbado manual, un cepillado, un pulido en tambor u otro método de acabado.
Sin embargo, el desbarbado requiere cuidado. Eliminar demasiado material puede agrandar un orificio, modificar el radio de un borde o dañar un elemento que debe mantener sus dimensiones controladas. Una instrucción general para eliminar las rebabas puede ser suficiente para un soporte sencillo, pero un componente con bordes de sellado o elementos de acoplamiento de precisión puede requerir requisitos más específicos.
Si algunas aristas deben tener un chaflán o un radio, es mejor especificar esos requisitos en el plano que dejar el resultado totalmente a la interpretación.
5. Desgaste y rotura de las herramientas: cuando la calidad del mecanizado varía con el tiempo
Las herramientas de corte se desgastan progresivamente a medida que retiran material. Se trata de un fenómeno normal en el mecanizado CNC, pero sus efectos se convierten en un problema cuando el desgaste no se detecta a tiempo.
Una herramienta desgastada puede dar lugar a superficies más rugosas, aumentar las fuerzas de corte o provocar desviaciones en las dimensiones. En condiciones más exigentes, el filo puede astillarse o romperse, lo que podría dañar la pieza de trabajo o interrumpir la producción.
La tasa de desgaste depende del material, la geometría de la herramienta, los parámetros de corte, las condiciones de refrigeración y la estrategia de mecanizado. El aluminio, el acero inoxidable y el titanio, por ejemplo, no se comportan de la misma manera durante el corte, por lo que una configuración de herramienta que funcione bien para un material puede no ser adecuada para otro.
La solución no consiste simplemente en sustituir las herramientas con la mayor frecuencia posible. La selección de las herramientas, unas condiciones de corte adecuadas, la evacuación de virutas y un programa de sustitución o inspección razonable contribuyen a obtener resultados uniformes. En el caso de los agujeros profundos y las cavidades, la eliminación eficaz de las virutas es especialmente importante, ya que las virutas atrapadas pueden interferir en el corte y dañar la superficie.
Esto cobra especial relevancia al pasar de un prototipo a la producción en serie. Es posible que un prototipo se termine antes de que el desgaste de las herramientas sea significativo, mientras que un lote más grande exige al fabricante mantener resultados uniformes a lo largo de un ciclo de mecanizado más prolongado.
6. Selección de materiales: cuando el material elegido genera nuevos problemas
Un material puede cumplir los requisitos de resistencia sobre el papel y, aun así, ser una mala elección para un componente concreto. Puede resultar difícil de mecanizar, ser propenso a la deformación, ser caro de adquirir o no ser adecuado para el entorno de funcionamiento.
Pensemos en una carcasa ligera. El aluminio puede ser una opción sensata, ya que combina un peso relativamente bajo con una buena maquinabilidad. Sin embargo, una carcasa de aluminio de paredes delgadas puede deformarse si no se tienen debidamente en cuenta su geometría y la secuencia de mecanizado. El material por sí solo no garantiza un resultado satisfactorio.
El acero inoxidable puede ser adecuado cuando la resistencia a la corrosión es importante, pero su comportamiento durante el mecanizado depende del tipo y del estado del material. El titanio puede ofrecer una elevada resistencia en relación con su peso, aunque su mecanizado puede resultar más complicado. Los plásticos plantean otros problemas, como la sensibilidad al calor, la dilatación y la deformación bajo presión.
Por lo tanto, la selección de materiales debe partir de los requisitos reales del componente: cargas de funcionamiento, temperatura, exposición a sustancias químicas, peso, desgaste y vida útil prevista. A continuación, deben tenerse en cuenta la maquinabilidad, la disponibilidad y la compatibilidad con los procesos de acabado, junto con esas necesidades funcionales.
También es importante especificar el tipo de material, en lugar de limitarse a indicar una categoría general. Si un plano especifica una aleación o un estado del material concretos, la sustitución por otro tipo sin autorización previa puede afectar tanto al rendimiento como a la uniformidad dimensional.
7. Planos incompletos: problemas que surgen antes de la fabricación
No todos los problemas de mecanizado tienen su origen en la máquina. Algunos comienzan cuando el proveedor recibe un plano en el que no se define completamente el componente acabado.
Un modelo 3D puede mostrar la geometría, pero omitir las tolerancias, el tratamiento de la superficie o las especificaciones del material. Un plano 2D puede definir las dimensiones, pero entrar en conflicto con el modelo CAD. En cualquiera de las dos situaciones, el fabricante tiene que decidir cómo interpretar la información o detenerse y solicitar una aclaración.
Esas decisiones pueden afectar tanto al presupuesto como al componente acabado. Si un proveedor da por hecho que una superficie solo necesita un acabado mecanizado estándar, pero el comprador espera una superficie pulida o recubierta, es posible que el presupuesto original no incluya el trabajo adicional necesario.
Lo mismo ocurre con la inspección. Un plano puede definir una cota crítica sin explicar el punto de referencia o la relación geométrica correspondiente. En ese caso, los distintos métodos de medición pueden dar lugar a discrepancias sobre si el componente es aceptable.
Antes de solicitar un presupuesto, facilite el plano técnico más reciente y el modelo CAD correspondiente, si dispone de él. Confirme el material, las tolerancias críticas, los requisitos de superficie, la cantidad y la revisión del plano. Si alguna característica concreta determina el ajuste o el rendimiento, deje claro ese requisito en lugar de esperar que el proveedor lo deduzca a partir de la geometría.
Una breve aclaración técnica antes de la producción suele ser más fácil de gestionar que un desacuerdo una vez que los componentes ya se han fabricado.
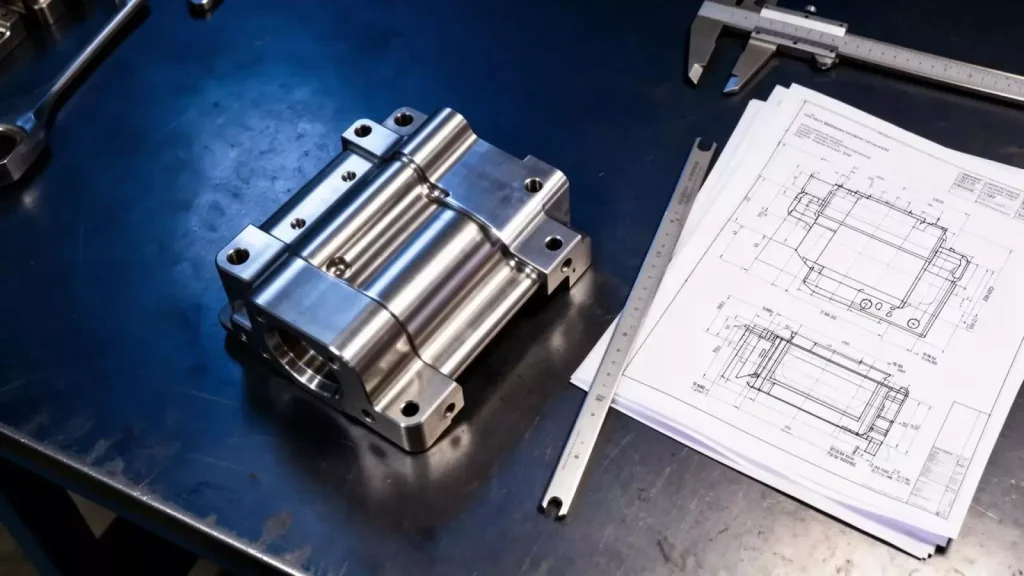
8. Altos costes de mecanizado: por qué una pieza de aspecto sencillo puede resultar cara
El coste del mecanizado CNC a medida depende de cómo deba fabricarse el componente, y no solo de su tamaño o peso.
Una pieza con cavidades profundas, ranuras estrechas, radios internos pequeños o difícil acceso para las herramientas puede requerir herramientas especializadas y ciclos de mecanizado más largos. Las tolerancias ajustadas pueden suponer ajustes adicionales en la configuración y más trabajo de inspección. Si es necesario reposicionar la pieza varias veces, cada configuración añade tiempo y supone una oportunidad más de que se produzcan errores de alineación.
La elección del material también es importante. Las aleaciones difíciles de mecanizar pueden aumentar el desgaste de las herramientas y el tiempo de mecanizado, mientras que los materiales menos fáciles de conseguir pueden provocar retrasos y costes adicionales en el aprovisionamiento.
Una de las formas más eficaces de reducir los gastos innecesarios es revisar el diseño antes de la fabricación. Por ejemplo, una esquina interna que sea demasiado pequeña para una herramienta de corte práctica puede requerir una herramienta más pequeña y un tiempo de mecanizado adicional. Si la función del componente permite un radio mayor, ese pequeño ajuste en el diseño puede simplificar la producción.
Los requisitos de tolerancia merecen la misma atención. Un elemento de montaje que controla la alineación puede necesitar realmente una tolerancia estricta, mientras que una superficie externa quizá no. Relajar una tolerancia no crítica puede reducir la dificultad de fabricación sin afectar al funcionamiento del componente.
Los pedidos de pequeñas cantidades plantean otra cuestión a tener en cuenta. La programación, la puesta a punto y la preparación de los utillajes siguen requiriendo un esfuerzo, incluso cuando solo se necesitan unos pocos componentes. Por este motivo, el precio unitario más bajo puede que no sea siempre el criterio de comparación más significativo, a menos que los proveedores presenten sus presupuestos para la misma cantidad y con los mismos requisitos técnicos.
9. Retrasos en la producción: por qué la entrega tarda más de lo previsto
El tiempo de mecanizado es solo una parte del calendario de producción. El aprovisionamiento de materiales, las aclaraciones técnicas, la preparación de los utillajes, el tratamiento de superficies y la inspección final pueden influir en el plazo de entrega.
Puede producirse un retraso cuando no se dispone del material necesario, pero también puede deberse a una duda sin resolver sobre un plano. Si el mecanizado comienza antes de que se haya confirmado una especificación crítica, es posible que haya que detener la producción hasta que el comprador y el proveedor lleguen a un acuerdo sobre la interpretación correcta.
Los cambios de diseño de última hora son otra causa habitual de interrupciones. Modificar la posición de un orificio o las especificaciones del material una vez iniciado el mecanizado puede requerir la revisión del programa, la sustitución del material en bruto o un trabajo adicional en los componentes que ya se encuentran en producción.
La mejor forma de reducir estos riesgos es resolver cuanto antes las cuestiones técnicas importantes y determinar qué versión del plano se ha aprobado para la fabricación. A la hora de acordar el calendario, también se debe tener en cuenta la disponibilidad de materiales y las operaciones secundarias.
En el caso de un nuevo diseño, un prototipo puede ayudar a detectar problemas de fabricación y montaje antes de que se proceda a un pedido de mayor volumen. Sin embargo, la aprobación del prototipo debe incluir los requisitos que son relevantes para la producción, y no limitarse a una comprobación visual de que el componente tenga el aspecto correcto.
Un compromiso de entrega realista debe tener en cuenta todo el proceso de fabricación, incluido el trabajo necesario una vez que la máquina CNC ha finalizado el corte.
10. Diferencias de calidad entre el prototipo y la producción
Es posible que un prototipo cumpla todos los requisitos, pero que los componentes de producción posteriores presenten variaciones dimensionales o diferencias en el acabado superficial. Esto puede ocurrir cuando el proceso de fabricación del prototipo no está lo suficientemente controlado como para obtener los mismos resultados de forma repetida.
Durante el mecanizado de prototipos, es posible que el operario tenga que realizar ajustes frecuentes o inspeccionar cada característica crítica. En la producción, el desgaste de las herramientas, las diferencias en la sujeción de la pieza, la variación del material y las prácticas de inspección inconsistentes pueden afectar a los resultados si el proceso no se ha establecido adecuadamente.
La distinción importante radica en demostrar que un componente puede fabricarse y demostrar que puede fabricarse de forma constante.
Antes de que comience la producción, el proveedor y el comprador deben ponerse de acuerdo sobre qué características son fundamentales, cómo se inspeccionarán y qué se considera un resultado aceptable. Los programas de mecanizado pertinentes, la información sobre la configuración y los registros de inspección deben estar controlados, de modo que la producción no dependa exclusivamente del criterio individual.
En el caso de proyectos con requisitos de calidad más exigentes, la inspección de la primera pieza y los controles durante el proceso pueden ayudar a detectar problemas antes de que afecten a un lote más grande. El nivel de inspección debe reflejar la complejidad del componente y las consecuencias de un fallo.
Si el proceso de fabricación cambia tras la aprobación del prototipo, se debe evaluar el efecto que ello tiene sobre las dimensiones, el ajuste y la calidad de la superficie, en lugar de dar por sentado que los resultados originales se mantendrán automáticamente.
11. Cómo evitar problemas en el mecanizado CNC antes de realizar un pedido
La mayoría de los problemas mencionados anteriormente son más fáciles de prevenir cuando se revisan conjuntamente los requisitos de diseño y fabricación. Eso no significa que todos los proyectos requieran una documentación complicada. El nivel de preparación debe ser adecuado al componente y a los riesgos que conlleva.
En el caso de un componente sencillo, puede bastar con un plano completo, una especificación clara del material y unos requisitos dimensionales básicos. Sin embargo, en el caso de un componente complejo con elementos de ajuste preciso, paredes delgadas o requisitos de superficie específicos, conviene realizar un análisis más detallado de la fabricabilidad.
Antes de enviar una solicitud de presupuesto, comprueba que el plano y el modelo CAD correspondan a la misma revisión. Asegúrate de que el material, las tolerancias, el tratamiento superficial y la cantidad solicitada queden claros. Identifica cualquier característica que afecte al montaje o al rendimiento, y especifica si se requieren informes de inspección o documentación sobre los materiales.
Una vez que se disponga de un prototipo, comprueba las dimensiones y el ajuste funcional que más importan. Si el componente falla, determina si la causa radica en el diseño, el proceso de mecanizado, el material o la interpretación de los requisitos antes de realizar cambios. De lo contrario, una corrección en un área podría provocar un nuevo problema en otra.
El mismo principio se aplica al pasar a la fase de producción. Hay que acordar el diseño aprobado, los criterios de aceptación y el proceso para gestionar los cambios de ingeniería antes de que comience la fabricación. Estas decisiones sirven de referencia común para los equipos de ingeniería, compras, calidad y producción.
Conclusión
Los problemas habituales en el mecanizado CNC a medida rara vez tienen una única solución universal. Un error dimensional puede deberse al desgaste de la herramienta o a la sujeción de la pieza, mientras que la deformación puede estar relacionada con la tensión del material o con la geometría del componente. Los defectos superficiales, los costes imprevistos y los retrasos en la entrega también pueden tener su origen en decisiones tomadas antes de que comience el mecanizado.
El enfoque más eficaz consiste en identificar la causa, en lugar de tratar cada problema como una cuestión relacionada con los ajustes de la máquina. Unos planos técnicos claros, la elección adecuada de materiales y tolerancias, una revisión temprana de la fabricabilidad y una inspección rigurosa ayudan a evitar errores que se pueden prevenir.
Para los ingenieros y los responsables de compras, la clave está en definir qué debe hacer el componente, qué requisitos son fundamentales y cómo se verificará el resultado final. Cuando esas expectativas quedan claras antes de que comience la producción, resulta mucho más fácil fabricar componentes que se ajusten, funcionen correctamente y mantengan la misma calidad en los pedidos sucesivos.

