
¿Cómo se mecaniza correctamente el acero templado?
El éxito del mecanizado CNC del acero templado depende de la selección de las herramientas de corte adecuadas, del control eficaz de las fuerzas de corte y del calor, y de la aplicación de métodos de mecanizado adecuados y adaptados a la dureza y la geometría del material. Aunque el acero templado es más difícil de cortar que el acero sin tratar, una planificación adecuada del proceso permite alcanzar sin problemas la precisión dimensional, la calidad superficial y la vida útil de la herramienta deseadas. La clave reside en desarrollar una estrategia de mecanizado basada en el tipo específico de acero, el nivel de dureza y los requisitos particulares de la pieza.
¿Qué es el acero templado?
El acero templado es aquel que ha sido sometido a un tratamiento térmico u otros procesos de endurecimiento destinados a aumentar su dureza, resistencia mecánica y resistencia al desgaste o a la deformación. Dependiendo del tipo de acero y del proceso de tratamiento específico, el efecto de endurecimiento puede extenderse por toda la sección transversal o limitarse a la capa superficial. El acero endurecido se utiliza ampliamente en maquinaria industrial, sistemas de transmisión, utillaje de producción y equipos de automatización industrial. Componentes como ejes, engranajes, rodillos, pasadores de posicionamiento, placas de desgaste y matrices de conformado suelen requerir una superficie endurecida para soportar el contacto repetido, la fricción o las cargas mecánicas. La maquinabilidad del acero endurecido depende de su composición química, microestructura, nivel de dureza y estado de tratamiento térmico; por ejemplo, el acero con una dureza de 30 HRC puede presentar características de mecanizado significativamente diferentes en comparación con el acero con una dureza de 60 HRC. Además, los retos que se plantean durante el mecanizado del acero endurecido superficialmente (cementado) difieren de los asociados al acero endurecido en toda su masa.
| Tipo de acero | Características típicas | Aplicaciones habituales |
| Acero aleado templado y revenido | Equilibrio entre resistencia mecánica, tenacidad y resistencia al desgaste | Ejes de transmisión, componentes para maquinaria de alta resistencia |
| Acero templado en toda su masa | Alta dureza en toda la sección transversal | Herramientas resistentes al desgaste, pasadores de precisión, rodillos |
| Acero cementado | Capa exterior dura con un núcleo aún más resistente | Engranajes, ejes, componentes deslizantes y de contacto |
| Acero para herramientas templado | Alta dureza y resistencia al desgaste, dependiendo del tipo | Matrices, utillajes, herramientas de corte y conformado |
| Acero para rodamientos templado | Alta resistencia a la fatiga por contacto y al desgaste | Componentes de rodamientos, rodillos, conjuntos mecánicos de precisión |
El acero templado no es un único tipo de material. Es necesario seleccionar el proceso de mecanizado adecuado en función de las especificaciones concretas del acero, su dureza, su geometría y los requisitos del componente acabado.
¿Por qué es difícil mecanizar el acero templado?
El principal reto consiste en eliminar material y, al mismo tiempo, garantizar la vida útil de la herramienta, la precisión dimensional y la integridad de la superficie. Una mayor dureza aumenta la resistencia al corte y puede acelerar el desgaste de la herramienta. Esta dificultad se acentúa aún más cuando la pieza presenta cavidades profundas, ranuras estrechas, paredes delgadas o superficies de acoplamiento de precisión.
Elevadas fuerzas de corte y desgaste de la herramienta
El acero templado plantea exigencias extremadamente elevadas a los filos de corte. Las herramientas convencionales de acero rápido (HSS) suelen ser inadecuadas para el mecanizado riguroso de acero de alta dureza; por su parte, la elección de herramientas de metal duro debe determinarse en función de las condiciones específicas del material y de los parámetros de mecanizado. Las fuerzas de corte excesivas pueden provocar astillamiento del filo, desviación de la herramienta, vibraciones y desviaciones dimensionales. Las condiciones de corte interrumpido son especialmente exigentes, ya que el filo entra y sale repetidamente del material de la pieza de trabajo.
Generación de calor e integridad de la superficie
Al mecanizar acero templado, se genera calor en la zona de corte. Si las condiciones del proceso no se controlan adecuadamente, esto puede acelerar el desgaste de la herramienta y dañar la superficie mecanizada. Dependiendo del material y del proceso específico, el calor excesivo puede provocar un templado localizado, un endurecimiento secundario o la aparición de tensiones residuales. Estos efectos son especialmente críticos en el caso de componentes sometidos a cargas cíclicas, contacto rodante o fricción repetitiva. Aunque una pieza cumpla los requisitos dimensionales, puede ser necesaria una verificación adicional si los planos técnicos especifican normas concretas de dureza o integridad de la superficie.
Distorsión dimensional
El tratamiento térmico altera la geometría de una pieza debido a los gradientes térmicos, las transformaciones de fase y la redistribución de las tensiones residuales. Por ejemplo, los ejes largos pueden presentar excentricidad radial, las placas pueden deformarse y las superficies de montaje de precisión pueden perder su planitud. Por consiguiente, a la hora de planificar los procesos de mecanizado, se debe basar el enfoque en la geometría final requerida, en lugar de basarse únicamente en las dimensiones de la pieza en bruto sin tratar.
¿Qué procesos de mecanizado CNC son los más adecuados para el acero templado?
El proceso más adecuado depende de la geometría requerida, la dureza del material, las tolerancias, el acabado superficial y el volumen de producción. Dentro de un mismo flujo de trabajo de fabricación, el fresado CNC, el torneado en material duro, el rectificado y el mecanizado por descarga eléctrica (EDM) pueden desempeñar, cada uno de ellos, sus propias funciones específicas.
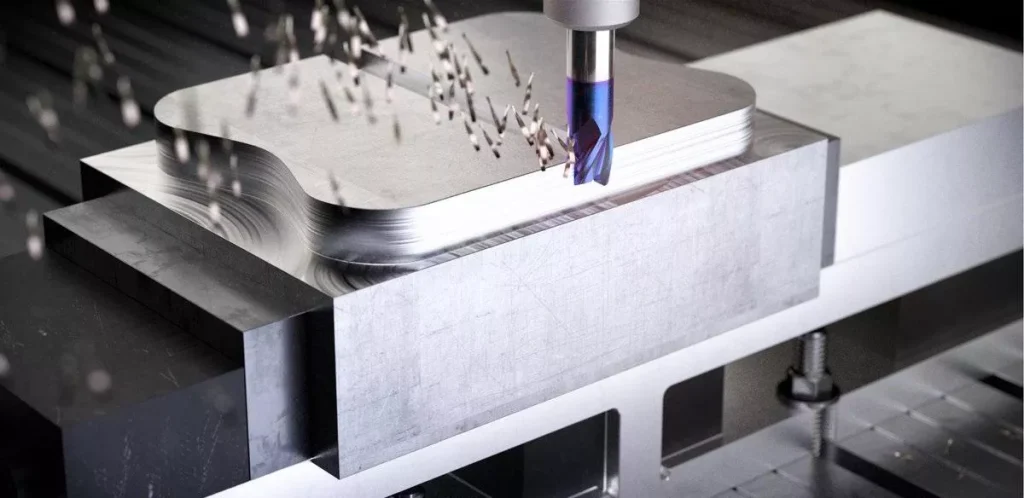
Fresado CNC
El fresado CNC es adecuado para bloques de acero templado, interfaces de montaje, ranuras, cavidades, accesorios y contornos complejos. Para el fresado de materiales duros se suelen utilizar herramientas de metal duro con grados, recubrimientos y preparación de aristas adecuados. Es esencial que el contacto de la herramienta sea estable. Las trayectorias de herramienta que evitan cambios bruscos en la carga de corte ayudan a reducir el astillamiento de los filos y las vibraciones. También deben controlarse la rigidez de la máquina, el saliente de la herramienta y la sujeción de la pieza, especialmente al mecanizar elementos estrechos o cavidades profundas.
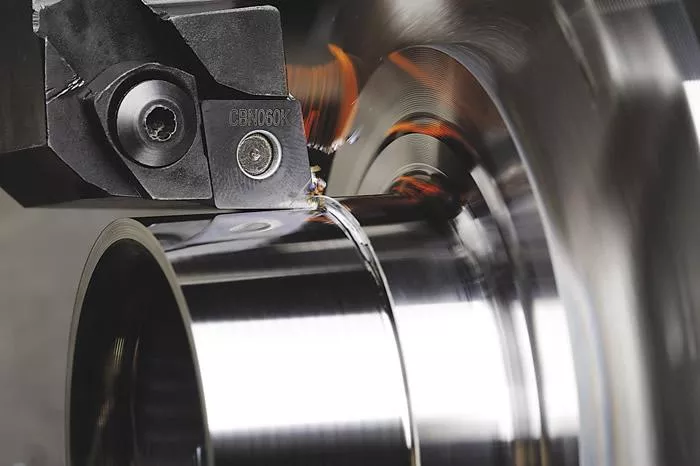
Torneado duro
El torneado en frío se utiliza para ejes, pasadores, rodillos y otros componentes giratorios de acero templado adecuados. A menudo se recurre a herramientas de CBN para aplicaciones de acabado que implican una dureza elevada, aunque la plaquita adecuada depende del tipo de acero, la dureza y las condiciones de corte.El proceso permite obtener diámetros precisos y buenos acabados superficiales, pero no siempre puede sustituir al rectificado. Los requisitos estrictos de redondez, las interfaces de rodamientos exigentes o los acabados superficiales especialmente finos pueden seguir requiriendo una operación de rectificado.
Esmerilado
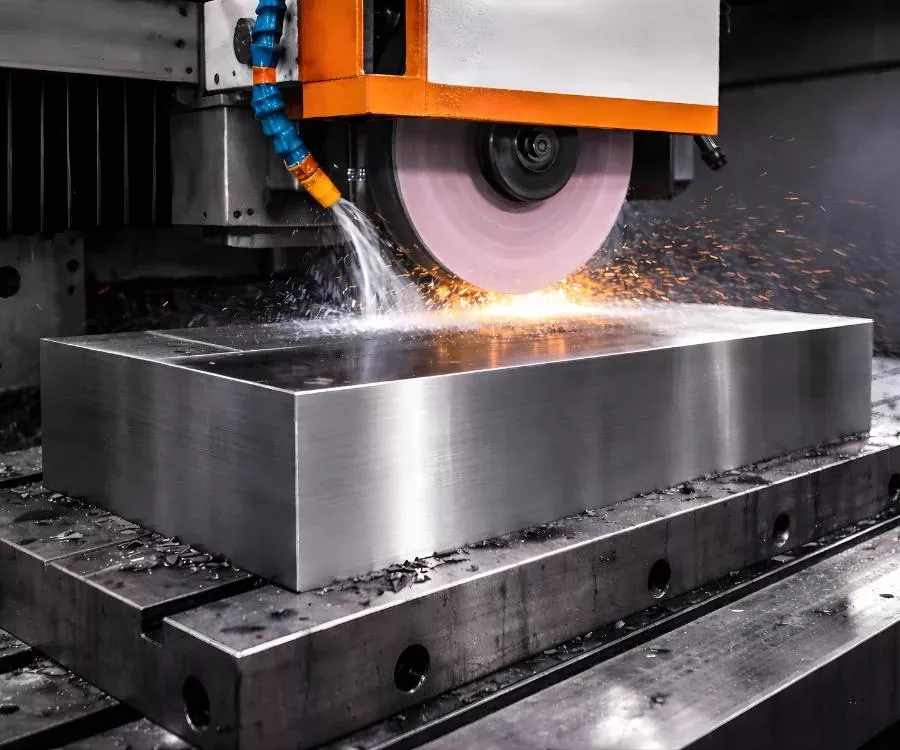
El rectificado se utiliza habitualmente para el acabado del acero templado tras el tratamiento térmico, cuando no es posible alcanzar de forma fiable las dimensiones críticas o los requisitos geométricos mediante el corte convencional.
El rectificado cilíndrico es adecuado para muñones de precisión y asientos de cojinetes. El rectificado plano se utiliza para caras de referencia planas y superficies de acoplamiento en las que la planitud y el paralelismo son importantes.
Las holguras de rectificado deben establecerse durante la elaboración del plan de proceso inicial. Dejar un margen de material insuficiente puede dificultar la corrección de la deformación provocada por el tratamiento térmico, mientras que un margen excesivo aumenta el tiempo y el coste del acabado.
Mecanizado por descarga eléctrica (EDM)
El EDM resulta útil para el acero endurecido conductor de la electricidad cuando la geometría es difícil de fabricar con herramientas de corte convencionales. Permite crear ranuras estrechas, cavidades complejas y elementos a los que el acceso de la herramienta resulta limitado.
Sin embargo, el EDM puede generar una capa de refundición o una superficie afectada por el calor. Cuando la resistencia a la fatiga, el rendimiento de contacto o la integridad de la superficie sean fundamentales, se debe evaluar la necesidad de un acabado posterior.
Factores clave para el éxito en el mecanizado CNC de acero templado
Calidad y dureza del material
Antes de seleccionar las herramientas o establecer los parámetros de corte, es necesario confirmar el tipo de acero y la dureza final. El acero aleado AISI 4140, el acero para rodamientos AISI 52100, el acero para herramientas D2 y el acero para herramientas H13 difieren en su composición, contenido en carburo, tenacidad y comportamiento ante el tratamiento térmico.
La dureza especificada debe incluir la escala correspondiente, como HRC, y aclarar si se aplica a todo el componente o solo a una superficie cementada.
Selección de herramientas de corte
El material de la herramienta, el recubrimiento, la geometría y la preparación del filo deben adaptarse a la operación de mecanizado. Las herramientas de metal duro recubiertas se utilizan ampliamente para el fresado de materiales duros, mientras que las plaquitas de CBN pueden ser adecuadas para el torneado de materiales duros. La cerámica puede ser adecuada para determinadas operaciones de corte continuas y estables, pero puede ser vulnerable a los impactos o al corte interrumpido.
La vida útil de las herramientas también debe gestionarse durante la producción. A medida que el filo se desgasta, las dimensiones y el acabado superficial pueden variar. Unos criterios definidos para el cambio de herramientas y unos intervalos de inspección establecidos ayudan a mantener la uniformidad en todo el lote.
Parámetros de corte y control del calor
La velocidad de corte, el avance, la profundidad de corte y el contacto de la herramienta deben tenerse en cuenta de forma conjunta. Aumentar la velocidad de corte sin tener en cuenta la carga térmica y el desgaste de la herramienta puede acortar la vida útil de esta y desestabilizar el proceso.
La estrategia de refrigeración depende de las herramientas y de la operación. Algunos sistemas de fresado de materiales duros están diseñados para el corte en seco controlado, mientras que otros requieren refrigerante. Es preferible seguir las recomendaciones del fabricante de las herramientas que aplicar un único método de refrigeración a todas las aplicaciones con acero endurecido.
Rigidez de la máquina y sujeción de piezas
Una configuración rígida de la máquina ayuda a controlar las vibraciones y la flexión de la herramienta. Una sujeción segura de la pieza de trabajo es especialmente importante en el caso de ejes largos, carcasas de paredes delgadas y componentes con rasgos profundos o descentrados.
La presión de sujeción debe ser la adecuada para la pieza de trabajo. Una sujeción excesiva puede deformar las secciones delgadas, mientras que un apoyo insuficiente puede provocar vibraciones o movimientos durante el corte.
Cómo mantener la precisión al mecanizar acero endurecido
Planificar la secuencia de mecanizado en función del tratamiento térmico
En el caso de muchos componentes, el mecanizado en bruto previo al endurecimiento resulta más eficiente, ya que la eliminación de material resulta más fácil cuando el material está más blando. Tras el tratamiento térmico, se pueden someter determinadas partes a un mecanizado de acabado o a un rectificado para cumplir con los requisitos del plano definitivo.
Una secuencia típica puede incluir el mecanizado en bruto, el alivio de tensiones cuando sea necesario, el tratamiento térmico, el mecanizado de acabado y el rectificado de las interfaces críticas. No todos los componentes requieren todas estas etapas.
Control de las dimensiones críticas y las tolerancias geométricas
Una tolerancia dimensional por sí sola puede no garantizar un montaje correcto. Los ejes pueden necesitar una excentricidad controlada, los accesorios pueden requerir una posición precisa de los orificios y los bloques de montaje pueden necesitar una planitud o un paralelismo específicos.
Es posible alcanzar tolerancias de ±0,01 mm en elementos mecanizados con CNC adecuados, pero la viabilidad depende del estado del material, la geometría del elemento, la capacidad del proceso y el método de medición. No debe darse por sentado que dicha tolerancia sea alcanzable para todas las dimensiones de un componente endurecido complejo.
Comprobar el acabado y la dureza de la superficie
Los requisitos de rugosidad superficial deben ajustarse a la función del componente. Una superficie de montaje estructural puede admitir un acabado mecanizado convencional, mientras que un asiento de cojinete o una interfaz deslizante pueden requerir un rectificado y una textura superficial más fina.
También puede ser necesario verificar la dureza tras el tratamiento térmico o el mecanizado final. Cuando el componente presente una capa endurecida, la especificación debe distinguir entre la dureza superficial y las propiedades del núcleo.
Utiliza el equipo de inspección adecuado
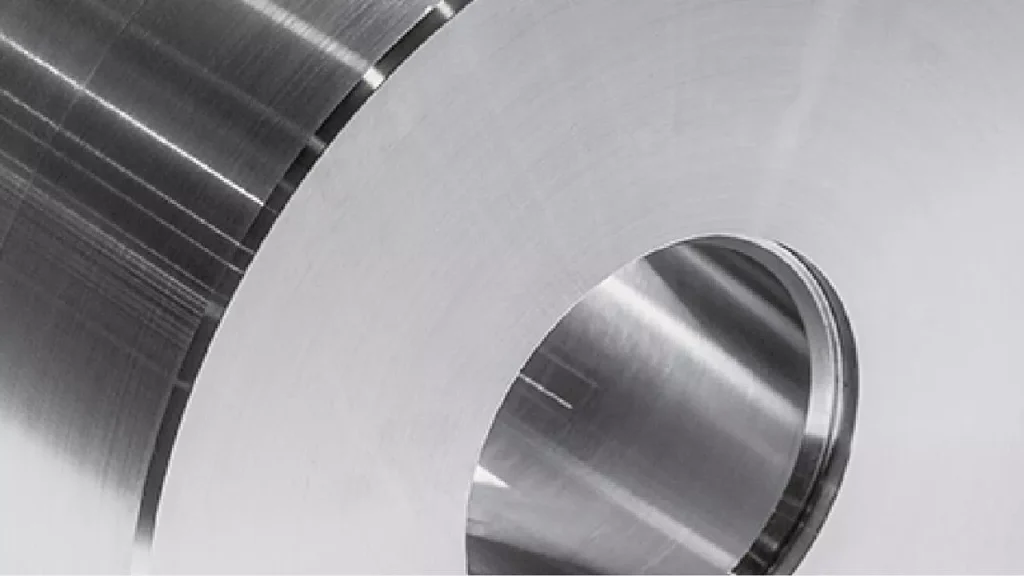
Las máquinas de medición por coordenadas (CMM) resultan útiles para verificar geometrías complejas, posiciones de características y relaciones entre puntos de referencia. Los micrómetros, los medidores de diámetro interior, los medidores de rugosidad superficial y los equipos especializados en la medición de la redondez pueden ser más adecuados para determinadas dimensiones.
La inspección debe centrarse en los aspectos que afectan al ajuste, la alineación, el desgaste y el rendimiento funcional. Se pueden incluir certificados de materiales, informes de dureza e informes de inspección dimensional cuando así lo exijan las especificaciones del cliente.
Aplicaciones habituales del mecanizado CNC de acero templado
Los componentes de acero templado se utilizan en aquellos casos en los que el acero común no ofrece suficiente resistencia al desgaste, dureza superficial o resistencia al contacto repetido.
Ejes y componentes de transmisión
Los ejes, pasadores y componentes de transmisión pueden requerir superficies endurecidas en los asientos de los cojinetes, las zonas de contacto u otras partes críticas en cuanto al desgaste. Sus requisitos de mecanizado suelen incluir el control del diámetro, la excentricidad, la posición del reborde y el acabado superficial.
Engranajes, rodillos y placas de desgaste
Los engranajes y los rodillos funcionan sometidos a contactos repetidos y cargas cíclicas. Su geometría final depende de la relación entre el mecanizado y el tratamiento térmico, y a menudo se requiere un acabado especializado para los perfiles de los dientes o las superficies de apoyo más críticos.
Las placas de desgaste y los insertos reemplazables pueden estar fabricados con acero para herramientas endurecido para resistir la abrasión y el contacto repetido.
Accesorios industriales y componentes de automatización
Los pasadores de posicionamiento, los mecanismos de sujeción, los bloques guía y los dispositivos de sujeción a medida pueden beneficiarse del endurecimiento localizado o por penetración en aquellas zonas en las que el contacto repetido provoca desgaste. El requisito fundamental es mantener la relación entre los elementos de posicionamiento y los puntos de referencia de montaje del dispositivo.
Componentes hidráulicos y para maquinaria pesada
En determinados componentes hidráulicos, bloques de soporte de carga e interfaces sometidas a un desgaste elevado, se podrá utilizar acero endurecido cuando se requiera resistencia mecánica y resistencia a los daños mecánicos. La geometría del orificio, las superficies de sellado, las interfaces de montaje y el estado de la superficie deben cumplir los requisitos específicos del plano.
Cómo elegir la estrategia de mecanizado adecuada para el acero templado
La estrategia de mecanizado debe basarse en cuatro preguntas: qué tipo de acero se ha especificado, cuál es su dureza, qué características controlan el funcionamiento y qué requisitos dimensionales y superficiales deben cumplirse.
En el caso de un eje templado, el torneado en frío puede definir la mayor parte de la geometría, reservándose el rectificado para los asientos críticos de los cojinetes. En el caso de una pieza templada de forma compleja, el fresado CNC puede definir los elementos de montaje, mientras que determinadas superficies de desgaste reciben un acabado adicional. En el caso de un componente de acero para herramientas templado con ranuras inaccesibles, el electroerosionado puede resultar más adecuado que el corte convencional.
La ruta más económica no es necesariamente aquella que tiene menos operaciones. Es la ruta que cumple de forma sistemática los requisitos del plano sin trabajos innecesarios de mecanizado, acabado o inspección.
Antes de iniciar la producción, confirme el tipo de acero, las especificaciones de dureza, la secuencia de tratamiento térmico, las dimensiones críticas, el acabado superficial y los requisitos de inspección. Estos detalles constituyen la base para elaborar un plan de fabricación y un presupuesto realistas.
Servicios de mecanizado CNC a medida de acero templado
Para los fabricantes de equipos originales (OEM) y los fabricantes de equipos industriales que ya dispongan de planos, Xtmade ofrece mecanizado CNC a medida basándonos en los archivos CAD, los planos técnicos o las especificaciones facilitados por el cliente. Nuestra planta de fabricación de 120.000 pies cuadrados, situada en Shenzhen (China), da respuesta a una amplia gama de necesidades de mecanizado de metales a medida.
Para solicitar un presupuesto para Mecanizado CNC de acero templado, envíe sus planos junto con el tipo de material, los requisitos de dureza, las tolerancias críticas, el acabado superficial y la cantidad prevista. Esto permite al equipo de fabricación evaluar la viabilidad, aclarar las especificaciones y determinar el proceso adecuado antes de iniciar la producción.

