
¿Cuál es el material más fácil de mecanizar con CNC?
A la hora de elegir un material para el mecanizado CNC, la maquinabilidad influye directamente en la velocidad de corte, la vida útil de la herramienta, el acabado superficial y la eficiencia de la producción. Algunos materiales pueden cortarse con una resistencia relativamente baja y producen virutas limpias, mientras que otros requieren herramientas especializadas y un control más minucioso del proceso.
Entonces, ¿cuál es el material más fácil de mecanizar? El latón de fácil mecanizado C36000 se considera generalmente uno de los metales más fáciles de mecanizar. El aluminio 6061 es otra opción muy popular debido a su buena maquinabilidad y al equilibrio de sus propiedades mecánicas. Entre los plásticos técnicos, el POM (Delrin) es uno de los más fáciles de mecanizar gracias a su rigidez y estabilidad dimensional.
Sin embargo, el material más fácil de mecanizar no es necesariamente la mejor opción para todas las aplicaciones. La elección del material adecuado depende de los requisitos mecánicos del componente, el entorno de funcionamiento, las tolerancias dimensionales, el acabado superficial y el coste de fabricación.
¿Qué hace que un material sea fácil de mecanizar?
La maquinabilidad de un material describe la facilidad con la que este puede cortarse y moldearse mediante fresado, torneado, taladrado y otras operaciones de mecanizado CNC. Los materiales con buena maquinabilidad suelen requerir menos fuerza de corte, provocan un menor desgaste de las herramientas, producen virutas manejables y permiten obtener acabados superficiales uniformes.
Hay varios factores que determinan la maquinabilidad de un material.
Dureza y resistencia al corte influyen en la fuerza necesaria para eliminar material. Los materiales más blandos no siempre son más fáciles de mecanizar. Algunos materiales dúctiles pueden deformarse durante el corte o adherirse a la herramienta, lo que dificulta la formación de virutas y el acabado superficial.
Desgaste de la herramienta y temperatura de corte también influyen en el rendimiento del mecanizado. Los materiales que generan un calor excesivo o contienen componentes abrasivos pueden acortar la vida útil de la herramienta. Pueden requerir velocidades de corte más bajas, herramientas de corte especializadas y cambios de herramienta más frecuentes.
Formación y evacuación de virutas son igualmente importantes. Los materiales que producen virutas cortas y manejables suelen ser más fáciles de procesar que aquellos que generan virutas largas y continuas. Una evacuación deficiente de las virutas puede dañar la superficie, dificultar el corte y reducir la uniformidad de la producción.
Por último, estabilidad dimensional es un factor importante en la fabricación de componentes de precisión. Un material puede ser fácil de cortar, pero aún así resultar difícil de mantener dentro de tolerancias estrictas si se expande, se contrae o se deforma durante el mecanizado.
¿Cuáles son los materiales más fáciles de mecanizar?
Entre los materiales más fáciles de mecanizar se encuentran varios metales comunes y plásticos técnicos. Sin embargo, la maquinabilidad varía entre los distintos grados dentro de una misma familia de materiales. Por ejemplo, el latón C36000 ofrece unas características de corte mucho mejores que muchos otros grados de latón, mientras que el aluminio 6061 se utiliza ampliamente por su comportamiento predecible durante el mecanizado.
Los metales más fáciles de mecanizar
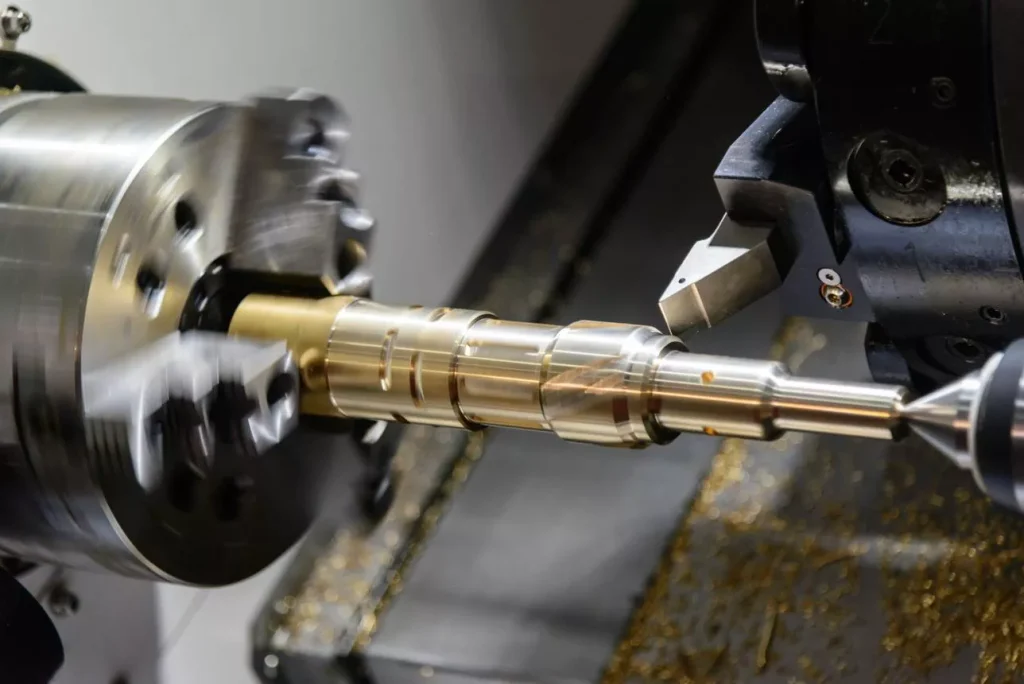
Latón (C36000)
El latón de fácil mecanizado C36000 goza de un amplio reconocimiento como uno de los los metales más fáciles de mecanizar. Su contenido en plomo mejora la rotura de virutas y reduce la resistencia al corte, lo que permite tornear, fresar, taladrar y roscar el material de forma eficaz.
Durante el mecanizado CNC, el C36000 suele producir virutas cortas que resultan más fáciles de eliminar de la zona de corte. Además, admite velocidades de corte relativamente altas y permite obtener buenos acabados superficiales sin un desgaste excesivo de la herramienta. Estas características lo hacen adecuado para componentes pequeños de precisión y piezas con múltiples elementos mecanizados.
Sin embargo, no todas las aleaciones de latón ofrecen la misma maquinabilidad. No debe darse por sentado que el rendimiento del C36000 sea aplicable a los grados de latón sin plomo. Su contenido en plomo también puede limitar su uso en sistemas de agua potable y en aplicaciones sujetas a normativas específicas sobre materiales.
Aluminio (6061 y 7075)
El aluminio es uno de los materiales más utilizados en el mecanizado CNC debido a su densidad relativamente baja, su buena maquinabilidad y su amplia gama de propiedades mecánicas. Entre los grados de aluminio más comunes, el 6061 es especialmente popular para proyectos de mecanizado de uso general.
El aluminio 6061 ofrece un buen equilibrio entre resistencia mecánica, resistencia a la corrosión y maquinabilidad. Se puede mecanizar mediante fresado, torneado, taladrado y roscado, lo que lo hace adecuado para carcasas, soportes, accesorios y componentes estructurales. Su comportamiento predecible durante el corte también lo hace práctico para la fabricación de geometrías complejas.
El aluminio 7075 es otro tipo de aleación que se mecaniza con frecuencia. Ofrece una mayor resistencia que el 6061 y suele elegirse para aplicaciones en las que el rendimiento mecánico es una prioridad. Sin embargo, no debe darse por sentado que el 7075 sea más fácil de mecanizar que el 6061. Su mayor resistencia y sus diferentes características materiales pueden influir en las fuerzas de corte, la selección de herramientas y los parámetros de mecanizado.
Cuando se pregunta si el aluminio es fácil de mecanizar, la respuesta suele ser afirmativa, pero la aleación concreta, el estado de endurecimiento, la geometría de la pieza y los requisitos de tolerancia influyen en el proceso de mecanizado.
Acero de fácil mecanizado (12L14)
El 12L14 es un acero al carbono de fácil mecanizado desarrollado para mejorar el rendimiento de corte. Sus adiciones de azufre y plomo contribuyen a facilitar la rotura de virutas y a reducir la fricción durante el mecanizado.
En comparación con muchos aceros al carbono convencionales, el 12L14 puede mecanizarse a velocidades relativamente altas, manteniendo al mismo tiempo una buena calidad superficial. Resulta especialmente adecuado para operaciones de torneado y para componentes con características repetitivas, como secciones roscadas, ranuras y diámetros pequeños.
Su principal ventaja radica en la eficiencia en el mecanizado, más que en un alto rendimiento mecánico. El 12L14 no es la opción ideal para todas las aplicaciones estructurales o de alta resistencia, y su contenido en plomo puede limitar su idoneidad en aquellos casos en los que se apliquen requisitos medioambientales o normativos específicos.
Acero inoxidable (303)
El acero inoxidable suele ser más difícil de mecanizar que el latón o el aluminio, pero el acero inoxidable 303 es uno de los grados más fáciles de mecanizar dentro de la familia del acero inoxidable.
Su contenido en azufre mejora la rotura de virutas y ayuda a reducir las dificultades de corte que suelen asociarse a los aceros inoxidables austeníticos. Esto hace que el 303 sea más fácil de tornear, taladrar y fresar que grados como el 304 y el 316 en muchas operaciones de mecanizado.
Sin embargo, el acero inoxidable 303 presenta algunas desventajas. Su resistencia a la corrosión y su soldabilidad son, en general, inferiores a las de los aceros 304 y 316. Además, puede no ser adecuado para aplicaciones que requieran una resistencia a la corrosión especialmente elevada o unas prestaciones de soldadura exigentes.
Para proyectos que requieran las propiedades del acero inoxidable junto con una mayor eficiencia en el mecanizado, el 303 puede ser una opción práctica. No obstante, la elección definitiva debe basarse en el entorno de funcionamiento del componente y en los requisitos de rendimiento.
Los plásticos más fáciles de mecanizar
En comparación con los metales, los plásticos técnicos suelen requerir menores fuerzas de corte y provocan un menor desgaste de las herramientas. Sin embargo, su baja rigidez, su expansión térmica y su sensibilidad al calor plantean diferentes retos a la hora de mecanizarlos. Algunos plásticos son más fáciles de cortar que otros, pero el plástico más fácil de mecanizar depende de su capacidad para mantener su forma y sus dimensiones durante el proceso.
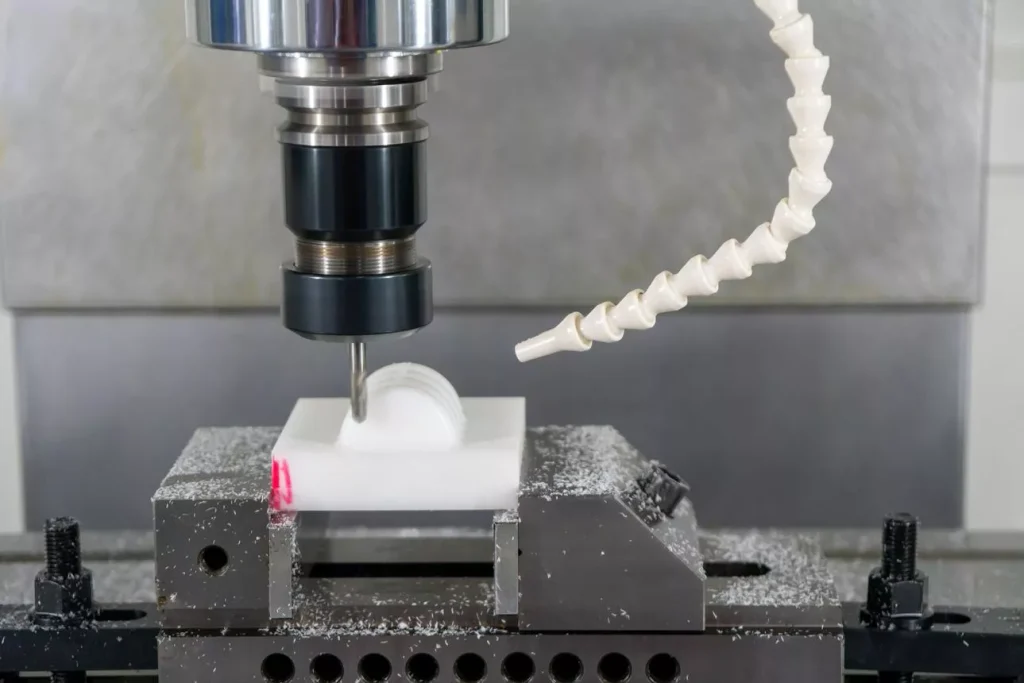
POM (acetal / Delrin)
El POM, conocido comúnmente como acetal o Delrin, es uno de los plásticos técnicos más fáciles de mecanizar. Presenta una buena rigidez, baja fricción y una absorción de humedad relativamente baja en comparación con materiales como el nailon.
Estas propiedades permiten que el POM mantenga su forma durante el fresado y el torneado CNC. Además, produce cortes relativamente limpios y permite obtener acabados superficiales lisos con las herramientas y los parámetros de corte adecuados.
El POM se utiliza con frecuencia para engranajes, casquillos, rodillos, componentes de rodamientos y piezas mecánicas de precisión. Su estabilidad dimensional lo hace especialmente útil para componentes que requieren dimensiones constantes y tolerancias relativamente ajustadas.
Aunque el POM suele ser fácil de mecanizar, la acumulación de calor y una evacuación deficiente de las virutas pueden afectar a la calidad de la superficie. El uso de herramientas de corte afiladas y una evacuación eficaz de las virutas ayudan a evitar la fusión, la formación de rebabas y los problemas dimensionales.
Nailon (PA)
El nailon es un plástico técnico versátil que presenta una buena resistencia al desgaste, tenacidad y resistencia al impacto. Se puede mecanizar mediante procesos estándar de fresado y torneado CNC, lo que lo hace adecuado para engranajes, espaciadores, rodillos y componentes sujetos a desgaste.
Sin embargo, el nailon se comporta de forma diferente al POM durante el mecanizado. Su absorción de humedad puede provocar cambios dimensionales, mientras que su estructura relativamente flexible puede dar lugar a deformaciones bajo la presión de sujeción o las fuerzas de corte.
El calor generado durante el mecanizado también puede afectar a la precisión dimensional. Para aplicaciones de precisión, es importante el acondicionamiento del material, una sujeción adecuada de la pieza y un control minucioso de los parámetros de corte.
El nailon es relativamente fácil de mecanizar, pero mantener tolerancias estrictas puede requerir más atención que en el caso de plásticos dimensionalmente estables, como el POM.
ABS
El ABS es un termoplástico muy utilizado, conocido por su resistencia al impacto, su tenacidad y su coste relativamente bajo. Se puede mecanizar mediante fresado CNC, torneado, taladrado y otras operaciones de mecanizado.
Su dureza moderada permite que las herramientas de corte eliminen material sin las elevadas fuerzas de corte asociadas a muchos metales. El ABS se utiliza a menudo para prototipos, carcasas de equipos, cubiertas y recintos a medida.
Uno de los retos es su sensibilidad al calor. Unas temperaturas de corte excesivas pueden ablandar el material, lo que provoca que los bordes se derritan, aparezcan rebabas o se obtenga una mala calidad de la superficie. El uso de herramientas afiladas, unas velocidades de corte adecuadas y una eliminación eficaz de las virutas ayudan a mantener un acabado limpio.
El ABS es una opción práctica para componentes en los que es necesario encontrar un equilibrio entre resistencia, aspecto y coste, aunque puede que no ofrezca la estabilidad dimensional ni la resistencia al desgaste necesarias para todas las aplicaciones de precisión.
UHMW-PE (polietileno de peso molecular ultraalto)
El UHMW-PE es muy apreciado por su excelente resistencia al desgaste, su baja fricción y su resistencia al impacto. Se utiliza habitualmente en componentes deslizantes, bandas de desgaste, guías, revestimientos y equipos de manipulación industrial.
El material es relativamente blando y se puede cortar con fuerzas de mecanizado reducidas. Sin embargo, esto no significa que siempre sea fácil mecanizarlo con precisión. Su flexibilidad lo hace susceptible a la deformación durante la sujeción y el corte, mientras que su expansión térmica relativamente elevada puede afectar a la consistencia dimensional.
El mecanizado del UHMW-PE requiere una sujeción cuidadosa de la pieza y un control del calor generado durante el corte. El uso de herramientas afiladas y de parámetros de corte adecuados ayuda a reducir la deformación del material y a mejorar el acabado superficial.
Es una buena opción cuando la resistencia al desgaste y la baja fricción son más importantes que una elevada rigidez o unas tolerancias dimensionales muy estrictas.
¿En qué se diferencian los distintos materiales en cuanto a su mecanizabilidad con CNC?
La siguiente comparación ofrece una visión general de la maquinabilidad de los metales y los plásticos mencionados anteriormente. Los resultados reales dependen del tipo de material, el estado de endurecimiento, la geometría de la pieza, las herramientas de corte, las condiciones de la máquina y las tolerancias requeridas.
| Material | Mecanizabilidad general | Características clave del mecanizado |
| C36000 Latón | Excelente | Virutas cortas, baja resistencia al corte, buen acabado superficial |
| Aluminio 6061 | Excelente | Comportamiento de corte predecible, buen equilibrio de propiedades |
| Aluminio 7075 | De bueno a excelente | Mayor resistencia; requiere herramientas y parámetros adecuados |
| Acero 12L14 | Excelente | Características de fácil mecanizado, buena ruptura de virutas |
| Acero inoxidable 303 | Bien | Mejor capacidad de desprendimiento de virutas que muchos tipos comunes de acero inoxidable |
| POM | Excelente | Buena rigidez y estabilidad dimensional |
| Nailon (PA) | Bien | La absorción de humedad y la flexibilidad afectan a la precisión |
| ABS | Bien | Fácil de cortar, pero sensible al calor |
| UHMW-PE | De regular a bueno | Baja resistencia al corte, pero propenso a la deformación |
Esta comparación muestra por qué el término los materiales más fáciles de mecanizar deben considerarse en su contexto. El latón C36000 y el acero 12L14 ofrecen una excelente maquinabilidad, mientras que el POM es una opción muy recomendable entre los plásticos técnicos. El aluminio 6061 también se utiliza ampliamente, ya que combina una maquinabilidad favorable con propiedades mecánicas prácticas.
¿Por qué algunos materiales son difíciles de mecanizar?
No todos los materiales responden bien a las operaciones convencionales de corte CNC. Algunos requieren herramientas especializadas, velocidades de corte más bajas, una sujeción más rígida de la pieza y un control más minucioso de las condiciones de mecanizado.
Un reto habitual es endurecimiento por deformación. Algunos materiales, como el acero inoxidable 304 y 316, pueden endurecerse al someterse a una deformación por corte. Si la herramienta de corte roza la superficie en lugar de eliminar el material de forma eficaz, la capa endurecida puede dificultar el mecanizado posterior.
Otro reto es la elevada temperatura de corte. Las superaleaciones a base de níquel, como el Inconel 718, conservan gran parte de su resistencia a temperaturas elevadas. Esto dificulta su corte y puede acelerar el desgaste de las herramientas. Una refrigeración eficaz, unas herramientas de corte adecuadas y unos parámetros de mecanizado controlados son fundamentales para mantener la estabilidad del proceso.
Elevadas fuerzas de corte y desgaste de la herramienta También son habituales al mecanizar aleaciones de titanio. El titanio presenta una elevada relación resistencia-peso y una conductividad térmica relativamente baja, lo que puede provocar una concentración de calor cerca del filo de corte. Esto aumenta las exigencias en cuanto a herramientas, rigidez de la máquina y control del proceso.
Estos ejemplos ponen de manifiesto que la maquinabilidad de un material no viene determinada únicamente por su dureza. El comportamiento térmico, el endurecimiento por deformación, la formación de virutas y la interacción con la herramienta de corte influyen en la dificultad de mecanizado de un material.
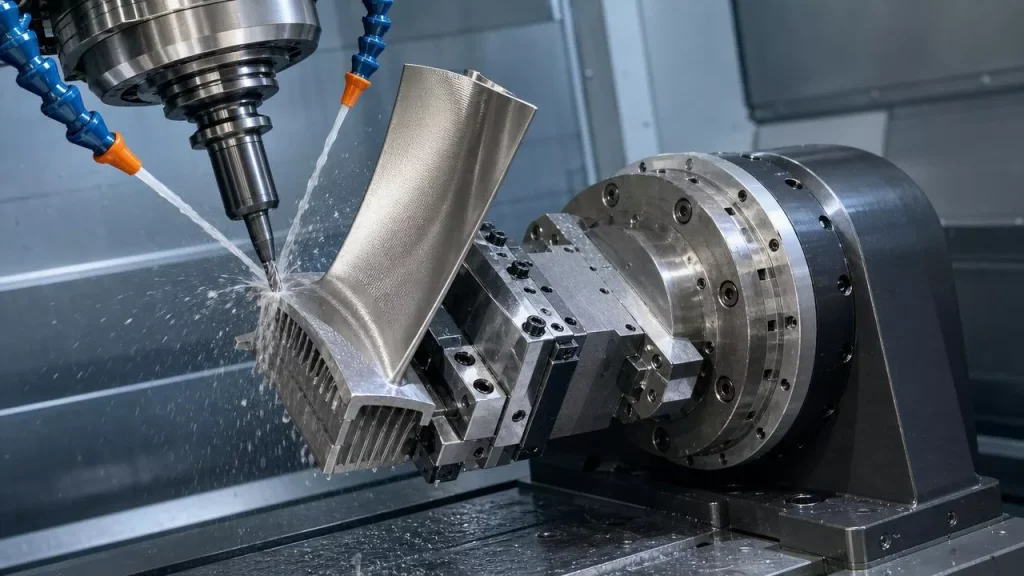
¿Una fácil mecanabilidad implica menores costes de mecanizado CNC?
Los materiales con buena maquinabilidad pueden reducir el tiempo de mecanizado, el desgaste de las herramientas y las interrupciones en la producción. Sin embargo, el material más fácil de mecanizar no es necesariamente la opción más económica para un componente acabado.
El coste de los materiales es un factor a tener en cuenta. El latón, el aluminio, el acero y los plásticos técnicos tienen precios de compra diferentes, y el coste de la materia prima puede variar considerablemente en función de la calidad, el tamaño y la disponibilidad.
El tiempo de mecanizado es otro factor a tener en cuenta. Un material que permita velocidades de corte más altas y una eliminación eficaz de las virutas puede reducir la duración del ciclo. Esto puede resultar especialmente importante en proyectos que impliquen elementos repetitivos o grandes volúmenes de producción.
Los requisitos de herramientas y acabado también influyen en el coste final. Algunos materiales requieren herramientas de corte especializadas, cambios de herramienta más frecuentes u operaciones de acabado adicionales. Un material que sea fácil de cortar pero difícil de mantener dentro de la tolerancia requerida puede seguir requiriendo inspecciones adicionales y ajustes en el proceso.
Por este motivo, el coste del mecanizado CNC debe evaluarse teniendo en cuenta el proceso de fabricación completo, y no solo la maquinabilidad. La opción más económica es aquel material que cumpla los requisitos funcionales del componente y que, al mismo tiempo, permita una producción eficiente y fiable.
¿Cómo elegir el material adecuado para tu proyecto de mecanizado CNC?
La elección de un material no se limita a buscar el que resulte más fácil de mecanizar. El material también debe ofrecer un rendimiento fiable en las condiciones en las que funcionará el componente acabado.
Empieza por los requisitos mecánicos del componente. Si la aplicación requiere una alta resistencia y un peso reducido, el aluminio 7075 puede ser más adecuado que el 6061, aunque este último sea una opción más habitual para el mecanizado de uso general. Si la resistencia al desgaste y la baja fricción son prioritarias, puede merecer la pena considerar el POM o el UHMW-PE.
El entorno de funcionamiento es igualmente importante. Los componentes expuestos a la humedad, a productos químicos, a temperaturas elevadas o a condiciones exteriores necesitan materiales con una resistencia a la corrosión, una compatibilidad química o un rendimiento térmico adecuados. Por ejemplo, el acero inoxidable 303 puede ser más fácil de mecanizar que el 316, pero el 316 puede ser una mejor opción cuando se requiere una mayor resistencia a la corrosión.
Los requisitos dimensionales también deben influir en la decisión. Un material que sea fácil de cortar puede seguir planteando dificultades a la hora de fabricar paredes delgadas, cavidades profundas o elementos con tolerancias muy ajustadas. El nailon y el UHMW-PE, por ejemplo, requieren una atención especial en lo que respecta a la deformación y la dilatación térmica.
Por último, hay que tener en cuenta el coste total de fabricación, incluyendo la materia prima, el tiempo de mecanizado, las herramientas, el acabado y la inspección. Un material ligeramente más difícil de trabajar puede ofrecer una mejor relación calidad-precio si reduce los problemas de montaje, mejora la vida útil o elimina procesos adicionales.
La mejor elección de material para CNC es aquella que concilia la maquinabilidad con los requisitos reales de rendimiento del componente acabado.
Selección de materiales para el mecanizado CNC en Xtmade
Xtmade ofrece servicios de mecanizado CNC a medida para componentes fabricados según los planos, archivos CAD, muestras y especificaciones proporcionados por el cliente. Nuestras instalaciones de fabricación de 120.000 pies cuadrados, situadas en Shenzhen (China), permiten la producción a medida mediante equipos de mecanizado CNC de 3, 4 y 5 ejes.
La selección de materiales y los requisitos de fabricación se revisan conjuntamente durante las fases de elaboración del presupuesto y planificación del proceso. Nuestro equipo de ingeniería evalúa las especificaciones de los materiales, la geometría de las piezas, las dimensiones críticas y los requisitos de mecanizado para identificar posibles dificultades de fabricación antes de iniciar la producción.
Tanto si tu proyecto incluye aluminio, latón, acero inoxidable, plásticos técnicos o aleaciones más difíciles de mecanizar, analizamos los requisitos de tu diseño actual y desarrollamos un enfoque de fabricación adecuado.
Envía tus planos o archivos CAD a Xtmade para comentar tus necesidades de mecanizado CNC y solicitar un presupuesto.


