
¿Hay que roscar o fresar las roscas de los cuerpos de válvulas de acero inoxidable? Empieza por las capacidades de la máquina
Los orificios roscados son elementos habituales en los cuerpos de válvulas de acero inoxidable, pero su mecanizado fiable requiere algo más que seleccionar el macho de roscar o la fresa de roscar adecuados. La elección del proceso de roscado puede influir directamente en el tiempo de mecanizado, la vida útil de la herramienta, la precisión dimensional y el riesgo de que un componente, que de otro modo estaría terminado, acabe en la chatarra.
Imaginemos un cuerpo de válvula de acero inoxidable con varios orificios ciegos de M12. La mayor parte de las operaciones de mecanizado ya se han completado y solo quedan unos pocos orificios roscados. El roscado convencional puede terminar cada orificio en cuestión de segundos. Sin embargo, si un macho se rompe dentro de un orificio ciego, su extracción puede convertirse en una operación complicada. En algunos casos, el daño puede extenderse más allá del orificio roscado y comprometer toda la pieza.
Por eso, las decisiones sobre el uso de subprocesos no deben basarse únicamente en el tiempo de ciclo.
El roscado con macho suele ser eficaz para roscas estandarizadas y la producción en serie, mientras que el fresado de roscas ofrece una mayor flexibilidad a la hora de ajustar el tamaño de la rosca y puede reducir las consecuencias de la rotura de la herramienta. Sin embargo, ninguno de los dos procesos es mejor en todos los casos. La elección adecuada depende del material, la geometría de la rosca, la profundidad del orificio, las capacidades de la máquina, el utillaje y los requisitos de producción.
En Xtmade, consideramos el roscado como parte del proceso global de mecanizado CNC. Comprender cómo interactúan la máquina, la herramienta de corte y la pieza de trabajo es esencial para desarrollar una solución de fabricación fiable.
Por qué el roscado del acero inoxidable requiere una selección cuidadosa del proceso
El acero inoxidable puede resultar difícil de mecanizar debido a su conductividad térmica relativamente baja, su tendencia al endurecimiento por deformación y la posibilidad de que el material se adhiera al filo de corte. Estas características cobran especial importancia al mecanizar roscas internas, donde el área de corte es reducida y la evacuación de virutas es limitada.
Durante el roscado, la herramienta pone en contacto varios filos de corte simultáneamente. A medida que aumentan el diámetro de la rosca y la profundidad de penetración, el par de corte puede incrementarse considerablemente. Si las condiciones de corte no se controlan adecuadamente, el macho puede sufrir una carga excesiva, un desgaste acelerado o romperse.
La evacuación de virutas es otro aspecto importante a tener en cuenta. En los agujeros ciegos, las virutas disponen de un espacio limitado para salir. Si se acumulan alrededor de los filos de corte o cerca del fondo del agujero, la resistencia al corte puede aumentar e interferir en el movimiento de la herramienta.
El desgaste de la herramienta también afecta a la calidad de la rosca. La adherencia del material y la formación de rebabas pueden alterar la geometría efectiva de corte, lo que da lugar a dimensiones de rosca irregulares y a un acabado superficial deficiente.
Por estas razones, el roscado en acero inoxidable requiere un control coordinado de la velocidad de corte, el avance, la lubricación, la geometría de la herramienta y la eliminación de virutas. La elección entre el roscado con macho y el fresado de roscas es solo una parte del proceso.
Roscado rígido frente a fresado de roscas: cómo funcionan estos procesos
Aunque ambos procesos producen roscas internas, se basan en movimientos de la máquina y capacidades de control diferentes.
Roscado rígido: movimiento sincronizado del husillo y del eje Z
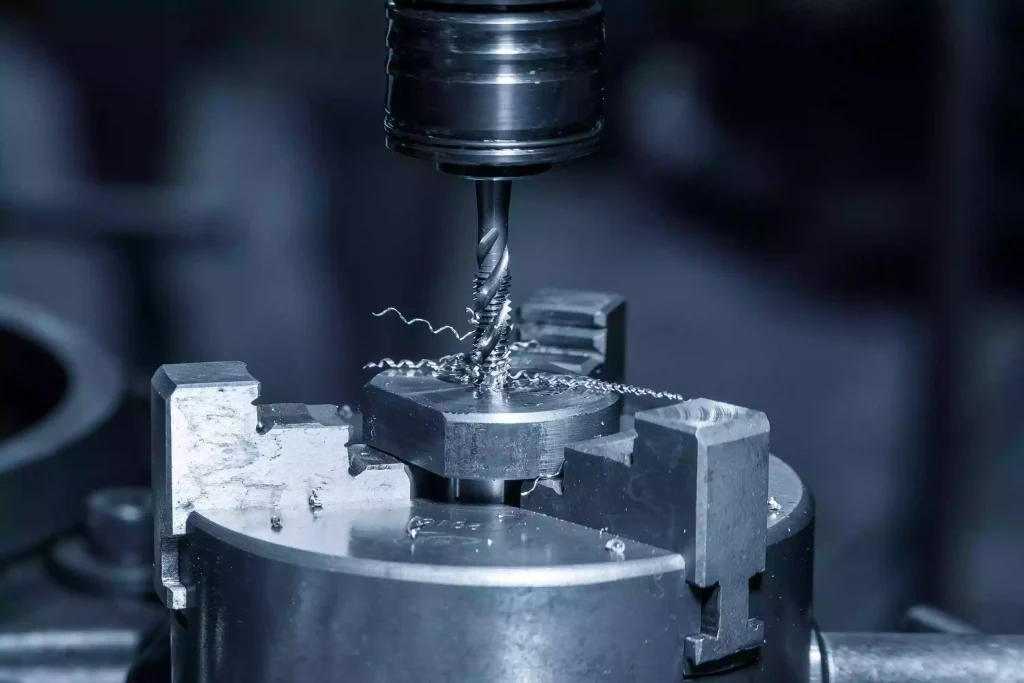
El roscado rígido es una operación de roscado muy utilizada en los centros de mecanizado CNC. Durante el mecanizado, el macho gira mientras se desplaza axialmente hacia el orificio previamente taladrado. El avance del eje Z debe permanecer sincronizado con la rotación del husillo, de acuerdo con el paso de la rosca.
Por ejemplo, al mecanizar una rosca M12 × 1,75, el eje Z debe avanzar exactamente 1,75 mm por cada vuelta completa del husillo. Una vez alcanzada la profundidad programada, el husillo invierte el sentido de giro y el eje Z debe mantener la misma relación de paso mientras el macho de roscar se retira.
Esta sincronización es fundamental. Si la rotación del husillo y el movimiento axial no coinciden, el macho de roscar sufre una carga axial adicional, lo que puede aumentar el desgaste de la herramienta y el riesgo de rotura.
Por lo tanto, una configuración adecuada para el roscado rígido requiere una sincronización fiable del husillo y un par suficiente en todo el rango de velocidades de funcionamiento. El portaherramientas también es importante. Los portaherramientas sincrónicos para roscado con compensación axial limitada pueden ayudar a absorber pequeños errores de sincronización, pero no pueden compensar un control inadecuado de la máquina.
Fresado de roscas: movimiento coordinado de los ejes X, Y y Z
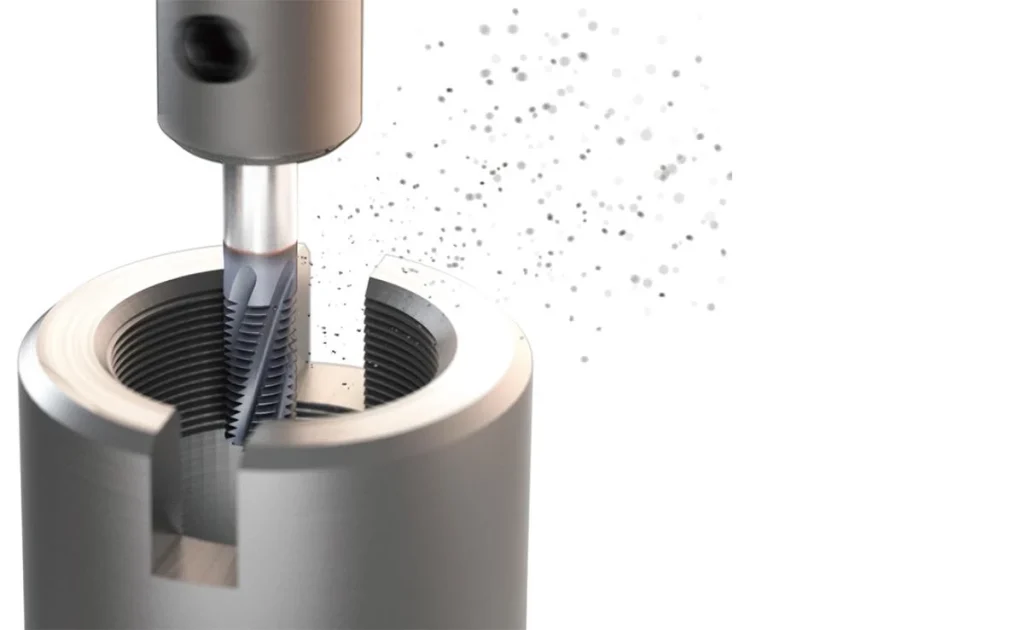
El fresado roscado utiliza un método diferente. En lugar de desplazarse directamente a lo largo del eje del orificio, como hace un macho de roscar, una fresa más pequeña gira mientras la máquina guía su centro a lo largo de una trayectoria helicoidal alrededor del orificio.
El diámetro de la fresa es menor que el diámetro de la rosca interna. A medida que la herramienta se desplaza alrededor del orificio, los ejes X e Y generan el movimiento circular, mientras que el eje Z avanza según el paso de la rosca.
Para un paso de 1,75 mm, el centro de la herramienta se desplaza 1,75 mm en la dirección Z durante cada vuelta completa alrededor del orificio.
A diferencia del roscado rígido, el fresado de roscas se basa en una interpolación coordinada en tres ejes. El sistema de control CNC debe admitir la interpolación helicoidal, y el software CAM y el posprocesador deben generar la trayectoria de la herramienta correcta.
Un centro de mecanizado vertical estándar de tres ejes puede realizar el fresado convencional de roscas internas cuando el eje de la rosca es paralelo al husillo. El mecanizado de cinco ejes no es intrínsecamente necesario para esta operación.
Por lo tanto, la diferencia principal es muy sencilla: el roscado rígido depende de una sincronización precisa entre el husillo y el eje, mientras que el fresado de roscas depende de un movimiento coordinado y preciso de los ejes.
Características de las máquinas-herramienta que influyen en el rendimiento del roscado
La velocidad máxima del husillo y la potencia nominal de una máquina herramienta no lo dicen todo. Las diferentes operaciones de roscado plantean distintos requisitos al husillo, al sistema de control y a los ejes de avance.
El par del husillo es más importante que la velocidad máxima
Al roscar hilos de mayor tamaño en acero inoxidable, el mecanizado suele realizarse a velocidades de husillo relativamente bajas. En estas condiciones, el par disponible del husillo a la velocidad real de roscado es más importante que el número máximo de revoluciones por minuto indicado en las especificaciones de la máquina.
Por ejemplo, un centro de mecanizado con una velocidad máxima del husillo de 12 000 rpm no proporciona necesariamente el par suficiente a las velocidades más bajas que se requieren para el roscado M12 en acero inoxidable.
La curva de par real debe compararse con las condiciones de corte previstas. Si la máquina utiliza un husillo con engranajes, también debe tenerse en cuenta el rango de marchas seleccionado.
A la hora de evaluar una máquina para una aplicación específica de roscado, recomendamos comprobar lo siguiente:
- El par del husillo a la velocidad de roscado prevista, en lugar de basarse únicamente en la potencia nominal o en las revoluciones por minuto máximas.
- Par disponible en el rango de marchas seleccionado, cuando proceda.
- Sincronización rigurosa del roscado y rendimiento en la inversión del husillo.
- La compatibilidad del portaherramientas y las condiciones recomendadas por el fabricante de la herramienta de corte.
La forma más fiable de evaluar la capacidad es facilitar al fabricante de la máquina el tipo de material, las especificaciones de la rosca, la profundidad de la rosca y las herramientas previstas. Esto permite evaluar el rendimiento real del husillo en función de la aplicación.
Precisión de interpolación en el fresado roscado
El fresado de roscas plantea diferentes exigencias en cuanto al rendimiento de la máquina. Dado que la fresa sigue una trayectoria helicoidal, los ejes X, Y y Z deben moverse al unísono, manteniendo al mismo tiempo la geometría programada.
La precisión de la interpolación, la respuesta del servo y la estabilidad del movimiento pueden influir en las dimensiones finales de la rosca. Esto cobra especial importancia a la hora de mecanizar roscas de paso fino o con tolerancias dimensionales muy ajustadas.
Es posible que una máquina pueda ejecutar un programa de fresado de roscas sin generar ninguna alarma, pero eso no significa automáticamente que la rosca resultante cumpla con las especificaciones.
Es necesario realizar ensayos de corte reales para evaluar la carga de la herramienta, la vibración, el acabado superficial y la consistencia dimensional en condiciones reales de mecanizado.
Suministro de líquido refrigerante y evacuación de virutas
El suministro de refrigerante es otro aspecto importante a tener en cuenta al mecanizar roscas profundas o ciegas en acero inoxidable.
El refrigerante por el husillo puede ayudar a hacer llegar el refrigerante más cerca de la zona de corte cuando se utiliza con herramientas compatibles. Dependiendo de la geometría del orificio y de las condiciones de corte, esto puede mejorar la refrigeración y la evacuación de virutas.
Sin embargo, la presión del refrigerante por sí sola no puede resolver todos los problemas relacionados con la eliminación de virutas. También hay que tener en cuenta la geometría de las ranuras de la herramienta, los parámetros de corte, la profundidad del taladro y la formación de virutas.
Para que el proceso de roscado sea estable, es necesario que todos estos factores actúen de forma coordinada.
¿Cuándo conviene optar por el roscado con macho o el fresado de roscas?
El proceso más adecuado depende de los requisitos de la pieza, más que de una preferencia general por un método de mecanizado concreto.
Cuándo es mejor optar por el «tapping»
El roscado suele ser la opción preferida para series de producción que impliquen numerosos orificios roscados idénticos, siempre que la máquina cuente con la sincronización, el par del husillo y la capacidad de evacuación de virutas adecuados.
Su principal ventaja es la productividad. Un macho de roscar puede cortar la rosca completa en una sola operación axial, lo que lo hace muy eficaz para tamaños de rosca estandarizados y la producción en serie.
Además, el proceso es relativamente sencillo de programar, y los machos de roscar estándar se pueden encontrar fácilmente en diferentes materiales, recubrimientos y geometrías.
Sin embargo, en el caso de los componentes de acero inoxidable, el macho debe seleccionarse en función del tipo de material, la geometría de la rosca, el tipo de orificio y los requisitos de evacuación de virutas. Los orificios ciegos requieren una atención especial, ya que el macho necesita un espacio libre suficiente para su chaflán de corte y la evacuación de virutas.
Si la profundidad total de la rosca requerida está demasiado cerca del fondo del orificio taladrado, aumenta el riesgo de acumulación de virutas y de rotura de la herramienta. Por lo tanto, la profundidad de taladrado y la estrategia de roscado deben evaluarse conjuntamente.
Cuándo es más recomendable el fresado de roscas
El fresado de roscas resulta una opción interesante cuando la rotura de la herramienta conlleva un elevado riesgo económico, cuando es necesario ajustar las dimensiones de la rosca o cuando la pieza presenta requisitos de mecanizado exigentes.
Dado que la fresa es más pequeña que el orificio, una fresa de rosca rota suele ser más fácil de extraer que un macho de roscar roto que ha quedado atascado dentro de un orificio roscado. Esto puede resultar especialmente útil en el caso de componentes costosos que ya han sido sometidos a varias operaciones de mecanizado.
El fresado de roscas también ofrece flexibilidad en cuanto al diámetro de la rosca. Dentro de los límites de diseño de la fresa, se pueden obtener diferentes diámetros de rosca modificando la trayectoria programada de la herramienta, en lugar de tener que cambiar de macho de roscar para cada diámetro.
Sin embargo, el fresado roscado no resulta automáticamente más económico. Puede requerir ciclos de mecanizado más largos, una programación CAM más sofisticada y una verificación adicional de la trayectoria de la herramienta.
En el caso de grandes volúmenes de producción con roscas estandarizadas, el roscado puede seguir ofreciendo un coste total de fabricación más bajo.
Comparación de los dos procesos
| Evaluación | Roscado rígido | Fresado de roscas |
| Movimiento de la máquina | Husillo y eje Z sincronizados | Ejes X, Y y Z coordinados |
| Tiempo de ciclo típico | Por lo general, más cortos | Por lo general, más largos |
| Requisitos de la máquina | Capacidad de roscado en piezas rígidas | Interpolación helicoidal |
| Par del husillo | Importante, sobre todo en el caso de hilos más largos | Debe soportar la carga de corte de la fresa |
| Ajuste del tamaño de la rosca | Normalmente requiere un grifo diferente | Se puede ajustar a través de la trayectoria de la herramienta |
| Mecanizado de agujeros ciegos | Requiere una gestión cuidadosa del espacio libre entre la viruta y el fondo | Requiere espacio libre para la herramienta y evacuación de virutas |
| Rotura de herramientas | Los grifos rotos pueden ser difíciles de desmontar | Las fresas rotas suelen ser más fáciles de extraer |
| Aplicaciones típicas | Roscado repetitivo y estandarizado | Piezas de gran valor y aplicaciones que requieren flexibilidad en cuanto a las dimensiones |
Agujeros ciegos, roscas profundas y otras consideraciones relativas al mecanizado
Incluso con la máquina y la herramienta de corte adecuadas, la calidad de la rosca puede verse afectada por detalles del diseño de la pieza y de la secuencia de mecanizado.
Deja un espacio libre suficiente en la parte inferior de los agujeros ciegos
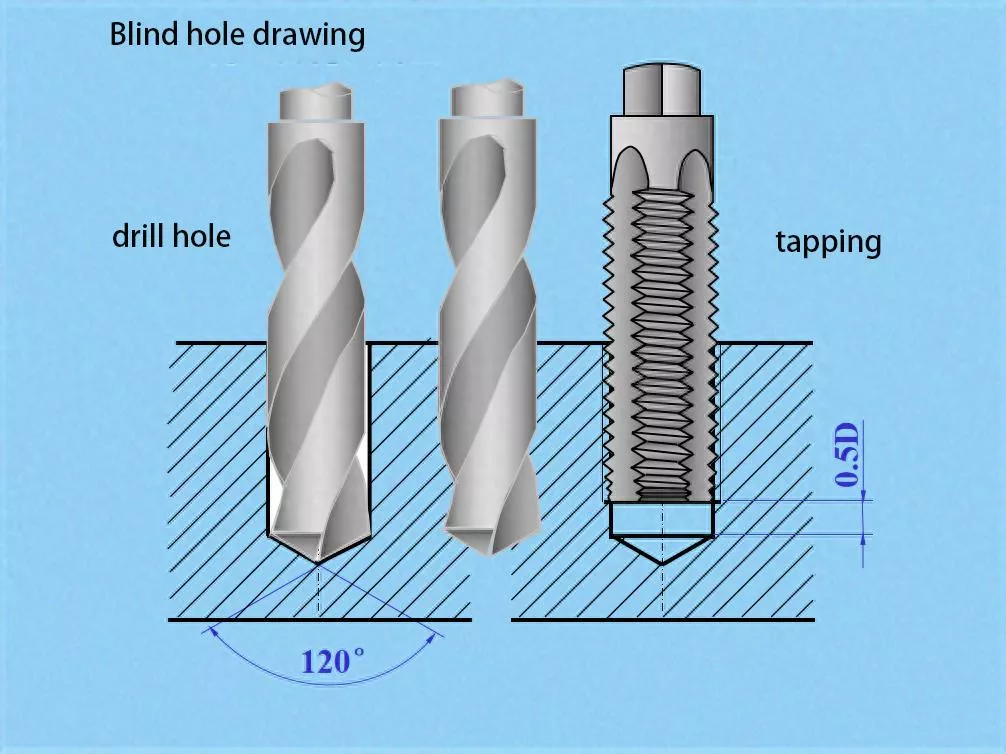
La profundidad total de la rosca especificada no es la misma que la profundidad de taladrado necesaria.
Durante el roscado, se necesita espacio adicional para el chaflán de corte del macho, la evacuación de virutas y la retirada segura de la herramienta. Si la profundidad disponible es insuficiente, el macho puede encontrar una resistencia excesiva antes de alcanzar la profundidad de rosca requerida.
El fresado de roscas tiene distintos requisitos de espacio libre, pero la herramienta sigue necesitando espacio suficiente para su longitud de corte y para los movimientos helicoidales de entrada y salida.
Antes de programar la operación, deben revisarse las siguientes dimensiones:
- Profundidad total de rosca requerida.
- Diámetro de la broca y profundidad real de perforación.
- Geometría del fondo del pozo y espacio libre disponible.
- Longitud efectiva de corte de la herramienta seleccionada.
- Espacio de entrada y salida para la trayectoria de la herramienta programada.
Estas consideraciones revisten especial importancia en el caso de los agujeros ciegos profundos, en los que incluso un pequeño error de programación o dimensional puede afectar a la fiabilidad del mecanizado.
Comprender la diferencia entre el avance de la herramienta y el avance del centro de la fresa
Un detalle que a menudo se pasa por alto en el fresado roscado es la diferencia entre la velocidad de avance del filo de corte y la velocidad de avance programada del centro de la fresa.
Durante el fresado de roscas internas, el centro de la fresa describe una trayectoria circular más pequeña que el filo de corte a lo largo del perfil de la rosca. Como resultado, ambas trayectorias recorren distancias diferentes en un mismo movimiento angular.
Los fabricantes de herramientas pueden especificar el avance de corte en función del filo o del perfil de la rosca, mientras que el software CAM puede calcular el avance programado basándose en el centro de la fresa.
Estos valores no siempre son intercambiables.
Si el avance recomendado para el filo de corte se introduce directamente como avance del centro de la fresa sin la compensación adecuada, las condiciones reales de corte pueden diferir de los valores previstos.
Antes de ejecutar el programa, comprueba cómo calcula el sistema CAM las velocidades de avance y si el posprocesador aplica la compensación correcta.
El refrigerante y la eliminación de virutas deben considerarse conjuntamente
El acero inoxidable puede generar virutas largas y pegajosas que resultan difíciles de eliminar de las zonas de corte estrechas.
Para el roscado, la geometría de la herramienta debe seleccionarse en función de si el orificio es pasante o ciego. Los machos de roscar con canal en espiral suelen ser la opción habitual para los orificios ciegos, ya que ayudan a dirigir las virutas hacia arriba, mientras que otros diseños de canal pueden resultar más adecuados para los orificios pasantes, dependiendo de la formación de las virutas y del material.
El fresado de roscas también requiere una evacuación eficaz de las virutas. Si las virutas quedan atrapadas entre la fresa y la pared del orificio, pueden volver a ser cortadas, lo que aumenta el desgaste de la herramienta y afecta a la superficie de la rosca.
Por lo tanto, la estrategia de mecanizado debe tener en cuenta la geometría de la herramienta, el suministro de refrigerante, los parámetros de corte y el diseño de la trayectoria de la herramienta, en lugar de basarse únicamente en los ajustes de la velocidad del husillo.
Cómo comprobar la calidad del hilo acabado
El hecho de completar la operación de roscado no implica necesariamente que la pieza cumpla los requisitos del plano.
En el caso de los cuerpos de válvulas de acero inoxidable y los componentes mecánicos de precisión, es necesario tener en cuenta las dimensiones de la rosca, la forma de la rosca, el estado de la superficie y el ajuste funcional.
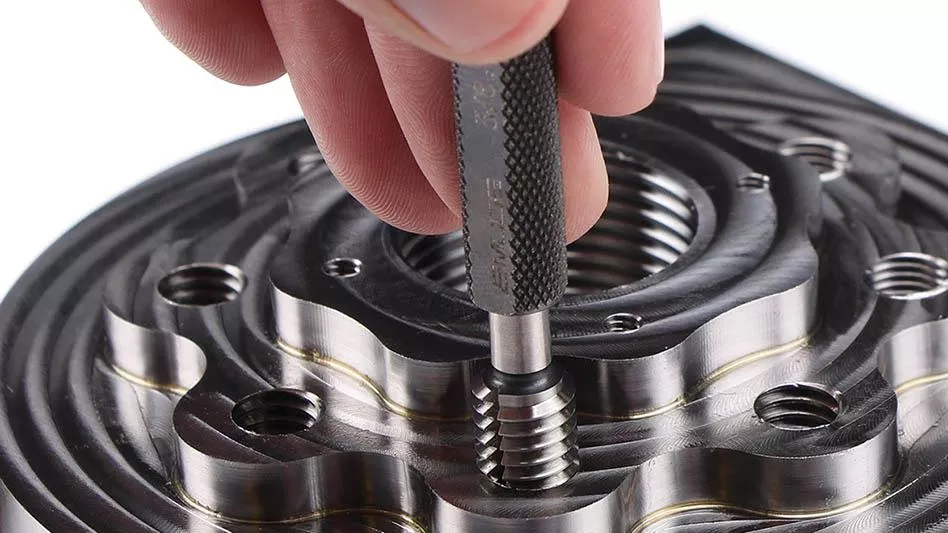
Inspección con calibre de rosca
Los calibres de rosca «Go» y «No-Go» se utilizan habitualmente para comprobar la conformidad de las roscas internas.
El calibre «Go» comprueba si la rosca alcanza el acoplamiento funcional requerido, mientras que el calibre «No-Go» comprueba si la rosca supera los límites dimensionales aplicables.
La inspección debe realizarse de acuerdo con la norma correspondiente sobre roscas y los requisitos de aceptación. El hecho de que un calibre pueda introducirse en el orificio no demuestra, por sí solo, que todas las características de la rosca sean correctas.
Diámetro y perfil de la paso de la rosca
En el caso de aplicaciones con requisitos de rosca más estrictos, también puede ser necesario evaluar el diámetro de paso, el paso y el perfil de la rosca.
Las desviaciones dimensionales pueden provocar una fuerza de montaje excesiva, ajustes holgados o conexiones irregulares, incluso cuando la rosca parece estar en buen estado a simple vista.
Profundidad de la rosca, chaflanes y rebabas
La profundidad efectiva de la rosca debe cumplir con las especificaciones del plano. También deben comprobarse el chaflán de entrada, las rebabas y la posición inicial de la rosca.
En el caso de los cuerpos de válvula, se debe prestar especial atención a la relación entre los orificios roscados, los conductos internos y los orificios que se cruzan. Las rebabas o los daños causados por el mecanizado en estas zonas pueden obstaculizar el flujo del fluido o dificultar el montaje posterior.
Montaje funcional y verificación del sellado
En el caso de las uniones roscadas que requieran estanqueidad, puede ser necesario complementar la inspección dimensional con pruebas de montaje o de fugas.
El hecho de que una rosca cumpla los requisitos dimensionales no garantiza automáticamente la eficacia de la estanqueidad de toda la unión. También hay que tener en cuenta el diseño del sistema de estanqueidad, los componentes de acoplamiento y las condiciones de uso.
Desarrollo de una estrategia de roscado en función del diseño de la pieza
En la fabricación CNC de precisión, el roscado no debe considerarse una operación aislada. Debe integrarse en la secuencia global de mecanizado.
El cuerpo de una válvula de acero inoxidable, por ejemplo, puede requerir varias operaciones, entre las que se incluyen la preparación de la pieza, el mecanizado de referencia, el fresado de perfiles, el taladrado, el mecanizado de los conductos internos, el roscado y la inspección final.
Si no se tienen en cuenta los requisitos de roscado durante la planificación del proceso, pueden surgir problemas posteriormente, como una profundidad de taladrado insuficiente, un acceso limitado de la herramienta, una evacuación deficiente de las virutas o condiciones de inspección complicadas.
En Xtmade, nuestro enfoque de la planificación de procesos parte de la geometría real de la pieza y de los requisitos técnicos.
En primer lugar, se revisa el plano para identificar las especificaciones de la rosca, el paso, la clase de tolerancia, la profundidad del orificio y la relación entre los elementos roscados y el resto de superficies mecanizadas.
A continuación, se evalúan el material y las condiciones de mecanizado para determinar si es más adecuado el roscado rígido o el fresado de roscas. Las roscas de producción estandarizadas pueden favorecer el roscado, mientras que los componentes de alto valor o las aplicaciones con mayor riesgo de rotura de la herramienta pueden justificar el fresado de roscas.
A continuación, el proceso seleccionado se adapta a las capacidades de la máquina, las herramientas de corte, los portaherramientas, los sistemas de refrigeración y los requisitos de programación disponibles.
Por último, se realizan pruebas de mecanizado e inspección para verificar el proceso. Antes de dar luz verde al proceso para la producción en serie, deben evaluarse la estabilidad del corte, la formación de virutas, el desgaste de la herramienta, el tiempo de ciclo y las dimensiones de la rosca acabada.
La mejor estrategia de mecanizado no es necesariamente la más avanzada. Es aquella que cumple sistemáticamente con los requisitos del plano, al tiempo que mantiene un equilibrio razonable entre productividad, calidad y coste de fabricación.
Xtmade: Soluciones de mecanizado CNC para componentes roscados de precisión
Los elementos roscados pueden representar solo una pequeña parte de un componente, pero pueden tener un impacto significativo en la precisión del montaje, la fiabilidad de la conexión y el rendimiento general del producto.
Xtmade ofrece Servicios de mecanizado de precisión a medida mediante CNC para clientes que trabajen a partir de planos de ingeniería, archivos CAD, muestras y especificaciones técnicas ya existentes.
En el caso de los cuerpos de válvulas de acero inoxidable y otros componentes de precisión con elementos roscados, evaluamos todos los requisitos de fabricación en su conjunto, en lugar de seleccionar un proceso de corte basándonos únicamente en las especificaciones de la rosca.
Nuestra evaluación de la fabricación tiene en cuenta la geometría de la pieza, las propiedades del material, la secuencia de mecanizado, las capacidades de la máquina, la selección de herramientas y los requisitos de inspección. En función de la aplicación, se pueden evaluar el roscado, el fresado de roscas y otros métodos de mecanizado adecuados como parte del plan general del proceso.
La verificación de la calidad también está integrada en la producción, y los métodos de inspección se seleccionan en función de los requisitos de los planos y de las características críticas de las piezas.
Si está desarrollando cuerpos de válvulas de acero inoxidable, conectores mecánicos de precisión u otros componentes mecanizados con CNC que presenten roscas complejas, envíenos sus planos técnicos junto con el tipo de material, las especificaciones de la rosca, la profundidad de rosca requerida y la cantidad prevista del pedido.
Nuestro equipo puede analizar los requisitos de fabricación, evaluar la viabilidad del proceso y presentar una propuesta de mecanizado y control de calidad basada en el diseño real de su pieza.

