
Wie legt man CNC-Bearbeitungsparameter für verschiedene Werkstoffe fest?
CNC-Bearbeitungsparameter wirken sich direkt auf die Schneidleistung, die Oberflächengüte, die Maßgenauigkeit und die Standzeit der Werkzeuge aus. Bei der Bearbeitung unterschiedlicher Werkstoffe können gleiche Schnittgeschwindigkeit, Vorschub und Schnitttiefe zu sehr unterschiedlichen Ergebnissen führen. Eine Einstellung, die sich bei Aluminium bewährt hat, kann bei der Bearbeitung von Edelstahl oder Titan zu übermäßiger Wärmeentwicklung oder übermäßigem Werkzeugverschleiß führen.
Um die richtigen Parameter für die CNC-Bearbeitung festzulegen, reicht es nicht aus, lediglich Werte aus einer Tabelle auszuwählen. Werkstoffeigenschaften, Spezifikationen der Schneidwerkzeuge, Maschinensteifigkeit, Werkstückgeometrie und Bearbeitungsvorgänge beeinflussen alle, wie der Prozess konfiguriert werden sollte. Das Verständnis dieser Faktoren hilft Herstellern dabei, stabile Schnittbedingungen zu schaffen und eine gleichbleibende Werkstückqualität zu erzielen.
Was sind CNC-Bearbeitungsparameter?
CNC-Bearbeitungsparameter sind die Einstellungen, die steuern, wie ein Schneidwerkzeug Material von einem Werkstück abträgt. Zu den wichtigsten Parametern zählen die Schnittgeschwindigkeit, die Spindeldrehzahl, der Vorschub, die Schnitttiefe und der Schrittabstand beim Fräsen. Auch die Wahl des Kühlmittels und die Anstellung des Werkzeugs beeinflussen die Zerspanungsleistung, obwohl sie nicht immer als Schnittparameter klassifiziert werden.
Jede Einstellung wirkt sich auf einen anderen Aspekt des Bearbeitungsprozesses aus.
Die Schnittgeschwindigkeit beschreibt, wie schnell sich die Schneidkante relativ zum Werkstoff bewegt. Sie wird in der Regel in Metern pro Minute (m/min) oder Surface Feet pro Minute (SFM) angegeben. Die Spindeldrehzahl beschreibt, wie viele Umdrehungen das Werkzeug oder das Werkstück pro Minute ausführt (RPM). Der Vorschub bestimmt, wie schnell sich das Werkzeug durch das Material bewegt; er wird üblicherweise in Millimetern pro Minute (mm/min) angegeben.
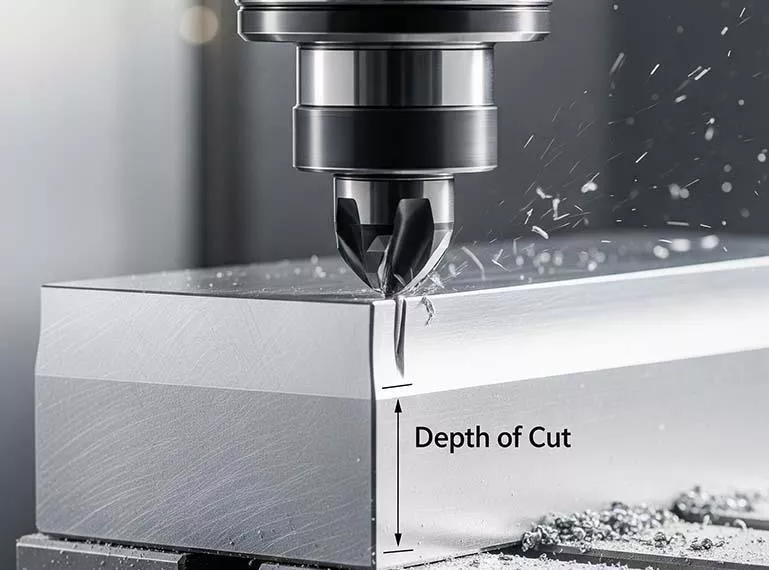
Die Schnitttiefe bestimmt, wie viel Material in einem Durchgang abgetragen wird. Beim Fräsen wird diese in der Regel in die axiale Schnitttiefe, die den Einschnitt entlang der Werkzeugachse angibt, und die radiale Schnitttiefe, die den Einschnitt quer zum Werkzeugdurchmesser angibt, unterteilt.
Diese Parameter wirken zusammen. Eine Erhöhung der Spindeldrehzahl führt nicht automatisch zu einer Steigerung der Produktivität, und eine Erhöhung der Vorschubgeschwindigkeit verkürzt die Bearbeitungszeit nicht immer ohne negative Auswirkungen. Das Ziel besteht darin, eine Kombination zu finden, mit der Material effizient abgetragen wird und gleichzeitig Schnittkräfte, Temperatur, Vibrationen, Werkzeugverschleiß und Maßabweichungen unter Kontrolle gehalten werden.
Warum unterscheiden sich die CNC-Bearbeitungsparameter je nach Werkstoff?
Verschiedene Werkstoffe verhalten sich beim Schneiden unterschiedlich, da sie sich hinsichtlich Härte, Festigkeit, Duktilität, Wärmeleitfähigkeit und Kaltverfestigungsverhalten unterscheiden.
Aluminiumlegierungen ermöglichen im Allgemeinen relativ hohe Schnittgeschwindigkeiten, da viele Sorten leicht zu bearbeiten sind und Wärme effektiver ableiten als Titan- oder Nickelbasislegierungen. Allerdings kann Aluminium an der Schneidkante haften bleiben, wenn die Werkzeuggeometrie, die Beschichtung oder die Schnittbedingungen ungeeignet sind.
Edelstahl stellt eine besondere Herausforderung dar. Einige Sorten erzeugen erhebliche Schnittwärme und können sich verfestigen, wenn die Schneide an der Oberfläche reibt, anstatt sauber zu schneiden. Eine zu hohe Schnittgeschwindigkeit oder ein zu geringer Vorschub können den Werkzeugverschleiß beschleunigen oder nachfolgende Durchgänge erschweren.
Titanlegierungen und Superlegierungen auf Nickelbasis erfordern ein besonders sorgfältiges Wärmemanagement. Diese Werkstoffe können Wärme in der Nähe der Schnittzone speichern, was höhere Anforderungen an die Schneidkante stellt. Niedrigere Schnittgeschwindigkeiten, geeignete Vorschubgeschwindigkeiten, ein kontrollierter Werkzeugeingriff und eine effektive Kühlmittelzufuhr sind oft von entscheidender Bedeutung.
Bei Kunststoffen sind weitere Aspekte zu berücksichtigen. Viele Kunststoffe sind relativ weich, können sich jedoch unter Spannkräften verformen, sich bei Wärme ausdehnen oder bei ungeeigneten Schnittbedingungen geschmolzene Oberflächen bilden. Die Parameter müssen daher sowohl die Schnitttemperatur als auch die mechanische Verformung steuern.
Aus diesem Grund ist die materialgerechte Parametereinstellung von entscheidender Bedeutung. Das Ziel besteht nicht einfach darin, schneller zu zerspanen, sondern einen stabilen, auf das Material und das Werkstück abgestimmten Prozess aufrechtzuerhalten.
So stellen Sie die Schnittgeschwindigkeit und die Spindeldrehzahl ein
Die Schnittgeschwindigkeit ist einer der ersten Parameter, die festgelegt werden müssen, da sie die Wärmeentwicklung und die Standzeit des Werkzeugs maßgeblich beeinflusst. Der geeignete Bereich hängt von der Werkstoffsorte, dem Werkzeugmaterial, der Werkzeugbeschichtung, der Bearbeitungsart und den Maschinenkapazitäten ab.
Beim Fräsen hängen Schnittgeschwindigkeit und Spindeldrehzahl vom Durchmesser des Schneidwerkzeugs ab. In metrischen Einheiten lässt sich die Spindeldrehzahl wie folgt berechnen:
Spindeldrehzahl (U/min) = 1.000 × Schnittgeschwindigkeit (m/min) ÷ [π × Werkzeugdurchmesser (mm)]
Beträgt die empfohlene Schnittgeschwindigkeit beispielsweise 200 m/min und der Werkzeugdurchmesser 10 mm, so ergibt sich eine Spindeldrehzahl von etwa 6.370 U/min.
Diese Berechnung dient als Anhaltspunkt, stellt jedoch keine Garantie für die richtige Einstellung dar. Die tatsächliche Spindeldrehzahl muss möglicherweise reduziert werden, wenn die Maschine die erforderliche Leistung nicht aufrechterhalten kann, das Werkzeug einen zu großen Überhang aufweist oder das Werkstück dünnwandig oder unzureichend abgestützt ist.
Größere Werkzeuge erfordern in der Regel niedrigere Spindeldrehzahlen als kleinere Werkzeuge, um die gleiche Schnittgeschwindigkeit zu erreichen. Umgekehrt kann ein Werkzeug mit kleinem Durchmesser eine hohe Drehzahl erfordern, um die empfohlene Oberflächengeschwindigkeit zu erreichen. Die Grenzwerte der Maschinenspindel und die Spezifikationen des Werkzeughalters müssen stets berücksichtigt werden.
Beim Drehen hängt die Schnittgeschwindigkeit ebenfalls von der Spindeldrehzahl und dem Werkstückdurchmesser ab. Eine Regelung der konstanten Umfangsgeschwindigkeit kann dazu beitragen, die Soll-Schnittgeschwindigkeit beizubehalten, während sich das Werkzeug über verschiedene Durchmesser bewegt, vorausgesetzt, die Maschine und der Bearbeitungsvorgang unterstützen dies.
So stellen Sie die Vorschubgeschwindigkeit ein
Der Vorschub bestimmt, wie schnell sich das Werkzeug durch das Material bewegt. Beim Fräsen wird er üblicherweise aus dem Vorschub pro Zahn, der Anzahl der Schneidkanten und der Spindeldrehzahl berechnet.
Vorschubgeschwindigkeit (mm/min) = Vorschub pro Zahn (mm/Zahn) × Anzahl der Zähne × Spindeldrehzahl (U/min)
Beispielsweise würde ein vierschneidiger Schaftfräser, der mit 6.000 U/min und einem Vorschub pro Zahn von 0,03 mm läuft, eine berechnete Vorschubgeschwindigkeit von 720 mm/min aufweisen.
Der Vorschub pro Zahn muss auf den Werkzeugdurchmesser, die Werkzeuggeometrie, das Werkstückmaterial und die Schnittbedingungen abgestimmt sein. Ist der Vorschub zu gering, kann es vorkommen, dass die Schneidkante eher reibt, anstatt einen effektiven Span zu bilden, was zu einer erhöhten Wärmeentwicklung führt und möglicherweise den Verschleiß beschleunigt. Ist der Vorschub zu hoch, können die Schnittkräfte zu groß werden, was zu Rattern, Werkzeugdurchbiegung, schlechter Oberflächengüte oder Werkzeugbruch führen kann.
Bei der Vorschubgeschwindigkeit muss auch die Geometrie des Werkstücks berücksichtigt werden. Dünne Wände, kleine Innenkonturen, lange Werkzeugüberhänge und unterbrochene Schnitte erfordern unter Umständen konservativere Einstellungen als starre, offen bearbeitbare Konturen.
Beim Bohren und Drehen wird der Vorschub je nach Bearbeitung unterschiedlich angegeben. Beim Bohren wird häufig der Vorschub pro Umdrehung verwendet, während beim Drehen üblicherweise ebenfalls der Vorschub pro Umdrehung angegeben wird. Die programmierte Vorschubgeschwindigkeit muss der jeweiligen Bearbeitung entsprechen, anstatt für jeden Vorgang eine Fräsformel anzuwenden.
So stellen Sie die Schnitttiefe ein
Die Schnitttiefe bestimmt, wie viel Material das Werkzeug bei jedem Durchgang abträgt. Durch eine Erhöhung der Schnitttiefe lässt sich die Anzahl der Durchgänge reduzieren und die Zykluszeit verkürzen, allerdings steigen dadurch auch die Schnittkräfte und der Leistungsbedarf.
Ein Schruppvorgang dient in der Regel dazu, Material effizient abzutragen und dabei genügend Material für die Endbearbeitung zu belassen. Bei einem Schlichtvorgang liegt der Schwerpunkt eher auf Maßgenauigkeit und Oberflächenqualität, wobei häufig eine geringere Schnitttiefe und ein kontrollierter Schlichtzuschlag zum Einsatz kommen.
Die richtige Schnitttiefe hängt vom Werkzeugdurchmesser, der Werkzeuglänge, der Schneidengeometrie, den Werkstoffeigenschaften, der Maschinensteifigkeit, der Werkstückspannung und dem Eingriffsgrad des Werkzeugs ab. Eine steife Aufspannung kann einen größeren Schnitt ermöglichen, während ein schlankes Werkzeug oder ein dünnwandiges Werkstück möglicherweise einen deutlich geringeren Eingriff erfordert, um Schwingungen oder Verformungen zu vermeiden.
Die Materialhärte allein bestimmt nicht die maximale Schnitttiefe. Ein hartes Material erfordert möglicherweise aufgrund des Werkzeugverschleißes konservative Schnittbedingungen, während ein weicheres Material dennoch schwer zu bearbeiten sein kann, wenn das Werkstück biegsam ist oder das Werkzeug einen großen Überhang aufweist.
Bei dünnwandigen, CNC-bearbeiteten Teilen kann die Kontrolle der radialen Schnittkräfte von besonderer Bedeutung sein. Die Verringerung des radialen Eingriffs, die Anpassung der Werkzeugbahn und das Einplanen eines angemessenen Schlichtzuges können dazu beitragen, die Wanddurchbiegung zu begrenzen und die Maßhaltigkeit zu verbessern.
Empfohlene Überlegungen zu Beginn für verschiedene Materialien
Es gibt keine allgemeingültigen CNC-Bearbeitungsparameter für eine gesamte Werkstofffamilie. Die folgenden Hinweise erläutern, inwiefern sich die anfängliche Strategie in der Regel unterscheidet. Die tatsächlichen Schnittwerte sollten sich nach den Empfehlungen des Schneidwerkzeugherstellers für das jeweilige Werkzeug, die Werkstoffsorte und den jeweiligen Bearbeitungsvorgang richten.
Aluminiumlegierungen
Aluminiumlegierungen lassen sich im Allgemeinen mit relativ hohen Schnittgeschwindigkeiten und einem produktiven Materialabtrag bearbeiten. Scharfe Schneidkanten, eine geeignete Spiralgeometrie und eine effektive Spanabfuhr tragen dazu bei, dass das Aluminium nicht am Werkzeug haften bleibt.
Beim Schruppen sollten die Parameter ein Gleichgewicht zwischen hohen Zerspanungsleistungen, Spindelleistung, Werkzeugangriff und Werkstücksteifigkeit herstellen. Beim Schlichten können ein geeigneter Vorschub pro Zahn und ein scharfes Werkzeug dazu beitragen, eine saubere Oberfläche ohne übermäßige Gratbildung zu erzielen.
Je nach Legierung, Werkzeug, Bearbeitungsvorgang und geforderter Oberflächenqualität kann der Einsatz von Kühlmittel oder einer geeigneten Schmierung sinnvoll sein. Bei einigen Anwendungen können Luftströme oder andere Strategien zur Spanabfuhr zum Einsatz kommen, doch die Wahl sollte sich nach den jeweiligen Bearbeitungsbedingungen richten und nicht nach einer pauschalen Regel.
Edelstahl
Bei Edelstahl müssen Wärmeeinwirkung und Werkzeugansatz im Allgemeinen sorgfältiger kontrolliert werden als bei vielen Aluminiumlegierungen. Die geeignete Schnittgeschwindigkeit variiert je nach Sorte erheblich, wobei auch Unterschiede zwischen austenitischen, martensitischen und ausscheidungsgehärteten Edelstählen zu berücksichtigen sind.
Vermeiden Sie es, dass die Schneide wiederholt am Werkstoff reibt, insbesondere wenn die Werkstoffsorte zu Kaltverfestigung neigt. Vorschub, Schnittgeschwindigkeit, Werkzeuggeometrie und Kühlmittelzufuhr sollten aufeinander abgestimmt werden, um einen gleichmäßigen Schnitt zu gewährleisten.
Auch eine stabile Werkstückspannung ist wichtig. Rattern und übermäßige Werkzeugdurchbiegung können die Standzeit verkürzen und die Oberflächengüte beeinträchtigen. Die gewählten Parameter sollten genau der jeweiligen Edelstahlsorte entsprechen und berücksichtigen, ob es sich um Schruppen, Schlichten, Bohren oder Drehen handelt.
Kohlenstoffstahl und legierter Stahl
Kohlenstoff- und legierte Stähle decken einen breiten Bereich an Härtegraden und Zerspanbarkeit ab. Eine relativ weiche, leicht zerspanbare Sorte lässt sich unter anderen Schnittbedingungen bearbeiten als ein gehärteter legierter Stahl, der für verschleißfeste Bauteile verwendet wird.
Vor der Auswahl der Parameter sollten die Werkstoffsorte und der Wärmebehandlungszustand überprüft werden. Schnittgeschwindigkeit und Vorschub sollten anschließend auf das Werkzeugmaterial und die Beschichtung abgestimmt werden. Härtere Werkstoffe erfordern unter Umständen niedrigere Schnittgeschwindigkeiten und Spezialwerkzeuge, während stabile Einstellwerte und eine angemessene Spankontrolle über den gesamten Bereich hinweg wichtig bleiben.
Bei der Endbearbeitung ist die Gleichmäßigkeit ebenso wichtig wie die Nenngeschwindigkeit. Werkzeugverschleiß, thermische Schwankungen und Durchbiegung können die Endmaße beeinflussen, insbesondere bei der Bearbeitung von Wellen, Bohrungen und präzisen Passflächen.
Titanlegierungen
Bei Titanlegierungen sind häufig niedrigere Schnittgeschwindigkeiten und eine sorgfältige Steuerung des Werkzeugeinsatzes erforderlich, da sich Wärme in der Nähe der Schneidkante konzentrieren kann. Das Schneidwerkzeug muss den daraus resultierenden thermischen und mechanischen Belastungen standhalten.
Verwenden Sie die für die jeweilige Titansorte und das jeweilige Werkzeugsystem empfohlenen Parameter. Achten Sie auf einen gleichmäßigen Schnitt, vermeiden Sie unnötige Reibung und stellen Sie sicher, dass das Kühlmittel die Schnittzone erreicht, wenn Nassbearbeitung vorgeschrieben ist. Die Werkzeugwegstrategie und die Eingriffskontrolle können ebenso wichtig sein wie die Spindeldrehzahl.
Dünne Wände und schlanke Bauteile erfordern besondere Aufmerksamkeit, da Schnittkräfte zu Durchbiegungen führen können. Eine Verringerung des Eingriffs oder eine Anpassung der Bearbeitungsreihenfolge kann die Stabilität verbessern, ohne dass man sich ausschließlich auf niedrigere Vorschubgeschwindigkeiten verlassen muss.
Superlegierungen auf Nickelbasis
Legierungen auf Nickelbasis wie Inconel werden häufig in Anwendungen eingesetzt, die eine hohe Temperaturfestigkeit und Korrosionsbeständigkeit erfordern. Aufgrund ihrer Eigenschaften lassen sie sich unter Umständen nur schwer bearbeiten, insbesondere wenn die Schneidkante hohen Temperaturen und wiederholten mechanischen Belastungen ausgesetzt ist.
Die Schnittgeschwindigkeiten sind im Vergleich zu denen bei Aluminium oft eher konservativ, und die Werkzeuge müssen entsprechend der Legierung und der Bearbeitung ausgewählt werden. Es ist wichtig, einen gleichmäßigen Werkzeugkontakt aufrechtzuerhalten, da ein unterbrochener oder instabiler Schnitt zu erhöhten Werkzeugschäden führen kann.
Die Kühlmittelzufuhr, die Werkzeugwegplanung, die Maschinensteifigkeit und die Kriterien für den Werkzeugwechsel sollten als Teil des Prozesses festgelegt werden. Ein Parametersatz, der für eine Nickelbasislegierung geeignet ist, sollte nicht automatisch auf eine andere Sorte oder einen anderen Wärmebehandlungszustand übertragen werden.
Kupfer und Kupferlegierungen
Die hohe Wärmeleitfähigkeit und die relative Weichheit von Kupfer können die Spanbildung und die Oberflächengüte beeinflussen. Einige Kupfersorten lassen sich leicht bearbeiten, während andere zäh sein können oder zur Gratbildung neigen.
Scharfe Werkzeuge und eine geeignete Geometrie tragen dazu bei, das Verschmieren zu verringern und saubere Kanten zu erhalten. Schnittgeschwindigkeit und Vorschub sollten entsprechend der jeweiligen Kupferlegierung, der Werkzeugauslegung und der Geometrie des Werkstücks gewählt werden. Da sich Kupferlegierungen erheblich voneinander unterscheiden, sollten Empfehlungen für Messing nicht automatisch auf Reinkupfer oder andere Kupfersorten übertragen werden.
Technische Kunststoffe
Technische Kunststoffe erfordern Parametereinstellungen, die die Wärmeentwicklung regulieren und Verformungen verhindern. Übermäßige Schnittwärme kann das Material erweichen oder schmelzen lassen, während hohe Spannkräfte das Werkstück verziehen können.
Verwenden Sie scharfe Werkzeuge und eine geeignete Spanabfuhrgeometrie. Vorschub und Drehzahl sollten auf das jeweilige Polymer abgestimmt werden, da sich POM, PEEK, Nylon, PTFE und andere Kunststoffe hinsichtlich Steifigkeit, thermischem Verhalten und Spanbildung unterscheiden. Nylon kann zudem Feuchtigkeit aufnehmen, was sich auf die Maße auswirken kann, während PTFE vergleichsweise weich ist und sich unter Belastung verformen kann.
Auch die Spann- und Prüfbedingungen spielen eine Rolle. Ein Kunststoffteil kann beim Abkühlen oder beim Zurückkehren in den Gleichgewichtszustand nach der Bearbeitung Maßänderungen aufweisen, daher sollte das Prüfverfahren das Verhalten des Werkstoffs berücksichtigen.
So nehmen Sie die Feinabstimmung der CNC-Bearbeitungsparameter vor
Die Empfehlungen des Herstellers dienen als Ausgangspunkt, doch die endgültigen Einstellungen sollten unter den tatsächlichen Bearbeitungsbedingungen überprüft werden.
Beginnen Sie mit der bestätigten Werkstoffsorte und den vom Hersteller des Schneidwerkzeugs für den jeweiligen Bearbeitungsvorgang empfohlenen Bereichen. Überprüfen Sie vor dem Ausführen des Programms die Spindeldrehzahl und die Leistungsgrenzen der Maschine, die Spezifikationen des Werkzeughalters, den Werkzeugüberhang sowie die Steifigkeit der Werkstückspannung.
Beobachten Sie während der ersten Bearbeitungsschritte die Spanbildung, das Schnittgeräusch, die Vibrationen, die Oberflächengüte und den Zustand des Werkzeugs. Anhand dieser Anzeichen lässt sich feststellen, ob der Prozess stabil abläuft. Übermäßige Wärmeentwicklung, unerwarteter Werkzeugverschleiß, schlechte Spanabfuhr oder Rattern können darauf hindeuten, dass ein oder mehrere Parameter angepasst werden müssen.
Ändern Sie die Parameter systematisch, anstatt Schnittgeschwindigkeit, Vorschub und Schnitttiefe gleichzeitig anzupassen. So lässt sich leichter feststellen, welche Anpassung das Ergebnis verbessert. Wenn die Maßgenauigkeit entscheidend ist, prüfen Sie das Werkstück, nachdem der Prozess einen stabilen Zustand erreicht hat, und berücksichtigen Sie dabei etwaige temperaturbedingte Abweichungen.
Das Ziel besteht darin, einen reproduzierbaren Prozess zu etablieren, und nicht einfach nur die höchste Geschwindigkeit oder den höchsten Vorschub zu ermitteln, die die Maschine erreichen kann.
Häufige Fehler bei der Einstellung von CNC-Bearbeitungsparametern
Ein häufiger Fehler besteht darin, bei Werkstoffen, die nur auf den ersten Blick ähnlich erscheinen, dieselben Parameter anzuwenden. So können sich beispielsweise zwei Edelstahlsorten aufgrund ihrer Zusammensetzung, Härte oder Wärmebehandlung unterschiedlich verhalten. Die Werkstoffidentifizierung sollte vor Beginn der Bearbeitung überprüft werden.
Ein weiterer Fehler besteht darin, die Spindeldrehzahl zur Steigerung der Produktivität zu erhöhen, ohne die Werkzeuggrenzen, die Wärmeentwicklung oder die Leistungsfähigkeit der Maschine zu prüfen. Eine höhere Drehzahl kann unter geeigneten Bedingungen zwar den Durchsatz steigern, aber auch die Standzeit der Werkzeuge verkürzen oder thermische Probleme verursachen.
Ein zu niedriger Vorschub kann genauso problematisch sein wie ein zu aggressiver Vorschub. Wenn die Schneide reibt, anstatt effektiv zu schneiden, kann sich Wärme stauen und es kann bei manchen Werkstoffen zu einer Kaltverfestigung kommen. Umgekehrt kann ein zu hoher Vorschub die Schnittkräfte erhöhen und die Oberflächenqualität oder die Standzeit des Werkzeugs beeinträchtigen.
Schließlich kann die Betrachtung von Kühlmittel als Allzwecklösung zu schlechten Ergebnissen führen. Bei manchen Bearbeitungsvorgängen sind Flutkühlung, Hochdruckkühlung, Minimalmengenschmierung oder Luftblasung vorteilhaft, während andere Konfigurationen andere Anforderungen stellen. Die Wahl sollte auf das Material, das Werkzeug, den Bearbeitungsvorgang und die Empfehlungen des Maschinenherstellers abgestimmt sein.
Wie Xtmade bei der Auswahl der CNC-Bearbeitungsparameter vorgeht
Xtmade fertigt maßgeschneiderte CNC-Bearbeitungsteile auf der Grundlage von Kundenzeichnungen, CAD-Dateien, Mustern und Spezifikationen. Die Bearbeitungsparameter werden entsprechend dem angegebenen Werkstoff, der Teilegeometrie, den Toleranzanforderungen, der Oberflächenbeschaffenheit und dem Fertigungsvorgang ausgewählt.
Bei der Prozessplanung müssen die Zerspanungsbedingungen auf die Werkstoffsorte und das Schneidwerkzeug abgestimmt werden, wobei auch die Maschinenkapazität, die Werkstückspannung, der Werkzeugzugang und die Spanabfuhr zu berücksichtigen sind. Dünne Wände, tiefe Hohlräume, kleine Strukturen und Schnittstellen mit engen Toleranzen erfordern unter Umständen eine andere Strategie als offene, starre Strukturen.
Das Ziel besteht darin, stabile, reproduzierbare Bearbeitungsbedingungen zu schaffen, die die geforderten Maße und Oberflächenqualitäten erfüllen und gleichzeitig ein Gleichgewicht zwischen Zykluszeit, Standzeit der Werkzeuge und Produktionskonsistenz herstellen.
Fazit
Die Parameter der CNC-Bearbeitung müssen auf das Material, das Schneidwerkzeug, die Maschine und die Geometrie des Werkstücks abgestimmt werden. Bei Aluminium sind höhere Schnittgeschwindigkeiten möglich, während bei Edelstahl, Titan und Nickelbasislegierungen häufig eine sorgfältigere Kontrolle der Wärmeentwicklung, des Werkzeugeinsatzes und des Werkzeugverschleißes erforderlich ist. Technische Kunststoffe bringen zusätzliche Herausforderungen hinsichtlich Wärmeentwicklung, Verformung und Maßhaltigkeit mit sich.
Xtmade fertigt Sonderteile nach den vom Kunden bereitgestellten Zeichnungen und Spezifikationen. Unter Berücksichtigung der Werkstoffgüte, der Bearbeitungsschritte, der Teilegeometrie und der Qualitätsanforderungen legen wir Bearbeitungsstrategien fest, die darauf abzielen, gleichbleibende Maße, geeignete Oberflächenqualitäten und stabile Produktionsergebnisse zu erzielen.

